TC11钛合金是一种综合机能优良的α+β型热强钛合金.其名义成分为Ti-6.5Al-3.5Mo-1.5Zr-0.3Si�����。该合金在500℃以下拥有优异的热强机能�����,并且拥有较高的室温强度�����,重要利用于航空发起机的压气机盘、叶片、鼓筒等零件�����,也可用于造作飞机结构件[1]�����。TC11钛合金大规格棒材铸造时�����,坯料单沉大�����,拥有变形抗力大、锻透性差等特点�����,存在组织均匀性差�����,超声波探伤合格率低等问题�����。通过选取多种变形方式交替的铸造工艺�����,改善了TC11大规格棒材组织均匀性�����,提高了超声波探伤合格率�����。
1、尝试
1.1尝试资料
选取次真空缺耗电弧炉熔炼的TC11钛合金φ720mm铸锭�����,其化学成分切合尺度GB/T3620.1-2007121要求�����。金相法测得该合金的β转变温度(相变点�����,转)为1000~1005℃�����。
1.2尝试工艺及过程分析
铸造设备为25MN快锻机�����。工艺流程为:铸锭一β区开坯铸造一β区镦拔---α+β区镦拔---α+β区成型一取样一试样热处置一机加一超声波探伤�����。
通例铸造工艺(原工艺)在镦拔时的变形方式为方截面镦粗、拔长(图1)�����。
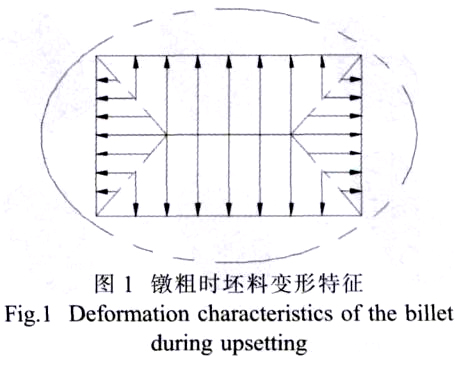
凭据最幼周边法令�����,坯料在镦粗时�����,其断面状态将趋于圆形�������;凭据最幼阻力定律�����,坯料的每一个质点都沿其最幼阻力即最短法线方向移动[3]�����。由图1能够看出�����,原丁艺坯料各个区域的变形量不尽一样�����,而变形量的差距又会导致组织差距�����。
矩形截面坯料在平砧间拔长时的每一次压缩�����,其内部的变形情况与镦粗很类似�����,同样存在变形不均匀的景象[4]�����。
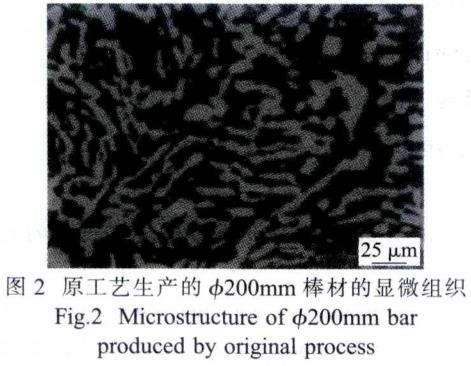
原通例铸造工艺出产φ200mm棒材的显微组织见图2、能够看出�����,组织均匀性较差�����,拥有肯定的方向性�����。
为了预防通例铸造变形时的不均匀景象�����,在镦粗时采取了圆形坯料镦粗的方式(图3)�����。在拔长时选取圆形、矩形、棱形、六边形、方形、圆形交替的变形方式(图4)�����。其改进后的工艺称为新工艺�����。原工艺与新工艺镦拔方式及火次见表1�����。
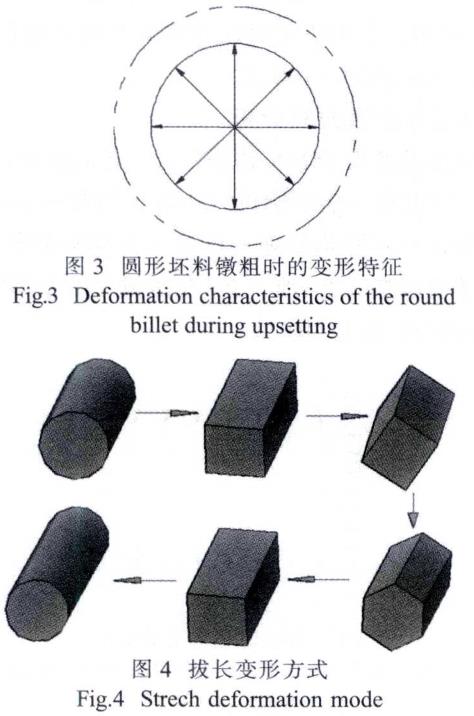
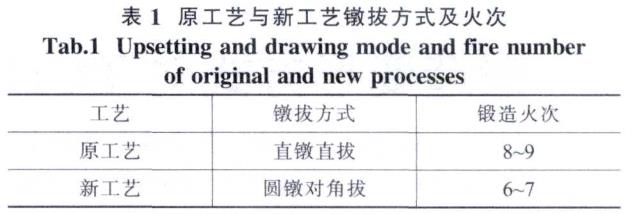
选取圆形坯料镦粗时�����,最幼阻力方向即是的半径方向�����。可能有效预防矩形截面变形不均匀的问题�����。拔长时通过截面状态的交替变动从而实现坯料各个部位的均匀变形�����,削减变形死区�����,改善组织均匀性通过上述新工艺路线造备制品尺寸为φ200mm的棒材6批次�����。每批任取两支棒材切取厚度为20mm的试样�����,试样热处置造度为:950℃保温60min/AC+530℃保温360min/AC选取箱式电阻炉(炉温控温精度±5℃)对试样进仃热处置�����,在热处置过的试样上检测室温拉伸、高温拉伸、悠久机能及微组织�����。棒材依照GB/T5l93.20071[5]尺度进行100%超声探伤�����。
2、了局与分析
2.1棒材低倍
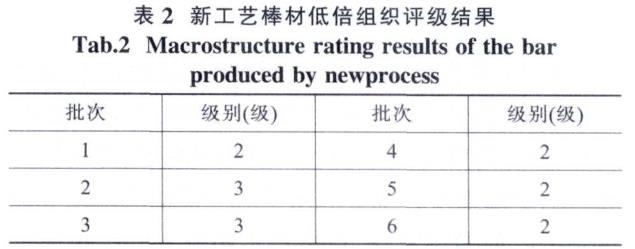
原通例铸造工艺出产φ200mm的棒材的低倍组织按GJB2744A-2007图1评级为3~5级�����,新工艺低倍组织评级见表2�����。
2.2棒材高倍组织
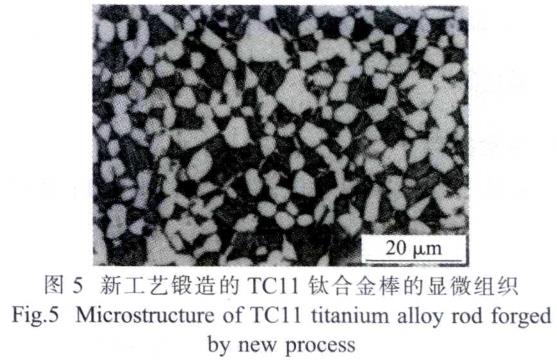
新工艺铸造的TC11钛合金棒材的显微组织为两相区加工组织�����,无齐全原始β晶界�����,组织藐幼、均匀�����,在β转变基体上散布着等轴α+片状α�����,如图5所示�����。
2.3棒材力学机能
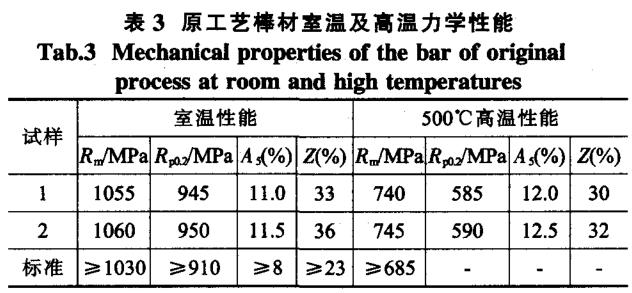
原工艺棒材室温及高温力学机能见表3�����。试样取自棒材长度方向靠近表侧面�����。
新工艺铸造的TC11钛合金棒室温拉伸机能见图6�����。试样取自棒材长度方向靠近表侧面随机取12个�����。
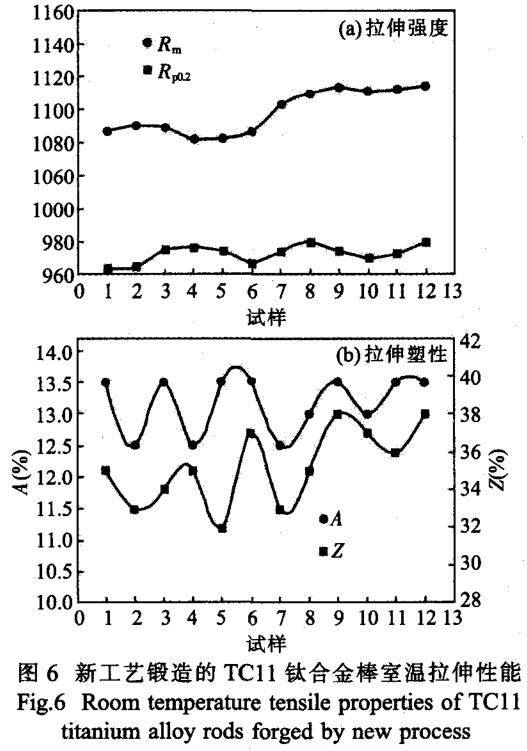
由图6可见�����,室温抗拉强度1080~1110MPa�����,屈服强度965~980MPa�����,均比原工艺高�������;伸长率和收缩率略高于原工艺�����。
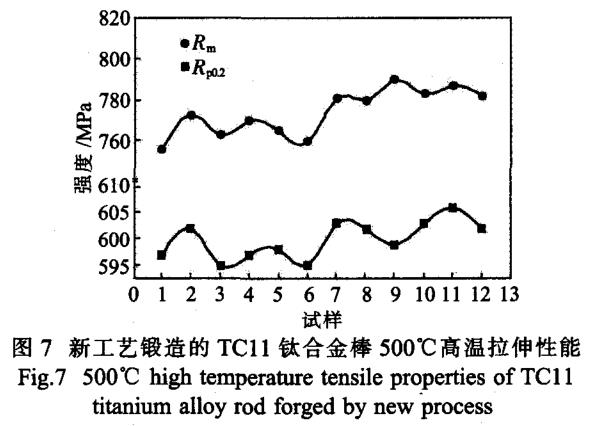
由图7可见�����,高温抗拉强度755~790MPa�����,屈服强度595~605MPa�����,均比原工艺高�����,机能差距性幼�����,从而注明组织均匀性好�����。
总之�����,新工艺铸造的TC11钛合金棒切合GJB2218A.2008力学机能要求�����。
2.4棒材的超声探伤
TC11钛合金锻棒的探伤无缺点�����。新工艺棒材杂波水平φ1.2mm一(6~8)dB�����,满足GB/T5193-2007尺度A1级要求�����。
3、结论
(1)新工艺路线的变形方式可有效解除矩形截面变形时的不均匀景象�����,组织均匀性较好�����,满足超声探伤要求�����。
(2)选取新工艺铸造的φ200mmTC11钛合金棒材各项力学机能指标均优于原工艺�����。
参考文件:
[1]张喜燕�����,赵永庆�����,白晨曦.钛合金及利用[M].北京:化学工业出版社.2005.
[2]钛脊合金商标和化学成分.GB/T3620.1—2007[S].
[3]王占学.塑性加工金属学[M].北京:冶金工业出版社�����,1991.
[4]姚泽坤.铸造工艺学.西安:西北工业大学出版社�����,1998.[5]
[5]钛脊合金加工产品超声波探伤步骤:GB/T5193.2007[S].
有关链接







