媒介
大型TC4钛合金构件造作技术已被公以为是飞机、航空发起机等沉大设备造作的主题关键技术之一�����,铸造成形是该类钛合金零件加工的重要步骤之一[1�����,2]�����,但是目前面对集成度、精密度越来越高的大型复杂钛合金构件�����,整体锻压成形的传统造作技术已经不能满足当前的造作要求����。尤其是在航空航天领域�����,如新型飞机主承力大型结构件�����,其部门存在薄壁高筋、异形凸耳等复杂精密结构�����,其成形对设备吨位要求极高�����,且造作效能低下�����,成本极高����。近年来�����,塑性成形与其他技术交叉及结合的步骤不休涌现�����,其中将增材造作与铸造技术相结合的步骤�����,充分阐扬增材造作高机能、精密化、柔性化的特点和传统技术造作不规定构件的成本、效能优势�����,切合航空航天等国之沉器领域中关键结构件对高效能、低成本、高机能造作技术的火急需要[3-7]����。若将增材造作技术与传统造作成形相结合�����,在传统锻压获得的单一结构的大型零部件上激光增材造作成形部门尺寸相对较幼的复杂结构�����,这将是造作这一类零构件高效的、低成本的复合造作伎俩����。但目前国内表学者在该领域的有关钻研刚起步�����,尚未见到复合造作TC4钛合金构件工程利用的报路[1�����,6�����,8�����,9]����。
1、TC4钛合金激光增材复合造作钻研
进展复合成形工艺钻研基于激光沉积造作技术(LDM)和激光选区溶解技术(SLM)�����,张力书[10]、王维[6]钻研了TC4钛合金LDM要SLM复合成形工艺�����,会商了复合成形过程中组织演变法规及复合件组织对机能的影响����。钻研发现�����,在相宜的激光混合造作工艺参数前提下�����,获得TC4钛合金复合件无显著缺点�����,切合成形件尺度����。
曹铭[11]钻研了TC4钛合金锻件上LMD成形复杂结构的复合造作工艺�����,通过调整工艺参数、分歧预处置工艺及热处置造度�����,得到该复合造作工艺最佳工艺参数为为激光功率激光功率5000W、扫描速度1200mm/min、送粉速度750g/h、搭接率50%����;TC4钛合金锻件表表最佳结合表表质量为粗糙度Ra=25����;热处置造度为940℃�����,30min+560℃�����,4h�����,空冷�����,可获得最佳力学机能����。
王亚辉等[1]钻研了LSF(激光立体成形技术)和铸造TC4钛合金复合成形工艺�����,选取单向拉伸等尝试对复合成形件机能进行测试�����,选取金相显微镜、电子显微镜等表征伎俩对其微观组织以及拉伸断口进行显微观察�����,发现激光功率为1000W前提成形的复合件�����,其室温抗拉强度为1091MPa�����,屈服强度995MPa�����,能达到铸造基体水平拉伸机能最好�����,且复合造作TC4结合区的扰装响区(0.2mm)由组织显著分歧的过渡区1和过渡区2组成�����,与其经历的扰装响具体过程有关����。
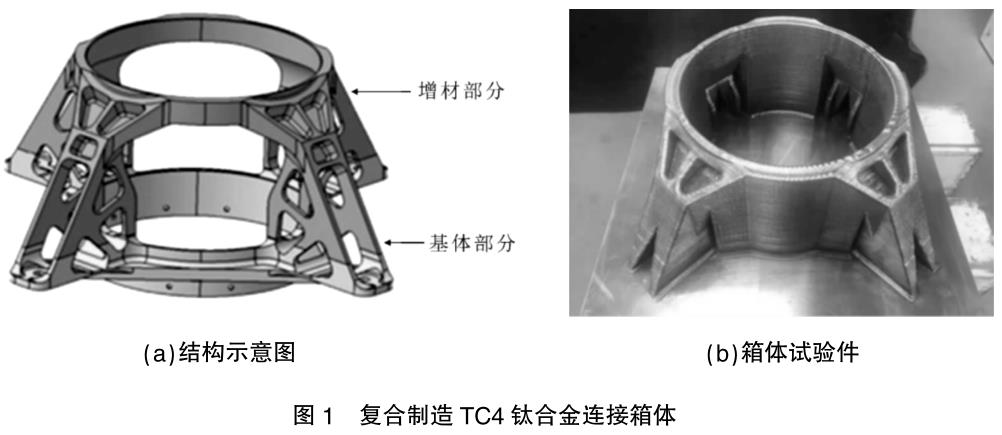
王瑞等[12]以飞机TC4钛合金衔接箱体这种带部门复杂结构的关键金属构件为典型利用对象�����,钻研在退火态TC4锻件传统造作基体上激光立体成形(LSF)部门复杂/精密结构的复合造作工艺�����,钻研发现�����,当激光功率为1500W�����,扫描速度为15mm/s�����,基体预热温度为400℃时�����,能够造作出合格零件(图1)�����,同时�����,大大地缩短了造作功夫�����,降低了资料用量�����,提升了造作效能����。
2、TC4钛合金复合件成形组织演变法规及力学机能钻研
朱言言等[13]以TC4钛合金锻件作为基体�����,选取分歧单层层厚的两种典型增材工艺参数激光选区溶解(SLM)造备出复合造作TC4钛合金试样�����,通过金相和扫描组织表征、室温拉伸测试及断口描摹观察�����,分析两种工艺的复合造作TC4试样显微组织和拉伸机能特点�����,揭示了梯度组织结合区的组织形成机理和变形行为�����,获得铸造+激光选区溶解复合造作TC4钛合金的成形工艺参数和组织机能调控步骤����。
张力书[10]基于激光沉积造作(LDM)技术与选区激光熔融(SLM)技术�����,钻研了LDM-SLM复合成形TC4钛合金组织与机能�����,会商了LDM-SLM复合成形TC4钛合金沉积过程中的组织演变法规�����,并钻研了组织对机能的影响����。了局发现�����,LDM-SLM复合成形Ti-6Al-4V合金试样沉积态显微组织是由底部的SLM区细长针状α'马氏体经扰装响区过渡到顶部的LDM区细长α板条����。沉积态SLM成形Ti-6Al-4V钛合金试样全数由细长针状α'马氏体组成�����,沉积态LDM成形Ti-6Al-4V钛合金试样重要由细长α板条及少量β相与针状α'马氏体组织����;复合成形试样力学机能出现显著的各向异性:横向取样的抗拉强度极限与屈服强度高于纵向取样�����,而塑性相反����。
ZhaoZhuang等[14]选取LSF工艺建复铸造TC4钛合金基材�����,观察分析了建复件的显微组织和力学机能�����,了局发现�����,建复态TC4钛合金的宏观组织能够分为三个区域:LDZ(激光沉积区域)、HAZ(扰装响区)和SZ(基体区域)����。LDZ区域的微观组织总体上出现陆续转变:底部是由网篮组织和魏氏体组织组成的复合描摹�����,而顶部齐全呈针状魏氏体描摹����。
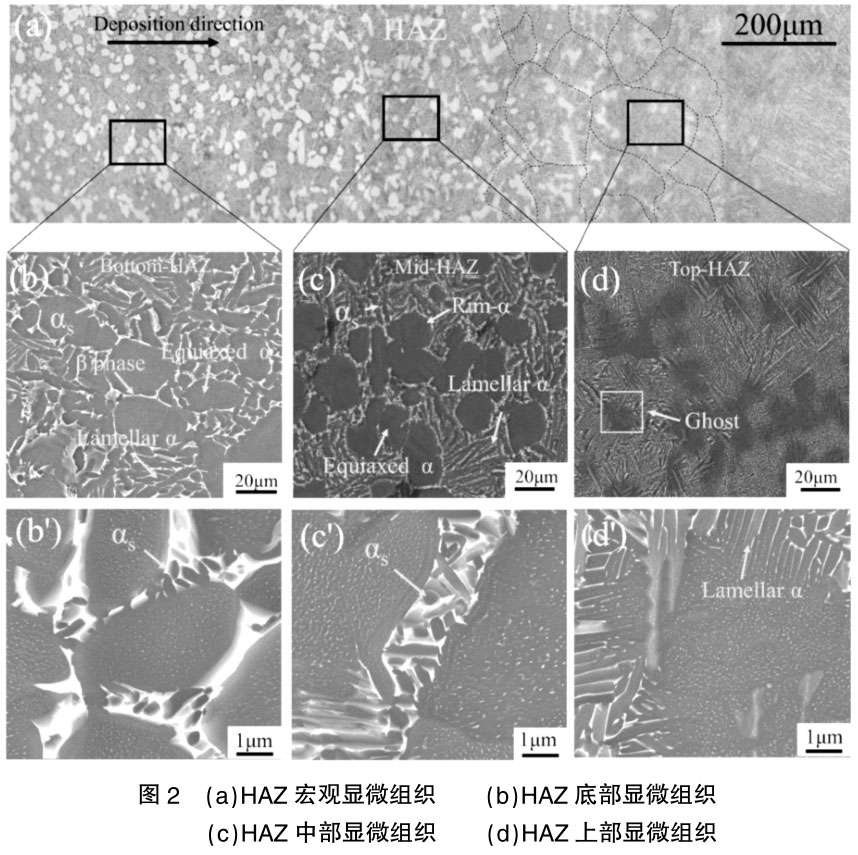
MaJ等[15]钻研了Ti-6Al-4V合金锻件和LSF激光增材复合成形件扰装响区域(HAZ)的的微观组织和力学机能����。了局批注�����,由于分歧的扰装响�����,HAZ区域的微观组织从下到上出现梯度变动(图2)����。HAZ底部区域呈等轴α相和层状α相双沉组织����。HAZ中部区域析出大批次生α相����;而在HAZ上部区域�����,为魏氏组织�����,含有更细的层状α相����。拉伸机能的丈量批注�����,结合区域较基体和增材区拥有更高的抗拉强度和屈服强度�����,但伸长率较低����。所有拉伸试样的断裂地位都位于基体和远离扰装响区的地位�����,这进一步批注HAZ次生α相的形成对高强杜仔极大的贡献����。
3、TC4钛合金复合件成形件热处置钻研
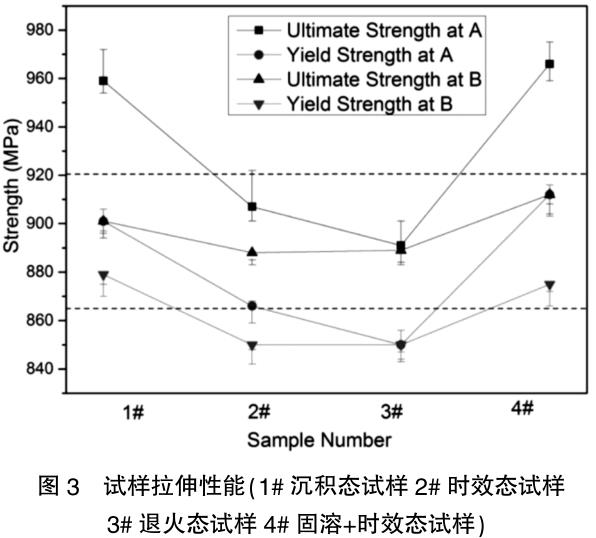
Zhang等[16]钻研了热处置对LSF成形的TC4钛合金微观结构和机械机能的影响:固溶4~8h�����,固溶温度在β转变线下20~50℃�����,时效4~8h�����,时效温度在550~600℃能得到最好的力学机能增材结构件����。WangW等[17]基于激光沉积造作(LDM)�����,对拥有特殊设计的V形槽的Ti-6Al-4V钛合金锻件进行衔接�����,而后对接头进行热处置�����,并对热处置后的沉积区和基板组织及力学机能进行钻研����。发现�����,热处置对结合区α相和β相的比值、大幼和散布有显著的影响����。沉积态原样和固溶+时效处置态接头件抗拉强度更高�����,而时效态和退火态试样强度较低(图3)�����,并低于基体的强度�����,但热处置工艺对接头的塑性险些没有影响����。相宜的热处置工艺能够同时满足基体和接合区力学机能的要求����。
张力书[10]针对LDM-SLM复合成形试样进行退火等热处置�����,对其组织演变进行分析�����,试样经退火处置后�����,复合成形试样的SLM区与LDM区均重要由α相、β相及少量α'马氏体组成����。随着退火温度的升高�����,复合成形试样强度略有降低但塑性显著提高�����,断裂方式由韧性断裂转变为半解理半韧性断裂����。当退火温度为850℃时�����,出现双颈缩景象�����,综合机能显著改善����;随着循环热处置次数的增长�����,细长针状α'马氏体逐步转变为α相与次生β相�����,且α相不休产生粗化�����,且LDM区、SLM区及扰装响区的α相长宽比逐步减幼�����,显微硬度逐步减幼�����,塑性得到显著改善����。
实现语
近年来�����,随着激光增材造作技术的发展�����,国内表学者对TC4钛合金的激光增材技术进行了更深刻的钻研�����,但是针对TC4钛合金激规复合造作的深刻钻研还较少�����,目前仅停顿在复合件分歧区域的微观组织和拉伸机能的对比钻研�����,在复合件的内部缺点节造技术、缺点无损检测、高温力学机能(蠕变、委顿等)及整体适应性热处置等方面还需作进一步钻研����。
[参考文件]
[1]王亚辉�����,黄亮�����,刘翔等.基于增材造作和铸造复合成形的TC4钛合金组织和机能钻研[J].罕见金属�����,2021(8):8.
[2]何晓娣.基于 TA15 钛合金锻材的激规复合造作工艺机能钻研[D].沈阳航空航天大学�����,2019.
[3]Bambach M�����,Sizova I�����,Sydow B�����,et al. Hybrid Manufacturing of Components from Ti -6Al -4 V by Metal Forming and Wire -Arc Additive Manufacturing [EB/OL].https://www.sciencedirect.com/science/article/abs/pii/S0924013620301035.2020-08.
[4]LIU Q�����,WANG Y�����,ZHENG H�����,et al. Microstructure and mechanical properties of LMD -SLM hybrid forming Ti6Al4V alloy [J]. Materials Science & Engineering A�����,2016(660):24-33.
[5]ZHUY�����,LIJ�����,TIANX�����,et al. Microstructure and mechanical properties of hybrid fabricated Ti-6.5Al-3.5Mo-1.5Zr-0.3Si titanium alloy by laser additive manufacturing [J]. Materials Science and Engineering:A�����,2014(1):427-434.
[6]王维�����,张力书�����,李长富�����,钦兰云�����,杨光�����,刘艳梅.LDM-SLM 复合成形 Ti6Al4V 钛合金的显微组织及力学机能[J].红表与激光工程�����,2019(S2):13-21.
[7]张海鸥�����,向鹏洋�����,芮路满等.金属零件增量复合造作技术[J].航空造作技术�����,2015(10):34-36.
[8]Wang Yudai�����,Tang Haibo�����,Fang Yanli�����,Wang Huaming. Mi- crostructure and mechanical properties of hybrid fabricated 1Cr12Ni2WMoVNb steel by laser melting deposition [J].Chinese Journal of Aeronautics�����,2013(02):481-486.
[9]钦兰云�����,何晓娣�����,赵朔�����,杨光�����,张雄伟.循环热处置对激规复合造作 TA15 合金组织及机能影响[J].罕见金属�����,2020(02):139-146.
[10]张力书.激光混合增材造作TC4工艺钻研[D].沈阳航空航天大学�����,2019.
[11]曹铭.TC4钛合金锻件上 LMD 成形复杂结构的界面组织及机能调控[D].北华航天工业学:�����,2020.
[12]王瑞�����,冯军�����,李辉�����,杨健�����,马健凯.飞机用TC4钛合金衔接箱体复合造作技术钻研[J].铸造技术�����,2021(08):656-661.
[13]朱言言�����,李冲�����,刘玉婷�����,田象军.复合造作TC4钛合金组织与拉伸机能[J].航空造作技术�����,2021(17):14-20.
[14]Zhao Zhuang�����,Chen�����,et al. Microstructure and Mechanical Properties of Laser RepairedTC4Titanium Alloy [J]. Rare Metal Materials & Engineering�����,2017(7):1792-1797.
[15] Ma J�����,Zhang Y�����,Li J�����,et al. Microstructure and Mechanical Properties of Forging -Additive Hybrid Manufactured Ti -6Al-4V Alloys[EB/OL]. https://www.sciencedirect.com/sci-ence/article/abs/pii/S0921509321002537.2021-04-15.
[16] Heat-treated microstructure and mechanical properties of laser solid forming Ti-6Al-4V alloy [J]. Rare Metals�����,2009(06):537-544.
[17] Wang W�����,Wang D�����,Li C�����,et al. Effect of post heat treatment on microstructure and mechanical properties of Ti-6Al-4V jointing parts proceeded by laser additive manufacturing[EB/OL]. https://www.sciencedirect.com/science/article/abs/pii/S092150932 0306237.2020-07-24.
有关链接







