钛合金由于密度幼、比强度高、耐侵蚀�����,已被宽泛利用于航天航空领域��������。TC4钛合金属于Ti-Al系双相高强钛合金�����,拥有优良的热变形工艺性及良好的力学机能�����,最高工作温度可至500℃,已被大量利用于航空航天发起机等沉要部件[1]��������。陪伴着新型发起机对推沉比要求的提高�����,压气机等叶盘锻件使用盘轴类整体锻件已成为一项沉要行动��������。本文针对某TC4合金盘轴一体锻件提出一种多火次正挤压工艺��������。
1、锻件工艺性分析
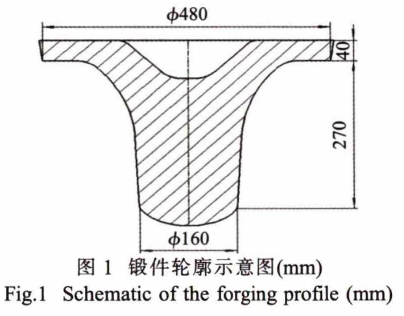
TC4钛合金锻件如图1所示��������。锻件结构为上盘下轴�����,盘部直径与杆部直径比例达到3,而杆部的长杜纂盘部的厚度比例约为6.75,为典型的盘轴类锻件��������。选取φ300mmx250mm还料挤压成形�����,工艺难点为盘、杆横截面变动大�����,成形过程中金属流动剧烈�����,充型难题��������。如若选取分步成形�����,先拔杆部�����,后镦粗头部�����,必然增多火次、引起盘杆部组织机能差距大等问题��������。本文提出一种多火次正挤压成形工艺�����,坯料在模具作用下整体变形�����,而阔气的金属可作为杆手下端工艺余料或贮存在盘部�����,保障锻件成形的靠得住性��������。
钛合金由于热导率低�����,变形过程中在较大的应变部位易产生部门温升�����,对组织均匀性以及晶粒的发展变动产生不良影响��������。出格是锻件成形后期�����,受热互换、热辐射等成分综合影响,锻件表层与心部形成较大梯度的温度场�����,心部温升的成效强烈�����,由此带来的部门金属流动软化�����,易引起低倍组织不均匀�����,高倍组织及机能不合格等问题��������。本文利用有限元仿照软件仿照成形过程�����,合理设置变形过程的每火次变形量��������。
1.1 锻件火次节造与变形量分配
选取正挤压单火次成形锻件�����,其杆部金属流动距离较长�����,盘部变形量超过90%�����,锻件靠近模具表表的处所温降和变形剧烈�����,易出现低倍组织不均匀、表表扯破、充填差等问题��������。对于该锻件�����,可适当增长火次来实现变形�����,而多火次间的加热过程能够抵消上1火次锻件产生的内应力�����,减幼晶粒的拉长水平�����,同时也有利于节造变形的均匀性��������。
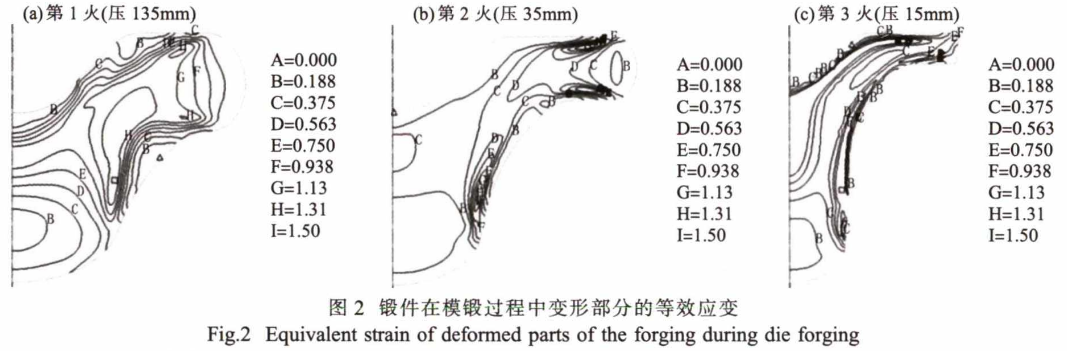
选取有限元分析软件对变形过程进行数值仿照��������。仿照参数为:坯料加热温度为相变点下35℃�����,模具加热温度为300℃,压下速度为2mm/s,剪切摩擦因数选择0.3,热互换系数选择8000W/(m2.K)[2]��������。锻件成形的总步长为185mm,通过反复仿照推算�����,共设置3个火次�����,选择第1火的压造行程为135mm,第2火为35mm,第3火为15mm,对应的应变领域如图2所示��������。第1火重要产生镦粗变形�����,等效应变在0.37?1.11之间�����,第2、3火等效应变沿锻件表形散布�����,等效应变领域在0.3?0.7之间�����,第3火时�����,工件对应部位的等效应变在0.5左右��������。
1.2 变形速度、加热温度对组织的影响分析
变形速度对TC4合金锻件的影响重要体此刻晶粒的变动和工艺窗口两个方面��������。在锻件成形过程中�����,变形速度过快�����,大变形区域的变形热不易消散�����,带来的部门温升易导致临界切变应力的降低以及原子能的提高�����,推进晶界加快滑移�����,引起晶粒异常长大�����,组织不均匀����;而变形速度过慢�����,则会导致总变形功夫变长�����,在热辐射、模具的热互换等成分综合作用下�����,锻件整体温度降低�����,引起初生球状《相的比例过高、工艺窗口变幼等问题[3]��������。综合思考选择2mm/s的速度进行锻件变形��������。
加热过程中�����,已经拉长变扁的晶����;岢ご蠡虮幌嗔诘木Я9椴�����,而加热温度距相变点过近�����,则会造成α相体积分数的减幼�����,晶粒的过度粗化等�����,加热温度过低则会造成变形抗力增大�����,晶粒细化等问题�����,综合思考选择该锻件的加热温度为相变点(995℃)下25?40℃的温度区间�������������K伎嫉絋C4合金淬透性较好�����,而锻件自身的热容量不大�����,锻后选择空冷来冷却��������。
2、试造了局及分析
2.1 锻件及显微组织
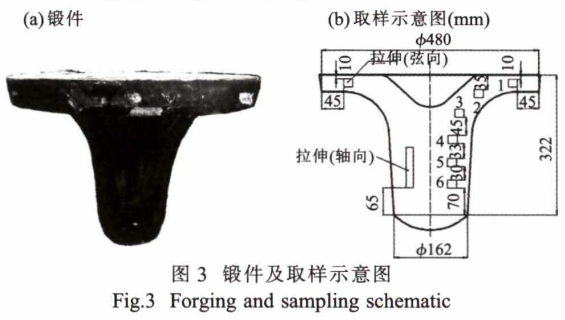
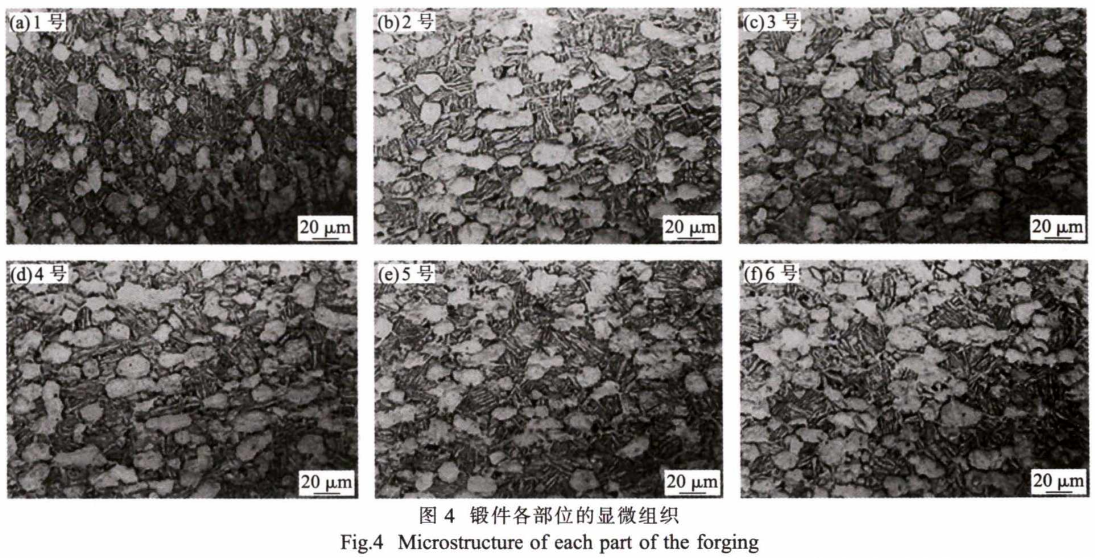
由图3、4可知�����,锻件各个部位初生的球状α相体积分数大体相称�����,为35%?40%�����,α相的体积分数重要由变形温度和变形量决定�����,注明铸造温度的设定及变形量节造根基合理�����,其中1号地位�����,初生α相尺寸为15?20pm,次生的条状基体较为致密�����,这是由于该部位在最后一个火次中�����,应变约为0.75,且该部位有效厚度较幼�����,冷却速度较快导致的��������。其余遍地的球状α相再结晶均较好�����,尺寸为30?40|xm,次生的条状基体状态一致性较好�����,批注锻件成形过程均匀性较好�����,也验证了锻件成形应变领域的合理性��������。
2.2 力学机能
按图3(b)取样地位取样并进行加工�����,拉伸试样直径测试了局见表1��������。
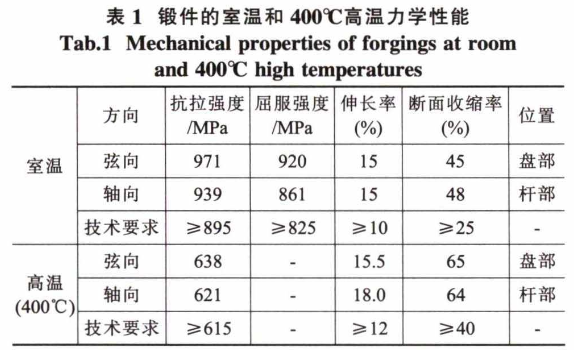
锻件力学机能了局批注�����,锻件的室温机能及髙温机能均能满足技术要求�����,其中盘部强度较杆部的略高��������。
3、结论
(l)试造了局批注�����,通过三火陆续正挤压工艺能够得到切合技术要求尺度要求的TC4合金盘轴一体锻件��������。
(2)使用数值仿照技术能够对火次间的应变量进行优化配置�����,每个火次中应变量的节造领域在0.3?0.7之间��������。
参考文件:
[1]《中国航空资料手册》编纂委员会.中国航空资料手册[M].北京:中国尺度出版社�����,2001.
[2]史廷春�����,陈森灿.TC4高温铸造本构模型的尝试钻研[J].锻压技术�����,1999⑶:1-7.
[3]吕炎.锻件组织机能节造[M].北京:国防工业出版社�����,1988.
有关链接







