一、钛桶的界说与机能特点
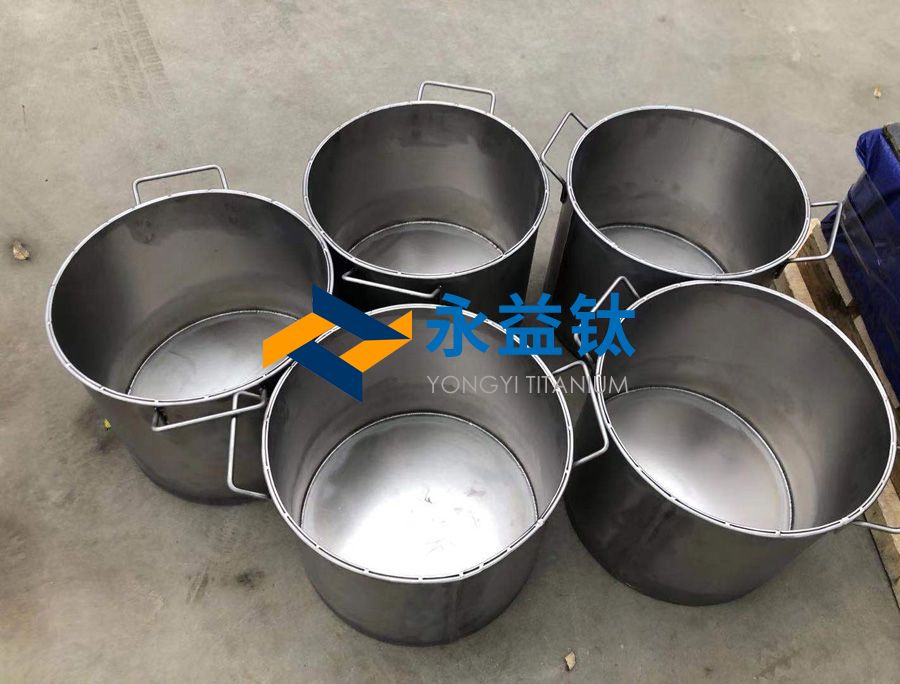
钛桶是以钛或钛合金为重要资料造成的容器������,宽泛利用于高侵蚀性、高洁咎杖或特殊工况的工业场景�����。其机能特点如下:
1、卓越的耐侵蚀性
耐强酸/强碱:在硝酸、盐酸(中低浓度)、醋酸等介质中阐发优异������,尤其在氧化性环境(如浓硝酸)下险些无侵蚀�����。
抗氯离子侵蚀:在海水、含Cl?溶液或湿氯气中������,耐蚀性远超不锈钢������,预防点蚀和应力侵蚀开裂�����。
局限性:对氢氟酸、浓硫酸(>75%)、高温磷酸等还原性酸不耐蚀������,需审慎使用�����。
2、高强杜纂轻量化
比强度高:钛的抗拉强度(450-620 MPa)靠近钢������,密度仅为4.5 g/cm?(钢的57%)������,适合必要轻量化的移动储运设备�����。
低温机能优异:在-196℃(液氮温度)下仍维持韧性������,合用于超低温存储�����。
3、生物相容性与干净性
无毒无害:切合FDA尺度������,可直接接触药品、食品或生物制品(如疫苗存储)�����。
表表光洁度高:电解抛光后表表粗糙度Ra≤0.4μm������,预防介质残留�����。
4、热不变性与局限性
合用温度领域:持久使用温度建议≤300℃������,短时耐受400℃����;高温下氧化加剧(>500℃天生TiO?氧化层)�����。
低热导率:导热系数约15 W/(m·K)������,需把稳温度梯度引起的扰爪力�����。
二、出产造作工艺
1、资料选择与预处置
商标选择:
工业纯钛(TA1/TA2):用于通常侵蚀环境������,成本较低�����。
钛钯合金(TA9):含0.2% Pd������,提升还原性介质(如稀盐酸)中的耐蚀性�����。
钛钼镍合金(TA10):含0.3% Mo、0.8% Ni������,抗缝隙侵蚀������,合用于含Cl?的静态溶液�����。
板材处置:选取热轧+退火工艺������,厚度公差节造在±0.1mm�����。
2、成型工艺
旋压成型:桶体选取冷旋压(室温)或热旋压(600-800℃)������,精度可达±0.5mm�����。
焊接技术:
TIG焊接:使用99.999%高纯氩气����;������,焊缝需覆盖拖罩预防氧化�����。
激光焊接:针对薄壁桶(厚度<2mm)������,焊缝宽度≤1mm������,扰装响区幼�����。
封头成型:碟形封头通过热冲压(900℃)成型������,厚度减薄率<15%�����。
3、表表处置
酸洗钝化:选取HF(3%)+HNO?(35%)混合液酸洗������,去除氧化层并形成钝化膜�����。
阳极氧化:在5%磷酸溶液中通电������,天生5-10μm氧化钛膜������,提升耐磨性�����。
喷砂处置:使用120目氧化铝砂������,表表粗糙度Ra3.2-6.3μm������,加强涂层附着力�����。
4、质量检测
无损检测:焊缝100%X射线探伤(切合JB/T 4730.2)������,Ⅱ级合格�����。
压力测试:水压试验为设计压力的1.5倍������,保压30分钟无泄漏�����。
氦质谱检漏:活络度达1×10?? Pa·m?/s������,确保高真空用处密封性�����。
三、执行尺度
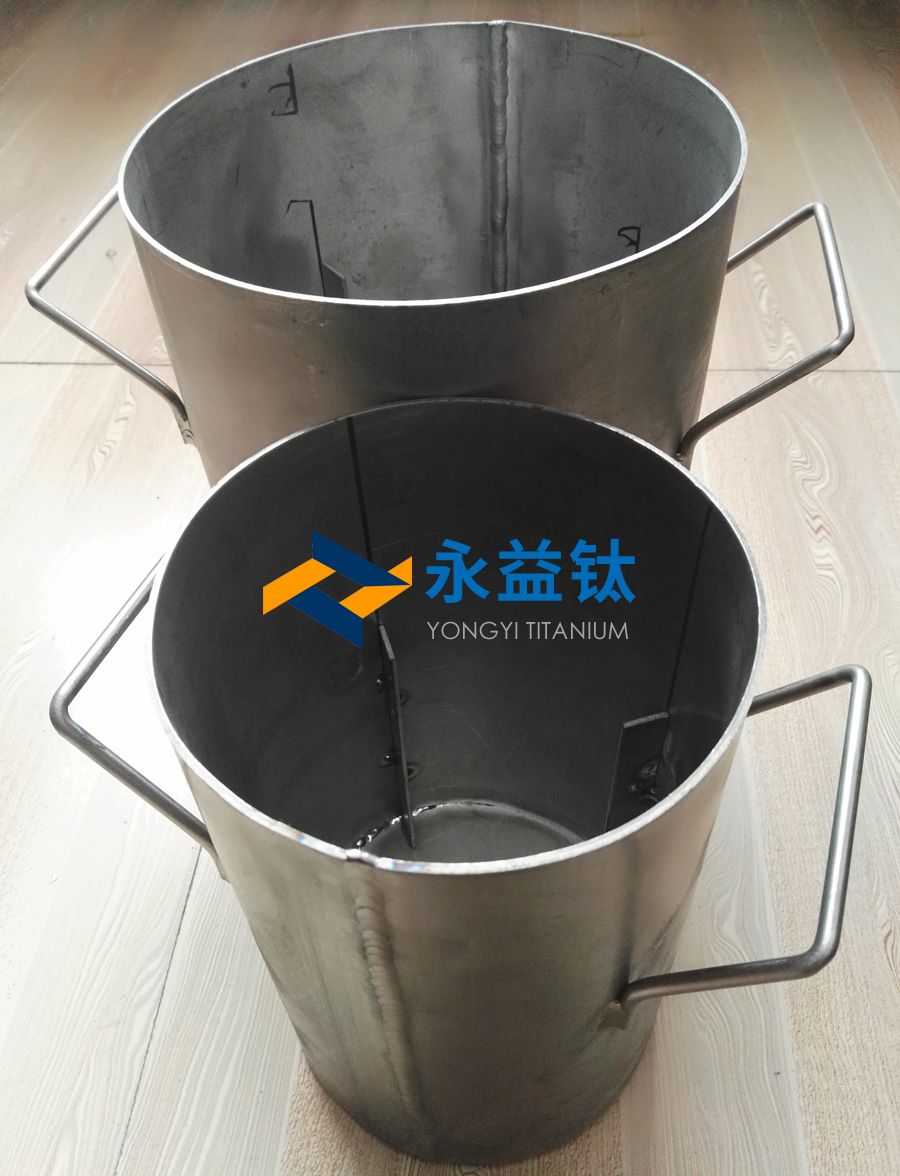
钛桶需切合多项国际与国内尺度������,具体如下:
| 尺度类型 | 典型尺度 | 主题要求 |
| 资料尺度 | ASTM B265(钛板材) | 划定TA1/TA2的屈服强度≥275 MPa |
| 压力容器尺度 | ASME BPVC Section VIII-1 | 钛造容器设计压力≤20 MPa |
| 化工设备尺度 | GB/T 25198-2010 | 封头状态误差≤1.25% DN |
| 干净尺度 | ISO 14644-1 Class 5 | 合用于造药级钛桶内部干净度 |
| 食品安全尺度 | FDA 21 CFR 175.300 | 钛材溶出物铅含量≤0.1 ppm |
特殊领域附加要求:
核工业:需满足ASME III-NC卷������,进行中子辐照试验(剂量≥1×10?? n/cm?)�����。
航空航天:切合AMS 4911尺度������,钛材氧含量≤0.15%�����。
四、利用领域
1、化工行业
侵蚀性介质存储:浓硝酸储罐(浓度≥68%)、双氧水(H?O?)容器�����。
反映设备:氯化反映釜内诚胙桶(温度150-200℃)�����。
2、海洋工程
海水淡化:多级闪蒸装置的蒸馏水网络桶�����。
船舶压载舱:预防海水侵蚀迪胙造压载水舱�����。
3、医疗与食品
生物反映器:细胞造就罐(表表粗糙度Ra≤0.8μm)�����。
食品发酵罐:酿造酱油、醋的发酵容器�����。
4、新能源与电子
锂电池电解液:六氟磷酸锂(LiPF?)的贮存与运输�����。
半导体行业:高纯度酸碱液的超净包装桶�����。
5、特殊环境
核废料处置:放射性废液的持久存储容器�����。
极地科考:耐低温燃油储罐(-50℃环境)�����。
五、选购当苦衷项
1、工况适配性分析
介质兼容性:造作侵蚀性介质与钛的兼容性表(如盐酸浓度≤10%时合用TA9)�����。
温度/压力匹配:设计温度超过300℃时需选取钛-钢复合结构�����。
2、结构设计审查
壁厚推算:按GB/T 150.3进行强度推算������,侵蚀裕量通常取0.5-1mm�����。
密封大局:真空用处选用金属O型圈(材质TA2)������,高压环境用八角垫(ASME B16.20)�����。
3、供给商资质核查
认证要求:查看ASME U2钢�����。ㄑ沽θ萜魅现ぃSO 9001质量治理系统�����。
工艺能力:是否具备大型旋压机(可加工直径≥3m的桶体)�����。
4、成本优化战术
复合结构:内壁钛材(厚度2-3mm)+表层碳钢������,降低成本30%-40%�����。
尺度化设计:优先选用公称容积500L、1000L等尺度系列������,削减非标用度�����。
5、验收与测试
必检项目:
尺寸公差:直径误差≤±0.1%������,直线度≤1‰�����。
化学成分:直读光谱仪检测Fe含量≤0.20%(TA1级)�����。
附加测试:
晶间侵蚀试验:按ASTM G28 Method A������,侵蚀率≤0.5mm/a�����。
委顿测试:仿照运输振动(频率5-200Hz������,加快度3G������,持续2幼时)�����。
六、典型案例与问题躲避
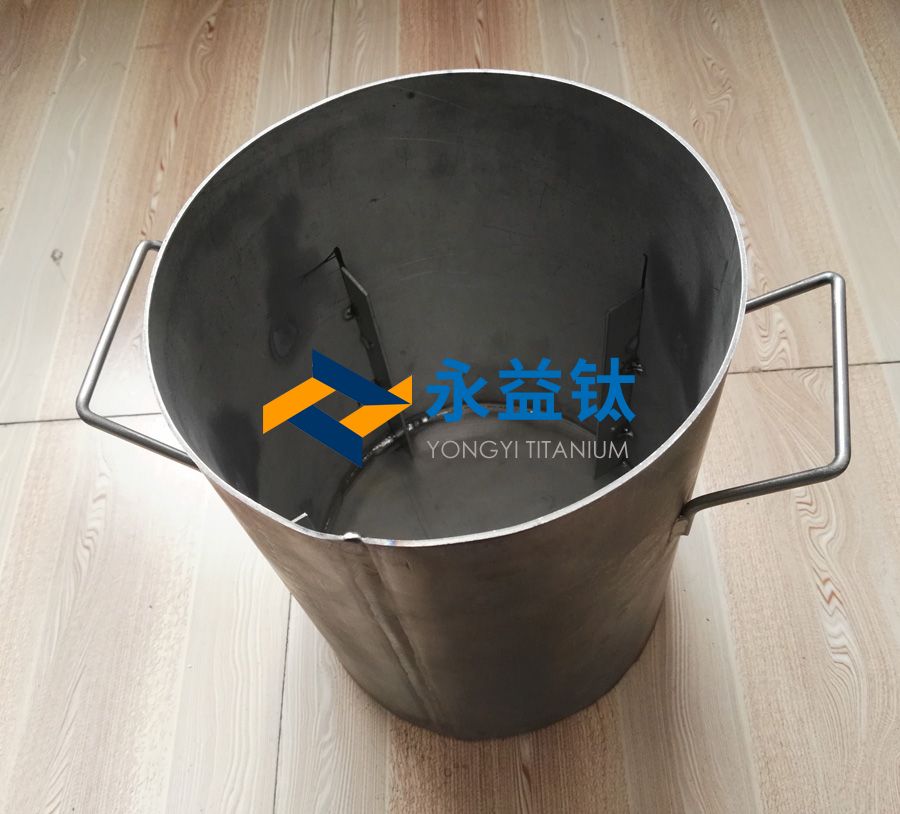
1、氢脆问题
案例:某化工厂钛桶在氢气环境中使用1年后出现裂纹�����。
改进:改用TA10材质������,节造氢气含水量<100ppm������,并在内壁喷涂氧化钇涂层�����。
2、缝隙侵蚀
案例:海水淡化钛桶法兰衔接处产生点蚀�����。
规划:选取整体旋压无焊缝结构������,垫片改用钛包PTFE材质�����。
3、高温变形
案例:硝酸浓缩钛桶在280℃下产生鼓胀�����。
优化:增长环形加强圈(间距≤800mm)������,壁厚从8mm增至10mm�����。
七、未来技术趋向
1、增材造作
选取电子束熔融(EBM)技术一体成型复杂结构钛桶������,削减焊缝数量������,提升强度�����。
智能化监测
内嵌光纤传感器������,实时监测桶体应变、温度及侵蚀速度������,数据无线传输至云端�����。
2、表表改性技术
微弧氧化:天生50-100μm陶瓷化涂层������,耐温提升至600℃�����。
石墨烯复合镀层:降低摩擦系数(μ≤0.1)������,合用于高粘度介质�����。
通过以上分析������,钛桶凭借其独个机能与技术进取������,在高端工业领域的利用将持续扩大������,同时需结合具体需要科学选型与使用�����。
有关链接







