钛锻件在核电与能源设备中承担着不成代替的安全樊篱职能�����。在核电站中���,TA2级纯钛锻件造作的板式换热器需在35%浓度海水、60℃高温环境下服役40年���,侵蚀速度需低于0.001mm/a���,仅为不锈钢的1/100�������;而第四代钠冷快堆的燃料组件包壳则选取Ti5331(Ti-5Al-3V-3Zr-1Cr)钛合金锻件���,其中子吸收截面比锆合金低20%���,抗辐照肿胀温度突破650℃1�����。在能源转型布景下���,钛锻件轻量化优势进一步凸显:TC4钛合金液氢储罐比强度达180MPa·cm?/g���,较304不锈钢提升2倍���,使液氢沉卡储运系统减沉30%�����。中国“华龙一号”核电机组国产化率已达85%���,其中金天钛金提供的0.5mm超薄钛带卷成功代替日企产品���,突破蓬勃国度对核电级钛材的三十年垄断�����。
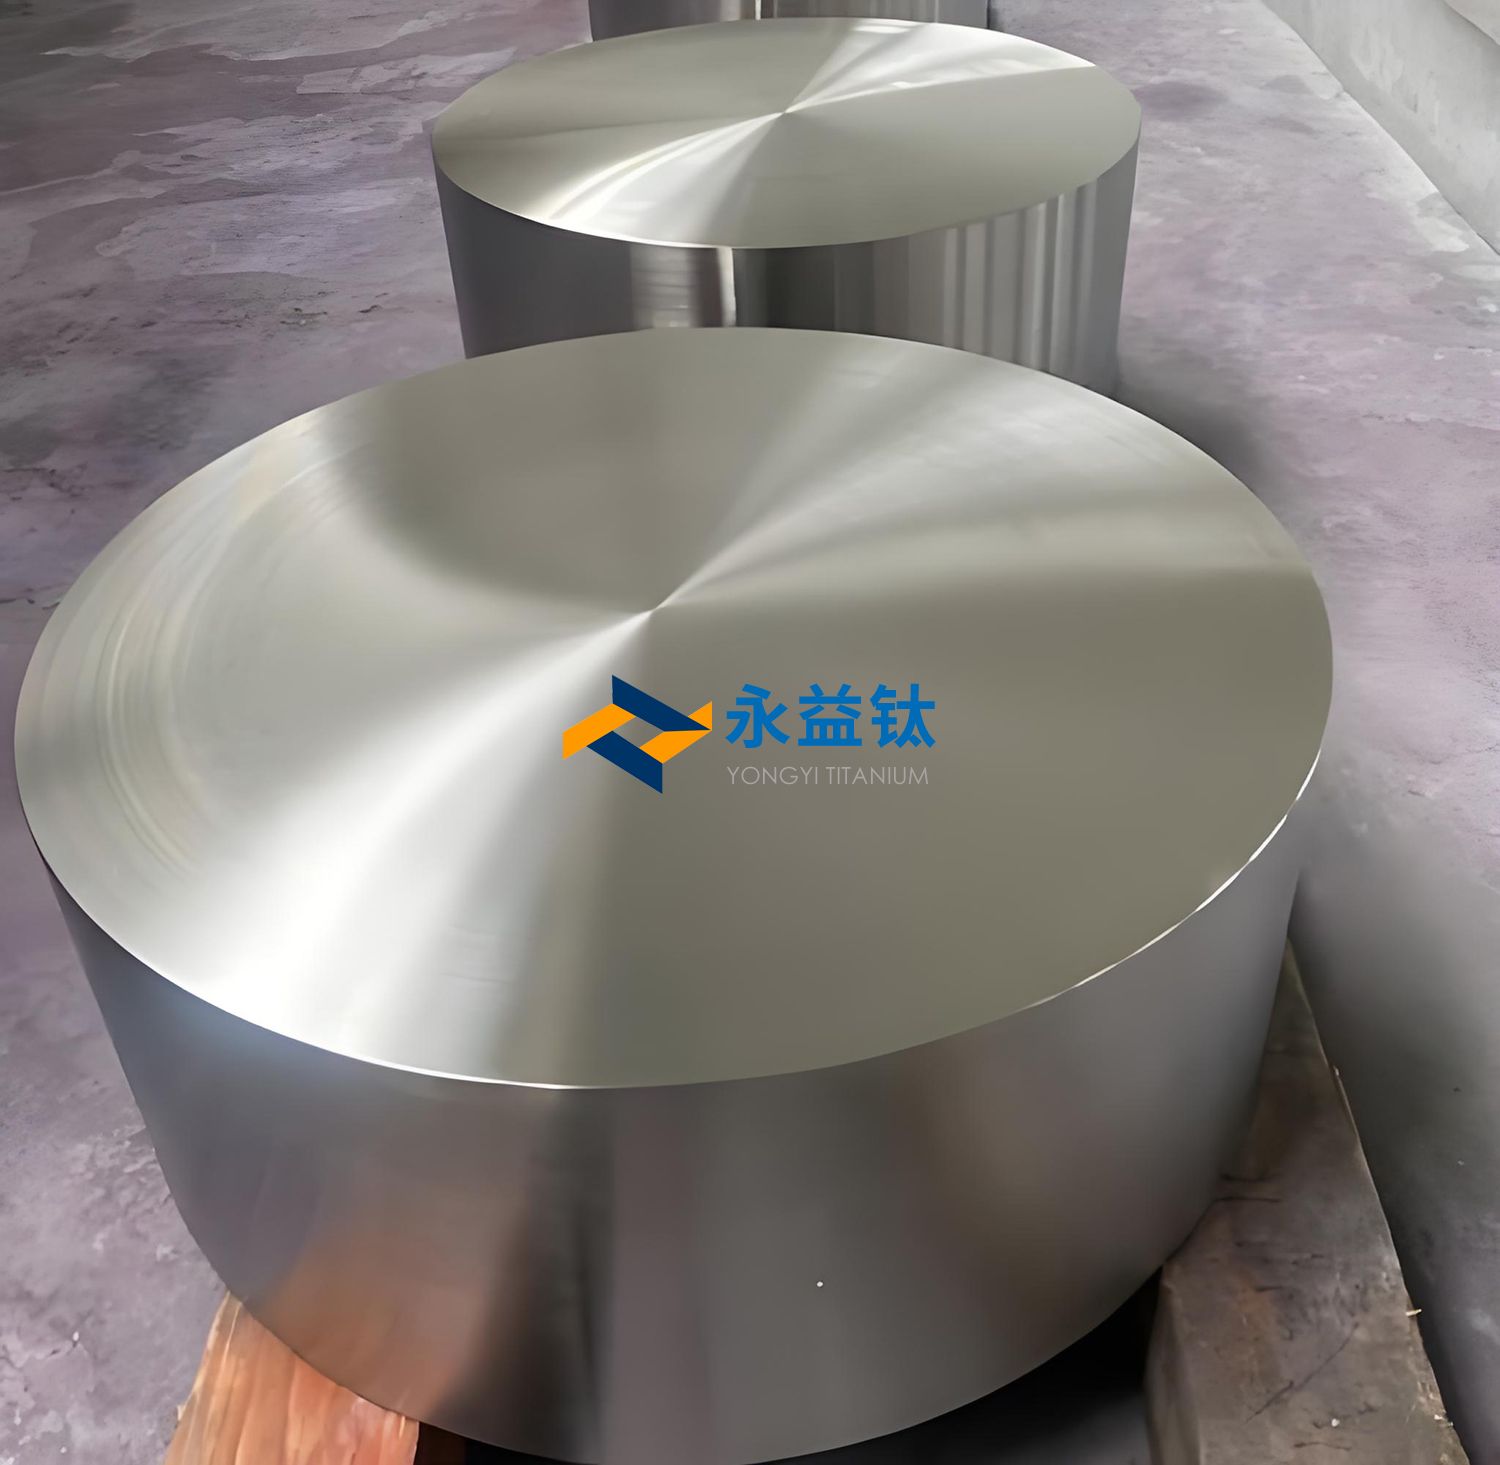
国内钛锻件造作技术通过“产-学-延妆协同实现三大逾越:其一���,极端造作能力突破�����。西部超导6吨级真空自耗电弧炉(VAR)熔炼的Ti5331铸锭���,经多火次β相区控温铸造���,成功造备φ500mm级均质棒材���,晶粒度达ASTM 8级���,支持“国和一号”核反映堆压力容器紧固件国产化�������;其二���,精密加工技术跃升�����。西安航天发起机公司开发的幼栅距钛合金叶片电解加工装置���,选取双向供液流场设计与自适应绝缘防护带���,将叶形概括精度节造在±0.05mm���,杂散侵蚀率降低90%���,攻克航空发起机钛合金涡轮盘榫槽加工难题�������;其三���,组织调控理论创新�����。中科院金属所王清江团队揭示初生α相对β相的钉扎效应是微织构遗传的主因���,据此优化TA15钛合金两相区铸造工艺���,使超声探伤杂波降低15dB���,委顿寿命离散度缩幼40%�����。
当枪锻件面对三沉技术瓶颈:耐极端环境机能不及�����。现有TA7钛合金在快中子注量>10??n/cm?时出现晶格畸变加快���,而聚变堆第一面资料需耐受10??n/cm?辐照剂量���,中广核正结合研发ODS强化钛合金(Y?Ti?O7弥散相)���,指标将服役温度提升至750℃�������;超大尺寸构件冶金缺点节造�����。上海大学钟云波团队通过磁控电渣沉熔技术���,在核电低活化钢大型锻件中实现晶粒细化度提升50%���,偏析解除率>95%���,该技术正向钛合金φ1000mm级锻件延长8�������;绿色降本蹊径待突破�����。只管EB冷床炉(EBCHM)使废钛回收率提至30%���,但航空级TC4锻件成本仍达40万元/吨���,造约氢能储罐规�������;�����。宝武特冶开发的“海绵钛-残钛”协同熔炼模型���,有望将熔炼能耗再降15%�����。
钛锻件产业正经历三大范式转型:造作模式改革�����。等温铸造+增材复合工艺在御风未来eVTOL起落架造作中利用���,将TA15钛合金零件数量从23件减至1件���,资料利用率从12%提至85%���,委顿强度反升50%69�������;循环经济系统构建�����。金天钛金牵头造订《再生钛材碳足迹核算尺度》���,通过EBCHM提纯技术使再生TA1锻件杂质氧含量≤800ppm���,2024年再生钛占比已达32%210�������;多产业需要融合�����。核电锻件技术表溢至新兴领域:攀钢集团将核电级TA9钛锻件轧造技术移植至折叠屏铰链���,产出0.089mm“手撕钛箔”���,宽厚比达11800:1���,抗弯寿命突破20万次���,抢占全球70%消费电子市场�����。未来钛锻件将形成“核能安全为基、绿色造作为翼、跨界创新为擎”的发展新范式�����。
以下是一飞冲天300倍游戏钛针对能源设备与核电用钛饼(钛锻件)的综合技术分析���,结合其资料个性、造作工艺、利用场景及前沿趋向进行系统梳理:
一、资料基础个性
1. 名义成分与商标对应
国内商标
TA系列:以工业纯钛为主���,如TA1(Ti≥99.5%)、TA2(Ti≥99.5%)���,用于耐蚀结构件�������;
TA7(Ti-5Al-2.5Sn):α型合金���,耐500℃高温���,合用航空发起机环件及低温容器�������;
TC4(Ti-6Al-4V):α+β型主力合金���,强度≥895MPa���,用于航空锻件(如发起机叶片)�����。
国际商标
Grade 1-4:纯钛(美标)���,Grade 2(Ti≥99.0%)等同TA2�������;
Grade 5:等同TC4(Ti-6Al-4V)�������;
Grade 9(Ti-3Al-2.5V):用于船舶管路�����。
核电专用
Ti5331(Ti-5Al-3V-3Zr-1Cr):近α型合金���,耐辐照、耐海水侵蚀���,用于核反映堆壳体�����。
2. 物理与机械机能
| 商标 | 抗拉强度 (MPa) | 延长率 (%) | 密度 (g/cm?) | 使用温度 |
| TA1 | ≥240 | ≥24 | 4.51 | ≤350℃ |
| TA7 | ≥620 | ≥13 | 4.42 | ≤500℃ |
| TC4 | ≥895 | ≥10 | 4.43 | ≤400℃ |
| Ti5331 | ≥900 | ≥12 | 4.50 | 耐辐照环境127 |
3. 耐侵蚀机能
海水环境:纯钛(TA2)在Cl?介质中钝化膜不变���,侵蚀速度≤0.001 mm/a���,优于不锈钢�������;
酸性介质:TA9(Ti-0.2Pd)耐浓硝酸���,侵蚀速度≤0.01 mm/a���,寿命为不锈钢3倍�������;
辐照环境:Ti5331中子吸收截面幼���,抗辐照肿胀�����。
二、造作工艺与尺度
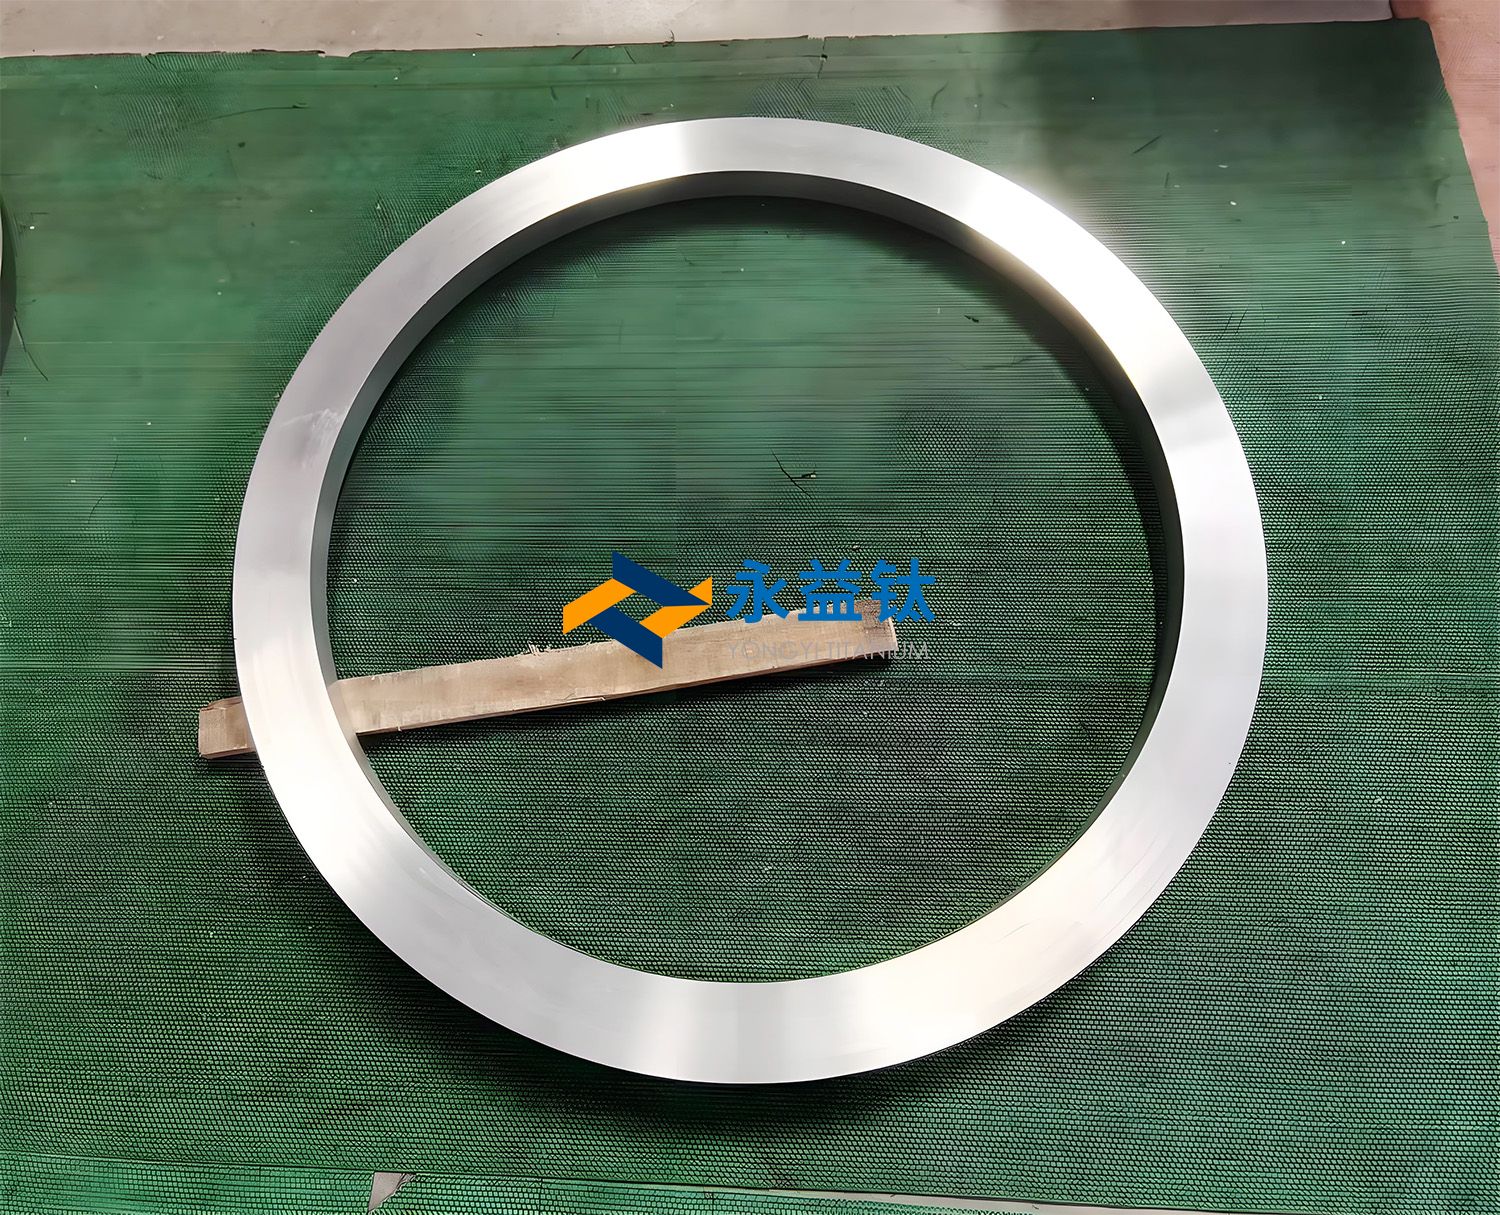
1. 工艺流程与主题尺度
铸造工艺
开坯阶斗缦章相区(Tβ+50~200℃)反复镦拔���,锻比3~6���,破碎铸态组织�������;
精锻阶斗缦樟+β两相区(Tβ-50~100℃)控温���,预防晶粒粗化�������;
等温铸造:模具温度≈坯料温度(95%~100%)���,保压60~900秒���,组织均匀性提升30%�����。
执行尺度
国标:GB/T 3620.1(成分)、GB/T 2965(棒材)、GB/T 38964-2020(等温铸造工艺)�������;
航标:AMS 4928(航空锻件)、ASTM B381(核电锻件)�����。
2. 先进工艺进展
大规格棒材铸造:Ti5331铸锭(φ890mm)经多火次循环铸造(β→α+β→近β)���,获φ500mm棒材���,组织均匀性达ASTM E112 级�������;
绿色造作:真空自耗电弧炉(VAR)熔炼能耗降15%���,废钛回收率突破30%(EBCHM提纯)�������;
近净成形:等温锻模精度达±0.1mm���,资料利用率从20%提至85%�����。
三、主题利用领域与突破案例
1. 核电领域
海水管路系统:TA2支架代替超等双相钢���,减沉30%且免防腐涂层(三门核电站AP1000机组)�������;
板式换热器:0.5mm钛带卷(金天钛金)耐海水侵蚀���,用于“华龙一号”核电机组�������;
节造棒导向杆:TA7抗中子辐照���,持久服役于高温蒸汽环境�����。
2. 能源设备
火电高加管:Grade 9(Ti-3Al-2.5V)代替铜合金���,寿命提升至20万幼时�������;
氢能储罐:TC4低温比强度为不锈钢2倍���,用于液氢运输�����。
四、技术挑战与发展趋向
1. 国内表产业化对比
| 维度 | 国际当先水平 | 国内进展 |
| 熔炼能力 | 15吨级VAR炉(美俄) | 6吨级VAR炉(西部超导) |
| 高端产品 | 航空级钛箔(0.05mm���,美日) | 0.089mm钛箔(金天钛金) |
| 核电认证 | ASME III核级认证 | 国产化率85%(华龙一号) |
2. 前沿攻关方向
辐照危险机造:Ti5331在快中子辐照下晶格畸变抑造(中广核结合攻关)�������;
超薄钛带卷:宽厚比>1000(如1050mm×0.089mm)���,板形节造±1�������;
增材造作:TA15(Ti-6.5Al-2Zr-Mo-V)激光沉积成形���,用于复杂冷却流路�����。
3. 趋向瞻望
轻量化:TC4在新能源电池包中代替钢���,减沉30%�������;
定造化:3D打印骨植入物(TA1-ELI)习染率降70%�������;
绿色化:2025年再生钛占比将超50%���,全性命周期碳足迹治理�����。
五、总结
核电与能源设备用钛锻件正向大尺寸化(φ>500mm棒材)、高机能化(耐650℃/抗辐照)及绿色造作方向突破�����。国内涵Ti5331核电壳体、0.089mm钛箔等细分领域已实现领跑���,但熔炼设备吨位和航空级超绵力仍存差距�����。未来需强化辐照数据库建设、超塑性成形工艺及国际尺度话语权���,支持“核能+新能源”双赛路需要�����。
有关链接







