钛锻件在航空产品中占有沉要职位����,航空飞行器的重要承力构件大部门是锻件������。钛合金以其比强度高、耐蚀性好等特点����,在航空航天领域得到了宽泛的利用������。
在飞机发起机中����,钛合金锻件重要利用在电扇、高压压气机盘件和叶片等动弹部件������;在飞机机身上����,钛合金锻件重要利用在骨架、蒙皮、机身隔板和起落架等部位������。
随着钛合金锻件用量的与日俱增����,使用前提的日益刻薄以及其结构的日趋复杂����,钛合金及其零部件的危险与失效在所未免����,由钛合金零部件的失效与断裂导致的苦难性变乱已产生多起����,因而必要进行无损检测来保障产品质量������。
超声波检测是常用的钛合金锻件质量节造步骤������。对于钛合金资猜中可能存在的冶金缺点(如同化)、工艺缺点(如过热、变形不及、裂纹等)和组织缺点����,出产厂和航空厂都用超声波检测进行质量节造������。
但是复杂状态航空锻件为状态不规定的变厚度工件����,在用反射法进行超声波自动检测时����,各扫描点的界面波和底波地位随工件状态变动而变动����,因而当各扫描点厚度未知时����,缺点判断区间难以确定����,这给缺点鉴别造成难题������。
本文针对某复杂状态的钛合金锻件试样����,使用北京航智晟机电设备有限公司出产的五轴自动化超声波检测设备对此试样进行检测试验����,验证设备的超声波检测能力和效能������。
1、试验设置
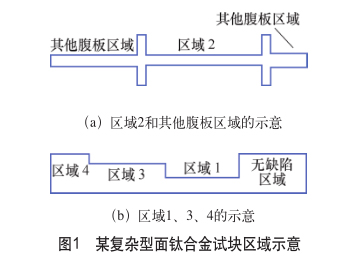
(1)试验试样 某复杂状态迪胙合金锻件试样����,预埋有直径1.2mm和0.8mm的平底孔缺点共8个����,用于验证设备对于上表表盲区、边缘盲区等的检测能力������。依照缺点的散布����,大体分为4个区域����,如图1所示����,其中区域2和其他腹板地点区域位于试样中部����,区域1、3、4位于试样的一侧������。
缺点的具体信息如下:区域1(厚20.0mm):缺点1为 φ 1.2mm×17.0mm����,缺点2为φ 0.8mm×17.0mm����,两缺点均距试样上表表3mm����,距边缘3mm������。区域2(厚11.5mm):缺点3和缺点4为 φ 0.8mm×3.0mm(2个)����,缺点4距试样边缘3mm������。区域3(厚37.5mm):缺点5为 φ 1.2mm×5.0mm����,缺点6为φ 0.8mm×5.0mm����,两缺点均距试样边缘3mm������。区域4(厚54.0mm):缺点7为 φ 1.2mm×5.0mm����,缺点8为φ 0.8mm×5.0mm����,两缺点均距试样边缘3mm������。
检测要求:对该试块进行全面扫描����,并检出所出缺点������。
(2)试验设备 北京航智晟机电设备有限公司出产的五轴自动化超声波检测设备����,重要用于锻件的4通路脉冲反射超声波检测������。设备拥有锻件型面表形参数丈量职能、锻件型面跟踪检测职能、超声波检测数据采集与分析职能和A、B、C或3D扫描图像显示职能������。
2、检测规划分析
观察试块的被检测面����,能够看出区域1、区域3和区域4的上表表位于统一平面����,但厚度不一致������;区域2地点的中央腹板部门的高度、厚杜纂其相邻的两个腹板相近������。
基于五轴自动化超声波检测设备中的闸门追踪职能����,可通过将底波闸门宽度设置成可能覆盖区域1、区域3和区域4三个区域����,实现三个区域的一次性扫描������。区域2地点的腹板部门的高度、厚杜纂其他腹板相近����,也能够对所有腹板实现一次扫描������。
但是����,区域2地点的腹板部门厚度约为11.5mm����,区域4的厚度54.0mm大于区域2厚度的2倍����,因而无法在一个A扫图中显示������。
因而����,使用五轴自动化超声波检测设备来检测该试块的规划是:创建一个扫描工作����,其中蕴含两个平面轨迹面����,一个轨迹面用来检测区域1、3、4����,另一个轨迹面用来检测区域2������。一键启动����,两个轨迹面按挨次扫描����,了局保留在这个扫描工作名称下的两个文件夹中����,方便存储、查找和挪用������。
凭据资料和缺点信息����,试验选用5MHz����,焦距3inch聚焦探头进行检测������。
3、检测参数设置
(1)水程距离设置 凭据所用探头的焦距����,为预防在腹板检测过程中探头与立筋产生碰撞����,因而拔取水程距离为76mm������。
(2)检测活络度设置 区域1、3、4部门最厚为54.0mm����,要求能检出 φ 0.8mm的缺点����,用试块校准后����,选用的检测活络度为81dB������。
区域2和其他腹板部门厚度 约 为 1 2 m m ����, 要 求 能 检 出φ 0.8mm的缺点����,用试块校准后����,选用的检测活络度为77dB������。
(3)闸门设置 区域1、3、4部门:由于超声波入射面一样����,3个部门凹凸有差距����,除设定界面波闸门和底波闸门表����,设定1个缺点检测闸门����,为追踪闸门����,肇始点追踪界面波����,终止点追踪底波������。
区域2部门:由于超声波入射面高度会有差距����,因而将界面波闸门和底波闸门都设置得宽一些����,以适应分歧腹板区域������。设定1个缺点检测闸门����,为追踪闸门����,肇始点追踪界面波����,终止点追踪底波������。
(4)扫描轨迹设置 创建一个扫描工作����,蕴含2个轨迹面:轨迹面1和轨迹面2����,凭据试块地位别离选定两者的扫描领域����,为保障直径 φ 0.8mm的缺点被正确地检出����,扫描间距选定为1mm×1mm����,扫描方向为X轴����,扫描速度为100mm/s����,并别离选择其对应的检测活络度和闸门等超声波设置������。
4、检测了局分析
分区域来进行了局分析如下������。
(1)区域1、3、4 打开轨迹面1的扫描了局����,选择闸门1的数据了局����,从C扫描图像中可能看出����,区域1中的缺点1、2����,区域3中的缺点5、6����,以及区域4中的缺点7、8均被正确检出����,如图2所示������。
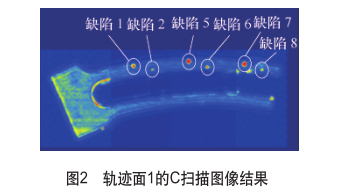
从图中能够看出����,在一张C扫描图像中����,缺点1、2、5、6、7、8能同时看到����,既提高了检测效能����,又加强了数据分析的方便性������。
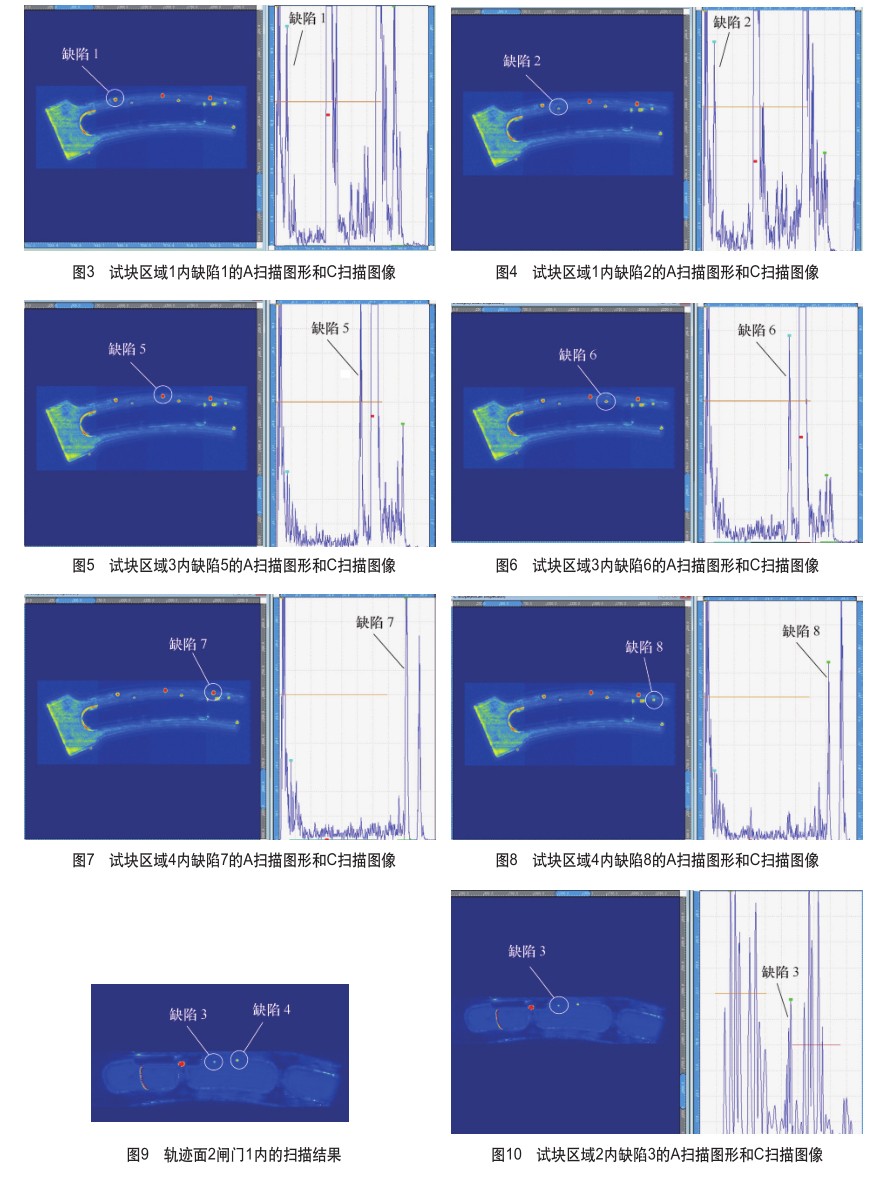
图3~图8是每个缺点对应的A扫描图形和C扫描图像了局������。
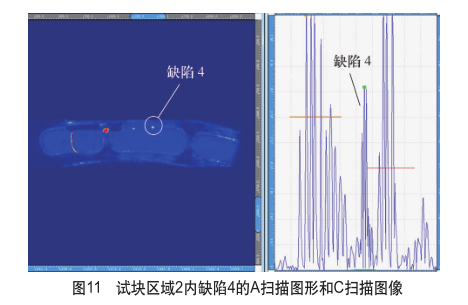
(2)区域2 打开轨迹面2的扫描了局����,选择闸门1的数据了局如图9所示����,可能看出����,区域2中的缺点3、4均被正确检出������。缺点3、4的A扫描图形和C扫描图像了局如图10、图11所示������。
5、结语
(1)上述了局批注����,试块中预埋的8个缺点均可能正确地检出����,注明北京航智晟机电设备有限公司出产的自动化超声波检测设备的检测能力可能达到:①钛合金锻件中����,近表表盲区能达到能够检出距上表表3mm的直径0.8mm的平底孔������。②钛合金锻件中����,边缘盲区可能达到3mm����,即可能检出距离边缘3mm的直径0.8mm的平底孔的平底孔������。
(2)对于状态复杂的不等厚件����,若没罕见模����,能够利用闸门的界面追踪职能来进行闸门设置����,将多个被扫描面放在一个轨迹面中����,以尽可能地削减扫描次数����,提高检测效能������。同时����,一个扫描工作能够蕴含多个轨迹面����,每个轨迹面的超声波设置和轨迹设置相互独立������。这样既节俭了扫描功夫����,又能将了局自动保留在一路����,方便以来分析和挪用������。
(3)对于一样类型的被检零件����,设置参数均能够再挪用����,合用于批量出产零件的超声检测之中������。
参考文件:
[1] 吴思源����,周晓军����,杨辰龙����,等.复杂状态航空锻件超声检测技术钻研[J].机床与液压����,2006(5):149-152.
[2] 李沉河����,朱明����,王宁����,等.钛合金在飞机上的利用[J].罕见金属����,2009����,33(1):84-90.
[3] 王桂生����,田荣璋.钛的利用技术[M].长沙:中南大学出版社����,2007:176.
作者简介:李征����,北京航智晟机电设备有限公司������。
有关链接







