凭据轧机设备情况、出产量及对产品质量的要求������,无数钛材出产企业采取迪胙合金板带的出产工艺流程为:初轧或铸造板坯—表表处置—热轧—退火—酸洗—轧造—真空退火—制品剪怯转钛板或钛卷�����。其中热轧阶段多选取多火次多路次可逆轧造�����。该阶段工艺造度的造订重要蕴含坯料设计、压下造度、速度造度、温度造度等几个方面�����。
1、坯料筹备
纯钛及低合金化合金商标可用模锻、轧坯或扁锭大局供坯������,高合金化合金商标仍需进行自由锻�����。板坯厚杜咨制品厚度及轧造工序所要求的总压下率及轧机能力、开口度等确定������,板坯宽度取决于制品宽度������,板坯长度受熔炼、铸造设备及加热炉等限度�����。
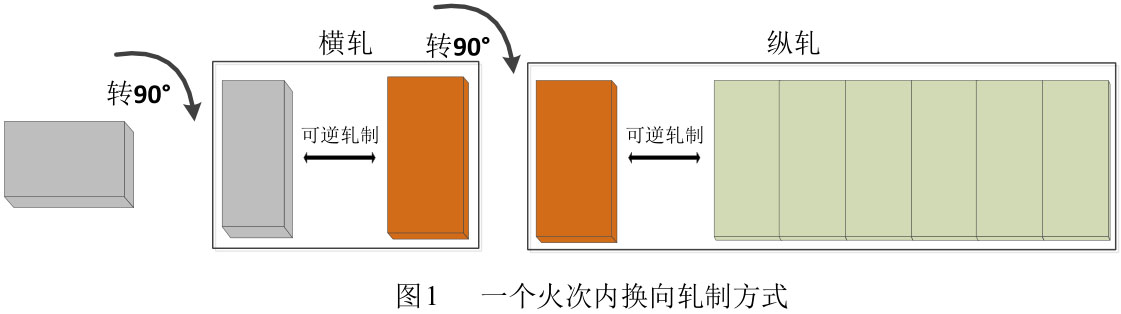
由于钛板各向异性显著������,目前只能通过换向轧造来减幼各向异性������,同时换向轧造也能改善板坯的热轧机能�����。对于多个火次轧造过程������,换向通常在火次之间、分切板坯后进行�����������;幌蛟造亦能够在火次内进行������,即选取横纵轧大局进行轧造������,但轧造过程必要进行两次转坯������,影响轧造节拍及温降������,如图1所示�����。
2、坯料设计
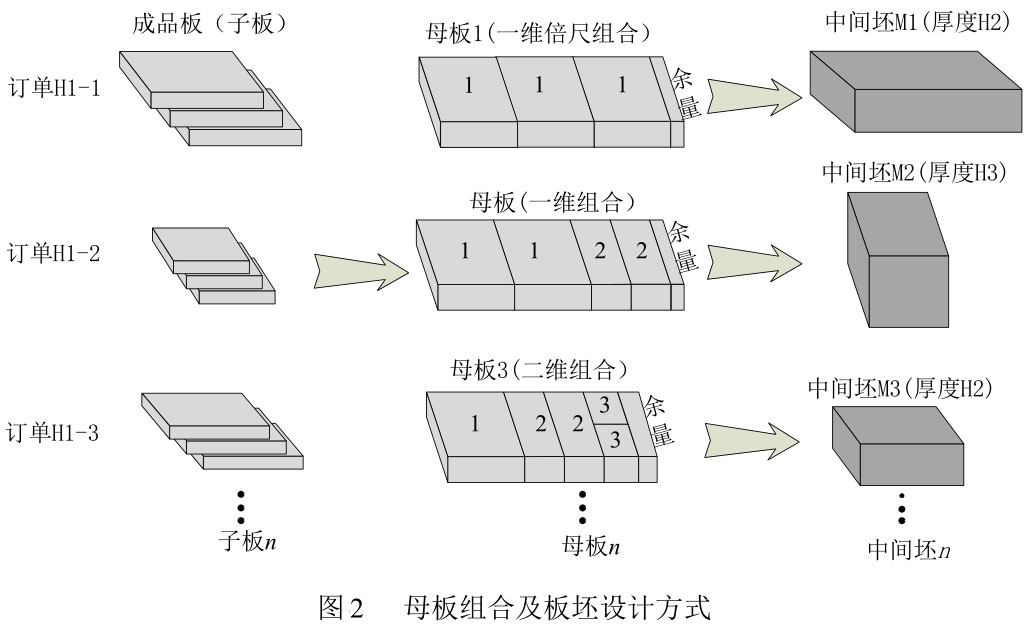
坯料设计分为两个阶段:母板设计和板坯设计�����。母板设计是要在切合出产工艺设备约束前提下������,思考剪切损失和切损最优化准则������,确定母板规格及其各订单子板组合方式������,常见母板组合方式有一维组合和二维组合������,如图2所示�����。板坯设计应综合思考展宽比、压缩比等有关约束为母板选择相宜板坯断面������,以满足需要并提高成材率�����。
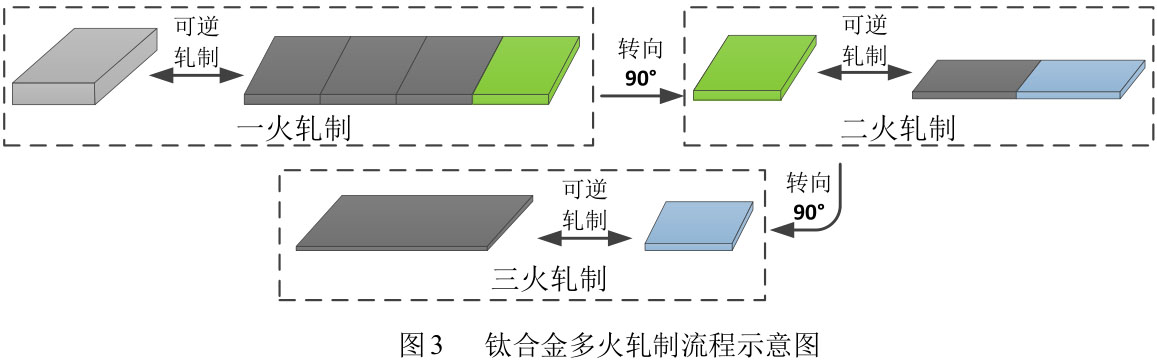
钛合金板重要以幼批量、多种类规格出产为主������,且由于轧造温度窗口窄������,其轧造过程往往必要 2~3个火次(最多不超过4个火次)来实现������,各火次实现后需进行剪切和分切处置������,中断后的中央坯在后续出产当选取宽变长来进行下一火次轧造������,如图3������,因而热轧钛合金坯料设计相比传统板带钢较复杂�����。
目枪合金板材轧造出产加工尚处于订单式出产阶段������,钛合金母板、坯料设计与订单情况及库存板坯供给情况亲昵有关������,坯料设计重要由工艺设计员实现������,即人为决定各订单子板的组合方式、母板和板坯规格等������,每一火次进行一次板坯设计������,再将该火次坯料作为子板来设计上一火次母板和坯料�����。
3、工艺造度
目枪合金板带出产多选取可逆轧造������,而可逆轧造工艺造度造订的内容重要蕴含压下造度、速度造度及温度造度�����。由于钛合金流变应力和组织对温度和应变速度极度敏感������,在造订压下造度、速度造度及温度造度时要综合思考资料个性、压下率、轧造速度及轧造温度的耦合作用�����。
1)压下造度
压下造度的内容蕴含轧造火次、轧造方式、各火次轧造路次数及路次压下量(率)等�����。由于钛合金轧造温度窗口窄������,其轧造过程往往必要 2~3 个火次(最多不超过 4个火次)来实现�����。轧造火次数重要凭据母板及坯料尺寸������,轧造资料所允许的总加工率确定�����。
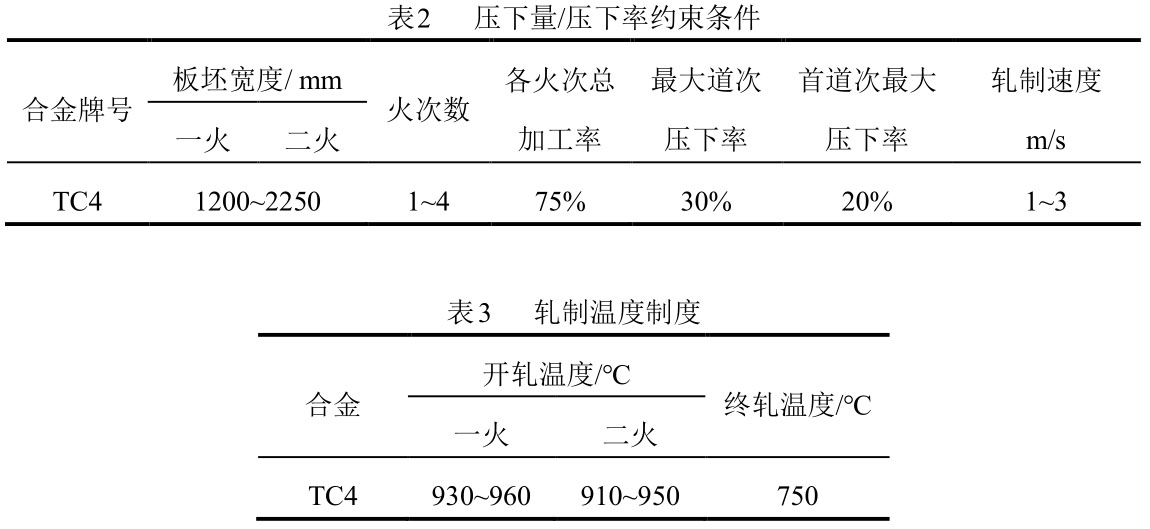
(1)总加工率:影响总加工率的有金属塑性、板坯质量和轧机能力等������,通常情况下������,应尽量选取较大的总加工率�����。TC4 一个火次总变形率通常不超过 75%�����。
(2)路次压下率:纯钛拥有较好的工艺塑性������,最大路次压下率可达 40%������,而 TC4等高合金化板坯工艺塑性较差������,路次压下率通常不应超过 30%�����。
(3)轧造方式:目前在钛合金出产中������,通过换向轧造来改善板坯热轧机能、节造产品横纵向力学机能差距�����。有关钻研及各向异性轧造尝试批注������,横轧与纵轧阶段总压下率相其时������,产品各向异性节造地比力梦想�����。故建议横轧阶段加工率占总加工率的 30%~50%�����。对于一个火次内选取横纵轧方式出产时������,横轧通常铺排在前 3个路次�����。
(4)路次压下率分配:路次压下量分配的总体准则是由幼变大������,由大再变幼�����。厚板坯(180mm 以上)在咬入阶段������,压下率通常不超过 20%�����。为了节造制品尺寸精度������,最后几个路次通常采取幼压下率�����。因而在咬入前提限度解除后������,在温升不超过相变点的前提下应尽量提高压下率������,为最后几个路次提供充足的调整空间和工艺温度�����。
选取轧机能力越大������,路次压下率越大������,但必须限度在板坯塑性允许领域内�����。
2)温度造度
温度造度蕴含开轧温度、路次轧造温度、终轧温度等������,也蕴含轧造一连功夫、间隙功夫等�����。
从相变和再结晶角度������,TC4 的热轧最大温度领域为 750~990℃������,结合 TC4 热加工图其热轧温度领域尽量维持在 800~950℃之间�����。在实现轧机辊缝调整、轧机反向启动、轧件回送等作为的前提下������,路次间隙功夫通常尽量短������,然而在变形量大、轧件心部温升较大、表表心部温差较大时������,可通过适当耽搁路次间隙功夫������,使轧件温度趋于均匀�����。
3)速度造度
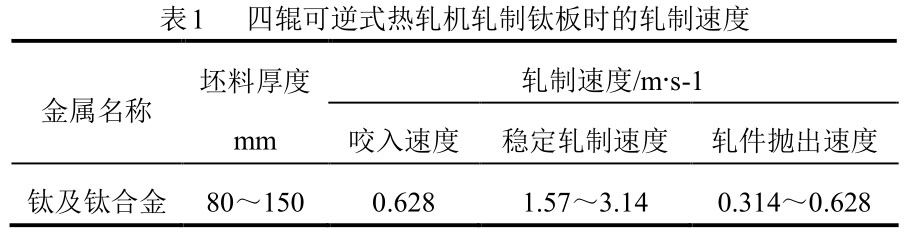
速度造度蕴含各路次轧造时的咬入速度、抛出速度、不变轧造速度等�������?阶段������,为预防咬入造成闷车、断辊等变乱������,同时预防变形温升过大������,通常选取低速1~1.5m/s�����。在中央轧造阶段������,随着轧件的减薄可提高轧造速度������,但轧造速度通常不超过3m/s�����。某厂 1200mm 四辊可逆式热轧机轧造钛脊合金板材时������,所选取的轧造速度见表1�����。
4)轧造规程造订
凭据轧机机组配置情况可对轧造力、轧造力矩、电机功率、轧造速度上限等前提进行判断�����。轧造初始温度、终轧温度、压下率等工艺参数简直定与资料个性亲昵有关�����。表2为TC4钛合金的压下量/压下率的约束前提�����。表3 给出 TC4 钛合金的轧造温度领域及推荐的温度造度�����。
有关链接







