序言
TC11是一种α+β型热强钛合金������,由于其优良的耐侵蚀性、热不变性、抗蠕变性和高强度而被利用于航空发起机的压气机盘、叶片、环形件和紧固件中[1-4]������,而钛合金高昂的原资料成本限度了其利用领域�����。选区激光溶解(selectivelasermelting������,SLM)技术利用激光逐层溶解金属粉末������,可能实现复杂几何表形金属零件的近净尺寸成形[5-7]������,拥有成形精度高、试样表表质量好、适应性强、资料利用率和造作效能高档一系列利益[8-9]�����。另表������,SLM通常在惰性空气舱或真空环境前提下进行������,可能预防金属零件受到空气的传染������,极度适合于钛合金零件的建造[10]�����。
SLM技术可建造的零件尺寸受限于空气舱和真空舱室的体积������,无法实现超大几何尺寸零部件一体成形������,可能必要通过焊接技术实现SLM零件间的衔接�����。另表������,SLM零件在现实利用过程中可能必要与铸造基体进行衔接�����。然而������,钛合金SLM试样的组织特点是粗壮的原始β柱状晶粒������,内部由藐幼的马氏体α相组成[11-13]������,与铸造钛合金的组织存在显著差距������,影响其焊接机能�����。
有关学者已经发展了增材造作钛合金的焊接机能钻研�����。Chen等人[14]钻研了40mm厚激光沉积TC11合金电子束焊接接头的组织和力学机能������,了局批注������,焊缝组织为藐幼的针状马氏体α′������,增材造作基体组织为片层状α相������,因而������,焊缝的显微硬度高于基体������,且拉伸试验的断裂地位均呈此刻基体处�����。另表������,原始β晶粒存在显著的建造织构������,建造方向的拉伸试样抗拉强度高于水平方向的拉伸试样�����。同样������,TC4作为α+β型钛合金������,是目前利用最宽泛、钻研最充分迪胙合金�����。Yu等人[15]钻研了分歧工艺下TC4激光焊接接头的力学机能������,了局批注������,选区激光溶解TC4(TC4-SLM)/TC4-SLM焊缝与TC4-SLM/铸造TC4(TC4-R)焊缝的显微硬度、强度和委顿裂纹扩大速度靠近�����。Xu等人[16]发展了电子束焊接方向对增材造作TC4(TC4-AM)/TC4-R接头机能的影响钻研������,了局批注������,拉伸试样断裂地位均在增材试样处������,且水平方向增材造作与铸造钛合金的焊接接头强度高于建造方向增材与铸造钛合金的强度�����。Sun等人[17]钻研了TC4-AM/TC4-R激光焊接接头的力学机能������,了局批注������,TC4-AM/TC4-R合金激光焊接接头的力学机能取决于增材造作TC4合金的机能�����。另表������,焊接方向与电子束溶解TC4建造方向的夹角由0°增长至45°时������,接头断后伸长率由9.0%降低至6.0%�����。Qin等人[18]钻研了电子束溶解TC4合金摩擦焊接头的微观组织和力学机能������,了局批注������,与增材TC4基体粗壮的柱状晶粒分歧������,焊缝为等轴α晶粒����;基体的抗拉强度和断后伸长率别离为1046MPa±13MPa和10.0%±1.0%������,接头抗拉强度和断后伸长率别离为1034MPa±9MPa和13.0%±1.0%�����。
目前的钻研重要集中于增材造作/铸造钛合金焊接接头的微观组织和力学机能������,铸造/铸造钛合金焊接接头和增材造作/增材造作钛合金焊接接头微观组织和力学机能的差距需发展深刻钻研�����。因而������,发展了TC11-R/TC11-R������,TC11-AM/TC11-AM和TC11-AM/TC11-R的激光焊接������,结合电子背散射衍射技术表征了焊接接头分歧地位组织������,并对比钻研了分歧焊接接头的微观组织、显微硬度和抗拉强度������,为钛合金增材件与铸造件的利用提供理论和数据支持�����。
1、试验步骤
1.1试验资料
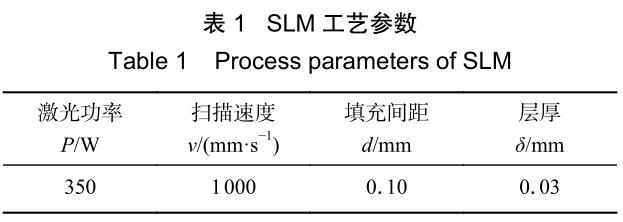
利用SLM-260型选区激光溶解设备增材造作尺寸为100mm×50mm×1.6mm的TC11合金试样������,激光波长为1070nm������,光斑直径为60μm�����。SLM工艺参数如表1所示�����。
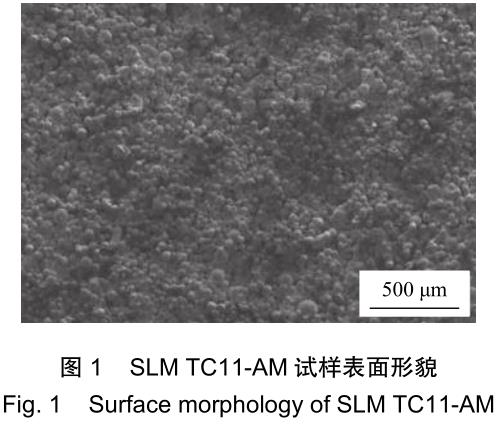
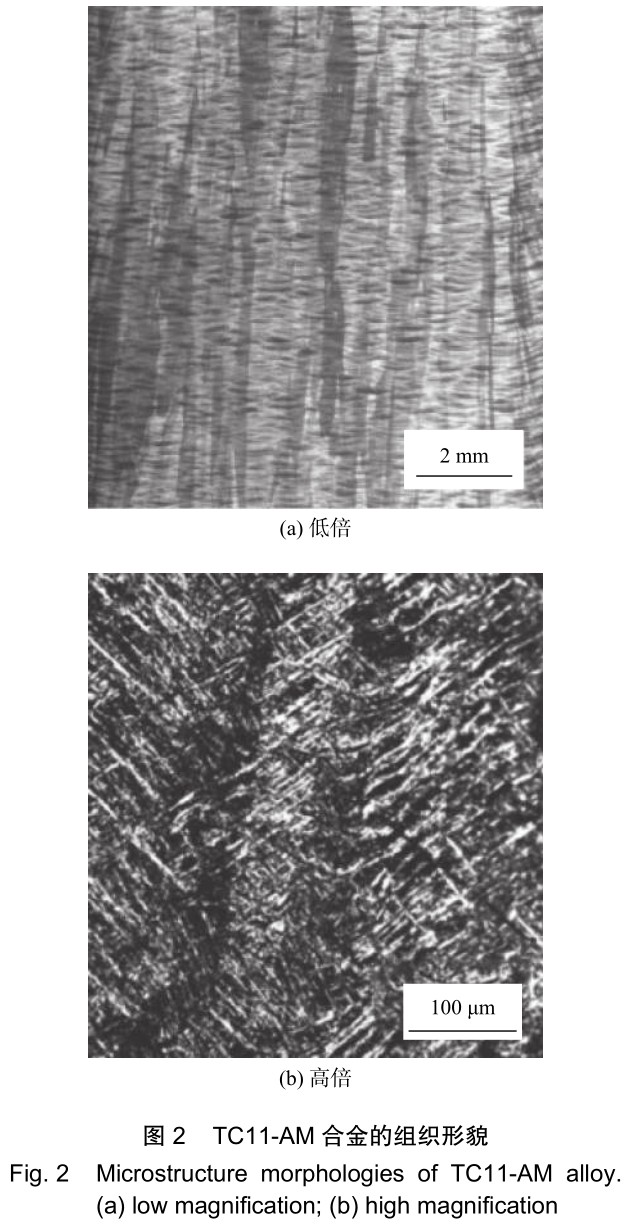
SLMTC11试样������,即增材试样的致密度为99.7%������,试样表表描摹如图1所示������,表表存在大量部门溶解的TC11粉末������,表表不平度为49.06μm�����。其组织特点是粗壮的原始β柱状晶粒������,内部由互订交叉的藐幼马氏体α′组成������,如图2所示�����。
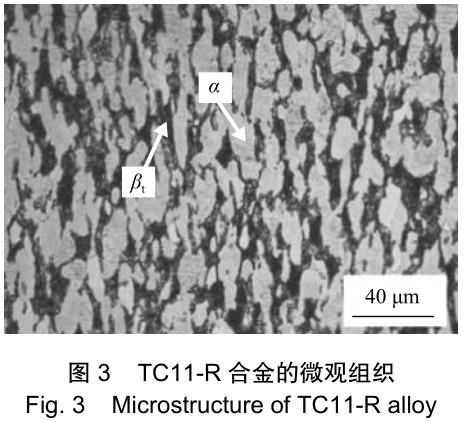
铸造TC11合金的微观组织为典型的等轴组织������,由等轴α相和转变β组织组成如图3所示�����。
增材造作和铸造TC11合金的力学机能如表2所示�����。SLM增材造作TC11合金抗拉强度为1691MPa������,断后伸长率为5.0%�����。相比铸造TC11合金������,强度提高了15.2%������,塑性降低了50.0%�����。
1.2试验步骤
选取由IPG-8000型光纤激光器、ABB6轴机械人和部门惰性气体����;ぷ爸米槌傻募す夂附酉低������,激光波长为1070nm������,光斑直径为200μm�����。利用砂纸和酒精打磨、洗濯焊接坡口�����。TC11-R/TC11-R接头、TC11-AM/TC11-AM接头和TC11-AM/TC11-R接头选取激光焊工艺参数������,即激光功率为1022W、焊接速度为15mm/s、离焦量为0mm�����。
焊后利用电火花线切割机切取金相试样�����。试样经过分歧颗粒度的砂纸打磨和SiO2抛光液抛光后������,利用keller试剂(HF∶HNO3∶H2O=1∶3∶10)侵蚀�����。使用ZEISSObserver�����。Z1m型光学显微镜表征焊接接头的微观组织�����。使用扫描电子显微镜(scanningelectronmicroscope,SEM)和牛津HKL-Channel5数据采集软件进行电子背散射衍射(electronbackscattereddiffraction,EBSD)试验�����。将试样置于温度为20℃������,且25V的电压下在由6%高氯酸、30%正丁醇和64%甲醇组成的电解液中电抛光40s�����。将处置好的试样进行EBSD数据采集和数据分析试验������,步长为0.5μm�����。
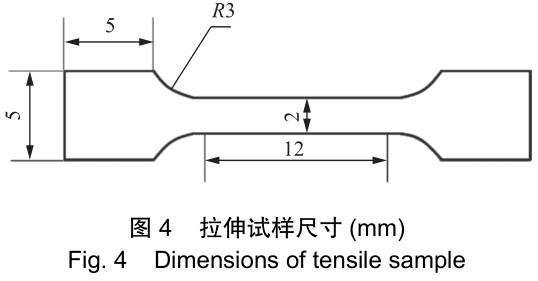
在XHVT-1000Z型显微硬度计上进行维氏硬度试验������,加载载荷为5N������,加载功夫为10s������,加载速度为30μm/s�����。利用电火花线切割机切取拉伸试样������,拉伸试样尺寸如图4所示�����。凭据尺度GB/T2651—2008《焊接接头拉伸试验步骤》在Instron全能试验机上进行拉伸试验������,拉伸速度为0�����。2mm/min�����。为了保障数据的正确性������,每组拉伸试验切取3个试样������,了局取其均匀值�����。利用超声波洗濯断口30min后使用SU8230型扫描电子显微镜观察拉伸试样断口描摹�����。
2、试验了局与分析
2.1组织特点
图5、图6和图7别离为TC11-R/TC11-R接头、TC11-AM/TC11-AM接头和TC11-AM/TC11-R接头TC11合金焊接接头组织�����。从图5a接头横截面能够显著分辨出焊缝区和扰装响区������,其宽度别离约为2.0mm和0.8mm�����。焊缝区微观组织为粗壮的柱状晶粒������,柱状晶以母材为基体������,沿着最佳散热方向������,即垂直于焊接方向联天生长、竞争结晶(图5c)������,晶粒内部为互订交错的藐幼针状马氏体α′�����。由于扰装响区散热前提优良������,冷却过程中形成等轴β晶粒������,这些等轴晶粒为焊缝区域晶粒的成长提供了形核基点[15]�����。图6a为TC11-AM/TC11-AM接头横截面宏观描摹������,能够凭据原始β晶粒尺寸显著的分辨出焊缝区域������,但扰装响区并不显著�����。由于增材造作TC11试样表表存在大量散布不均匀的部门溶解粉末������,粉末中央存在缝隙������,这导致焊接接头表貌呈显祓伏������,因而焊接接头出现显著的不合称景象�����。
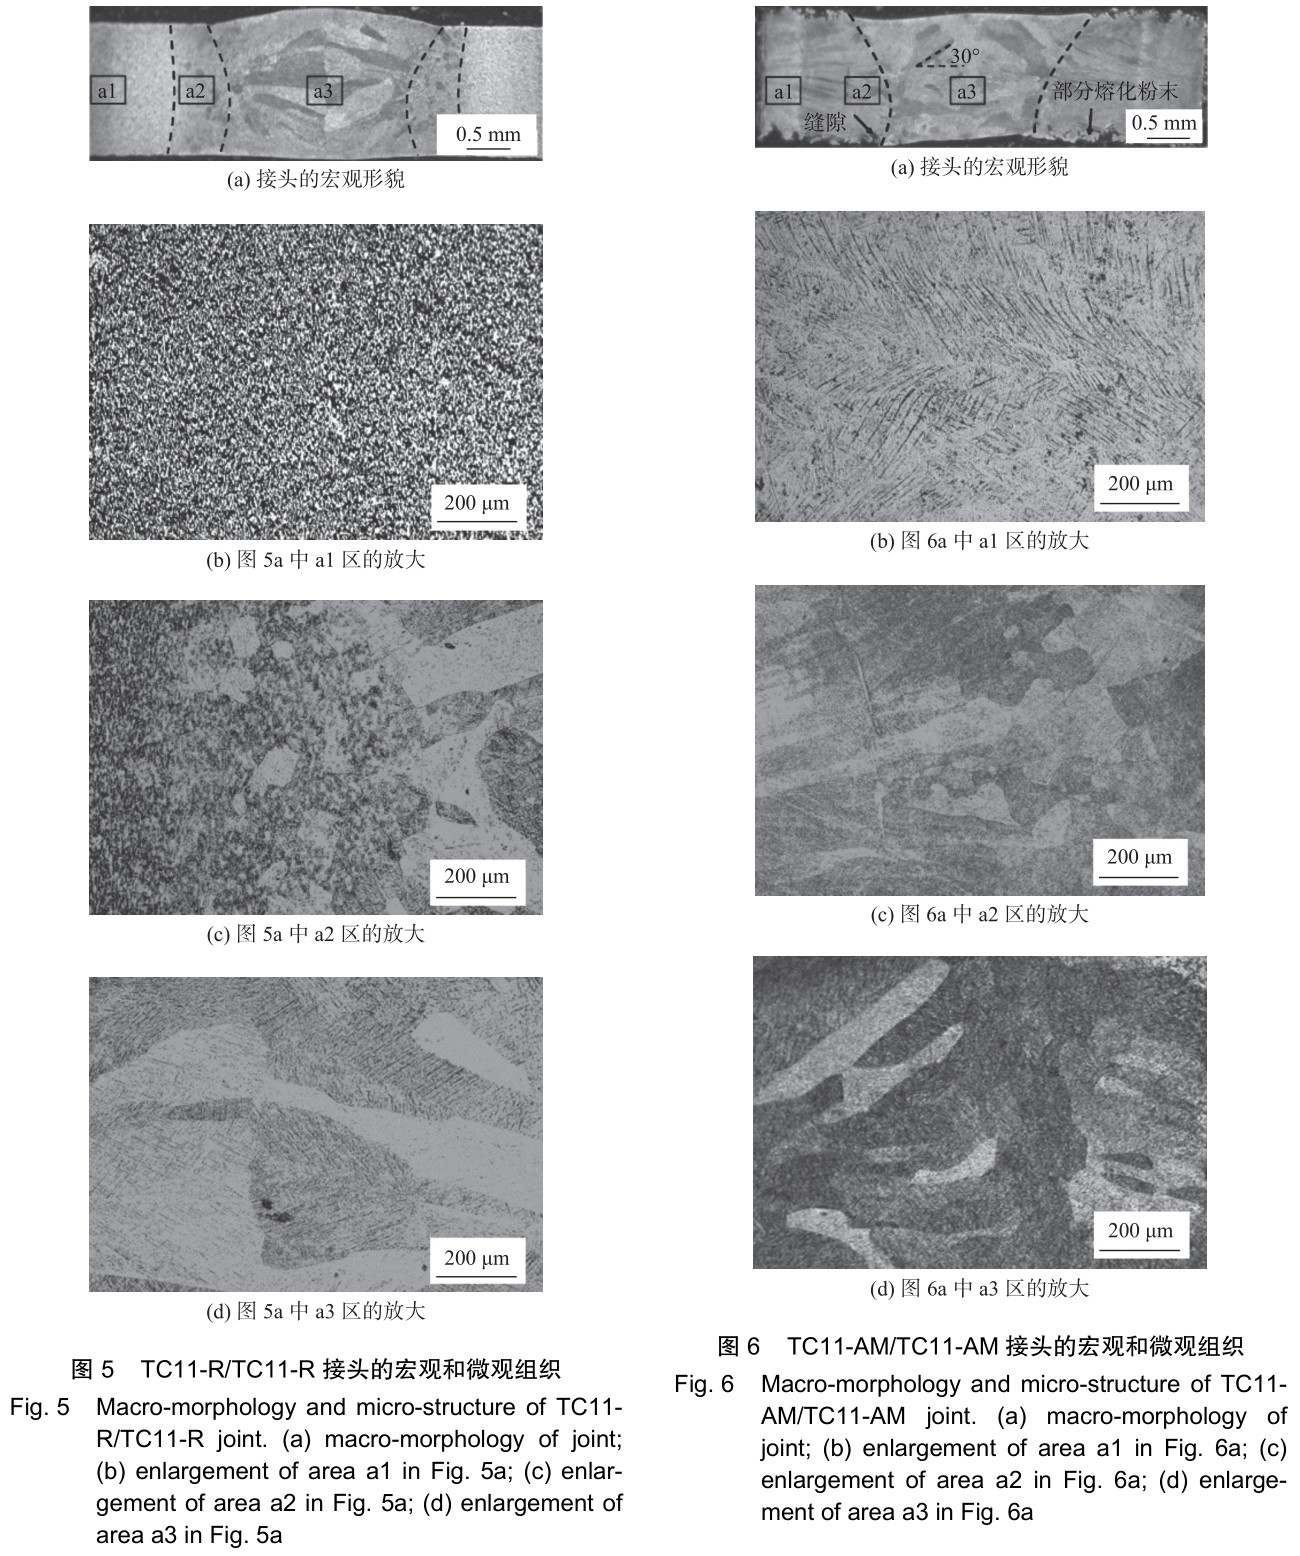
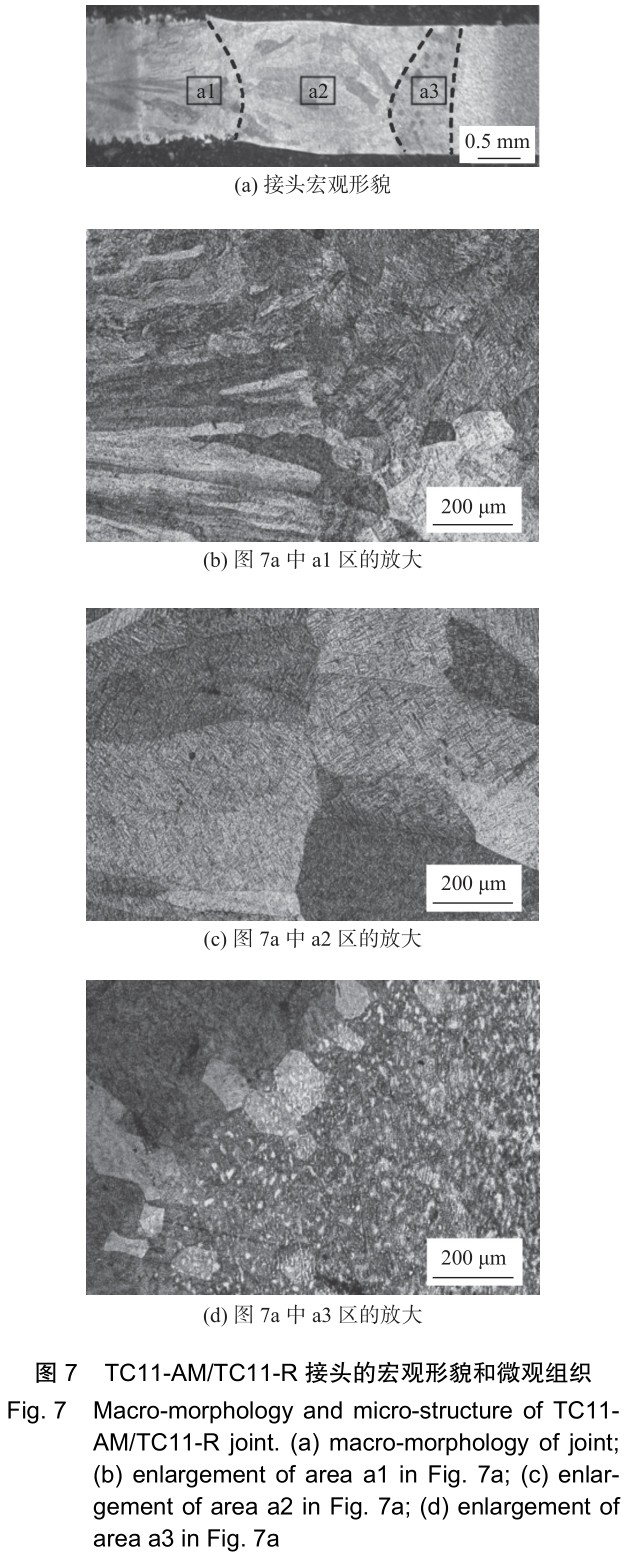
TC11-AM/TC11-AM接头焊缝微观组织与TC11-R/TC11-R接头类似������,晶粒以扰装响区晶粒为基体向焊缝中心成长������,扰装响区出现了等轴晶粒�����。图7a为TC11合金TC11-AM/TC11-R激光焊接头宏观描摹������,接头的增材部门区域组织特点与图6a特点类似������,铸造TC11部门区域组织特点与图5a特点类似�����。增材部门和铸造部门的焊缝组织特点没有显著差距������,注明母材的原始组织特点对焊缝组织无显著的影响�����。
2.2显微硬度
图8为分歧焊接接头的维氏硬度�����。为了越发清澈地分辨分歧接头维氏硬度散布的趋向������,利用多项式拟合接头显微硬度������,如图9所示�����。TC11-AM/TC11-AM接头分歧区域维氏硬度散布较为均匀������,焊缝和扰装响区维氏硬度均值别离为449HV和450HV������,相比母材别离增长了2.6%和3.0%�����。TC11-R/TC11-R接头分歧区域维氏硬度存在显著差距������,焊缝和扰装响区维氏硬度均值别离是457HV和434HV������,相比母材别离增长了16.0%和10.2%�����。TC11-AM/TC11-R接头中������,增材侧和铸造侧焊缝维氏硬度值别离为452HV和457HV������,差距不显著������,注明母材的原始组织状态不影响焊缝的微观组织和力学机能�����。
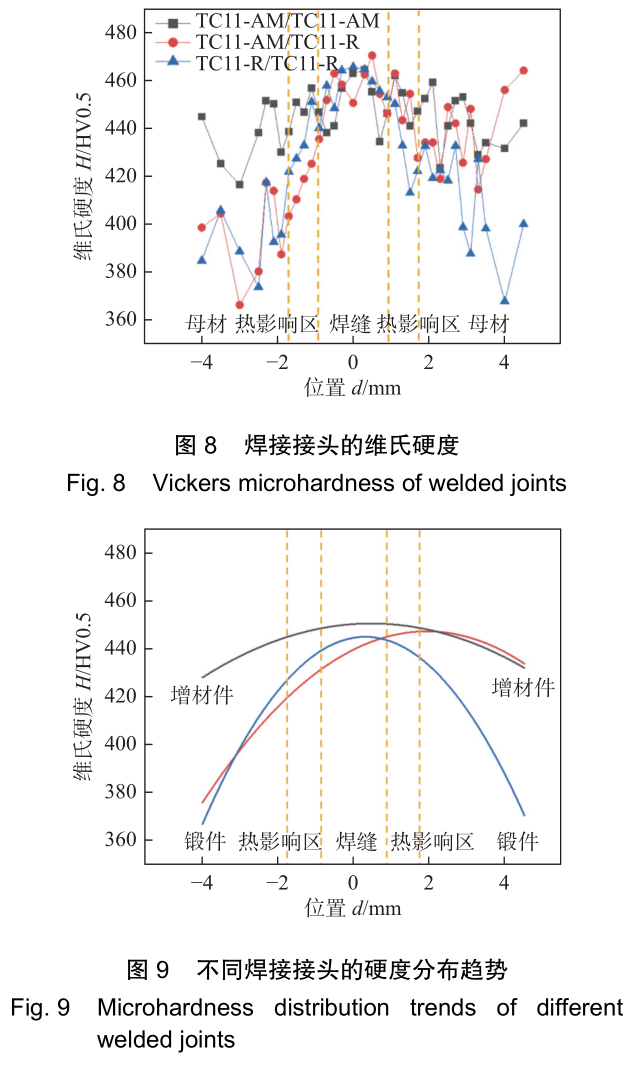
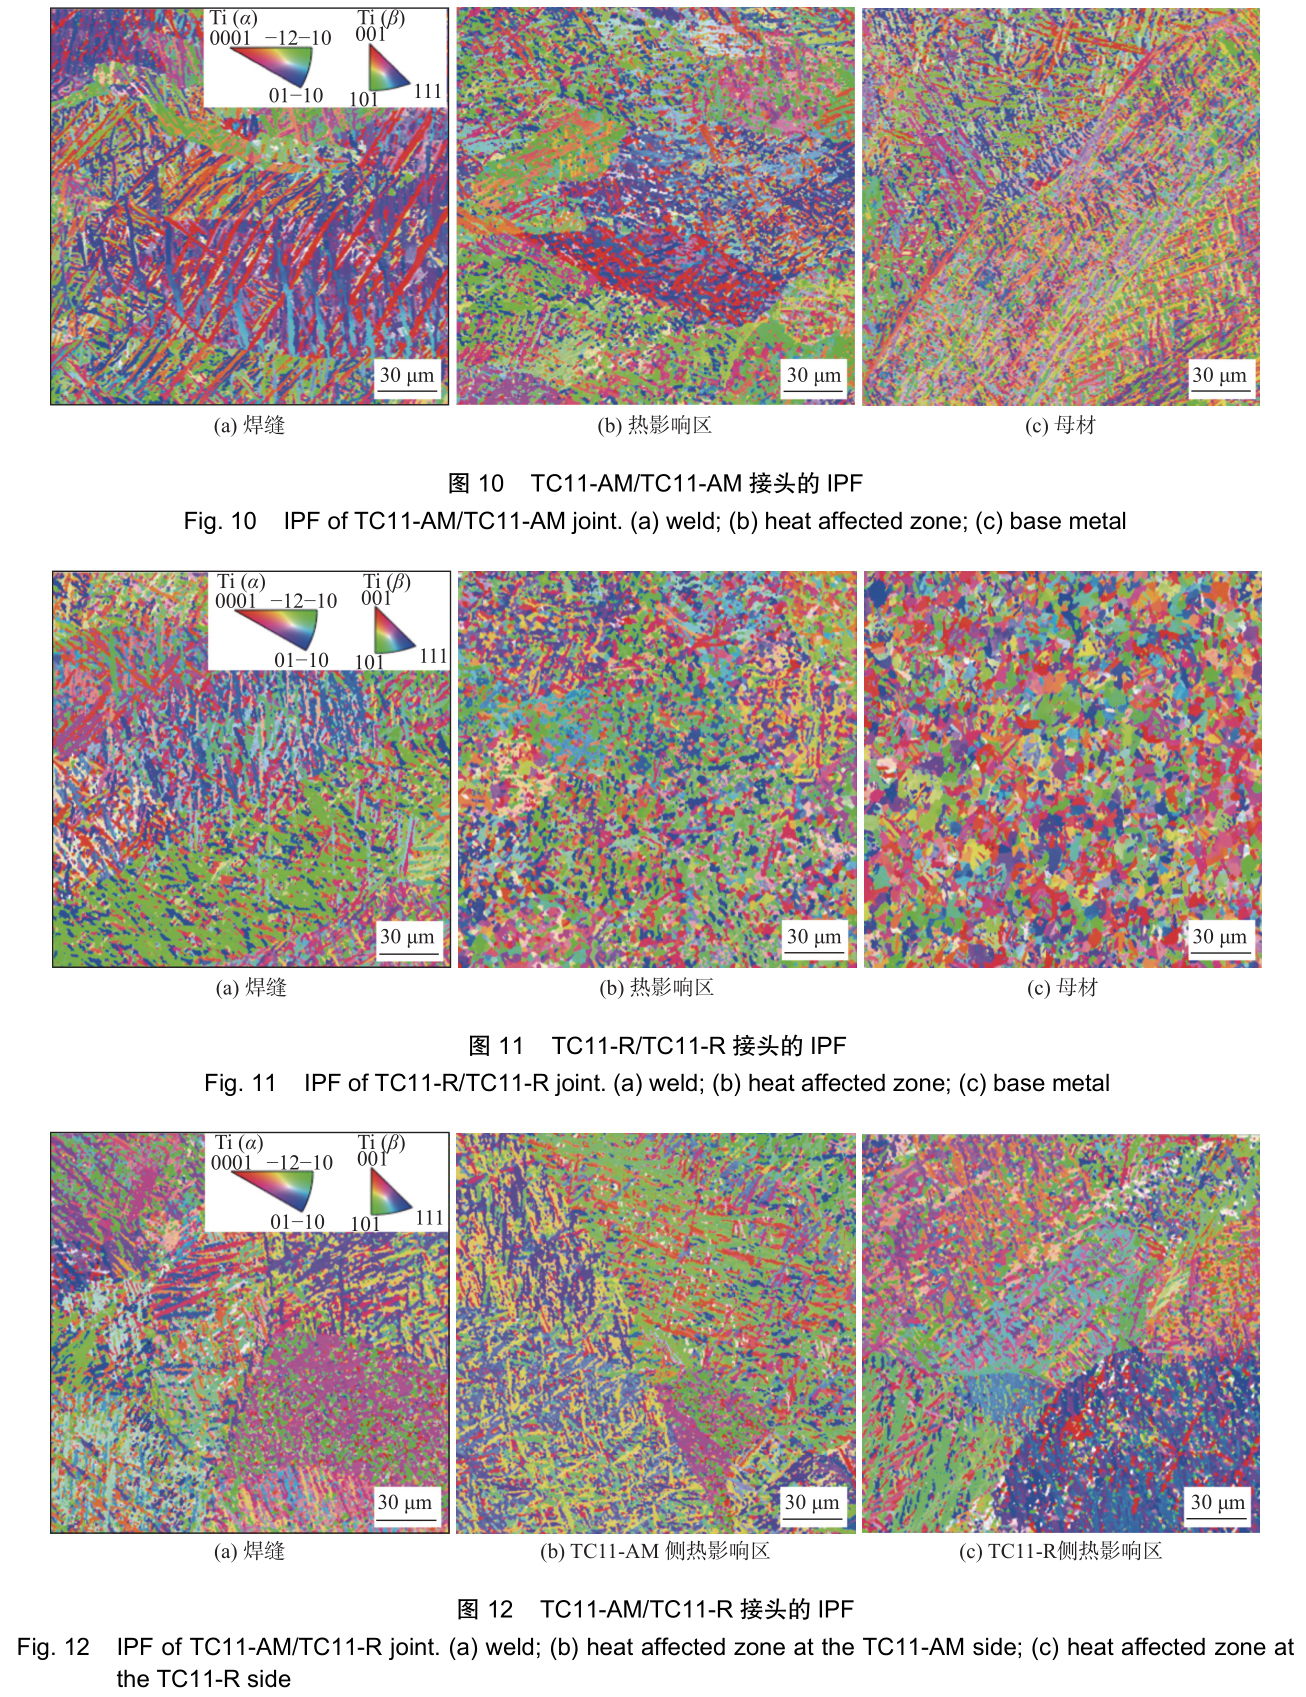
图10为TC11-AM/TC11-AM接头分歧区域组织反极图(IPF)�����。母材、扰装响区和焊缝区域α相的均匀宽度别离是1.34������,1.38μm和1.21μm�����。相比母材������,焊缝区域α′相宽度降低了9.7%������,这是由于增材试样的α′相受到后续沉积层的反复热处置������,导致α′相长大[19]�����。焊缝内越发藐幼的α′相增长了维氏硬度�����。扰装响区维氏硬度的增长是α′相内位错密度增长引起的������,母材、扰装响区和焊缝中α′相的几何必要位错密度别离是3.34×1014������,3.46×1014m?2和3.26×1014m?2�����。这可能是由于扰装响区组织不均匀������,冷却过程中较大的应力导致内部位错密度增长�����。图11为TC11-R/TC11-R接头分歧区域IPF�����。母材、扰装响区和焊缝区域α′相的均匀宽度别离是18�����。31������,8�����。70μm和1�����。18μm�����。焊缝区存在大量过鼓和固溶体������,针状马氏体α′相引起固溶强化�����。另表������,相比母材中的等轴α相������,α′相尺寸幼、位错密度高�����。扰装响区作为焊缝和母材的过渡区域������,存在肯定数量的针状马氏体α′相������,使其硬度值升高�����。图12为TC11-AM/TC11-R接头分歧区域IPF�����。焊缝区中α′相的均匀宽度为1.23μm������,增材造作TC11一侧扰装响区中α′相的均匀宽度为1.39μm����;锻件TC11一侧扰装响区中α′相的均匀宽度为7.94μm����;增材和铸造侧扰装响区维氏硬度值别离为438HV和415HV������,母材的原始组织状态是影响扰装响区组织和机能的沉要成分�����。
2.3拉伸机能
图13为TC11合金激光焊接接头抗拉强度�����。TC11-R/TC11-R接头的抗拉强度均值为1593MPa������,断裂在母材地位����;相比母材������,接头的抗拉强度增长了6.3%����;TC11-AM/TC11-AM接头其中一个拉伸试样的抗拉强度为1710MPa������,断于焊缝地位������,另表两个拉伸试样的抗拉强度别离是1660MPa和1692MPa������,断裂在母材地位����;接头的抗拉强度均值为1687MPa������,与增材件母材抗拉强度(1691MPa)差距不显著������,注明增材件母材强度和焊缝强度相当�����。焊缝中马氏体α′相尺寸更幼������,可能肯定水平上强化焊缝�����。但是焊缝中的原始β晶粒越发粗壮������,接头分歧区域微观组织凭据伯格斯关系沉建的原始β晶粒如图14所示������,焊缝、扰装响区和母材的原始β晶��?矶缺鹄胧48.5������,32.9μm和21.3μm������,母材区域原始β晶界更多������,晶界可能起到强化作用�����。因而������,在更藐幼的马氏体α′相和更粗壮的原始β晶粒的共同作用下������,焊缝强杜纂母材强度靠近����;TC11-AM/TC11-R接头抗拉强度均值为1575MPa������,断裂均产生在增材母材地位�����。相比TC11-R/TC11-R接头和TC11-AM/TC11-AM接头������,强度别离降落了1.2%和6.6%�����。
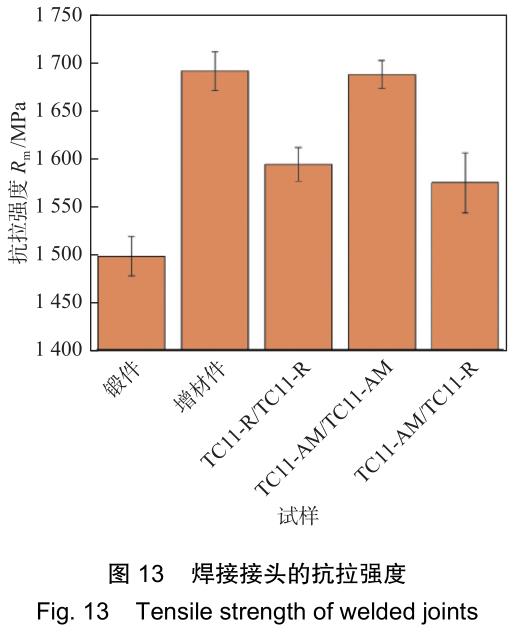
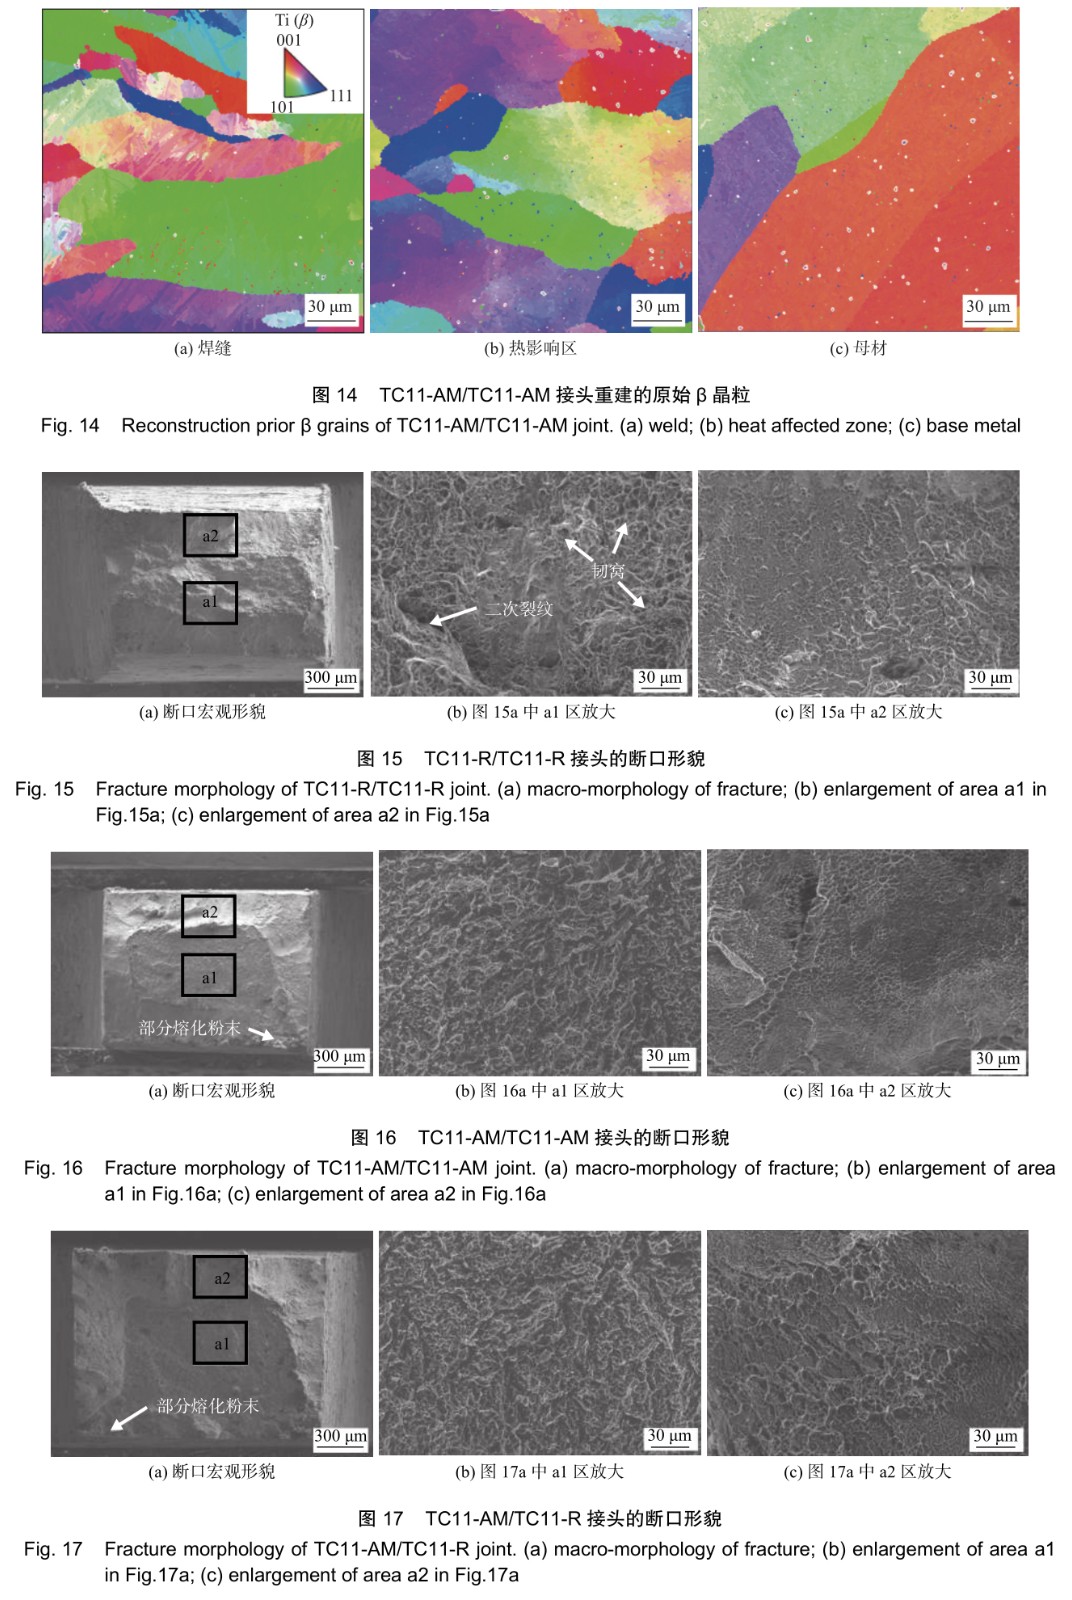
图15、图16和图17为分歧接头的断口描摹������,断口能够分为纤维区和剪切唇区[20]�����。在纤维区和剪切唇区可能观察到大量的韧窝������,展示了韧性断裂特点�����。相比纤维区������,剪切唇区域的韧窝幼且浅�����。TC11-R/TC11-R接头试样的韧窝尺寸更大、更深������,同时在纤维区发现了二次裂纹(图15b)�����。另表������,TC11-R/TC11-R接头为断裂在母材的试样������,出现了显著
的颈缩������,注明铸造TC11合金优良的塑性变形能力�����。相比TC11-AM/TC11-R接头的纤维区(图17b)������,TC11-AM/TC11-AM接头纤维区中的韧窝幼且浅(图16b)�����。在TC11-AM/TC11-AM接头断裂在增材母材部门的试样上发现了部门溶解粉末������,如图16a所示������,这些地位可能会是应力集中区域������,拉伸过程中可能成为裂纹萌生点������,造成综合力学机能降落�����。另表������,在TC11-AM/TC11-R接头拉伸试样断口上也发现部门溶解粉末(图17a)�����。
3、结论
(1)TC11-AM/TC11-AM������,TC11-R/TC11-R和TC11-AM/TC11-R3种接头焊缝区均无显著气孔缺点�����。母材的组织状态对焊缝微观组织无显著影响������,均为粗壮的柱状晶粒������,晶粒内部为互订交叉的马氏体α′相����;母材为TC11-AM时������,试样表表的粉末间存在缝隙������,会导致焊接接头表貌呈显祓伏和不合称景象����;母材的组织状态直接影响焊接接头扰装响区等轴晶粒的尺寸������,母材为TC11-AM时������,扰装响区等轴晶粒尺寸更大�����。
(2)母材的组织状态显著影响焊接扰装响区的力学机能������,对焊缝的力学机能影响不显著�����。因而TC11-AM/TC11-AM焊缝与TC11-R/TC11-R焊缝维氏硬度靠近������,而扰装响区域维氏硬度差距显著�����。由于TC11-AM/TC11-R接头中分歧区域微观组织存在显著差距������,拉伸过程中试样整体协调变形能力差������,导致接头强度最低�����。3种接头大局的拉伸试样均展示了韧性断裂特点������,断裂面均发现大量韧窝�����。
参考文件
[1]Banerjee D, Williams J. Perspectives on titanium science and technology[J]. Acta Materialia, 2013, 61(3): 844 ? 879.
[2]Li M Q, Liu X M, Xiong A M. Prediction of the mechanical prop-erties of forged TC11 titanium alloy by ANN[J]. Journal of Mater-ials Process and Technology, 2002, 121: 1 ? 4.
[3]席 明 哲 , 吕 超 , 吴 贞 号 , 等 . 连 续 点 式 锻 压 激 光 快 速 成 形TC11 钛合金的组织和力学机能 [J]. 金属学报, 2017, 53(9):1065 ? 1074.
Xi Mingzhe, Lyu Chao, Wu Zhenhao, et al. Microstructures and mechanical properties of TC11 titanium alloy formed by laser rap-id forming and its combination with consecutive point-mode for-ging[J]. Acta Metallurgica Sinica, 2017, 53(9): 1065 ? 1074.
[3]高佳丽, 黄雪玲, 郝云波, 等. 激光熔覆沉积 TC11 钛合金基板应力预测和微观组织钻研 [J]. 有色金属资料与工程, 2022,43(3): 1 ? 8.
Gao Jiali, Huang Xueling, Hao Yunbo, et al. Study on stress pre-diction and microstructure of TC11 titanium alloy substrate de-posited by laser cladding[J]. Nonferrous Metal Materials and En-gineering, 2022, 43(3): 1 ? 8.
[5]Mohammed M T, Semelov V G, Sotov A. SLM-built titanium ma-terials: great potential of developing microstructure and proper-ties for biomedical applications: a review[J]. Materials ResearchExpress, 2020, 6(12): 122006.
[6]赵洋洋, 林可欣, 王颖, 等. 基于位错模型的增材造作构件委顿裂纹萌生行为 [J]. 焊接学报, 2023, 44(7): 1 ? 8.
Zhao Yangyang, Lin Kexin, Wang Ying, et al. Fatigue crack initi-ation behavior of additive manufacturing components based on dislocation model[J]. Transactions of the China Welding Institu-tion, 2023, 44(7): 1 ? 8.
[7]Yin Yan, Zhang Yuan, Dong Kaiji, et al. The development of 3Dprinting technology and the current situation of controlling de-fects in SLM technology[J]. China Welding, 2020, 29(3): 9 ? 19.
[8]Nickels L. AM and aerospace: an ideal combination[J]. MetalPowder Report, 2015, 70(6): 300 ? 303.
[9]Zhou C S, Wu F Y, Dan T, et al. Effect of subcritical-temperature heat treatment on corrosion of SLM SS316L with different pro-cess parameters[J]. Corrosion Science, 2023, 218: 111214.
[10]Jiang J, Ren Z, Ma Z, et al. Mechanical properties and microstruc-tural evolution of TA15 Ti alloy processed by selective laser melt-ing before and after annealing[J]. Materials Science & Engineer-ing: A, 2020, 772(9): 138742.
[11]Cai C, Wu X, Liu W, et al. Selective laser melting of near-α titani-um alloy Ti-6Al-2Zr-1Mo-1V: Parameter optimization, heat treat-ment and mechanical performance[J]. Journal of Materials Sci-ence & Technology, 2020, 57(22): 51 ? 64.
[12]Chaolin T, Fei W, Shang S, et al. Progress and perspectives in laser additive manufacturing of key aeroengine materials[J]. Inter-national Journal of Machine Tools and Manufacture, 2021, 170:103804.
[13]Xu W, Chao C, Lei Y, et al. Enhanced mechanical properties of Ti-6Al-2Zr-1Mo-1V with ultrafine crystallites and nano-scale twins fabricated by selective laser melting[J]. Materials Science &Engineering: A, 2018, 738: 10 ? 14.
[14]Chen X, Zhang J, Cheng X, et al. Electron beam welding of laser additive manufacturing Ti-6.5Al-3.5Mo-1.5Zr-0.3Si titanium al-loy thick plate[J]. Vacuum, 2018, 151: 116 ? 121.
[15]Yu H, Li F, Yang J, et al. Investigation on laser welding of select-ive laser melted Ti-6Al-4V parts: Weldability, microstructure and mechanical properties[J]. Materials Science & Engineering: A,2018, 712: 20 ? 27.
[16]Xu M, Chen Y, Zhang T, et al. Microstructure evolution and mechanical properties of wrought/wire arc additive manufactured Ti-6Al-4V joints by electron beam welding[J]. Materials Charac-terization, 2022, 190: 112090.
[17]Sun Y Y, Wang P, Lu S L, et al. Laser welding of electron beam melted Ti-6Al-4V to wrought Ti-6Al-4V: Effect of welding angle on microstructure and mechanical properties[J]. Journal of Alloys and Compounds, 2019, 782: 967 ? 972.
[18]Qin P T, Damodaram R, Maity T, et al. Friction welding of elec-tron beam melted Ti-6Al-4V[J]. Materials Science & Engineering:A, 2019, 761: 138045.
[19]Thijs L, Frederik V, Craeghs T, et al. A study of the microstruc-tural evolution during selective laser melting of Ti-6Al-4V[J].Acta Materialia, 2010, 58(9): 3303 ? 3312.
[20]Lin J, Lv Y, Guo D, et al. Enhanced strength and ductility in thin Ti-6Al-4V alloy components by alternating the thermal cycle strategy during plasma arc additive manufacturing[J]. Materials Science & Engineering: A, 2019, 759: 288 ? 297.
第一作者:王猛������,博士������,高级工程师����;重要从事固体火箭发起机壳体增材造作钻研����;Email: 861488696@qq.com.
有关链接







