钛合金因其优异的综合力学机能, 在航空航天、刀兵设备、 海洋工程、 石油化工和医疗健康等领域的利用日益宽泛 [1-5] �������。 铸造是获得各类机能优异迪胙合金产品的重要伎俩�������。 随着对钛合金资料的使用要求不休提高, 其高合金化、 变形抗力大、 铸造窗口窄和锻透性差等个性对铸造工艺及变形过程节造均提出了更高的要求�������。 对于难变形钛合金, 出产过程中易产生多种铸造缺点, 给出产效能、 成材率和产品质量等带来较大影响, 严沉时可导致产品报废 [6] �������。 鉴于此, 对公司已经产生的难变形钛合金铸造缺点事俘及相应的铸造工艺过程节造和优化改进等发展分析会商和实际验证, 以不休提升公司难变形钛合金的铸造水平和产品质量, 并为行业存在的难变形钛合金铸造缺点解决及预防提供肯定的参考和援手�������。
1、铸造缺点描述
1. 1 开裂缺点
开裂是钛合金铸造中比力常见的一种缺点, 开裂大局多样, 风险严沉�������。 航空发起机用 Ti 3 Al 和Ti 2 AlNb 等金属间化合物以及 IMI834、 T9S 和高氧TC4 等难变形钛合金商标, 在铸造过程中极易产生开裂且裂纹较难断根, 部门塑性差的合金还存在边打磨边开裂的景象, 严沉影响出产效能和产品质量�������。
某民用 3t 级 T9S 钛合金板坯第 1 火 1150℃一镦一拔后, 在第 2 火 1100℃打扁方拔长时侧面产生多处横向开裂, 裂口较长较宽, 见图 1a�������。 某高氧含量TC4 钛合金 (O 含量 (质量分数) 靠近 0. 20%) 在2000t 快锻机开坯、 铸造至 Φ100mm 后转 5t 电液锤多火次打四方、 倒棱拔长并滚圆成形至 Φ65mm棒材, 在锯切面发现严沉内裂, 裂纹较宽较深, 呈不规定 “十” 字形, 具体描摹见图 1b�������。
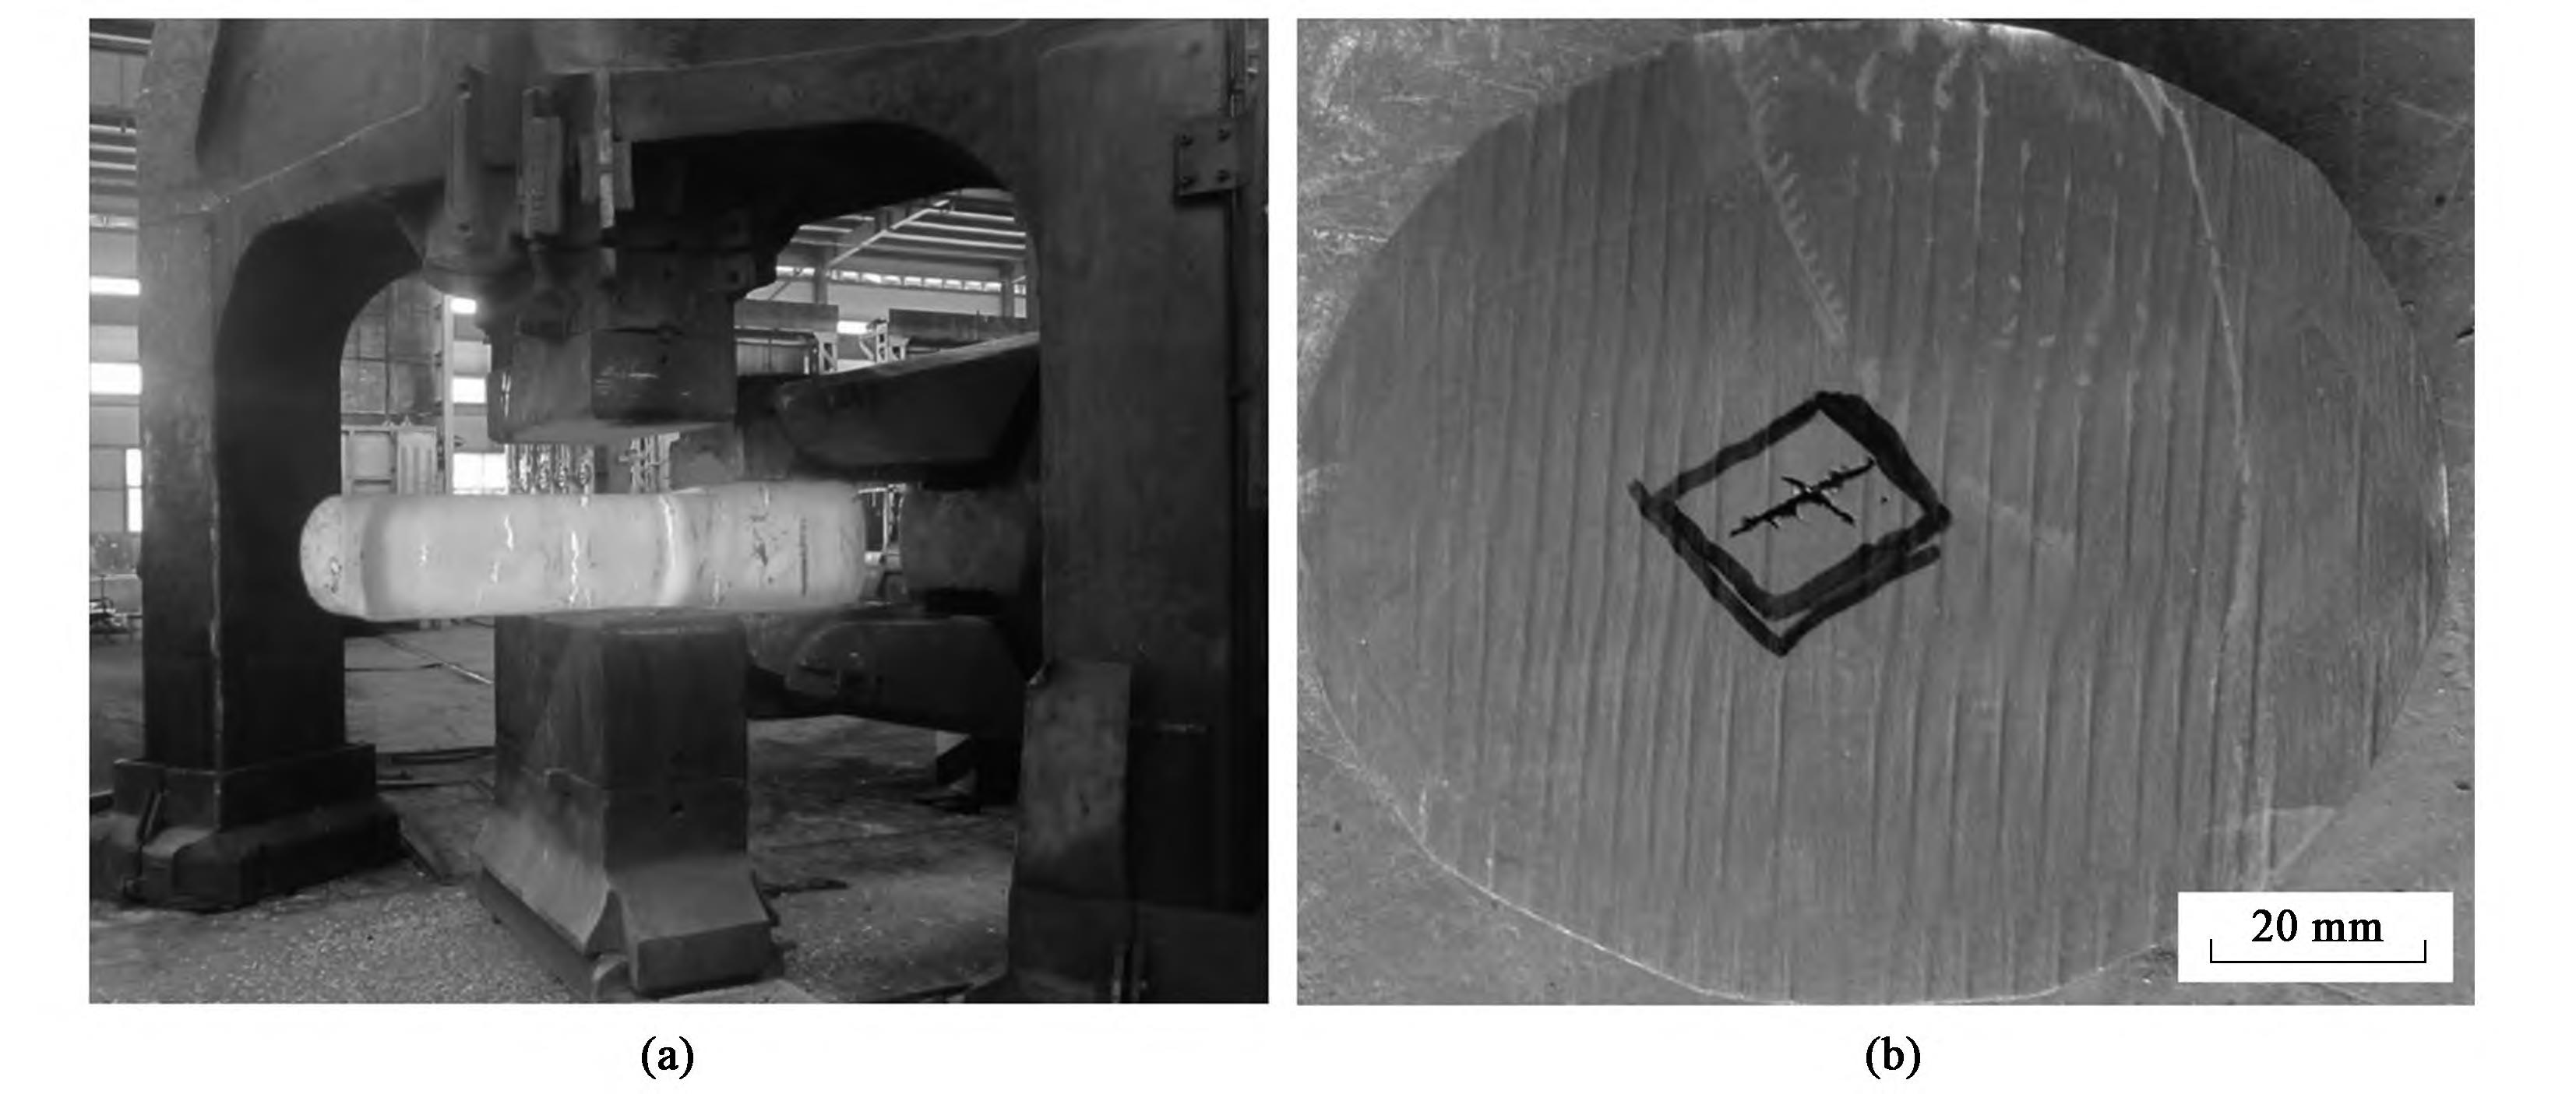
图 1 钛合金铸造开裂缺点
(a) T9S 钛合金表表开裂 (b) TC4 钛合金内部开裂
Fig. 1 Forging
cracking
deffects
of
titanium
alloy
(a) Surface
cracking
of
T9S
titanium
alloy
(b) Internal
cracking
of
TC4
titanium
alloy
1. 2 心部粗晶
某 α+β 钛合金 Φ300mm 以上大规格棒材在2000t 快锻机经多火次镦拔、 拔长和滚圆成形后,锻态低倍查抄发现周围晶粒藐幼, 为吞吐晶, 心部晶粒粗壮, 呈半清澈晶, 粗细晶粒区存在显著界限,见图 2a�������。 某航空用 Ti6246 钛合金 Φ150mm 棒材,其探伤要求按 AA 级验收, 坯料经多火次镦拔改锻、打扁 方、 铣 削 后 超 声 探 伤 监 控, 心 部 杂 波 为Φ1. 2 (+5~+7) dB, 边部杂波为 Φ1. 2 (-10~-6) dB, 心部晶粒异常粗壮, 且依照传统打四方、 倒八方拔长方式增长火次, 心部粗晶不仅难以解除, 反而越来越严沉, 见图 2b�������。
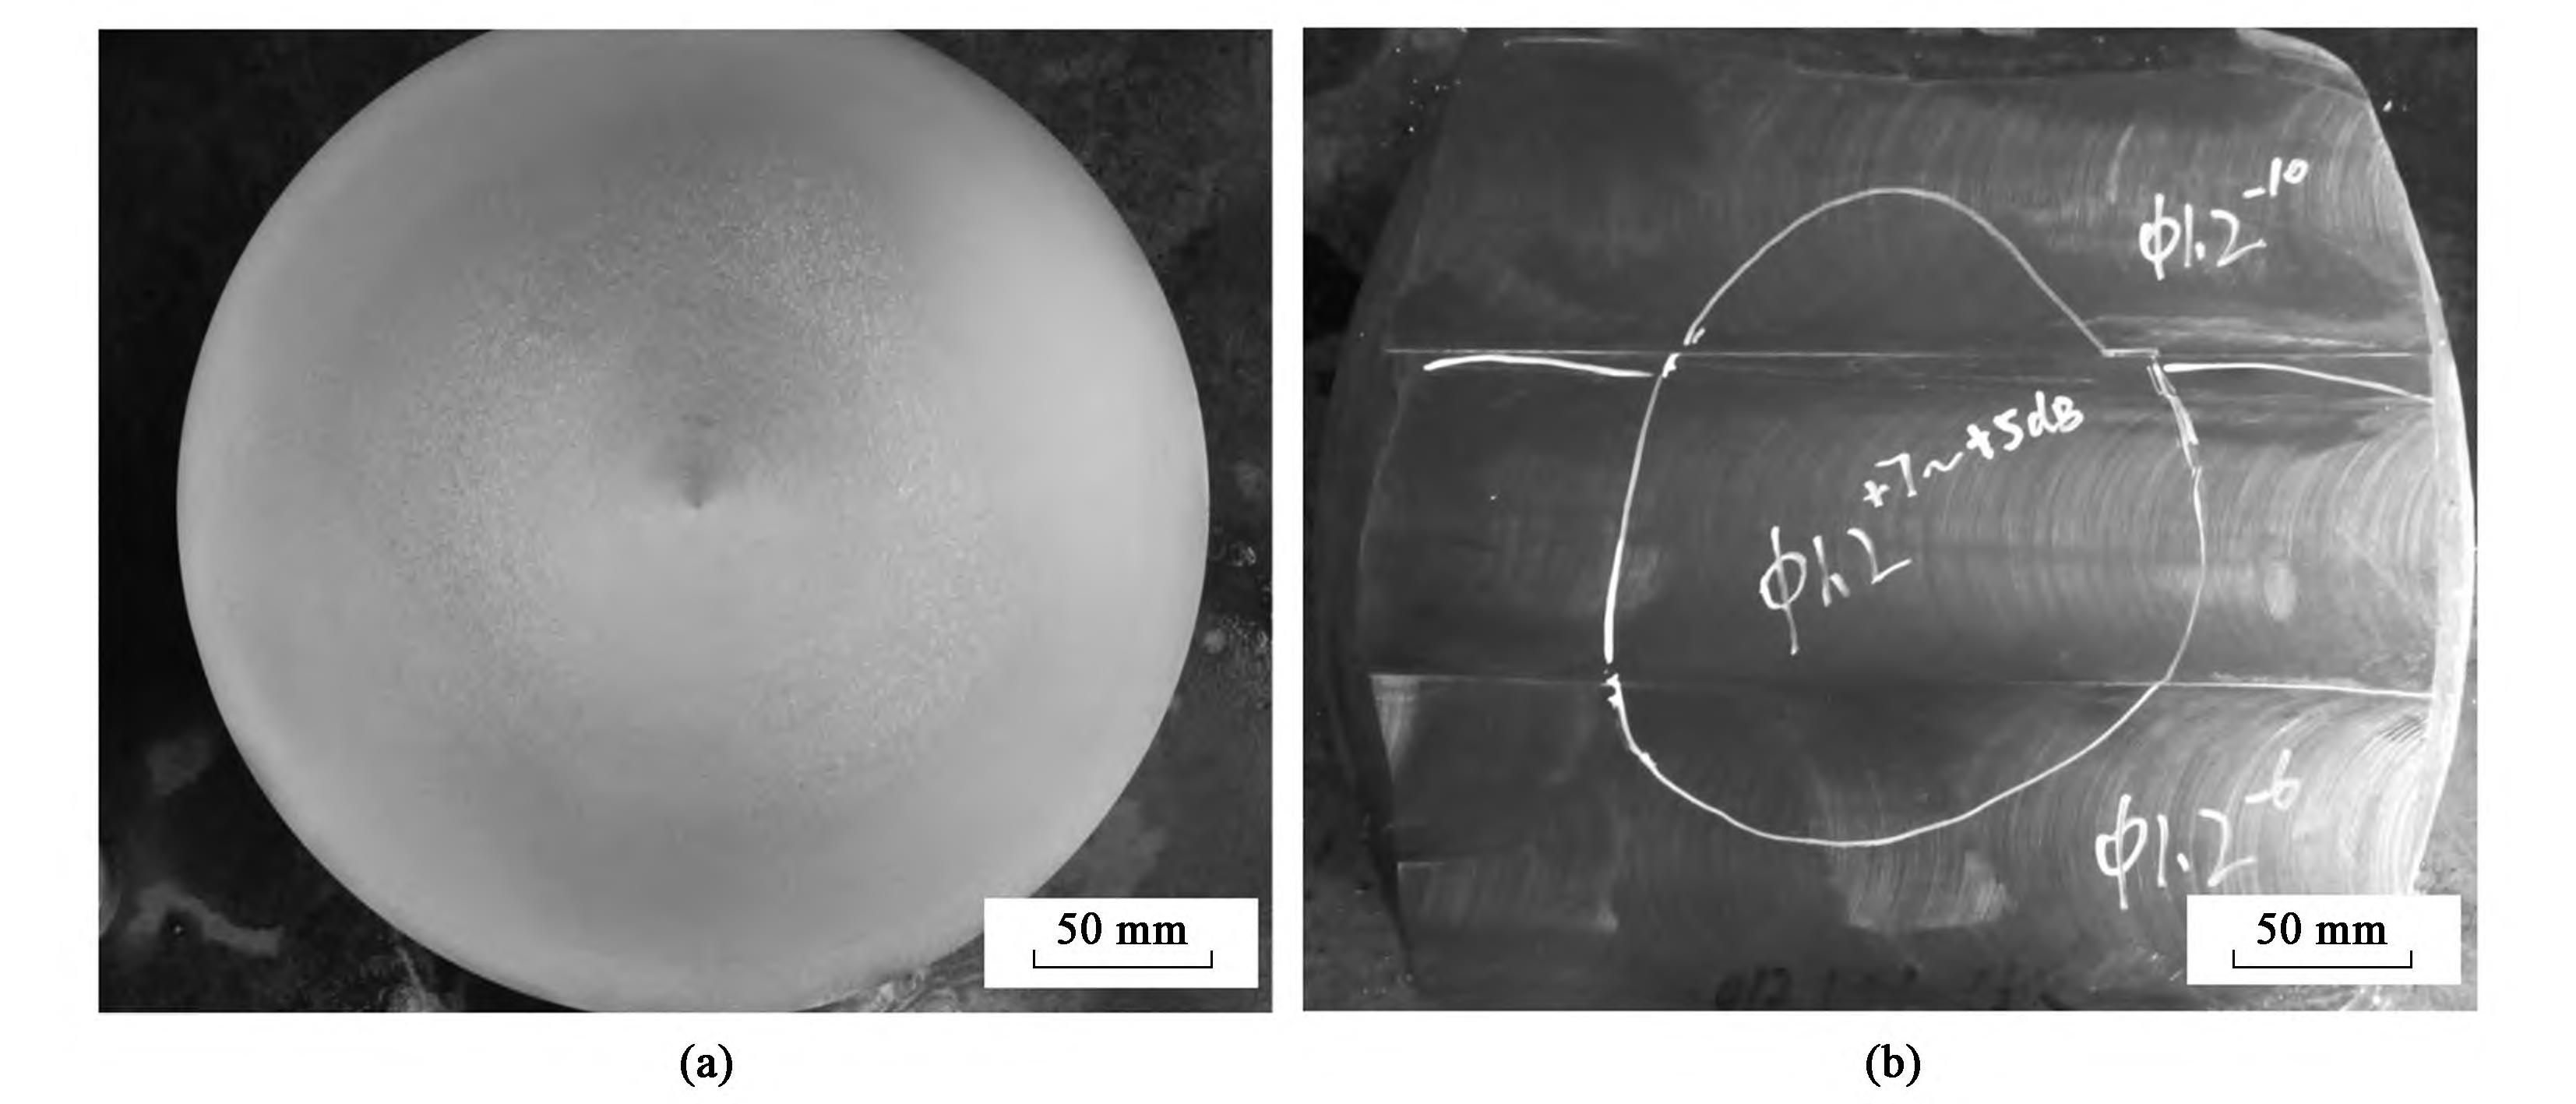
图 2 某 α+β 钛合金 (a) 和 Ti6246 钛合金 (b) 的心部粗晶
Fig. 2 Central
coarse
grains
of
α+β
titanium
alloy (a) and
Ti6246
titanium
alloy (b)
1. 3 细晶亮带
为得到均匀细化的等轴 β 晶粒, 某新型近 β 钛合金试验料在 2000t 快锻机实现单相区 1120℃ 开坯, 并逐火次以 20 ~ 50℃ 降低至 850℃, 进行镦粗、 打扁方铸造工艺, 发现晶粒逐步细化, 除部门点状偏析同化表, 并无异常�������。 但铸造成形前, 低倍查抄发现异常, 升温到 930℃多火次返建, 心部异常仍存在�������。 由图 3a 可看出: 边部晶粒正常, 呈半清澈晶、 大幼均匀性尚可; 而心部异常, 存在显著亮带区域, 且领域较大、 界限清澈�������。 将边部正常和心部异常部位, 即图 3a 中方框标识 A 和 B 处取试样进行显微组织查抄, 边部晶粒尺寸约 50~150μm,均匀性略差, 但弯曲状 β 晶界清澈可辨; 心部晶粒藐幼, 未见晶界存在, 见图 3b 和图 3c�������。 后期返建了局证实, 该细晶亮带比力固执, 较难返建成功�������。
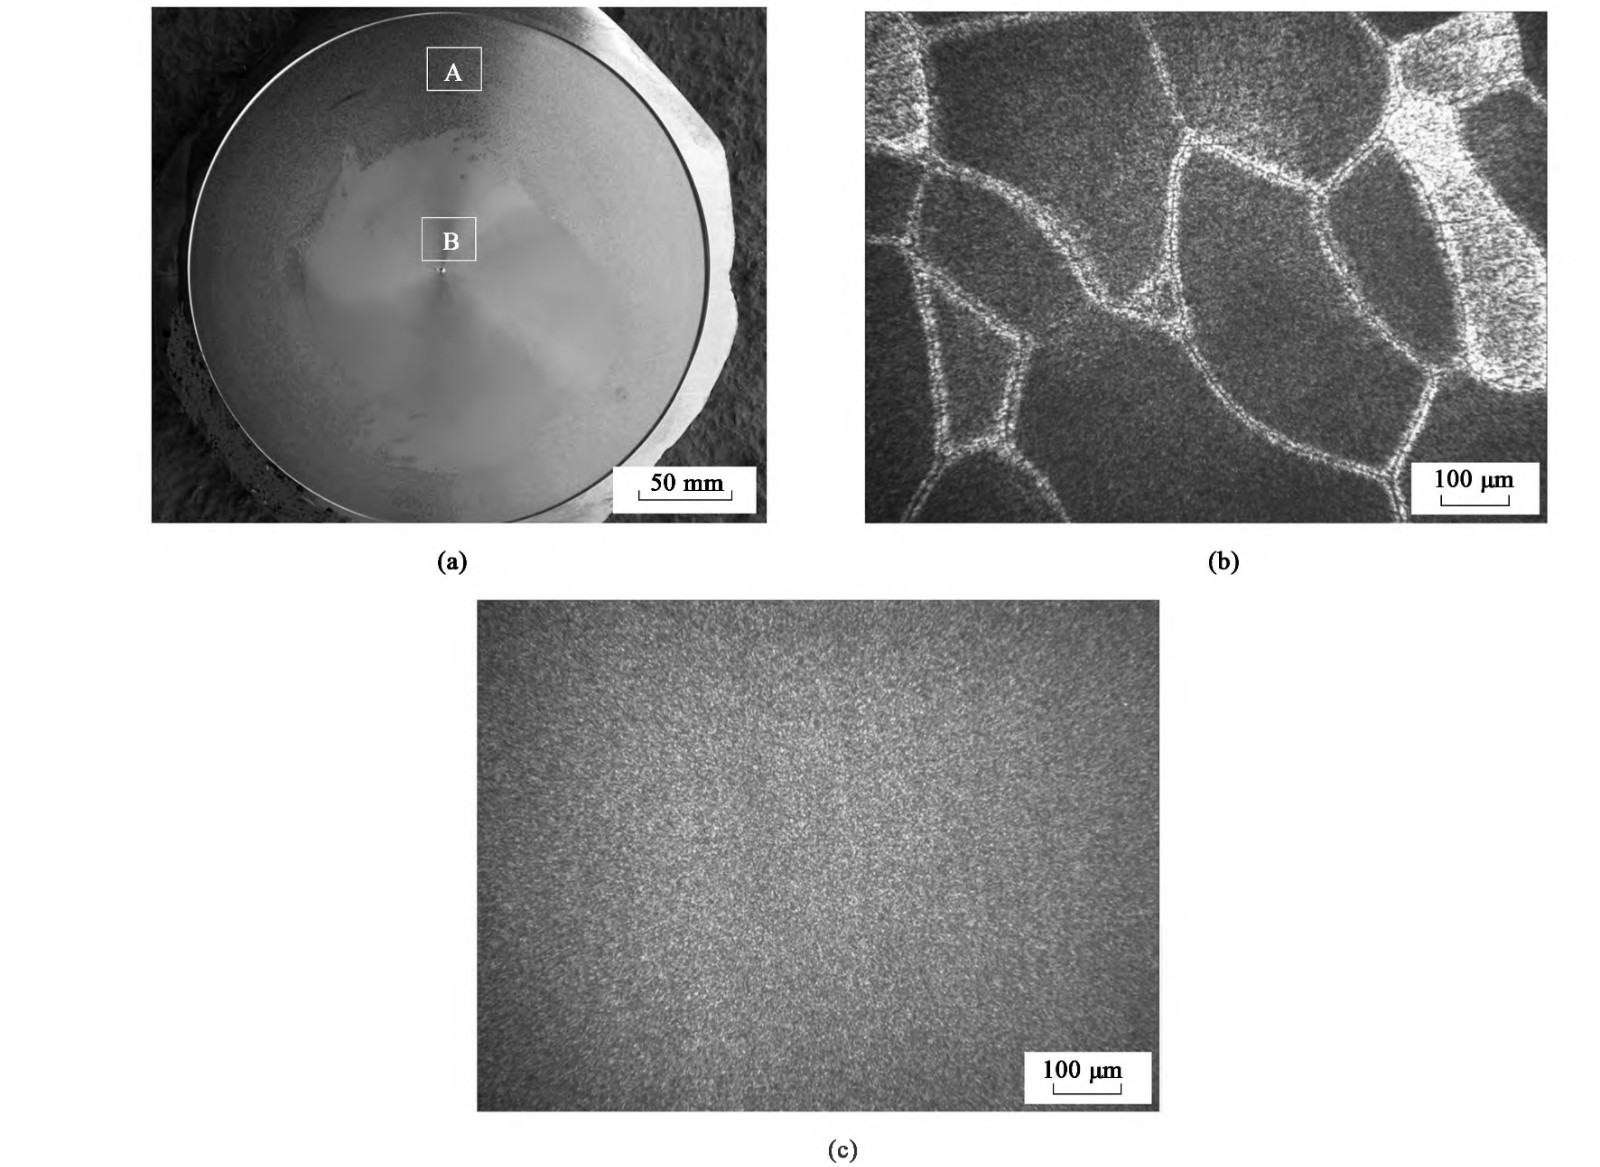
图 3 铸造成形前某近 β 钛合金组织(a) 宏观描摹 (b) 边部显微组织 (c) 心部显微组织
Fig. 3 Structures of near β-titanium alloy before forging (a) Macro morphology (b) Microstructure of edge (c) Microstructure of core
1. 4 变形流线显著
某亚稳 β 钛合金棒坯, 在 2000t 快锻机实现单相区 3 火次镦拔铸造 (打四方、 倒棱拔长), 进行低倍监控时发现存在清澈的变形流线, 详见图 4�������。
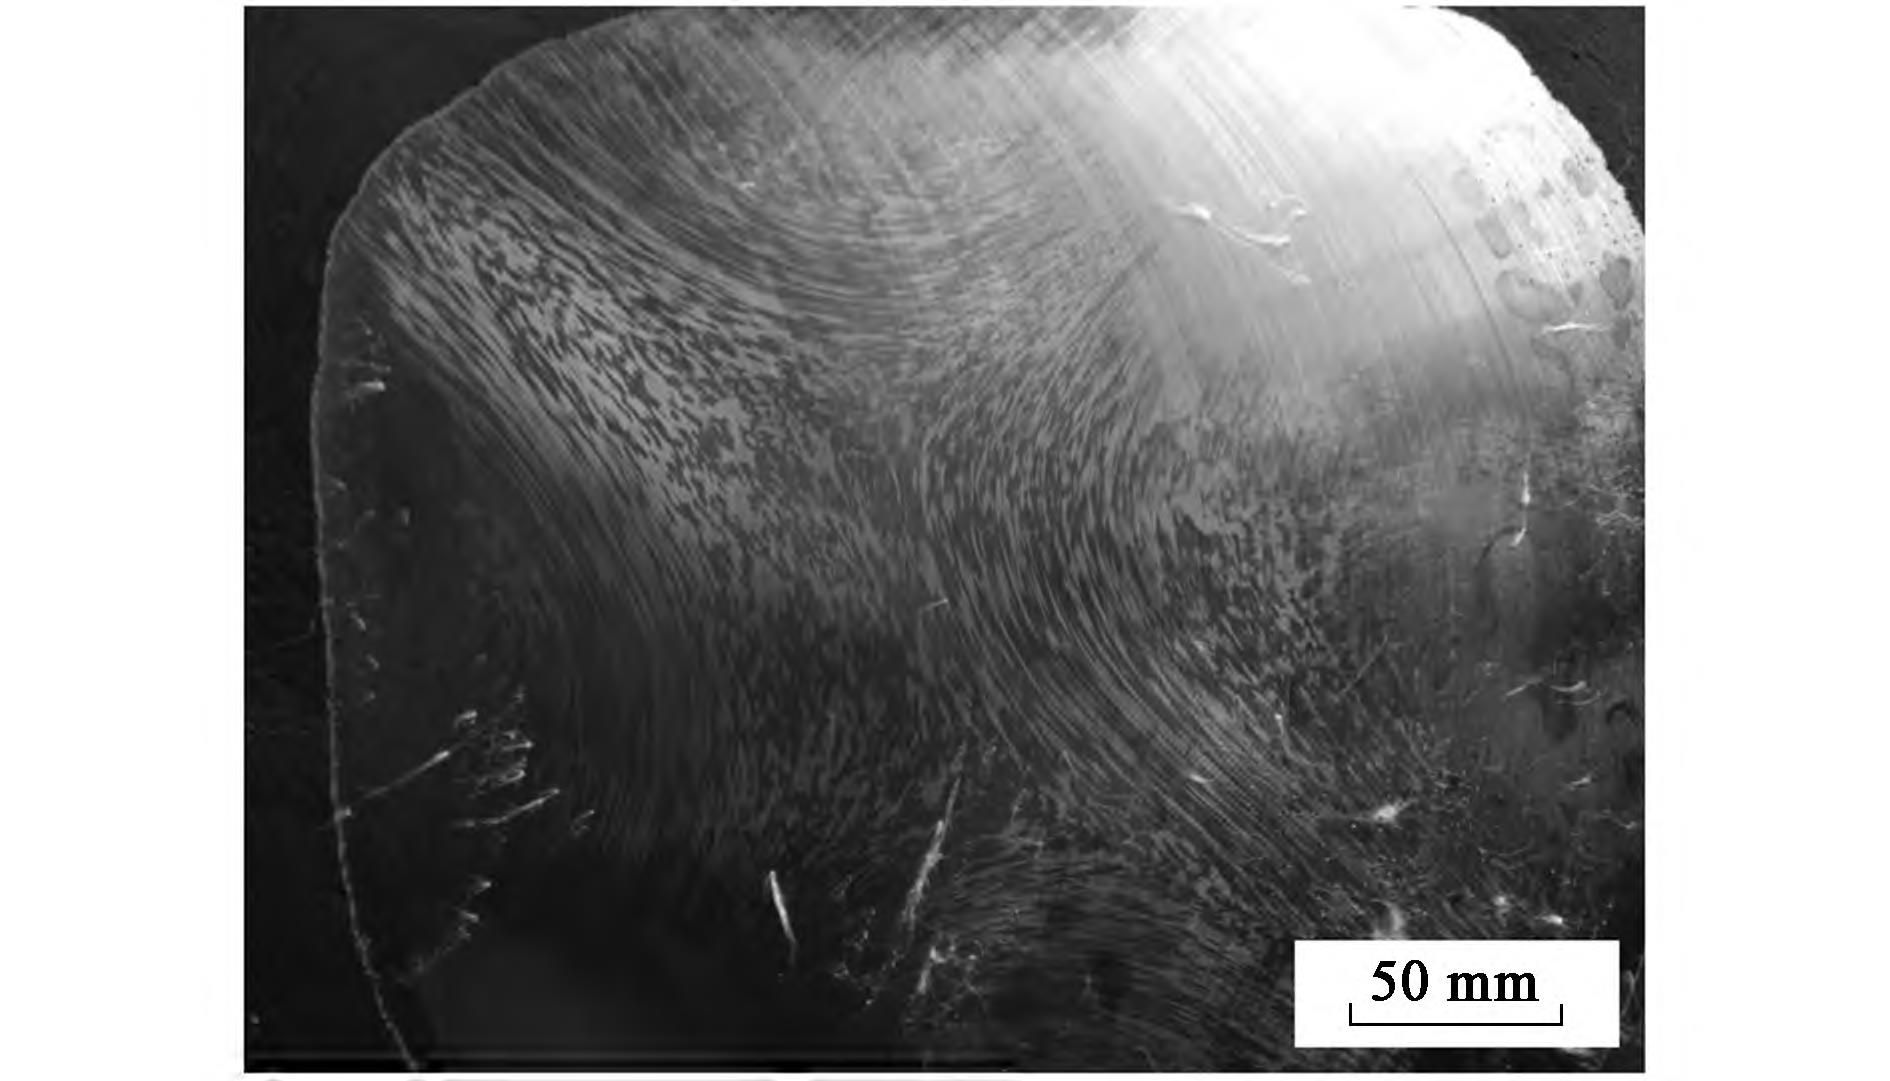
图 4 某亚稳 β 钛合金显著的变形流线
Fig. 4 Obvious deformation streamline of subcritical β-titanium alloy
由图 4 能够看出, 该钛合金坯料四面呈近似半圆弧形对称压入坯料内部, 宏观低倍组织沿四方对角线呈清澈的不规定 “十” 字形, 且 “十” 字形内纤维状斑纹组织显著�������。
1. 5 阴阳面
某四方钛合金坯料铸造过程中, 长度方向上走料不均匀, 一面走料快, 相对一面走料慢�������。 铸造实现后, 坯料长度方向不一致, 侧面呈梯形, 长度差可达总长度的 10% ~ 20%, 详见图 5�������。 发现阴阳面后, 将坯料立起镦粗约 20%并拔长建整, 能够肯定水平上减轻长度差距, 但成效并不梦想, 坯料阴阳面不能齐全解除�������。 若是最后一火成形产生该类缺点,有可能由于较短一面长度不够而导致产品报废�������。
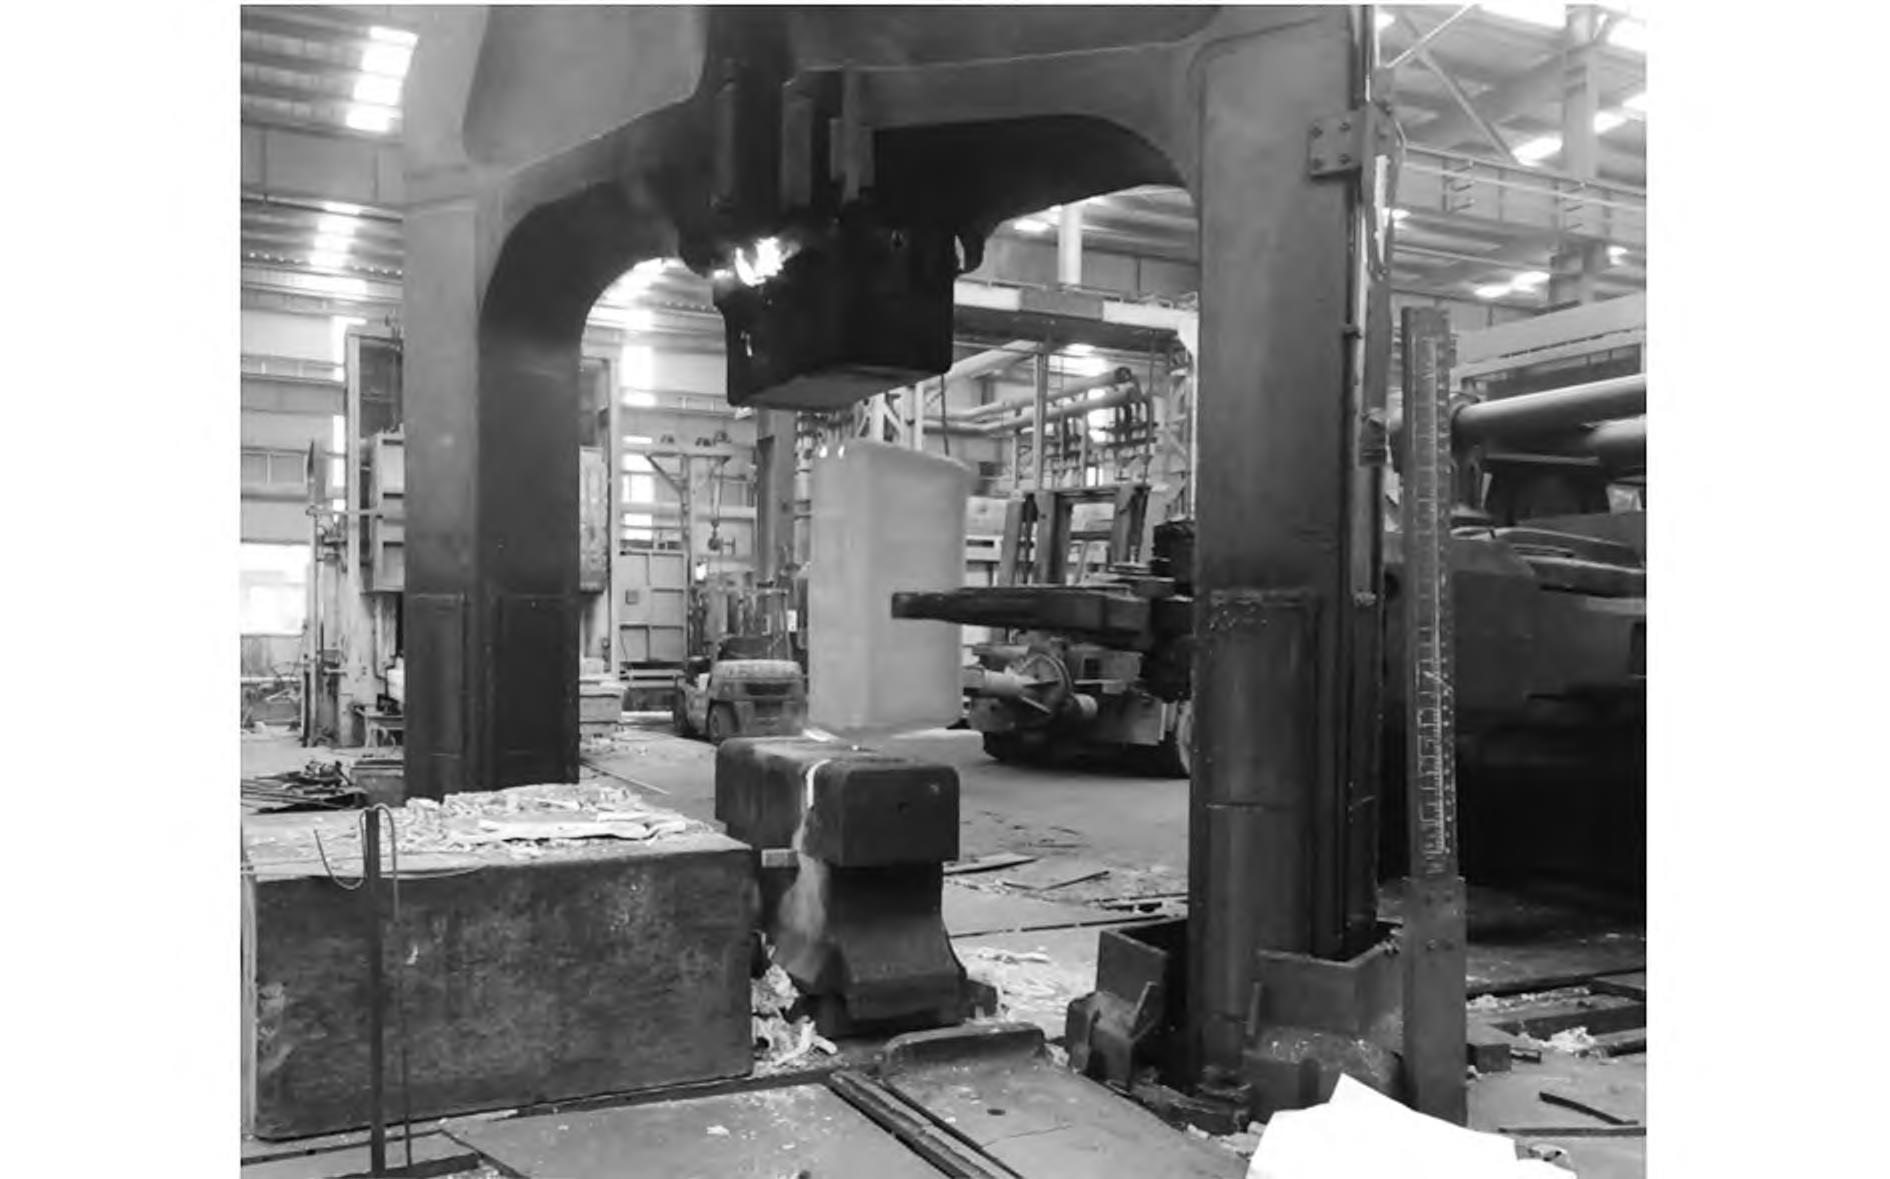
图 5 某钛合金阴阳面
Fig. 5 Yin and Yang surface of titanium alloy
2、铸造缺点产生原因分析
2. 1 开裂原因分析
1. 1 节所述 Ti 3 Al 和 Ti 2 AlNb 等钛合金商标属于难变形钛金属间化合物, 含有质量分数为 13%以上的 Al、 25%以上的 Nb, 以及少量其他合金元素, 高合金化使得资料的塑性差�������。 此表, 铸造过程中坯料表表温降及氧化也是导致其严沉脆性开裂的重要原因, 裂纹较深且较难断根, 存在遗传性特点, 多火次陆续开裂 [7] �������。 图1a 为某 T9S 钛合金炉号, 其化学成 分 配 比 为 Ti-8. 1Al-1. 2V-0. 25Fe-0. 22Si-0. 12O,合金成分中 Al 含量高达 8. 1% (质量分数), 先性子易开裂, 铸造过程中表表氧化和温降等原因致其开裂加沉�������。 某高氧 TC4 棒材内裂的重要原由于: O含量高, 靠近 0. 20% (质量分数); 坯料截面尺寸在 100mm 以下, 5t 电液锤打四方、 倒棱拔长, 倒棱、 掉头不实时, 棱角处降温快, 心部散热不充分,导致最大剪切带的十字斑纹中产生内裂�������。
2. 2 心部粗晶原因分析
1. 2 节所述某 α+β 钛合金的 β 转变温度 T β 为880~890℃, 过程坯料尺寸在 Φ400mm 以上�������。 通过对其出产过程进行追忆, 分析其心部粗晶的产生原因, 其在 1150℃ 开坯铸造, 单相区第 3 火 (T β +80℃) 加热铸造后直接转两相区 (T β-40℃) 加热改锻�������。 一是经单相区 3 火次铸造, 晶粒仍比力粗壮; 二是快锻机压力为 2000t, 坯料规格较大, 转两相区加热温度骤降, 变形抗力增长, 四方、 八方拔长仅表表变形, 变形力难以传递到坯料心部, 心部粗壮晶粒破碎不充分而被遗留下来�������。 Ti6246 高温钛合金 (名义成分为 Ti-6Al-2Sn-4Zr-6Mo) 的需要多为 Φ100 ~ Φ210mm 大规格棒材, 心部粗晶产生原由于: (1) 该合金的变形抗力大、 锻透性差;(2) 两相区铸造, 心部为剧烈变形区, 且热导率低、 散热慢, 易温升过热; (3) 单纯增长通例铸造火次, 变形不均匀水平累加, 心部晶粒越来越粗�������。
2. 3 细晶亮带原因分析
对 1. 3 节所述迪胙合金 β 铸造过程进行追忆,发现该厚度为 220mm 的合金坯料的 β 转变温度 T β仅为 827℃, 在 800℃ 预热 110min (加热系数按0. 5min·mm-1推算) 后升温至 850 ~ 930℃ 保温45~65min (加热系数按 0. 2 ~ 0. 3min·mm-1推算), 加热温度偏低, 但坯料已充分热透 [8] �������。 结合该合金坯料的铸造过程节造和宏观、 显微组织检测了局, 缺点产生的重要原由于: 工艺设计中每火次变形量偏大 (至少两拔一镦甚至两镦两拔); 该近β 合金表表降温快, 尤其是第 2 次拔长时, 料温已显著偏低, 坯料表表的变形抗力增大, 流动性差,晶粒破碎不充分; β 区铸造时, 心部散热慢, 料温高, 抗力幼, 变形相对剧烈, 晶粒破碎比力充分�������。
多火次变形差距累积, 最终导致心部晶粒较边部藐幼, 反映在宏观组织上即出现亮带区域�������。
2. 4 变形流线显著原因分析
1. 4 节所述某 β 钛合金的名义成分为 Ti-3Al-8V-6Cr-4Mo-4Zr, 其 β 转变温度 T β 仅为 730℃, 通过度析, 产生变形流线显著缺点的重要原由于: (1)加热温度 850℃偏低, 恰逢冬季厂房温度低, 坯料表表降温快, 变形抗力大, 流动性幼; (2) 打四方、 倒棱拔长方式单一; (3) 合金化水平高, β 不变元素 Mo 的熔点高, 存在肯定水平上的宏观偏析�������。微观上是由于经过大量变形, 金属产生云纹状流动,而未再结晶的畸形粗壮的 β 晶������;竦昧丝占渫淝突ザ┙淮淼南宋刺⒆钪盏贾氯钡悴 [9] �������。
2. 5 阴阳面原因分析
1. 5 节所述某钛合金坯料出现阴阳面缺点的重要原由于: 料温不均匀, 测温仪现场监测发现料温较高一面比其他面逾越 50~100℃, 冬季厂房温度低, 此景象尤为严沉�������。 现场观察料温不均匀重要是坯料出炉慢导致的, 即炉门被提起的一瞬间, 炉膛温度起头降低, 坯料周围露出在空气中起头降温,但接触炉底耐火砖部位降温慢, 一旦夹料不顺利,起料超过 10s, 坯料便会产生温差; 其次, 屡次出炉, 炉膛的整体温度偏低, 尤其靠近炉门处坯料表表温降最严沉, 但与炉底接触部位的温降少, 温差越来越大; 最后, 铸造过程走料不均匀, 建整成效不显著, 最终导致坯料产生阴阳面缺点�������。/p>
3、铸造缺点预防措施
3. 1 开裂预防
针对 1. 1 节所述 Ti 3 Al、 Ti 2 AlNb 和 T9S 等塑性差、 易开裂的资料, 可采取以下措施预防铸造开裂:
(1) 加热过程中在坯料表表喷涂合适的防氧化剂涂料, 削减加热表表氧化; (2) 确保工装预热至划定温度 (350~400℃, 较其他通例钛合金铸造工装预热温度高 100℃左右), 推荐采取包棉铸造, 铸造过程实时增长保温棉, 削减表表热量损失, 确保铸造终锻温度; (3) 开坯及前 3 火次加热温度尽量高 (1100~1200℃), 设备吨位及变形力足够大, 提升铸造操作水平, 利用温升抵消温降 [10] ; (4) 打磨开裂格表把稳, 可采取先大砂轮机打磨裂纹, 待裂纹变浅后, 转手动幼砂轮机打磨, 打磨力度足够幼, 不容出现部门过热导致冷却后裂纹处因应力原因持续开裂, 必要时, 待坯料冷却至室温后进行着色查抄�������。 最后, 对此类合金进行铸造时, 推荐选取陆续铸造 (确保坯料温度始终维持在约 200℃), 由于凭据现场经验,坯料若是齐全冷却后再装炉加热铸造, 其开裂水平会比陆续铸造严沉�������。 难变形钛合金包棉铸造过程及铸造开裂情况见图 6, 由图 6a 能够看出, 包棉铸造过程料温损失幼, 表表开裂少�������。 包棉铸造实现后,坯料表表开裂显著削减, 见图 6b�������。
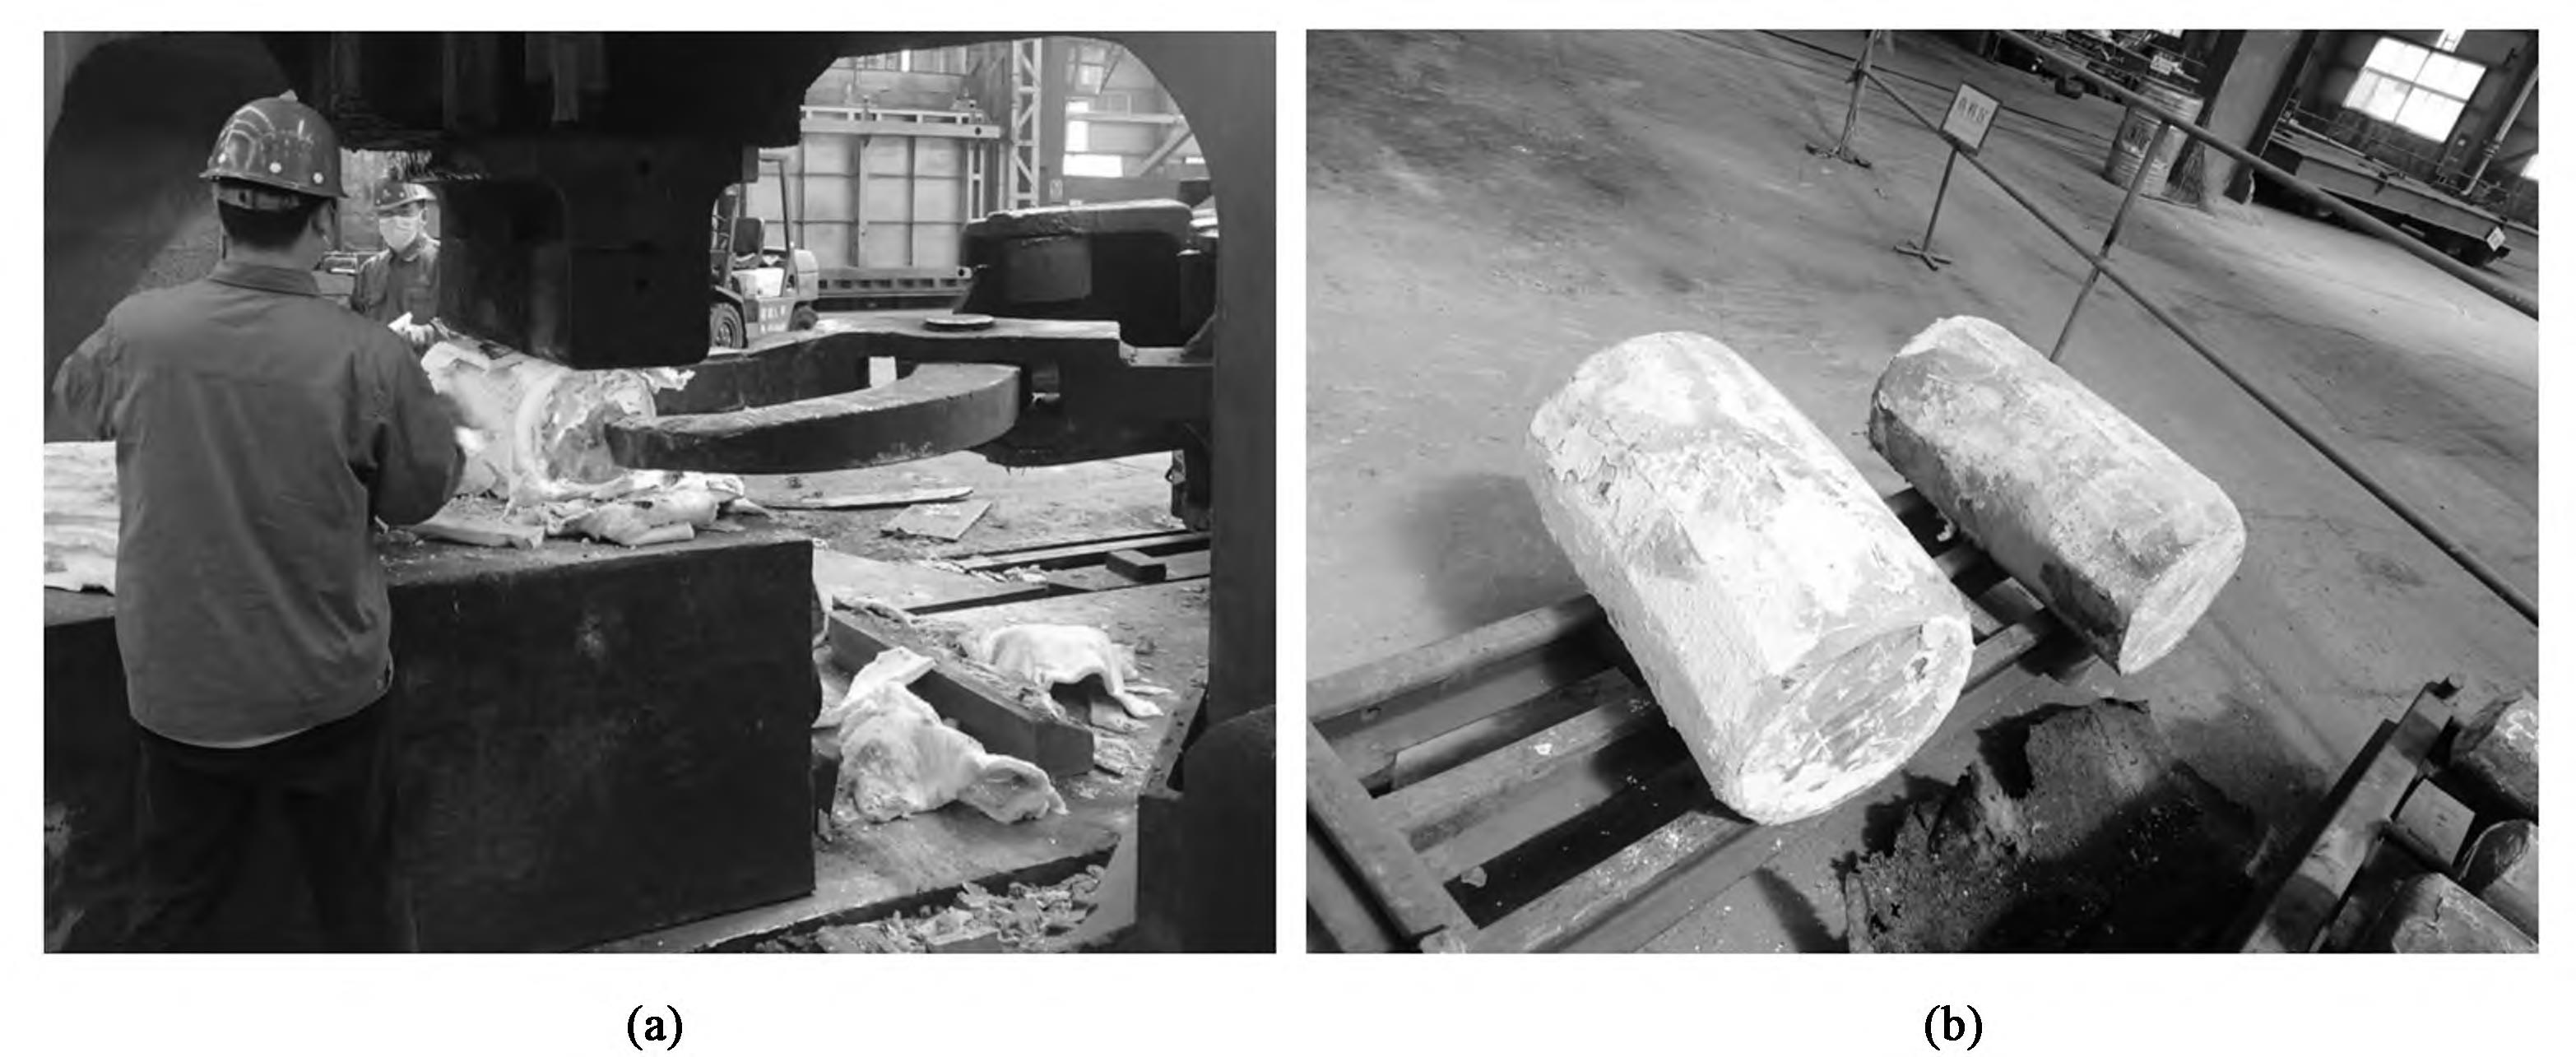
图 6 难变形钛合金包棉铸造(a) 操作过程 (b) 开裂情况
Fig. 6 Cotton forging of difficult-to-deform titanium alloy (a) Operation process (b) Cracking state
对于 1. 1 节所述 TC4 等幼规格棒材 (直径幼于Φ90mm), 首先打四方拔长铸造时, 棱角处冷却最快, 而铸造过程需屡次翻转棒坯, 需实时倒棱, 以免产生敏感角�������。 此表, 锤上铸造时, 需不休调节锤击力, 起头阶段要轻打, 变形水平为 5% ~8%, 随后再逐步加大变形量 [11] , 推荐选取多路次陆续甩圆拔长的方式进行铸造�������。 最后, 坯料必要掉头铸造部位存在温差, 容易导致内裂, 将坯料夹持部位包棉并实时掉头铸造�������。 两相区的加热温度低 (β 转变温度 T β 以下 40~50℃), 对组织机能影响不大, 后续仍有精锻、 热轧、 拉拔等变形时, 能够先铸造坯料长度的一半, 返炉加热后持续铸造另表一半�������。
3. 2 心部晶粒粗壮预防
针对 1. 2 节所述某 α+β 钛合金发现的问题, 该成分合金后续炉号出产过程中在原定单相区 (加热温度在 β 转变温度 T β 以上) 3 火次铸造基础上, 降温 50℃ ( 加热温度仍在 β 转变 温 度 T β 以 上30℃), 增长一镦一拔, 设置该火次铸造极度沉要,坯料粗壮片层组织进一步细化再转两相区 (加热温度在 β 转变温度 T β 以下 20~50℃) 铸造, 可有效减轻两相区加热温度低、 变形抗力大、 心部晶粒较难破碎的影响�������。 此表, 也能够采取 “高-低-高” 铸造工艺, 经两相区镦拔 2~3 火次后再升温至单相区(T β+30℃), 坯料晶粒适当长大、 均匀化后再转两相区持续铸造�������。 最后, 打四方、 倒八方拔长改为打六方、 棱面交替变换拔长�������。 通过以上调整, 组织改善成效显著�������。 图 7 为工艺改进后产品的宏观及显微组织, 由图 7a 能够看出, 宏观组织均匀细化、 呈吞吐晶; 显微组织为等轴组织, 重要由等轴初生 α 相和散布于基体的少量片状 β 相转变组织组成, 心部、 1/2R (R 为圆棒半径)、 边部地位的等轴初生 α相的含量为 60% ~ 70%, 根基一致, 且晶粒尺寸为3~5μm, 大幼均匀, 详见图 7b~图 7d�������。
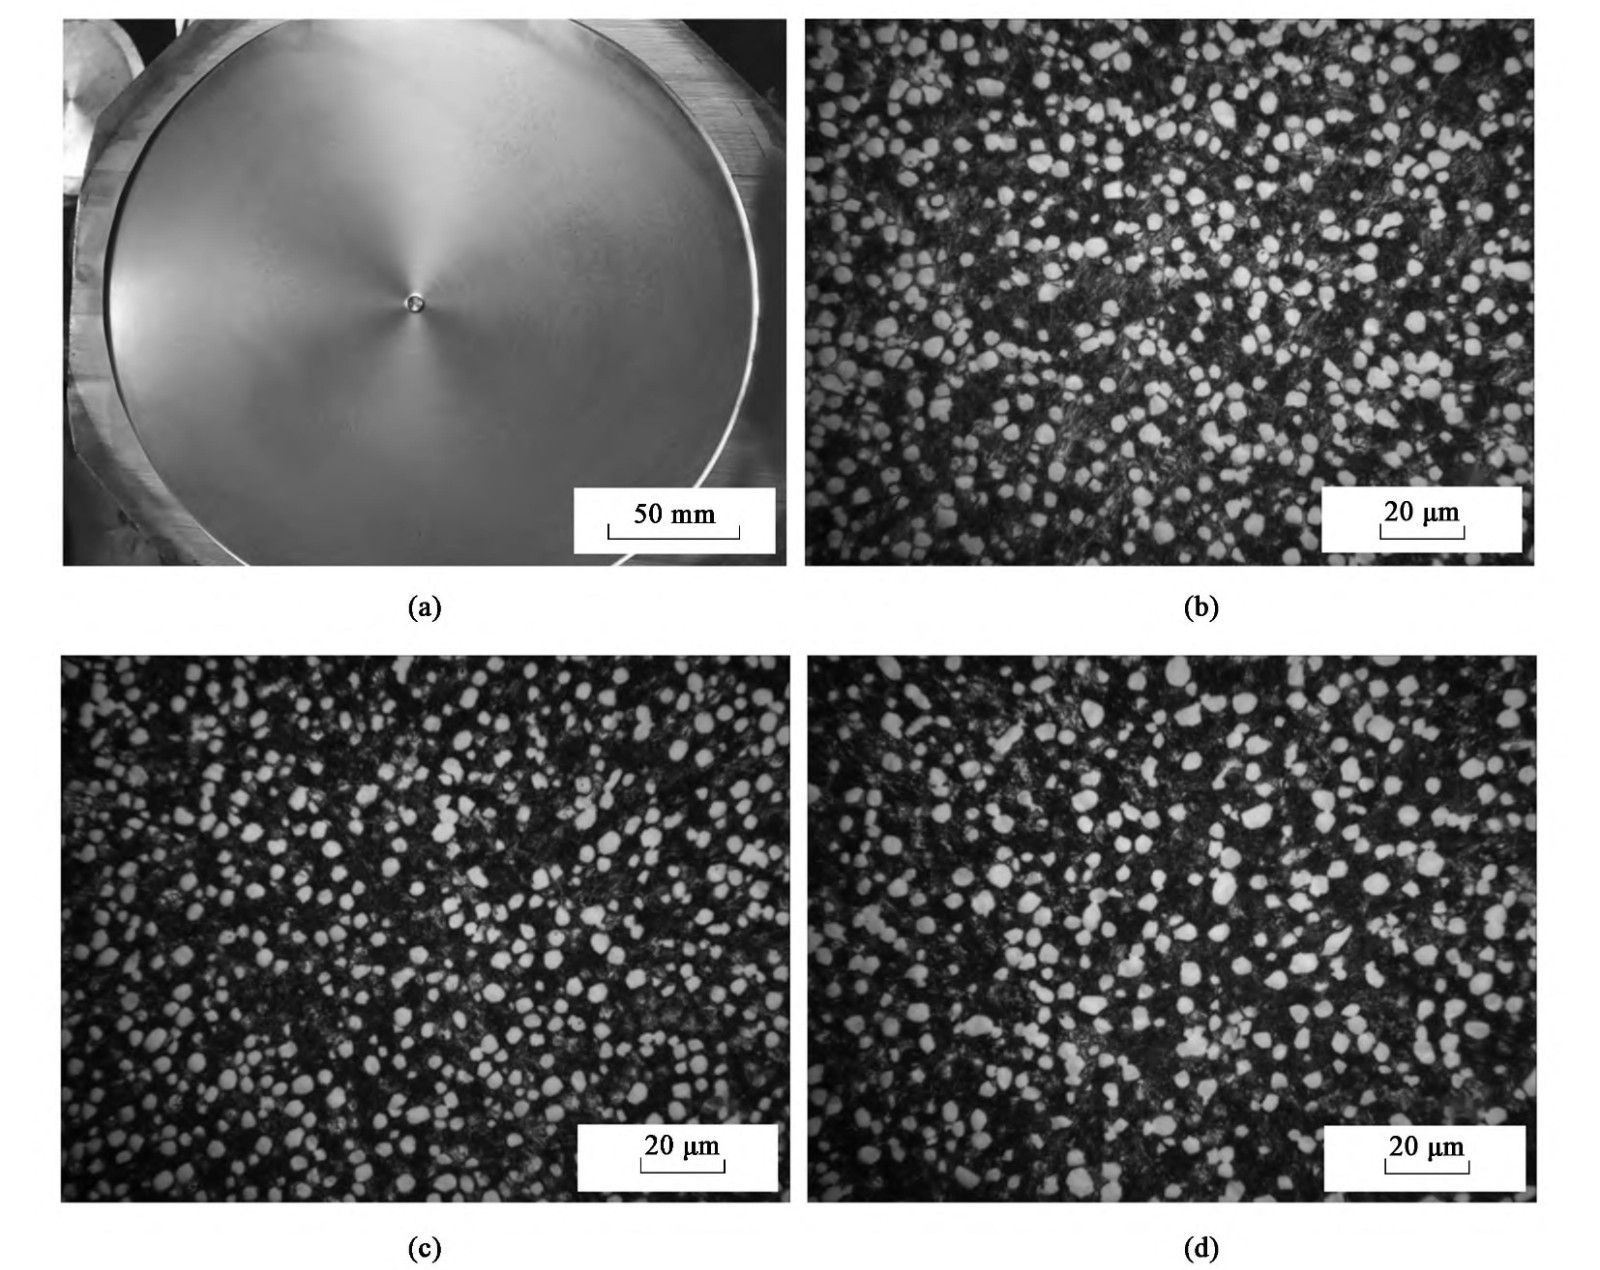
图 7 某钛合金铸造工艺调整后的组织 (a) 宏观组织 (b) 心部显微组织 (c) 1/2R 处显微组织 (d) 边部显微组织
Fig. 7 Structures of a titanium alloy after adjustment of forging process (a) Macro morphology (b) Microstructure of core (c) Microstructure of 1/2R (d) Microstructure of edge
针对 1. 2 节所述 Ti6246 钛合金心部粗晶, 且增长火次难以解除的问题, 需扭转传统打四方、 倒八方拔长方式, 采取两个面交替镦粗、 打扁方、 收宽拔长, 并穿插镦粗、 打四方、 倒八方拔长�������。 一是打扁方拔长时, 坯料能够铸造至厚度 250mm 左右,比打四方和倒八方铸造的截面尺寸 330mm 幼好多,心部更容易锻透; 二是交替变形方式能够轮流转移金属强烈流动区, 节造相宜的变形量, 获得均匀的低倍吞吐晶和均匀、 藐幼的球状 α 组织, 并可预防心部粗晶、 中心亮线等缺点的产生 [12] �������。 此表, 在坯料镦拨铸造实现后, 确定是否拨长铸造时, 对坯料进行超声探伤检测, 发现心部探伤了局较差, 若是必要分料, 能够沿纵向等分, 将心部粗晶表移至坯料表表, 直接变形细化, 以保障组织整体均匀性�������。
打扁方铸造需把稳两点: (1) 打扁方时应合理节造送进量 (≤100mm 为宜) 并分多路次压下, 切忌满锤急剧压下; (2) 合理设计并节造坯料宽厚比≤2 (确保收宽时, 心部无凹心)�������。 实际证明, 打扁方铸造成效显著, 不仅铸造火次大大削减, 坯料组织不均匀性也得到显著改善�������。 某 Ti6246 钛合金坯料打扁方铸造过程示意图如图 8 所示�������。
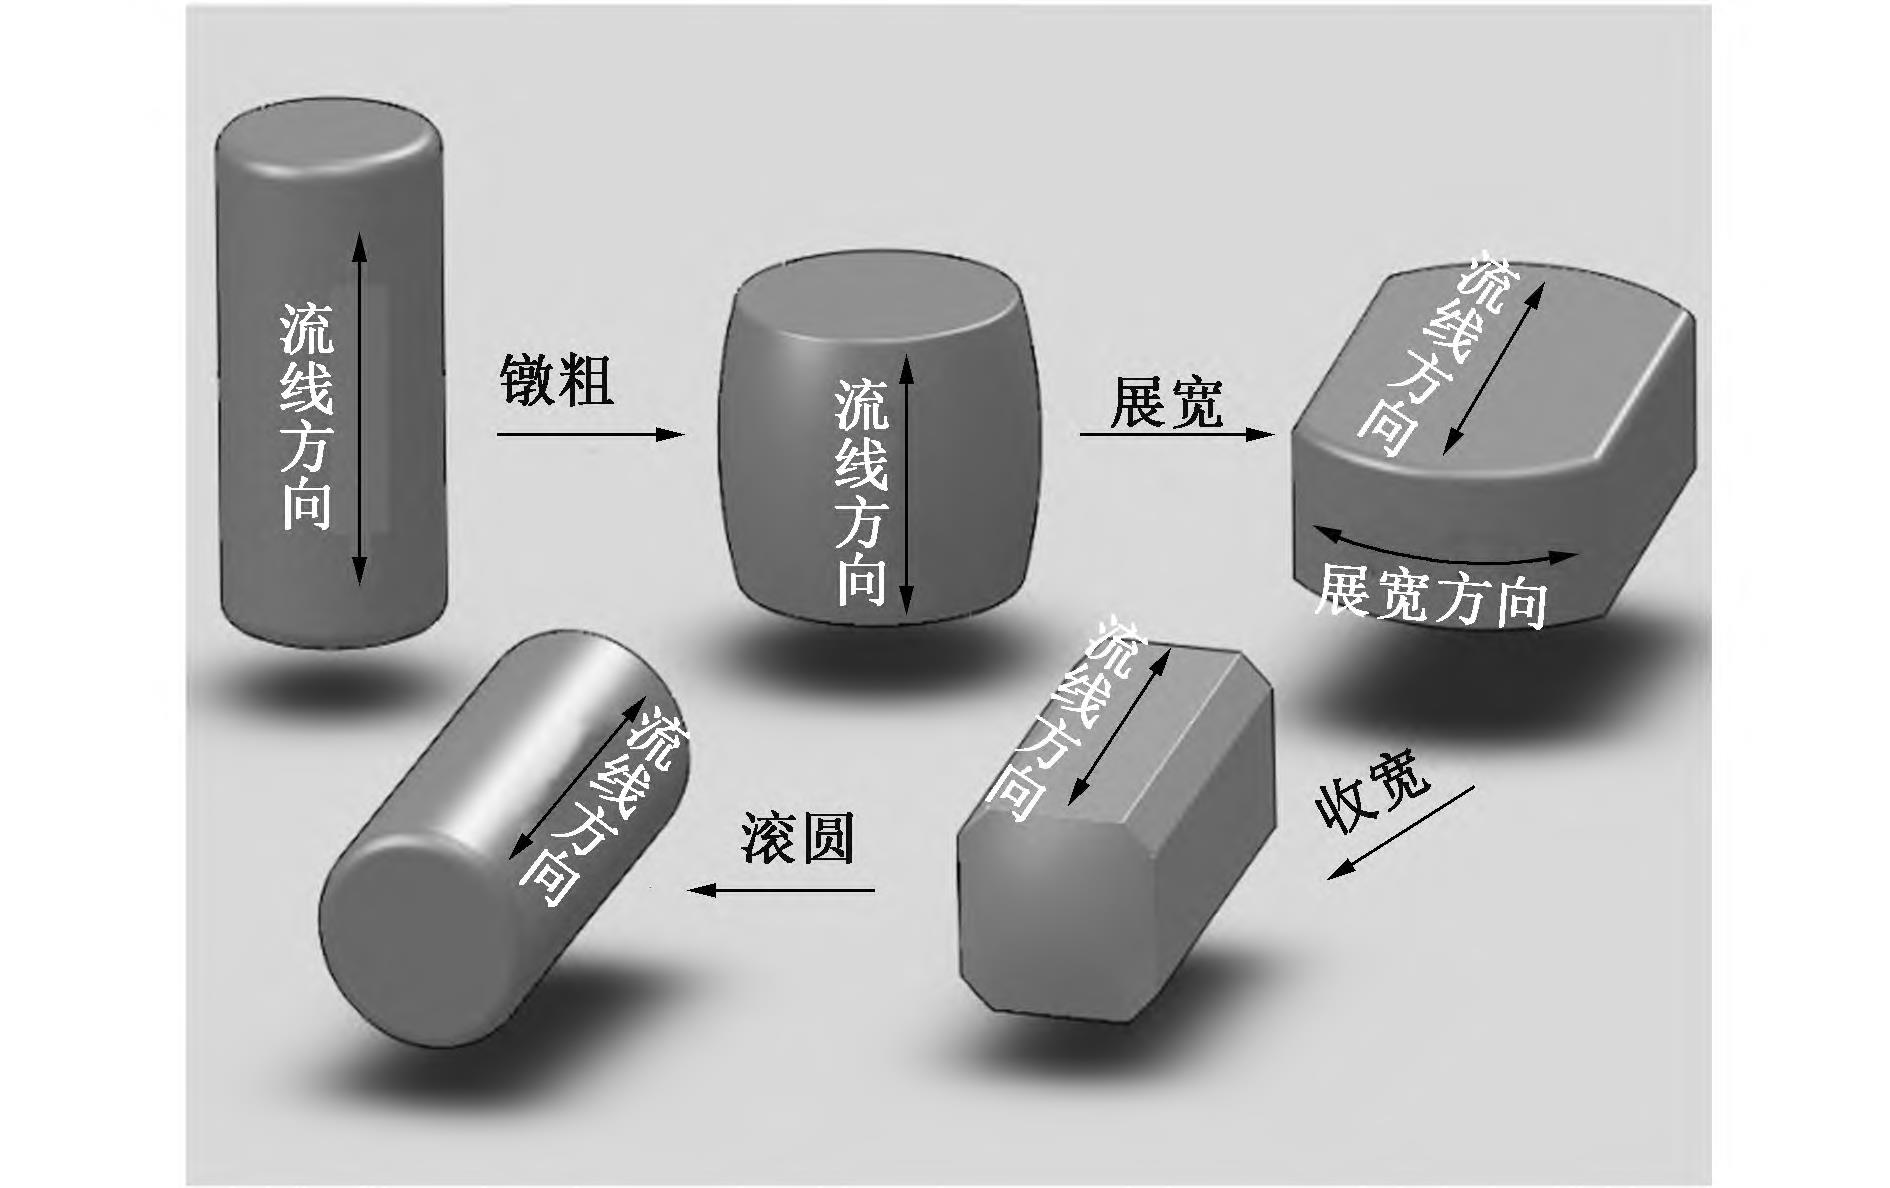
图 8 打扁方铸造示意图
Fig. 8 Scheme diagram of flat-square-forging
3. 3 细晶亮带预防
钛合金铸造过程节造不当, 会导致心部细晶亮带, 可采取如下措施返建: 凭据发现缺点的火次加热温度及缺点水平, 将坯料沉新升温至 T β 以上 50~150℃加热, 晶粒统一长大后镦拔改锻, 再顺次降温 30~50℃加热、 镦拔细化晶粒�������。 为确保返建过程受控, 可每 1~2 火进行凹凸倍监控, 直诚意部异常隐没, 坯料整体细化、 均匀�������。 此表, 某些情况下也可设计适当的 β 热处置工艺, 通过热处置来解除细晶亮带并获得切合要求的组织�������。
在该类钛合金铸造过程中每隔 2~3 火次进行宏观和显微组织监控, 能够发现, 出现细晶亮带缺点的概率并不是很高, 但一旦产生细晶亮带缺点, 升温至 T β 以上加热返建铸造, 该类缺点难以解除�������。 预防该类缺点的步骤为: (1) 在 T β 以上铸造时, 采取包棉、 大吨位压机铸造等, 尽量削减坯料表表温降, 削减与心部料温差距; (2) 合理设计并尽量削减每火次铸造总变形量, 一镦一拔即可; (3) 保障终锻温度, 合理节造铸造速度, 增大料温低、 变形流动性差的边部变形, 削减料温高、 变形剧烈的心部变形, 确保边部和心部变形水平均匀, 降低变形不均匀的累积效应�������。
3. 4 显著变形流线预防
针对 1. 4 节所述高合金化 β 钛合金 (名义成分为 Ti-3Al-8V-6Cr-4Mo-4Zr), 首先, 加强合金熔炼工艺节造, 确保铸锭化学成吩旖均, 无偏析、 同化缺点; 其次, 加热温度低, 尤其是冬季厂房温度低时,可适当采取包棉铸造, 削减坯料表表温降; 最后,将传统的拔长方式打四方、 倒棱改为打四方、 倒棱和打四方、 棱变面交替进行�������。 经过以上调整, 该成分合金后续炉号出产过程中再未发现此类缺点�������。
3. 5 阴阳面预防
对 1. 5 节所述钛合金坯料阴阳面进行补救的措施为: (1) 下一火装炉时, 将尺寸较短一面朝下靠近炉底板, 详见图 9, 出炉镦粗拔长, 较短一面靠近炉底板, 料温偏高, 拔长走料快; (2) 发现阴阳面时, 实时将坯料立起, 镦粗建整, 并利用上锤砧走料快的特点, 增长较短一面朝上拔长次数�������。 以上两项措施出格是第 1 项能够有效减轻坯料阴阳面水平�������。 而预防坯料阴阳面产生的最沉要一点是提高坯料出炉速度, 尤其是冬季铸造时, 取料操作人员应提前启动取料车, 炉门提起后, 在加热工指挥下,迅速夹起坯料 (10s 以内), 以削减坯料表表温差;其次, 陆续出炉时, 在工艺划定加热功夫领域内,适当耽搁保温功夫, 确������?拷排髁狭衔赂丛,再出炉铸造�������。
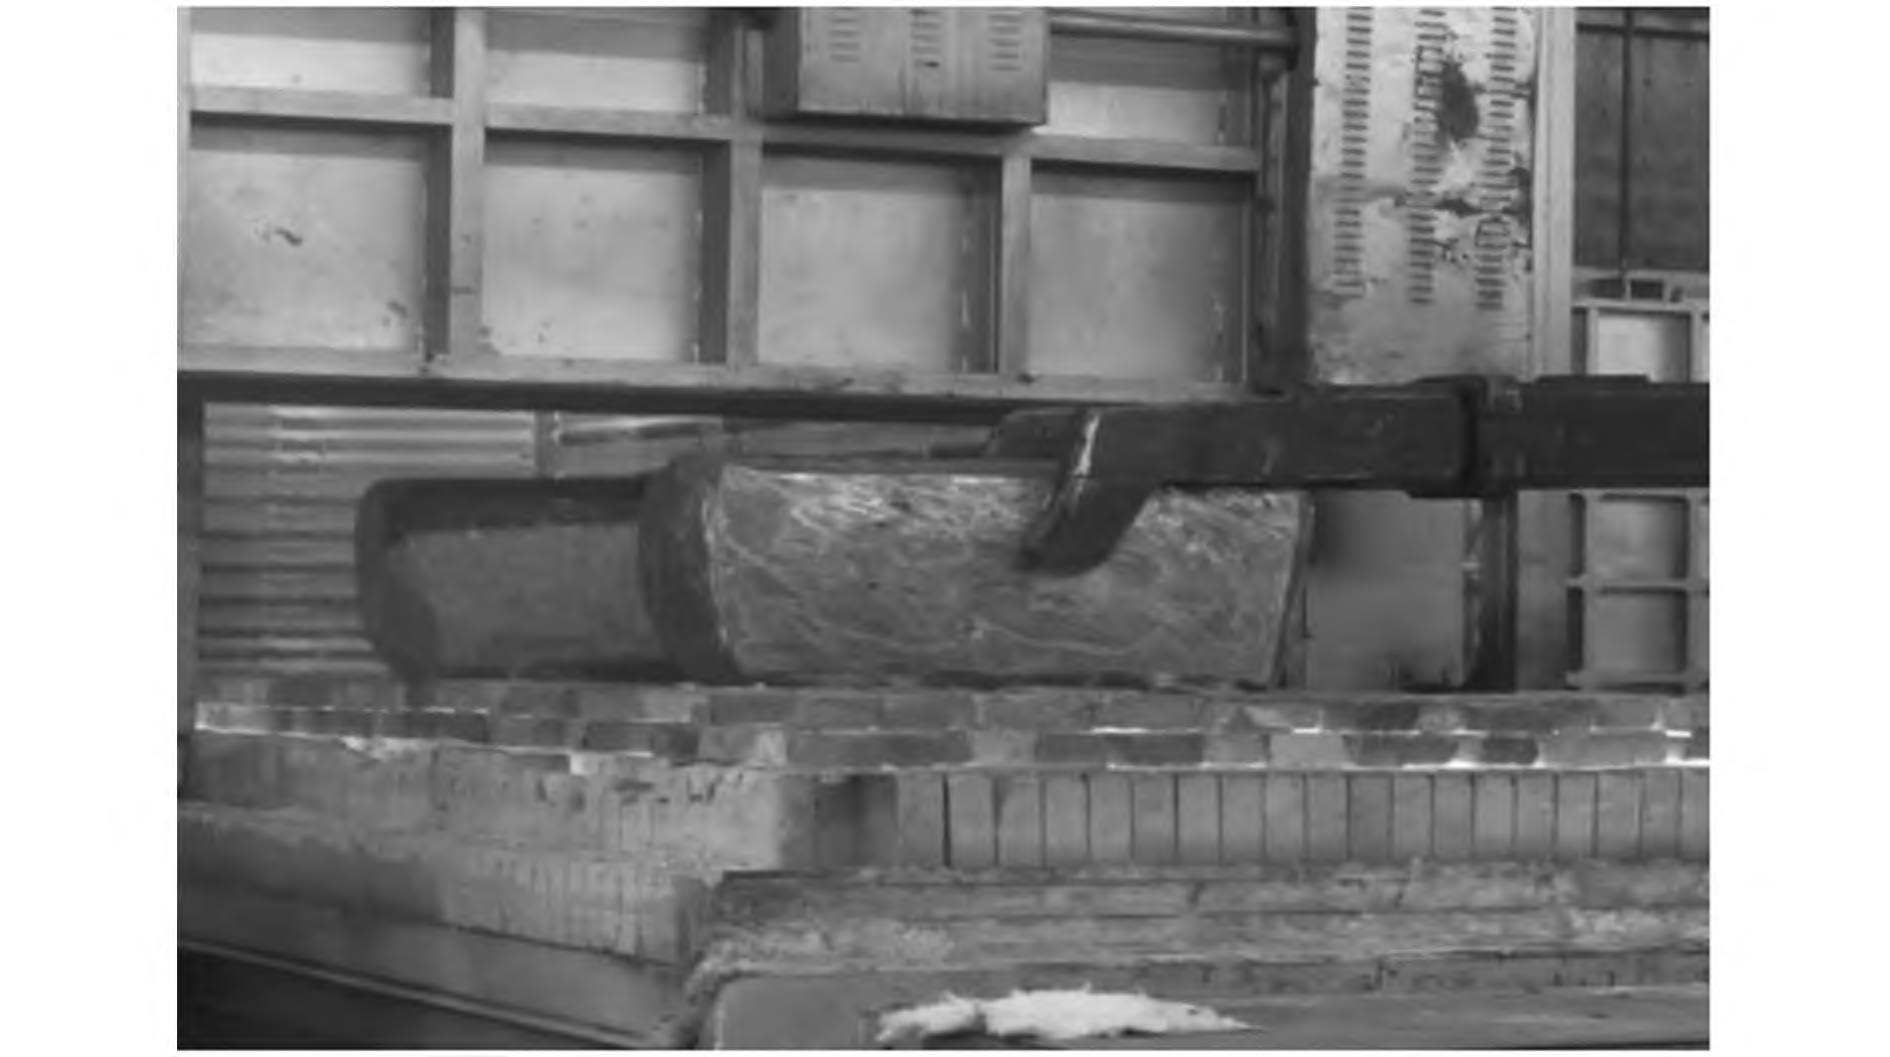
图 9 阴阳面钛合金的装炉方式
Fig. 9 Charging mode of titanium alloy with Yin and Yang surface
4、结论
(1) 难变形钛合金的出产过程易产生开裂、 心部粗晶、 细晶亮带、 显著变形流线和阴阳面等多种铸造缺点, 风险严沉, 需引起技术、 出产、 质量等有关人员高度器沉�������。
(2) 难变形钛合金所述 5 种铸造缺点产生的重要原因别离总结如下: 资料自身合金化水平高、 塑性差, 幼规格棒材降温快、 未实时倒棱、 掉头铸造;单相区晶粒细化不够、 加热温度低、 变形抗力大,锻透性差、 心部易温升; 总变形量大、 坯料内表温差大、 变形不均匀; 坯料表表降温快、 流动性差、拔长方式单一; 坯料出炉慢、 表表温度不均�������。
(3) 可采取以下措施预防难变形钛合金铸造缺点: 塑性差、 易开裂钛合金包棉陆续铸造、 提升操作水平, 幼规格棒材内裂实时倒棱、 多路次甩圆拔长、 实时掉头; 对于心部粗晶, 增长单相区晶粒细化水平、 棱面转换六方拔长, 铸造打扁方及打四方、倒八方交替进行; 对于细晶亮带, 可削减每火次镦拔次数、 降低坯料内表温差、 节造变形均匀; 对于显著变形流线, 棱面转换打四方拔长; 对于阴阳面,提逾越炉速度、 削减坯料表表温差等, 从而不休提升难变形钛合金的铸造能力和质量水平�������。
参考文件:
[1] 徐全斌, 刘诗园.国表航空航天领域钛脊合金商标及利用[J].世界有色金属, 2022, 37 (16): 96-99.
Xu
Q
B,
Liu
S
Y.
Grades
of
titanium
and
titanium
alloys
devel-
oped
in
western
countries
and
their
applications
in
the
aerospace
Industry [J].
World
Nonferrous
Metals, 2022, 37 (16): 96-
99.
[2] 陈京生, 孙葆森, 安康.
钛合金在刀兵设备上的利用 [J].
刀兵设备工程学报, 2020, 41 (12): 14-20.
Chen
J
S,
Sun
B
S,
An
K.
Titanium
alloys
for
ordnance
equipment
applications [J].
Journal
of
Ordnance
Equipment
Engineering,
2020, 41 (12): 14-20.
[3] 李永华, 张文旭, 陈幼龙, 等.
海洋工程用钛合金钻研与应
用近况 [J].
钛工业进展, 2022, 39 (1): 43-48.
Li
Y
H,
Zhang
W
X,
Chen
X
L,
et
al.
Research
and
application
status
of
titanium
alloys
for
marine
engineering [J].
Titanium
In-
dustry
Progress, 2022, 39 (1): 43-48.
[4] 孙建刚, 宋德军.
国内表石油、 天然气用钛合金钻研及利用
概况 [J].
资料开发与利用, 2019, 34 (6): 96-102.
Sun
J
G,
Song
D
J.
Research
and
application
of
titanium
alloys
for
petroleum
and
natural
gas
at
home
and
abroad [J].
Development
and
Application
of
Materials, 2019, 34 (6): 96-102.
[5] 王运锋, 何蕾, 郭薇.
医用钛合金的钻研及利用近况 [J].
钛工业进展, 2015, 32 (1): 1-6.
Wang
Y
F,
He
L,
Guo
W.
Research
and
application
of
medical
ti-
tanium
alloy [J].
Titanium
Industry
Progress, 2015, 32 (1):
1-6.
[6] 张利军, 郭凯, 张晨辉, 等.
钛合金常见铸造缺点及预防
[J].
金属加工: 热加工, 2014, 65 (11): 80-82.
Zhang
L
J,
Guo
K,
Zhang
C
H,
et
al.
Common
defects
and
pro-
tective
measure
to
the
titanium
forging [J].
MW
Metal
Forming,
2014, 65 (11): 80-82.
[7] 王绍灼, 李燕, 王芬, 等.
钛合金铸造的开裂及预防 [J/
OL]. 热加工工艺. https: / / doi. org/10. 14158/ j. cnki. 1001-
3814. 20212532.
Wang
S
Z,
Li
Y,
Wang
F,
et
al.
Cracking
and
prevention
of
tita-
nium
alloy
forging [J/ OL]. Hot
Working
Technology. https: / /
doi. org/10. 14158/ j. cnki. 1001-3814. 20212532.
[8] 沙爱学, 李兴无, 曾卫东, 等.
钛合金 β 区加热保温功夫的
钻研 [J].
航空资料学报, 2010, 30 (4): 8-11.
Sha
A
X,
Li
X
W,
Zeng
W
D,
et
al.
Study
on
holding
time
of
β
zone
heating
of
titanium
alloy [J]. Journal
of
Aeronautical
Mate-
rials, 2010, 30 (4): 8-11.
[9] 马济民, 贺金宇, 庞克昌, 等.
钛铸锭和铸造 [M].
北京:
冶金工业出版社, 2012.
Ma
J
M,
He
J
Y,
Pang
K
C,
et
al.
Titanium
Ingot
and
Forging
[M]. Beijing: Metallurgical
Industry
Press, 2012.
[10] 黄旭, 朱知寿, 王红红.
先进航空钛合金资料与利用 [M].
北京: 国防工业出版社, 2012.
Huang
X,
Zhu
Z
S,
Wang
H
H. Advanced
Aeronautical
Titanium
Alloys
and
Applications [M]. Beijing: National
Defense
Indus-
try
Press, 2012.
[11] 刘富强.
钛合金常见铸造缺点及预防战术 [J].
黑龙江科技
信息, 2016, 20 (3): 28.
Liu
X
W.
Common
defects
and
protective
measure
to
titanium
forg-
ing [ J ]. Heilongjiang
Science
and
Technology
Information,
2016, 20 (3): 28.
[12] 王德勇, 莫安军, 杨立新, 等.
TA15 钛合金大型锻件 “中心
亮线” 组织缺点形成及抑造措施 [J].
锻压技术, 2022, 47
(2): 25-29.
Wang
D
Y,
Mo
A
J,
Yang
L
X,
et
al.
Formation
and
control
measures
on
microstructure
defect
of
“center
bright
line” for
TA15
titanium
alloy
large
forgings J]. Forging
&
Stamping
Technolo-
gy, 2022, 47 (2): 25-29.
有关链接







