TC4钛合金拥有高比强度、 较宽的工作温度领域和优异的耐侵蚀机能�����, 是造作航空发起机压气机盘、 叶片等的首选资料之一[1]�����,航空发起机叶片的工作前提极为复杂和刻薄�����, 需接受巨大的气动应力、离心应力和温度负荷作用[2]�����, 因而对叶片用钛合金棒材的显微组织和力学机能提出了很高的要求�����, 如GJB 494A-2008《航空发起机压气机叶片用钛合金棒材规范》要求叶片用TC4钛合金棒材的初α相含量不低于 25% �����。
超声波探伤检验是航空航天领域钛合金原资料验收的根基要求�����, 部门原资料订货尺度中对探伤的要求也极度刻薄�����, 如 GJB 494A-2008 要求转子叶片用棒材探伤杂波水平不大于0.8mm-12dB�����,国内学者对钛合金显微组织与超声探伤杂波的对应关系进行了钻研[3 - 7]�����, 发现探伤杂波的凹凸不仅与组织中α 相和 β 相的含量及尺寸大幼有关�����, 还与组织的均匀性、 织构等亲昵有关�����,因而�����, 在钛合金研造和出产过程中�����, 除组织和通例机能表�����, 对超声探伤杂波水平也应沉点关注�����。
目前�����, 国内造作叶片用TC4钛合金棒材的热加工工艺重要有精锻和轧造�����, 但对 2 种加工方式下TC4钛合金棒材组织和机能(蕴含超声探伤杂波) 的综合对比钻研较少�����,为此�����, 对比分析了精锻和轧造2 种加工方式下叶片用TC4钛合金棒材的组织与机能�����, 并钻研了精锻温度和变形量对棒材组织与机能的影响�����, 以期为优化热加工工艺�����, 造备满足 GJB494A-2008要求的叶片用TC4钛合金棒材提供参考�����。
1、实 验
1.1 尝试资料
尝试资料为经 3 次真空自耗电弧熔炼(VAR) +多火次墩拔铸造造备的 ?95mmTC4钛合金棒坯�����。
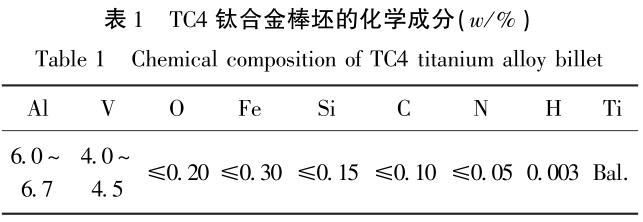
棒坯 β 相转变温度为 995 ℃�����, 化学成分如表 1 所示�����。
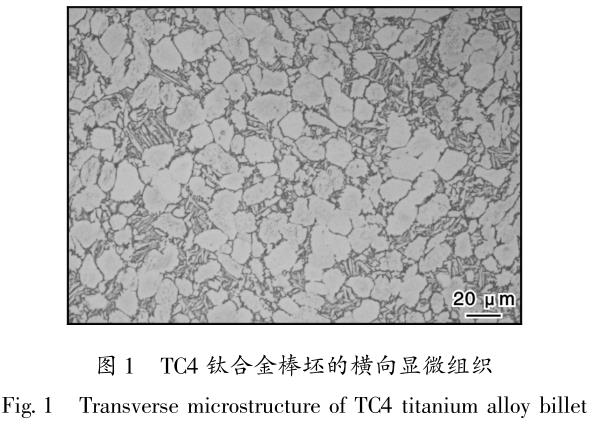
棒坯横向组织由初生等轴α相和 β 转变组织组成�����,为典型的双态组织�����, 初生等轴α相含量超过 65% �����,如图1所示�����。
1.2 步骤与设备
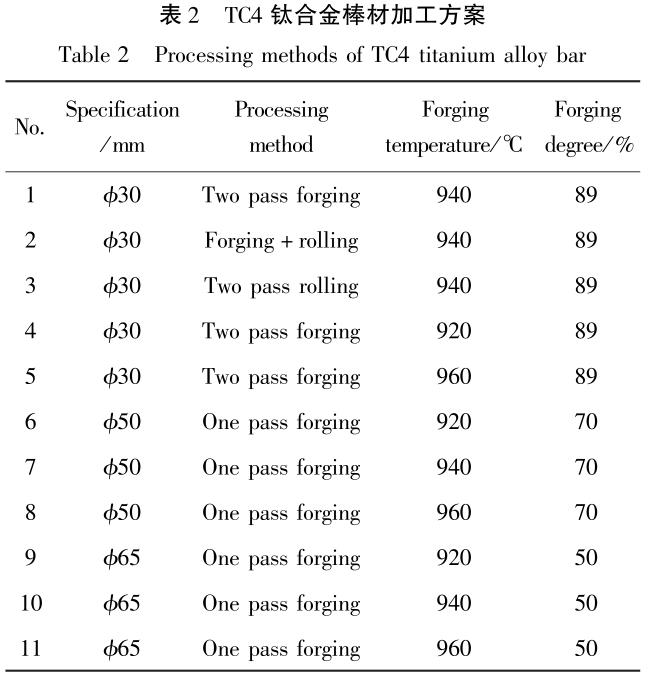
将 ?95mmTC4钛合金棒坯切割成等长度的棒料�����, 依照表 2 规划进行铸造试验: ① 在 940 ℃ 别离进行两火精锻、 一火精锻 + 一火轧造和两火轧造�����, 得到规格为 ?30mm的制品TC4钛合金棒材(中央路次规格均为 ?55 mm); ② 别离在 920、 960 ℃ 进行两火精锻试验�����, 得到规格为 ?30mm的制品TC4钛合金棒材; ③ 别离在 920、 940、 960 ℃ 进行一火精锻试验�����, 得到规格别离为 ?50、 ?65mm的制品TC4钛合金棒材�����。
沿制品TC4钛合金棒材横向 R/2 处切取金相试样和力学机能试样�����,金相试样经磨抛后用侵蚀剂(HF、 HNO3、 H2O 体积比为 1 ∶ 3 ∶ 6) 浸蚀�����, 选取蔡司 Axio Vert. A1 倒立式显微镜观察显微组织�����, 利用ImAge-Pro Plus 5. 0 图像软件分析初α相含量�����, 每个试样至少观察 5 个视场�����, 取均匀值�����,力学机能试样经 800 ℃/1. 5h/AC退火后�����, 选取 Zwick Z330 试验机进行室温拉伸机能测试�����, 选取 Zwick Z100 试验机进行 高 温 拉 伸 性 能 测 试�����, 采 用 Zwick RMT-D10(100 kN)试验机进行高温悠久机能和蠕变机能测试�����。
选取 USPC7100 型探伤仪进行水浸超声探伤检验�����,探头为 ISS/G/ C 10MHz�����, ?0.8mm 平底孔�����。
2、 了局与分析
2.1 精锻和轧造棒材的组织与机能对比
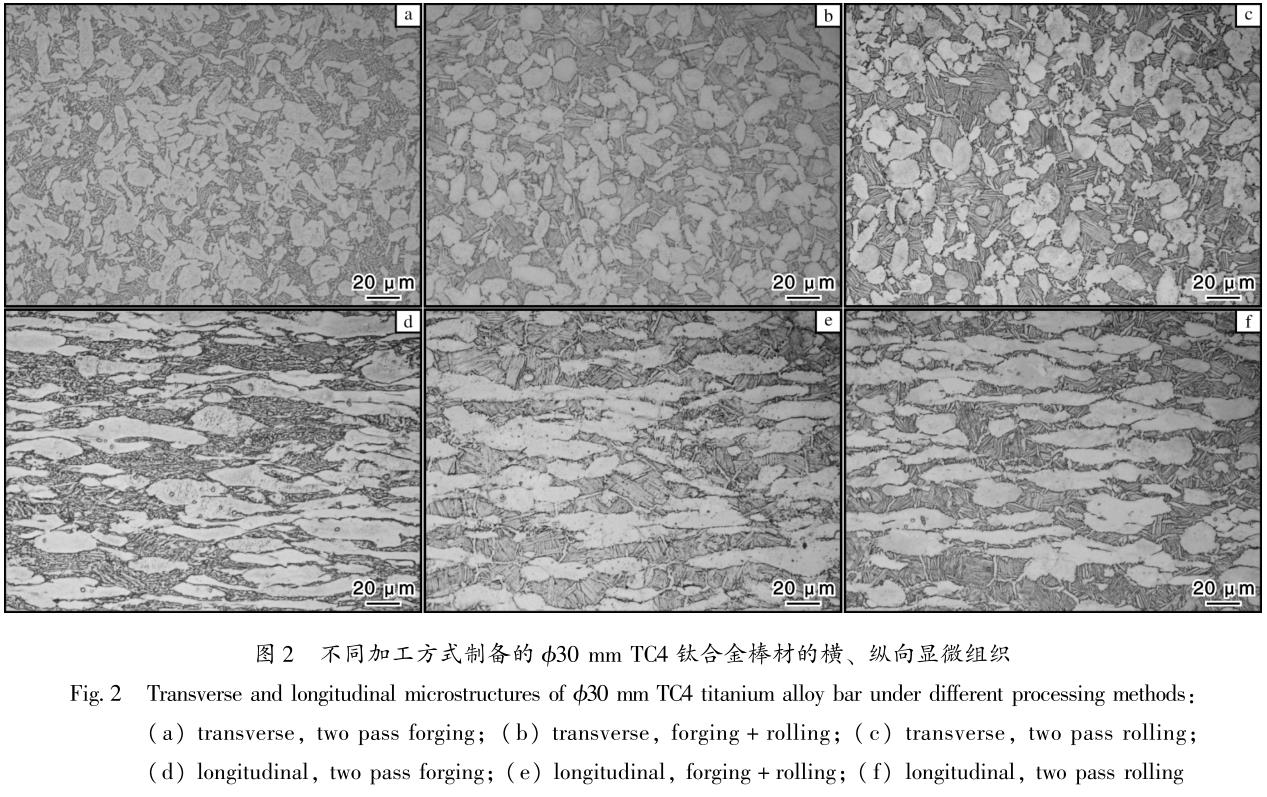
图 2 是在 940 ℃ 别离进行两火精锻、 一火精锻+ 一火轧造和两火轧造后得到的 ?30mmTC4钛合金棒材的横、 纵向显微组织�����,从图 2 能够看出�����, 棒材均为典型的双态组织�����, 但分歧加工方式获得的棒材α相含量、 状态、 尺寸及散布存在肯定差距�����,两火精锻棒材的初α相含量约为 65% �����, 纵向α相拉长显著�����, 精锻 + 轧造和两火轧造棒材的初α相含量较低�����, 别离约为 55% 和 45% �����, 但纵向等轴性更�����,这是由于在一样的加热温度下�����, 精锻棒材较轧造棒材变形功夫长�����, 铸造过程中产生了显著的温降�����,而轧造棒材变形功夫短、 温升显著�����, 现实变形温度高于精锻棒材�����, 导致轧造棒材纵向初α相的等轴化水平更高�����,此表�����, 精锻棒材的次α相多呈碎点状或扭曲的条状散布�����, 而轧造棒材的次α相多呈平直的长条状散布�����, 这是由 2 种加工方式的特点决定的�����,精锻变形路次间的持续功夫长�����, 两路次变形间隙会析出少量的次α相�����, 次α相鄙人一路次的铸造过程中会产生破碎�����, 进而多呈碎点状或扭曲的条状散布�����, 如图 2A、 2d 所示�����,而轧造变形速度快�����, 组织中的次α相重要是在轧造变形实现后�����,在冷却过程中从 β 晶界、 α/ β 相界或 β 晶粒内高能缺点处形成的�����, 且多呈平直的集束状散布�����, 如图2b、 2e 所示�����,与精锻 + 轧造工艺相比�����, 两火轧造工艺的温升更为显著�����, 导致制品组织中初生等轴α相的含量较精锻 + 轧造工艺更少�����, 但次α相的厚度更大�����, 如图 2c、 2f 所示�����。
两火精锻、 一火精锻 + 一火轧造和两火轧造的?30mmTC4钛合金棒材经 800 ℃/1.5h/AC退火后的室温拉伸、 高温拉伸、 高温悠久和蠕变机能见表3�����,从表 3 能够看出�����, 在一样热处置前提下�����, 精锻和轧造棒材的室温拉伸塑性、 高温悠久和蠕变机能差距较幼�����, 但精锻棒材的室温强度和高温强度显著高于轧造棒材�����,这是由于精锻棒材的初α相含量略高于轧造棒材�����, 且次α相多呈碎点状或扭曲的条状散布�����, 晶粒藐幼�����, 故障了位错活动�����, 起到了细晶强化的作用�����。
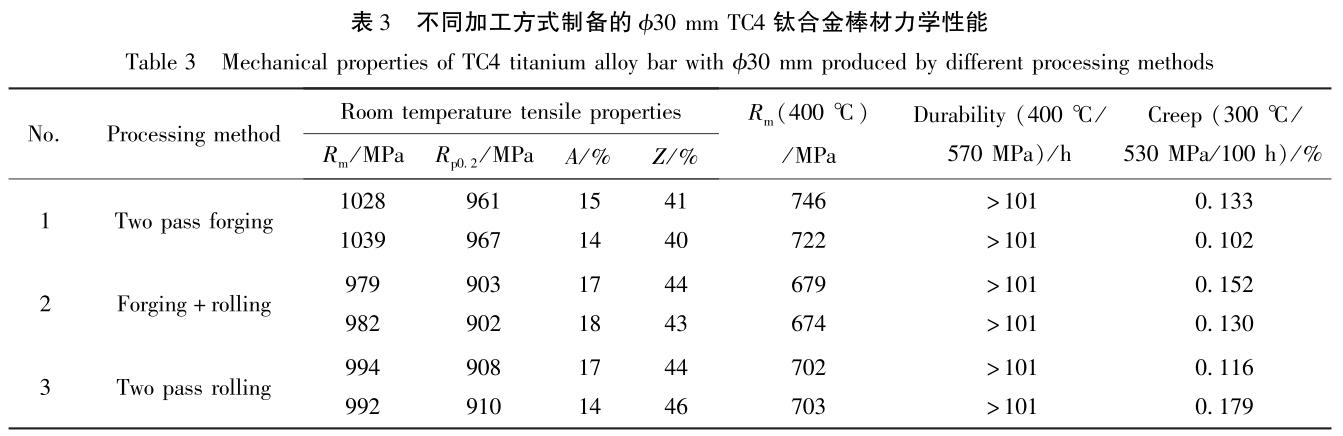
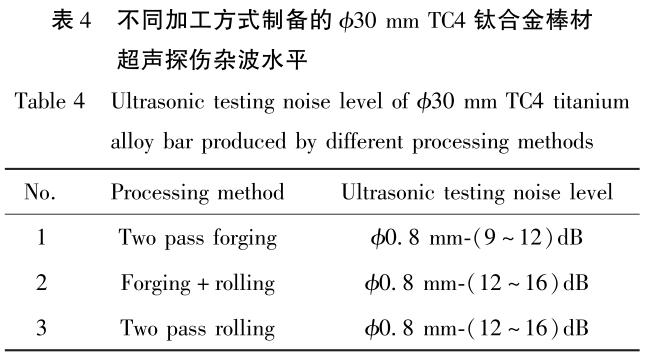
表 4 是在 940 ℃ 别离进行两火精锻、 一火精锻+ 一火轧造、 两火轧造后得到的 ?30mmTC4钛合金棒材的超声探伤杂波水平�����,从表 4 能够看出�����, 两火精锻棒材的探伤杂波水平为 ?0.8 mm-(9~12)dB�����,精锻 + 轧造、 两火轧造棒材的探伤杂波水平均为?0.8 mm-(12~16)dB�����, 幼于两火精锻棒材�����,这是由于轧造棒材初α相含量低�����, 次α相的集束尺寸增长�����, 相界面取向差减幼�����, 组织越发均匀�����, 故探伤杂波水平低�����,从图 2 也能够看出�����, 精锻棒材的等轴α 相散布不均匀�����, 存在α相荟萃景象�����, 导致超声波信号散射加剧�����, 探伤杂波水平高于轧造棒材�����。
从以上组织、 机能和超声探伤杂波水平的分析可知�����, 精锻和轧造方式造备的棒材各有特点�����, 除超声探伤杂波水平稍高表�����, 精锻棒材的室温强度和高温强杜着势显著�����,因而�����, 为进一步提高TC4钛合金精锻棒材的组织与机能匹配�����, 发展了精锻温度和变形量对TC4钛合金棒材组织与机能的影响钻研�����。
2.2 精锻温度和变形量对组织与机能的影响
图 3 是依照表 2 精锻规划�����, 在分歧温度下精锻得到的 ?30、 ?50、 ?65mmTC4钛合金棒材的显微组织�����,从图 3 能够看出�����, 随着精锻温度的升高�����, 棒材初α相含量从 920 ℃ 精锻时的约 80% 降低到940 ℃ 精锻时的约 65% �����, 当精锻温度持续提高到960 ℃ 时初α相含量不及 50% �����, 但碎点状或扭曲的条状α相含量逐步增多�����,这是由于精锻温度的升高加剧了初α相转变[8]�����, 使铸造过程中形成的碎点状或扭曲的次α相更多�����,从图 3 还能够看出�����,对于一样规格的TC4钛合金棒材�����, 精锻温度越高�����,初α相的散布越均匀�����,一样变形温度下�����, 精锻变形量越大�����, 棒材组织越藐幼�����,α相产生扭曲和荟萃的不均匀景象也更为显著�����。
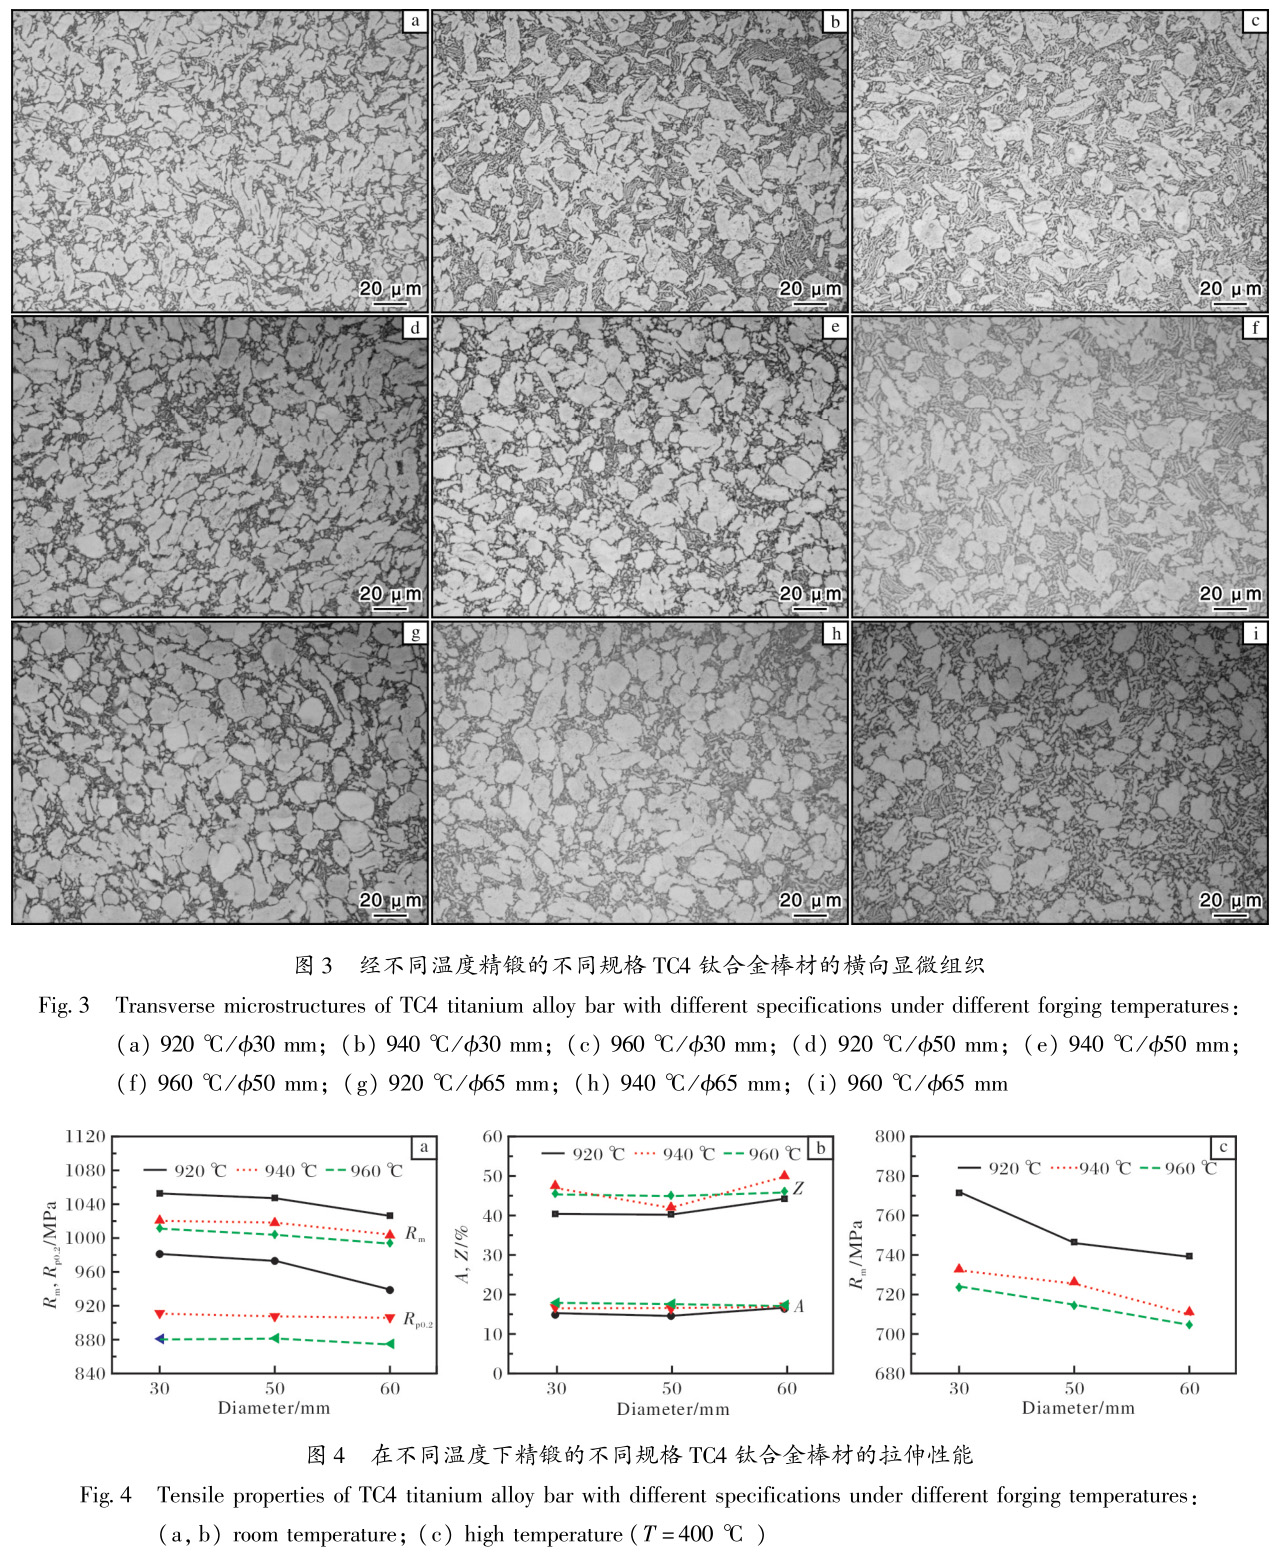
图 4 是在分歧温度下精锻得到的分歧规格TC4钛合金棒材经 800 ℃/1.5h/AC退火后的室温拉伸和高温拉伸机能�����,从图 4A、 4c 能够看出�����, 精锻温度越低、 变形量越大�����, 棒材的室温拉伸和高温拉伸强度也越高�����, 这与组织中初α相和次α相的含量和状态有关�����,经 920 ℃ 精锻后的 ?30mm棒材�����, 初α相含量高�����, 次α相破碎显著且多呈碎点状散布�����, 其室温拉伸和高温拉伸强度最高�����,随着精锻温度的升高�����, 初生等轴 α 相的含量逐步削减�����, 呈碎点状或扭曲条状的次生α相含量逐步提高�����,但在800 ℃/1.5/AC退火前提下�����, 次α相的描摹并未产生显著变动�����, 因而影响棒材室温拉伸和高温拉伸强度的重要成分还是初生等轴α相的含量�����,在一样的精锻温度下�����, 精锻变形量越大�����, 晶粒尺寸越幼�����,棒材累积的位错密度越高�����, 对应的强度也越高�����,此表�����, 精锻温度和变形量对TC4钛合金棒材的塑性影响并不显著�����, 如图 4b 所示�����。
表 5 是在分歧温度下精锻得到的分歧规格TC4钛合金棒材的超声探伤杂波水平�����,从表 5 能够看出�����,920~960 ℃ 精锻的 ?30mmTC4钛合金棒材的探伤杂波水平为 ?0.8 mm-(9~12) dB�����, ?50mm棒材的探伤杂波水平为 ?0.8 mm-(12~16)dB�����, 可见一样精锻温度下 ?50mm棒材的探伤杂波水平低于 ?30 mm棒材�����,920 ℃精锻的 ?65mmTC4钛合金棒材探伤杂波水平为 ?0.8 mm-(12~16)dB�����, 但当精锻温度提高到 940 ℃和 960 ℃时�����, 探伤杂波水平都降低到 ?0.8mm-(16~20)dB�����, 注明一样规格的TC4钛合金棒材�����,
随着精锻温度的提高�����, 探伤杂波水平逐步降低�����, 而精锻温度一按时�����, 变形量越大�����,TC4钛合金棒材的探伤杂波水平越高�����,这是由于超声波探伤杂波的变动与TC4钛合金棒材组织中初α相和次α相的含量、 尺寸和散布情况均有关�����,精锻温度越高�����, 精锻变形量越幼�����,TC4钛合金棒材初α相的含量低且等轴性好�����, 次α相的含量高且片层较平直�����, 整体组织均匀性越好�����, 超声波探伤时信号散射越幼�����,杂波水平越低�����。
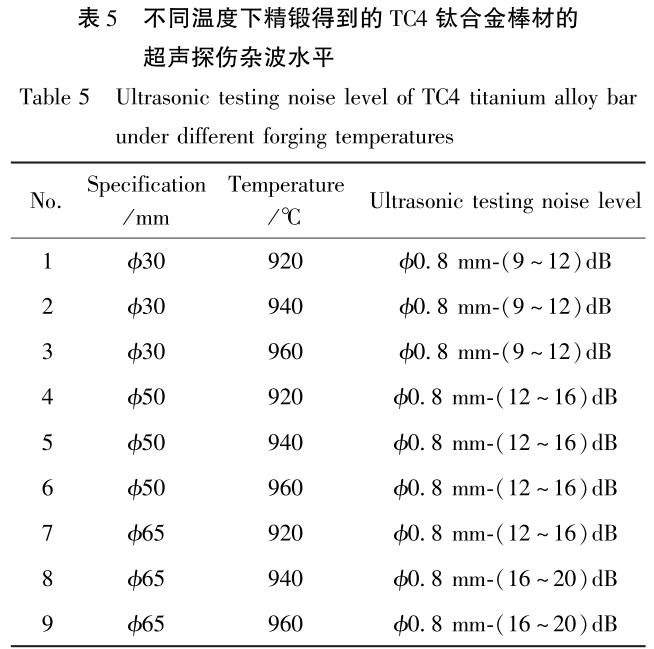
从以上分析了局可知�����, 随着精锻温度的升高�����,TC4钛合金棒材的探伤杂波水平逐步减幼�����,但精锻温度的提高会导致初α相含量降低(会对制品叶片的委顿机能产生不利影响[9])�����, 室温拉伸和高温拉伸强度降落�����,因而�����, 针对叶片用TC4钛合金棒材�����, 当精锻温度为 940 ℃ 时�����, 棒材的探伤杂波水平能够达到 ?0.8 mm-9dB 以下�����, 初α相含量能够达到 65%左右�����, 机能维持在较高水平�����, 整体组织、 机能匹配较好�����。
3、结 论
(1) 与轧造工艺相比�����, 精锻工艺造备的TC4钛合金棒材室温拉伸和高温拉伸强杜着势显著�����, 但超声探伤杂波水平稍高�����。
(2) 随着精锻温度升高�����,TC4钛合金棒材的初生等轴α相含量逐步削减�����, 室温拉伸和高温拉伸强度降落�����, 但超声探伤杂波水平逐步减幼�����,随着精锻变形量增大�����, 棒材晶粒尺寸逐步减幼�����, 室温拉伸和高温拉伸强度逐步提高�����, 但组织均匀性变差�����, 超声探伤杂波水平增大�����。
(3) 精锻温度选用 940 ℃ 时�����,TC4钛合金棒材的组织和机能匹配较好�����。
参考文件 References
[1] 陶春虎�����, 刘庆瑔�����, 刘昌奎�����, 等. 航空用钛合金的失效及其预防[M]. 2 版. 北京: 国防工业出版社�����, 2013.
[2] 蔡建明�����, 曹春晓. 航空发起机钛合金资料与利用技术[M]. 北京: 冶金工业出版社�����, 2021.
[3] 张永红�����, 李永春�����, 曹凯.TC4钛合金板材双晶探头超声波检测[J]. 宇航资料工艺�����, 2012�����, 42(5): 72 - 75.
[4] 宋韦韦�����, 李本江�����, 宋增金�����, 等. TA15 钛合金显微组织对超声探伤底波衰减的影响[J]. 钛工业进展�����, 2021�����, 38(3): 35 - 40.
[5] 佟健�����, 邰文彬�����, 党永丰�����, 等. 钛合金棒材典型冶金次生缺点超声波探伤波形特点分析[J]. 钛工业进展�����, 2018�����,35(4): 40 - 43.
[6] 李华�����, 马英杰�����, 邱建科�����, 等.TC4钛合金显微组织对超声波探伤杂波水平的影响[J]. 罕见金属资料与工程�����,2013�����, 42(9): 1859 - 1863.
[7] 郭凯�����, 杜博生�����, 周中波�����, 等. 热处置对 TC11 钛合金棒材超声波探伤的影响[ J]. 热加工工艺�����, 2018�����, 47 (14):152 - 154.
[8] Sun S D�����, Zong Y Y�����, ShAn D B�����, et Al. Hot deformAtion
behAvior And microstructure evolution ofTC4titAnium A
lloy[J]. TrAnsActions of Nonferrous MetAls Society of ChinA�����,2010�����, 20(11): 2181 - 2184.
[9] 刘庆瑔.航空发起机钛合金叶片造作技术及失效分析[M]. 北京: 航空工业出版社�����, 2018.
有关链接







