引言
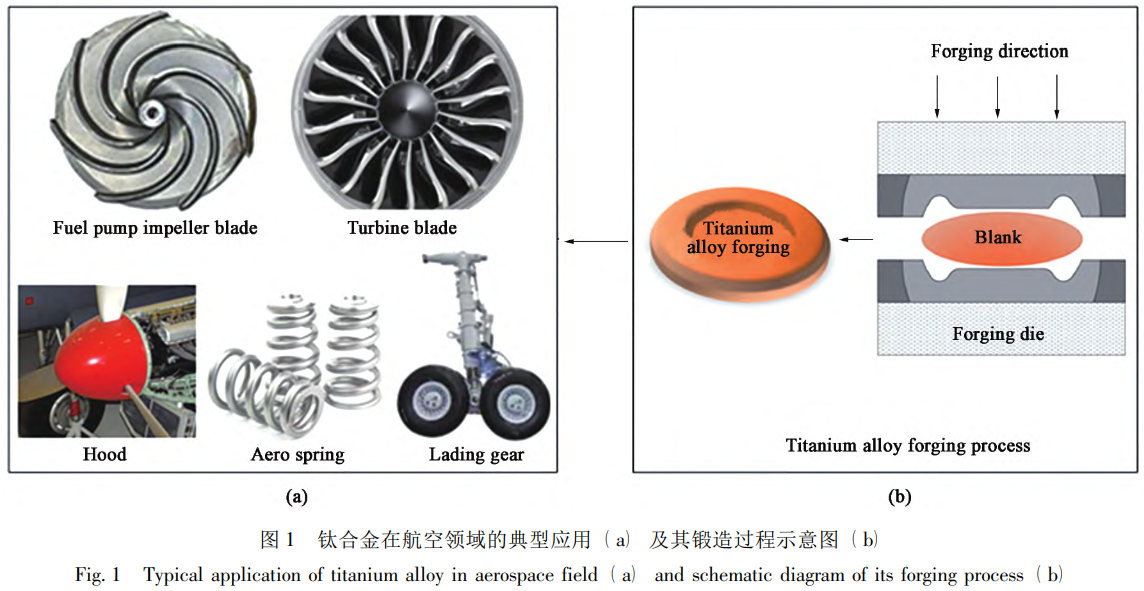
钛金属在地壳中的储量极度丰硕�������。钛及其合金因拥有低密度、高比强度、耐高温、耐侵蚀及可焊性好蹬着点�����,已被宽泛利用于航空航天、能源工业、船舶造作、生物医疗及兵器设备等领域[1-2]�������。出格是在航空航天领域�����,钛合金凭借其轻质高强的机能优势�����,占有比其它金属资料越发沉要的职位�����,并已成功加工造作出航空发起机叶片、飞机弹簧和燃油泵叶轮等关键部件[3-4]�����,如图1a所示�������。然而随着航空航天工业的进一步发展�����,钛合金的服役温度从最初的300~400℃逐步提高至600℃及以上�����,这对钛合金的结构承载能力提出了越发刻薄的要求�������。鉴于此�����,有关科研工作者尝试向钛合金中增长一些其他合金元素�����,如硅、钼和稀土元素等�����,用于提高钛合金的服役温度[5-6]�������。
然而钻研了局批注仅通过增长元素成分对提升钛合金综合机能拥有极大的局限性�����,且会对钛合金的后续加工及回收产生巨大的影响���������������K伎嫉筋押辖鸬某尚渭盎芴氐�����,选取合理且有效的热加工工艺是实现钛合金组织和机能调控的沉要伎俩�����,也是造作钛合金精密的大型框架结构件的有效蹊径[7]�������。
铸造是可能同时实现钛合金控形和控性的成形方式之一[8]�������。据统计�����,80%以上的航空发起机钛合金叶片均是由铸造成形而获得[9]�������。图1b是钛合金典型的铸造过程示意图�������。钛合金铸锭先被加热到肯定温度并保温一段功夫�����,随后将其置入模具中�����,在表加压力的作用下�����,一些铸造缺点在铸造过程中解除�������。同时�����,由于钛坯产生剧烈的塑性变形�����,晶粒变得细化且相对均匀[10]�������。据文件[11]报路�����,铸造成形能够使钛合金的晶粒尺度达到微米级甚至亚微米级别�����,且使其拥有优异的力学机能�������。然而�����,由于钛合金存在导热机能差、变形抗力高及易高温氧化等问题�����,增长了其铸造工艺的设计及优化的难度�������。此表�����,钛合金成形窗口窄�����,进一步限度了其铸造工艺的把控�����,最终导致钛制品件拥有极高的出产成本[12]�������。因而�����,合理且有效的优化铸造工艺对提高钛合金的现实利用价值拥有沉要意思�������。本文将较系统性地综述航空用钛合金铸造工艺钻研进展�����,通过综归并介绍了钛合金铸造的几种典型工艺�����,结合钛合金铸造工艺参数对微观组织及力学机能的影响�����,提出可能两全钛合金组织、机能、成本及出产效能的战术及瞻望�����,这些步骤为钛合金热加工技术的发展提供了沉要的钻研思路和方向�������。
1、钛合金的铸造工艺概述
钛合金构件常选取热模锻成形获得�������。钛坯在铸造时的成形温度通常高于再结晶温度�����,该情况下钛合金拥有较好的流动性及成形能力�����,且能够有效地克服其变形抗力[13-14]�������。若凭据模具和锻件的温度是否一样将铸造工艺进行分类�����,可分为非等温铸造和等温铸造�������。
1.1非等温铸造
非等温铸造蕴含常见的自由锻、模锻等�����,以这种铸造方式成形时�����,模具或砧板温度低于锻件温度�����,通常约为锻件温度的10%~35%[14]�������。较低的模具温度不仅能够增长模具资料的选择领域�����,还能降低模具成本并提高铸造效能�������。如KIMJY等[15]钻研了Ti-6Al-4V钛合金非等温多步铸造及组织演变法规�����,如图2所示�������。他们先将Ф40mm×60mm的圆柱形铸锭加热至940℃保温30min�����,随后将铸锭转移出炉并沿高度方向下压20mm�����,再经过反复翻转及锻打�����,获得所需状态�����,其具体过程如图2a和图2b所示�������。
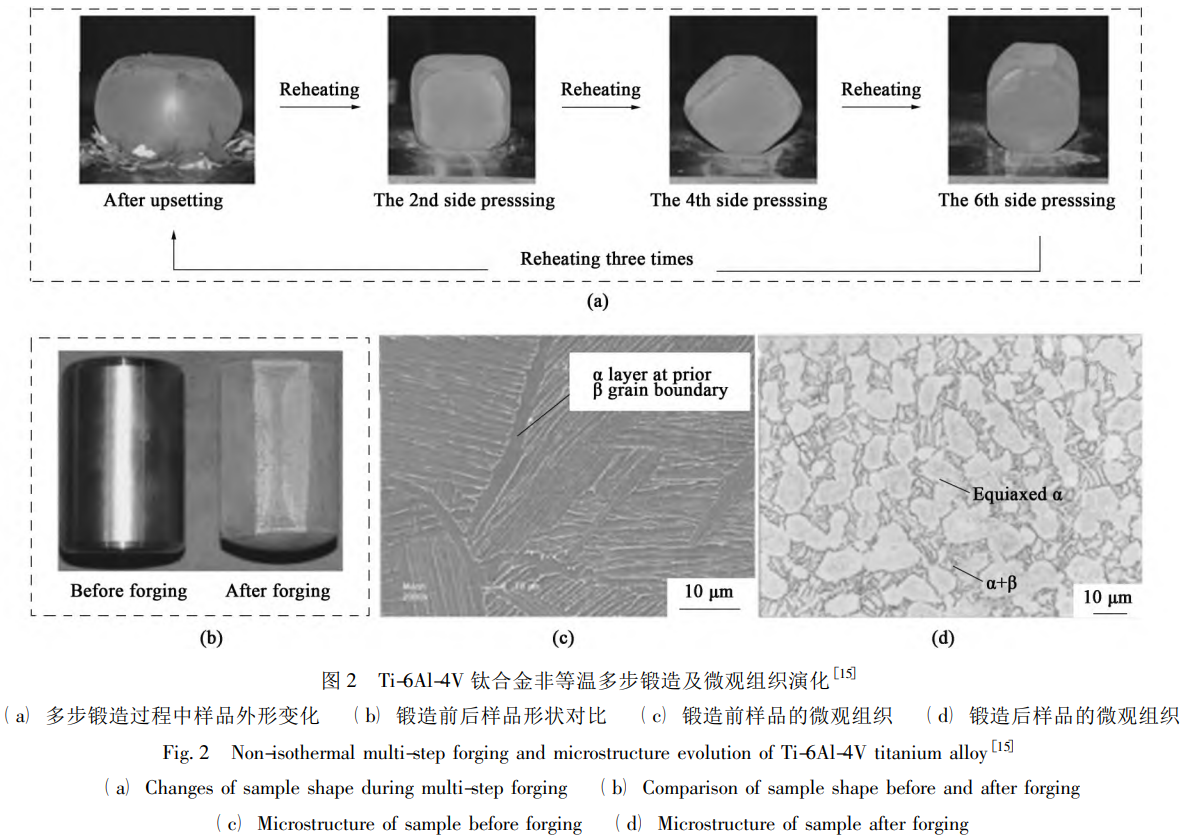
整个铸造过程中模具温度均维持在350℃�������。由图2c可知�����,铸造前该合金的微观组织阐发出典型的魏氏组织状态�����,其中原始β晶粒的晶界清澈可见;而锻后的微观组织是由含量超55%的等轴α相、少量粗壮片状α相及残存β相所组成的等轴组织�����,如图2d所示�������。
在非等温铸造过程中�����,钛合金坯料上的瞬态温度变动极其复杂�����,目前尚未有被认可的理论模型用于预测�������。因锻件及模具的复杂性�����,将锻件的瞬态温杜纂功夫有关联极度难题�������。有限元软化的开发与利用对钛合金热模锻工艺的设计及优化起着沉要作用�����,其能够预测合金铸造过程中实时的场域及组织演变过程[16-17]�������。目前�����,不少学者将其与一些有关的理论模型相结合�����,用于造订越发合理的热加工工艺[18-19]�������。有限元仿照还能够预测钛合金在铸造过程中的残存应力散布�����,且钻研了局批注[20]�����,锻件的径向残存应力沿中心轴呈对称散布�����,锻件表表受拉应力作用�����,而心部阐发出显著的应力集中�����,并呈压应力状态�����,且锻件上的残存应力与铸造温度成反比�����,与变形量呈正比�������。
只管选取非等温铸造而获得的某些钛合金结构件也得到了相对较好的利用�����,但这种铸造方式易使钛合金锻件表表形成显著的硬脆层[21-23]�������。这种硬脆层是由富氧α层脊的氧化皮组成�����,其会造成钛合金组织均匀性较差且塑性大幅度降低�������。即便在铸造前锻坯表表涂覆防氧化资料�����,但依然会在锻件某些部位形成较厚的硬脆层�������。此表�����,某些钛合金在选取非等温铸造成形时还会出现一种典型的组织景象�����,即冷模组织[24-25]�����,这种组织会导致钛合金机能降落�������。虽能够在后续的机加工过程中切除了该组织�����,但这不仅会粉碎铸造时的金属流线�����,还会造成极大地浪费�����,进而增长了加工成本�������。钛合金在进行非等温铸造时�����,坯料与模具各个部位接触功夫分歧�����,分歧区域的现实变形温度也分歧�����,即便选取有限元仿真仿照也无法极度正确地预测每个区域的温度变动�����,进而导致这些区域的组织演化和机能扭转也无法精准判断�������。
为预防选取非等温铸造成形迪胙合金锻件中出现冷帽、剪切带或不均匀的残存应力等问题[26]�����,故在对钛坯进行非等温铸造成形时常要求工件状态相对单一�����,同时需降低温度变动梯度且减幼预造件的长宽比�������。然而�����,较大、大型或超大型钛合金锻件是当前的沉要需要�����,也是未来钛合金发展的主流趋向之一�����,但思考到压机接受能力等�����,单次模锻无法达到预期状态�����,这类锻件多选取多火次成形能力获得预期状态及尺寸�������。这种情况下�����,每一火次的进出炉均必要高昂的加工成本�������。传统的宰割式铸造成形虽无需过高的承载要求�����,但各部位锻件焊接拼合整体工件时仍存在诸多问题�����,一体化铸造成形也是当前针对这类锻件的主流之一�������。
1.2等温铸造
20世纪90年代中期�����,SALISHCHEVA等[27]提出一种新的铸造方式�����,即等温铸造�������。选取该步骤可造备出拥有超细晶的金属坯料�����,该工艺在执行时需将模具加热到与坯料一样的变形温度并以较低的变形速度实现铸造成形�������。与非等温铸造相比�����,等温铸造能够在比力窄的温度窗口下获得所需锻件�����,可能一步实现状态复杂、薄壁或高刚度的锻件成形�����,同时解除冷帽、剪切带和冷模组织等缺点且大大降低资料应变硬化的影响�����,实现金属的净成形或近净成形�������。由等温铸造获得的合金构件显微组织越发均匀�����,机械机能更好[28]�������。因而�����,等温铸造较合用于形变比力难题的金属�����,如钛合金、γ-TiAl合金等[29]�����,可用于出产发起机等处于高温工况下的构件�������。凭据加载方式的分歧�����,可将等温铸造进一步划分为单向等温铸造和多向等温铸造[22�����,30-31]�������。
1.2.1单向等温铸造
单向等温铸造是金属资料沿着统一个方向进行单次或屡次等温铸造的工艺�������。通常�����,单向等温铸造的应变速度比力幼�����,通过不休增大坯料的变形量�����,进而获得所需锻件状态及机能[14]�������。铸造后工件的显微组织及机能均会受合金成分、铸造温度及应变速度的影响�������。钛合金经单向等温铸造后的微观组织常阐发为等轴组织的特点�����,同时合金的塑性和抗拉强度均有肯定的提高[28]�������。
李凯等[32]钻研了铸造温度对TC11钛合金在α+β相区单向等温铸造过程中微观组织演变�����,了局批注锻后初生α相呈等轴状或近似等轴状�����,其含量与等温铸造温度呈反比�����,而β转变组织与等温铸造温度呈正比�����,这导致锻后该合金经过退火后的塑性及强度均有升高�������。此表�����,随着铸造温度的升高�����,锻后微观组织由等轴组织向双态组织转变�����,且整体来说�����,TC11钛合金经等温铸造后�����,微观组织均匀性显著加强�������。相比之下�����,通例单向铸造后微观组织均匀性相对比力弱�����,与FANGXR等[33]的钻研了局一致�������。此表�����,单向等温铸造在变形过程中会形成变形织构�����,造成锻后合金出现各向异性[34]�����,进而限度这种铸造工艺的利用�������。若锻件尺寸相对较大或状态相对较复杂�����,仅选取单方面向的等温铸造或许无法充分成形�����,进而造成锻件组织和机能相对不均匀�������。
1.2.2多向等温铸造
多向等温铸造是一种多利用于大坯料产生超塑性变形的工艺�����,在该工艺的执行过程中�����,坯料的加载方向不休产生变动�����,最终获得所需制品件�������。该工艺不仅能够有效解除变形“死区”�����,还能大幅度降低各向异性�����,进而使成形件在各个方向的组织及机能越发均匀[35-36]�������。如ZHANGZX等[37]钻研了铸态Ti-6Al-4V钛合金在多向等温铸造过程中的微观组织演变及力学机能�����,发现三步多向等温铸造可能获得均匀且藐幼的等轴组织�����,其中α相尺寸约为1.9μm�����,且铸造过程中组织演变机造为陆续动态再结晶和不陆续动态再结晶�������。同时�����,他们还发现微观组织的再结晶百分数及组织均匀性与铸造翻转次数均呈正有关�������。此表�����,经多向等温铸造后�����,铸态Ti6Al-4V钛合金的室温及400℃的力学机能显著提高�����,且拉伸断裂机造由锻前的脆性断裂转变为韧性断裂�������。
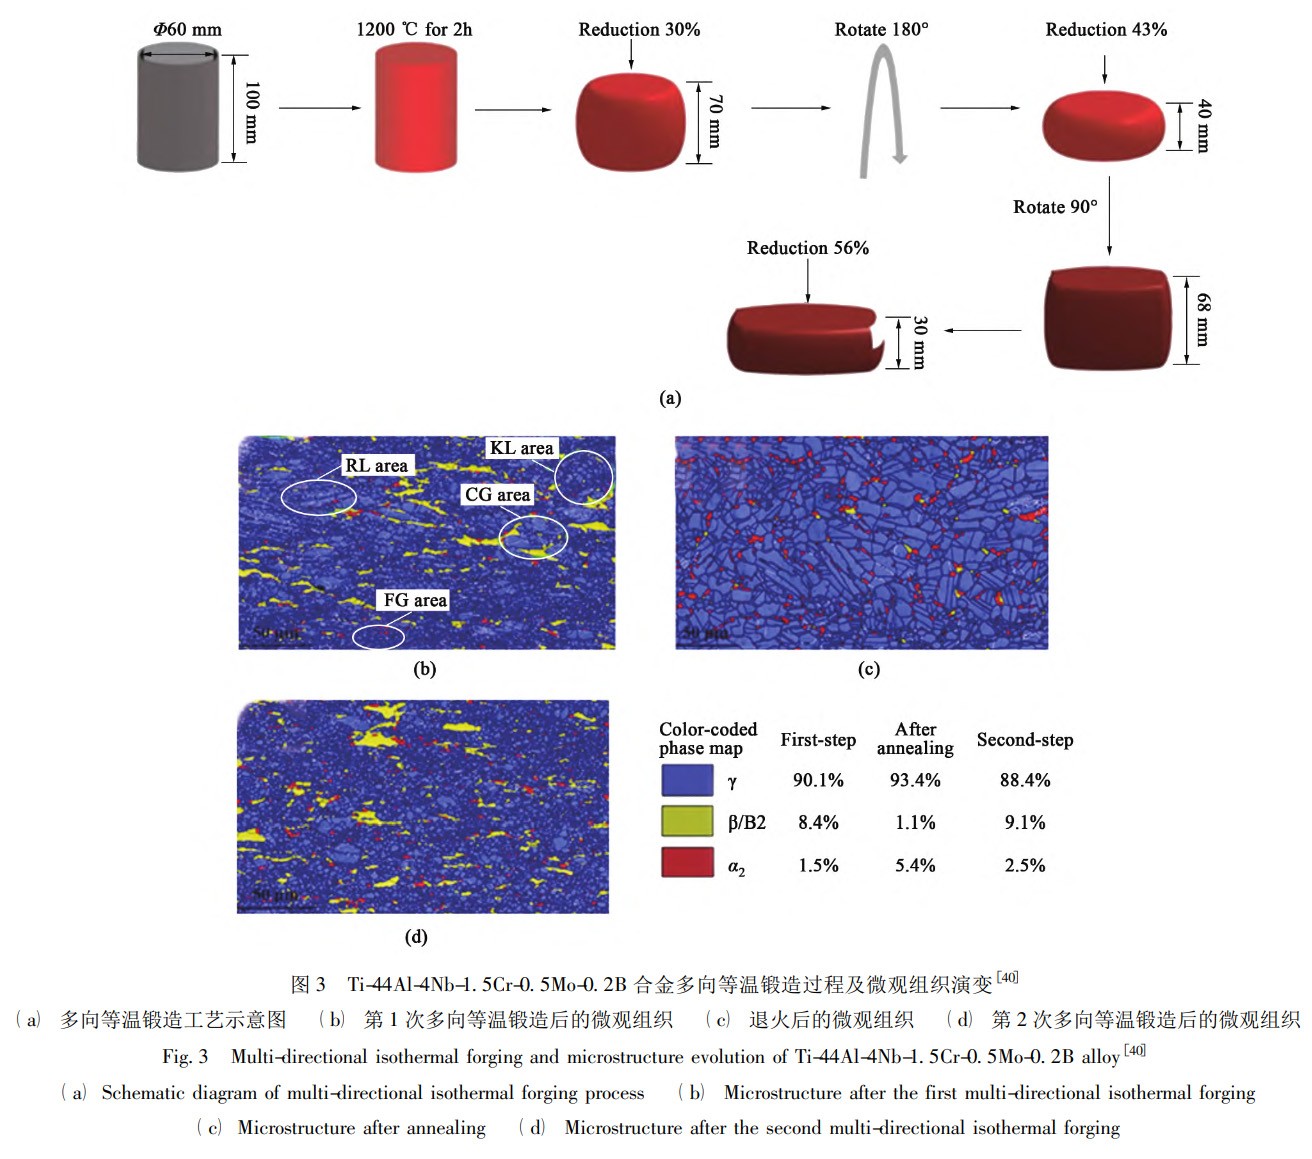
多向等温铸造的利用领域相对较广�����,其不仅合用于合金元素比力少的Ti-6Al-4V钛合金�����,还合用于铝元素含量超过40%的γ-TiAl合金[14�����,38-40]�������。ZHUK等[40]钻研了Ti-44Al-4Nb-1.5Cr-0.5Mo-0.2B合金的多向等温铸造过程及组织演变�����,如图3所示�����,所选取的具体铸造工艺如下:将Ф60mm×100mm的铸锭升温至1200℃并保温2h�����,沿高度方向分两次铸造获得高度为40mm的圆坯�������。为开释铸造过程中产生的内应力�����,将圆坯在1100℃下保温1h�����,随后圆坯翻转90℃�����,并在1100℃的温度下铸造�����,高度变为30mm�����,铸造工艺如图3a所示�������。该合金经第1次多向等温锻后的微观组织由约90.1%的γ相、1.5%的α2相及8.4%的β/B2相组成�����,如图3b所示(RL、KL、FG和CG别离暗示渣滓的片层α相、弯曲的片层α相、藐幼的晶粒和粗壮的晶粒)�����,经1100℃退火后�����,微观组织由长条状转变为等轴状�����,其中α2相显著增多�����,如图3c所示�������。经第2次多向等温锻后�����,该合金中产生α2+γβ/B2转变�����,并造成β/B2相含量增长�����,如图3b和图3d所示�������。整个铸造过程中�����,晶粒越发均匀且尺寸显著降低�����,即由初始的3.6μm减幼至1.6μm�������。
多向等温铸造仅需扭转锻件变形方向�����,即可获得藐幼且均匀的等轴组织�������。多方向变形而累积的应变能够加快金属资料的再结晶行为�����,从而提高资料的机能[37]�������。多向等温铸造阐发出巨大的潜在工业化利用价值�����,该工艺合理且有效的利用可能为出产精密的高端锻件提供保险[41]�������。但等温铸造的利用也受到模具资料等限度�����,较高的铸造温度对模具高温工况下的承载能力也提出了更刻薄的要求�����,模具的加工造作、维建保养也需投入较多的成本�������。
2、铸造工艺参数设计
在铸造过程中�����,影响钛合金锻件微观组织及机能的成分有模具设计、铸造温度、变形量、应变速度及冷却方式等[14�����,42-43]�������。合理调控这些铸造工艺参数不仅能够获得优良的微观组织及优异的力学机能�����,还可以为优化钛合金铸造工艺提供思路嘉拷寮�������。在锻件表形及尺寸确定的情况下�����,上述参数中铸造温度、变形量和应变速度是影响锻件最终质量的最关键的3个成分�������。本章将萦绕这3个成分的合理选择进行会商�������。
2.1铸造温度
钛合金拥有很强的温度敏感性�����,因其热导率较低�����,故其微观组织极易受到温度的影响[44]�������。尤其是在变形过程中�����,变形温度对钛合金流变应力的影响越发显著�����,而组织状态决定合金机能[43-44]�����,故合理把控变形温杜纂流变应力及微观组织间的关联关系对设计钛合金铸造工艺窗口拥有沉要意思�������。
以钛合金相变点�����,即β转变温度Tβ为分界点�����,凭据铸造温度的分歧�����,将钛合金铸造步骤分为两大类:β单相区铸造及α+β两相区铸造�����,与之对应的铸造温度领域别离为(Tβ+20)~(Tβ+50)℃及(Tβ-30)~(Tβ-50)℃[45-46]�������。经前述两种铸造步骤所获得锻件的微观组织拥有显著的区别�������。对α+β两相钛合金而言�����,随着铸造温度的升高�����,锻件微观组织通常由等轴组织变为网篮组织�����,最后变为典型的魏氏组织[47]�������。JACKSONM等[48]选取两种分歧的铸造方式钻研了Ti-10V-2Fe-3Al钛合金在等温铸造过程中的塑性流动行为及组织演变�����,了局批注该合金经β单相区锻后微观组织中原始β晶粒的晶界清澈可见�����,且原始β晶粒内散布着簇状的片状α相及少量的残存β相�����,该组织也被称为魏氏组织;而经α+β两相区铸造后的微观组织中初生α相状态重要为等轴状及长条状�����,其含量约为50%�������。此表�����,他们持续对两种铸造步骤所获得的样品在两相区进行等温压缩进行尝试后发现�����,经β锻的样品峰值应力更大且阐发出显著的流变软化景象�������。
固然等轴组织具备优良的热不变性、室温塑性及抗高周委顿机能�����,但其断裂韧性、热强性及抗委顿裂纹扩大能力较差�����,而双态组织具备比等轴组织越发优异且平衡的综合机能��������������;诟弥髡�����,有关学者提出了近β铸造工艺�����,即进一步提高α+β两相区铸造温度�����,使坯料处于约(Tβ-15)℃进行变形�����,锻后水或油淬[46]�������。经近β锻后迪胙合金中初生α相含量约20%�����,微观组织为双态组织�����,也被称为混合组织[14]�������。
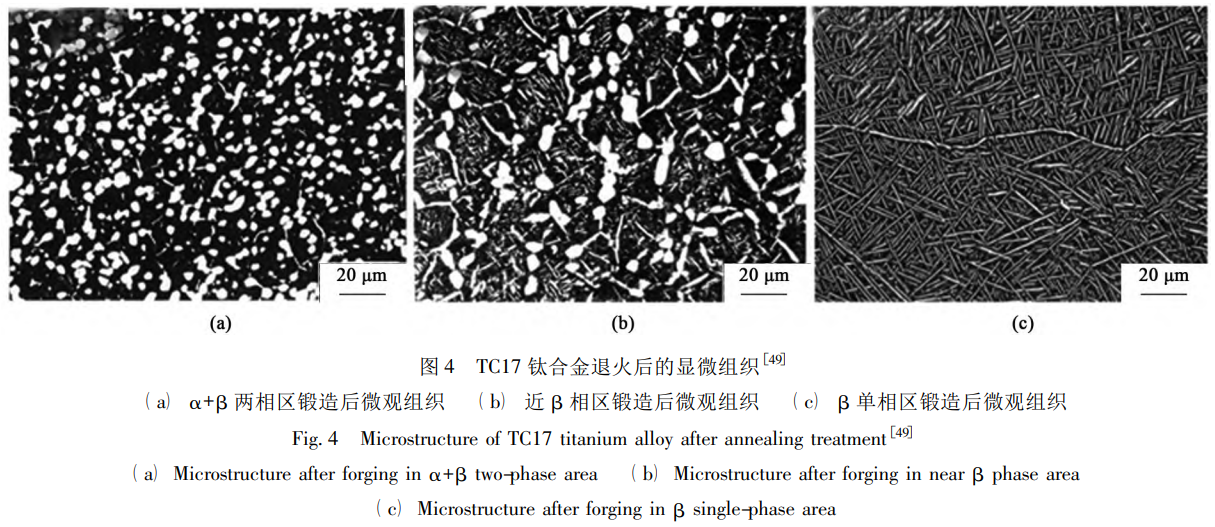
田伟等[49]钻研了铸造温度及退火工艺对TC17钛合金微观组织演变法规的影响�����,如图4所示�������。了局批注�����,该合金在α+β两相区铸造时�����,初生α相出现出动态再结晶特点�����,即α相颗粒产生扭曲及碎化等�����,而高温变状态态下β晶粒受α相颗粒的限度�����,退火后微观组织为等轴组织�����,少见原始β晶粒的晶界�����,如图4a所示;与α+β两相区铸造相比�����,近β铸造后微观组织出现出双态组织的特点�����,其中初生α相含量显著降低�����,约为20%�����,而原始β晶粒尺寸相对更大�����,退火后晶界清澈可见�����,原始β晶粒中析出大量片层α相�����,如图4b所示;图4c所示是β单相区锻后的微观组织状态�����,因铸造过程中引入大量的晶体缺点�����,退火过程中片层α相沿特定的晶体学方向析出�����,并出现狼藉、交错散布的特点�������。ZHOUYG等[50]通过钻研TC11钛合金的近β铸造工艺�����,使TC11钛合金的强度、塑性及断裂韧性达到平衡状态�����,且成功将该工艺推广到多种类型钛合金上�����,并已利用到航空发起机压气机盘、转子及其他飞机部件的出产上�������。
除近β铸造工艺之表�����,跨相区铸造工艺也起头被各人关注�����,该工艺通常必要分火次在β相区和α+β两相区进行跨相区多火次铸造成形�����,适合大型结构模锻件[46�����,51]�������。成形件的微观组织受α+β两相区的温度领域及变形水平节造�������。当变形量较幼时�����,微观组织由片状α相、等轴状α相及残存β相混合组成�����,且均匀性较差;当变形量较大(超过50%)时�����,跨相区铸造所获得的组织类似于通例的α+β两相区铸造所获得的组织状态�������。两者的区别在于:前者中�����,β晶粒分歧部位接受分歧的变形�����,而后者中整个晶粒体积接受一样的变形�������。故跨β铸造中晶界α相优先在β晶界除形核�����,故其会更充分地变形�����,且优先产生破碎、球化[46�����,52]��������������;贫ɑ缘萚53]钻研发现TC18钛合金在跨相区铸造时�����,其抗拉强度随α+β两相区变形量的增长出现出先增长后降低趋向�����,且α+β两相区变形量约20%~30%时达到最大�������。此表�����,文中还提出能够获得强度、塑性及冲击韧性良好搭配的工艺�����,即(Tβ+20)℃且变形量超过35%�����,(Tβ-30)℃且变形量幼于30%�������。
目前�����,β单相区铸造及α+β两相区铸造仍是利用较为宽泛的两种铸造工艺�������。针对β单相区铸造而言�����,铸造温度较高�����,钛合金的变形抗力较幼�����,铸造过程中所使用的火次也较少�����,在现实出产中能够加快加工出产效能�����,进而提高经济效益�����,但β单相区铸造组织不容易节造�������。通常�����,相变点较高的(近)α型钛合金终锻根基不选取β单相区铸造�����,高合金化的近β钛合金常选取该工艺进行铸造[46]�������。而α+β两相区铸造虽是钛合金使用最多的一种铸造工艺�����,但不成预防线出现一些组织及机能问题�����,而新兴的近β铸造和跨相区铸造凭借良好的阐发�����,在提高钛合金综合机能方面具备极大潜力�������。目前�����,这两种铸造工艺仍存在较多的问题�����,如近β铸造的铸造温度窗口更窄且难以实现正确控温�����,跨相区铸造后迪胙合金必要合金化或其他后续处置进行组织调控�������。然而�����,这两种铸造工艺均可获得强度、塑性及韧性等最佳匹配�����,可能为进一步提高钛合金的综合机能提供钻研方向�������。
2.2应变速度
钛合金除了拥有强烈的温度敏感性�����,还拥有较强的应变速度敏感性�����,变形过程中应变速度的凹凸会对钛合金的变形抗力及微观组织产生巨大影响[54-56]�������。通常情况�����,钛合金选取较低的应变速度进行热变形时�����,流变应力较低�����,组织相对均匀;而在高应变速度下热变形时�����,流变应力较高�����,组织均匀性相对较差�������。故低应变速度下变形常被作为提高钛合金加工机能的伎俩之一[57]�������。
固然低应变速度下变形抗力更低�����,组织也相对均匀�����,但这是基于温度不变甚至变动很幼的前提下�������。故在现实出产中�����,选择应变速度前需思考铸造成形方式�������。此表�����,钛合金在热模锻时容易产生残存应力�����,残存应力容易造成工件出现变形甚至开裂等问题�������。文件[20]的钻研批注�����,在非等温铸造过程中�����,随着变形速度的增大�����,锻件残存应力减幼�����,当变形速度增长到肯定水平时�����,残存应力的影响大幅度降低甚至隐没�������。
而在等温铸造过程中�����,较低的应变速度下�����,能够获得越发均匀的组织及优异的机能�����,尤其是多向等温铸造还能够解除变形死区且进一步提高组织均匀性[14�����,35]�������。
SUY等[58]钻研了分歧铸造工艺参数对DsTi700钛合金变形行为及显微组织演变的影响�����,如图5所示�������。钻研了局批注�����,随着应变速度的降低�����,两相区变形时出现α相球化特点�����,单相区变形时出现β相动态回复及动态再结晶的特点�������。而在高应变速度下�����,该合金出现部门塑性流动的失稳特点�����,并形成变形带�������。
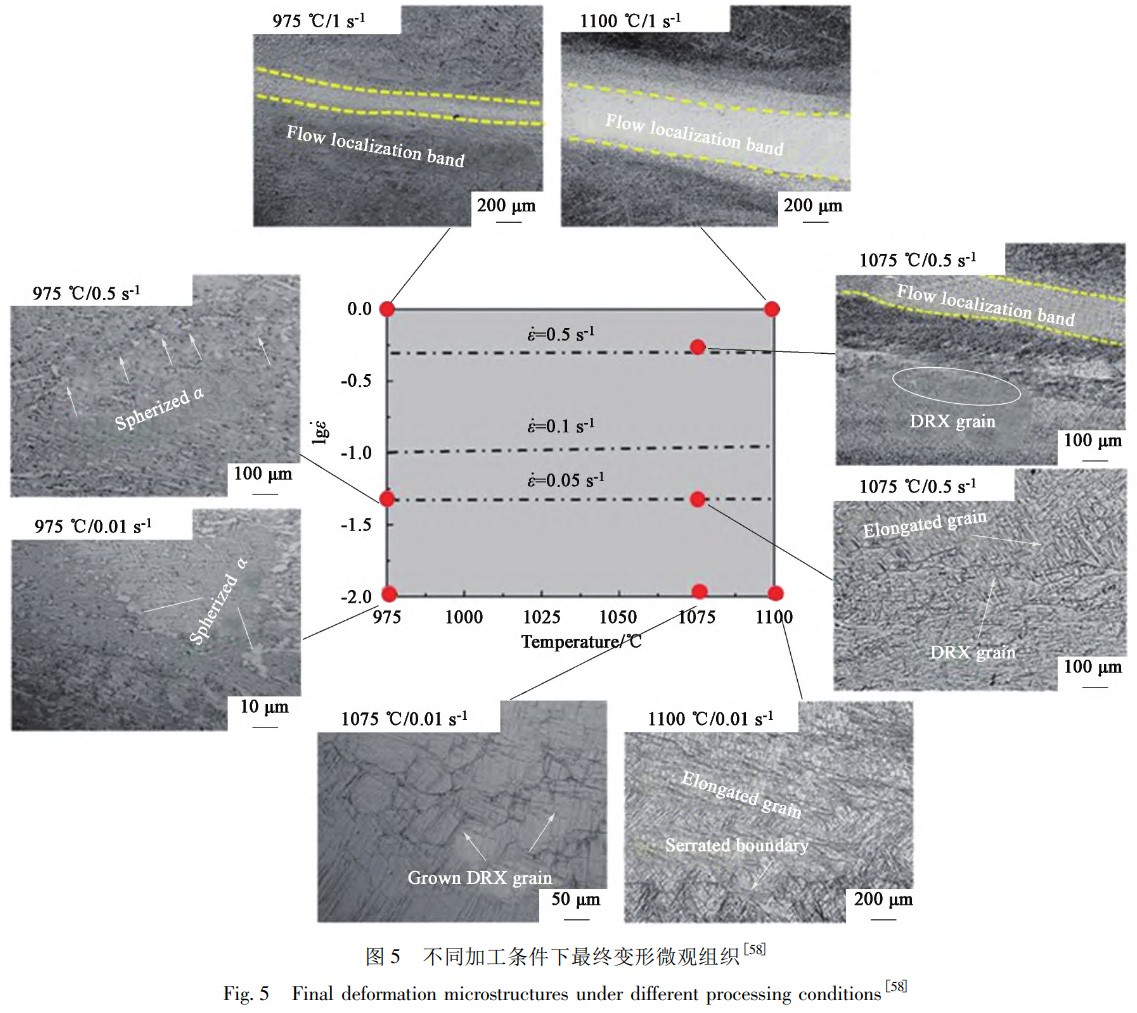
此表�����,SUY等[58]还发现经多路次热锻法(铸造温度1080℃�����,应变速度0.05~0.1s-1)获得的具备网篮组织的DsTi700钛合金室温机能显著高于初始铸态网篮组织�����,尤其是在650℃时的力学机能�����,该合金抗拉强度超过600MPa�����,该值极度靠近传统近α型钛合金在600℃的抗拉强度�������。综合分析等温铸造及非等温铸造尝试了局可知�����,钛合金在现实模锻成形时�����,应变速度不宜选择过高�����,但也不能太低�����,需凭据现实出产情况进行适当调整�������。
2.3变形量
变形量也是钛合金铸造过程中的一个沉要参量�������。变形量的扭转会影响晶粒度大幼�����,增长变形量能够使晶内组织得到有效细化�������。据报路�����,随变形温度的升高�����,变形量的影响逐步降低�����,且变形量对机能(尤其是塑性)影响最显著的区域位于β转变温度以下�����,由于该状态下α相一向存在�����,而α相也会产生塑性变形�������。α相是密排六方结构�����,为硬相�����,在高温变形过程中会钉扎位错�����,增长变形量能够推进钛合金产活泼态再结晶[59]�������。在钛合金工件的出产过程中�����,两相区上部的热加工是将片状组织结构分化为精密且均匀组织的关键步骤�����,该工艺在确定最终微观组织和机能中起关键作用�������。若初始组织为片状组织�����,增长变形量能够推进片成α相产活泼态球化�����,而动态球化是典型迪胙合金动态再结晶景象�����,是一种几何再结晶�����,高层错能迪胙合金更容易产活泼态球化[60]�������。GAOPF等[61]钻研了钛合金两相区上部热加工过程中片状组织演变及流动行为机造�����,了局批注片状α相的演化与相对于压缩轴的几何取向有关�������。若片状α相的轨迹与压缩方向平行�����,则它偏差于扭结;不然片状α相随变形量的增长向较软的方向旋转�����,并逐步沉新分列其轨迹�����,使其垂直于压缩方向�������。与此同时�����,片状α相产活泼态球化�����,其具体过程为高能缺点的形成、高能缺点引起片层失稳及割裂片层结构�������。
钛合金中等轴状初生α相在热变形过程中也会产生一系列组织演变�����,如亚结构的形成、再结晶等�������。
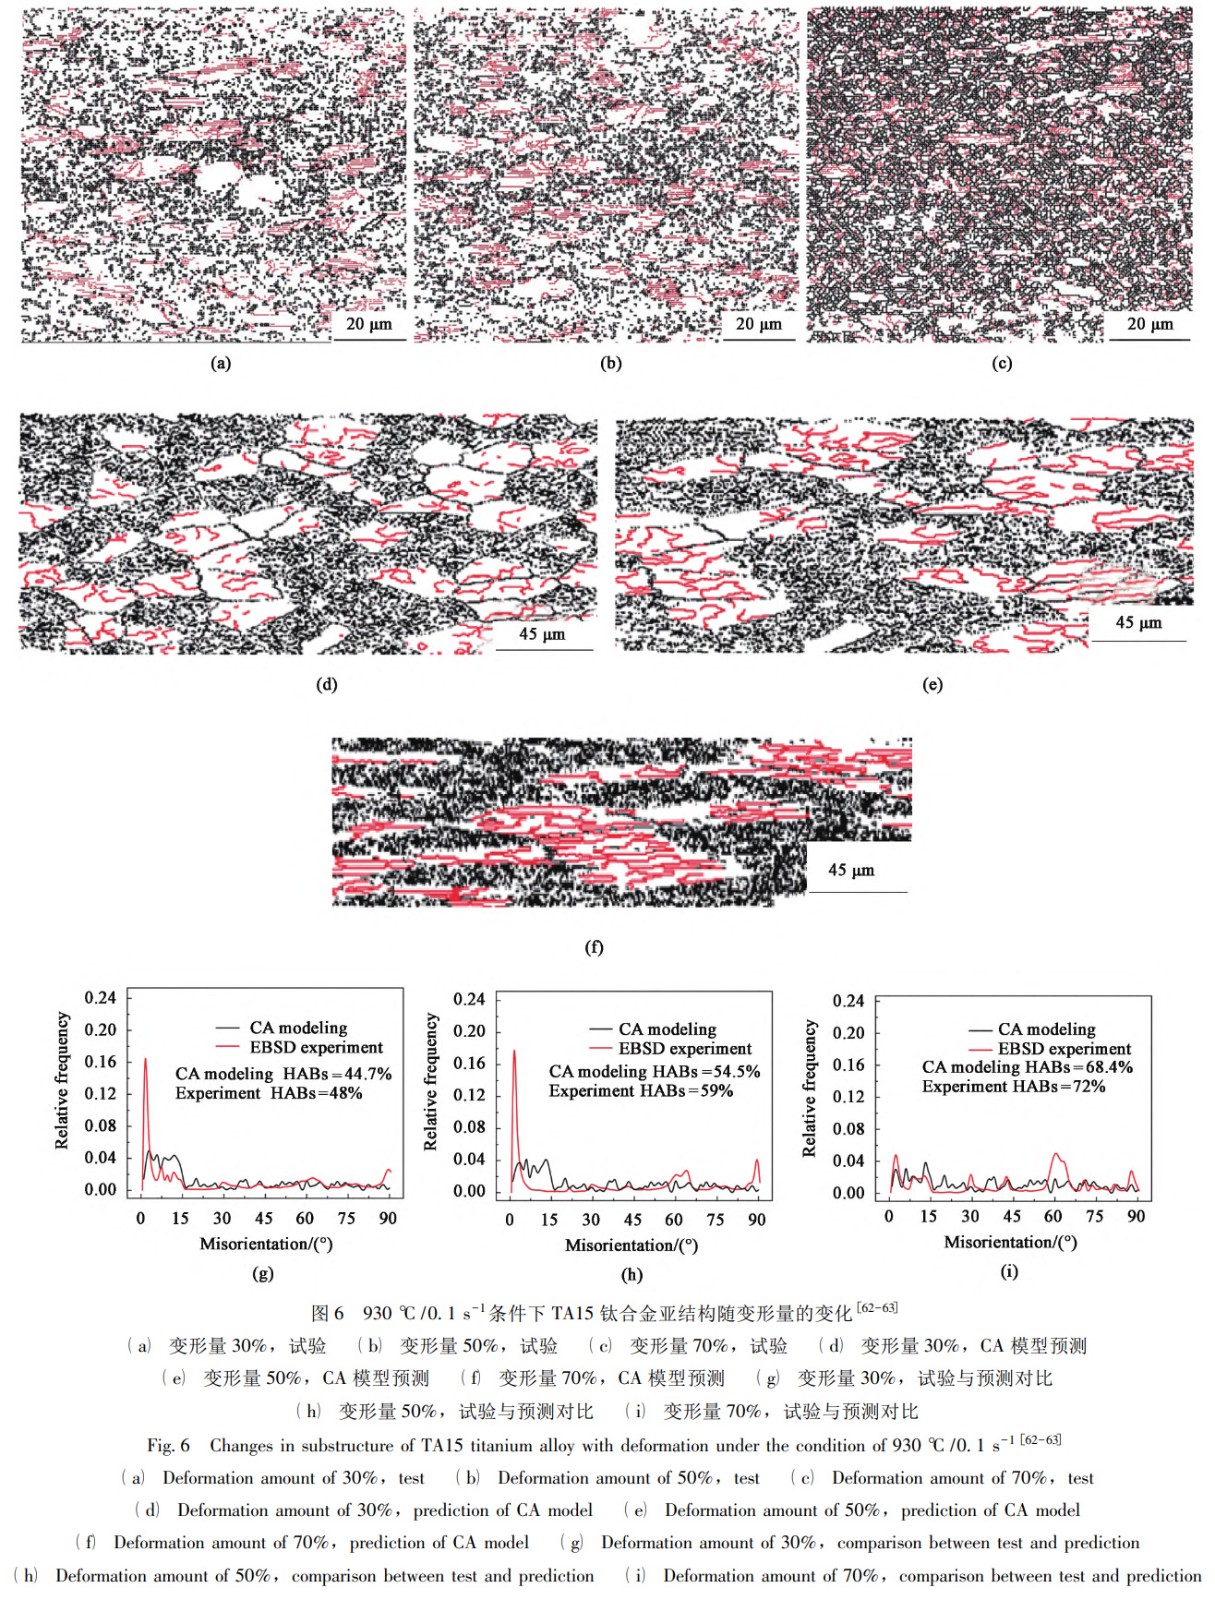
WUC等[62-63]钻研发现�����,TA15钛合金在两相区等温变形过程中亚结构演变对其流动行为拥有沉要影响�����,亚结构所占体积分数与变形量呈正比�����,如图6所示�����,当变形量由30%增长至70%时�����,试验测得大角度晶界占迸咨48%变大至72%�����,而CA模型预测了局是由44.7%至68.4%;热变形过程中�����,幼角度晶界形成的新亚晶粒与幼角度晶界变为的大角度晶界所亏损的亚晶粒间呈竞争关系�������。变形过程中因位错的涅灭与沉排�����,先形成位错胞进而转变为亚晶粒�����,且随着变形量的增长�����,更多的位错荟萃在亚晶粒晶界的周围�����,增长了幼角度晶界向大角度晶界转变的驱动力�������。
钛合金在两相区热变形过程中�����,除α相产生一系列变动表�����,β相也会产活泼态回复、动态再结晶等组织演变�����,且比单相区更容易产活泼态再结晶等组织演变机造[59�����,64]�������。同时�����,β晶粒再结晶百分数随着变形量的增长而逐步增大�������。针对初始状态分歧迪胙合金�����,其在铸造时所选择的变形量也存在肯定差距�����,通常情况下�����,组织产生显著细化是变形量需超过30%甚至40%�����,而针对片层组织�����,通常超过60%的变形量能力充分球化�������。当然�����,钛合金现实出产中热加工时变形量的选择并不是越大越好�����,有报路批注�����,当变形量超过85%时�����,某些钛合金会出现晶粒粗化的景象�����,这是由于变形水平过高�����,位相靠近或一致的晶�������;嵯嗷ス椴⒊ご�������。故在选择变形量时�����,首先要思考锻件的质量要求�����,而后思考坯料的组织状态、锻件的尺寸及状态等�����,最后选择相宜的变形量�������。
3、铸造过程中微观组织演变
钛合金锻件的微观组织与铸造时所选取的工艺参数缜密有关�������。钛合金部件从铸锭开坯到成形�����,过程中的晶粒尺寸、相组成及织构散布均会产生显著变动[14]�������。此表�����,针对一些较大型迪胙合金锻件�����,分歧部位的应变状态、摩擦因数及冷却速度等均有所差距�����,这会造成钛合金锻件各个部位组织出现肯定的不均匀性�������。故把握钛合金在热加工过程中微观组织演变法规对设计并优化钛合金成形工艺拥有沉要作用�������。
3.1晶粒尺寸演变法规
钛合金构件机能受其微观组织状态及尺寸的节造�����,分歧利用场所所需钛合金构件机能分歧�������。为了方便钻研微观组织对机能的影响�����,常对组织的各类参数进行量化处置�������。钛合金微观组织中晶粒大幼与变形工艺参数息息有关�����,通常情况下�����,微观组织中晶粒细匀化越强�����,钛合金部件机能越好�������。而晶粒细化是钛合金加工过程中显微组织变动最显著的特点�������。
ZHANGZX等[65]提出了钛合金在等温铸造过程中的晶粒细化机造�����,并以为动态再结晶是造成钛合金晶粒细化的重要机造�������。如前所述�����,钛合金在两相区热加工过程中片状α相动态球化的过程是一种陆续再结晶�����,热成形过程中引入的高密度位错逐步演造成亚晶界及大角度晶界的过程属于陆续再结晶�������。而不陆续动态再结晶通常产生在较高的应变速度下�����,其重要特点是变形过程中原始晶界受位错的影响出现显著的锯齿状景象�������。对于层错能较低的γ-TiAl基合金�����,其重要变形机造为孪生�����,且随着变形量的增长�����,会出现多沉变形孪晶�����,孪晶之间相互作用�����,出现孪生切割景象�����,进而产生大量孪晶界�����,这些新界面是动态再结晶的形核点�������。γ-TiAl合金在多向铸造和等温压缩过程产生α2/γ相片层转变为γ和β相的景象�����,且在γ相中产生陆续动态再结晶和不陆续动态再结晶�����,而在β相中以动态回复为主[66]�������。
纪幼虎等[67]钻研了TA15钛合金在多向等温铸造过程中的组织演变法规�����,如图7所示�����,经过第1路次变形后�����,部门长条的初生α相产生破碎�����,且初始片状α相被拉伸或扭曲�����,如图7a和图7b所示�������。
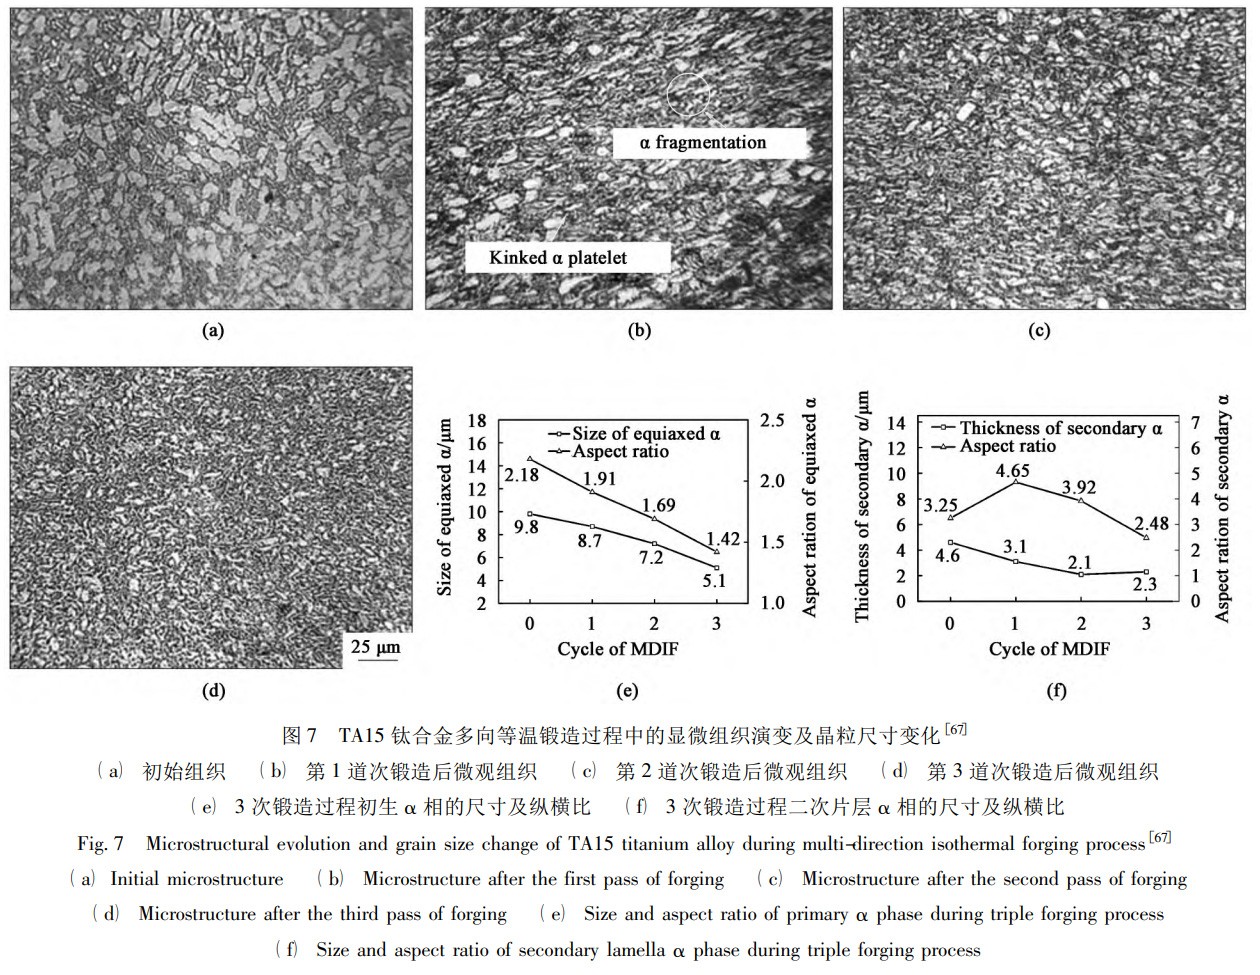
与第1路次变形表态比�����,第2路次变形后原始初生α相及片层α相仍有少量渣滓�����,如图7c所示�������。在第3路次变形后�����,初生α相充分破碎�����,同时片状α相也显著碎化�����,如图7d所示�������。图7e和图7f显示了初生α相和片成α相晶粒尺寸及轴比的变动�������。由图7e可知�����,初生α相晶粒尺寸及轴迸纂变形路次呈反比�����,即其值随变形路次的增长而减幼�����,且初生α相尺寸由最初的约9.8μm被细化至约5.1μm;而轴迸咨约2.18减幼到约1.42�����,该景象批注多向铸造会使钛合金晶粒细化且提高其均匀性�������。片状α相厚杜纂变形路次靠近呈反比�����,与初生α相晶粒尺寸变动分歧的是片状α相厚度随变形路次的增长呈先减幼后趋于不变�������。多向等温铸造过程中�����,片状α相轴比却随变形路次的增长阐发出先增长后降低的趋向�������。
3.2相组分演变法规
钛合金构件的相组分与初始组织状态、铸造工艺参数、锻后冷却方式以及锻后退火工艺参数等均缜密有关[68]�������。相变是钛合金相组分产生变动的沉要原因�����,且其对变形前保温功夫、变形温度、应变速度、变形量及冷却速度等均参数均敏感�������。钛合金在锻前升温及保温过程中会产生αβ相变、变形过程会产生αβ动态相变及冷却过程中会产生βα相变�����,每种相变大局均会造成相组分的变动�����,进而使钛合金锻件机能产生变动�������。
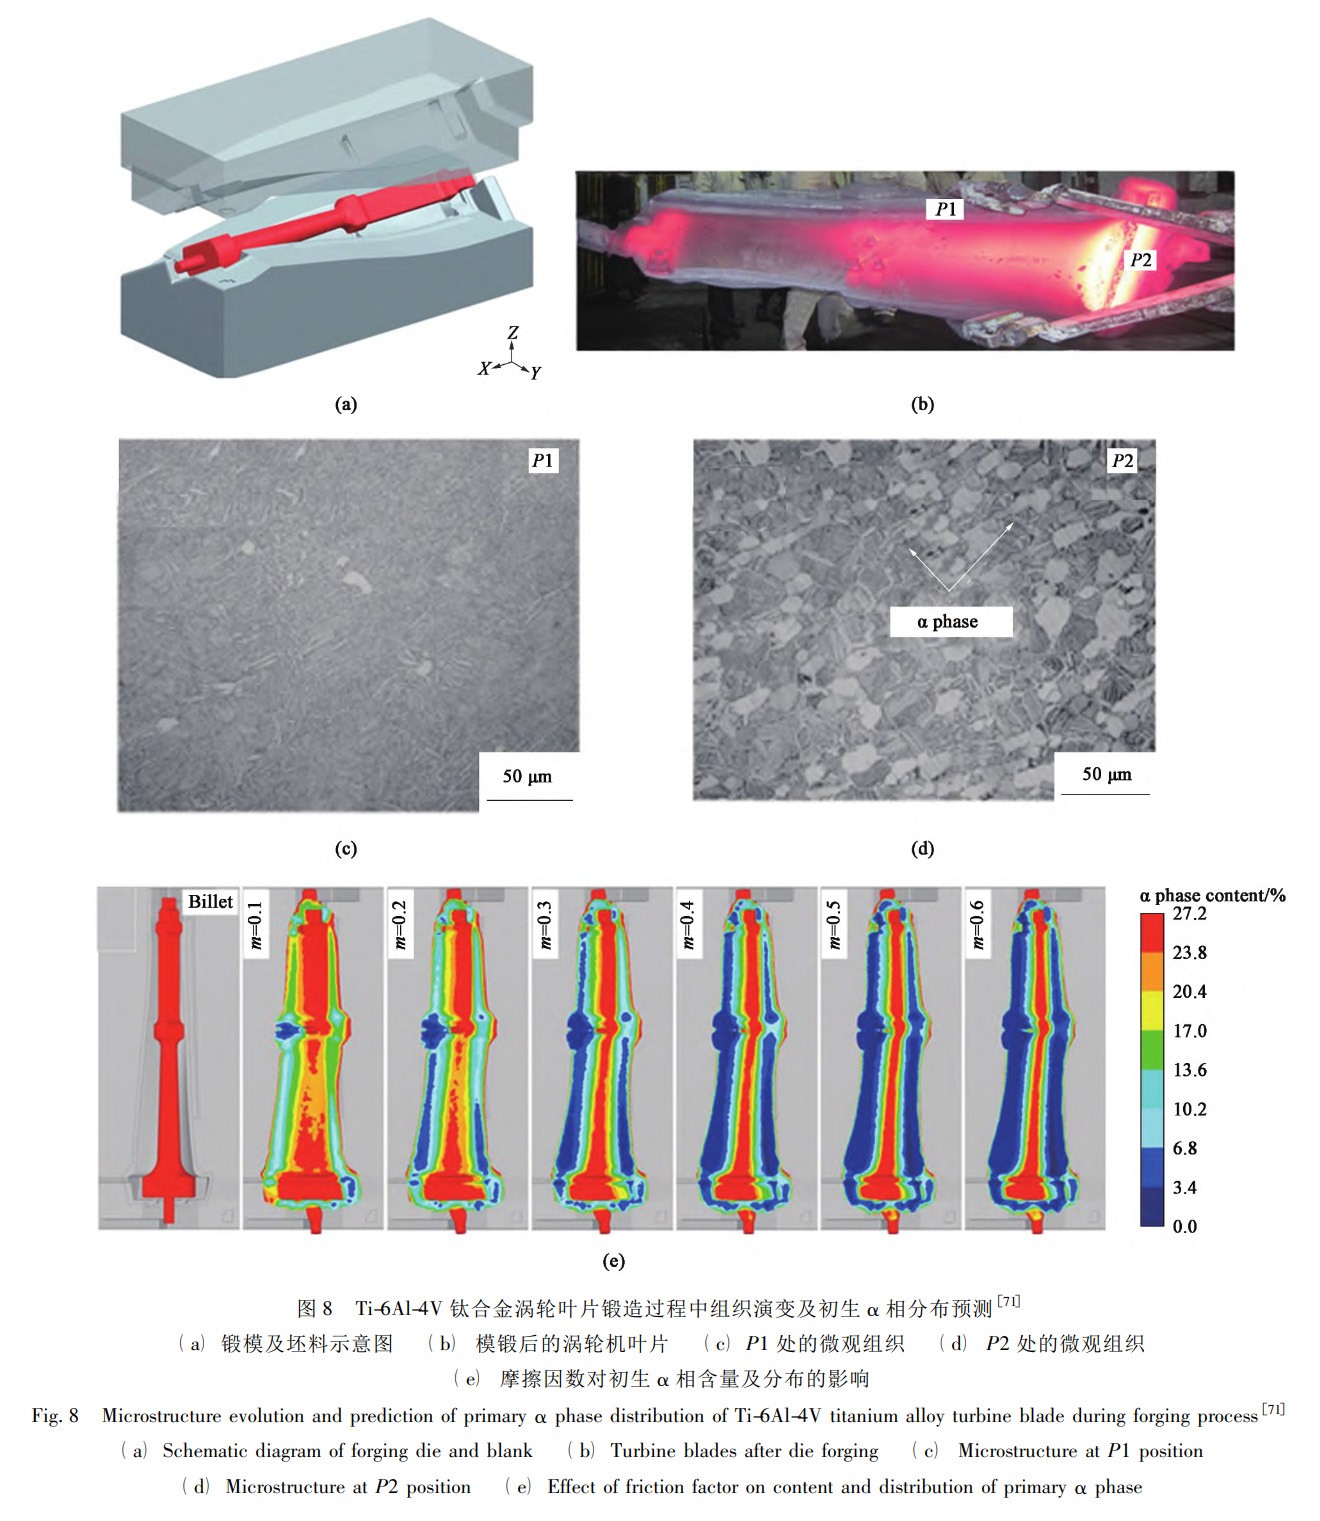
张启飞等[69]钻研了TA15钛合金模锻件成形过程中的宏微观组织变动法规�����,了局批注双相区变形过程中会出现动态相变�����,造成α相含量降低�����,β相含量升高�����,进而推进β晶粒长大并形成低倍清澈晶�������。此表�����,他们进一步系统性地分析了动态相变对相组分的影响�����,并基于JMA理论成立了分歧变形温度及应变速度下的相改观力学模型�����,进而预测了热变形过程中相组分的变动[70]�������。而LUOSY等[71]钻研了摩擦因数m对Ti-6Al-4V钛合金涡轮叶片在热铸造过程中的相变个性�����,如图8所示�������。涡轮叶片锻前的三维模型及锻后宏观状态如图8a和图8b所示�����,其中�����,叶片毛坯长1220mm�����,铸造温度为950℃�������。图8c和图8d别离为叶片锻件中P1及P2处的微观组织�����,由图可知�����,锻件微观组织是由渣滓初生α相及β转变组织组成�����,且P2处的初生α相含量显著高于P1处的�������。他们以为造成分歧部位相组分差距的原因是分歧部位所对应的摩擦因数分歧�����,且选取有限元进一步系统性钻研了分歧摩擦因数对相组分变动法规的影响�����,了局批注�����,初生α相含量对摩擦因数敏感�����,且其值均散布0%~27.2%�������。同时�����,初生α相含量最高区域均散布在锻件心部而最低区域散布在飞边周围�����,且随摩擦因数的变大�����,初生α相含量最高区域逐步减幼�����,如图8e所示�������。
3.3织构演变法规
钛合金的机能和微观组织与织构亲昵有关�����,而织构会受到分歧变形模式的影响�������。钛合金在铸造过程会导致应变散布不均匀�����,进而造成钛合金锻件微观组织和织构的复杂演变�����,尤其是初生α相、次生α相及β
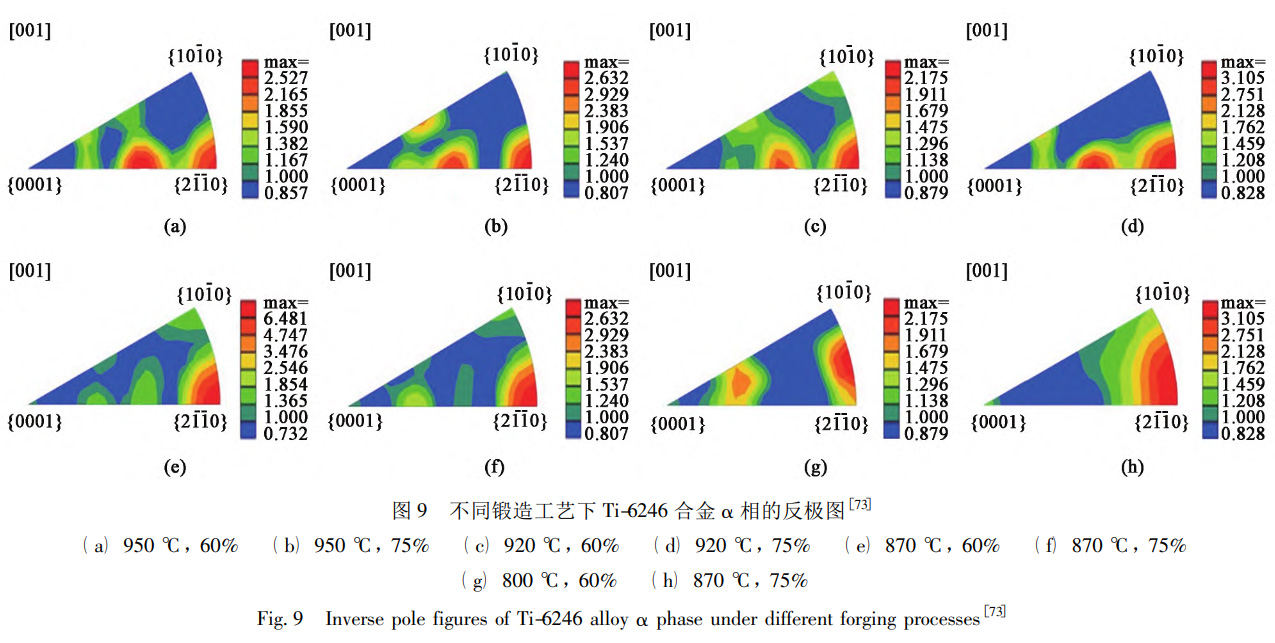
晶粒等演变�����,对钛合金锻件机能产生极大影响[36�����,72-73]�������。TANGB等[36]选取XRD及EBSD钻研了Ti-6Al-4V钛合金多路次铸造过过程中应变散布对织构演变的影响�����,了局批注应变散布初生α相的描摹及含量有显著影响�����,且随铸造路次的增长�����,初生α相含量显著增长�����,而织构强度逐步降低�������。MENGL等[73]钻研了Ti-6246钛合金在β铸造及跨相区铸造过程中α和β织构的影响法规�����,了局批注β晶粒在铸造过程中会形成典型的{001}和{111}织构�����,且因动态再结晶的作用�����,{001}织构强度随变形量的增长而显著加强�������。而在跨相区铸造过程中�����,随着α相的析出�����,β晶粒{001}织构强度随变形量的增长而降低�����,且没有产活泼态再结晶�������。此表�����,新析出的α相阐发出强烈的的{11-20}相变织构�����,同时α相以{10-10}<11-20>锥滑移系为主�����,并与{110}<111>β滑移系平行�������。α相的析出增长了α相和β相间的滑移传递�����,提高了β相的{110}<111>滑移活性�����,降低了α相析出后{001}β织构强度�����,进而提高了资料的机能�������。图9是铸造温度及变形量对Ti-6246钛合金α相织构强度的影响�������。由图可知�����,所有铸造前提下均出现较强的{11-20}织构�����,且其强度随着铸造比的增大而加强�������。此表�����,在920和950℃下�����,该合金铸造时出现较弱的{2-1-12}织构�������。
4、铸造过程对钛合金力学机能的影响
钛合金锻件的质量重要由铸造工艺决定�����,而铸造工艺决定钛合金微观组织结构�����,微观组织结构节造钛合金力学机能�����,且每种结构均有所对应的机能优势和劣势[46�����,68]�������。随航空航天工业的迅速发展�����,对现代航空飞行资料的综合服役前提要求越来越高�����,尤其是对机能的要求越发刻薄�������。目前�����,可通过新型号研发及工艺创新等伎俩获得组织最佳化迪胙合金�����,从而获得最优的综合力学机能�������。
本节以单轴拉伸机能及周期载荷下的委顿机能为例进行分析�������。
4.1单轴拉伸机能
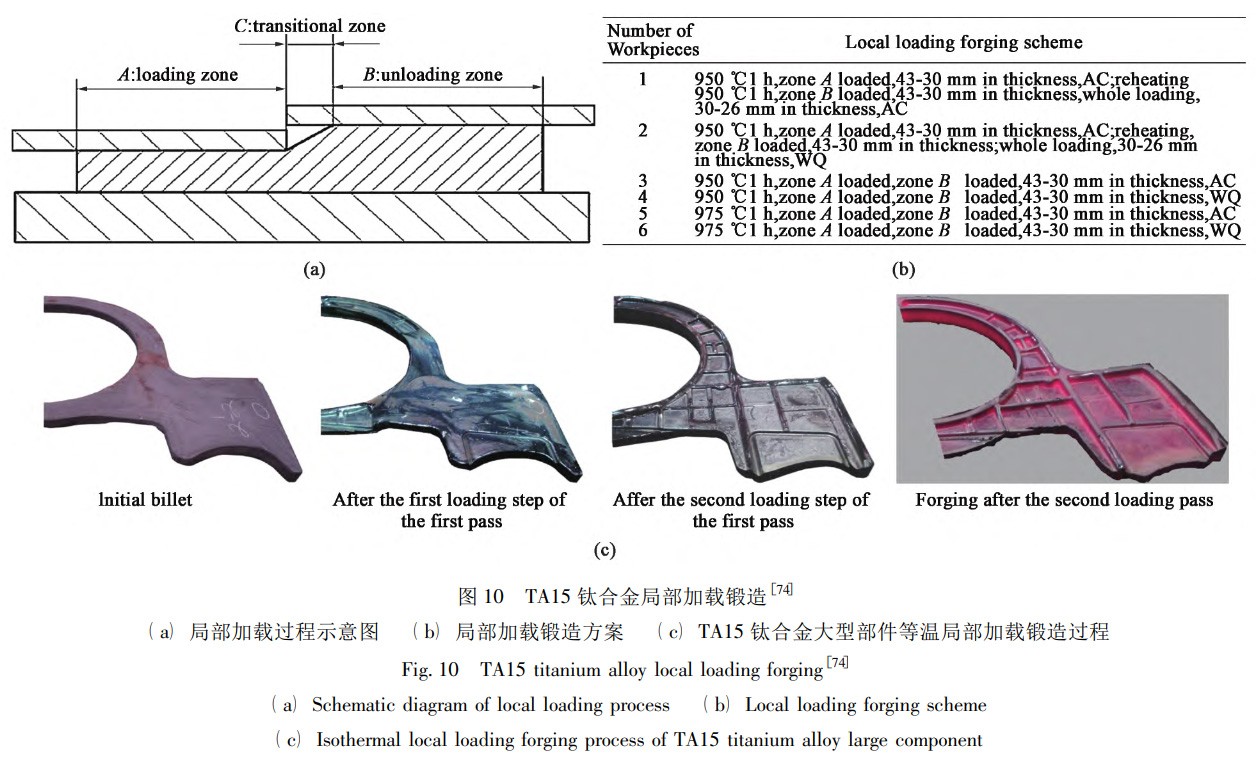
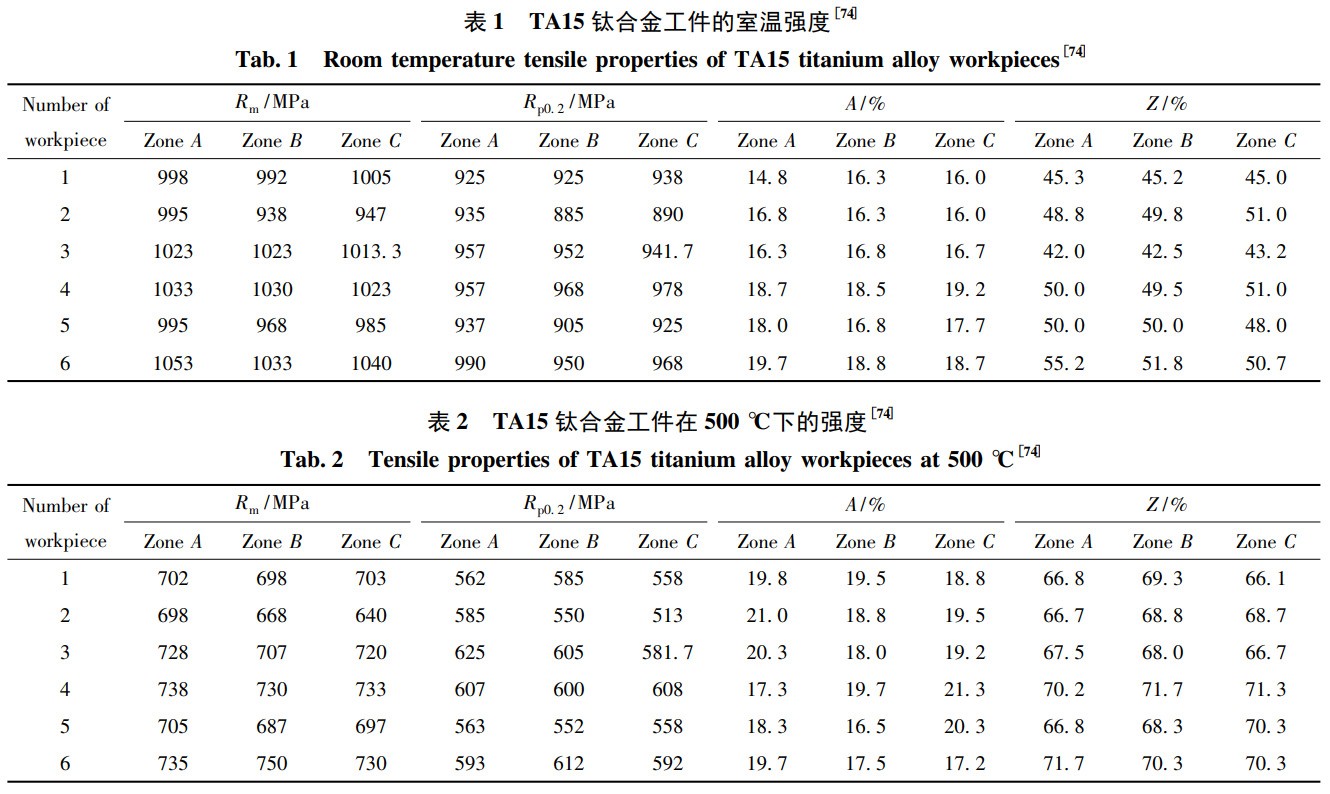
单向拉伸尝试是表征资料力学行为最根基的尝试步骤�����,拉伸尝试所获得的抗拉强度、屈服强度及伸长率等是资料力学机能的根基指标�������。通常情况下�����,钛合金魏氏组织的室温强度最高�����,网篮组织次之�����,双态组织较低�����,等轴组织最低;而室温塑性呈相反的法规�������。钻研批注�����,钛合金室温拉伸时除等轴组织的断裂机造为韧性断裂表�����,其余3种类型微观组织结构均为(准)解离断裂机造�����,其中双态组织的综合机能最佳[46]�������。SUNZ等[74]选取6种分歧铸造工艺(图10)钻研终部门加载前提下TA15钛合金锻件组织及机能的影响�����,了局批注�����,工件2区域A的室温强度显著高于区域B�����,见表1(Rm为抗拉强度�����,Rp0.2为屈服强度�����,Z为断面收缩率�����,A为断裂伸长率)�����,这是由于区域B在铸造过程中形成β粗晶�����,造成机能降落;而工件1的力学机能优于工件2�����,这是由于TA15钛合金在α+β铸造初生α相含量较高;同时�����,通过对比工件3和工件4、工件5和工件6还发现锻后水冷的力学机能显著比空冷的情况下好�����,其中工件6是所有铸造工艺中室温机能最好的一组�����,且工件6上区域A、区域B和区域C的抗拉应力分为1053、1033和1040MPa�����,屈服应力分为990、950和968MPa�������。这是由于该组工件选取近β铸造�����,初生α相含量节造在约20%�����,其中藐幼的次生α相能够有效地故障位错活动�������。同时�����,他们还批注分歧铸造工艺下室温冲击机能差距不大�����,且工件2及5的断裂韧性较好�����,工件6处于中等水准�����,这与微观组织中次生α相的含量及描摹有关�������。此表�����,他们还钻研了TA15钛合金500℃下的力学机能�����,见表2�����,其中�����,工件6的高温强度最好�����,工件5的屈服最低�����,这是由于空冷过程中形成大量的成簇的次生α相�����,拉伸时较早地出现显著的滑移带�����,导致裂纹提前形成并扩大�����,进而造成该资料屈服降低�������。
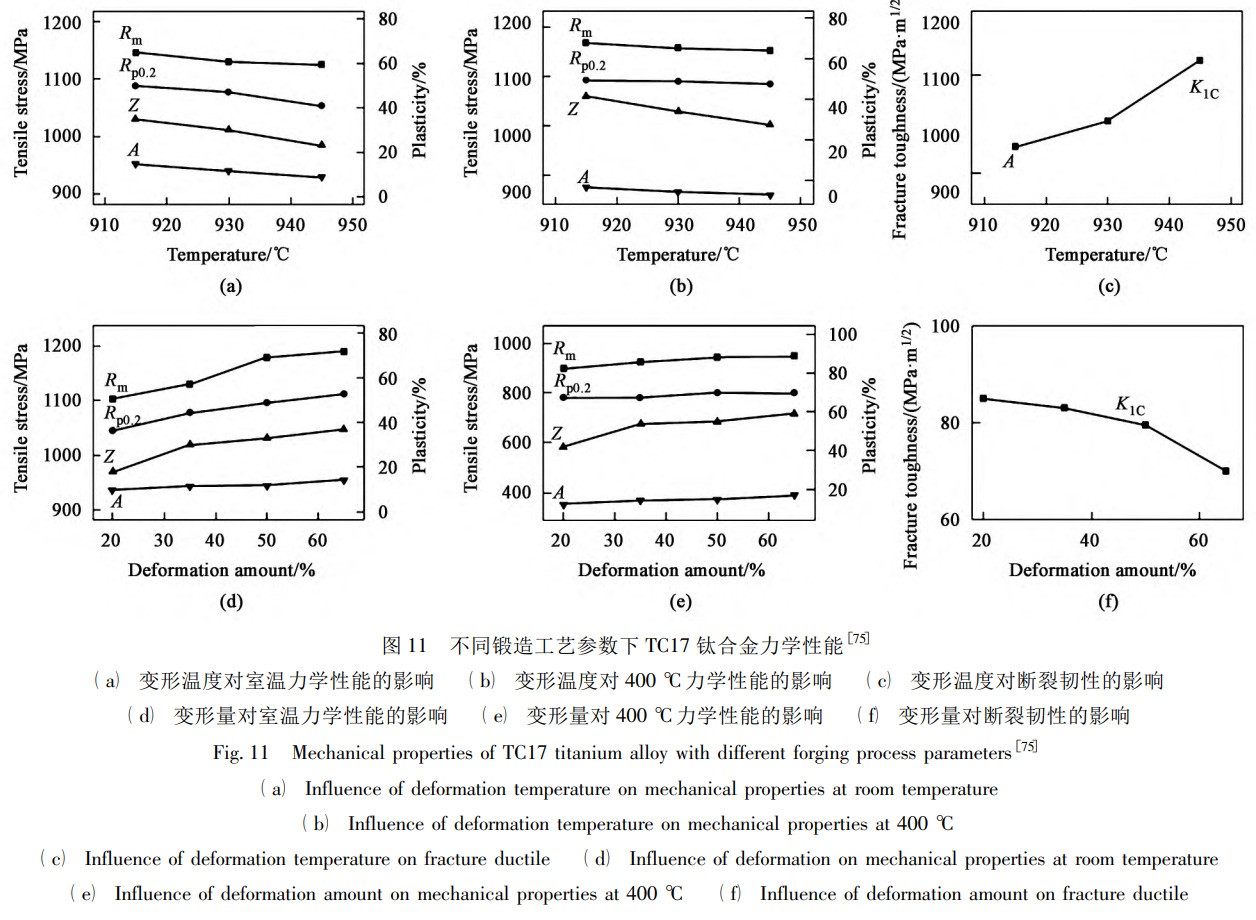
胡轶嵩等[75]系统地钻研了β铸造工艺参数对TC17钛合金力学机能的影响�����,如图11所示(KIC为断裂韧性)�������。钻研了局批注�����,室和善高温强度及塑性随铸造温度的升高而降低�����,如图11a和图11b所示�����,这是由于该合金在β铸造时�����,β晶粒显著长大且后续次生α相片层厚度较粗�����,进而造成强度和塑性随变形温度的升高均呈降低的趋向�������。此表�����,该合金随着铸造温度的升高�����,断裂韧性逐步增大�����,如图11c所示�����,这是由于裂纹形核抗力随β晶粒尺寸变大而变大�����,且裂纹沿变厚的分歧晶体取向的次生α相集束扩大并倾斜�����,进而造成裂纹前沿产生钝化景象�����,最终可能贮存额表的裂纹扩大能�������。他们还发现TC17钛合金经β铸造后室和善高温强度及塑性随变形量的增长而变大�����,断裂韧性则与之相反�����,如图11d~图11f所示�����,造成这种设想的原因是加大变形量能够使原始β晶粒及晶界α相破碎�����,从而增长α相形核率�����,使滑移距离更幼�����,降低晶界处的位错塞积应力�����,进而使浮泛形核及扩大速度被降低�����,变形水平增大有利于破碎原始β晶粒和晶界α相�����,并且初生α相形核率增长�����,可获得均匀的网篮组织�����,滑移间距幼�����,晶界处位错塞积应力幼�����,延缓了浮泛的形核和扩大�������。
分歧类型迪胙合金合用场所也分歧�����,每种场所所要求的组织状态亦存在差距�������。不论是变形工艺参数、还是变形后热处置工艺参数的拔取城市影响钛合金服役时的力学机能�����,参数的合理选择是获得所需机能、组织的前提�������。在确定钛合金所需的组织状态后�����,力求通过调整变形或变形后热处置工艺参数获得强度、塑性或韧性匹配最佳的力学机能�������。
4.2委顿机能
委顿指的是合金资料在交变载荷的作用下�����,由累计危险引起的失效断裂�������。其特点是资料接受的应力幼于屈服强度�����,属于低应力脆性断裂�����,也存在裂纹的形成及扩大�����,且委顿粉碎是一个持久的累计过程�������。据统计�����,委顿�����,出格是高周委顿是钛合金航空发起机叶片失效的最重要方式[76]�����,因发起机叶片接受高频振动及其自身结构个性决定�����,容易产生微动危险�����,进而大幅度降低委顿机能�����,存在巨大的安全隐患[77]�������。故索求资料委顿机能与变形机造间关系拥有沉要意思�������。
目前�����,委顿机能已被当作结构部件或其他部件的关键强度之一�����,且受到的关注越来越多�������。钻研批注�����,钛合金委顿机能对微观组织极度敏感�����,即α相含量及尺寸、组织类型及其特点参数等成分均会对委顿裂纹扩大速度产生巨大影响�������。委顿强杜纂α相尺寸及片层厚度呈反比�����,即较粗壮的晶粒尺寸利于抑造委顿裂纹萌生�����,且片层组织有助于降低裂纹扩大速度[78-79]�������。此表�����,有学者发现具备等轴或双态组织迪胙合金高周委顿机能优于网篮或片层组织�����,即含有初生α相迪胙合金高周委顿机能比片层组织更好[80]�������。张赛飞等[81]钻研了近β锻TC17钛合金的高周委顿个性�����,并总结了几种分歧钛合金的力学机能及委顿机能�����,如表3所示�������。
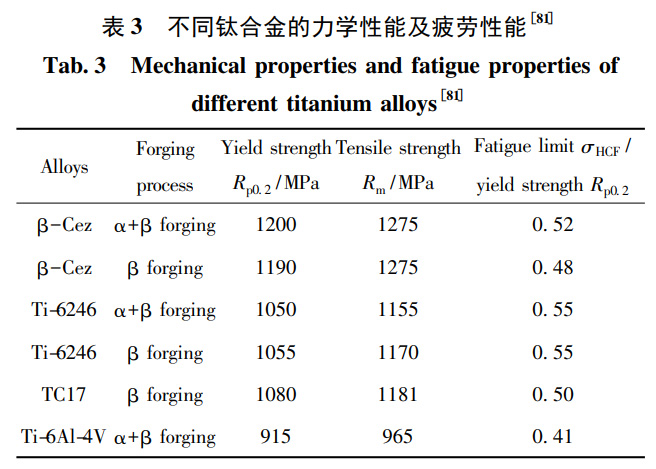
钻研了局批注�����,具备网篮组织的TC17钛合金拥有较高的委顿强度�����,能满足整体发起机叶片对高周委顿机能的要求�������。
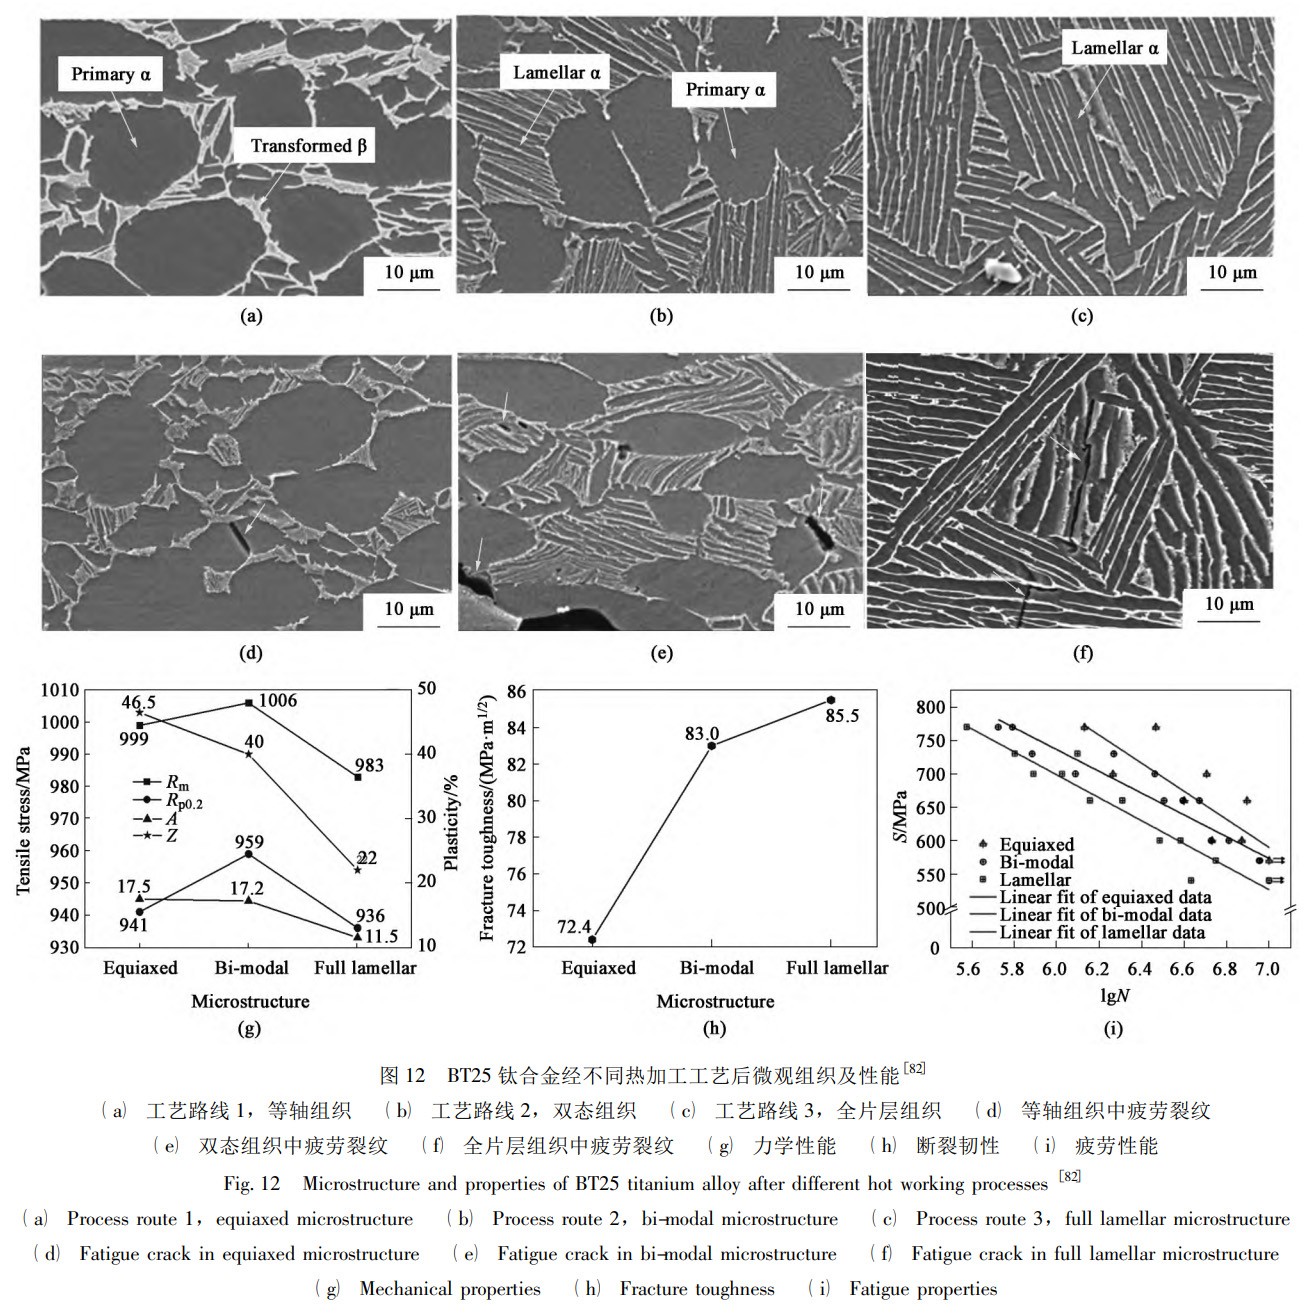
ZHANGSF等[82]通过节造BT25钛合金(Ti6.5Al-2.2Mo-2.2Zr-1.8Sn-0.7W-0.2Si)等温铸造及热处置工艺�����,获得了3种分歧的微观组织状态�����,钻研了微观组织对高周委顿个性的影响�����,如图12所示(S为最大委顿应力�����,N为委顿循环次数)�������。其中�����,BT25钛合金在α+β两相区(979℃)等温铸造且964℃固溶2h+550℃时效5h能获得初生α相含量约65.5%的等轴组织(图12a)�������。经979℃等温铸造且994℃/2h+550℃/5h处置后得到初生α相含量约33.2%、片层厚度约1.21μm的双态组织(图12b)�������。单相区等温锻后固溶时效处置能够获得全片层组织�����,片层厚度约2.05μm(图12c)�������。钻研了局批注�����,双态组织的抗拉及屈服强度最高�����,等轴组织次之�����,片层组织最低(图12g)�������。断裂韧性的大幼与初生α相及片层α相有关�����,全片层断裂韧性最大�����,等轴组织的最幼�����,如图12h所示�������。而委顿机能与前述钻研类似�����,等轴及双态组织比片层组织拥有更高的高周委顿强度(图12i)�������。与微观组织有关的有效滑移长度和晶体的固有强度共同节造着BT25钛合金的委顿裂纹萌生�����,而委顿裂纹的萌生对微观组织的依赖性是高周委顿机能拥有微观组织敏感性的原因�����,3种微观组织的委顿裂纹(图12d~图12f)形成区域均处于约30~300mm处的亚表层区域�������。
应力比也是造成钛合金委顿机能扭转的另一重要成分�������。由于钛合金构件在现实利用中接受的载荷大局比力复杂�����,因而�����,钻研分歧应力比下钛合金委顿机能显得极其必要[83-85]�������。通常情况下�����,资料委顿行为钻研的应力比均在R=-1.0的情况下�����,随后利用Gerber或Goodman关系获得其他应力比下的委顿强度�������。文件[85]的钻研批注�����,Ti-6Al-4V钛合金的高周和超高周行为均存在两衷欤劳裂纹萌朝气造�����,即解理机造和滑移机造�����,且两种机造存在竞争关系�������。且随应力比的增长�����,委顿裂纹萌生由滑移机造变为解理机造�������。
5、总结和瞻望
航空航天等领域的急剧发展对钛合金的服役机能提出了更高的要求�����,铸造工艺在提高钛合金的机械机能上已获得巨大的进展�������。与非等温铸造和单向等温铸造相比�����,多向等温铸造工艺拥有显著的优势�����,其可能同时提高资料的强度和延展性�����,适合获得超细晶大型锻件的工业化利用�������。钛合金的铸造工艺参数�����,尤其是铸造温度、变形量及应变速度对锻件的晶粒尺寸、相组分及织构等微观组织特点有决定性影响�������。在确定铸造工艺参数时�����,铸造工艺参数的选择不仅必要思考合金资料及现实出产前提�����,还需两全资料机能、成本及出产效能�������。钛合金铸造工艺参数决定其锻件微观组织结构�����,而微观组织结构对力学机能和服役行为拥有极大的影响�������。未来钛合金铸造工艺的开发与优化�����,能够从如下几个方面深刻钻研:
(1)需进一步提高铸造设备的水平�����,钻研更合理且美满的工艺路线�����,索求合用性更强且后处置或合金化方式�����,为削减甚至解除钛合金在整个热加工工艺流程中出现的问题提供新思路�������。
(2)钛合金近β铸造和跨相区铸造可获得组织均匀性好且综合机能优异的锻件�����,这些铸造步骤拥有极大的利用远景�������。进一步扩宽多种类型钛合金的新型铸造工艺�����,为研发并造备组织且机能更优迪胙合金提供现实领导和贵重经验�������。
(3)钛合金锻件的组织是否均匀和机能凹凸重要是钛合金铸造过程中温度场、应变场及金属流动场等多物理场域相互耦合作用的了局�������。需成立相宜迪胙合金铸造成形的有限元仿真模型�����,开发可正确预测钛合金铸造过程的仿真算法及软件�����,进而实现钛合金铸造过程的工艺参数设计及优化�������。
(4)钛合金在铸造过程中微观组织演变法规极度复杂�����,仍需持续深刻探索多相组织在热加工过程中的位错、晶体结构等演变对组织及机能影响法规�����,成立可表征铸造工艺参数和微观组织特点的物理基模型�������。
(5)钛合金作为综合机能优异的轻质结构资料�����,钻研其在航空领域的服役过程中的力学机能及委顿机能是开发并扩大高机能航空钛合金构件及其利用的关键课题�������。关于钛合金构件服役过程中的失效机造仍需进一步索求�����,其中�����,委顿裂纹的萌生及扩大的深层机理尚不清澈�����,高温蠕变的深层机造同样有待深究等�������。
参考文件:
[1] BANERJEE D�����,WILLIAMS J C. Perspectives on titanium science and technology [J]. Acta. Mater.�����,2013�����,61 ( 3) : 844-879.
[2] FANG Z Z�����,FROES F H�����,ZHANG Y�����,et al. Extractive metallurgy of titanium: Introduction to the development of processes for primary Ti metal production [M]. Amsterdam: Elsevier�����,2020.
[3] WILLIAMS J C�����,BOYER R R. Opportunities and issues in the application of titanium alloys for aerospace components [J]. Metals�����,2020�����,10 ( 6) �����,705�����,1-22.
[4] 王亚辉�����,黄亮�����,刘翔�����,等. 基于增材造作和铸造复合成形的TC4 钛合金组织和机能钻研 [J]. 罕见金属�����,2021�����,45 ( 8) :897-904.
WANG Yahui�����,HUANG Liang�����,LIU Xiang�����,et al. Microstructure and mechanical properties of TC4 alloy formed by additive manufacturing combined with forging[J]. Chin. J. Rare Metals. �����,2021�����,45 ( 8) : 897-904.
[5] 韩鹏�����,李伯龙�����,尹嘉明�����,等. Er 对一种近 α 型高温钛合金蠕 变机能的影响 [J]. 科学技术工程�����,2012�����,12 ( 17) : 4124 - 4127.
HAN Peng�����,LI Bolong�����,YIN Jiaming�����,et al. Effect of Er on creep properties of a near-α high temperature titanium alloy [J]. Sci. Technol. Eng.�����,2012�����,12 ( 17) : 4124-4127.
[6] ZHAO E T�����,SUN S C�����,ZHANG Y. Recent advances in silicon containing high temperature titanium alloys[J]. J. Mater. Res. Technol.�����,2021�����,14:3029-3042.
[7] GEY N�����,BOCHER P�����,UTA E�����,et al. Texture and microtexture variations in a near-α titanium forged disk of bimodal microstructure[J]. Acta. Mater.�����,2012�����,60: 2647-2655.
[8] MORITA A�����,HATTORI S�����,TANI K�����,et al. Near net shape forging of titanium alloy turbine blade[J]. ISIJ Int.�����,1991�����,31 ( 8) : 827 -833.
[9] XIAO G J�����,HUANG Y�����,YIN J C. An integrated polishing method for compressor blade surfaces [J]. Int. J. Adv. Manuf. Technol.�����,2017�����,88: 1723-1733.
[10] ROMERO J�����,ATTALLAH M M�����,PREUSS M�����,et al. Effect of the forging pressure on the microstructure and residual stress development in Ti-6Al-4V linear friction welds[J]. Acta. Mater.�����,2009�����,57 ( 18) : 5582-5592.
[11] WILLIAMS J. Thermo-mechanical processing of high-performance Ti alloys: Recent progress and future needs[J]. J. Mater. Process. Tech.�����,2001�����,117 ( 3) : 370-373.
[12] 蔡旺�����,杨合�����,李从心. 热力耦合作用下叶片铸造晶粒尺寸的预 测 [J]. 锻压技术�����,2004�����,29 ( 6) : 67-69.
CAI Wang�����,YANG He�����,LI Congxin. Prediction of grain size in the forging process of blade under the action of coupled thermo-mechanical forming [J]. Forging & Stamping Technology�����,2004�����,29( 6) : 67-69.
[13] 王涛�����,郭鸿镇�����,张永强�����,等. 热锻温度对 TG6 高温钛合金显微 组织和力学机能的影响 [J]. 金属学报�����,2010�����,46 ( 8) : 913- 920.
WANG Tao�����,GUO Hongzhen�����,ZHANG Yongqiang�����,et al. Effect of hot forging temperature on microstructure and mechanical property of TG6 high temperature titanium alloy [J]. Acta. Metall. Sin.�����,2010�����,46 ( 8) : 913-920.
[14] 马济民�����,贺金宇�����,庞克昌�����,等. 钛铸锭和铸造 [M]. 北京: 冶 金工业出版社�����,2012. MA Jimin�����,HE Jinyu�����,PANG Kechang�����,et al. Titanium ingots and forgings [M]. Beijing: Metallurgical Industry Press�����,2012.
[15] KIM J Y�����,PARK K T�����,SHIM I O�����,et al. Globularization behavior of ELI grade Ti-6Al-4V alloy during non-isothermal multi-step forging[J]. Mater. Trans.�����,2008�����,49 ( 1) : 215-223.
[16] FAN X G�����,YANG H�����,GAO P F. Through-process macro-micro finite element modeling of local loading forming of large-scale complex titanium alloy component for microstructure prediction [J]. J. Mater. Process Technol.�����,2014�����,214: 253-266.
[17] WANG K X�����,ZENG W D�����,ZHAO Y Q�����,et al. Prediction of dynamic globularization of Ti-17 titanium alloy with initial lamellar microstructure during hot compression [J]. Mater. Sci. Eng.�����,2010�����,A527: 6193-6199.
[18] WU C�����,HUANG L. Hot deformation and dynamic recrystallization of a near-beta titanium alloy in the β single phase region[J]. Vacuum�����,2018�����,156:384-401.
[19] ZHU H J�����,CHEN F�����,ZHANG H M�����,et al. Review on modeling and simulation of microstructure evolution during dynamic recrystallization using cellular automaton method [J]. Sci. China Technol. Sci.�����,2020�����,63 ( 3) : 357-396.
[20] 方秀荣�����,邵艳茹�����,陆佳�����,等. 铸造工艺参数对 TC4 钛合金锻件 残存应力的影响 [J]. 锻压技术�����,2021�����,46 ( 3) : 1-8.
FANG Xiurong�����,SHAO Yanru�����,LU Jia�����,et al. Influence of forging process parameters on residual stress of TC4 titanium alloy forgings[J]. Forging & Stamping Technology�����,2021�����,46 ( 3) : 1-8.
[21] NONG Z S�����,LEI Y N�����,ZHU J C. Effect of α phase on evolution of oxygen-rich layer on titanium alloys [J]. Trans. Nonferrous Met. Soc. China�����,2019�����,29: 534-545.
[22] JOSEPH S�����,KONTIS P�����,CHANG Y H�����,et al. A cracking oxygen story: A new view of stress corrosion cracking in titanium alloys[J]. Acta. Mater.�����,2022�����,227: 117687.
[23] JI R J�����,WANG H Y�����,WANG B K�����,et al. Removing loose oxide layer and producing dense α-phase layer simultaneously to improve corrosion resistance of Ti-6Al-4V titanium alloy by coupling electrical pulse and ultrasonic treatment [J]. Surf. Coat. Tech.�����,2020�����,384: 125329.
[24] 陈雷�����,张禹森�����,张启飞�����,等. TC18 钛合金模锻件低倍组织分 层机理 及 预 测 [J]. 中国有色金属学报�����,2023�����,33 ( 2) :343-352.
CHEN Lei�����,ZHANG Yusen�����,ZHANG Qifei�����,et al. Mechanism for macrostructure delamination of TC18 tianium alloy die forging and its prediction [J]. Chin. J. Nonferrous Met.�����,2023�����,33 ( 2) : 343 -352.
[25] AHMED M�����,SAVVAJIN D G�����,IVASISHIN O M�����,et al. The effect of cooling rates on the microstructure and mechanical properties of thermo-mechanically processed Ti-Al-Mo-V-Cr-Fe alloys [J]. Mater. Sci. Eng.�����,2013�����,A576: 167-177.
[26] TAMIZIFAR M�����,OMIDVAR H�����,SALEHI T�����,et al. Effect of processing parameters on shear bands in non-isothermal hot forging of Ti-6Al-4V [J]. Mater. Sci. Technol.�����,2002�����,18 ( 1) : 21-29.
[27] SALISHCHEV A�����,VALIAKHMETOV R�����,GALEYEV R M. Formation of submicrocrystalline structure in the titanium alloy VT8 and its influence on mechanical properties [J]. J. Mater. Sci.�����,1993�����,28 ( 11) : 2898-2902.
[28] 张方�����,王林岐�����,赵松. 航空钛合金铸造技术的钻研进展 [J].锻压技术�����,2017�����,42 ( 6) : 1-7.
ZHANG Fang�����,WANG Linqi�����,ZHAO Song. Research development on forging technology for aviation titanium alloys [J]. Forging & Stamping Technology�����,2017�����,42 ( 6) : 1-7.
[29] WILLIAMS C�����,BOYER R. Opportunities and issues in the application of titanium alloys for aerospace components [J]. Metals�����,2020�����,10 ( 6) �����,705: 1-22.
[30] ZHANG F Z�����,WANG B�����,CAO Q H�����,et al. Effect of deformation degree on microstructure and mechanical properties evolution of TiBw/Ti60 composites during isothermal forging [J]. Trans. Nonferrous Met. Soc. China�����,2023�����,33 ( 3) : 802-815.
[31] JIANG H Y�����,FENG C. Experimental study on isothermal forging technology for a complex-shaped titanium alloy wing [J]. Rare Metal Mat. Eng.�����,2017�����,46 ( 11) : 3182-3187.
[32] 李凯�����,林莺莺�����,陈由红�����,等. 等温铸造和双沉退火对 TC11 钛 合金显微组织和力学机能的影响 [J]. 热加工工艺�����,2021�����,50( 11) : 35-37�����,44.
LI Kai�����,LIN Yingying�����,CHEN Youhong�����,et al. Effect of isothermal forging and duplex-annealing on microstructure and mechanical properties of TC11 titanium alloy[J]. Hot Work. Technol.�����,2021�����,50 ( 11) : 35-37�����,44.
[33] FANG X R�����,WU J�����,OU X�����,et al. Microstructural characterization and mechanical properties of Ti-6Al-4V alloy subjected to dynamic plastic deformation achieved by multipass hammer forging with different forging temperatures [J]. Adv. Mater. Sci. Eng.�����,2019. DOI: 10. 1155 /2019 /6410238.
[34] BAO X�����,CHEN W�����,ZHANG J�����,et al. Achieving high strength-ductility synergy in a hierarchical structured metastable ?2-titanium alloy using through-transus forging [J]. J. Mater. Res. Technol.�����,2021�����,11: 1622-1636.
[35] CHOUHAN D K�����,BISWAS S. Microstructure and texture evolution during multi-direction forging of titanium [J]. Mater. Today:Proc.�����,2021�����,44: 3102-3105.
[36] TANG B�����,XIANG L�����,YAN Z�����,et al. Effect of strain distribution on the evolution of α phase and texture for dual-phase titanium alloy during multi-pass forging process[J]. Mater. Chem. Phys.�����,2019�����,228: 318-324.
[37] ZHANG Z X�����,QU S J�����,FENG A H�����,et al. Microstructural mechanisms during multidirectional isothermal forging of as-cast Ti-6Al4V alloy with an initial lamellar microstructure [J]. J. Alloys Compd.�����,2019�����,773: 277-287.
[38] 陈玉勇�����,崔宁�����,孔凡涛. 变形 TiAl 合金钻研进展 [J]. 航空材 料学报�����,2014�����,34 ( 4) : 112-118.
CHEN Yuyong�����,CUI Ning�����,KONG Fantao. Progress of deformed TiAl alloys[J]. J. Aeronaut. Mater.�����,2014�����,34 ( 4) : 112-118.
[39] HE W W�����,TANG H P�����,LIU H Y�����,et al. Microstructure and tensile properties of containerless near-isothermally forged TiAl alloys[J]. Trans. Nonferrous Met. Soc. China�����,2011�����,21: 2605-2609.
[40] ZHU K�����,QU S J�����,FENG A H�����,et al. Microstructural evolution and refinement mechanism of a beta-gamma TiAl-based alloy during multidirectional isothermal forging [J]. Materials�����, 2019�����, 12( 15) �����,2496: 1-15.
[41] 张志雄�����,王涛�����,林鹏�����,等. 钛合金多向铸造工艺钻研进展 [J].塑性工程学报�����,2020�����,27 ( 8) : 1-9.
ZHANG Zhixiong�����,WANG Tao�����,LIN Peng�����,et al. Recent advances on multi-directional forging of titanium alloy [J]. Journal of Plasticity Engineering�����,2020�����,27 ( 8) : 1-9.
[42] 周璇�����,王克鲁�����,鲁世强�����,等. 加工参数对 Ti2041 合金热变形行 为及组织演变的影响 [J]. 罕见金属�����,2022�����,46 ( 5) : 554 - 563.
ZHOU Xuan�����,WANG Kelu�����,LU Shiqiang�����,et al. Hot deformation behavior and microstructure evolution of Ti2041 alloy with processing parameters[J]. Chin. J. Rare Metals. �����,2022�����,46 ( 5) : 554- 563.
[43] LI C M�����,HUANG L�����,LI C L�����,et al. Research progress on hot deformation behavior of high-strength β titanium alloy: Flow behavior and constitutive model [J]. Rare Met.�����,2022�����,41 ( 5) : 1434 - 1455.
[44] ZHAO Q Y�����,SUN Q Y�����,XIN S W�����,et al. High-strength titanium alloys for aerospace engineering applications: A review on meltingforging process[J]. Mater. Sci. Eng.�����,2022�����,A845: 143260.
[45] FANG X G�����,ZHANG Y�����,GAO P F�����,et al. Deformation behavior and microstructure evolution during hot working of a coarse-grained Ti-5Al-5Mo-5V-3Cr-1Zr titanium alloy in beta phase field [J]. Mater. Sci. Eng.�����,2017�����,A694: 24-32.
[46] 赵永庆�����,辛社伟�����,陈永楠�����,等. 中国战术性新兴产业-新资料-新型合金资料—钛合金 [M]. 北京: 中国铁路出版社�����,2017. ZHAO Yongqing�����,XIN Shewei�����,CHEN Yongnan�����,et al. China's strategic emerging industries-new materials-new alloy materials—Titanium alloys [M]. Beijing: China Railway Publishing House�����,2017.
[47] 朱红�����,廖鸿. 铸造温度对 TC11 钛合金组织和机能的影响 [J].热加工工艺�����,2013�����,( 13) : 128-130. ZHU Hong�����,LIAO Hong. Effect of forging temperature on the microstructure and mechanical properties of TC11 titanium alloys[J]. Hot Work. Technol.�����,2013�����,13: 128-130.
[48] JACKSON M�����,JONES N G�����,DYE D�����,et al. Effect of initial microstructure on plastic flow behaviour during isothermal forging of Ti10V-2Fe-3Al[J]. Mater. Sci. Eng.�����,2009�����,A501: 248-254.
[49] 田伟�����,伏宇�����,钟燕�����,等. 铸造工艺对 TC17 钛合金的显微组织和 力学机能的影响[J]. 资料热处置学报�����,2016�����,37 ( 9) : 57-61.
TIAN Wei�����,FU Yu�����,ZHONG Yan�����,et al. Transactions of materials and heat treatment [J]. Trans. Mater. Heat Treat.�����,2016�����,37( 9) : 57-61.
[50] ZHOU Y G�����,ZENG W D�����,YU H Q. An investigation of a new nearbeta forging process for titanium alloys and its application in aviation components[J]. Mater. Sci. Eng.�����,2005�����,A393 ( 1) : 204- 212.
[51] 刘瑞�����,郭鸿镇�����,张永强�����,等. 跨相区等温铸造对 TC18 合金组 织和机能的影响 [J]. 金属铸锻焊技术�����,2012�����,41 ( 9) : 26- 28.
LIU Rui�����,GUO Hongzhen�����,ZHANG Yongqiang�����,et al. Effect of cross-region forging on microstructure and mechanical properties of TC18 titanium alloy [J]. Cast. Forg. Weld.�����,2012�����,41 ( 9) : 26- 28.
[52] MA F C�����,LU W J�����,QIN J I�����,et al. Microstructure evolution of nearαtitanium alloys during thermomechanical processing [J]. Mater. Sci. Eng.�����,2006�����,A416: 59-65.
[53] 黄定辉�����,周俊�����,洪鑫�����,等. 准 β 铸造工艺对 TC18 钛合金组织 与机能的影响 [J]. 锻压技术�����,2014�����,39 ( 8) : 125-128.
HUANG Dinghui�����,ZHOU Jun�����,HONG Xin�����,et al. Influence of quasiβ forging on microstructure and mechanical properties of TC18 Ti alloy [J]. Forging & Stamping Technology�����,2014�����,39 ( 8) : 125- 128.
[54] SEMIATIN S L�����,LAHOTI G D. Deformation and unstable flow in hot forging of Ti-6Ai-2Sn-4Zr-2Mo-0. 1Si [J]. Metall. Mater. Trans.�����,1981�����,12A: 1705-1717.
[55] JUN T S�����,ZHANG Z�����,SERNICOLA G�����,et al. Local strain rate sensitivity of single α phase within a dual-phase Ti alloy [J]. Acta Mater.�����,2016�����,107: 298-309.
[56] LIN P�����,HAO Y G�����,ZHANG B Y�����,et al. Strain rate sensitivity of Ti22Al-25Nb( at%) alloy during high temperature deformation [J]. Mater. Sci. Eng.�����,2018�����,A710: 336-342.
[57] YANG X M�����,GUO H Z�����,YAO Z K�����,et al. Effect of isothermal forging strain rate on microstructures and mechanical properties of BT25y titanium alloy [J]. Mater. Sci. Eng.�����,2016�����,A673: 355- 361.
[58] SU Y�����,KONG F T�����,YOU F H�����,et al. The high-temperature deformation behavior of a novel near-α titanium alloy and hot-forging based on the processing map [J]. Vacuum�����,2020�����,173: 109135.
[59] GU B�����,CHEKHONIN P�����,XIN S W�����,et al. Effect of temperature and strain rate on the deformation behavior of Ti5321 during hotcompression[J]. J. Alloys Compd.�����,2021�����,876: 159938.
[60] FUJITSUNA N�����,OHYAMA H�����,MIYAMATO Y�����,et al. Isothermal forging of TiAl-based intermetallic compounds [J]. ISIJ Int.�����,1991�����,31 ( 10) : 1147-1153.
[61] GAO P F�����,FU M W�����,ZHAN M�����,et al. Deformation behavior and microstructure evolution of titanium alloys with lamellar microstructure in hot working process: A review [J]. J. Mater. Sci. Technol.�����,2022�����,39:56-73.
[62] WU C�����,YANG H�����,LI H W. Substructure and texture evolution and flow behavior of TA15 titanium alloy compressed in the alpha+beta two-phase field [J]. J. Mater. Process. Technol.�����,2013�����,213:2033-2041.
[63] WU C�����,YANG H�����,LI H W. Substructure evolution of Ti-6Al-2Zr1Mo-1V alloy isothermally hot compressed in α+β two-phase region[J]. Acta Metall. Sin.�����,2013�����,26 ( 5) : 533-544.
[64] LU T�����,DAN Z H�����,LI T J�����,et al. Flow softening and microstructural evolution of near β titanium alloy Ti-35421 during hot compression deformation in the α + β region [J]. J. Mater. Res. Technol.�����,2020�����,19: 2257-2274
[65] ZHANG Z X�����,QU S J�����,FENG A H�����,et al. Achieving grain refinement and enhanced mechanical properties in Ti-6Al-4V alloy produced by multidirectional isothermal forging[J]. Mater. Sci. Eng.�����,2017�����,A692: 127-138.
[66] 陶国强�����,祁 广 源�����,曲 寿 江�����,等. 多 向 等 温 锻 造 Ti-44Al-4Nb1. 5Cr-0. 5Mo-0. 1B-0. 1Y 合金高温压缩变形行为钻研 [J]. 钛 工业进展�����,2018�����,35 ( 3) : 11-15.
TAO Guoqiang�����,QI Guangyuan�����,QU Shoujiang�����,et al. Study on high temperature compressive deformation behavior of multi-directional isothermally forged Ti-44Al-4Nb-1. 5Cr-0. 5Mo-0. 1B-0. 1Y alloy [J]. Titan. Ind. Progr.�����,2018�����,35 ( 3) : 11-15.
[67] 纪幼虎�����,李萍�����,时迎宾�����,等. TA15 钛合金等温多向铸造晶粒 细化机理与力学机能 [J]. 中国有色金属学报�����,2019�����,29( 11) : 2515-2523.
JI Xiaohu�����,LI Ping�����,SHI Yingbin�����,et al. Grain refinement mechanism and mechanical properties of TA15 alloy during multi-directional isothermal forging [J]. Chin. J. Nonferrous Met.�����,2019�����,29( 11) : 2515-2523.
[68] 周义刚�����,曾卫东�����,李晓芹�����,等. 钛合金高温形变强韧化机理 [J]. 金属学报�����,1999�����,35 ( 1) : 45-48.
ZHOU Yigang�����,ZENG Weidong�����,LI Xiaoqin�����,et al. An investigation of high-temperature deformation strengthening and toughening mechanism of titanium alloy [J]. Acta. Metall. Sin.�����,1999�����,35( 1) : 45-48.
[69] 张启飞�����,金淼�����,陈雷�����,等. 近 α 型钛合金航空锻件宏观清澈晶 形成机理及预测模型 [J]. 机械工程学报�����,2021�����,57 ( 8) : 133 -145.
ZHANG Qifei�����,JIN Miao�����,CHEN Lei�����,et al. Formation mechanism and prediction model of macro clear grains in near α titanium alloy aviation forgings[J]. J. Mech. Eng.�����,2021�����,57 ( 8) : 133-145.
[70] ZHANG Q F�����,JIN M�����,ZHANG Y S�����,et al. Experimental investigation on kinetic behavior of the deformation-induced α β transformation during hot working of Ti-6Al-2Zr-1Mo-1V alloy below theβ-transus[J]. Mater. Sci. Eng.�����,2022�����,A843: 143110.
[71] LUO S Y�����,WANG Q�����,ZHANG P�����,et al. Effect of friction conditions on phase transformation characteristics in hot forging process of Ti-6Al-4V turbine blade[J]. J. Mater. Res. Technol.�����,2020�����,9( 2) : 2107-2115.
[72] ZHENG G M�����,MAO X N�����,TANG B�����,et al. Evolution of microstructure and texture of a near α titanium alloy during forging bar into disk [J]. J. Alloys Compd.�����,2020�����,831: 154750.
[73] MENG L�����,KITASHIMA T�����,TSUCHIYAMA T�����,et al. Effect of αprecipitation on β texture evolution during β-processed forging in a near-β titanium alloy [J]. Mater. Sci. Eng.�����,2020�����, A771:138640.
[74] SUN Z�����,YANG H. Microstructure and mechanical properties of TA15 titanium alloy under multi-step local loading forming [J]. Mater. Sci. Eng.�����,2009�����,A523: 184-192.
[75] 胡轶嵩�����,王凯旋�����,姜葳�����,等. β 铸造工艺对 TC17 钛合金组织和力学机能的影响 [J]. 热加工工艺�����,2020�����,49 ( 9) : 41-44.
HU Yisong�����,WANG Kaixuan�����,JIANG Wei�����,et al. Effect of β forging process on microstructure and mechanical properties of TC17 titanium alloy [J]. Hot Work. Technol.�����,2020�����,49 ( 9) : 41-44.
[76] PETERS J�����,L?TJERING G. Comparison of the fatigue and fracture of α+β and β titanium alloys [J]. Metall. Mater. Trans.�����,2001�����,32A: 2805.
[77] 刘汉青�����,何超�����,黄志勇�����,等. TC17 合金超高周委顿裂纹萌生 机理 [J]. 金属学报�����,2017�����,53 ( 9) : 1047-1054.
LIU Hanqing�����,HE Chao�����,HUANG Zhiyong�����,et al. Very high cycle fatigue failure mechanism of TC17 alloy [J]. Acta. Metall. Sin.�����,2017�����,53 ( 9) : 1047-1054.
[78] 杨瑞�����,马英杰�����,雷家峰�����,等. 高强韧钛合金组成相成分和状态 的精密调控 [J]. 金属学报�����,2021�����,57 ( 11) : 1455-1470.
YANG Rui�����,MA Yingjie�����,LEI Jiafeng�����,et al. Toughening high strength titanium alloys through fine tuning phase composition and refining microstructure [J]. Acta. Metall. Sin.�����,2021�����,57 ( 11) :1455-1470.
[79] WU G Q�����,SHI C L�����,SHA W�����,et al. Effect of microstructure on the fatigue properties of Ti-6Al-4V titanium alloys [J]. Mater. Des.�����,2013�����,46: 668-674.
[80] HUANG C W�����,ZHAO Y Q�����,XIN S W�����,et al. Effect of microstructure on high cycle fatigue behavior of Ti-5Al-5Mo-5V-3Cr-1Zr titanium alloy [J]. Int. J. Fatigue�����,2017�����,94: 30-40.
[81] 张赛飞�����,赵兴东�����,徐强�����,等. β 锻 TC17 钛合金的高周委顿研 究 [J]. 热加工工艺�����,2015�����,19 ( 4) : 123-126.
ZHANG Saifei�����,ZHAO Xingdong�����,XU Qiang�����,et al. Study on high cycle fatigue of β-forged TC17 titanium alloy [J]. Hot Work. Technol.�����,2015�����,19 ( 4) : 123-126.
[82] ZHANG S F�����,ZENG W D�����,ZHAO Q Y�����,et al. High cycle fatigue of isothermally forged Ti-6. 5Al-2. 2Mo-2. 2Zr-1. 8Sn-0. 7W-0. 2Si with different microstructures[J]. J. Alloys Compd.�����,2016�����,689:114-122.
[83] SUN C Q�����,LI Y Q�����,XU K L�����,et al. Effects of intermittent loading time and stress ratio on dwell fatigue behavior of titanium alloy Ti6Al-4V ELI used in deep-sea submersibles [J] J. Mater. Sci. Technol.�����,2021�����,77: 223-236.
[84] LIU F L�����,PENG H T�����,LIU Y J�����,et al. Crack initiation mechanism of titanium alloy in very high cycle fatigue regime at 400℃ considering stress ratio effect [J]Int. J. Fatigue�����,2022�����,163: 107012.
[85] 刘幼龙�����,孙成奇�����,周砚田�����,等. 微结构和应力比对 Ti-6Al-4V高周和超高周委顿行为的影响 [J]. 金 属 学 报�����,2016�����,52( 8) : 923-930.
LIU Xiaolong�����,SUN Chengqi�����,ZHOU Yantian�����,et al. Effect of microstructure and stress ratio on high-cycle and very-high-cycle fatigue behavior of Ti-6Al-4V alloy [J]. Acta. Metall. Sin.�����,2016�����,52 ( 8) : 923-930.
有关链接







