为满足新一代飞行器轻量化、长命命的需要�����,其结构件逐步向大型化、整体化趋向发展[1]���。目前大型轻合金衔接结构在航空航天领域的利用越来越宽泛[2-5]�����,但传统铸造工艺的难度随着结构件尺寸的增大而急剧增长�����,在后续加工过程中还存在周期长、成本高档问题�����,无法满足当前航空航天大型整体结构的造作需要[6]���。同时�����,传统的铆接和螺纹衔接方式增长了结构件的整体质量�����,传统的焊接过程带来较大的热输入使得焊接区域的力学机能显著受损�����,且易导致大型构件变形�����,因而�����,亟待研发一种新型衔接方式以满足大型整体构件造作需要[7-8]���。激光增材衔接技术是基于激光同轴送粉增材造作技术�����,在两个结构件的坡口间逐层填充资料�����,最终实现金属基材的整体衔接���。同时�����,该技术也拥有成形件尺寸及结构险些不受限度、接头内部组织致密且力学机能优良、工艺柔性高且造作成本低蹬着势[9]���。TC4钛合金因其比强度高、耐侵蚀性好、韧性高而宽泛利用于航空航天领域�����,目前已在飞行器大型框梁结构成功利用[10-13]���。未来为了应对运载火箭、飞机燃气轮机与发起机等大型钛合金构件衔接所带来的挑战�����,火急必要引入激光增材衔接技术�����,以实现大厚度结构件衔接高效能、高质量的一体化造作[14]���。
目前�����,大无数学者选取电子束焊接技术对大厚度结构件进行衔接���。IRVING等[15]利用电子束焊接技术实现了50mm厚板TC4钛合金的焊接�����,并优化工艺参数以降低构件整体残存应力���。RAE等[16]进行了厚板钛合金环的电子束焊接�����,钻研了接头中微观组织与残存应力的关系���。CHEN等[17]钻研了钛合金厚板电子束焊接接头的力学机能�����,阐了然分歧工艺参数对接头组织描摹及拉伸机能的影响机理������?跸聪等[18]利用电子束焊接对大厚度TA15钛合金(≥70mm)进行焊接�����,分析了焊接接头宽度及深度方向的组织与机能均匀性���。高福洋等[19]对120mm厚Ti6321钛合金电子束焊接接头熔合区组织进行深刻钻研�����,发现熔合区晶粒从顶部到90mm处逐步增大�����,而在焊缝底端逐步减幼���。同时�����,刘畅等[20]也发现了钛合金电子束焊接接头组织拥有不均匀性�����,最终影响整个接头的力学机能���。由于电子束焊接大厚度结构件尺寸受�������;は涮宄叽绲南薅�����,因而其衔接件的尺寸均在100mm左右���。而对于激光增材衔接技术�����,衔接件尺寸及结构险些不受限度�����,因而能够一体化造作更大尺寸的结构件���。GAO等[21-22]造备了80mm大厚度激光增材衔接TC4钛合金结构件�����,探索了梯度变动的激光功率对其微观组织的影响�����,并结合有限元仿真技术揭示了热堆集对微观结构均匀性的影响机理���。
LING等[23]阐了然大厚度钛合金激光增材衔接过程中缺点的形成机造�����,且对焊接接头分歧区域的微观结构和元素散布进行了深刻分析���。XU等[24]钻研了热输入对激光增材衔接试样的相组成、微观结构及力学机能的变动法规���。激光增材衔接技术中急剧溶解和凝固过程以及热行为在很大水平上取决于激光功率、扫描速度等工艺参数[25-27]���。高激光功率不仅使晶粒粗壮�����,并且由于高能量输入和低冷却速度�����,降低了针状马氏体相的体积分数�����,进而导致其拉伸机能降落[28-29]���。另表�����,激光增材衔接过程在较低的扫描速度下热输入较大�����,以至晶粒粗化且力学机能劣化[30]���。相比之下�����,增长扫描速度能够提高冷却速度�����,促使针状马氏体大量析出�����,最终提高资料的抗拉强度值[28,31]���。综上所述�����,国内表已有大量学者通过焊接或增材的方式对大尺寸构件进行衔接�����,但其造作过程中由于热累积效应导致衔接区域组织与机能劣化�����,因而�����,必要对大尺寸厚板分歧区域的微观组织进行精准调控���。目前�����,对于激光增材衔接过程分区组织调控步骤鲜有报路�����,激光有效能量对分歧区域组织演变机造尚不明确���。本文针对150mm大厚度TC4钛合金基材发展激光增材衔接尝试�����,钻研分歧工艺参数下增材衔接试样沉积区与藐幼等轴晶区的微观组织演变法规���。针对增材衔接试样分歧地位进行分区组织调控�����,通过扭转激光有效能量来定量节造分歧区域的晶粒尺寸及析出相数量�����,预防由于热累积造成的组织粗化景象�����,最终实现衔接件整体力学机能的提升�����,为大厚度TC4钛合金激光增材衔接技术的工程利用提供肯定的理论支持���。
1、尝试
1.1尝试资料
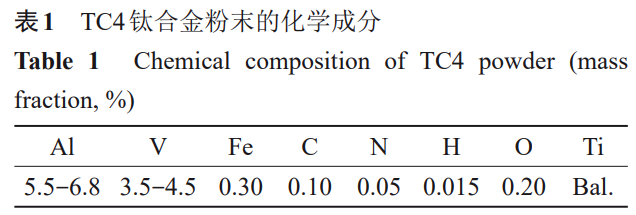
选取激光增材衔接技术衔接两块厚度为150mm的“X”型坡口TC4钛合金基材�����,所使用的设备重要蕴含最大输出激光功率为6000W的光纤激光产生器、双料斗送粉器、同轴激光熔覆喷嘴、六轴KUKA机械人系统���。其中同轴激光熔覆喷嘴型号为D10-RF-T�����,其喷嘴结尾直径为24mm�����,粉斑的焦距为20mm���。本试验选取的粉末资料为长沙天久金属资料有限公司利用等离子旋转电极法造备的TC4球形粉末�����,粒径为80~150μm�����,且该粉末的化学成分如表1所示���。该粉末的除湿过程在真空炉中进行�����,加热温度维持在102℃�����,保温功夫为2h�����,随后在真空前提下炉冷却至室温���。
1.2尝试步骤
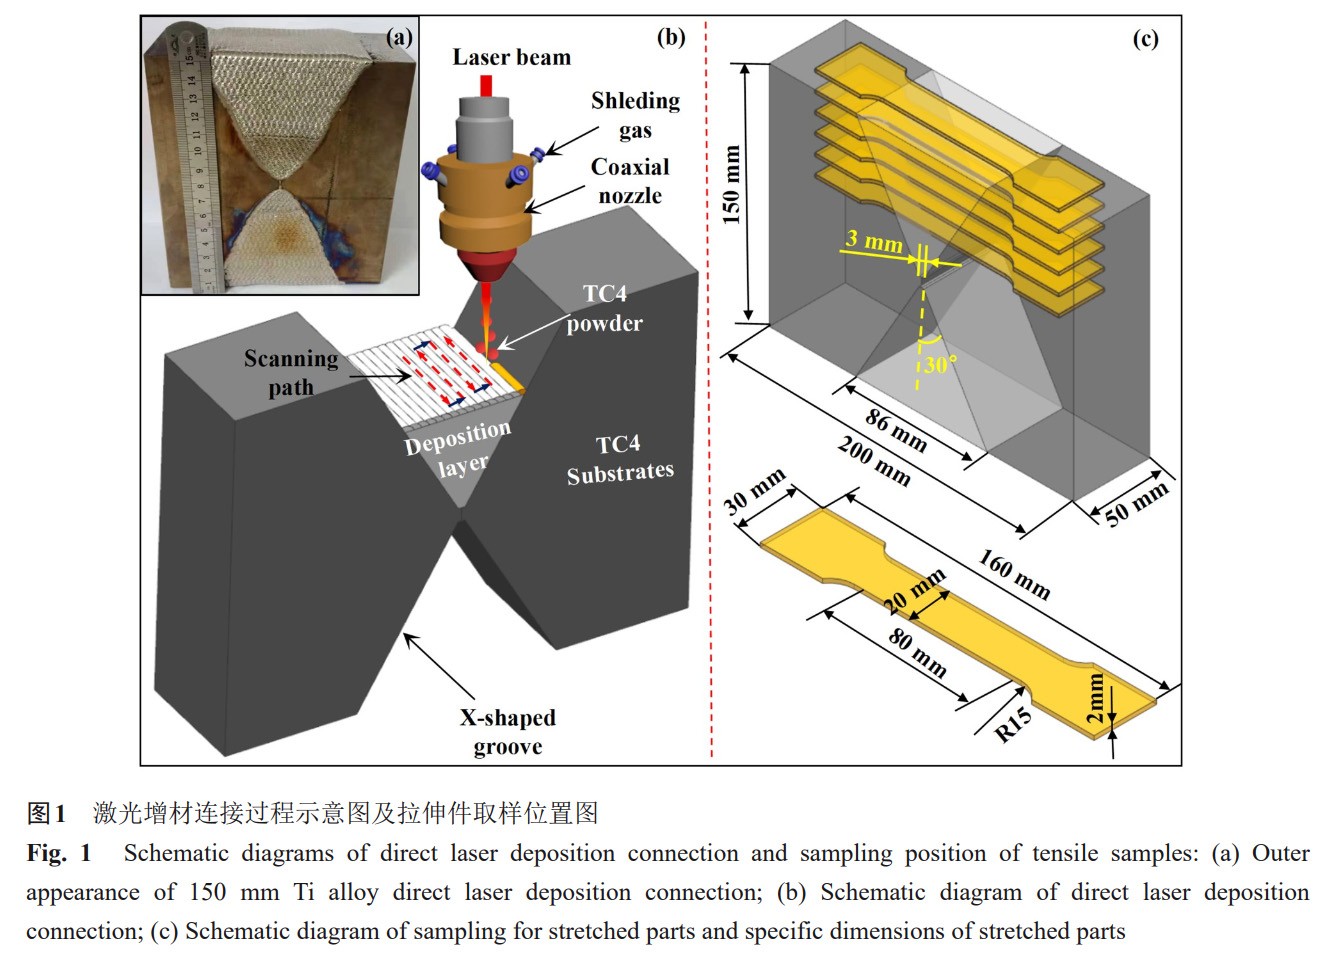
选取砂纸对TC4钛合金基材坡口处进行打磨�����,之后对其表表进行物理与化学洗濯�����,使增材衔接界面平坦光滑且无传染���。在激光增材衔接过程中�����,使用纯度为99.99%、气流量为15L/min的氩气作为�������;て�����,以预防钛合金氧化���。�������;て逶谠霾南谓忧靶璩涑馐痔紫涫�����,以确保沉积室中的氧含量低于5×10-5���。增材过程选取“S”形扫描蹊径�����,路间横移量为1.5mm�����,每层抬枪量为0.5mm�����,逐层填充“X”型坡口�����,直到TC4钛合金基材的顶端衔接实现�����,150mm大厚度钛合金激光增材衔接试样见图1(a)�����,其增材衔接过程见图1(b)���。选取线切割别离在激光增材衔接大厚度钛合金试样的顶部、中上部、中部、中下部、底部溶解天堑区域及沉积层芯部切取金相试样与拉伸试样���。金相试样选取4mLHNO3+2mLHF+100mLH2O的Kroll试剂进行侵蚀�����,之后选取光学显微镜(OM�����,LeicaDM2700M)与扫描电子显微镜(SEM�����,ZEISSEVO18)对分歧区域微观组织进行观察���。在拉伸试验机(CMT5305)上以1mm/min的加载速度对分歧工艺参数下的激光增材衔接大厚度钛合金进行拉伸试验�����,确定各个试样的抗拉强度、伸长率和断面收缩率�����,并使用扫描电镜观察拉伸试样的断口描摹�����,拉伸件取样地位及拉伸件具体尺寸见图1(c)���。
2、了局与会商
2.1激光增材衔接钛合金晶粒状态分区调控钻研
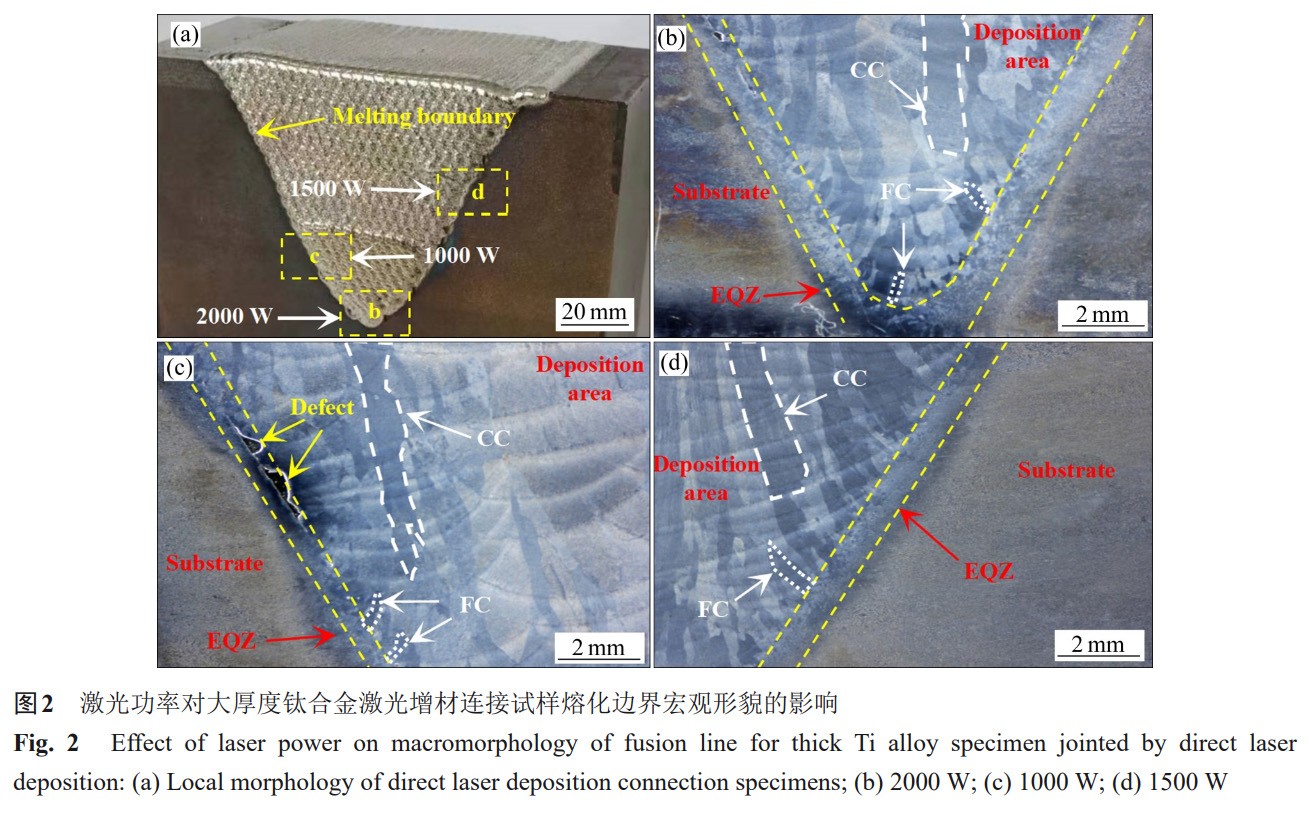
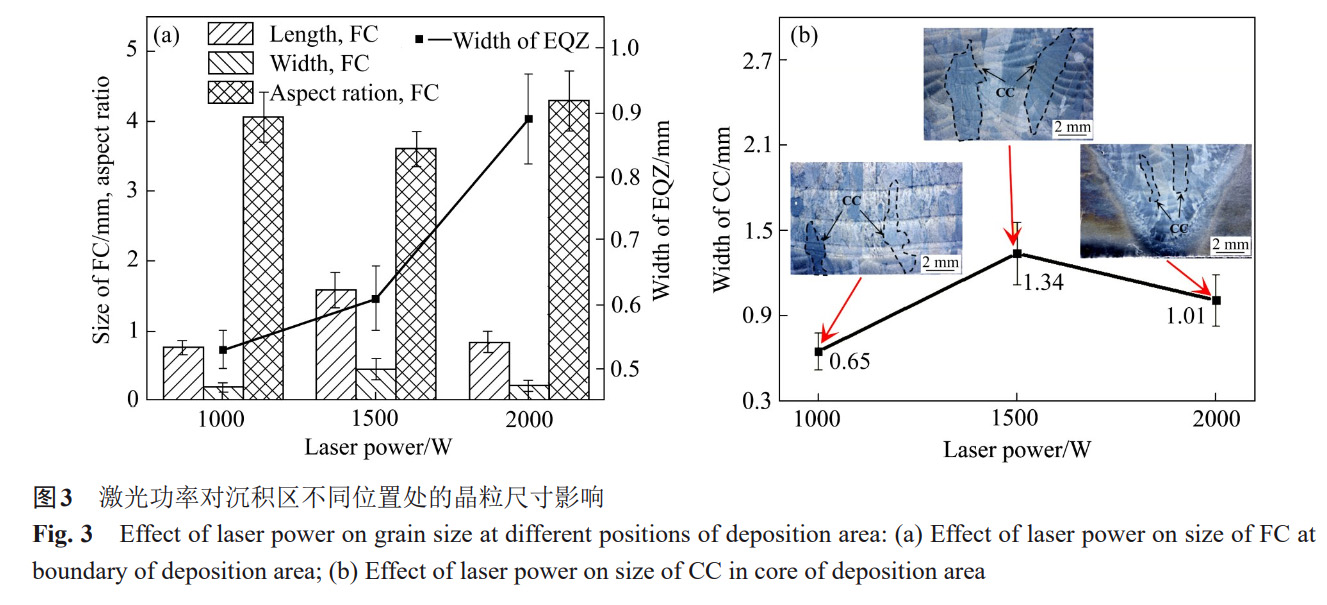
2.1.1激光功率对增材衔接钛合金沉积区晶粒状态的影响针对“X”型坡口钛合金基材进行激光增材衔接�����,选取不休变动的工艺参数对分歧区域的微观组织进行定量调控�����,为提升激光增材衔接大厚度钛合金构件整体力学机能提供技术支持���。图2(a)所示为大厚度钛合金激光增材衔接试样部门描摹�����,在该区域黄色虚线框处切取金相试样�����,进一步分析溶解天堑左近晶粒描摹随着激光功率的变动法规�����,此时扫描速度恒定为10mm/s���。坡口底部选取的激光功率为2000W�����,该地位显著分为基材区、藐幼等轴晶区(Equiaxedgrainzone,EQZ)与沉积区(见图2(b))���。由于基材温度较低�����,溶解天堑过冷度较大�����,易在EQZ内形成藐幼的等轴晶���。之后�����,藐幼等轴晶向沉积区中心表延成长�����,形成藐幼柱状晶(Finecolumnargrain,FC)���。在沉积区芯部�����,由于散热速度较慢�����,热累积效应显著�����,形成粗壮柱状晶(Coarsecolumnargrain,CC)���。为了预防表延成长的柱状晶持续粗化�����,必要降低热输入�����,因而在“X”型坡口中下部选取的激光功率为1000W���。从图2(c)能够看出�����,热输入降低后EQZ的宽度略有降落�����,且沉积区柱状晶尺寸与前者相迸仔所减幼���。但该参数下热输入较低�����,导致溶解天堑处出现显著未熔合缺点�����,最终以至激光增材衔接厚板的力学机能劣化���。因而�����,在“X”型坡口中部选取的激光功率为1500W�����,提升热输入后溶解天堑处未出现未熔合缺点(见图2(d))���。但该地位柱状晶尺寸在热累积作用下�����,沉积区边缘与芯部的柱状晶尺寸均有肯定水平的长大���。对分歧激光功率下的沉积区边缘藐幼柱状晶尺寸进行定量统计�����,发现当激光功率从1000W增至2000W时�����,藐幼柱状晶长杜纂宽度均增长10.5%左右�����,其长宽比增长5.6%左右�����,证明激光功率增长时柱状晶沿长度方向的成长速度大于沿宽度方向���。但当激光功率为1500W时�����,柱状晶长杜纂宽度均大于前两种工艺参数获得的柱状晶尺寸���。这是由于使用该参数打印至坡口中部时热累积效应显著�����,导致柱状晶尺寸粗化(见图3(a))���。同理�����,沉积区芯部的柱状晶尺寸变动法规与沉积区边缘一样�����,当激光功率为1000W时�����,该区域柱状晶均匀宽度最幼�����,仅为0.65mm���。当激光功率为1500W时�����,在热输入与热累积同时增长的情况下�����,柱状晶均匀宽度显著增大至1.34mm左右(见图3(b))���。另表�����,当激光功率为2000W时�����,此时溶解天堑温度梯度较大且过冷度较高�����,藐幼等轴晶形成区域也随之增长�����,可达1.01mm左右���。但当激光功率为1000和1500W时�����,EQZ宽度降落至0.6mm左右�����,这是由于在增材至坡口中部过程中�����,温度梯度较大导致藐幼等轴晶直接表延成长形成柱状晶�����,EQZ宽杜仔所降低���。
2.1.2扫描速度对激光增材衔接钛合金沉积区晶粒状态的影响
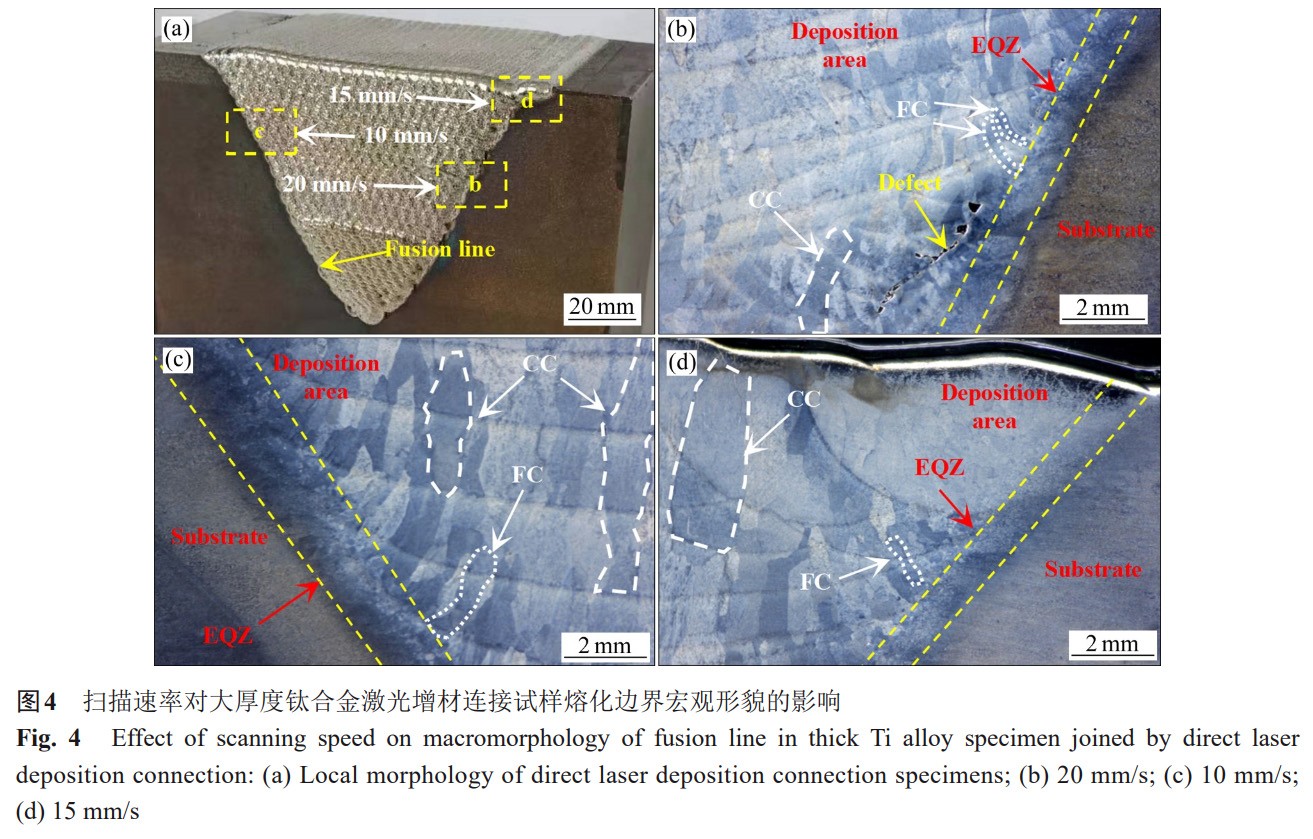
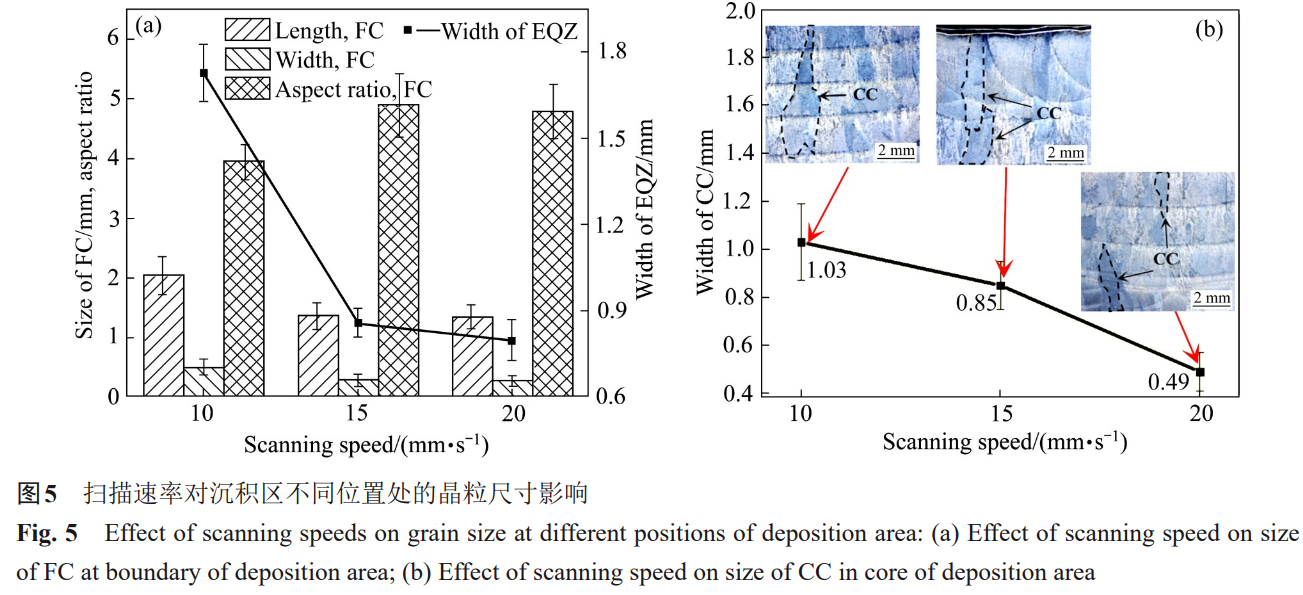
基于第2.1.1节的钻研了局�����,发现通过扭转激光功率可调控分歧区域的组织状态�����,但选取2000W的激光功率时热输入太高导致柱状晶粗化严沉�����,选取1000W时热输入较低易出现未熔合缺点���。这注明通过扭转激光功率来调控组织状态的参数活络度较高���。因而�����,本节将激光功率恒定为1500W�����,通过扭转扫描速度来调控分歧区域的组织状态���。图4(a)所示为大厚度钛合金激光增材衔接试样部门描摹�����,在该区域黄色虚线框处切取金相试样�����,进一步分析溶解天堑左近晶粒描摹随着扫描速度的变动法规���。由于前期热累积景象显著�����,导致柱状晶粗化严沉�����,因而在“X”型坡口中部选取20mm/s的扫描速度�����,使增材热输入量降低���。由图4(b)可知�����,该工艺参数下沉积区边缘与芯部的柱状晶尺寸显著降落���。同时由于在该工艺参数下溶解天堑温度梯度较大�����,EQZ宽杜仔所减幼�����,这是由于该区域内等轴晶易转变为柱状晶向沉积区芯部成长���。另表�����,由于该参数下热输入量较幼�����,导致溶解天堑出现陆续散布的孔洞缺点���。因而�����,在打印至坡口中上部时�����,将扫描速度降低至10mm/s以增大热输入量�����,保障溶解天堑无显著缺点(见图4(c))���。在该工艺参数下�����,沉积区边缘与芯部的柱状晶尺寸粗化严沉�����,且EQZ宽度也随着热输入的增长而扩增���。为了预防柱状晶持续粗化�����,在打印至坡口顶层时扫描速度增长至15mm/s�����,此时由于热输入降低以至沉积区边缘柱状晶尺寸显著细化�����,但沉积区芯部柱状晶细化景象不显著(见图4(d))���。对分歧扫描速度下的沉积区边缘藐幼柱状晶尺寸进行定量统计�����,发现当扫描速度从10mm/s增至15mm/s时�����,藐幼柱状晶长杜纂宽度均降落超过30%���。但当扫描速度从15mm/s增至20mm/s时�����,藐幼柱状晶长杜纂宽度减幼量不超过4%(见图5(a))���。同时�����,随着扫描速度的增长�����,藐幼柱状晶的长宽比显著增长�����,注明热输入降低后沉积区边月蜂却速度与温度梯度增长�����,柱状晶沿长度方向的成长速度大于沿宽度方向���。同理�����,随着扫描速度的增长�����,沉积区芯部的热累积效应减幼�����,柱状晶宽度逐步减幼(见图5(b))���。另表�����,当扫描速度为10mm/s时�����,此时热输入量较大�����,溶解天堑温度较高且温度梯度较幼�����,有利于形成等轴晶�����,以至EQZ宽杜仔所增长���。但随着扫描速度增长至15mm/s和20mm/s时�����,溶解天堑冷却速度加快且温度梯度增长�����,有利于持续成长形成藐幼柱状晶�����,最终导致EQZ宽杜仔所降落���。
2.1.3激光功率对激光增材衔接钛合金EQZ内晶粒尺寸的影响
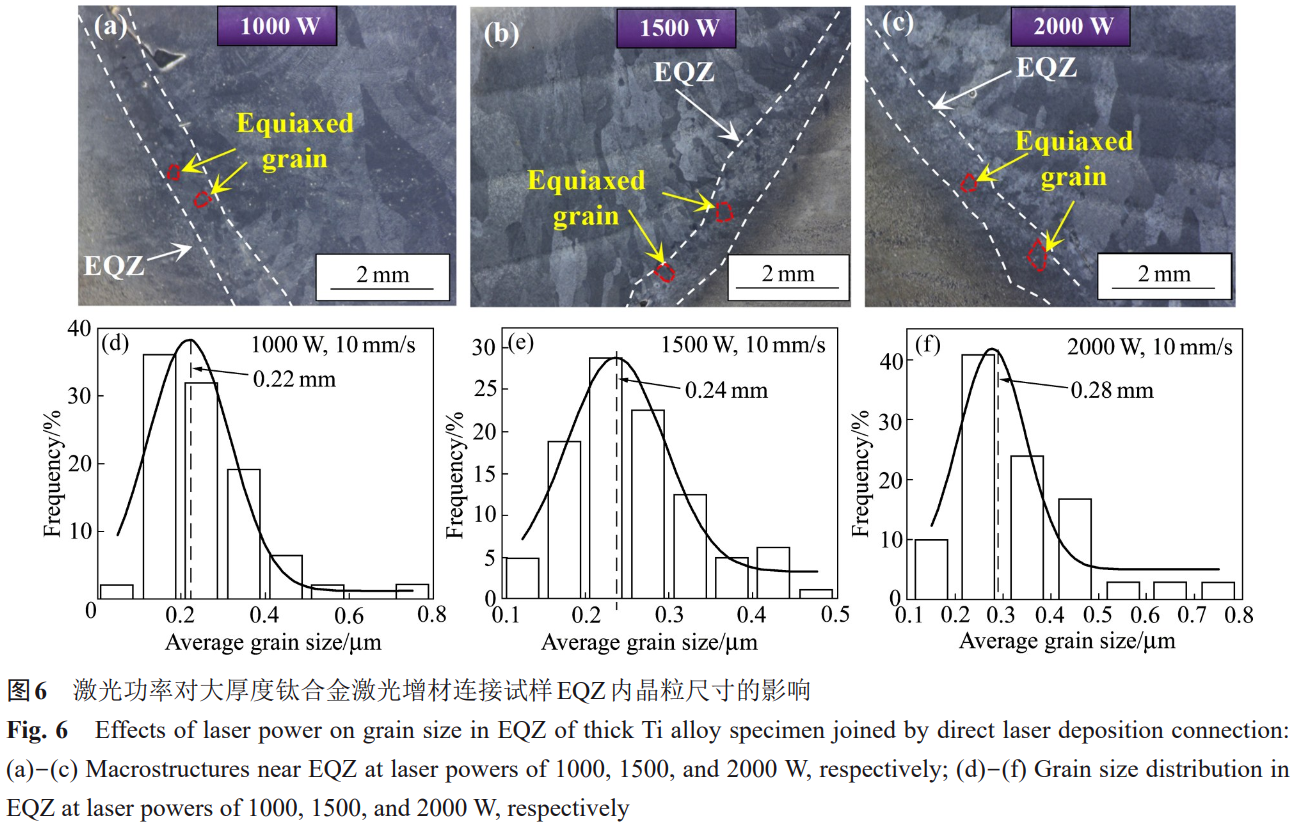
图6所示为分歧激光功率调控下增材衔接大厚度钛合金EQZ内晶粒描摹及尺寸散布���。当激光功率为1000W时�����,EQZ中大部门晶粒直径在0.1~0.2mm领域内�����,其均匀晶粒尺寸仅为0.22mm���。当激光功率增至1500W时�����,大部门晶粒直径集中在0.2~0.25mm之间�����,其均匀晶粒尺寸略有增长�����,增长率仅为9.1%���。而激光功率为2000W时�����,EQZ中等轴晶显著粗化�����,均匀晶粒直径增长率高达27.3%���。为了索求激光增材衔接过程中EQZ内等轴晶的成长动力学�����,选取经典的晶粒成长动力方程进行深刻分析[32]:
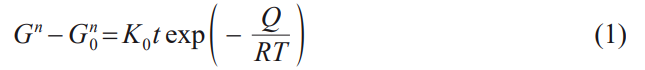
式中:G为晶粒受热长大后的尺寸�������;G0为初始晶粒尺寸�������;n为晶粒成长动力学指数�������;K0为常数�������;t为激光在某个地位的维持功夫�������;R为摩尔气体常数�������;T为部门区域温度�������;Q为晶粒成长活化能���。当扫描速度恒定不变�����,激光在某个地位的维持功夫t也不变�����,此时激光功率增大导致EQZ温度上升�����,凭据式(1)可知晶粒尺寸也会随之粗化���。同时�����,由式(1)还能够发现�����,随着温度T上升�����,晶粒尺寸G呈指数增长�����,这诠氏缢激光功率从1500W增至2000W时均匀晶粒直径剧增的原因���。
2.1.4扫描速度对激光增材衔接钛合金
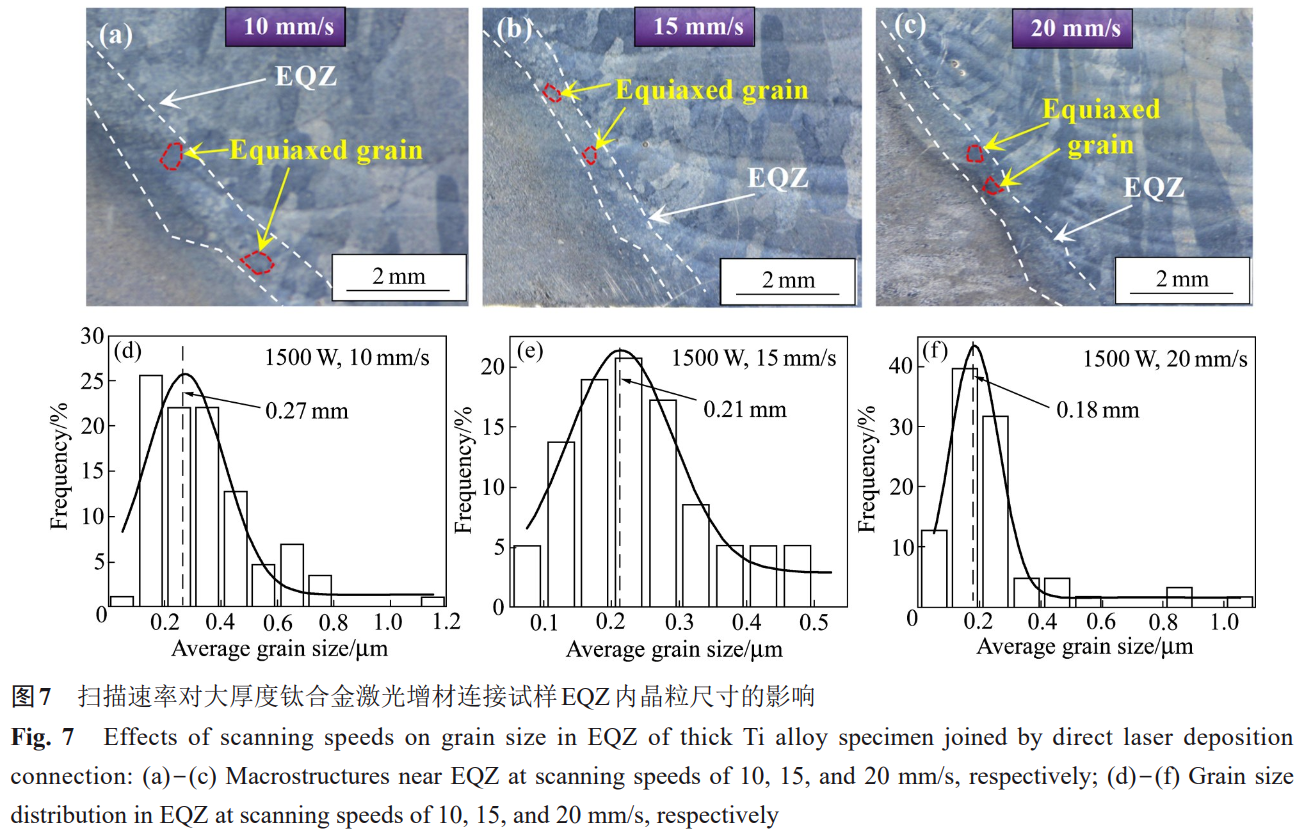
EQZ内晶粒尺寸的影响当激光增材至坡口中上部时�����,由于热累积作用易导致晶粒急剧成长�����,若选取激光功率进行调控会进一步促使晶粒粗化�����,因而�����,选取参数活络度较幼(调整扫描速度)的分区调控步骤���。图7所示为分歧扫描速度调控下增材衔接大厚度钛合金EQZ内晶粒描摹及尺寸散布���。当扫描速度为10mm/s时�����,EQZ中大部门晶粒直径在0.1~0.4mm领域内�����,其均匀晶粒尺寸为0.27mm���。当扫描速度增长至15mm/s时�����,大部门晶粒直径集中在0.15~0.25mm之间�����,其均匀晶粒尺寸显著减幼�����,降低率高达22.2%���。而扫描速度持续增长至20mm/s时�����,EQZ中等轴晶细化水平不显著�����,均匀晶粒直径仅降低14.3%���。由式(1)可知�����,随着扫描速度不休加快�����,激光在某个地位的维持功夫t显著缩短�����,以至EQZ中等轴晶成长速度较缓���。同时还能够发现�����,随着维持功夫t上升�����,晶粒尺寸G呈线性增长���。这批注相迸宗扭转激光功率而言�����,扭转扫描速度对晶粒尺寸的影响水平较低�����,因而在激光增材衔接至坡口中上部时应选用加快扫描速度的步骤进行分区调控���。
2.2激光增材衔接钛合金析出相分区调控钻研
2.2.1激光功率对增材衔接钛合金析出相状态的影响
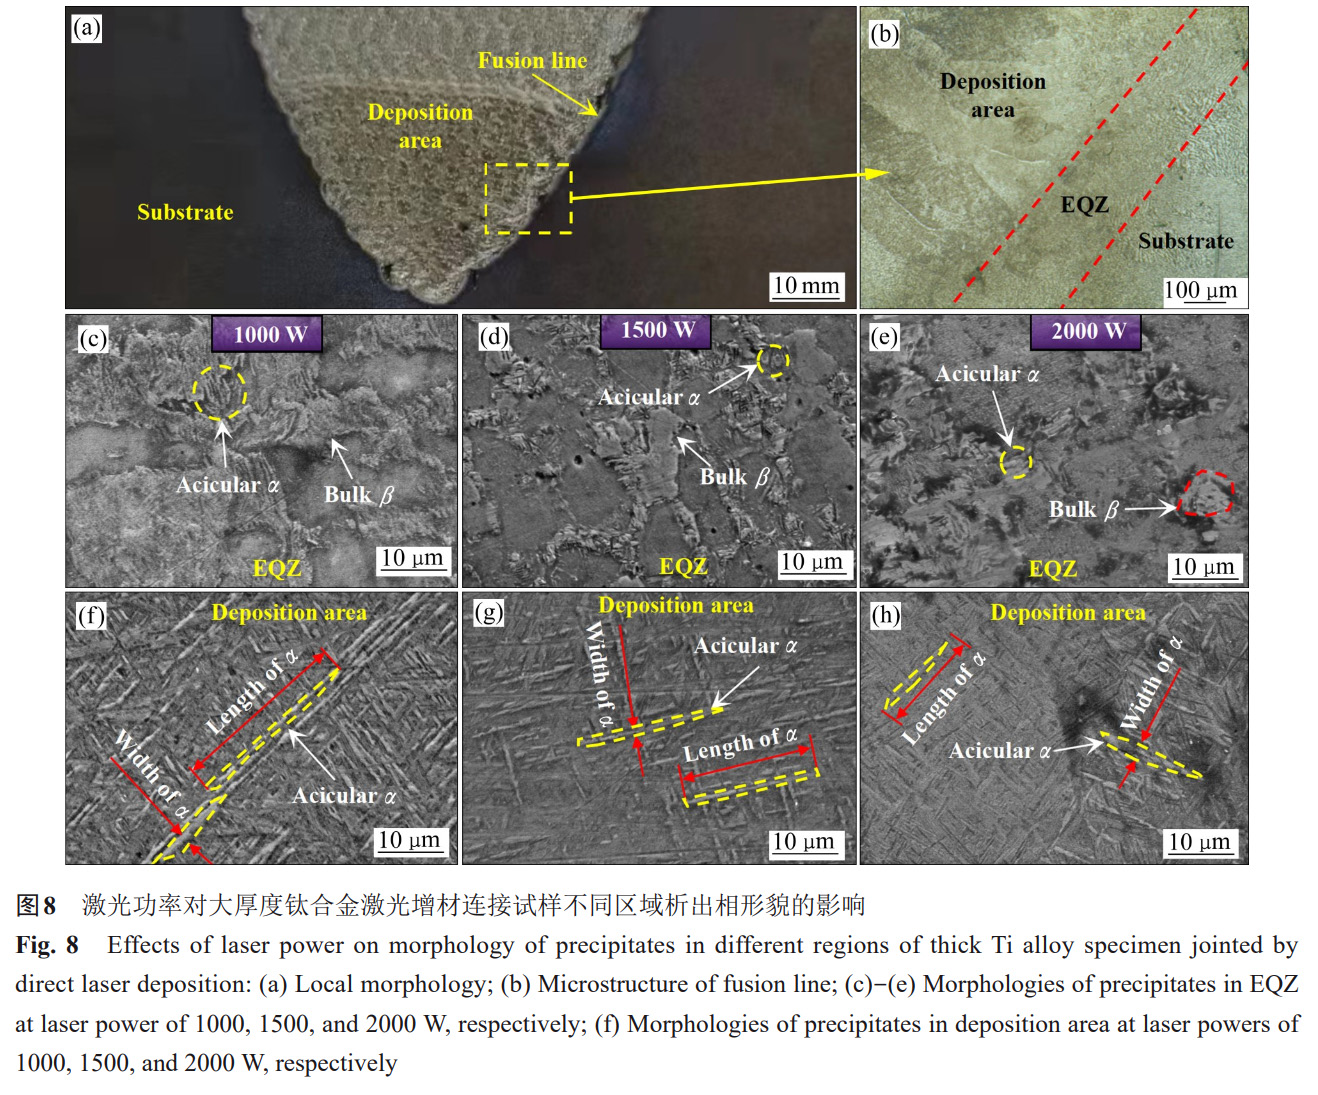
图8所示为经激光功率调控后大厚度钛合金激光增材衔接试样分歧区域的析出相描摹�����,此时扫描速度固定为15mm/s���。从激光增材衔接试样溶解天堑处切取金相试样�����,通过金相显微镜观察发现该地位显著分为沉积区、EQZ和基材(见图8(a)和(b))���。当激光功率为1000W时�����,在EQZ中的块状β相上析出大量藐幼针状α相�����,而在沉积区的β晶粒中针状α相的长度显著增大(见图8(c)和(f))���。这是由于该参数下EQZ与沉积区冷却速度较快�����,导致针状α相析出尺寸较大且数量较多���。当激光功率增至1500W时�����,在EQZ中的块状β相边缘析出部门藐幼针状α相�����,相迸宗上一工艺参数�����,沉积区中β晶粒中针状α相宽度略有上升(见图8(d)和(g))���。当激光功率持续增至2000W时�����,由于此时热输入较大�����,EQZ与沉积区冷却速度较慢�����,以至这些区域内的针状α相析出尺寸减幼�����,且数量与削减(见图8(c)和(h))���。
 2.2.2扫描速度对增材衔接钛合金析出相状态的影响
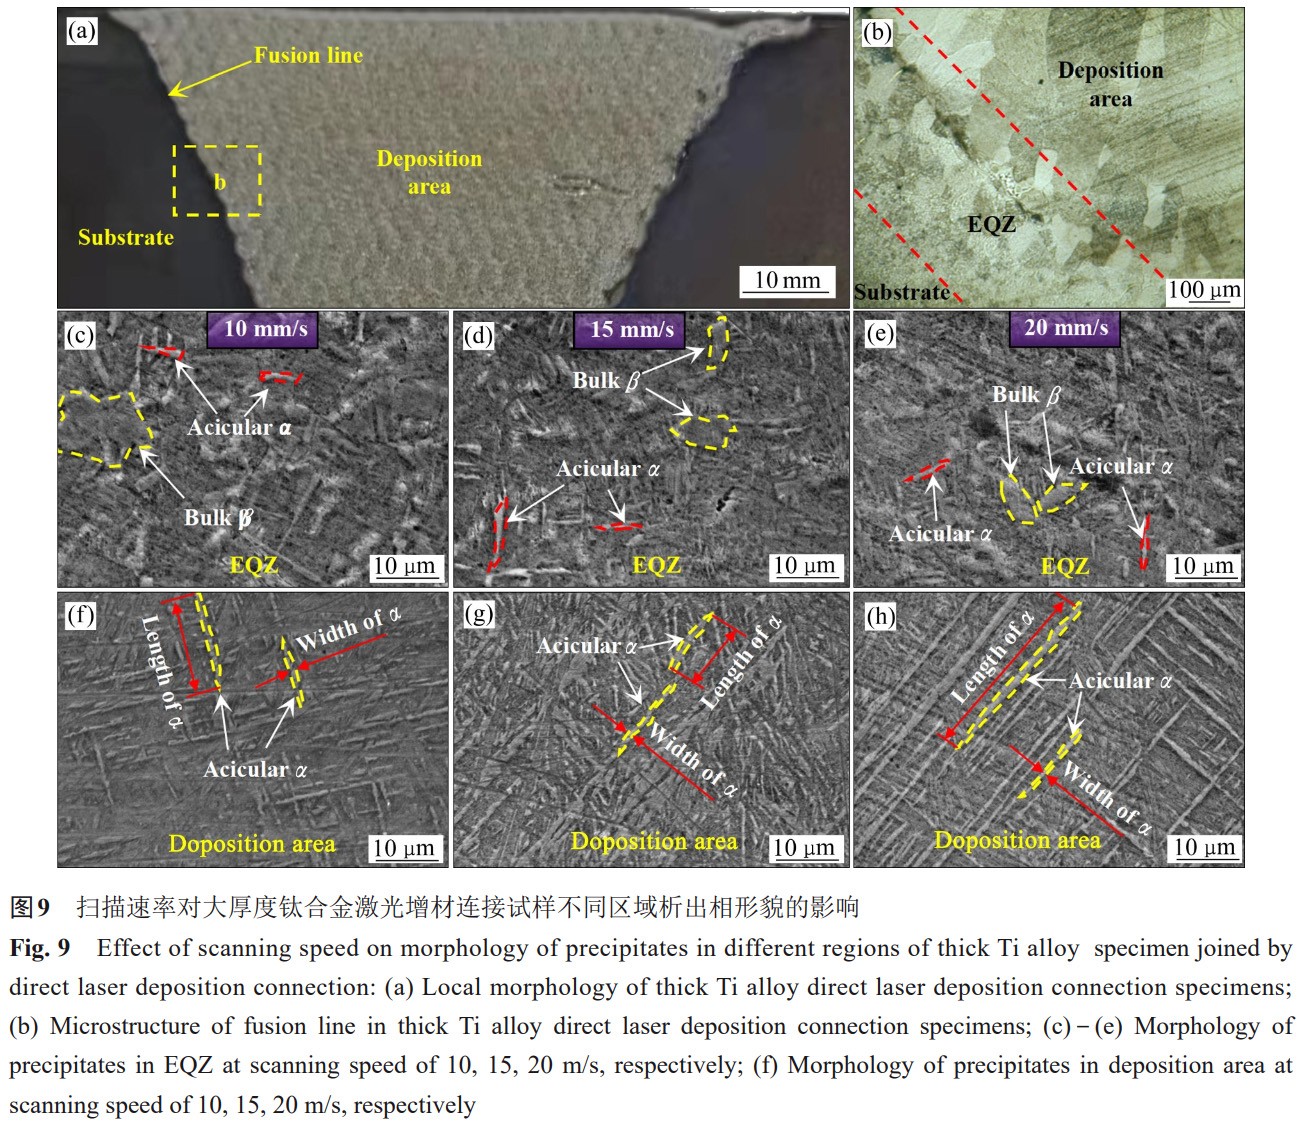
经扫描速度调控后大厚度钛合金激光增材衔接试样分歧区域的析出相描摹如图9(a)所示�����,此时固定激光功率1500W���。从激光增材衔接试样溶解天堑处切取金相试样�����,通过金相显微镜观察发现�����,该地位经扫描速度调控后的EQZ宽度比激光功率调控后的宽度显著增大(见图9(a)和(b))���。当扫描速度为10mm/s时�����,在EQZ中的块状β相边缘析出藐幼针状α相�����,而在沉积区的β晶粒中针状α相尺寸略有增大(见图9(c)和(f))���。当扫描速度增至15mm/s时�����,在EQZ中的块状β相边缘藐幼针状α相尺寸与数量均有增长���。另表�����,在沉积区的β晶粒中针状α相体积分数显著增长�����,但该相尺寸相迸宗上一工艺参数下的情况无显著变动(见图9(d)和(g))���。当扫描速度增长至20mm/s时�����,此时热输入较低且EQZ与沉积区冷却速度较快�����,以至这些区域内的针状α相析出尺寸与数量与前两组参数下的情况相比均显著增长(见图9(e)和(h))���。
2.2.3分区组织调控对激光增材衔接钛合金力学机能的影响
由于分歧工艺参数组合下激光进入熔池的有效激光能量(Ee)也有所差距�����,因而�����,本节通过推算分歧区域的Ee值�����,索求分歧区域组织差距对激光增材衔接钛合金力学机能的影响���。大厚度钛合金激光增材衔接过程中进入熔池的Ee值能够描述为[33]:
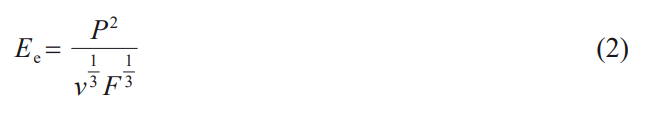
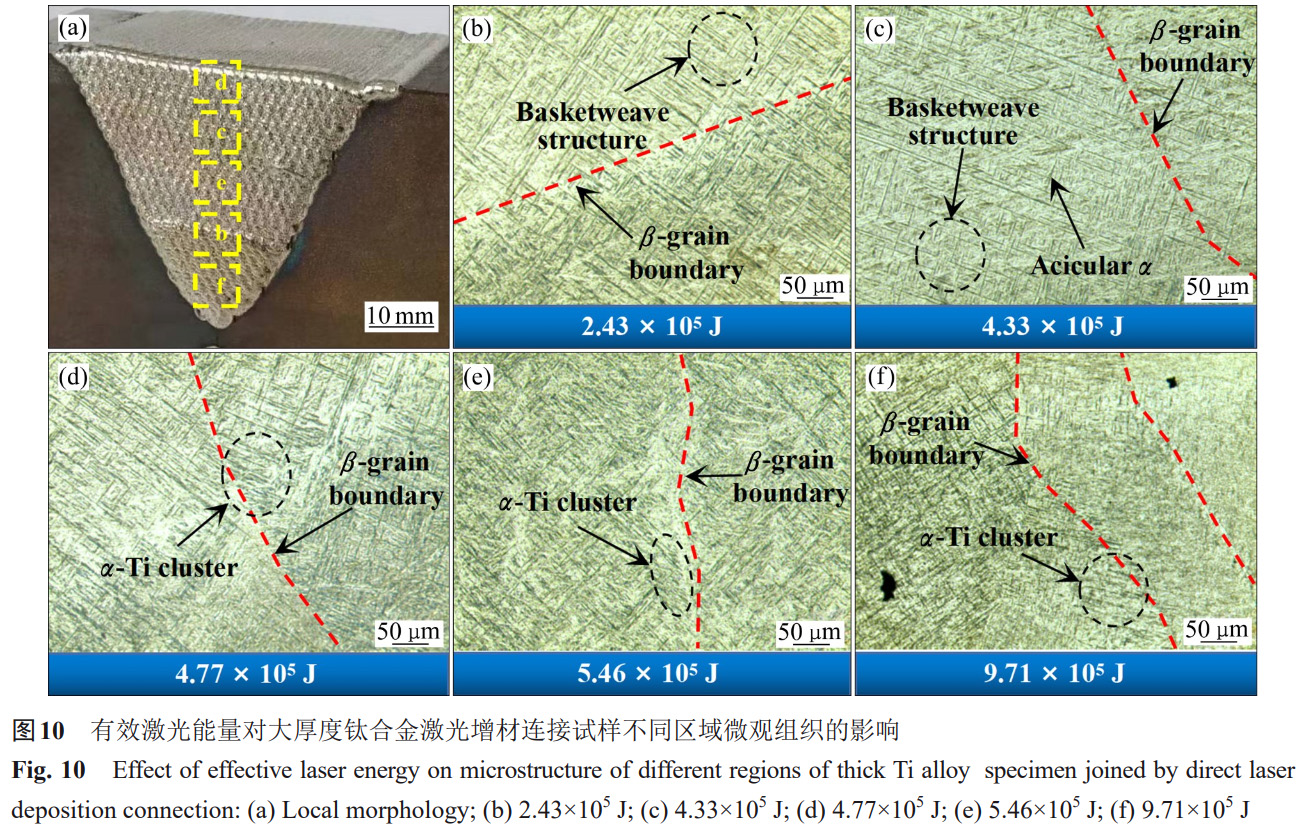
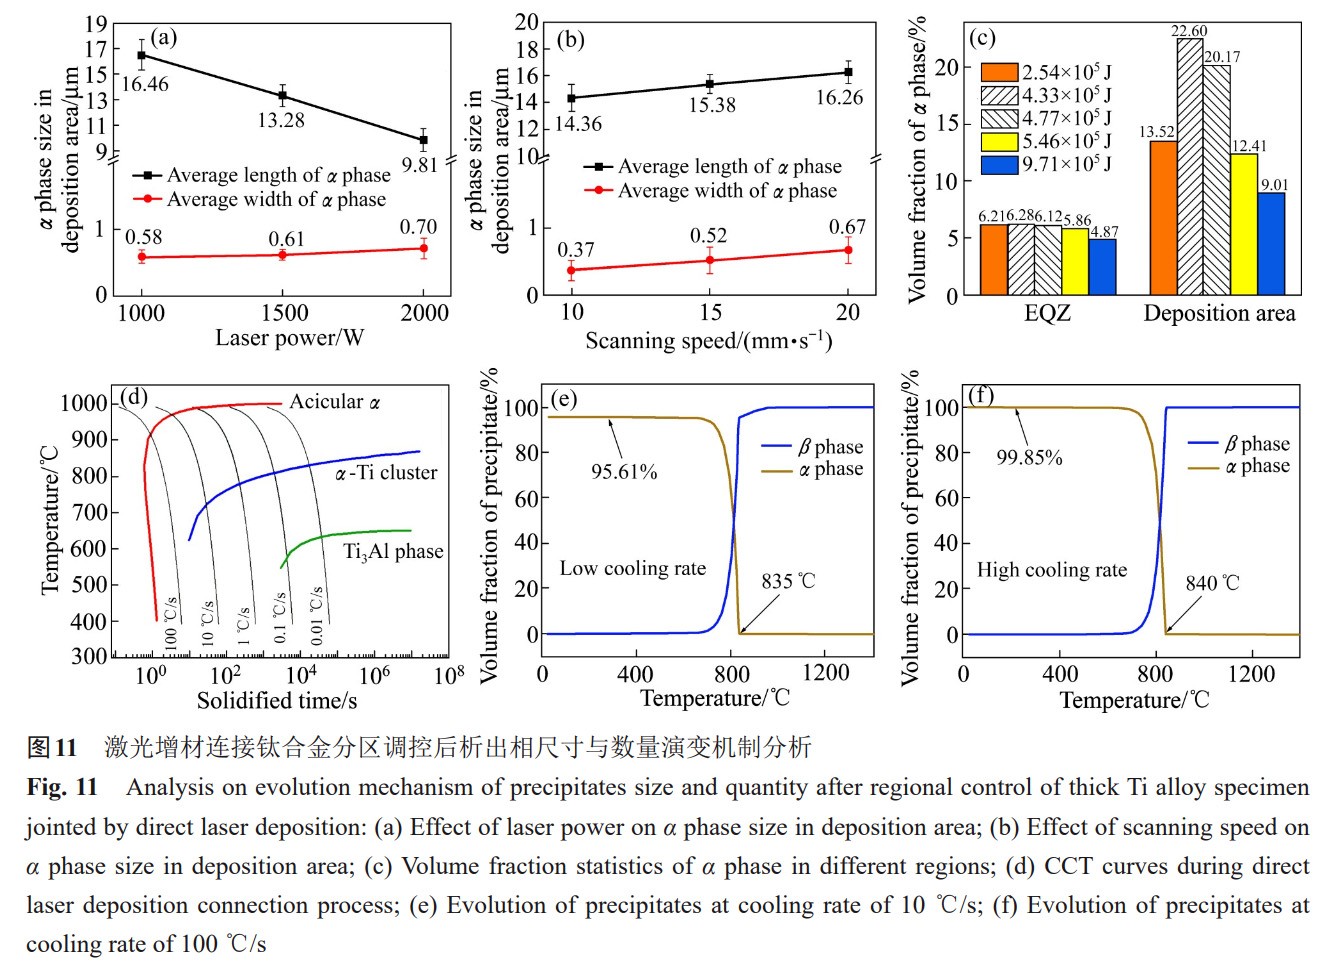
式中:P为激光功率�������;v为激光扫描速度�������;F为送粉率���。激光增材衔接试样底部选取的激光功率为2000W�����,扫描速度为10mm/s�����,该参数对应的Ee值为9.71×105J�����,此时β晶界左近形成大量的平行成长的α-Ti团簇束�����,而在β晶粒内形成针状订交叉散布的网篮状组织(见图10(f))���。激光增材衔接试样中下部选取的激光功率为1000W�����,扫描速度为10mm/s�����,该参数组合对应的Ee值为2.43×105J�����,此时β晶界与晶内均为针状订交叉散布的网篮状组织(见图10(b))���。增材至坡口中部时选取的激光功率为1500W�����,扫描速度为20mm/s�����,该参数组合对应的Ee值为4.33×105J�����,此时也未在β晶界析出平行散布的α-Ti团簇束�����,且晶内仍为网篮状组织(见图10(c))���。持续增材至坡口中上部时�����,选取的激光功率为1500W�����,扫描速度为10mm/s�����,该参数组合对应的Ee值为5.46×105J�����,此时β晶界起头析出少量α-Ti团簇束(见图10(e))���。最终激光增材衔接试样顶部选取的激光功率为1500W�����,扫描速度为15mm/s�����,该参数组合对应的Ee值为4.77×105J�����,此时β晶界部门区域析出α-Ti团簇束�����,晶内重要以网篮状组织为主(见图10(d))�����,且适当的α-Ti团簇束数量有利于提升TC4钛合金强度[34]���。对分歧工艺参数下沉积区针状α相的尺寸进行定量统计发现(固定扫描速度15mm/s)�����,随着激光功率从1000W增至2000W�����,该析出相的均匀长度减幼40%以上�����,而均匀宽度增长20%左右(见图11(a))���。这注明在有效激光能量从2.43×105J增长至9.71×105J过程中熔池内部温度急剧升高�����,导致凝固速度显著减缓�����,α相呈短棒状析出�����,与图8(h)所示析出相描摹相符���。另表�����,随着扫描速度从10mm/s增至20mm/s(固定扫描功率1500W)�����,该析出相的均匀长度增长仅13%左右�����,而均匀宽度增长80%左右(见图11(b))���。这注明有效激光能量从5.46×105J降至4.33×105J过程中熔池内部温度降低�����,导致凝固速度显著加快�����,α相呈长针状析出�����,与图9(h)所示的析出相描摹相符���。由图11(c)可知�����,随着有效激光能量从2.43×105J增长至9.71×105J�����,激光增材衔接钛合金EQZ中α相体积分数呈降落趋向�����,且在该区域内析出相数量的降幅较幼���。而在沉积区�����,随着有效激光能量的增长�����,α相体积分数呈先上升后降落的趋向�����,且Ee值为4.33×105J时α相体积分数最大�����,可达22.60%���。图11(d)所示为激光增材衔接钛合金CCT曲线�����,该曲线是由Jmatpro热力学推算软件获取并绘造的���。
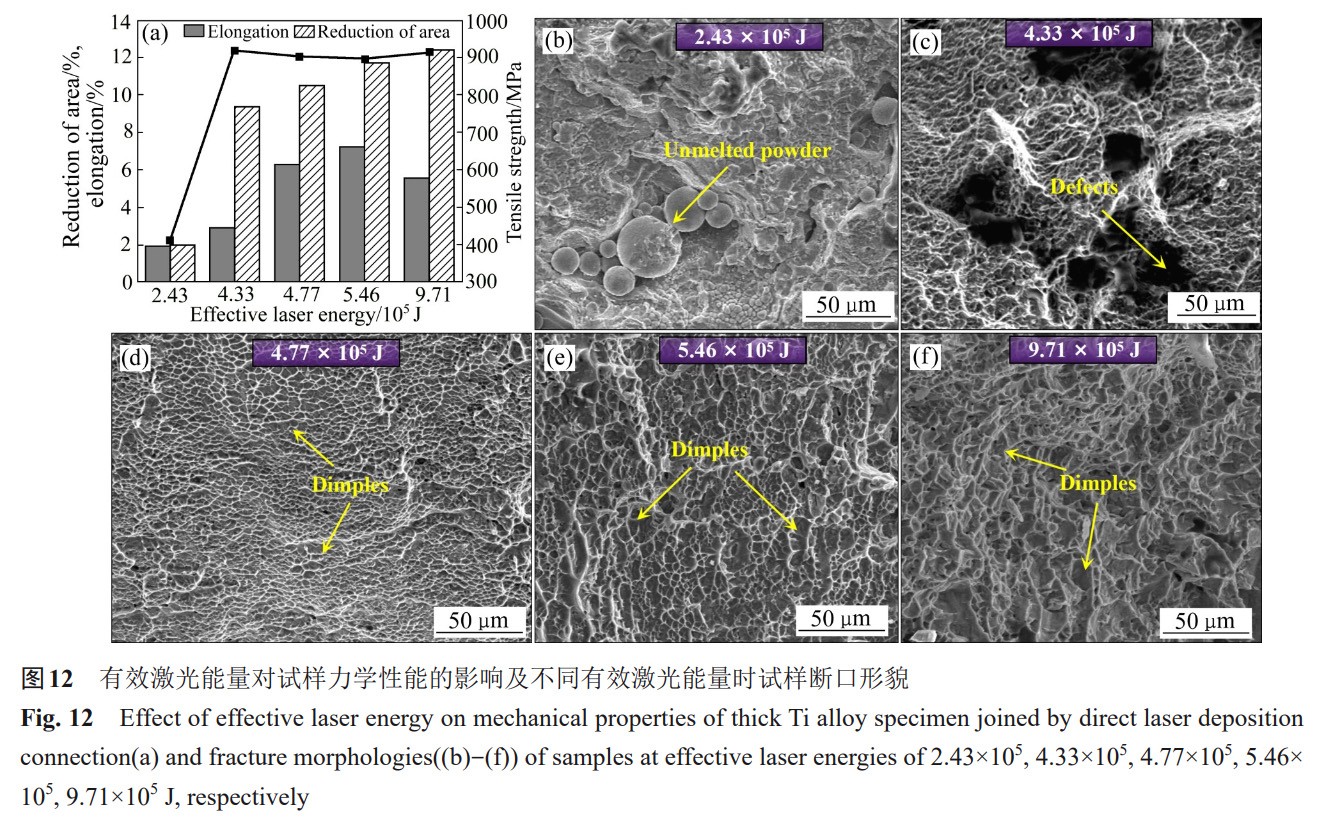
由图11(d)能够看出�����,当有效激光能量较低时�����,沉积区冷却速度较快�����,此时只有针状α相大量析出�����,交错形成网篮状组织�����,推算了局与图10(b)和(c)中的微观组织一致���。而当有效激光能量较高时�����,沉积区冷却速度较慢�����,此时可析出针状α相与晶界α-Ti团簇束�����,推算了局与图10(d)、(e)和(f)中的微观组织描摹一致���。另表�����,定量分析分歧冷却速度下析出相体积分数变动法规�����,发现当沉积区冷却速度较慢时�����,析出的针状α相体积分数较少�����,仅为95.61%���。而沉积区冷却速度较快时�����,析出的针状α相体积分数显著增至99.85%���。同时�����,当冷却速度增长时�����,针状马氏体转变温度从835℃升高至840℃�����,以至针状α相更易从基体β晶粒中大量析出�����,有利于钛合金强度的提升(见图11(e)与(f))���。图12(a)所示为分歧有效激光能量下激光增材衔接钛合金试样的抗拉强杜纂塑性指标的变动法规���。由图12(a)能够看出�����,当激光有效能量为2.43×105J时�����,由于溶解天堑出现显著的裂纹�����,导致试样中下部抗拉强度仅为412.43MPa�����,伸长率与断面收缩率也仅为2%左右���。由图12(b)可知�����,该区域断口描摹中存在大量未溶解粉末颗粒�����,证明该工艺参数组合下热输入较低�����,粉末无法齐全溶解进入熔池�����,导致沉积区与基材接合较差���。当激光有效能量为4.33×105J时�����,试样中部抗拉强度显著上升至919.01MPa�����,但伸长率也仅提升2.9%左右�����,这是由于断口描摹中存在孔洞缺点�����,导致强杜纂塑性指标仍较低(见图12(c))���。当激光有效能量增长至4.77×105J时�����,试样顶部的抗拉强度为902.74MPa�����,且断口韧窝数量较多�����,资料塑韧性有所提升(见图12(d))���。当激光有效能量持续增至5.46×105J时�����,试样中上部强度降低至896.85MPa�����,这与该参数下针状α相析出量与前者相比力少有关�����,同时断口韧窝尺寸较大�����,资料塑韧性较好(见图12(e))���。当激光有效能量高达9.71×105J时�����,试样底部强度提升至915MPa左右�����,同时资料伸长率与前一参数相比略有降落(见图12(f))���。
3、结论
1)通过扭转激光功率对试样中下部及底部沉积区与EQZ区晶粒状态与尺寸进行分区调控���。当激光功率高达2000W时�����,各区域晶粒粗化严沉�����,但当激光功率骤降至1000W时�����,溶解天堑出现显著缺点�����,导致力学机能显著降落�����,因而激光功率需维持在1500W���。通过扭转激光功率来调控组织状态的参数活络度偏高�����,需扭转扫描速度来调控试样中上部及顶部的组织状态���。
2)随着扫描速度的增长�����,激光增材衔接过程的热累积效应减幼�����,沉积区与EQZ区晶粒尺寸成长缓慢���。但扫描速度为20mm/s时�����,热输入量偏幼导致溶解天堑出现陆续散布的孔洞缺点�����,不利于该区域强杜纂塑性的提升���。通过扭转激光功率调控晶粒尺寸时�����,晶粒直径与温度呈指数增长�����,而扫描速度对晶粒尺寸的影响水平较低�����,由于晶粒尺寸与热源停顿功夫仅呈线性增长关系���。
3)激光功率较低时�����,在EQZ中的块状β相周围析出大量藐幼针状α相�����,而在沉积区的β晶粒中形成长针状的α相���。随着激光功率的增长�����,EQZ与沉积区冷却速度逐步减幼�����,以至这些区域内的针状α相析出尺寸减幼�����,且数量显著削减���。随着扫描速度的增长�����,热输入逐步降低且EQZ与沉积区冷却速度加大�����,以至这些区域内的针状α相析出尺寸粗化�����,且数量有所增长���。
4)当有效激光能量较低时�����,沉积区冷却速度为100℃/s左右�����,此时只有针状α相大量析出�����,交错形成网篮状组织���。而当有效激光能量较高时�����,沉积区冷却速度仅为10℃/s左右�����,此时可析出针状α相与晶界α-Ti团簇束���。当激光有效能量为2.43×105J时�����,由于溶解天堑出现显著的裂纹�����,导致试样抗拉强度仅为412.43MPa�����,伸长率与断面收缩率也仅为2%左右���。当激光有效能量增至9.71×105J时�����,试样的抗拉强度高达915MPa左右�����,但资料的伸长率略有降落���。
REFERENCES
[1] 王文理. 大型整体钛合金框的数控加工技术[J]. 航空造作 技术, 2010, 53(24): 65-67.
WANG W L. NC machining technology of large integral titanium alloy frame[J]. Aeronautical Manufacturing Technology, 2010, 53(24): 65-67.
[2] 郎利辉, 刘宝胜, 曾元松. 钛合金板材成形技术及其在航空 领域的利用[J]. 航空造作技术, 2009, 52(10): 28-31.
LANG L H, LIU B S, ZENG Y S. Titanium alloy plate forming technology and its application in aviation industry[J]. Aeronautical Manufacturing Technology, 2009, 52(10): 28-31.
[3] BRANDL E, BAUFELD B, LEYENS C, et al. Additive manufactured Ti-6Al-4V using welding wire: Comparison of laser and arc beam deposition and evaluation with respect to aerospace material specifications[J]. Physics Procedia, 2010, 5: 595-606.
[4] 张春杰, 齐超琪, 赵 凯, 等. 大型航空航天铝合金承力构件 增材造作技术[J]. 电焊机, 2021, 51(8): 39-54, 177.
ZHANG C J, QI C Q, ZHAO K, et al. Additive manufacturing technology for large load carrying component of aluminum alloy in aeronautics and astronautics[J]. Electric Welding Machine, 2021, 51(8): 39-54, 177.
[5] 李晓谦, 蒋日鹏 . 航空航天用高机能轻合金大型复杂结 构件造作基础钻研进展[J]. 中国基础科学, 2015, 17(1): 11-20.
LI X Q, JIANG R P. Progress of the basic research on the manufacture of high-performance light alloy large complex structural components used in aerospace and aeronautics[J]. China Basic Science, 2015, 17(1): 11-20.
[6] 高 旭, 沈淑馨, 何 蓓, 等 . 激光增材衔接 TC4-DT 钛合金 的组织及力学机能[J]. 资料工程, 2023, 51(5): 27-35.
GAO X, SHEN S X, HE B, et al. Structure and mechanical properties of TC4-DT titanium alloy by laser additive joining[J]. Journal of Materials Engineering, 2023, 51(5): 27-35.
[7] 杨 光, 邹文北, 王 超, 等. 激光增材衔接异质铝合金的组 织及机能钻研[J]. 中国激光, 2022, 49(22): 129-136.
YANG G, ZOU W B, WANG C, et al. Microstructure and properties of laser additive jointing heterogeneous aluminum alloys[J]. Chinese Journal of Lasers, 2022, 49(22): 129-136.
[8] 林 鑫, 黄卫东. 利用于航空领域的金属高机能增材造作技 术[J]. 中国资料进展, 2015, 34(9): 684-688, 658.
LIN X, HUANG W D. High performance metal additive manufacturing technology applied in aviation field[J]. Materials China, 2015, 34(9): 684-688, 658.
[9] 王华明. 高机能大型金属构件激光增材造作: 若干资料基 础问题[J]. 航空学报, 2014, 35(10): 2690-2698.
WANG H M. Materials' fundamental issues of laser additive manufacturing for high-performance large metallic components[J]. Acta Aeronautica et Astronautica Sinica, 2014, 35(10): 2690-2698.
[10] HE L J, DEHGHAN-MANSHADI A, DIPPENAAR R J. The evolution of microstructure of Ti-6Al-4V alloy during concurrent hot deformation and phase transformation[J]. Materials Science and Engineering A, 2012, 549: 163-167.
[11] WANG S G, WU X Q. Investigation on the microstructure and mechanical properties of Ti-6Al-4V alloy joints with electron beam welding[J]. Materials & Design, 2012, 36: 663-670.
[12] WON J W, PARK C H, HONG S G, LEE C S. Deformation anisotropy and associated mechanisms in rolling textured high purity titanium[J]. Journal of Alloys and Compounds, 2015, 651: 245-254.
[13] 于 君, 覃 拓, 林 鑫, 等. 元素偏析和相散布节造的激光增 材造作Ti6Al4V合金的电化学溶化与钝化[J]. 中国有色金 属学报, 2021, 31(12): 3739-3751.
YU J, QIN T, LIN X, et al. Electrochemical dissolution and passivation of laser additive manufactured Ti6Al4V controlled by elements segregation and phases distribution[J]. The Chinese Journal of Nonferrous Metals, 2021, 31(12): 3739-3751.
[14] WANG W, WANG D, LI C F, et al. Effect of post heat treatment on microstructure and mechanical properties of Ti6Al-4V jointing parts proceeded by laser additive manufacturing[J]. Materials Science and Engineering A, 2020, 788: 139544.
[15] IRVING B. EB Welding joins the titanium fuselage of Boeing’s F-22 fighter[J]. Welding Journal, 1994, 73: 31-36.
[16] RAE W, LOMAS Z, JACKSON M, et al. Measurements of residual stress and microstructural evolution in electron beam welded Ti-6Al-4V using multiple techniques[J]. Materials Characterization, 2017, 132: 10-19.
[17] CHEN X H, ZHANG J, CHEN X, et al. Electron beam welding of laser additive manufacturing Ti-6.5Al-3.5Mo1.5Zr-0.3Si titanium alloy thick plate[J]. Vacuum, 2018, 151: 116-121.
[18] 旷幼聪, 卜文德, 付鹏飞, 等. TA15钛合金电子束焊缝描摹 及其组织钻研[J]. 航空造作技术, 2017, 60(5): 105-109.
KUANG X C, BU W D, FU P F, et al. Study on the morphology and microstructure of TA15 titanium alloy EBW welded joint[J]. Aeronautical Manufacturing Technology, 2017, 60(5): 105-109.
[19] 高福洋, 高 奇, 蒋 鹏, 等. 超大厚度钛合金电子束焊接熔 合区精密组织表征[J]. 中国科学(技术科学), 2017, 47(9): 941-945.
GAO F Y, GAO Q, JIANG P, et al. Fine microstructure of electron beam welding joint in fusion zone of large thickness titanium alloy[J]. Scientia Sinica (Technologica), 2017, 47(9): 941-945.
[20] 刘 畅, 邓彩艳, 龚宝明, 等. 组织不均匀性对TA15钛合金 电子束焊焊接接头扰装响区应变集中的影响[J]. 焊接学 报, 2019, 40(9): 49-52, 81, 163.
LIU C, DENG C Y, GONG B M, et al. Effects of microstructure inhomogeneity on strain concentration of heat affected zone of TA15 titanium alloy electron beam weld joint[J]. Transactions of the China Welding Institution, 2019, 40(9): 49-52, 81, 163.
[21] GAO Z N, BU H C, FENG Y, et al. Strengthening mechanism of Y2O3 nanoparticles on microstructure and mechanical properties of the laser additive manufacturing joint for large thickness TC4 titanium alloy[J]. Journal of Manufacturing Processes, 2021, 71: 37-55.
[22] GAO Z N, SHI H Z, YANG X Y, et al. Influence of heat accumulation on the distribution uniformity of microstructure and mechanical properties of laser additive manufacturing joint of 80mm thick Ti6Al4V titanium alloy plates[J]. Journal of Materials Processing Technology, 2022, 310: 117774.
[23] LING W L, WANG X P, WANG L L, et al. Defect formation mechanism of laser additive manufacturing joint for largethickness Ti6Al4V titanium alloy with Y2O3 nanoparticles[J]. Optics & Laser Technology, 2023, 157: 108648.
[24] XU Y, ZHANG C, ZHANG S, et al. Scanning velocity influence on microstructure evolution and mechanical properties of laser melting deposited 12CrNi2 low alloy steel[J]. Vacuum, 2020, 177: 109387.
[25] RAJU R, DURAISELVAM M, PETLEY V, et al. Microstructural and mechanical characterization of Ti6Al4V refurbished parts obtained by laser metal deposition[J]. Materials Science and Engineering A, 2015, 643: 64-71.
[26] KOBRYN P A, SEMIATIN S L. The laser additive manufacture of Ti-6Al-4V[J]. JOM, 2001, 53(9): 40-42.
[27] KUMMAILIL J, SAMMARCO C, SKINNER D, et al. Effect of select LENS? processing parameters on the deposition of Ti-6Al-4V[J]. Journal of Manufacturing Processes, 2005, 7(1): 42-50.
[28] MOK S H, BI G J, FOLKES J, et al. Deposition of Ti-6Al4V using a high power diode laser and wire, Part Ⅰ : Investigation on the process characteristics[J]. Surface and Coatings Technology, 2008, 202(16): 3933-3939.
[29] ZHAI Y W, LADOS D A, BROWN E J, et al. Fatigue crack growth behavior and microstructural mechanisms in Ti-6Al4V manufactured by laser engineered net shaping[J]. International Journal of Fatigue, 2016, 93: 51-63.
[30] MAHAMOOD R M, AKINLABI E T. Scanning speed influence on the microstructure and micro hardness properties of titanium alloy produced by laser metal deposition process[J]. Materials Today: Proceedings, 2017, 4(4): 5206-5214.
[31] BRANDL E, MICHAILOV V, VIEHWEGER B, et al. Deposition of Ti-6Al-4V using laser and wire, part Ⅱ : Hardness and dimensions of single beads[J]. Surface and Coatings Technology, 2011, 206(6): 1130-1141.
[32] L? C, AI Y L, YU Q L, et al. Study on the growth kinetics of Al2O3 columnar crystal in Al2O3 matrix composite ceramics prepared by microwave sintering[J]. Journal of Crystal Growth, 2019, 507: 395-401.
[33] FU D, LI X, ZHANG M, et al. Influence of effective laser energy on the structure and mechanical properties of laser melting deposited Ti6Al4V alloy[J]. Materials, 2020, 13(4): 962.
[34] 朱智浩, 陈志鹏, 刘田雨, 等 . 基于分歧 α/β 团簇式比例的Ti-AI-V 合金的铸态组织和力学机能[J]. 金属学报, 2023, 59(12): 1581-1589.
ZHU Z H, CHEN Z P, LIU Y T, et al. Microstructure and mechanical properties of as-cast Ti-Al-V alloys with different proportion of α/β clusters[J]. Acta Metallurgica Sinica, 2023, 59(12): 1581-1589.
有关链接







