引言
钛合金凭借自身优异的轻量化、高强度及耐侵蚀性等特点������,成为航空航天领域宽泛使用的结构资料[1-3]���。尤其是钛合金的焊接/超塑性成形技术可能造作空心轻量化结构������,拥有沉要的利用潜力[4]���。TC4钛合金激光焊接接头成形优良������,强度高于母材������,但由于焊缝由粗壮的原始β晶粒内的网篮状马氏体组织组成������,所以其接头塑性较差[5]���。在常温拉伸变形过程中������,TC4钛合金母材的延长率通常在10%~15%������,而焊缝根基不产生塑性变形����;在高温超塑性变形过程中������,焊缝的超塑性变形能力低于母材[6-8]������,从而限度了激光焊/超塑性成形技术的现实利用���。因而������,调控焊缝组织、提高接头的常温及高温塑性������,可提高焊接件的加工机能������,进一步推动TC4钛合金的推广利用���。增长稀土元素是调控合金组织机能的一种可行步骤������,通常来说稀土元素以单质、氧化物或金属间化合物状态呈此刻合金组织中������,起到净化、改性和微合金化作用[9-13]���。与其他稀土元素相比������,稀土元素Yb有着更为怪异的原子核表电子分列方式������,这也使得Yb元素的调控作用在铝、镁合金中有着更多的利用和钻研[14]���。钻研批注������,稀土元素Yb可能在分歧的铝、镁合金中天生分歧的金属间化合物������,这些藐幼化合物的析出起到了对位错的钉扎故障作用������,进而限度合金的动态再结晶行为������,达到了细化晶粒的作用������,对合金的塑型和强杜仔着较大提升[15-17]���。目前������,稀土元素对钛合金焊接接头组织及机能的影响还未见相应钻研报路���。本工作在TC4钛合金激光焊缝中增长分歧含量的Yb2O3������,并观察其接头组织特点������,测试其接头常温及高温力学机能������,为钛合金激光焊/超塑性成形技术的利用提供理论参考���。
1、尝试
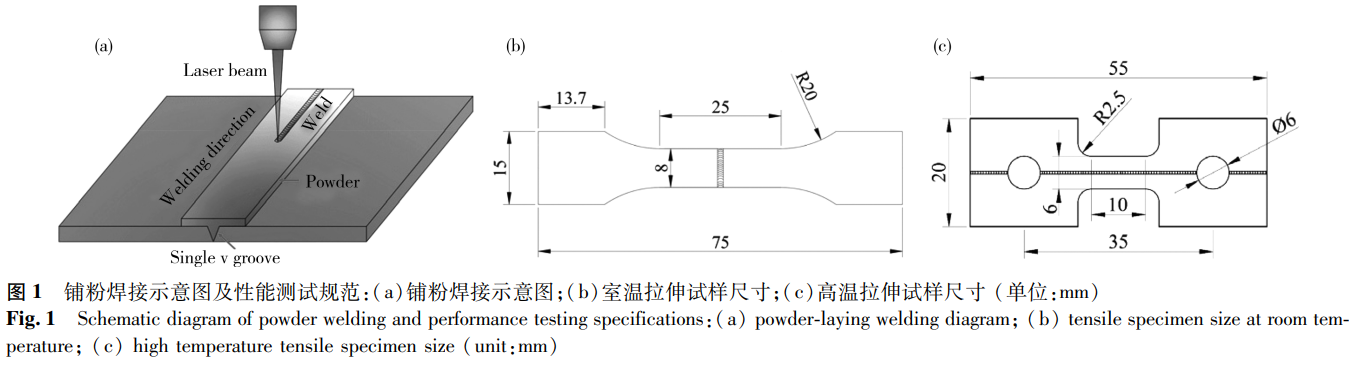
母材选用长×宽×高为60mm×40mm×2mm的热轧退火态TC4钛合金板������,室温拉伸延长率为11%���。选取激光铺粉焊接������,预置粉末为Yb2O3和TC4粉末充分球磨后的混合粉末������,粉末粒径均为15~50μm���。Yb2O3在焊前混粉中所占质量比例(文中如无出格注明均为质量分数)别离为0%、2%、4%、6%、8%、10%������,选取对接焊方式������,图1a为铺粉焊接示意图���。尝试设备选取IPG公司出产的YLS-4000光纤激光器������,激光波长为1.07μm������,激光功率为1.9kW������,焊接速度为2.1m/min���。室温拉伸选取型号为WDW200D微机节造电子全能试验机������,以1mm/min的拉伸速度检测接头抗拉强度������,室温拉伸试样尺寸如图1b所示���。高温拉伸选取CMT4104微机节造电子试验机������,高温拉伸参数为变形温度900℃、初始应变速度2×10-3s-1������,高温拉伸试样尺寸如图1c所示选取扫描电子显微镜(Scanningelectronmicroscope������,SEM)、能谱仪(Energydispersivespectrometer������,EDS)和X射线衍射仪(Xraydiffractometer������,XRD)分析接头的界面物相组成和结构���。
2、了局与会商
2.1 稀土元素对TC4钛合金激光焊接头组织的影响
图2为分歧Yb2O3含量时TC4钛合金激光焊接头金相组织���。
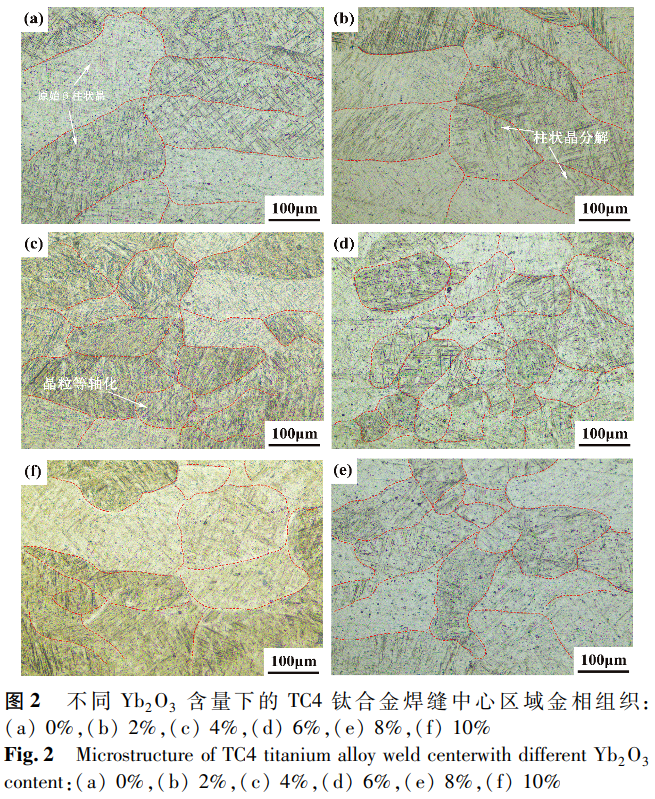
从图2a未增长Yb2O3的接头组织中可知������,焊缝区由粗壮原始β柱状晶组成������,β晶粒内部由有序分列的针状马氏体α′组成������,进而形成网篮组织���。图2b中未发现显著的第二相������,焊缝组织仍旧由原始β柱状晶组成������,但增长Yb2O3之后������,原始β柱状晶的长度和宽度同时出现了显著的减幼景象������,这批注Yb2O3的增长可能使激光填粉焊钛合金焊缝原始β晶粒产生细化景象图3为Yb2O3对焊缝宽度及β晶粒尺寸的影响���。由图3可知������,未增长Yb2O3的焊缝β晶粒大幼为420μm������,焊缝宽度为0.94mm���。增长稀土后������,焊缝晶粒尺寸及焊缝宽度随着土含量增长而不休减�������;当Yb2O3含量为6%时������,Yb2O3对焊缝晶粒尺寸及焊缝中心宽杜装响最为显著������,晶粒尺寸最幼为308μm������,此时焊缝中心宽度也达到最幼值������,为0.73mm���。相较于未增长Yb2O3焊缝������,β晶粒尺寸减幼26.67%������,焊缝中心宽度减幼22.3%���。这是由于随着Yb2O3含量的增长������,熔池中异质形核点也会增长������,降低了临界形核功������,增长了焊缝晶粒的形核率���。激光焊缝中心宽度重要取决于熔池的表表张力������,稀土元素作为活性元素可能有效降低液态熔池的表表张力并减幼其表表能������,使得焊缝中心宽度变窄���。但当Yb2O3的含量达到8%后������,晶粒尺寸及焊缝中心宽杜字逐步变大������,在Yb2O3的含量为10%时������,焊缝晶粒尺寸为336μm������,焊缝中心宽度为0.96mm���。这是由于随着焊缝中稀土氧化物的增长������,容易荟萃形成大的夹渣物������,导致形核点削减的同时亦降低液态熔池的流动性������,对晶粒的细化及焊缝中心宽度产生不利影响���。
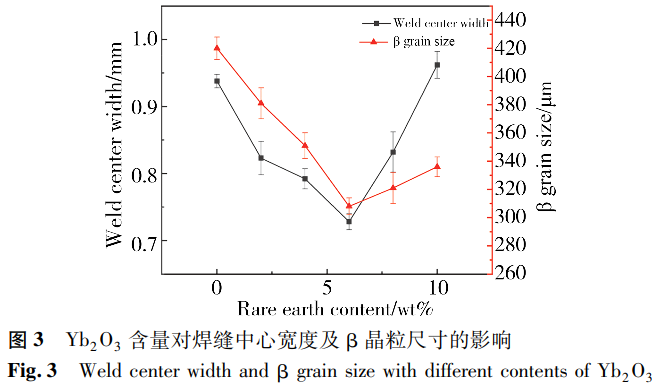
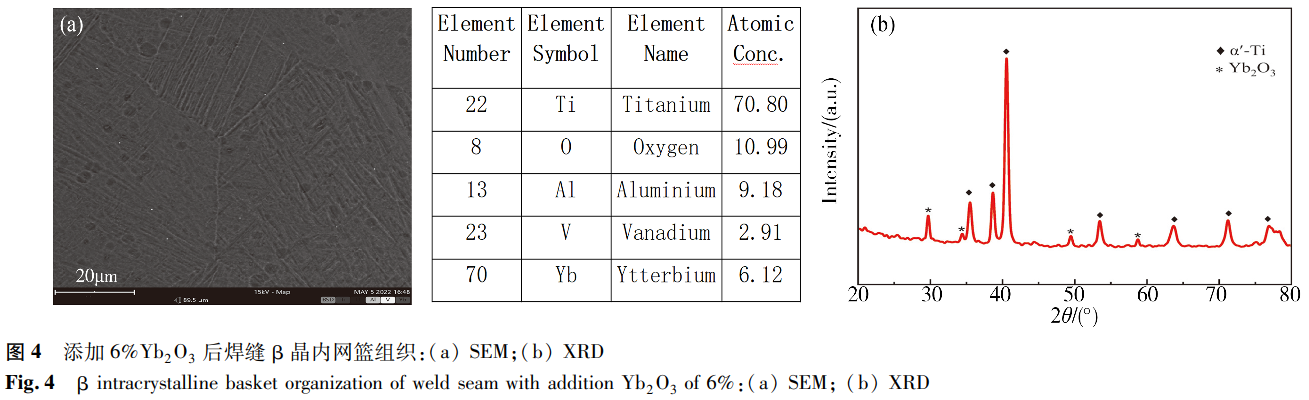
图4为增长6%Yb2O3后焊缝β晶内网篮组织������,其中图4a为网篮组织的能谱面扫描������,能够看到������,焊缝为针状α′马氏体组成的网篮组织������,但是在网篮组织中存在微幼的白点���。经过EDS扫描批注������,网篮组织内存在O、Yb元素������,判断其为Yb2O3颗粒���。结合图4b的XRD图������,同样批注焊缝网篮组织内存在Yb2O3������,批注图4a中白色相为在β晶粒内部的Yb2O3���。Yb2O3的参与一方面会降低大部门的马氏体长度������,这是由于Yb2O3的参与会降低β晶粒尺寸������,而马氏体的成长不能突破β晶粒的晶界����;另一方面会导致马氏体成长分列杂乱������,这是由于稀土Yb作为活性元素������,会促使熔池的向下贱动越发剧烈������,从而导致马氏体成长分列杂乱���。当马氏体成长受到限度时������,晶粒内部元素更容易进行元素扩散������,导致网篮组织的形成秩序受到了影响������,这降低了焊缝的强、硬度而使其更容易产生变形������,即塑性提高���。
2.2 稀土元素对TC4钛合金激光焊接头机能的影响
2.2.1 室温力学机能
表1为Yb2O3含量对接头室温力学机能的影响������,由表可知������,当Yb2O3含量低于6%时������,拉伸试样都断裂于母材������,注明接头强度高于母材������,抗拉强度高于1100Mpa���。当Yb2O3含量达到8%时������,接头抗拉强度降低到910Mpa������,断裂产生在熔合区左近的焊缝������,这是由于Yb2O3含量过高������,容易在焊缝中荟萃成脆性������,同时加剧了焊缝与扰装响区的组织机能差距������,导致试件在熔合左近的焊缝处断裂���。当Yb2O3含量持续升高到10%时������,焊缝的脆性更强������,强度只有869Mpa������,过多的稀土氧化物造成了焊缝夹渣������,引起了焊缝的应力集中景象���。焊接裂纹陪伴着脆性氧化物起头萌生������,接头机能急剧恶化������,反而降低了接头的抗拉强度和塑性������,断裂地位呈此刻焊缝处���。
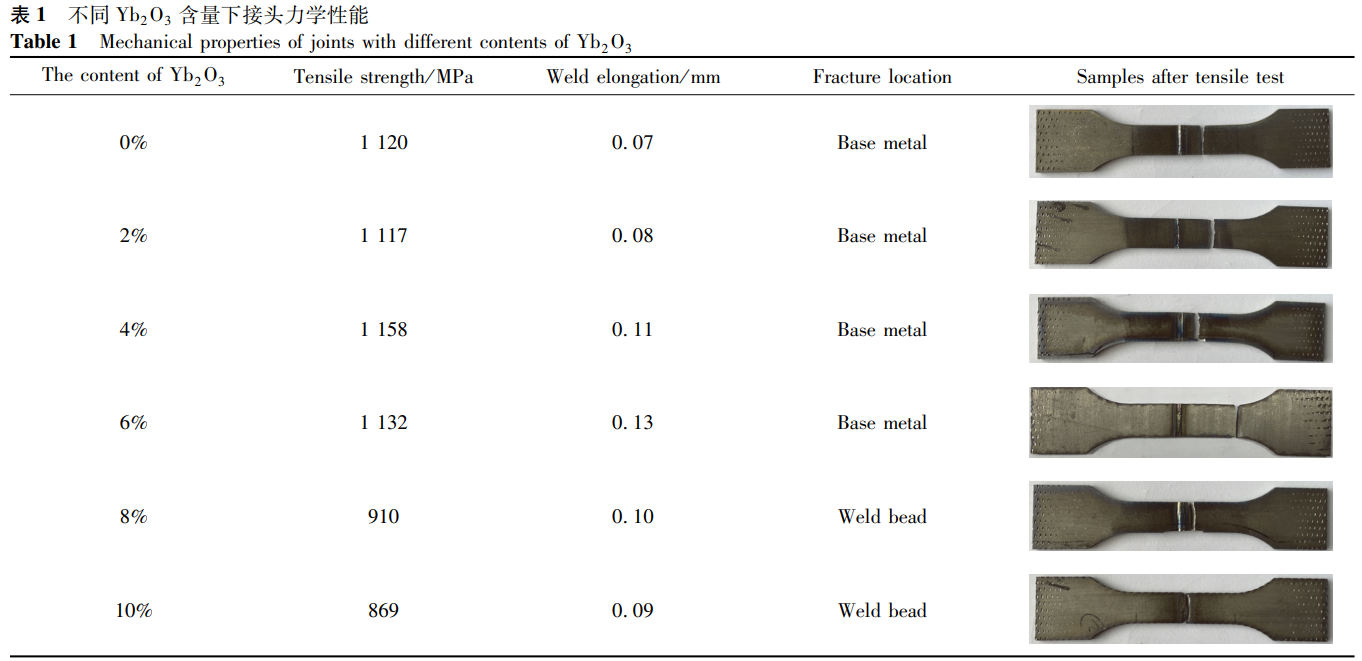
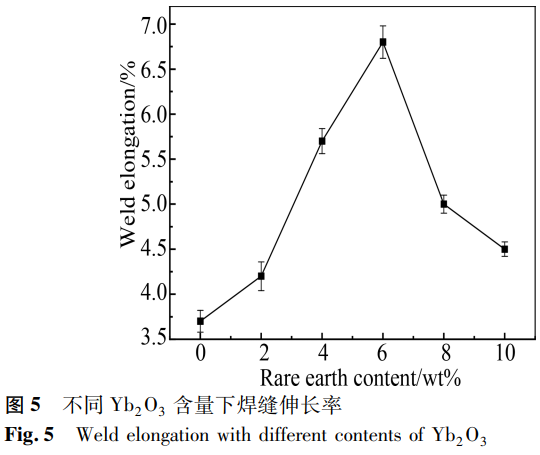
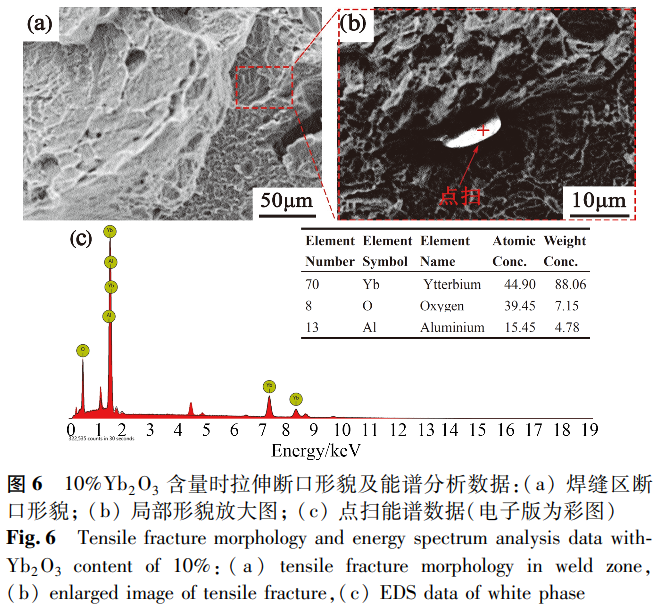
图5为Yb2O3含量对焊缝伸长率的影响���。由于试样无数断裂于母材������,所以用伸长率来表征焊缝的塑性���。由图5可知������,随着Yb2O3含量的增长������,焊缝的伸长率呈先增大后减幼的变动趋向���。未增长稀土元素时������,焊缝伸长率为3.7%������,这是由于焊缝晶粒粗壮������,马氏体长而有序������,因而强度、硬度较高������,在试样进行拉伸时������,焊缝塑性较低������,变形程杜仔限���。参与稀土后������,焊缝晶粒得到了细化������,马氏体长度减幼������,分列秩序降低������,塑性增长���。当Yb2O3含量为2%时������,延长率提高至4.2%���。随着Yb2O3含量持续增长至6%时������,焊缝伸长率达最高������,为6.8%������,此时焊缝塑性最好������,稀土元素的作用达到最大������,这也批注增长适量的Yb2O3可有效提高焊缝的塑性���。而当Yb2O3含量持续增长至8%时������,稀土氧化物的脆性阐扬作用������,反而低焊缝强度和塑性������,此时塑性降低显著������,延长率降落至5.1%���。当Yb2O3含量为10%时������,焊缝伸长率为4.5%������,接头塑性进一步降低������,这是由于过多的稀土氧化物造成了焊缝夹渣������,引起了焊缝的应力集中景象������,最终导致裂纹的萌生������,接头机能恶化���。因而掺加含量6%以下的稀土氧化物有利于提高焊缝的塑性������,增长焊缝延长率���。为了更充分展示Yb2O3对接头断裂行为的影响������,对断裂于焊缝地位的试样进行断口分析(见图6)������,对图6a中红色框选部门进行放大������,得到如图6b所示的焊缝断口描摹部门放大图������,从图6b中可发现直径约10μm的白色雷同化在断口处������,能谱点扫描了局显示������,该白色相为焊缝中形成的M相���。这批注当Yb2O3含量过高时������,焊缝中荟萃形成的不规定块状M相会造成焊缝夹渣等不良后果������,极有可能在载荷作用下引起焊缝内部的应力集中景象������,进而成为裂纹的萌生源������,这成为焊缝机能降落的沉要内因���。
2.2.2 高温力学机能
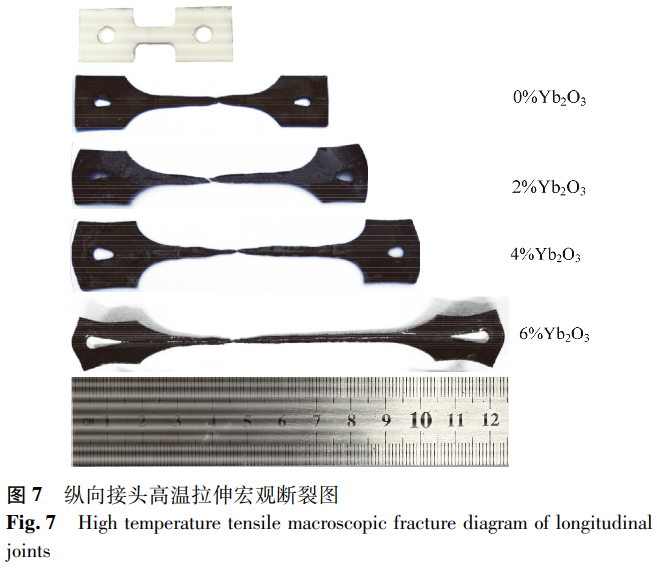
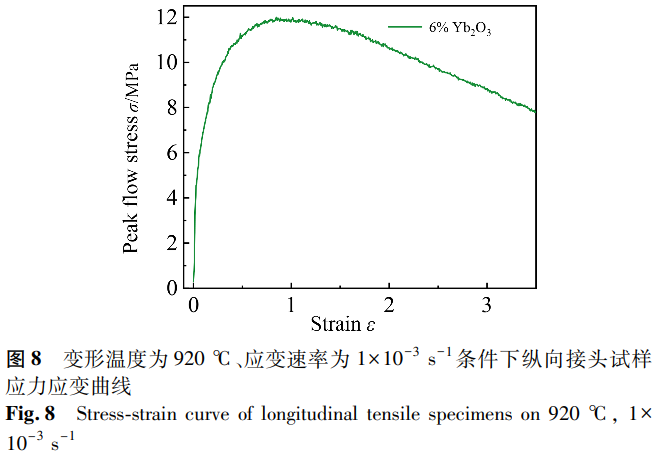
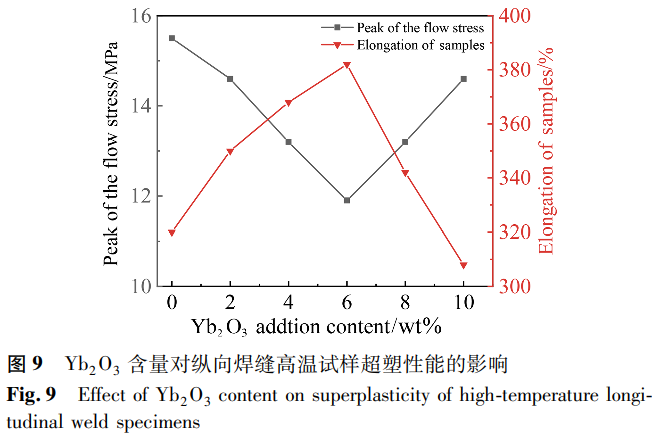
图7为接头纵向试样高温拉伸宏观断裂图片������,图中白色试样为高温拉伸前纵向接头试样������,白色是涂敷Ti-5高温防氧化玻璃涂料导致������,其在高温下会在试样表表溶解形成一层致密的玻璃涂层������,有效缓解高温拉伸过程中试样的氧化���。由图7可知������,接头在高温拉伸过程中变形均匀������,未有显著颈缩断裂������,这也保障了纵向接头试样在超塑变形过程中能获得较大的断后延长率���。图8为变形温度为920℃、应变速度为1×10-3s-1前提下6%Yb2O3含量纵向接头试样应力应变曲线������,由图可知������,该曲线状态靠近非典型的动态再结晶曲线���。随着高温拉伸的进行������,试样流变应力增速减缓并逐步达到峰值������,达峰值后便出现缓慢降落的趋向������,最终导致塑性失稳������,这是典型的超塑性变形特点���。图9为变形温度为920℃、应变速度为1×10-3s-1件下Yb2O3含量对焊缝高温试样超塑机能的影响���。由图9可知������,当焊缝中未增长Yb2O3时������,纵向焊缝高温试样接头的流变应力为15.5Mpa������,试样延长率达到了320%������,注明TC4钛合金激光焊焊缝拥有肯定的超塑变形能力���。随着Yb2O3含量的增长������,流变应力先减幼后增大������,延长率先增大后减幼���。Yb2O3含量为6%时������,对焊缝高温超塑机能影响最为显著������,此时试样的峰值流变应力最幼������,为11.9Mpa������,试样延长率达到最大值������,为382%������,相对于未增长Yb2O3的焊接试样������,峰值流变应力减幼了25%������,试样延长率增长了19%���。这是由于Yb2O3的参与可能有效降低焊缝晶粒的尺寸������,使得粗壮的原始β晶粒破碎������,而随着晶粒的细化������,单元体积内晶界总面积增长������,晶界的滑动趋向增长������,最终导致纵向焊缝高温试样延长率增长���。此表������,随着位错在晶界左近塞积导致晶格强烈扭动的区域增长������,晶界提供了较多的动态再结晶形核场所������,有效推进了动态再结晶的产生������,进而降低了纵向焊缝高温试的高温变形抗力������,其峰值流变应力也降低���。随着Yb2O3含量的进一步增长������,试样峰值流变应力起头不休增长������,延长率也降低���。当Yb2O3的含量为10%时������,纵向焊缝高温试样峰值流变应力为14.6Mpa������,试样延长率为308%������,别离比未增长时降低了4.4%和3.8%������,试样的塑性变形能力起头恶化���。这是由于当Yb2O3的含量过高时������,这些氧化物同化起头趋向于在位错和晶界处荟萃������,故障晶界及位错的活动的同时对元素的扩散起到不利影响������,显著提高再结晶温度������,高温变形抗力增长������,塑性降低���。
3、结论
(1)Yb2O3的参与可能在减幼焊缝中心宽度的同时为β晶粒提供异质形核点������,细化β晶粒尺寸���。随着Yb2O3含量的增长������,焊缝晶粒尺寸及焊缝宽度呈先减幼后增大的变动趋向������,当Yb2O3含量为6%时������,晶粒尺寸最幼������,为308μm������,焊缝中心宽度也达到最幼值������,为0.73mm���。
(2)Yb2O3的参与提高TC4钛合金激光焊接头室温塑性���。随着Yb2O3含量升高������,接头伸长率先升高后降低������,未增长稀土元素时������,焊缝伸长率为3.7%������,当Yb2O3含量为6%时伸长率最大������,为6.8%������,是原始焊缝伸长率的近2倍���。
(3)Yb2O3的参与可能提高焊缝的超塑性变形能力���。随着Yb2O3含量的升高������,焊缝纵向超塑性变形延长率先增大后减幼������,峰值流动应力先减幼后增大���。当Yb2O3含量在6%时������,峰值流变应力最低������,为11.9Mpa������,延长率最高������,为382%���。
参考文件
1���。兀酰������,SuJJ������,ZhuoS������,etal.ChineseJournalofNonferrousMetals������,2019������,29(7)������,1408(inChinese).
许良������,苏居季������,周松������,等.中国有色金属学报������,2019������,29(7)������,1408.
2���。冢瑁铮酰������,XuD������,GengS������,etal.MaterialsCharacterization������,2021������,179������,111302.
3���。茫铮铮耄澹耍������,AtiehAM.JournalofManufacturingandMaterialsProcessing������,2020������,4(2)������,39.
4���。粒酰鳎幔欤樱������,RameshS������,YusofF������,etal.TheInternationalJournalofAdvancedManufacturingTechnology������,2018������,97(1)������,1071.
5���。冢瑁酰铮樱������,TaoJ������,ZhaoHT������,etal.JournalofAeronauticalMaterials������,2011������,31(5)������,34(inChinese).
周水亮������,陶军������,赵海涛������,等.航空资料学报������,2011������,31(5)������,34.
6���。蹋椋牵������,QinT������,FeiAG������,etal.JournalofAlloysandCompounds������,2019������,802������,50.
7���。祝幔睿纾������,ChenYP������,ChengDH������,etal.TransactionsofMaterialsandHeatTreatment������,2020������,41(5)������,177(inChinese).
王龙������,陈益平������,程东海������,等.资料热处置学报������,2020������,41(5)������,177.
8���。耍幔瑁幔睿洌幔欤������,YasuiK.MaterialsScienceForum������,1997������,243������,687.
9���。樱瑁幔颍恚幔郑������,KumarV������,JoshiRS.JournalofMaterialsResearchandTechnology������,2019������,8(4)������,3504.
10ChenF������,YuS������,LuW������,etal.MaterialsScienceandTechnology������,2019������,35(18)������,2275.
11WengW������,BiesiekierskiA������,LinJ������,etal.Materialia������,2020������,9������,100586.
12WangKS������,TanJF������,HuP������,etal.MaterialsScienceandEngineering:A������,2015������,636������,415.
13HiedaJ������,NiinomiM������,NakaiM������,etal.MaterialsTransactions������,2013������,54(8)������,1361.
14WuLY.Rareearthmetallurgy������,ChemicalIndustryPress������,China������,2005(inChinese).
吴文远.稀土冶金学������,化学工业出版社������,2005.
15WuH������,YanT������,WangL������,etal.MaterialsScienceandEngineering:A������,2020������,777������,139033.
16ZhangD������,ZhangD������,BuF������,etal.JournalofAlloysandCompounds������,2017������,728������,404.
17ZouY������,YanH������,YuB������,etal.Intermetallics������,2019������,110������,106487.
有关链接







