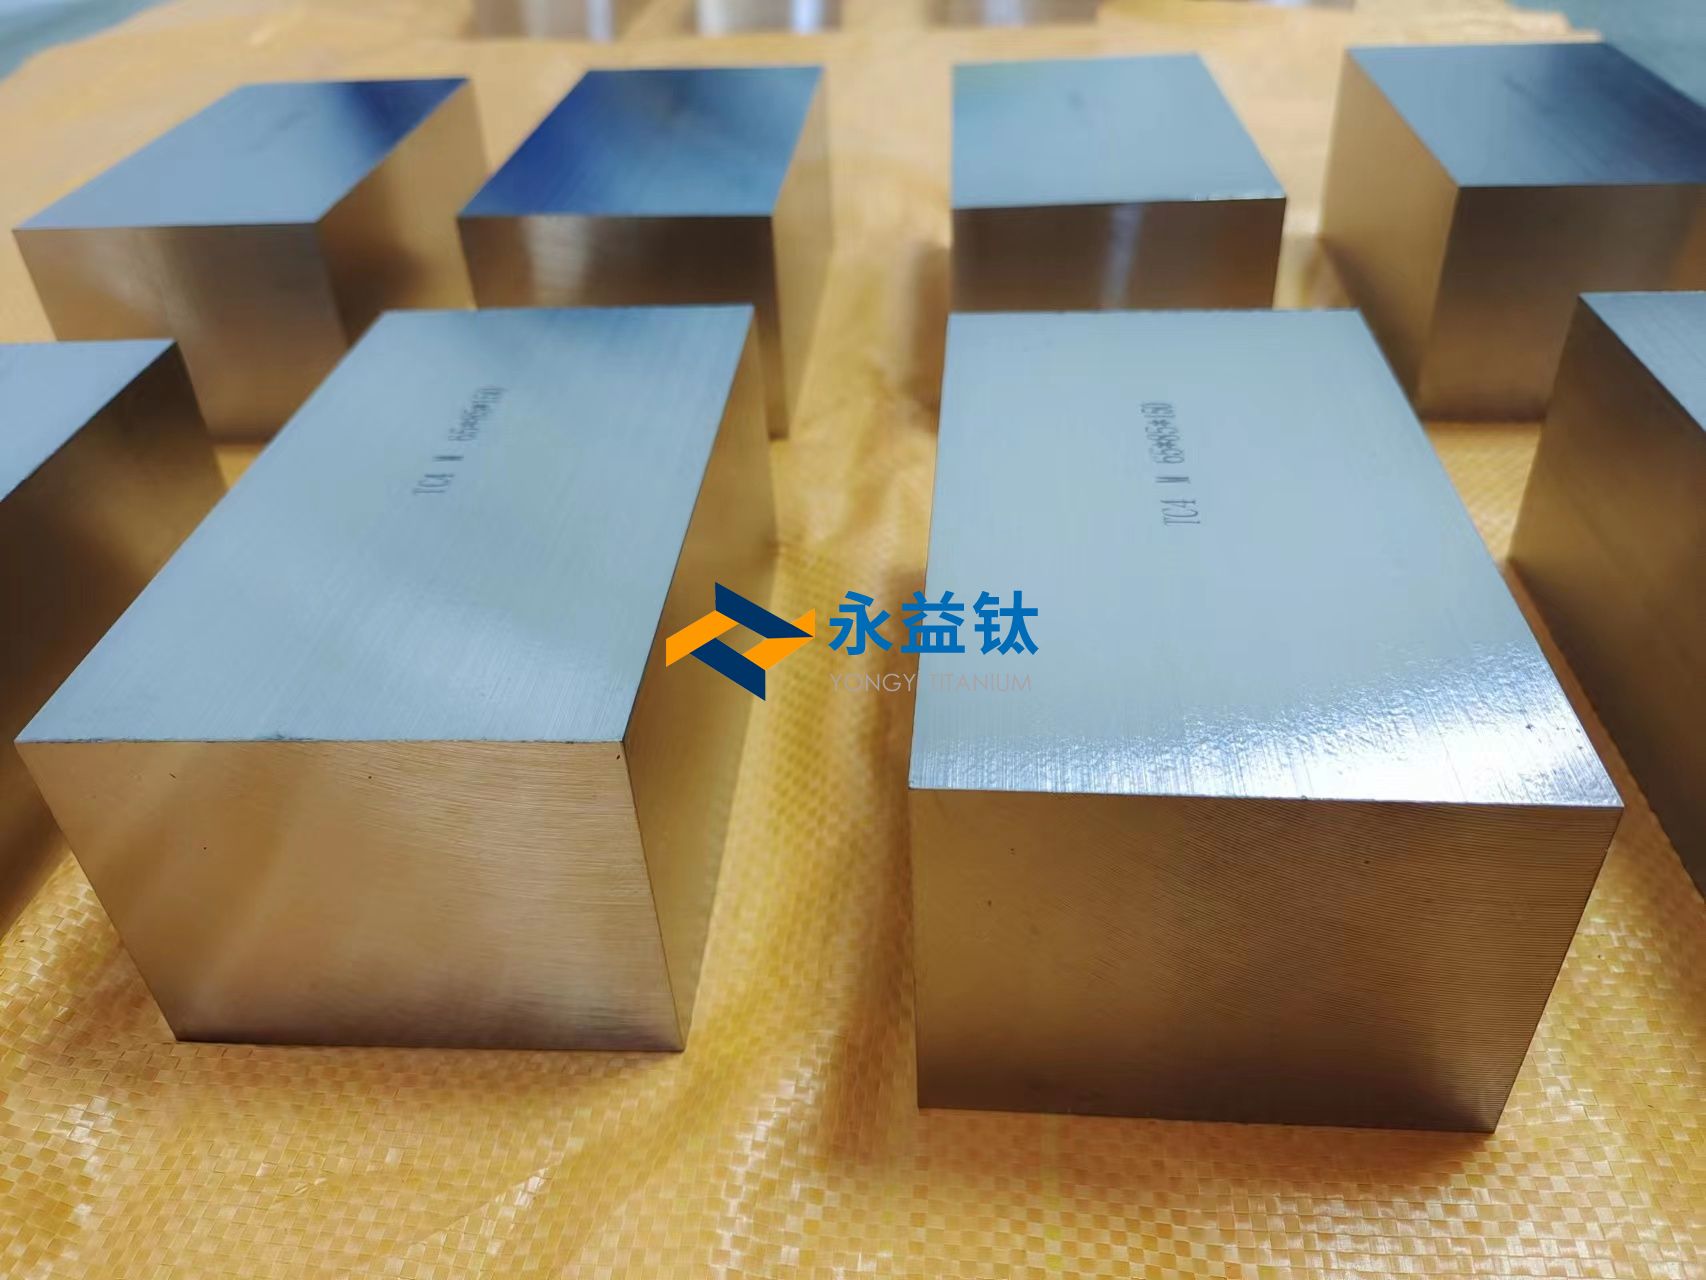
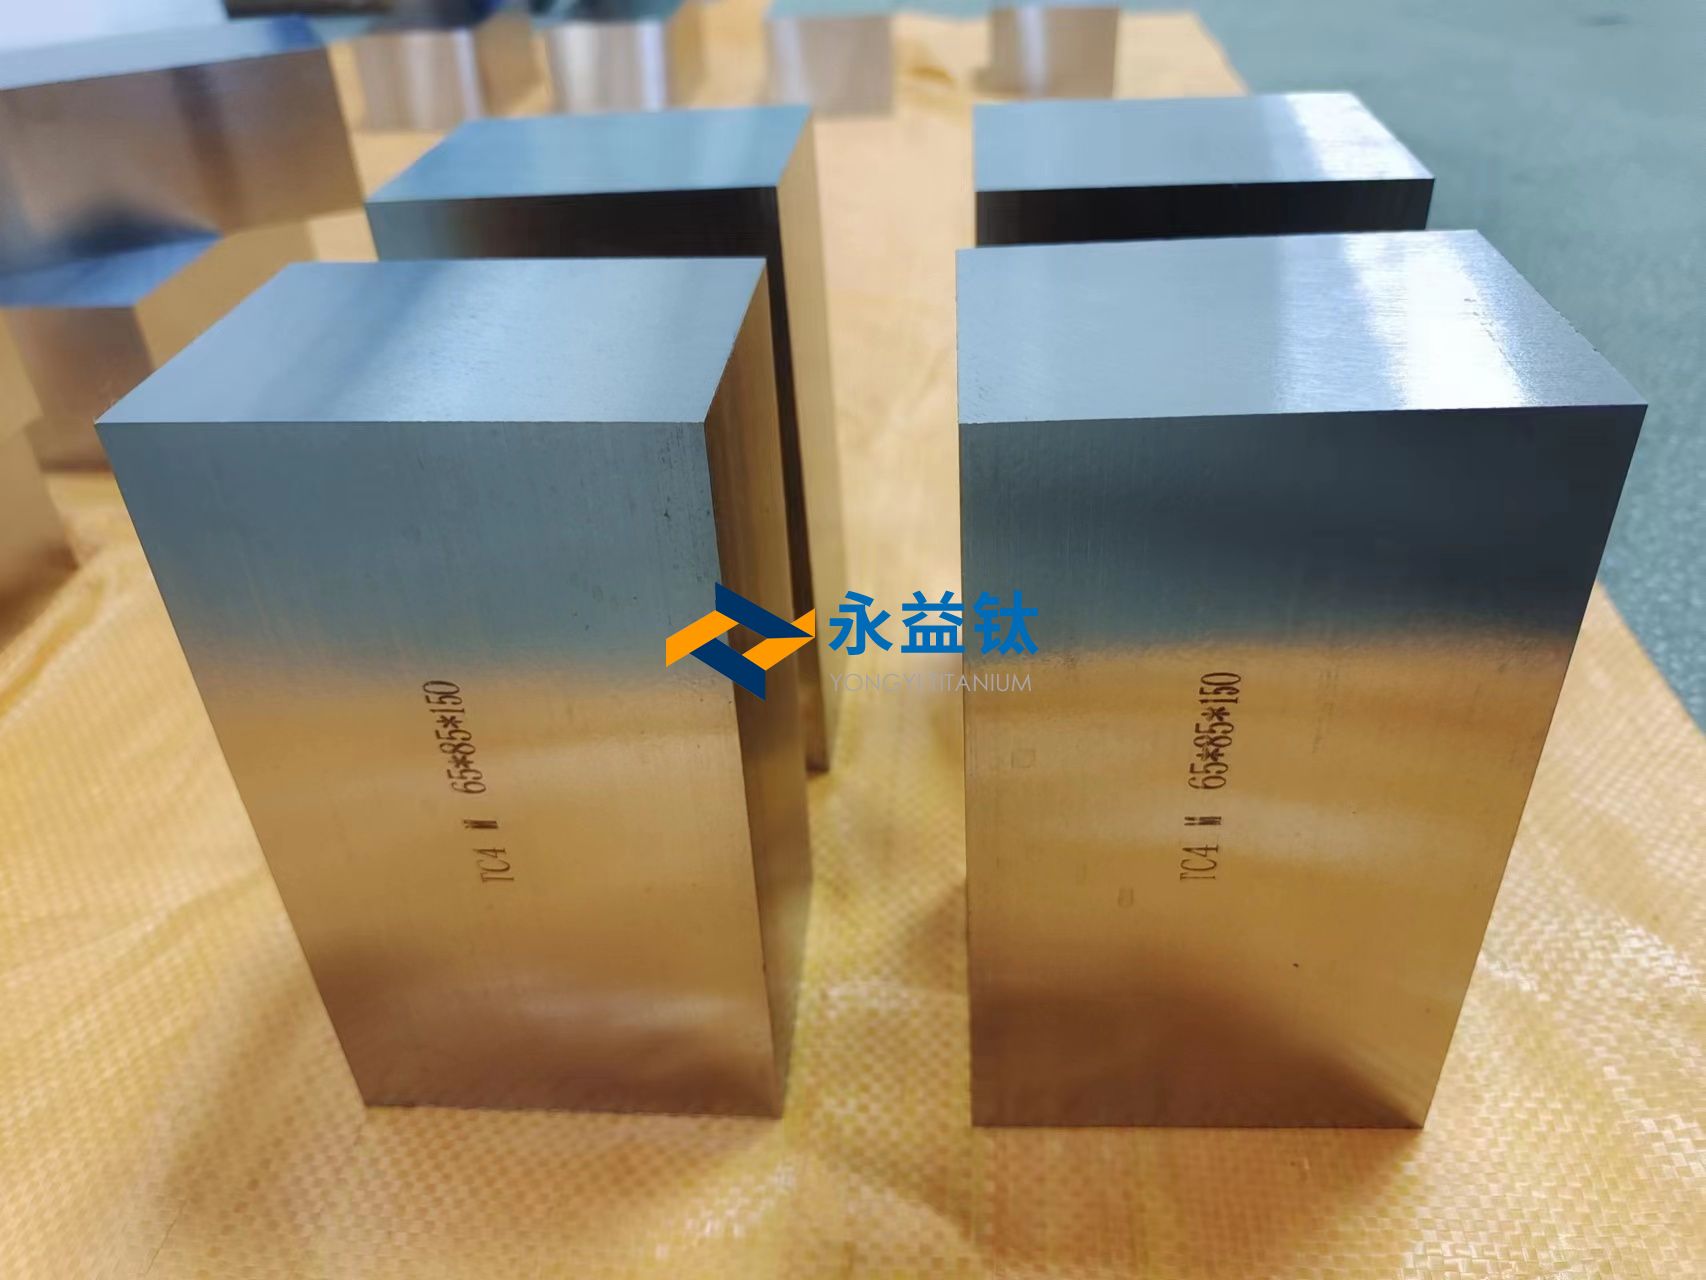
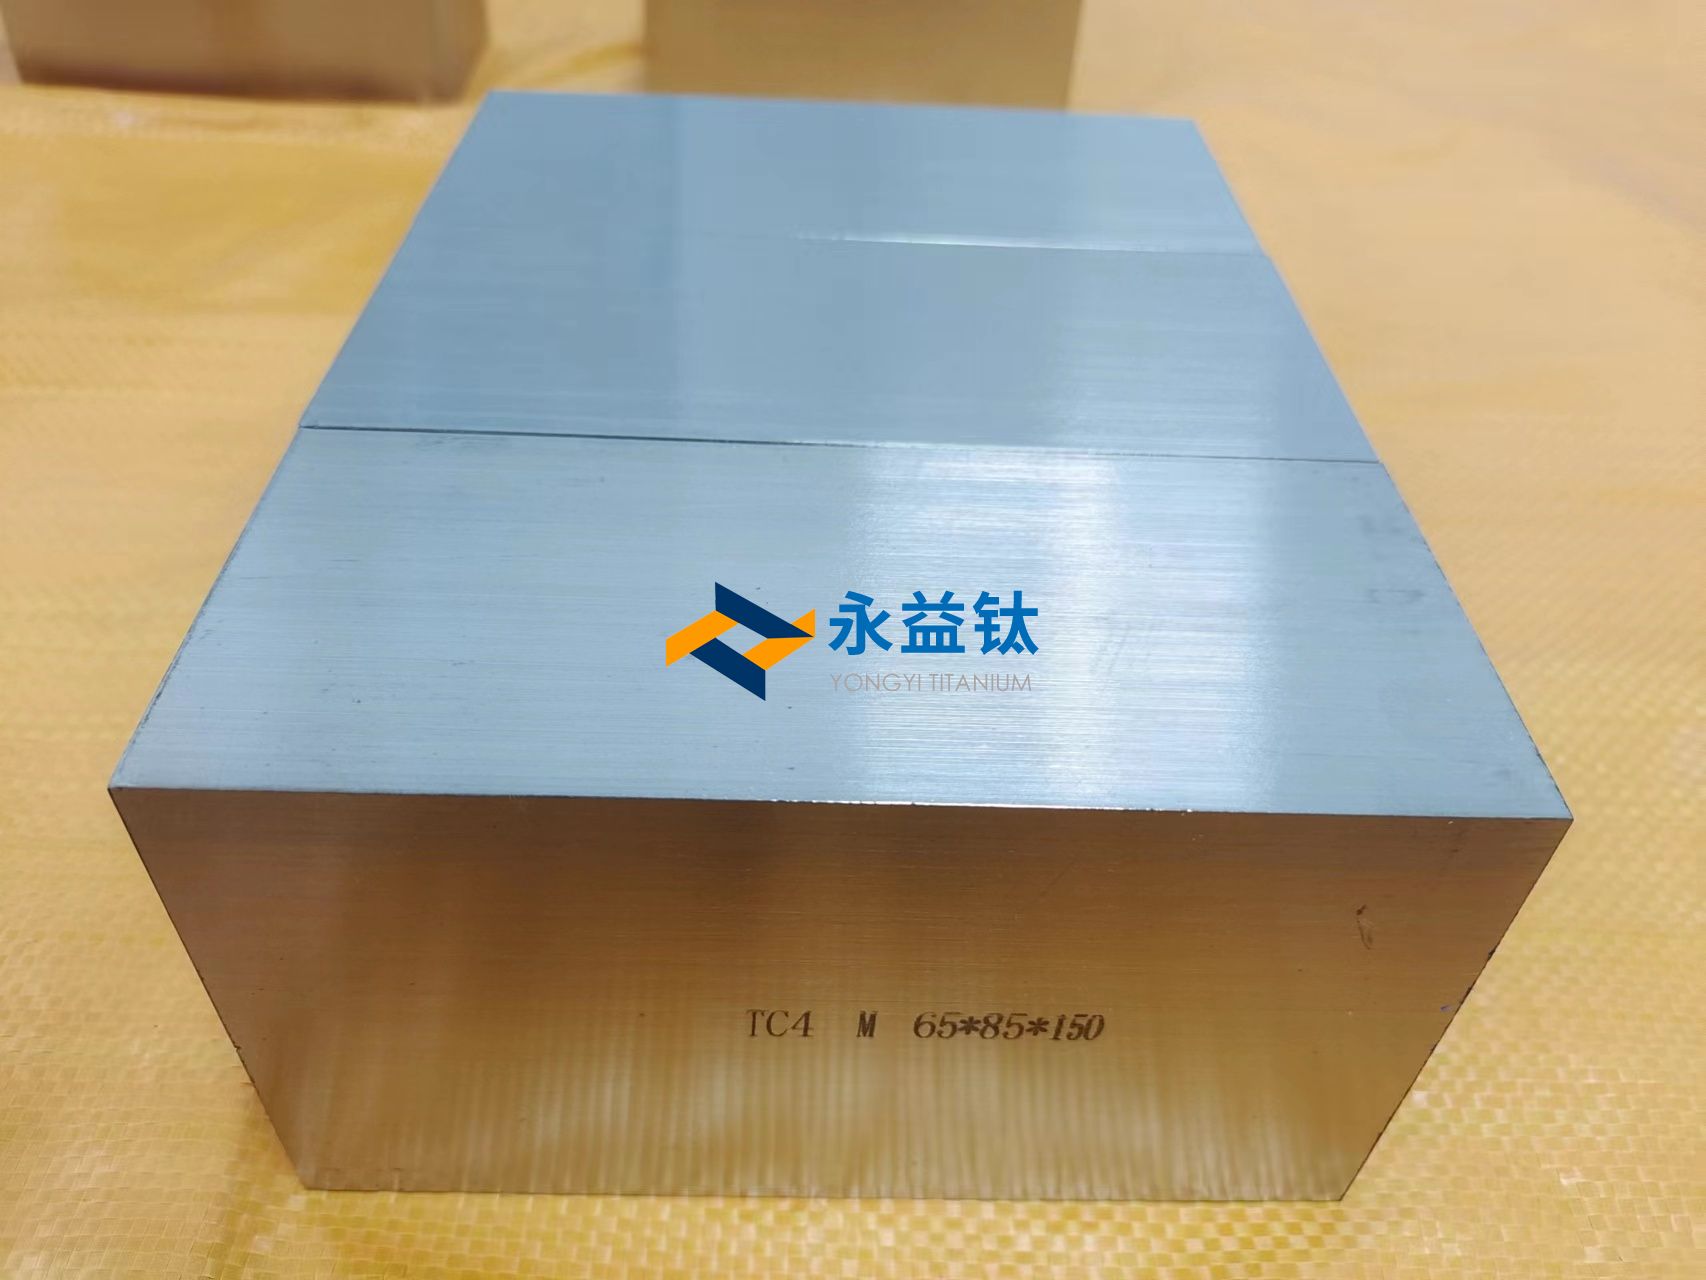
航空用钛合金方块拥有高强度、轻量化及优异的耐侵蚀机能�������,宽泛利用于航空发起机、机身结构等关键部件������。其资料商标多样�������,如Ti-6Al-4V(TC4)、Ti-5Al-2.5Sn(TA7)等�������,分歧商标合金拥有特定的化学成分、物理与机械机能������。出产工艺涵盖真空电弧熔炼、等温铸造、激光选区溶解等先进技术�������,确保产品满足复杂利用场景的需要������。钛合金方块在航空领域的利用案例丰硕�������,技术不休创新�������,同时面对成本节造、高温机能提升等挑战������。未来趋向瞻望蕴含资料创新、造作智能化及循环经济等方面的发展������。选型及采购时需思考利用环境、成本预算及加工能力等成分������。以下是一飞冲天300倍游戏钛对航空用钛合金方块的具体技术注明�������,以表格大局出现:
一、名义及化学成分
| 合金商标 | 重要成分(wt%) | 杂质元素(≤ wt%) | 备注 |
| Ti-6Al-4V (TC4) | Al 5.5-6.75, V 3.5-4.5, Ti 余量 | Fe 0.30, O 0.20, C 0.08 | 航空最常用 |
| Ti-5Al-2.5Sn (TA7) | Al 4.0-6.0, Sn 2.0-3.0, Ti 余量 | Fe 0.50, O 0.15 | 凹凸温机能平衡 |
| Ti-6242S | Al 5.5-6.5, Sn 1.8-2.2, Zr 3.6-4.4, Mo 1.8-2.2, Ti 余量 | Fe 0.25, O 0.15 | 高温发起机利用 |
| Ti-10V-2Fe-3Al (TB6) | V 9.0-11.0, Fe 1.6-2.2, Al 2.5-3.5, Ti 余量 | O 0.13, C 0.05 | 超高强度β合金 |
二、物理机能
| 机能指标 | Ti-6Al-4V | Ti-5Al-2.5Sn | Ti-6242S | Ti-10V-2Fe-3Al |
| 密度(g/cm?) | 4.43 | 4.46 | 4.54 | 4.65 |
| 熔点(℃) | 1604-1660 | 1540-1650 | 1620-1680 | 1550-1600 |
| 热导率(W/m·K) | 6.7 | 7.1 | 7.5 | 7.8 |
| 热膨胀系数(×10??/℃) | 8.6 | 8.9 | 9.2 | 9.0 |
三、机械机能(室温)
| 合金商标 | 抗拉强度(MPa) | 屈服强度(MPa) | 延长率(%) | 断裂韧性(MPa√m) |
| Ti-6Al-4V | 895-930 | 825-869 | 10-15 | 55-75 |
| Ti-5Al-2.5Sn | 860-900 | 790-830 | 12-18 | 70-85 |
| Ti-6242S | 950-1030 | 880-920 | 8-12 | 40-55 |
| Ti-10V-2Fe-3Al | 1100-1250 | 1000-1150 | 6-10 | 30-45 |
四、耐侵蚀机能
| 侵蚀环境 | Ti-6Al-4V | Ti-5Al-2.5Sn | Ti-6242S | Ti-10V-2Fe-3Al |
| 盐雾(500h) | 无侵蚀 | 无侵蚀 | 轻微点蚀(<0.1mm) | 无侵蚀 |
| 3.5% NaCl溶液 | 年侵蚀率 <0.002mm | <0.0015mm | <0.003mm | <0.002mm |
| 10% H?SO?(常温) | 侵蚀率 <0.05mm/年 | <0.03mm/年 | 不推荐使用 | <0.04mm/年 |
| 海洋大气(10年) | 表表钝化无失效 | 同左 | 同左 | 同左 |
五、国际商标对应
| 中国(GB) | 美国(ASTM) | 俄罗斯(GOST) | 欧洲(EN) | 日本(JIS) |
| TC4 | Ti-6Al-4V | BT6 | Ti-6Al-4V | TAF640 |
| TA7 | Ti-5Al-2.5Sn | PT-7M | Ti-5Al-2.5Sn | TAF522 |
| TC11 | Ti-6242S | BT18 | Ti-6242 | TAF624 |
| TB6 | Ti-10V-2Fe-3Al | TS6 | Ti-10V-2Fe-3Al | TAF102 |
六、加工当苦衷项
| 加工步骤 | 关键参数 | 风险节造 |
| 切削加工 | 切削速度30-60m/min�������,进给量0.05-0.15mm/rev | 使用硬质合金刀具�������,预防积屑瘤 |
| 热处置 | 固溶处置(900-950℃)+时效(500-600℃) | 真空或惰性气体���;し姥趸 |
| 焊接 | TIG焊(氩气纯度≥99.99%) | 焊后需退火解除应力 |
| 表表处置 | 喷丸强度0.2-0.4mmA | 节造覆盖率≥200% |
七、常见产品规格
| 规格类型 | 尺寸领域(mm) | 表表粗糙度(Ra/μm) | 公差等级 |
| 锻坯 | 100×100×100 至 500×500×500 | ≤3.2 | IT8-IT10 |
| 轧造板坯 | 厚度20-200�������,宽度500-1500 | ≤1.6 | IT7-IT9 |
| 3D打印粉末 | 粒径15-45μm�������,球形度≥95% | - | ASTM F3049 |
八、造作工艺
| 工艺类型 | 技术重点 | 合用场景 |
| 真空电弧熔炼(VAR) | 两次熔炼�������,氧含量≤0.15% | 高纯度航空坯料 |
| 等温铸造 | 温度900-950℃�������,应变速度0.01-0.1/s | 发起机叶盘成型 |
| 激光选区溶解(SLM) | 层厚30-50μm�������,激光功率200-400W | 复杂轻量化结构 |
| 超塑成型 | 温度850-950℃�������,氩气���; | 薄壁蒙皮造作 |
九、工艺流程
| 步骤 | 输入 | 输出 | 关键设备 |
| 熔炼 | 海绵钛+合金元素 | 铸锭 | VAR炉/EB炉 |
| 铸造 | 铸锭加热至β相区 | 锻坯 | 等温锻压机 |
| 机加工 | CAD模型+锻坯 | 净形零件 | 五轴CNC |
| 检测 | 制品件 | UT/RT汇报 | 超声波探伤仪 |
十、执行尺度
| 尺度类型 | 国际尺度(例) | 中国尺度(例) |
| 资料 | AMS 4928 (Ti-6Al-4V) | GB/T 3620.1 |
| 检测 | ASTM E1447(氧含量) | GJB 2744A |
| 加工 | AMS 2380(超声波检测) | HB 5462(铸造) |
十一、主题利用领域与突破案例
| 利用领域 | 细分部件/场景 | 典型案例 | 技术突破与成效 |
| 航空发起机 | 高压压气机叶片 | GE公司GE9X发起机 | 选取Ti-6242S 等温铸造成型�������,耐温达540℃�������,叶片减沉12%�������,燃油效能提升5% |
| 整体叶盘(Blisk) | 罗罗Trent XWB发起机 | Ti-6Al-4V 五轴铣削+电解加工�������,一体化结构削减螺栓衔接�������,气动效能提升8% |
| 点火室壳体 | 普惠PW1000G齿轮传动发起机 | Ti-5553合金激光焊接�������,耐委顿性提升30%�������,壳体壁厚削减15% |
| 机身结构 | 中央翼盒 | 空客A350 XWB | Ti-10V-2Fe-3Al 整体锻坯加工�������,抗拉强度1250MPa�������,代替钢构件减沉40% |
| 蒙皮与紧固件 | 波音787妄想客机 | Ti-6Al-4V 激光焊接蒙皮代替铆接�������,削减15%紧固件�������,全机钛用量达15%(约20吨) |
| 起落架支柱 | 洛克希德·马丁F-35战斗机 | Ti-5Al-5Mo-5V-3Cr 锻件�������,抗冲击韧性提升25%�������,服役寿命耽搁至30年 |
| 航天器与导弹 | 火箭发起机喷管 | SpaceX猛禽发起机 | 3D打印 Ti-6Al-4V 再生冷却通路�������,成型周期缩短70%�������,耐热震性达3000℃/s |
| 卫星蜂窝结构支架 | 中国北斗三号卫星 | Ti-3Al-2.5V 超塑成型薄壁支架�������,密度4.48g/cm?�������,刚杜纂铝合金相当�������,减沉35% |
| 高明音速导弹头锥 | 美国AGM-183A ARRW | TiAl金属间化合物涂层�������,耐温800℃+�������,马赫数5以上气动烧蚀率降低50% |
| 舰载与特种航空器 | 舰载机折叠翼铰链 | 美国F/A-18 Super Hornet | Ti-6Al-4V 渗氧处置�������,盐雾环境耐蚀性提升5倍�������,铰链寿命超5000次折叠循环 |
| 直升机旋翼桨毂 | 欧洲NH90直升机 | Ti-8Al-1Mo-1V 锻件�������,抗委顿强度达950MPa�������,全寿命周期免守护 |
| 无人机一体式机身 | 中国翼龙-2无人机 | Ti-2Al-1.5Mn 3D打印框架�������,结构复杂度降低50%�������,量产成本降落30% |
十二、先进造作工艺进展
| 技术名称 | 道理 | 优势 |
| 电子束熔丝沉积(EBF3) | 真空环境电子束溶解金属丝 | 建复高价值部件�������,成本降30% |
| 冷喷涂增材造作 | 超音速粒子沉积 | 低温加工�������,无扰装响区 |
| 人为智能工艺优化 | 机械进建预测加工缺点 | 良品率提升20% |
十三、国内表产业化对比
| 对比维度 | 国内近况 | 国际当先水平 |
| 熔炼技术 | VAR炉遍及�������,EB炉依赖进口 | 美国已实现EB炉全自动化 |
| 3D打印成本 | 约¥5000-8000/kg | 美国¥3000-5000/kg |
| 高端利用占比 | 民用航空30%�������,军用50% | 波音/空客达60% |
十四、技术挑战与前沿攻关
| 挑战领域 | 当前问题 | 攻关方向 |
| 成本节造 | 钛材价值高昂 | 开发低成本钛合金(如Ti-3543) |
| 高温机能 | 600℃以上强度骤降 | TiAl金属间化合物(Ti2AlNb) |
| 加工效能 | 传统切削耗时 | 超高压水射流切割技术 |
十五、趋向瞻望
| 趋向方向 | 2025年指标 | 2030年瞻望 |
| 资料创新 | 耐700℃钛合金量产 | 钛基复合伙料(SiC纤维)商用化 |
| 造作智能化 | 50%企业导入AI工艺优化 | 全流程无人化“黑灯工厂” |
| 循环经济 | 废钛回收率≥60% | 关环回收系统覆盖航空业 |
十六、选型及采购建议
| 选型成分 | 建议 | 备注 |
| 利用环境 | 高温选Ti-6242S�������,高强选TB6 | 参考AMS尺度 |
| 成本预算 | TC4性价比高�������,TB6溢价30-50% | 批量采购可议价 |
| 加工能力 | 3D打印需匹配粉末认证(如ASTM F2924) | 优先选择ISO 9001供给商 |
以上内容基于SAE International、ASTM尺度及近年航空资料钻研文件(截至2023年)�������,如需具体数据起源或进一步扩大�������,可提供定向补充!
有关链接







