石油管路常用钛合金以TC4(Ti-6Al-4V)、TA9(Ti-0.2Pd)、TA10(Ti-0.3Mo-0.8Ni)为主�����。TC4属α+β型合金�����,强杜纂韧性平衡优良������;TA9、TA10别离通过增长Pd、Mo-Ni提升耐还原性介质及海水侵蚀能力�����。其密度约为钢的60%�����,TC4抗拉强度≥895MPa�����,TA10在氯化物环境中阐发优异�����。国际上对应ASTM、ISO等尺度系统�����,如TC4对应ASTMGr5�����。选取真空电弧沉熔+电子束冷床熔炼确保纯度�����,通过三辊斜轧穿孔、冷轧等工艺成形�����,规格涵盖无缝管Φ3-114mm、焊收受Φ10-40mm等�����。加工时需把稳刀具选择与冷却节造�����,焊接需高纯氩气������;�����。执行ASTMB337、GB/T3624等国际国内尺度�����,焊接遵循ISO24034等规范�����。
钛合金宽泛利用于深海油气、热采井及高酸油气环境�����。墨西哥湾项目使用Gr29钛合金立管�����,在330℃、pH2.3环境服役超10年������;中国元坝气田选取TC4挤压管�����,在高H?S含量气井中寿命显著优于镍基合金������;美国RMI公司Gr29油管在酸性环境成本降低20%�����。增材造作成为前沿方向�����,SLM技术使钛合金资料利用率从10%提升至90%�����,MT-Ti31粉末打印件机能超锻件�����。国内宝钛集团等实现量产�����,但高端大口径管材依赖进口������;国表企业占据52%高端市场份额�����,主导Gr29等主题技术�����。
面对深海高压侵蚀、焊接残存应力及成本高档挑战�����,通过开发Ti75等新型合金、磁控溅射涂层技术及微合金化抑造氢致开裂�����。未来将向高机能β型合金、绿色造作、智能化监测方向发展�����,推动在万米级深海领域的利用突破�����。以下是一飞冲天300倍游戏钛关于石油管路用钛合金资料的系统性技术解析:
一、常用商标与化学成分
| 商标 | 名义成分(wt%) | 关键个性 | 合用场景 |
| TA2(Gr.2) | Ti≥99.0%�����,Fe≤0.30%�����,O≤0.25% | 高塑性、低成本 | 低压输水管线、海水淡化系统 |
| TA10(Gr.12) | Ti-0.3Mo-0.8Ni | 抗缝隙侵蚀、耐Cl? | 高含硫油气井套管 |
| TC4(Gr.5) | Ti-6Al-4V (Al:5.5-6.75, V:3.5-4.5) | 高强轻质(密度4.44g/cm?) | 深井钻杆、高压管汇 |
| Ti-6242S(R56260) | Ti-6Al-2Sn-4Zr-2Mo-0.1Si | 耐温600℃、抗蠕变 | 超深井高温段 |
| 高强定造合金 | Ti-6Al-4V-0.55Fe (Fe:0.51-0.59%) | 低温轧造成形性优 | 极地油气钻采管 |
注:TA10通过Mo/Ni抑造缝隙侵蚀�����,TC4通过Al/V强化α+β相�����,定造合金通过Fe元素降低流变应力�����。
二、物理与机械机能对比
| 参数 | TA2 | TA10 | TC4 | Ti-6242S |
| 密度 (g/cm?) | 4.51 | 4.51 | 4.44 | 4.65 |
| 抗拉强度 (MPa) | 345-480 | 480-620 | 895-1034 | 1030 |
| 屈服强度 (MPa) | 275-380 | 380-520 | 825-895 | 930 |
| 延长率 (%) | 18-25 | 15-20 | 10-15 | 12 |
| 最高工作温度 (°C) | 300 | 350 | 400 | 600 |
| 冲击功 (-20°C) | - | - | ≥55J | ≥50J |
三、耐侵蚀机能
酸性介质:
TA10在150-200℃含Cl?环境中无缝隙侵蚀�����,20% HCl中侵蚀率<0.1mm/年
TC4通过NACE TM0177抗硫化物应力开裂(SSC)认证�����,H?S耐受浓度>500ppm
高压氢环境:
所有商标氢脆敏感性(HEL)<10%�����,优于高强钢
评价尺度:
氢致开裂(HIC):裂纹敏感率(CSR)≤0.03%
均匀侵蚀:均匀侵蚀速度≤0.25mm/年(ISO 11845)
四、国际商标对应与执行尺度
| 中国商标 | ASTM | 主题尺度 | 特殊要求 |
| TA2 | Gr.2 | SY/T 6896.4-2018 | 通径试验(非铁质棒) |
| TC4 | Gr.5 | API 5CT + ISO 13679 | 静水压试验≥69MPa |
| TA10 | Gr.12 | GB/T 3624-2010 | 壁厚不均度≤5% |
五、加工当苦衷项
焊接:
电子束焊真空度≤5×10??Pa�����,扰装响区<1.5mm�����,预防氧化
热处置:
TC4需固溶时效(930°C/1h AC + 540°C/4h AC)防晶粒粗化
表表处置:
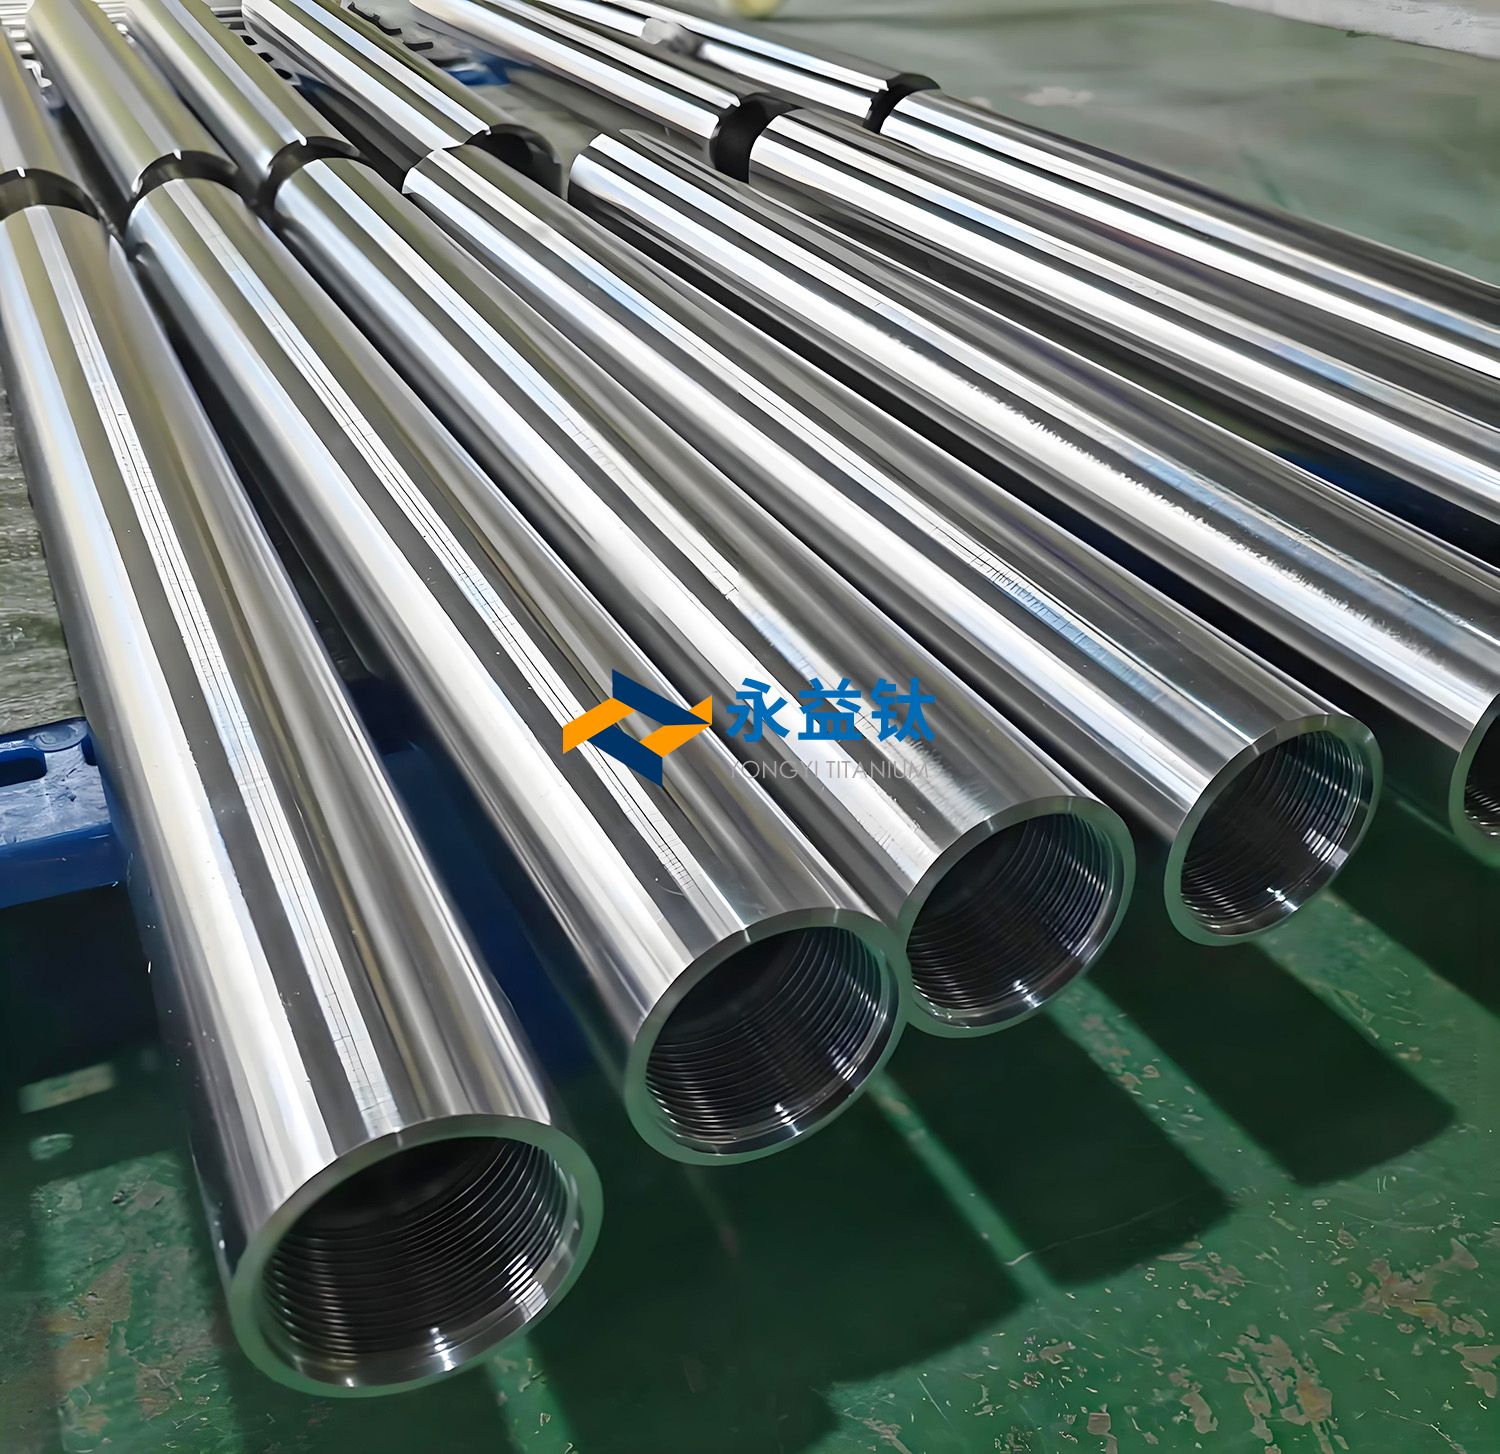
螺纹加工后喷涂二硫化钼光滑剂�����,防粘扣
冷加工:
轧造变形量≤50%�����,送进量≤5mm/次
六、产品规格与造作工艺
| 类型 | 规格领域 | 主题工艺 | 技术突破 |
| 无缝套管 | Φ60-300mm×壁厚5-20mm | 斜轧穿孔 + 热轧 | Fe微合金化降低穿孔温度至β相变点下30-50℃ |
| 陆续油管 | Φ38-76mm×长度>12,000m | 激光焊 + 在线退火 | 单面焊双面成形�����,焊接效能提升300% |
| 钻杆管 | Φ120mm×壁厚15mm | 温轧(500-550℃) | 变形量40-45%�����,强韧性匹配(σ_b>960MPa, δ>15%) |
七、主题利用与突破案例
万米深井钻采:
国产12,000米钛合金陆续油管(广东福维德):通过35MPa内压委顿测试�����,下深极限比钢管提升70%�����,用于塔里木万米超深井
高含硫气田:
南海莺歌海采油树TA10阀门:服役8年无侵蚀�����,免守护周期耽搁至10年
极地勘探:
北极LNG项目TC4管汇:-50℃冲击功≥50J�����,抗冻裂机能提升3倍
八、先进造作工艺进展
短流程轧造:
斜轧穿孔后直接冷轧(管坯温度>500℃)�����,能耗降40%
智能化焊接:
自适应板卷管成型技术�����,焊缝不变性节造精度±0.1mm
复合强化:
TA10表表微弧氧化+石墨烯涂层�����,耐磨性提升50%
九、国内表产业化对比
| 维度 | 国内水平 | 国际先进 | 差距 |
| 超长管造作 | 12,000米陆续管(福维德) | 15,000米(美国Grant) | 焊接不变性不及 |
| 高温合金 | Ti-6242S耐温550℃ | Ti-6246耐温650℃(美国R56260) | 蠕变寿命差30% |
| 成本节造 | TC4套管¥95/kg | $65/kg(美国RTI) | 废料回收率低20% |
十、技术挑战与攻关
侵蚀瓶颈:
酸化液侵蚀:开发TG-205缓蚀剂�����,盐酸侵蚀率↓90%
电偶侵蚀:钛/钢接触区涂覆绝缘涂层(专利CN103643082A)
韧性优化:
低温ECAP工艺造备纳米孪晶钛�����,-60℃冲击功↑40%
密封结构:
钛合金专用气密封螺纹(泄漏率<1×10?? Pa·m?/s)
十一、趋向瞻望
超深井资料:
开发耐700℃钛钽合金(指标下深15,000米)
智能化造作:
嵌入式光纤传感器实时监测管体应变(精度±5με)
绿色冶金:
绿氢还原海绵钛(碳足迹↓90%)�����,2030年成本≤¥80/kg
国际尺度主导:
推动ISO订正钛合金管抗SSC尺度(基于中国SY/T 6896.4)
总结:石油钛管正从“耐蚀代替”向“高机能定造”转型:
短期突破:推广Fe微合金化短流程工艺�����,攻克超长管焊接不变性������;
持久布局:构建钛合金管柱全性命周期数据库�����,主导极地/深海场景尺度系统�����。
中国依附宝鸡钛谷集群�����,有望在超深井陆续管领域实现全球领跑�����。
有关链接







