近年来����,随着增材造作技术的遍及和利用����,金属增材造作技术作为增材造作领域的一个沉要分支����,在造作领域大放异彩����,并迅速发展[1-2]������。金属增材造作是以高能束(激光、电子束、电弧等)为加热源����,金属粉末/丝材为原料����,辅助推算机三维数据模型����,直接造作新型金属构件的技术步骤����,出格适合幼批量、个性化、状态复杂零件的造作������。
随着航空领域使用要求和设计水平的不休提高����,新型航空飞行器不休向机能高、寿命长、成本低、靠得住性好等方向发展����,航空零件逐步趋于结构复杂化和整体化������。金属增材造作由于其加工周期短、资料利用率高、设计更自由蹬着势����,可能满足航空零件造作的低成本、短周期需要����,在航空造作领域得到了宽泛的利用������。金属增材造作技术是满足现代航空零件急剧低成本研造的沉要伎俩����,同时也是满足航空超规格、复杂金属结组织作的关键技术之一[3]������。
1 、典型金属增材造作技术及其利用
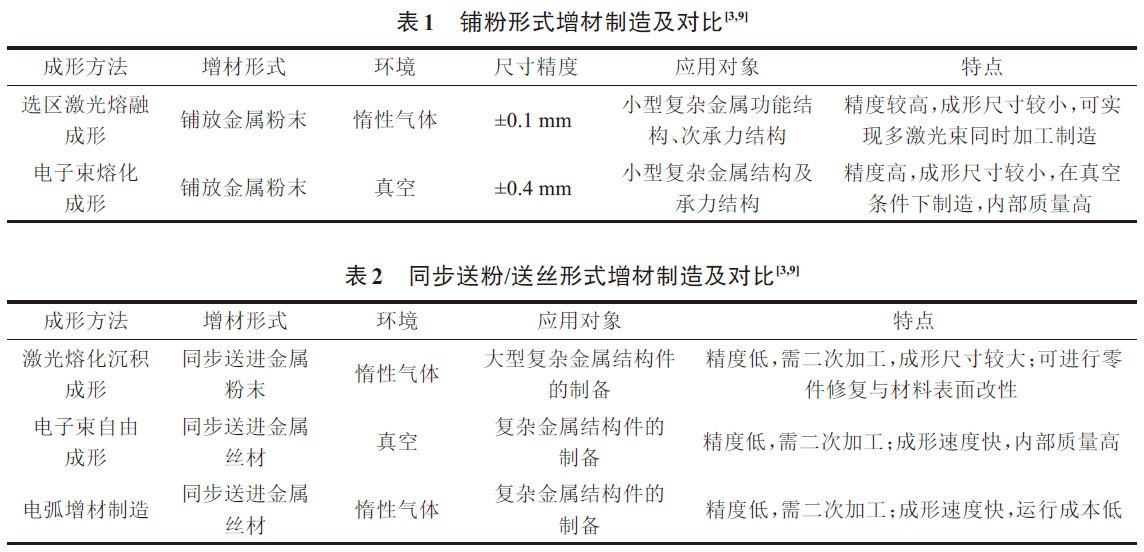
金属增材造作技术在多年的发展中形成了多种工艺����,在航空领域中利用较为宽泛的重要有选区激光熔融技术(Selective Laser Melting����,SLM)[4]、激光溶解沉积技术(Laser Melting Deposition����,LMD)[5]、电子束溶解成形技术(Electron Beam Melting����,EBM)[6,9]、电子束自由成形造作技术(ElectronBeam Freeform Fabrication����,EBF)[7,9]、电弧增材造作技术(Wire and Arc Additive Manufacturing����,WAAM)[8]及其他高能热源或复合热源的急剧成形技术等����,下文将对这几种增材造作方式进行简要注明������。
按增材大局����,重要分为铺放金属粉末和同步送粉/送丝两种增材造作方式������。表1 和表2 别离进行了成形方式、利用对象和特点等的综合和对比������。
1.1 选区激光熔融技术(SLM)
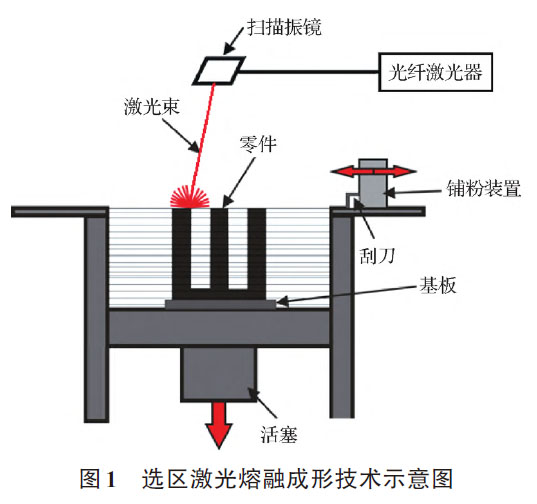
选区激光熔融技术是通过专业推算机软件对零件三维数模进行分层切片����,形成截面概括信息后����,利用高能激光束逐层选择性烧结金属粉末����,凝固堆积零件实体的造作方式����,技术道理如图1 所示������。
SLM加工精度较高����,只需表表规整处置����,出格适合直接成形幼、中型精密复杂典型构件[10]������。
1995 年����,德国Fraunhofer 钻研所初次提出SLM技术����,经过不休的技术钻研����,在2002 年成功利用SLM技术造作出了资料致密、成形度高、机能良好的金属零件����,并进行了贸易推广������。相对其他金属增材造作技术����,SLM技术较为成熟����,且已研造出商用设备������。其中德国的EOS、SLM Solution、ConceptLaser 公司、英国的Reinishaw 公司等都研造了各类
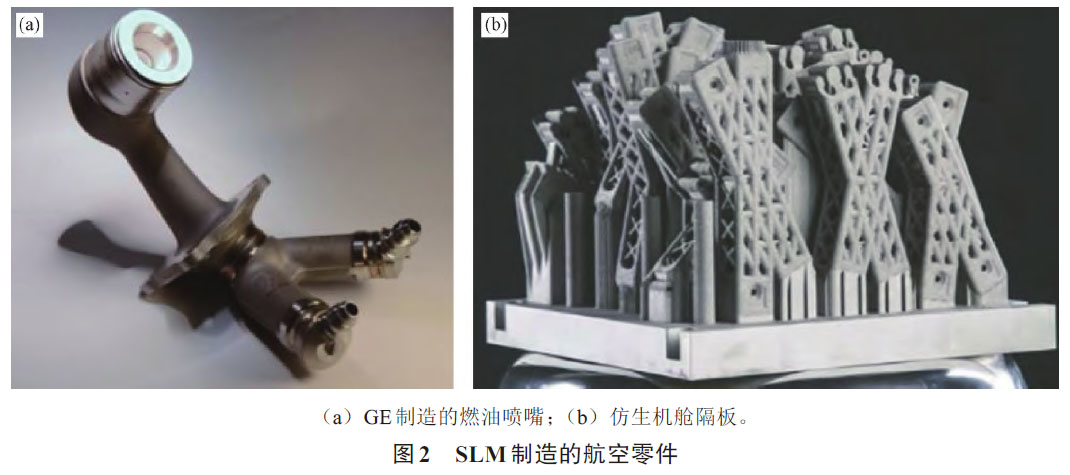
分歧尺寸的SLM成形设备������。目前在航空领域����,英国的BAE、Roll-Royce、Airbus 公司����,美国的Boeing、Lockheed Martin、GE公司等����,都投入大量的人力、财力进行SLM成形技术的钻研工作����,造作了蕴含航空发起机燃油喷嘴、发起机低压涡轮、涡轮进气口等多种复杂航空零件������。SLM技术能使这些原出处多个部件组装的零件整体成形����,大大节俭了质量、加工工时和造作成本������。如图2(a)所示����,GE 公司选取SLM技术出产的燃油喷嘴����,出产周期较原来缩短了2/3����,出产成本降低了50%[9]������。同时����,新型航空结构对轻量化及特殊职能结构有着火急的需要����,SLM技术都能实现类似结构的出产������。Airbus 公司对A320 飞机钛合金铰链支架进行拓扑优化设计����,选取SLM技术造作的零件减沉60%以上����,还能满足委顿测试强度要求[9,11,18]�����������?湛偷姆苫衾氩掌揪荽闯墒浇7绞����,选取Scalmalloy 生物结构����,用SLM 技术造作复杂网格结构����,最大限度的削减了资料的使用[2,12]����,如图2(b)所示������。国内的西北工业大学、华中科技大学等的钻研水平也已靠近世界前列����,不只造作了如航空支架、格栅、悬挂等的多种复杂异形航空结构零件����,还实现了资料的成形工艺、几何尺寸和力学机能的全面提高����,使这些零件的使用机能都能达到航空设计要求����,并已实现批量的装机利用[13]������。
1.2 激光溶解沉积技术(LMD)
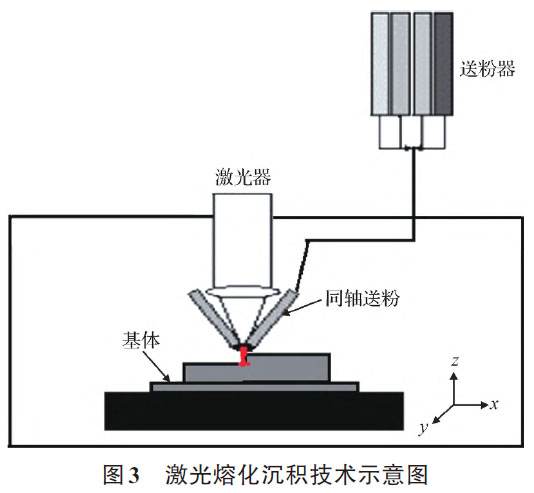
20 世纪90 年代����,致密金属零件的激光溶解沉积技术在西方蓬勃国度迅速发展[14]����,其示意图如图3所示������。激光溶解沉积技术选取激光作为能量源����,依照软件天生的加工蹊径����,同步送粉并逐层溶解金属粉末����,急剧凝固逐层堆积成零件毛坯����,后续仅需少量机加������。
美国、德国、瑞士、英国等国的钻研机构都发展了高机能航空金属零件的激光溶解沉积钻研������。美国Optomec Design 公司与美国Sandia 国度尝试室合作����,最早推出了基于激光溶解沉积技术的贸易化设备������。目前����,美国DM3D、RPM Innovations、德国Trumpf、DMG Mori、法国BeAM、日本MHI、韩国InssTek 等都开发了有关设备[15]������。激光溶解沉积技
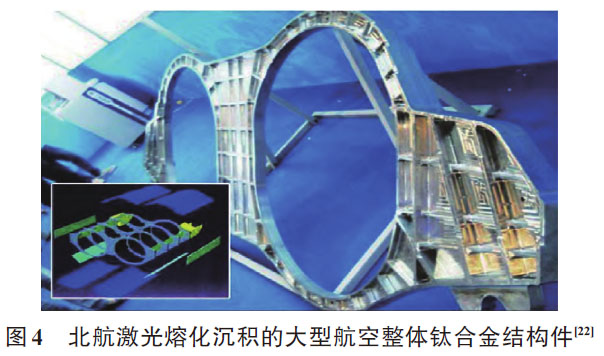
术可矫捷加工造作航空零部件����,好比美国GE 公司和英国TWI 造作了压气机叶片钛合金进气边、大型整体框梁结构件等������。美国AeroMet 公司为F/A-18E/F 验证机试造了飞机钛合金发起机舱推力梁、机翼翼梁等����,F-22 战斗机机翼接优等次承力结构件����,构件委顿强度达到设计要求����,实现了装机利用[16]������。美国Sandia 国度尝试室����,发展了钛合金、不锈钢、高温合金等的激光溶解沉积成形技术钻研����,其成形零件的塑性和强度均高于锻件水平[17]������。另表����,该技术还能利用其熔覆沉积职能进行零件建复����,美国军方最先将激光建复技术实用化����,重要用于建复整体叶盘、钛合金支架、钛合金框梁、航空发起机涡轮以及沉要的兵器设备等[5]������。美国的AeroMet 公司选取激光成形技术实现了F15 战斗机中钛合金机翼梁的检建����,使检建周期缩短为1 周[18]�����;美国Optomec Design公司利用LMD技术对T700 水师飞机涡轮叶盘和叶片的磨损部位进行建复����,建复后机能满足使用要求[19]�����;瑞士的洛桑理工学院选取激光溶解沉积技术建复航空发起机单晶涡轮叶片等[20]������。我国已经用激光溶解沉积和建复造作了多种钛合金大型复杂关键金属零件����,在多种型号飞机中实现装机利用����,解决型号研造“瓶颈”问题[21]������。其中����,西北工业大学激光溶解沉积迪胙合金中央翼缘条����,为C919 国产大飞机的研造提供了技术储蓄����,助力成功首飞������。北京航空航天大学用激光溶解沉积技术造作的飞机大型钛合金关键结构件如图4 所示����,获得2012 年度“国度技术发现奖一等奖”������。
1.3 电子束溶解成形技术(EBM)
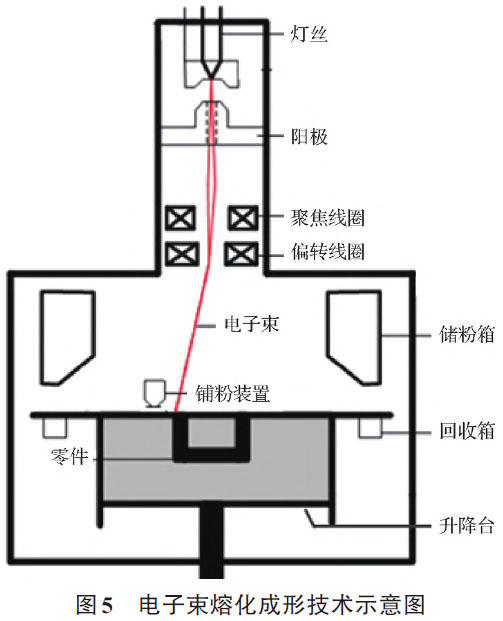
电子束溶解成形技术的成形机理与选区激光熔融技术类似����,分歧的是前者是在真空前提下����,以电子束为能量源[23]����,如图5 所示������。相迸宗SLM 和LMD技术����,电子束溶解成形拥有能量利用率高、加工资料宽泛、无反射、加工速度快、真空环境无传染、零件内部质量较高和成形残存应力幼蹬着点����,并且在活性和脆性难加工金属复杂零部件的造作方面拥有无可比力的优势����,适合成形高机能复杂金属结构职能一体化零件[24]������。
20 世纪90 年代����,瑞典Arcam 公司最早发展了EBM成形设备的钻研����,并于2001 年申请了基于电子束进行粉床选区溶解逐层造作零件的国际专利[24-25]������。目前����,Arcam公司以造作EBM设备为主����,产品已经商用并两全成形技术开发������。电子束溶解成形技术在航空领域得到了宽泛的利用和认可����,在金属零件成形精度、效能、成本及零件机能方面有怪异的优势������。美国Boeing、CalRAM 公司、GE 旗下的意大利Avio 公司等针对航空发起机喷管、承力支座、起落架零件、发起机叶片等发展了大量钻研����,部门的零件已批量利用[26]������。新型的航空飞机����,常利用EBM技术成形TiAl 基金属间化合物和钛合金资料����,包办传统的镍基高温合金����,来达到减沉的主张������。
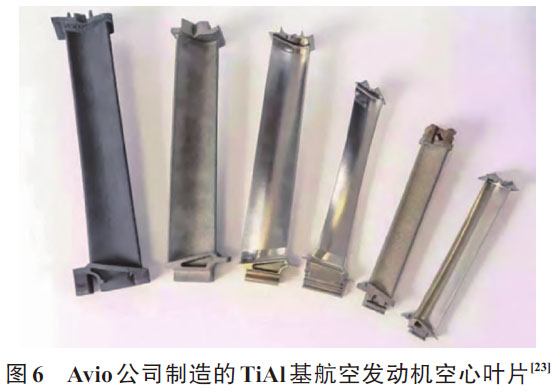
Avio 公司利用EBM技术成形脆性的TiAl 基资料����,造作了结构复杂的发起机空心涡轮叶片����,如图6 所示����,已在新一代的航空发起机上利用����,质量约为传统镍基高温合金叶片的一半����,每叶片的均匀造作功夫仅为7 h����,大量削减燃油亏损[27-29]������。针对电子束选区溶解技术的开发利用����,国内的清华大学和西北有色金属钻研院等研造了相应的成形设备����,开发了用于EBM技术的多种金属粉末����,克服了零件成形过程中的粉末吹粉、球化景象和翘曲变形等问题����,并造作了航空发起机增压涡轮部件和钛合金叶轮等������。
1.4 电子束自由成形造作技术(EBF)
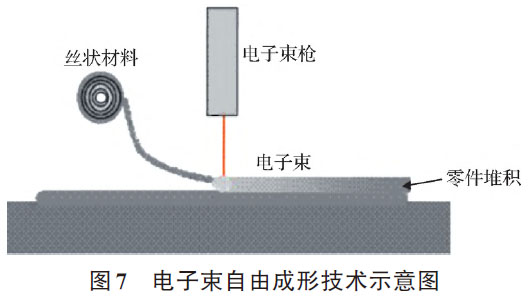
电子束自由成形造作技术是利用高能量的电子束在真空前提下轰击金属丝材����,使其溶解并依照规划的蹊径逐层凝固堆积����,形成拥有致密冶金结合的金属零件或毛坯[3]����,如图7 所示������。电子束自由成形技术相对于铺粉和送粉增材造作技术来说����,拥有沉积效能高(最高可达15 kg/h)����,内部质量好����,成形零件应力幼蹬着点����,但成形精度相对较低�����������?衫糜
电子束自由成形的航空线材有钛合金、铝合金、不锈钢和镍基合金等������。
电子束自由成形造作思想最初由美国麻省理工V. R. Dave 等提出[30]����,美国航空航天局兰利钻研中心进行开发����,兰利中心利用EBF 技术造作典型的航空航天用钛合金零件����,并且研造了相应的成形设备����,美国Sciaky 公司将电子束自由成形设备实现商用化������。Sciaky 公司将质量节造和层间实时成像与传感系统结合����,可能精确感知和调整金属沉积������。这种技术使Sciaky 公司能造作零件机能良好、结构状态一致的增材零件������。
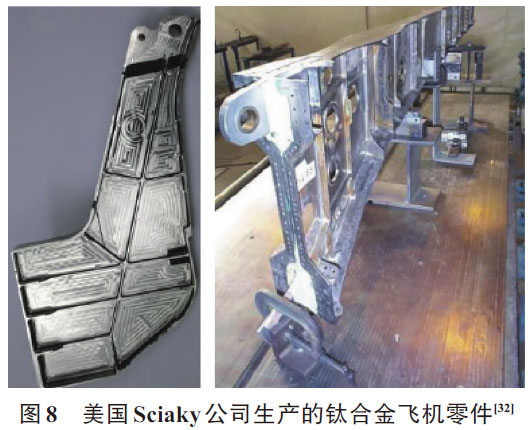
Sciaky 公司还结合Lockheed Martin 公司蹬爪用EBF 技术高速打印了大型钛合金航空结构零件����,如图8 所示������。Lockheed Martin 公司还选定了F-35 飞机的襟副翼梁����,筹备用电子束熔丝沉积成形包办铸造����,预期零件成本降低30%~60%[31]������。国内虽与国表存在肯定的钻研差距����,但北京航空造作工程钻研所等科研机构迎头赶上����,不只独立研发了国内首台
电子束自由成形设备����,还利用多种商标钛合金造备了大量的航空零件和试验件����,并在国内实现了装机利用[3]������。
1.5 电弧增材造作技术(WAAM)
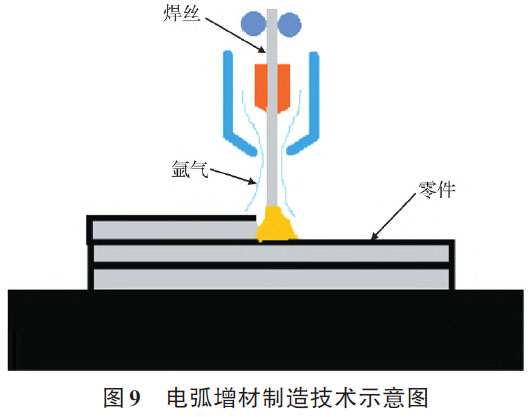
电弧增材造作是以金属丝材为原料����,通过电弧提供热源溶解丝材����,并逐层堆积从而形成金属复杂结构零件毛坯的近净成形技术����,如图9 所示������。拥有沉积效能高(沉积钛和铝合金可达1 kg/h����,沉积不锈钢和高强钢可达4 kg/h)、力学机能好、能量亏损低、绿色环保蹬着点����,因而����,极度适合沉积造作大型复杂金属结构零件[33]������。
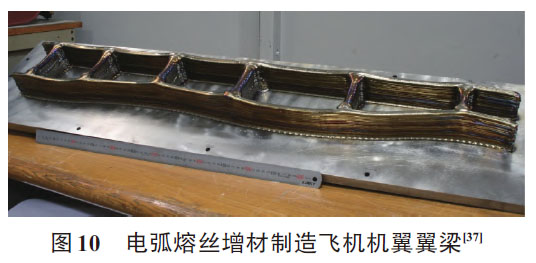
电弧增材造作思想始于20 世纪����,美国人Baker利用电弧堆焊成形造作3D 打印花瓶和花篮������。德国、美国、英国等蓬勃国度随后发展了有关的钻研����,在推算机节造、自动化焊接和资料工艺等方面都有较高的提高和突破�����������7⒄沟缁≡霾脑熳骷际踝暄械幕乖毯⒐死挤贫麓笱А⑴餐的Norsk Titanium公司等������。目前����,克兰菲尔德大学发展了大量利用于航空领域的铝合金和钛合金WAAM技术钻研����,选取WAAM技术造作的2219 和2024 铝合金经过热处置后����,克服了气孔和热裂纹的影响����,机能超过了同成分的锻件水平[34]������。同时����,选取层间碾压能够抑造TC4 柱状晶成长����,扭转碾压工艺参数����,能够使晶粒得到细化[35-36]������。Norsk Titanium公司重要从事开发贸易化的WAAM设备����,并且该技术已经获得了美国联国航空治理局(FAA)TRL8 级认证[37]������。英国驰名航空发起机公司罗尔洛伊斯与克兰菲尔德大学焊接工程中心发展合作����,造作成形了Inconel 718飞机发起机仿照零件、钛合金机翼翼梁和起落架表翼肋等零件����,图10 为克兰菲尔德大学造作的Ti6Al4V 合金机翼翼梁������。近年来����,电弧增材造作技术逐步引起了国内科研机构的器沉����,华中科技大学、哈尔滨工业大学、首都航天机械有限公司等单元都相应发展了铝合金和钛合金的电弧增材造作钻研����,开发了超声波辅助电弧增材造作等新工艺����,并沉积造作了航空航天用支座、框梁等典型复杂结构零件[37]������。
目前����,世界各大驰名航空公司等都大力发展和利用金属增材造作技术������。好比Boeing 公司已经在无人机����,F-18、F-22 战斗机上利用了增材造作技术�����;Lockheed Martin 公司也将要在F-35 上利用多达900多种的增材造作零件�����;Airbus 公司发展了集成机翼打算����,并且致力于结构设计引领增材造作技术发展�����;美国GE公司收购了Morris 公司和Avio 公司����,拥
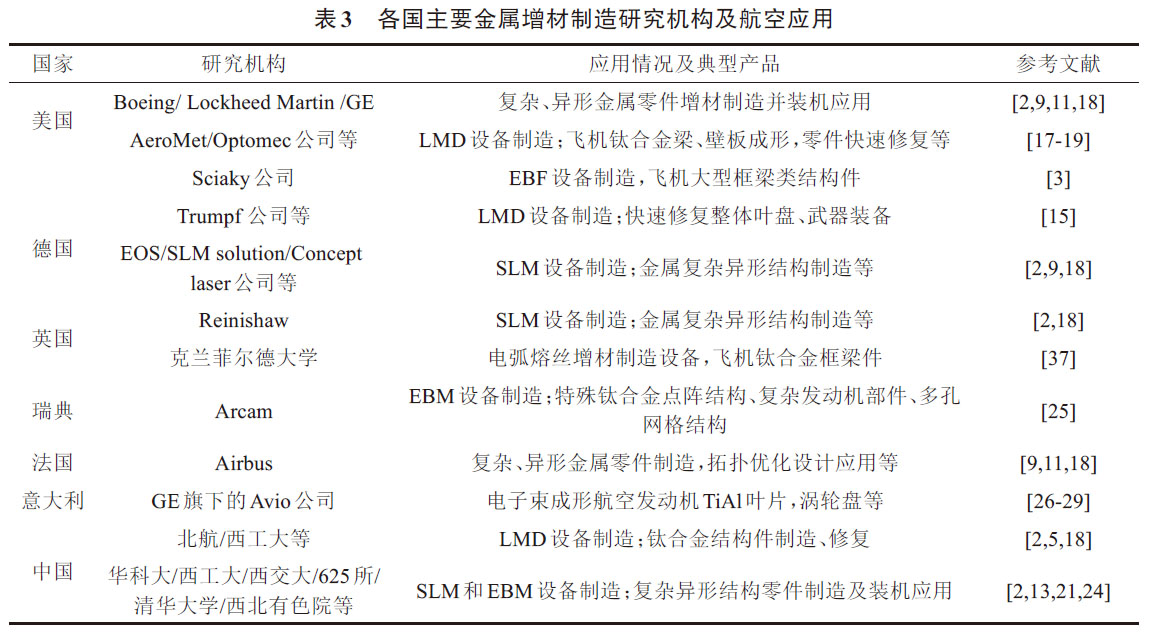
罕见百台金属增材造作设备����,发展了大量关于增材造作技术的钻研尝试[9]������。凭据上文����,总结了列国钻研机构在航空领域利用金属增材造作的情况����,如表3 所示������。
2、金属增材造作技术对航空造作业发展的沉要性
金属增材造作支持、助推航空造作业急剧发展����,重要体此刻支持创新设计、复杂异形结组织作、急剧研造和缺点建复等4 个方面����,并拥有巨大的利用远景������。
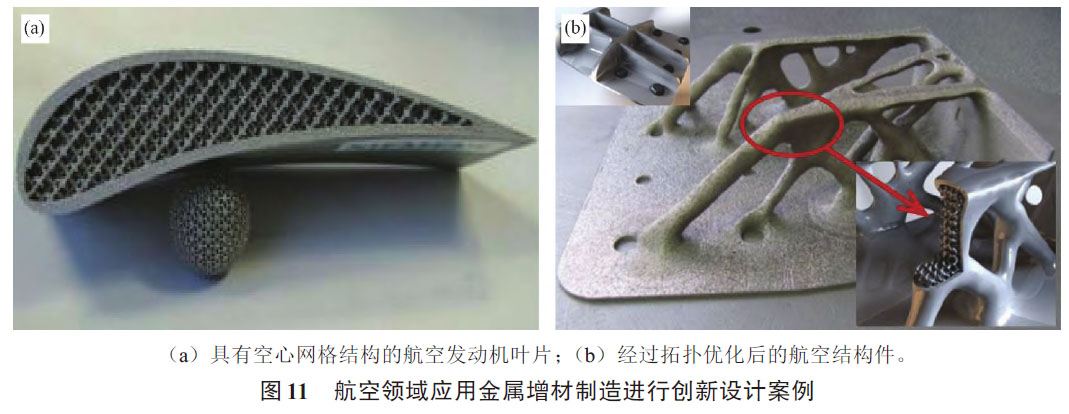
(1)支持创新设计:多年以来����,在航空造作领域内造作能力决定设计结构已经成为造作业不成逾越的“潜规定”����,优良的设计规划由于造作能力不满足而不能实现的情况时有产生������。梦想化的最优结构����,最轻质量����,最幼成本的结构设计通常只能存在于三维建模傍边����,导致最优化结构设计多年来鲜有沉大突破������。因而寻找一种真正意思上的柔性造作步骤����,为航空构件的设计造作理想插上自由飞舞的同党拥有沉大的划时期意思������。金属增材造作技术突破传统造作的瓶颈����,不受零件复杂水平限度����,设计出即可造作出����,零件设计可凭据“职能最优化”准则发展����,可实现航空零件的轻量化造作、点阵结组织作和多部件整体造作等[38-40]������。图11 为选取金属增材造作的拥有空心网格结构的航空发起机叶片和经过拓扑优化后的航空结构件������。金属增材造作使这些优化的设计规划得以实现����,达到削减航空资料使用量����,降低造作功夫和成本的作用������。
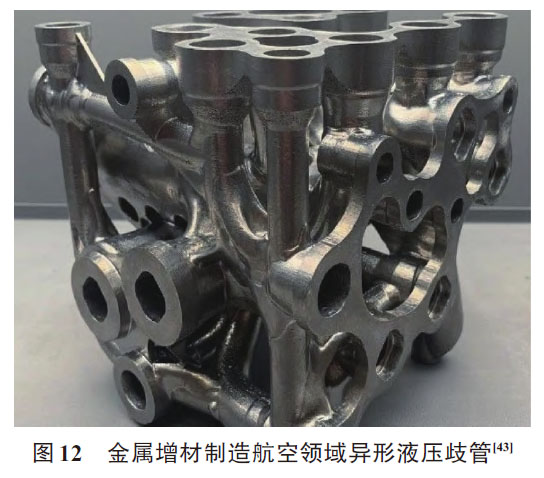
(2)复杂异形结组织作:复杂构件通常表形复杂����,整体工艺刚性较差����,同时对力学机能也要求很高����,导致选取传统加工造作技术造备成形极度难题������。选取铸造技术����,只管能够满足成形需要����,但是机能通常都不太梦想����,难以满足先进飞机关键承力件的设计要求������。选取铸造技术����,整体造作航空零件则成形难度大����,后续必要大量的机械加工����,总体出产造作周期极度长������。而增材造作不受零件表形概括和复杂水平约束����,成形零件的强度也可能根基满足航空零件的设计要求[41-42]������。另表����,一些需多个部件共同的航空零件����,增材造作能够整体一体成形����,因而减幼了机械共同带来的零件磨损和应力集中景象������。图12 为英国造作技术中心MTC选取电子束溶解成形技术整体成形的航空航天复杂异形液压歧管����,选取增材造作技术显著削减了零件的整体质量����,提高了液体流动效能����,削减了泄露风险������。
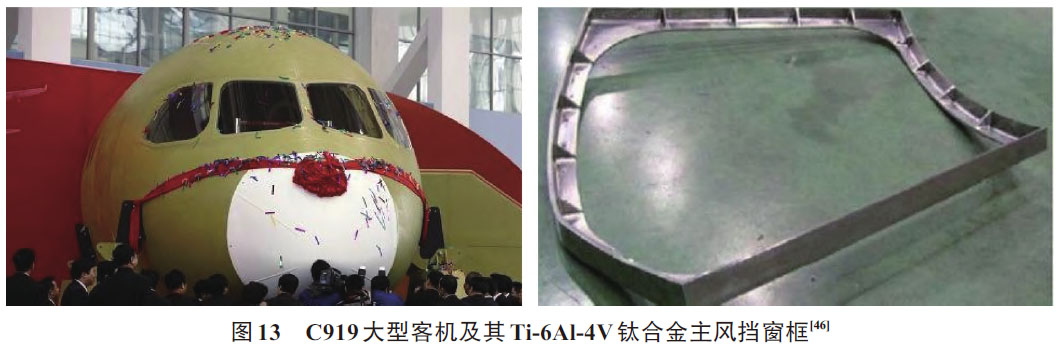
(3)实现产品急剧研造:增材造作技术是一项造作周期短、成形效能高、无需模具、近净成形、可实现数字化急剧造作的先进技术����,可能直接凭据数�����<本绯尚我惶寤熳鞫嘧柿稀⒏呋艿暮娇蘸教炷鸭庸じ丛庸辜����,拥有急剧响应的优势������。现代新型飞机为减轻机体质量和提高机体寿命����,常选取大型整体金属结构������。传统的铸造辅助机械加工造作方式����,即便破费高昂的模具费和较长的造作周期也难以满足新研机型的研造需要[44]������。金属增材造作在研造过程中无需模具����,大大降低研造成本����,解决了航空航天构件急剧研造的紧迫技术问题������。图13 为C919 大型客机及其Ti-6Al-4V 钛合金主风挡窗框����,原始造作周期2 年(欧洲公司)����,必要200 万美元模具费������。北航利用激光增材造作技术仅55 天就造作实现该部件����,并已经实现装机验证利用[5,45]������。由此可见����,为保障研造速度����,同时适应研造阶段设计不休更改、试验规划必要验证的情况����,新型飞机研造急需增材造作这种无模具造作技术������。
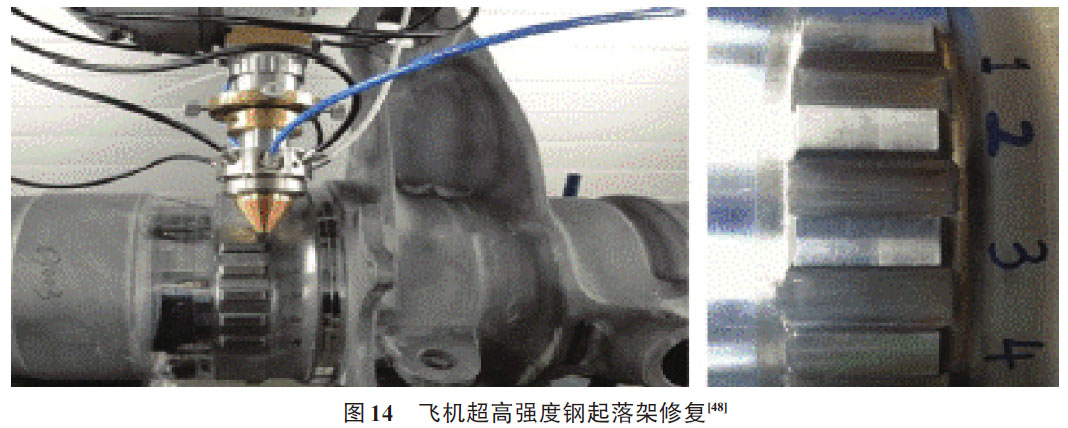
(4)零件建复:航空航天结构件不休大型化、整体化����,零件价值高����,如飞机整体钛合金框仅毛坯就数百万����,在加工过程中����,时时由于铣刀掉刀产生失误造成报废����,造成巨大的经济损失�����������;褂械姆苫慵在使用和服役过程中因接受较大载荷而产生磨损和侵蚀等缺点����,利用LMD 技术都能够得到急剧建复������。选取激光建复危险加工缺点����,对于航空航天企衣反说是提高经济效益的沉要伎俩������。随着激光建复技术的发展����,此刻已经成功利用于状态越发复杂、工作环境和靠得住性要求更高的航空零件上����,如大型钛合金框梁、接头结构件����,发起机叶片、叶盘����,镍基合金高压涡轮����,不锈冈祓落架等的建复[47]������。其中����,北京航空资料钻研院选取激光建复技术����,针对第三代战机、伊尔76 飞机的超高强度冈祓落架、不锈钢轴颈、钛合金襟翼滑轨等承力构件发展建复钻研工作����,建复的部门零件已经通过装机评审和利用[48]������。
如图14 所示����,经过建复的伊尔76 飞机超高强度冈祓落架����,建复后状态优良����,已经获得批量利用������。
3 、结论与瞻望
金属增材造作技术扭转了传统的造作方式����,可能直接、急剧造作金属结构职能零件����,尤其对难加工复杂异形结构的造作拥有巨大优势����,在国内表航空造作加工领域得到了迅速发展����,对我国航空工业的发展拥有沉要的价值和意思������。
为了推动增材造作技术在航空领域的深刻利用����,推进合作互换����,我国航空领域更应该对金属增材造作技术投入大量技术创新和资金支持����,并在以下方面进行筹备:
(1)推动“产学研结合”����,从原资料、设计、造作、检测等全方面动手����,形成航空领域面向增材造作的全流程技术系统������。拓展金属增材造作技术在航空造作领域的利用领域����,延长产业链����,提高产业化水平�����;
(2)加强金属增材造作设备和资料、工艺等基础机理和科学问题钻研����,造订与美满有关尺度规范������。进而降低成本、提高成形精度和机能、增长资料种类和使用领域����,最终提升航空产品的机能和服役功夫�����;
(3)从航空造作领域设计的源头启程����,在满足航空零件机能和服役前提的情况下����,实现职能性优先的设计����,使金属零件向轻量化和整体化方向发展����,设计引领并推动增材造作技术不休突破和发展������。
参考文件:
[ 1 ] 刘铭, 张坤, 樊振中. 3D打印技术在航空造作领域的利用进展[J]. 设备造作技术, 2013,(6):232.
[ 2 ] 顾东东, 张红梅, 陈洪宇, 等. 航空航天高机能金属资料构件激光增材造作[J]. 中国激光, 2020,47(5):1.
[ 3 ] 巩水利, 锁红波, 李怀学.金属增材造作技术在航空领域的发展与利用[J].航空造作技术, 2013,(13):66.
[ 4 ] Kumar S, Selective Laser Sintering/Melting[J]. ComprehensiveMaterials Processing, 2014,10:93.
[ 5 ] 王华明. 高机能大型金属构件激光增材造作:若干资料基础问题[J]. 航空学报, 2015,35(10):2690.
[ 6 ] Murr L E, Gaytan S M. Electron Beam Melting[J]. ComprehensiveMaterials Processing, 2014,10:135.
[ 7 ] Taminger K M B, Hafley R A. Electron Beam Freeform Fabrication:A Rapid Metal Deposition Process[C]//Proceedings ofthe 3rd Annual Automotive Composites Conference. Troy:Societyof Plastics Engineers, 2003:1.
[ 8 ] WANG F D, Williams S, Colegrove P, et al. Microstructure andMechanical Properties of Wire and Arc Additive ManufacturedTi-6Al-4V[J]. Metallurgical and Materials Transactions A,2013,44:968.
[ 9 ] 林鑫, 黄卫东. 利用于航空领域的金属高机能增材造作技术[J]. 中国资料进展, 2015,34(9):684.
[ 10 ] 柳向阳, 赵备备, 李兰杰, 等. 金属资料3D打印技术钻研进展[J]. 粉末冶金工业, 2020,30(2):83.
[ 11 ] SHI G H, GUAN C Q, QUAN D L, et al. An aerospace bracketdesigned by thermo-elastic topology optimization and manufacturedby additive manufacturing[J]. Chinese Journal of Aeronautics,2020,33(4):1252.
[ 12 ] 周伟民, 夏张文, 王涵, 等. 仿生增材造作[J]. 微纳电子技术,2018,55(6):438.
[ 13 ] 黄卫东. 资料3D 打印技术的钻研进展[J]. 新型工业化, 2016,6(3):53.
[ 14 ] 张安峰, 李涤尘, 卢秉恒. 激光直接金属急剧成形技术的钻研进展[J]. 刀兵资料科学与工程, 2007,30(5):68.
[ 15 ] 杨胶溪, 柯华, 崔哲, 等. 激光金属沉积技术钻研近况与利用进展[J]. 航空造作技术, 2020,63(10):14.
[ 16 ] Arcella F G, Froes F H. Producing titanium aerospace componentsfrom powder using laser forming[J]. Journal of Metals,2000,52(5):28.
[ 17 ] Lewis G K, Schlienger E. Practical considerations and capabilitiesfor laser assisted direct metal deposition[J]. Materials andDesign, 2000,21(4):417.
[ 18 ] 林鑫, 黄卫东. 高机能金属构件的激光增材造作[J]. 中国科学:信息科学, 2015,45(9):1111.
[ 19 ] 朱忠良, 赵凯,郭立杰, 等. 大型金属构件增材造作技术在航空航天造作中的利用及其发展趋向[J]. 电焊机, 2020,50(1):1.
[ 20 ] 刘业胜, 韩品连, 胡寿丰, 等. 金属资料激光增材造作技术及在航空发起机上的利用[J]. 航空造作技术, 2014(10):62.
[ 21 ] Abbott D H, Arcella F G. Laser forming titanium components[J]. Advanced Materials and Processes, 1998,153(5):29.
[ 22 ] 杨强, 鲁中良, 黄福亨, 等.激光增材造作技术的钻研近况及发展趋向[J]. 航空造作技术, 2013,(13):66.
[ 23 ] 冉江涛, 赵鸿, 高华兵, 等. 电子束溶解成形技术及利用[J]. 航空造作技术, 2016,(12):26.
[ 24 ] 汤慧萍, 王建, 逯圣路, 等. 电子束溶解成形技术钻研进展[J].中国资料进展, 2015,34(3):225.
[ 25 ] 郭超, 张平平, 林峰, 等. 电子束选区溶解增材造作技术钻研进展[J]. 工业技术创新, 2017,4(4):6.
[ 26 ] 宋文涛, 李晓光, 曲伸, 等. 增材造作技术在航空发起机中的利用瞻望[J]. 航空造作技术, 2014(增刊):16.
[ 27 ] 王忻凯, 王乾俸. 增材造作及其航空航天领域的发展示状[J].中幼企业治理与科技, 2015,(35):230.
[ 28 ] GE 思考3D 打印波音最新777X 客机发起机部件[EB/OL].[2014-8-7]. http://www. 3dimperial. com/imperial/front/news/informationView/
smallCategoryId/2/id/5036.
[ 29 ] 郭超, 张平平, 林峰. 电子束选区溶解增材造作技术钻研进展[J]. 工业技术创新, 2017,4(4):6.
[ 30 ] Dave V R, Matz J E, Eager T W. Electron beam solid freeformfabrication of metal parts[C]//Proceedings of the solid freeformfabrication symposium, East Hart-ford, USA: Pratt & Whitney,1995:64.
[ 31 ] Lockheed Martin and Sciaky, Inc. Enter mentor-protege agreementwith initial focus on electron beam manufacturing of F-35parts[EB/OL]. [2011-10-30]. https://www. prnewswire. com/news-releases/lockheed-martin-and-sciaky-inc-enter-mentorprotege-agreement-with-initial-focus-on-electron-beam-manu ‐
facturing-of-f-35-parts-134752438.
[ 32 ] 关桥. 焊接/衔接与增材造作(3D打印)[J]. 焊接, 2014(5):1.
[ 33 ] Willams S W, Martina F, Addison A C, et al. Wire+arc additivemanufacturing[J]. Materials science and technology,2016,32(7):641.
[ 34 ] Martina F, Mehnen J, Williams S W, et al. Investigation of thebenefits of plasma deposition for the additive layer manufacturing of Ti-6Al-4V[J]. Journal of Materials Processing Technology,2012,212(6):1377.
[ 35 ] BAI J Y, FAN C L, LIN S, et al. Mechanical properties and fracturebehaviors of GTA-additive manufactured 2219-Al after an especial heat treatment[J]. Journal of Materials Engineering andPerformance, 2017,26(4):1808.
[ 36 ] GU J L, DING J L, Williams S W, et al. The effect of interlayercold working and post-deposition heat treatment on porosity in additively manufactured aluminum alloys[J]. Journal of MaterialsProcessing Technology, 2016,23(4):26.
[ 37 ] 李权, 王福德, 王国庆, 等. 航空航天轻质金属资料电弧熔丝增材造作技术[J]. 航空造作技术, 2018,61(3):74.
[ 38 ] Heinz A, Haszler A, Keidel C, et al. Recent development in aluminium alloys for aerospace applications[J]. Materials Scienceand Engineering A, 2000, 280:102.
[ 39 ] 胡娟, 高银涛, 冒浴沂, 等. 激光粉末床熔融金属造件孔隙缺点钻研近况[J]. 粉末冶金工业, 2021,31(6):87.
[ 40 ] Panesar A, Abdi M, Hickman D, et al. Strategies for functionally graded lattice structures derived using topology optimisation for additive manufacturing[J]. Additive Manufacturing, 2018(19):81.
[ 41 ] HUANG W D, LIN X. Research progress in laser solid formingof high-performance metallic components at the state key laboratory of solidification processing of China[J]. 3D Printing andAdditive Manufacturing, 2014(1):156.
[ 42 ] 吴文恒, 张亮, 卢林. 选区激光溶解成形Al 系高熵合金的钻研进展[J]. 粉末冶金工业, 2021,31(4):1.
[ 43 ] Part-1-深刻分解为增材造作而沉新设计的航空航天液压歧管[EB/OL]. [2021-9-30]. https://www. sohu. com/a/493030990_274912.
[ 44 ] Bourell D L, Rosen D W, Leu M C. The roadmap for additive manufacturing and its impact[J]. 3D Printing and Additive Manufacturing,2014,(1):6.
[ 45 ] 胡晓睿. 增材造作技术在国防领域的利用[J]. 全球纵览,2010,8(4):40.
[ 46 ] 张讯, 葛建彪. 激光增材造作技术在民机复杂结构上的利用及钻研[J]. 利用激光, 2018,38(6):1022.
[ 47 ] Tancogne-Dejean T, Spierings A B, Mohr D. Additively-manufactured metallic micro-lattice materials for high specific energy absorption under static and dynamic loading[J]. Acta Materialia,2016, 116:14.
[ 48 ] 杨爱民, 秦仁耀, 张国栋, 等. 飞机金属零件焊接及增材造作建复钻研与利用近况[J]. 电焊机, 2021,51(8):79.
有关链接







