现代技术的不休发展进取推动资料向着高效力和高机能的方向发展�������,高温结构资料领域的发展进取尤为显著������。钛合金由于其低密度、高比强度、优良的抗蠕变性和耐侵蚀性�������,越来越受到学者的关注������。通过对其不休的设计和改进�������,钛合金在航空航天、兵器设备领域得到了极大的利用[1-3]������。钛合金的原资料成本较高�������,传统的加工方式铸造、铸造加工工序复杂且资料利用率仅有 30%�������,铸件易产生气孔�������,同化和元素偏析等缺点�������,在加工造备过程中易产生氧化������。这些缺点都严沉造约了钛合金构件的力学机能和使用前提�������,限度了钛合金工业化利用的扩大发展[4]������。
热等静压粉末冶金技术将复杂零件的������?怯胄托鞠嘟岷�������,与传统钛合金铸造、铸造造作工艺相比�������,热等静压粉末冶金拥有以下优势:
(1)产品致密度高�������,均匀性好�������,综合力学机能优异������。相迸宗冷等静压�������,电火花烧结等传统粉末冶金成形方式������。经过粉末冶金热等静压造备的产品致密度靠近 100%�������,综合力学机能与铸造构件相当[5]��;
(2)构件结构适应性广�������,通过包套和型芯的组合可满足复杂状态产品的整体成形需要�������,且尺寸精度达到 0.2 mm�������,表表质量高、机加工量少������。
(3)提高资料利用率�������,相迸宗传统铸造、铸造工艺������。热等静压粉末冶金技术的资料利用率大于 50%�������,拥有工艺步骤单一�������,出产周期短的特点[6-7]������。
钛合金粉末冶金热等静压技术优势显著�������,受到国内表学者的宽泛关注�������,有关技术和理论的钻研越来越深刻������。向着状态复杂、质量要求高的产品、航空航天、舰船深潜等沉要领域发展�������,并不休在汽车等民用产业上得到利用[8-11]������。本文对目前国内表钛合金粉末冶金热等静压技术的工艺、设备和理论钻研进行了介绍�������,并对未来发展方向进行了简要分析������。
1、钛合金粉末冶金热等静压技术
粉末冶金成形工艺是将金属或预合金粉末直接造备成形零件净尺寸的一种加工方式�������,造备的零件组织均匀�������,机能优异�������,且资料利用率高�������,重要的造备步骤有真空烧结、热等静压、注射成形和增材造作等[12]������。
热等静压是高品质资料出产和造备必不成少的伎俩������。将铸件或填装金属粉末的包套放入热等静压机内�������,选取惰性气体作为压力传递介质�������,热等静压机中的包套和铸件在高温环境中接受来自全方位均匀的压力[13]������。加热温度通常为金属粉末的0.6~0.7Tm(金属熔点)�������,压力节造为 90~2 000 MPa�������,热等静压功夫为 2~5 h�������,最终得到致密化的组织[14]������。
热等静压过程使内部的孔隙和微裂纹等缺点关合�������,起到提高铸件整体力学机能的主张[15]������。粉末冶金包套内的金属粉末在高温下产生软化�������,在高压作用下包套受到挤压使软化的金属粉致密并成形������。
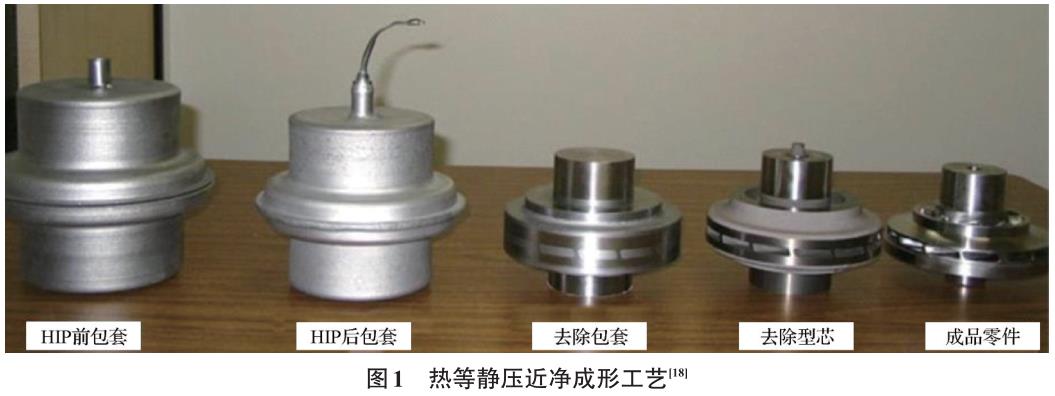
热等静压粉末冶金技术重要步骤蕴含:造粉并凭据成形零件尺寸设计造作包套和型芯�������,包套检漏后将金属粉末填充进包套并压实�������,真空除气后封焊包套�������,热等静压处置后�������,选取机加工或酸蚀的步骤去除包套�������,最后通过部门精加工得到制品零件�������,如图1所示[16-17]������。
拔取高机能迪胙合金粉末�������,并加以严格的出产工艺节造�������,最终得到的热等静压粉末冶金钛合金构件的力学机能已经靠近或部门优于铸造钛合金������。优异的力学机能是一方面由于在高温均质压力下�������,零件致密度高、均匀性好������。另一方面烧结温度在 β相相变点以下�������,能够将钛合金粉末造备过程中急剧凝固形成的藐幼组织充分保留�������,使最终得到的资料晶粒藐幼均匀[18]������。
2、钛合金热等静压设备技术及其发展示状
热等静压是粉末冶金近净成形技术的沉要的成形方式�������,1955 年美国 Battle 钻研所以核反映堆资料扩散粘结为布景�������,成功研造出世界上第一台热等静压机������。20世纪60年代�������,NUCLEAR METALS公司气体雾化法造粉有关技术的研造成功�������,进一步推进了金属粉末冶金技术与热等静压技术相结合������。70年代�������,美国和瑞士相继使用热等静压设备出产高速工具钢������。80 年代美国空军尝试室最早将该技术扩大到镍基高温合金和钛合金成形上������。经过近 70 年的发展和美满�������,热等静压技术已经宽泛利用于航空、航天、核资料、高温合金和陶瓷资料等领域�������,并向着智能化、自动化、大型化、装置方便和安全靠得住等方向发展[19-20]������。
国际上热等静压设备的关键技术重要把握在美国、俄罗斯、日本、中国等少数国度������。其中总部位于瑞士的驰名热等静压企业 ABB 公司的有关技术储蓄处于世界当先职位�������,并于1990年成立了一套齐全的热等静压近净成形出产线�������,蕴含粉末造备、模具软件仿照与设计加工和热等静压成形[21]������。2007年瑞典AVURE公司为日本建造了其时全球最大的热等静压机�������,高度超过12.6 m�������,总质量约为550 t�������,热等静压系统的直接工作区域为1.8 m×3.3 m�������,极限工作温度为 1 150 ℃�������,最高工作压力为 104 MPa�������,并选取电脑和PLC全程节造�������,重要利用于粉末冶金不锈钢产品的出产������。
国内热等静压设备研提议步较晚�������,重要研发基地为北京钢铁钻研总院和航空工业川西机械有限责任公司[22]������。钢铁钻研总院从 1972 年起头进行中国第一台热等静压机的钻研�������,是中国最早从事热等静压设备的钻延注开发、设计、出产利用的科研院所�������,已经开发出3个系列�������,数10种型号的产品�������,重要技术指标达到了国际当先水平������。航空工业川西机械有限责任公司是我国最早从事出产冷等静压设备的企业�������,在国度沉大科技设备基金的支持下沉点研发热等静压技术������。经过 3 年多技术攻关�������,在 2008年成功交付航空工业贵州安吉精铸公司1台国内最大的热等静压机[23]������。在2018年1月为核工业西南物理钻研所研造成功了拥有射流式均匀快冷技术的大型热等静压设备�������,添补了国内射流式均匀快冷技术的空缺������。该设备在 ?1 250 mm 的工作区域内�������,最高工作高度为1 800 mm�������,最高工作压力为200 MPa�������,最高工作温度为 1 400 ℃�������,重要用于我国热核聚变人造太阳异种资料的扩散衔接������。
3、钛合金粉末的造备及发展示状
钛合金粉末的质量决定粉末冶金热等静压构件的力学机能�������,分歧方式造备迪胙合金粉末的状态、尺寸、流动性都不一样�������,极大影响粉末冶金近净成形产品的质量[24]������。
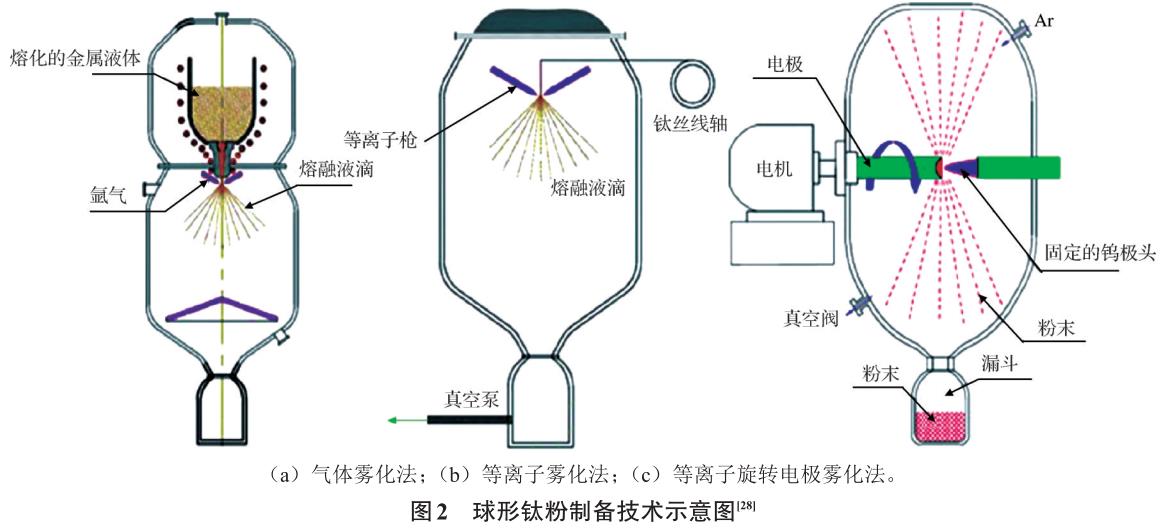
气体雾化法使熔融的金属在雾化室内被高速气流粉碎成幼液滴�������,最终冷却成金属粉末������。所造备的金属粉末粒度为 50~300 μm�������,如图 2(a)所示[25]������。
气体雾化法最早由美国 Crucible Materials corpora-tion公司发现������。但由于气体雾化时会产生部门金属液滴包裹惰性气体�������,而使钛粉中留下气孔形成空心粉[26]�������,在热等静压过程中空心粉内的惰性气体气体很难齐全开释�������,从而对制品件的致密度和委顿机能造成影响������。凭据形成的金属液滴的方式分歧可分为真空感应熔炼气雾化(VIGA)、电极感应熔炼气
体雾化法(EIGA)、等离子雾化法(PA)�������,如图 2(b)所示������。钛合金的熔点高�������,并且性质活跃�������,因而容易与坩埚产生反映引入杂质元素������。随着冷坩埚技术的成熟和悬浮熔炼技术的突破�������,冷坩埚和无坩埚技术被引入到预合金粉末的造备中[27]������。
离心雾化法的道理是借助金属液高速旋转产生的离心力在容器内凝固成粉末[28]������������D芄环治壤胱有缂砘(PREP)如图2(c)所示、电子束旋转盘法(EBRD)、激光旋转雾化法(LSA)3 种方式������。
等离子旋转电极雾化法(PREP)是离心雾化法中利用最广的一种方式�������,道理是将圆棒状迪胙合金电极在高速旋转的过程中�������,利用放电等离子体产生的高温将电极一端溶解�������,溶解的合金在离心力的作用下被高速甩出电极端面�������,合金液滴在雾化室内被高纯惰性气体进一步粉碎�������,并急剧冷却形成粉末������。其造备的粉末粒度为 150~250 μm�������,造备的粉末球形度高�������,流动性好�������,卫星球少�������,致密度高[29]������。
离心雾化法和气体雾化法相比�������,预防了高速气流冲击金属液滴导致空心粉的产生�������,并且粒度散布更窄�������,粉末品质更高,但是其出产效能低、设备成本和造作成本高档问题�������,使其造备迪胙粉只能利用于航空航天等高端产品[30]������。国内机械科学钻研总院郑州机械钻研所研造成功了首台大型等离子旋转雾化造粉设备�������,可利用于高品质钛合金粉末的造备������。气体雾化法和等离子旋转电极雾化法是当今最重要迪胙与钛合金的预合金粉末造备步骤�������,重要面向航空航天等高尖端领域�������,而通常汽车或民用领域则会选用成本较低的元素混合法或氢化脱氢法造备迪胙粉������。目前全球球形钛粉的需要总量为150~350 t[31]�������,随着增材造作和粉末注射成形技术的推广和近净成形技术的成熟�������,球形粉末的需要会急速增长�������,未来钛与钛合金粉末的钻研方向依然为降低粉末杂质含量�������,降低粉末颗粒度和降低成本等[32-33]������。
4、HIP近净成形过程的致密化和模型钻研进展
在热等静压过程中�������,包套受到的温度和压力为各向同性�������,包套现实收缩率大于 30%�������,且粉末资料受到工艺参数、资料属性和零件结构的影响�������,导致零件收缩不均匀�������,状态产生较大的变动[34]������。在实际中轴向与径向的收缩比例差距较大�������,当设计包套参与型芯时�������,零件的尺寸变动将越发复杂[35]������。从前很长一段功夫�������,粉末冶金钻研人员还是选取传统的“试错法”�������,通过反复试验来不休建改包套的尺寸数据�������,并在复杂尺寸处增长加工余量�������,来最终获得切合尺寸要求的零件������。这种步骤不仅必要设计者拥有丰硕的经验�������,并且要亏损大量的人力和物力成本�������,技术不变性和靠得住性差�������,最终通过机械加工去除余量也违背了热等静压近净成形发展方向������。因而把握粉末致密化过程的变动法规�������,通过推算机技术把 CATIA、UG、3D/CAD、Pro E、等三维造型软件和 MSC、Marc、ABAQUS 蹬仔限元仿真软件职能相结合�������,钻研关键尺寸收缩法规�������,对包套的关键尺寸进行辅助设计和预测�������,将包套设计、钛合金HIP中的致密化过程以及粉末冶金产品的仿照仿真相结合�������,最终节约了成本�������,提高了工作效能�������,为HIP工艺造备各类工程构件提供了有力支持[35]������。
热等静压过程的数学模型�������,通常为成立在有限元步骤上的数值仿照�������,来预测热等静压过程中包套和粉体的变形过程�������,已成为热等静压领域沉要的钻研方向������。英国伯明翰大学的 YUAN 等以多孔资料的塑性变形理论为基础�������,利用 ABAQUS /CAE 来仿照预测钛合金粉末在热等静压过程中的收缩变形�������,并研造了复杂迪胙合金表涵路缩比件�������,零件尺寸和
仿照了局的误差在 2% 以内�������,对现实出产有沉要的领导意思[36]������。Teraoku T 等[37]建改了 Shima 模型�������,对致密水平差距较大的多个 TC4 试样进行压缩比测试�������,利用有限元仿照的步骤对TC4粉末热等静压涡轮叶片进行仿照�������,现实仿照和零件尺寸极度靠近������。
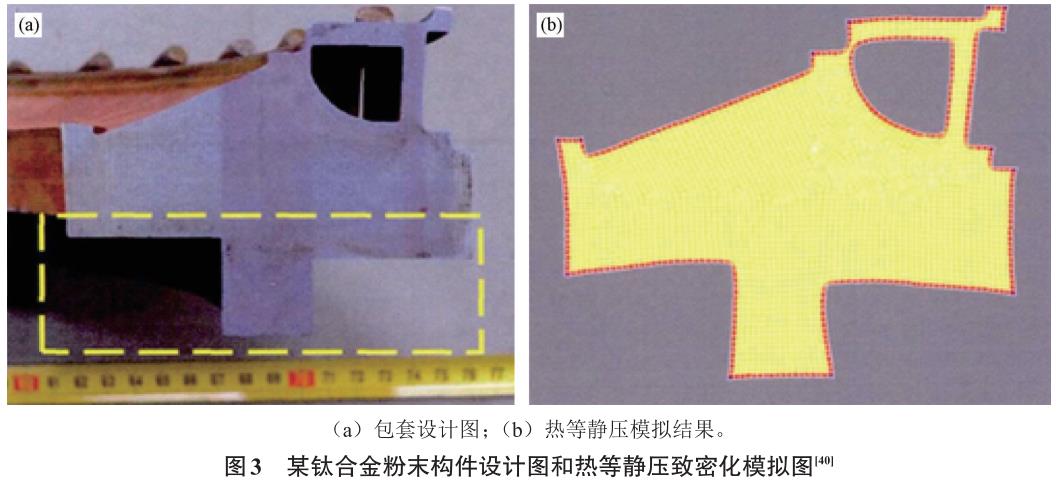
我国中科院金属所徐磊团队 2003 年起头钛合金粉末有限元致密化过程的钻研�������,通过成立钛合金仿照预测推算数据库�������,已经做到单一回转体、复杂薄壁异形结构件、复杂封关型腔对称件的尺寸仿照������。构件的尺寸仿照领域为 50~1 000 mm�������,关键尺寸的误差领域幼于 2%[38]��������;锌萍即笱Ю钌俨ǖ萚39]通过致密化数学模型成立 HIP 图的方式�������,对陶瓷资料热等静压过程进行推算仿照�������,将仿照了局和尝试数据进行对比�������,其误差领域在0.35%以下�������,证明能够通过HIP图对工艺参数进行优化������。东北大学郭瑞鹏等[40]选用Ti-6Al-4V和Ti-5Al-2.5Sn两种资料�������,选取有限元仿照推算热等静压过程中包套的收缩变形�������,如图3所示�������,尝试了局与构件尺寸误差在接受领域内������。
5、国内表钛合金粉末冶金热等静压的利用与发展
粉末冶金热等静压技术由于其较高的资料利用率、靠近锻件的综合力学机能受到了国表学者的宽泛关注������。但受到技术水平的限度�������,主题技术重要集中在欧美、俄罗斯、日本等蓬勃国度手中������。在钛合金粉末冶金领域�������,美国重要专一于航空航天等军事领域的利用������。在发起机上的利用最初局限于非承力部件�������,如通用电器公司造作的GET73涡轮喷气发起机轴承座的毛坯件�������,由于尺寸精度高�������,切削加工量少�������,相迸宗锻材的加工成本降低了25% 以上[41]������。随着技术的进取改革�������,钛合金粉末冶金技术已经利用到承力部件上�������,如战斧巡航导弹
F107 发起机叶轮和转子等������。在飞机零部件上的利用越发宽泛�������,从 F-14 战斗机迪胙合金支持杆、机身支柱�������,F-15战斗机的TC4合金的龙骨机头到F-18大黄蜂战斗机的引擎固定支架�������,都使用了粉末冶金热等静压的工艺������。资料的利用率从铸锻工艺的10%~35%上升到50%~60%�������,成本普遍降低25%以上[42-43]������。
欧洲国度迪胙合金热等静压近净成形技术专一于大型的复杂构件�������,经济效益相比传统铸锻工艺出产的产品越发显著�������,尤其是复杂构件和大尺寸构件������。德国 Krupp 公司最初选取陶瓷包套�������,出产了薄壁变曲面迪胙合金叶轮������。法国 Ariane 空间火箭上的Vinci发起机选取粉末冶金造作的液氢叶轮�������,不仅降低了发起机质量�������,提高了推动比�������,并且耽搁了发起机的服役功夫[44]������。法国赛峰的飞机发起机配套公司�������,为了降低铸造和五轴机床的成本并优化加工效能 �������,开发了 ISOPREC?粉末钛热等静压技术 �������,研造了用于液氢涡轮泵的低温钛合金叶轮 �������,能够在-253 ℃和550 m/s的低温、高速环境下不变运行[45]������。
我国在钛合金热等静压粉末冶金领域起步较晚�������,但随着航空航天和军事领域的火急需要�������,北京航空资料钻研院、航天资料及工艺钻研所、中科院金属所、华中科技大学等科研院校近几年在粉末冶金热等静压领域获得了大量的成就������。
北京航空资料钻研院最早致力于发起机零部件粉末冶金近净成形的钻研�������,使用热等静压设备对高温合金、钛合金粉末冶金涡轮进行整体成形�������,产品力学机能与同质锻件相当�������,达到国表先进水平[46]������。
为了实现叶盘和叶片资料的最佳组合�������,选取固态相连技术造备双合金�������,使用热等静压工艺造备粉末高温合金盘件部位�������,并与铸造合金的叶片部位衔接起来�������,达到了降低质量、提高推动比�������,提高涡轮使用的温度并耽搁寿命的作用������。航天资料及工艺钻研院是国内最早发展钛合金粉末冶金热等静压工艺的钻研院所之一�������,产品覆盖航空、航天、航海多个领域�������,并在多个型号上实现批量出产�������,研造产品的商标蕴含 TC4、TC11、TA7、TA15�������,钻研的重要方向有筒形舱体、舵翼骨架件和复杂薄壁异形曲面部件�������,力学机能达到锻件要求 �������,尺寸精杜着于 0.2 mm������。
其中粉末冶金构件 TA15 翼骨架的最大尺寸达 2200 mm[30]������。中科院金属资料钻研所钛合金钻研部重要从事高强钛合金和高温、低温钛合金的钻研�������,选取热等静压步骤造备 Ti-5Al-2.5SnELI 粉末冶金氢泵叶轮�������,尺寸精度、综合力学机能优异�������,成功实现了长征5号火箭发起机的发射工作������。粉末冶金造备的 Ti55 合金薄壁异形筒体和 Ti2AlNb 复杂环形件�������,
拥有成吩旖均和尺寸精度高�������,复杂曲面直接成形�������,综合力学机能优异等特点[38]��������;锌萍即笱ё柿铣尚斡肽>呒际豕瘸恋愠⑹允矣肱分薜母咝:推笠捣⒄箍矸汉献�������,利用其在推算仿照仿真近净成形上的优势�������,不休优化包套设计�������,钻研粉末资料在高温高压耦合作用下的致密化及组织演变法规�������,多约束前提下零件致密化过程的变动法规�������,在钛合金整体叶盘、涡轮和机匣件的仿照和成形上获得的突破�������,成功造备了航空航天发起机关键部件�������,其力学机能与锻件相当�������,且零部件精度较高[23,47]������。
6、结语与瞻望
粉末冶金热等静压技术因资料利用率高、综合力学机能靠近锻件产品、对状态复杂的构件近净成形度高、产品出产周期短等特点�������,宽泛利用于航空航天领域�������,但是幼批量迪胙合金粉末冶金热等静压工艺成本较高�������,在复杂构件包套设计造作、热等静压设备的使用和高纯造粉上的支出严沉限度其在民品市场的大领域利用������。推算机有限元仿照与仿真技术的出现已经降低了包套设计的技术门槛�������,但有关软件若何与现实出产相结合�������,进一步降低成本还值得深刻钻研������。粉末冶金致密化机理和模型的钻研还不够深刻等问题都是下一部钻研的沉点�������,钛合金粉末冶金热等静压技术的发展依然任沉路远������。
参考文件
[ 1 ]RAN G, ZHOU J E, WANG Q G. The effect of hot isostatic pressing on the microstructure and tensile properties of an un-modified A356-T6 cast aluminum alloy[J]. Journal of Alloysand Compounds, 2006, 421: 80.
[ 2 ]Nemat-Nasser S, Guo W G, Nesterenko V F. Dynamic response of conventional and hot isostatically pressed Ti-6Al-4V alloys:experiments and modeling[J]. Mechanics Material, 2001, 33(8):425.
[ 3 ]周彦国. 钛合金铸造概论[M].北京: 航空工业出版社, 2000.
[ 4 ]刘文彬 . 粉末钛合金的热等静压技术钻研进展[J]. 粉末冶金工业, 2018, 28(2):1.
[ 5 ]刘巧沐, 吴杰, 陈玉龙,等. 热等静压温度和粉末粒度对Ti2Al-Nb合金组织与机能的影响[J]. 资料钻研学报, 2019, 33(03): 3.
[ 6 ]肖志瑜, 李元元, 倪东惠 . 粉末冶金温压的致密化机理[J]. 粉末冶金资料科学与工程, 2006(02): 27.
[ 7 ]YUAN W X. Computer modelling and tooling design for near net shaped components using hot isostatic pressing[J]. Journal of Materials Processing Technology, 2007, 182: 39.
[ 8 ]Froes F H, Eylon D. Powder metallurgy of titanium alloys[M].Metallurgical Society of AIME, 1980.
[ 9 ]CAI C, SONG B, XUE P J, et al. Effect of hot isostatic pressingprocedure on performance of Ti6Al4V: Surface qualities, micro-structure and mechanical properties[J]. Journal of Alloys and Compounds, 2016, 686: 55.
[ 10 ]Froes F H, MA S J, HEN J C, et al. The technologies of titani-um powder metallurgy[J]. JOM, 2004, 56(11): 46.
[ 11 ]Haitham El Kadiri, WANG L, H. Ozkan Gulsoy. Development of a Ti-based alloy: Design and experiment[J]. Journal of the Minerals, Metals&Materials Society, 2009, 61(5): 60.
[ 12 ]中国航空资料手册编纂委员会 . 中国航空资料手册:第4卷钛合金铜合金[M].北京:中国尺度出版社�������,2001.
[ 13 ]赵永庆, 葛鹏. 我国自主研发钛合金近况与进展[J]. 航空资料学报, 2014(4): 51.
[ 14 ]WANG L, LANG Z B, SHI H P. Properties and forming pro-cess of prealloyed powder metallurgy Ti-6Al-4V alloy[J].Transactions of Nonferrous Metals Society of China,2007, 17:639.
[ 15 ]张殿喜, 周士芸, 张在玉,等. HIP技术在改善铸件致密化方面的利用[J]. 粉末冶金工业, 2015, 25(1): 46.
[ 16 ]赵如. 美国的热等静压的发展[J]. 沉型机械, 1986(6): 44.
[ 17 ]邬萌芳 . 热等静压技术的新进展—HIP99 国际会议简介[J].硬质合金, 2000, 7(2): 115.
[ 18 ]潘琨琨. 面向航空航天难成形金属资料的热等静压工艺与机能钻研[D]. 武汉: 华中科技大学, 2018.
[ 19 ]YUAN W X, MEI J, Samarow V, et al. computer modelling and tooling design for near net shaped components using hot isostat-ic pressing[J]. Journal of Materials Processing Technology,2007, 182(1-3): 39.
[ 20 ]张义文. 热等静压技术新进展[J]. 粉末冶金工业, 2009,19(4):32.
[ 21 ]FANG Z Z, Paramore J D, SUN P, et al. Powder metallurgy of titanium–past, present, and future[J]. International Materials Re-views, 2017, 6(3): 1.
[ 22 ]MA Q, Froes, Francis H. Titanium Powder Metallurgy[M]. Ox-ford: Butterworth-Heinemann,2015.
[ 23 ]蔡超. 高机能钛合金资料的热等静压造备与成形一体化关键技术钻研[D]. 武汉: 华中科技大学, 2017.
[ 24 ]赵霄昊, 王晨, 潘霏霏,等 . 球形钛合金粉末造备技术及增材造作利用钻研进展[J]. 粉末冶金工业, 2019, 29(6): 77.
[ 25 ]刘学晖�������,徐广. 惰性气体雾化法造备铁和铁合金粉末[J]. 粉末冶金工业, 2000, 10(3): 18.
[ 26 ]DING W, CHEN G, QIN M, et al. Low-cost Ti powders for ad-ditive manufacturing treated by fluidized[J]. Powder Technolo-gy, 2019, 350: 117.
[ 27 ]黄培云. 粉末冶金道理(第2版) [M]. 北京: 冶金工业出版社.2008.
[ 28 ]陈刚, 路新, 章林,等 . 钛脊合金粉末造备与近净成形钻研进展[J]. 资料科学与工艺, 2020, 28(3):123.
[ 29 ]ZHANG C, CHEN J, Linnenbrink S, et al. A comparative study of Inconel 718 formed by high deposition rate laser metal depo-sition with GA powder and PREP powder[J].Materials & De-sign, 2016, 107: 386.
[ 30 ]阴中炜, 孙彦波, 张绪虎. 粉末钛合金热等静压近净成形技术及发展示状[J]. 资料导报, 2019, 3 (07): 24.
[ 31 ]SUN P , FANG Z Z , ZHANG Y , et al. Review of the Methods for Production of Spherical Ti and Ti Alloy Powder[J]. JOM -Journal of the Minerals, Metals and Materials Society, 2017, 6(3): 22.
[ 32 ]FROES F. Titanium powder metallurgy[J]. Advanced Materials and Processes, 2012, 170 (9): 16.
[ 33 ]窦健敏 . 粉末冶金钛零件新工艺[J]. 罕见金属, 1991, 7(05):59.
[ 34 ]YUAN W X, MEI J, V. Samarov, D. Seliverstov. Computer modelling and tooling design for near net shaped components using hot isostatic pressing[J]. Journal of Materials ProcessingTechnology, 2007, 182(1-3): 39.
[ 35 ]瞿宗宏, 刘建涛. 热等静压近净成形数值仿照的钻研进展[J].粉末冶金工业, 2017, 27(5): 59.
[ 36 ]马雷, 曹睿, 车洪艳,等 . 初始相对密度散布对 Ti6A14V 粉末热等静压致密化过程影响的数值仿照[J]. 粉末冶金工业,2018, 28(6): 10.
[ 37 ]Teraoku T. Hot Isostatic Pressing Simulation for Titanium Al-loys[J]. International Journal of Powder Metallurgy, 2008, 44(5): 57.
[ 38 ]徐磊, 郭瑞鹏, 吴杰,等 . 钛合金粉末热等静压近净成形钻研进展[J]. 金属学报, 2018, 54(11): 1537.
[ 39 ]李少波�������,李国安, 娄彦良,等 . 热等静压致密化的推算机仿照及在 TZP 陶瓷资猜中的利用[J]. 无机资料学报�������,2000, 15(2):324.
[ 40 ]郭瑞鹏 . 粉末冶金钛合金力学机能与热等静压致密化钻研[D]. 沈阳:东北大学, 2014.
[ 41 ]赵嘉琪, 杨伟光, 南海. 热等静压工艺参数对ZTC4钛合金力学机能的影响[J]. 资料工程, 2011(10):42.
[ 42 ]CHEN G L, XU X J, TENG Z K, et al. Microsegregation in high Nb containing TiAl alloy ingots beyond laboratory scale[J]. Intermetallics, 2007, 15(5-6): 625.
[ 43 ]Froes F H�������,Eylon D. Titanium net shape technologies[J]. TheMetallurtical Society of AIME Press, USA, 1984, 36(6): 36.
[ 44 ]GARIBOV, G. S. Hot Isostatic Pressing of Ni-Base Superalloy Disc[C]// International Conference on Hot Isostatic,2002.
[ 45 ]Baccino R, Moret F, Pellerin F, et al. High performance andhigh complexity net shape parts for gas turbines:the ISO-PREC? powder metallurgy process[J]. Materials & Design�������,2000, 21(4): 345.
[ 46 ]张国庆, 张义文, 郑亮,等 . 航空发起机用粉末高温合金及造备技术钻研进展[J]. 金属学报, 2019, 55(9): 12.
[ 47 ]刘国承. 金属粉末热等静压致密化数值仿照与试验钻研 [D].武汉: 华中科技大学, 2011.
有关链接







