钛和钛合金因其比强度高、密度低、热导率低、抗高温氧化能力强和优异的耐侵蚀等机能�������,被宽泛利用于现代国防、航空航天、海洋船舶、化工设备等造作领域中�������,尤其是在航空航天工业领域�������,被誉为在崛起的“第三金属”、“智能金属”�������,是沉要的战术金属资料������。随着设备造作领域的急剧发展�������,对钛合金关键零部件的尺寸精度、靠得住性以及本体机能的要求日益严苛[1-2]������。近年来�������,为适应钛合金铸件复杂、薄壁及精密化的研造需要�������,钛合金石墨型铸造、金属型铸造、熔模精密铸造、砂型铸造等工艺得到了不休改进与发展�������,但仍存在肯定的局限性������。其中�������,石墨铸型激冷能力强�������,熔融钛液在石墨铸型中冷却速度较快�������,造成浇不及、冷隔、流痕及微裂纹等缺点�������,并且存在严沉的渗碳景象�������,对钛合金铸件表表产生严沉影响�������,很大水平上限度了钛合金石墨型铸造技术的进一步发展[3-4]������。钛合金金属型铸造中金属铸型无透气性�������,型腔中气体在金属液充填时无法有效排出�������,会形成气阻�������,造成浇不及�������,气体侵入铸件产生气孔�������,极大地影响了铸件的机能������。另表�������,金属铸型往往还要共同耐火涂料使用�������,试验前提严苛�������,国内表关于钛合金金属型铸造的钻研也鲜有报路[5-6]������。另表�������,由于钛合金的流动性较差�������,通常必要选取表力辅助的离心铸造或反沉力铸造技术�������,其中离心铸造能够增长钛合金熔体的充型能力�������,因而�������,大部门高机能迪胙合金精铸件选取熔模精密铸造结合离心铸造技术出产[7-8]������。作为一种先进的近净成形工艺�������,钛合金熔模精密铸造工艺重要被用于出产航空航天领域所需的复杂薄壁精密铸件������。典型的幼尺寸精密铸件和飞机机体用精密铸件等阐发为铸件尺寸精度高[(100±0.1)mm]、表表粗糙度可达Ra3.2~6.3μm�������,铸件机能优异�������,这也奠定了精密铸造在钛合金铸造中的主导职位������。图1为通过熔模铸造造备的幼型钛合金精密件和某飞机机体用薄壁ZTC4合金精铸件������。
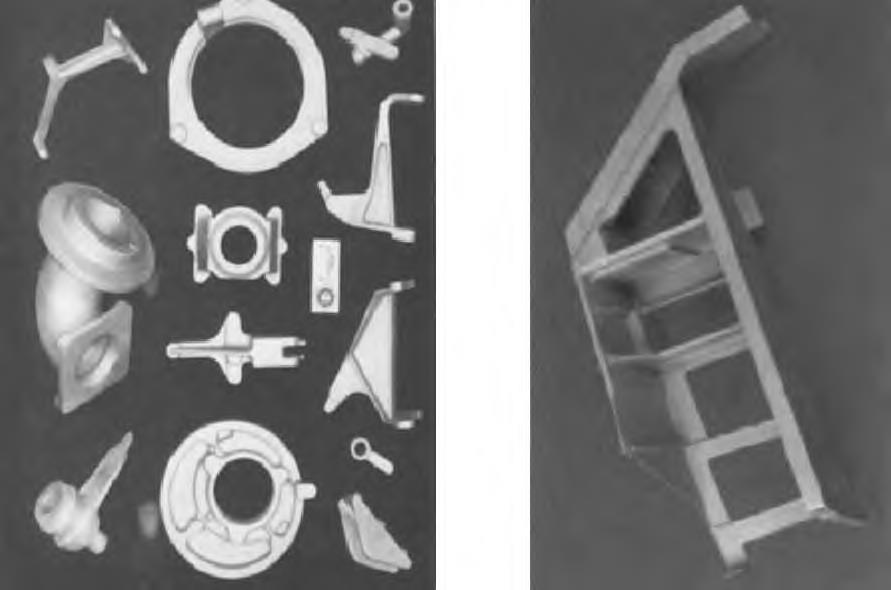
图 1 熔模铸造造备迪胙合金幼型精密件和飞机机体用薄壁 ZTC4 合金铸件 [9 - 10]
Fig. 1������。樱恚幔欤臁������。穑颍澹鉯sion������。穑幔颍簦蟆������。颋������。鬷tanium������。幔欤欤铮猓鵬nvestmentcasting and������。簦鑙n - walled������。冢裕茫矗幔欤欤铮悖幔螅鬷ngs ForaircraFt������。醝rFrames[9 - 10]
然而�������,钛合金熔模铸造工艺在模料、样子造备、面层耐火资料和黏结剂选择方面还存在肯定的技术问题�������,尤其是造备周期长、工艺流程繁琐、铸件尺寸不能太大、铸件冷却速度较慢等�������,这不仅会增长钛合金铸件的出产成本�������,还会限度钛合金的进一步利用�������,因而有必要发展其他迪胙合金铸造步骤[9-13]������。
相迸宗熔模精密铸造�������,钛合金砂型铸造拥有可造备大型铸件以及成本低、效能高蹬着势�������,目前工程上有取代部门精铸件以及从单一铸件到复杂铸件造备的需要������。
但是目枪合金传统砂型铸造依然存在肯定的局限性�������,这是由于熔融迪胙合金拥有很高的化学活性�������,险些能够与所有的耐火资料反映�������,熔融钛与铸型的相互作用会使铸件表表形成传染层�������,极大地影响铸件的表表品质和机能[14]������。并且传统砂型铸造步骤难以急剧造备复杂异形整体砂芯�������,也无法保障铸型的尺寸精度�������,这些技术问题限度了钛合金砂型铸造的发展������。因而�������,开发一种造作成本低、出产周期短、尺寸精度高迪胙合金急剧造作成形工艺成为关注焦点������。3D打印技术可直接造备砂型/芯�������,能够节约功夫、降低成本�������,且不受零件的复杂水平限度�������,因而将3D打印造备复杂砂型及砂芯技术利用在钛合金铸造中得到了宽泛关注������。
1、钛合金传统砂型铸造工艺近况
相对于造作周期长、铸造尺寸受限的熔模精密铸造�������,砂型铸造更适合于造备中大型厚壁铸件�������,且其成本低、出产矫捷性大、合用领域广�������,更为环保经济������。目前�������,钛合金砂型铸造所选取的铸型耐火资料有锆砂、铝矾土砂、莫来石、石英砂等�������,结合水玻璃、硅酸乙酯、硅溶胶等高温黏结剂�������,同时在耐火资猜中增长分歧辅助资料�������,以提高砂型的品质�������,极大地推动了钛合金砂型铸造的发展������。然而�������,由于钛合金性质非���;钤�������,在熔炼与浇注过程中极易与通例铸型耐火资料产生分歧水平的交互反映�������,影响铸件的表表品质������。因而�������,钛合金浇注用砂型/芯必须严格节造其发气量以及涂层惰性化�������,且必要肯定的高温强度������。目前造备钛合金铸造用砂型/芯的难点在于砂型/芯在800℃以上烘烤温度时�������,整体强度较低�������,无法进行耐火涂层焙烧�������,尤其不能满足钛合金因流动性较差�������,所需的表力辅助浇注(如真空离心浇注、低压浇注等)强度要求������。因而�������,钛合金砂型铸造工艺对造型用耐火资料、砂型/芯表表涂覆的涂料和砂型强度均有很高的要求������。目前国内表对于钛合金砂型铸造工艺的钻研较少������。
锆砂(ZrSiO4)是常用迪胙铸造耐火资料之一�������,拥有熔点高、优良的流动性、相对较高的电导率和更好的尺寸不变性������。目侵砂模具已宽泛利用于铸铁和其他有色金属铸造领域�������,对厚壁优质铸件有优良的成效������。钻研发现�������,水玻璃黏结剂锆砂砂型�������,拥有肯定的高温强度和优良的溃散性�������,不仅可能接受高温熔融钛的冲击作用�������,并且钛熔体与砂型间界面反映较弱�������,得到的铸件表表的富氧层较少�������,因而是一种比力好迪胙合金砂型铸造步骤[15-17]������。此表�������,增长锆砂中ZrO2的含量�������,能有效削减钛铸件表表的传染������。图2为手工捣实造备的水玻璃粘结剂锆砂铸型和浇注得到的典型钛合金铸件������。McDeavittSM等[18]选用锆砂和橄榄石砂作为耐火资料�������,以膨润土为粘结剂�������,选取捣实特种砂型工艺�������,成功造备出砂型浇注迪胙合金铸件�������,见图3������������D芄豢闯�������,铸件表表品质优良无显著缺点������。了局批注�������,橄榄石砂型仅适合用来出产幼型铸件�������,而锆砂砂型可用于浇注大型钛合金铸件�������,这批注锆砂是一种拥有辽阔开发远景迪胙合金铸型资料������。
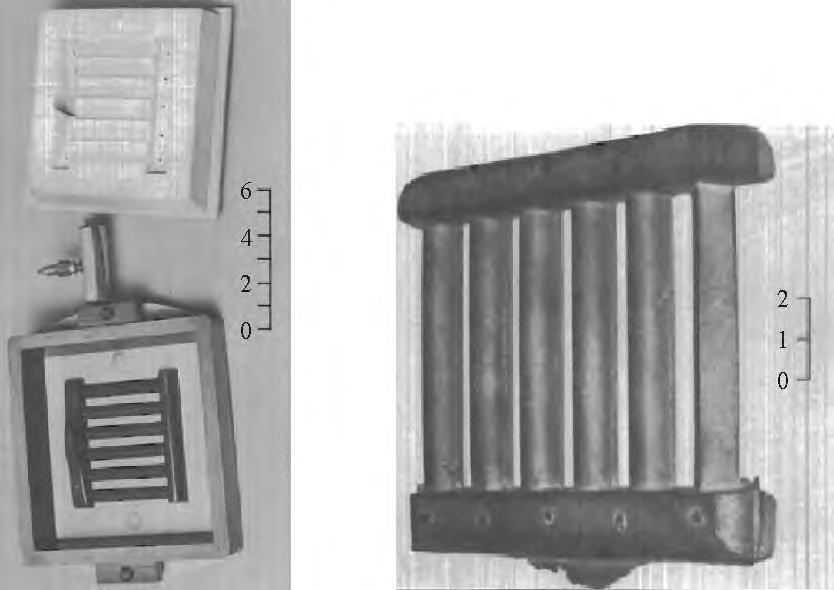
( a )水玻璃黏结剂锆砂铸型 ( b )浇注的典型钛合金铸件
图2水玻璃黏结剂锆砂铸型和浇注的典型钛合金铸件 [15]
Fig. 2������。趇rconium������。螅幔睿洹������。恚铮欤洹������。颋������。螅铮鋓um������。骾licate������。鈏nder������。幔睿洌簦餴cal������。穑铮酰騣ng titanium������。幔欤欤铮悖幔螅鬷ngs[15]
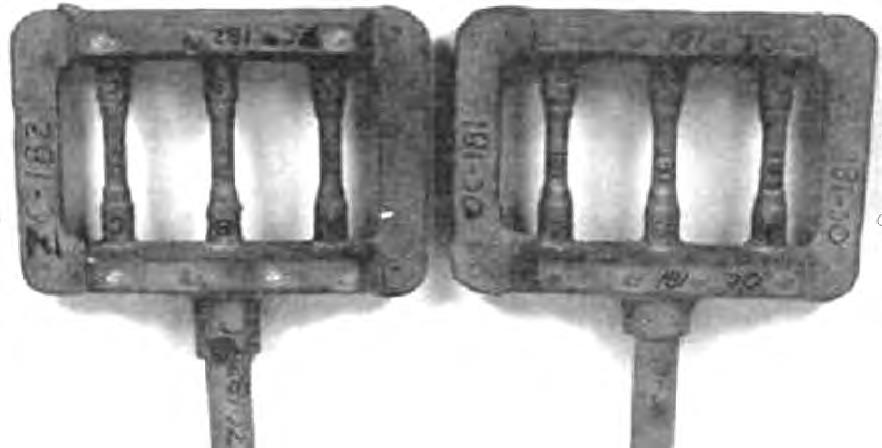
( a )锆砂砂型浇注迪胙合金铸件 ( b )橄榄石砂型浇注迪胙合金铸件
图3两种分歧砂型浇注迪胙合金铸件 [18]
Fig. 3������。詉tanium������。幔欤欤铮 castings������。穑铮酰颍澹洹������。猓 diFFerent������。螅幔睿洹������。恚铮酰欤洌骩18 ]
王峥[19]、吴东辉[20]在BT20钛合金砂型铸造与熔模铸造的对比钻研中�������,选用锆砂作为耐火资料�������,水玻璃为粘结剂�������,结合ZrO2涂料为惰性涂层�������,造备了锆砂砂型���;选用ZrO2陶瓷型壳结合复合粘结剂造备熔模型壳�������,最后进行锆砂砂型和熔模型壳迪胙合金浇注试验�������,均成功浇注出阶梯板状BT20钛合金铸件�������,并着沉钻研了
分歧壁厚和分歧热处置方式对阶梯板状钛合金铸件的界面反映、组织和力学机能的影响������。了局发现�������,相迸宗熔模型壳�������,结合ZrO2涂层的锆砂铸型表表扩散反映层厚度最幼�������,且锆砂砂型中的BT20钛合金散热前提优于熔模型壳�������,因而得到迪胙合金铸件组织也更为藐幼������。同时�������,锆砂砂型铸造BT20合金铸态下强度较熔模铸造BT20合金高�������,在壁厚为10mm处�������,二者抗拉强度相差42.4MPa�������,这注明在某些情况下砂型铸造能有效添补熔模铸造的不及������。郭迎庆等[21]钻研了一种钛合金铸造用覆膜锆砂砂型的造备步骤�������,拔取化学性质不变、耐高温的硅酸锆粉末作为耐火资料�������,再搅拌混合树脂、偶联剂、六亚甲基四胺水溶液�������,在造备的砂型铸型表表渗入喷涂一层Y2O3与钇溶胶混合液�������,预防因熔融钛在铸造成形时与锆砂铸型资料产生界面反映产生缺点������。该步骤造备的铸型拥有较佳的力学机能�������,最终浇注出迪胙合金铸件表表平坦、尺寸精度高、金属成形性良好�������,但国内目前还短缺后续的有关现实工程利用报路������。
图4为钛合金泵体铸造用砂型铸型������。除锆砂表�������,铝矾土和莫来石也能够用于钛合金砂型铸造的耐火资料������。
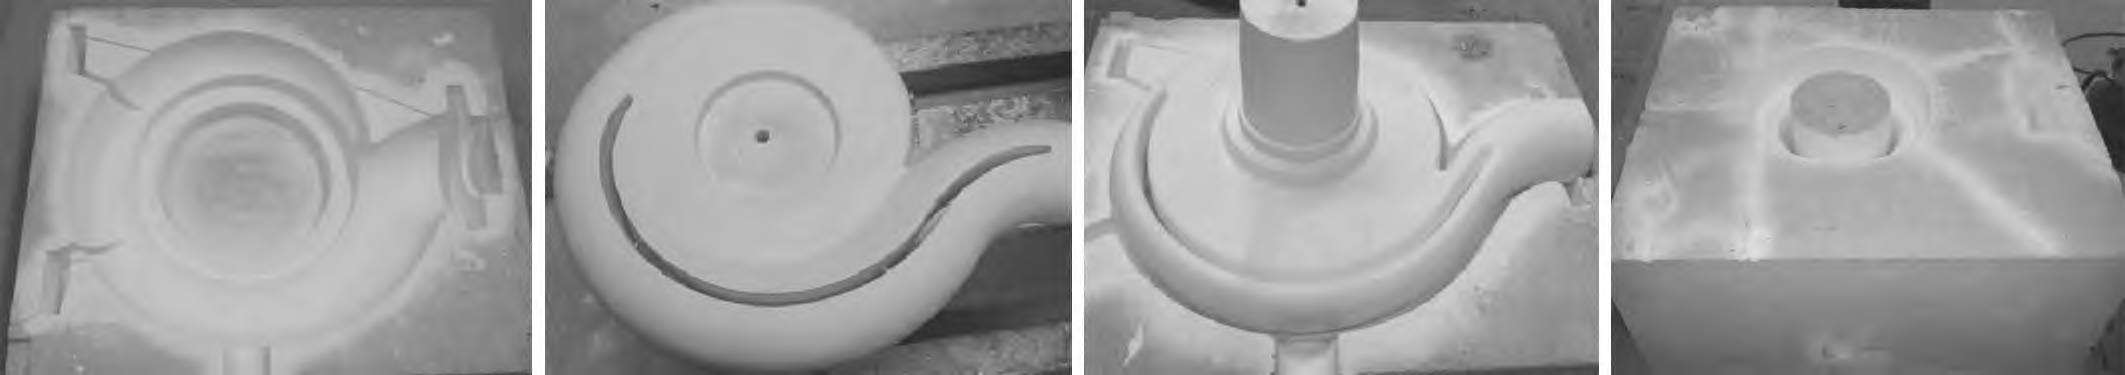
图 4 钛合金泵体铸造用砂型铸型 [22]
Fig. 4������。樱幔睿洹������。恚铮欤洹or������。鬷tanium������。幔欤欤铮������。穑酰恚穑猓铮洌 casting[22]
肖强伟等[22-24]选用铝矾土混合物作为耐火资料�������,共同硅溶胶无机粘结剂�������,造备特种砂型�������,并选用Y2O3料浆作为耐火面层资料�������,对铸型工作表表进行喷涂处置�������,以提高铸型表表惰性和抗热冲击机能�������,最终造备了成形齐全�������,表表品质好�������,化学成分和力学机能均满足指标的大型钛合金泵体铸件������。但铸件尺寸存在误差且铸件内部存在少量缩孔�������,还需经过热处置、热等静压技术或其他组合后处置工艺来提高铸件品质������。整体上�������,该砂型铸造工艺合用于大型钛合金铸件的造作������。
王涛亮等[25]以莫来石为重要造型资料�������,惰性资料作为面层资料造备复合砂型�������,用真空凝壳炉熔炼浇注�������,成功造备了钛合金壳体铸件������。了局批注�������,铸件表表无化学粘砂�������,经X射线查抄发现�������,铸件内部无裂纹、夹渣缺点������。铸件的化学成分、力学机能均达到尺度要求������。该工艺与石墨型铸造工艺相比�������,铸件表表和内部品质得到显著改善�������,铸造成本降低近50%������。图5为浇注钛合金用的砂型砂芯和浇注后铸件实物图������������D芄豢闯�������,钛合金砂型铸造可成功浇注出切合要求的大型钛合金铸件�������,钛合金砂型铸造与熔模铸造阐发出较好的互补性������。通过选取更多的耐火资料种类和发展改性硅溶胶、磷酸盐等高温无机粘结剂�������,同时更具经济性�������,钛合金砂型铸造将成为钛合金铸件的重要铸造步骤之一������。
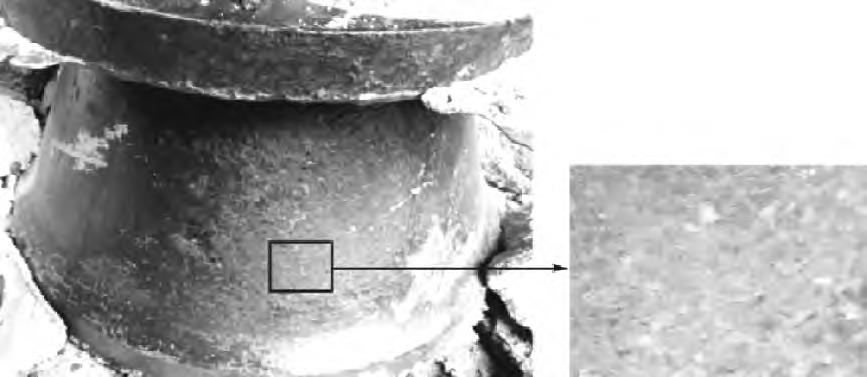
图 5 砂型、砂芯实物图和浇注后铸件实物图 [25]
Fig. 5������。校颍铮洌酰悖簟������。颋������。螅幔睿洹������。恚铮欤洹������。铮颉������。螅幔睿洹������。悖铮颍濉������。幔睿洌悖幔螅鬷ngs������。酕ter������。穑铮酰騣ng[25]
1. 下型 ������。玻 上型 ������。常 型芯 ������。矗 附铸试样砂型
2、基于3D打印迪胙合金精密铸造技术
随着铸造行业的转型发展�������,3D打印技术已经能够成熟利用于造作铸造用砂型������。目前急剧砂型的重要造作工艺有激光选区烧结(SelectivelaSerSintering�������,SLS)和三维打������。╰HreeDiMenSionalPrinting�������,3DP)������。
通过3D打印技术直接成形铸造砂型/芯可节约功夫、降低成本�������,拥有无模造作、响应速度快、设计自由度大、可造备肆意复杂状态�������,砂型与砂芯整体一体化造作�������,以及成形砂型的尺寸精度高档特点������。砂型经过处置后可直接浇注金属液�������,能够急剧得到所需铸件�������,显著提升了复杂铸件的急剧造作速度和水平������。将3D打印造备复杂砂型及砂芯技术利用在钛合金铸造中�������,能削减繁琐的步骤且不必要特定的模具和其他辅助工具�������,已逐步发展成复杂结构铸型造备的一种沉要伎俩�������,且与通常的砂型铸造拥有很好的互补性�������,拥有较好的工程意思和科学钻研价值������。
2.1基于SLS迪胙合金砂型铸造技术
通过SLS技术直接成形砂型、砂芯�������,拥有响应速度快、造作周期短、矫捷性高、不变性好、砂型与砂芯一体化造作及可造作出肆意复杂状态蹬着点�������,能大幅提升大型复杂铸件的急剧试造和造作水平������。该技术在航空航天及汽车等领域解决一些关键铸件的出产展示出巨大潜力�������,其工作道理见图6������。首先通过专用软件对零件的三维caD模型进行分层切片处置�������,天生Stl文件�������,文件中保留着各层截面的概括信息������。而后选取铺粉装置将粉末资料平铺在工作台上�������,再利用激光束的热作用�������,凭据概括数据对指标区域内的粉末进行烧结�������,每烧结完一层后工作台凭据截片厚度降落一样高度�������,铺粉筒将粉末摊平后持续下一层扫描�������,未扫描到的处所则是疏松的粉末并起到支持和���;ぷ饔�������,如此反复层层烧结直至最终实现�������,经过清粉、建磨、后处置等工艺即获得所需造件[26-27]������。相迸宗3DP工艺�������,SLS工艺能使用更多种类的资料�������,利用率和成形精度也比大部门3DP打印技术要高������。
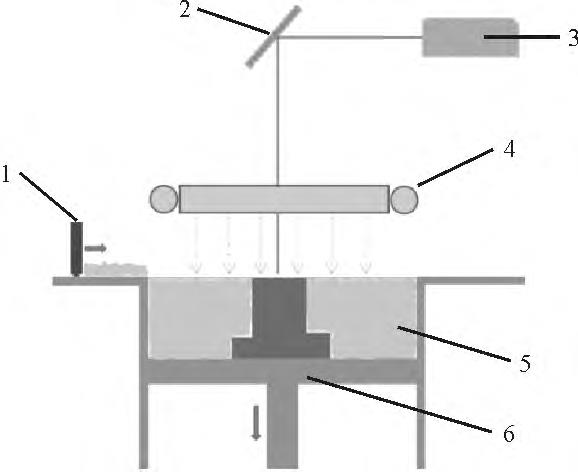
图6������。樱蹋庸ぷ鞯览硗
Fig. 6������。停澹悖瑁幔頸sm������。鋓agram������。颋������。樱蹋
1. 铺粉筒 ������。玻 镜面 ������。常 激光束 ������。矗 加热器 ������。担 粉末 ������。叮 工作台
careYSrPr等[28]将覆膜砂作为烧结资料�������,并直接将覆膜砂资料通过SLS技术造备铸造用砂型/芯������。美国DtM公司最先开发出了酚醛树脂覆膜砂资料�������,并成功将其用于SLS覆膜砂型/芯成形�������,已用于航空、汽车工业领域等复杂铸件的出产������。孙忠良等[29]使用eoSintS700系统造作的树脂砂型�������,也已用于复杂铸件的出产������。此表�������,国内表在基于SLS的急剧砂型造作的工艺参数上也做了大量钻研�������,如通过调控分歧激光功率、扫描速度和光斑直径等SLS工艺参数以及分歧后处置的工艺参数�������,从而获得表表品质好�������,机能满足浇注要求的砂型/芯�������,推动了SLS技术在无������<本缰炝煊虻姆⒄筟30-33]������。目前�������,SLS成形砂型/芯技术还重要利用在铸铝、铸钢及铸铁等材质的零件出产������。史玉升等[34]利用覆膜树脂硅砂直接烧结砂型/芯�������,成功浇注出摩托车气缸体、汽缸盖和涡轮等铸件������。王鹏程等[35]以轮形铸件为例“反求”精铸型壳模型�������,对直接烧结的覆膜树脂砂型后处置�������,最终成功浇注了铸铝、铸铁和铸钢件�������,为单件、幼批量复杂铸件出产提供了一种急剧、低成本的数字化先进造作步骤������。杨劲松等[36]通过对比分析多种铸造工艺步骤�������,最终选用SLS成形技术直接造备出复杂液压阀体的砂型/芯�������,并成功浇注出内腔流路光滑且尺寸合格的阀体铸铁件������。梁幼文等[37]选取选区激光烧结直接造备整体砂芯�������,并选取低压铸造成形�������,获得了冶金品质好的复杂曲面油箱收受铝铸件�������,实现了薄壁铝铸件
油管的精密砂型急剧铸造�������,满足了使用要求������。李偲偲等[38]钻研了基于SLS覆膜砂型、砂芯的镁合金急剧铸造工艺�������,通过在覆膜砂中参与阻燃剂抑造镁合金在浇注时的氧化点火�������,实现了镁合金铸件的近净成形�������,推动了利用覆膜砂进行SLS成形技术在镁合金铸造领域的利用������。图7为合用于SLS技术的分歧粒度搭配的超细砂和选取SLS技术造备的结构复杂的典型一体化砂型砂芯������������D芄豢闯�������,打印的砂型与多个砂芯一体化组合�������,不仅能实现砂型内部的精确定位�������,还能保障整个砂型的尺寸精度������。
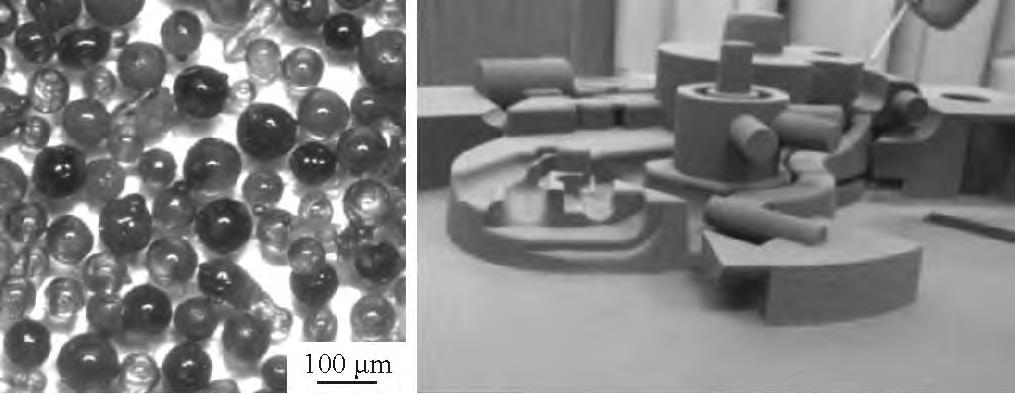
图 7 合用于 SLS 技术的分歧粒度搭配的超细砂和 SLS造备的一体化复杂砂型及砂芯 [37]
Fig. 7������。眨欤簦颍 - Fine������。螅幔睿洹������。鱥th������。鋓FFerent������。穑幔颍鬷cle������。骾zes������。螅鮥tableFor������。樱蹋印������。簦澹悖瑁睿铮欤飃y and integrated������。悖铮恚穑欤澹������。螅幔睿洹������。铮颉������。悖铮颍澹穑颍澹穑幔颍澹洹������。猓 SLS[37]
相迸宗传统造型技术�������,目前SLS造备砂型/芯大部门都是选取石英砂与有机粘结剂的逐层打印急剧成形�������,故造备的砂芯初强度偏低、树脂含量高�������,经后固化处置的砂型/芯发气量大�������,砂型热强度不高�������,并且由于熔融钛拥有很高的化学活性�������,铸造成形时极易与通例铸型资料产生界面反映�������,导致钛铸件表表产生较厚的氧化层、粘砂、表表同化及气孔等一系列的铸造缺点�������,因而SLS造备砂型/芯难以直接浇注高温化学性质活跃迪胙合金�������,这些成分限度了SLS覆膜砂型/芯在钛合金铸造中的利用������。钛合金铸造用砂型/芯应拥有较高的热强度、较低的膨胀系数以及较高的化学惰性�������,以保障钛合金铸造过程不产生铸型严沉开裂�������,同时预防化学活性较高的熔融钛合金与耐火氧化物产生剧烈的化学反映[39-40]������。因而�������,钻研适合于钛合金铸造的SLS用的砂型资料和造备工艺�������,对于推广SLS急剧成形技术在钛合金铸造领域的利用有着积极作用������。
为了更好地解决一些复杂钛合金关键铸件的造备问题�������,钻研者进行了大量基于SLS技术迪胙合金铸造用砂型/芯的无机粘结剂浸渗和焙烧工艺钻研������。Harlannr等[41-42]选用ZrO2粉末与共聚物混合作为耐火资料�������,选取甲基丙烯酸甲酯和甲基丙烯酸丁酯混合液(摩尔比为80:20)对ZrO2粉末进行覆膜�������,其中黏结剂含量占30%�������,并选取烧结层厚为127μm、激光扫描间距为76μm、烧结速度为40.6cM/S、激光功率为5W的工艺进行SLS砂型造备������。对造备后的砂型进行锆溶胶的浸渗和烧结�������,在500℃下使黏结剂产生裂解�������,而后进行1500℃×10H的高温烧结处置������。图8为SLSZrO2+体积分数为30%共聚物前提下造备的试样经烧结后的描摹和浸渗锆溶胶并经过高温焙烧后的砂型描摹������。从图8a能够看到�������,大部门砂粒表表附着黏结剂�������,并通过砂粒间的黏结剂聚合�������,从而具备肯定的强度������。从图8b能够看到�������,试样经过1400℃×8H高温焙烧后�������,共聚物黏结剂烧蚀�������,浸渗锆溶胶在氧化锆颗粒间形成桥接�������,取代共聚物形成的桥接�������,从而提高了砂型的强度������。
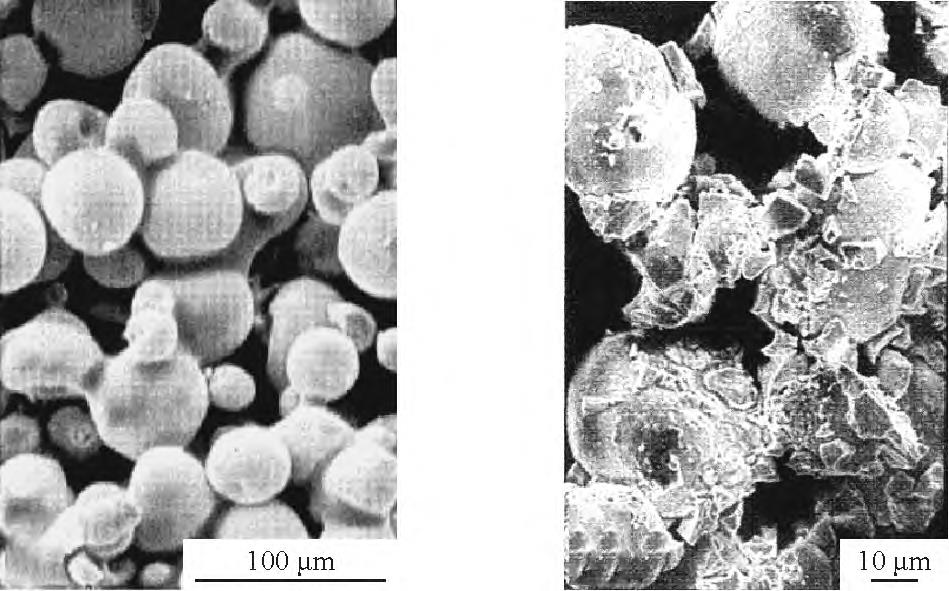
图 8������。樱蹋 烧结后( ZrO 2 + 体积分数 30% 共聚物)砂型描摹和 ZrO 2 +浸渗ZrO 2 [41]
Fig. 8������。停铮颍穑瑁铮欤飃ies������。颋������。螅幔睿洹������。恚铮欤洹������。幔睿洹������。鷌rconia+impregnatedzirconia������。酕ter������。樱蹋印������。骾ntering[41]
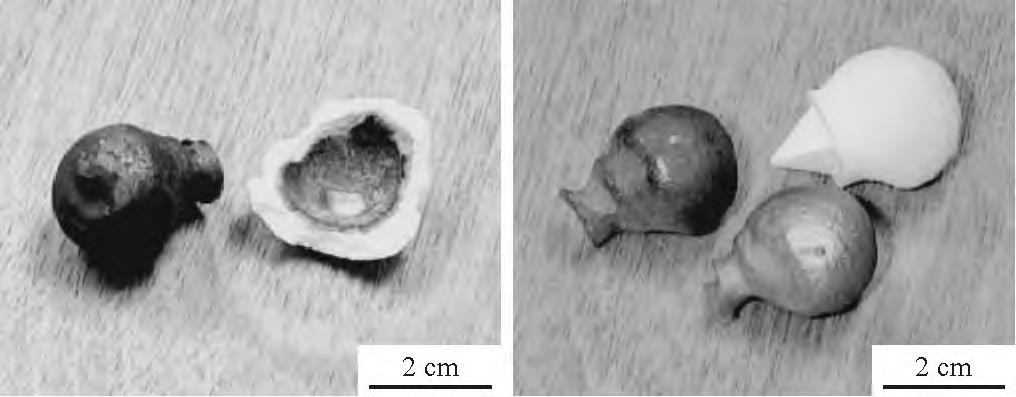
( a )髋关节铸件及砂型 ( b )吹砂后的髋关节铸件
图 9 造备的砂型模具及浇注后迪胙合金铸件 [42]
Fig. 9������。校颍澹穑幔颍澹洹������。螅幔睿洹������。恚铮欤洹������。幔睿洹������。鬷tanium������。幔欤欤铮 castingaFter������。穑铮酰騣ng[42 ]
图9为造备的砂型模具及浇注后迪胙合金铸件������������D芄豢闯�������,得到迪胙铸件表表品质较好�������,机能满足要求�������,这证了然通过激光选区烧结技术出产复杂状态迪胙合金铸件用砂型�������,拥有肯定的可行性�������,且不必要特定的模具或辅助工具蜡模������。赵开发[43]、梁幼文等[44]选用锆砂为原砂资料�������,酚醛树脂为黏结剂�������,结合SLS和钛合金砂型铸造的特点�������,急剧造备了覆膜锆砂砂型�������,并选用Y2O3造备涂层进行纯钛的SLS锆砂砂型浇注试验������。图10为纯钛铸件表表宏观图和SeM图�������,最终得到迪胙铸件概括清澈、表表品质较好�������,呈光亮灰玄色������。从图10b能够看出�������,铸件表表仅部门有凹坑及球状凸起�������,界面反映层仅约3μm�������,初步探求了SLS锆砂砂型表表与钛合金铸件的界面反映机理�������,批注SLS砂型浇注钛合金金属的可行性�������,但其有关钻研仅萦绕着单一黏结剂发展钻研�������,短缺对无机黏结剂和其他耐火资料如硅砂、宝珠砂等在覆膜砂领域的钻研������。另表�������,该钻研仍仅停顿在造备单一幼件的尝试室钻研阶段�������,成本太高�������,若要浇注大型复杂钛合金铸件还需进前进一步深刻钻研������。
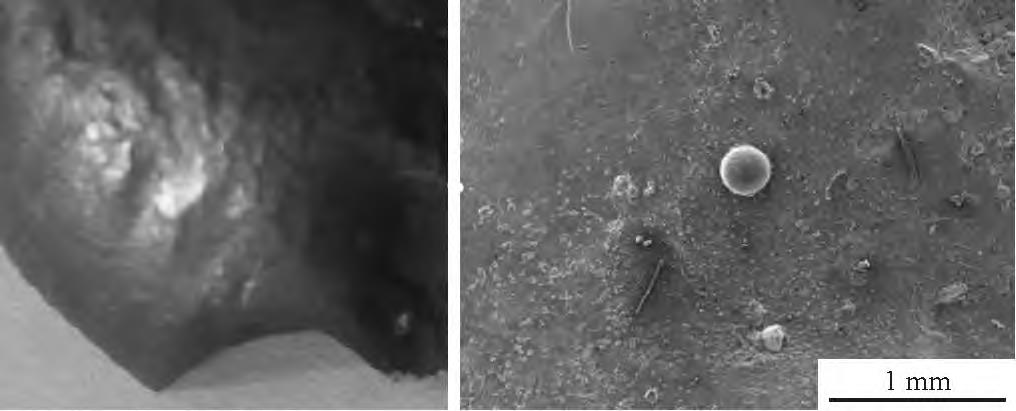
图10������。樱蹋釉毂傅纳靶徒阶⒌拇款阎表表SEM 描摹 [43]
Fig. 10������。樱牛汀������。恚铮颍穑瑁铮欤飃ies������。颋������。穑酰颍濉������。鬷tanium������。悖幔螅鬷ngsprepared������。猓 SLS[43 ]
梁培[26]、朱佩兰[45]钻研了基于SLS的双黏结剂覆膜砂�������,发现单独以nH4H2PO4粉末作为无机黏结剂�������,提高其含量及扭转SLS烧结工艺参数均无法使颗粒黏结成形������。而在树脂含量为2%的覆膜砂中�������,增长少量的nH4H2PO4可大幅降低覆膜砂的发气量������。在双黏结剂前提下�������,将后处置温度增长到210℃时�������,其固化强度可达到2.02MPa�������,可充分阐扬树脂和nH4H2PO4的黏结机能������。但试验中未对造备的砂型进行高温焙烧�������,无法保障其拥有较好的高温强度和造备的砂型能否成功利用于钛合金铸造������。进一步钻研批注�������,将原砂、覆膜砂与肯定含量的分歧无机粘结剂及偶联剂等其他辅助资料充分混合后造备尺度试样或单一铸型�������,经过低和善高温焙烧(>1000℃)后�������,试样和铸型还能有较高的强度(3MPa左右)且表表品质较好[46-47]������。同时�������,对增长某种辅助资料并经过后固化的覆膜砂尺度试样进行无机黏结剂的真空浸渗�������,经过充分自干并高温焙烧(>1000℃)后�������,试样同样拥有肯定的强度且表表质量较好������。了局批注�������,在高温前提下无机黏结剂取代有机黏结剂能为砂型提供高温强度�������,铸型强度满足钛合金浇注要求������。
图11为经过高温焙烧后的分歧工艺试样和单一铸型������。
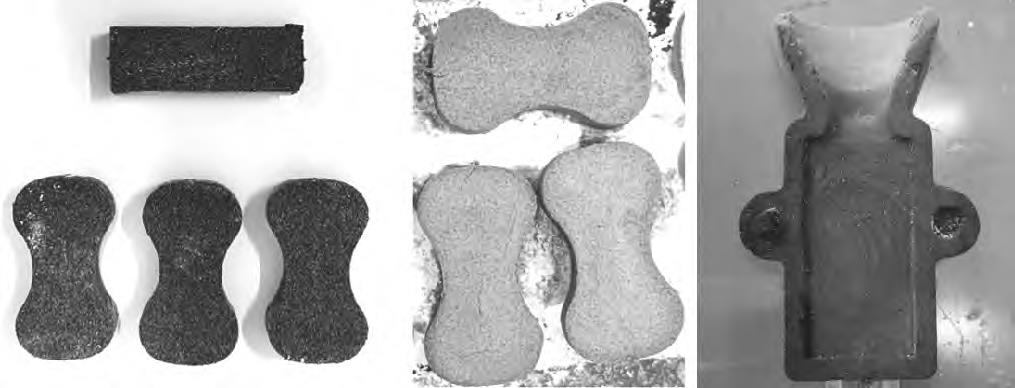
图11经过高温焙烧后的分歧工艺试样和单一铸型
Fig. 11������。樱穑澹鉯mens������。幔睿洹������。骾mple������。悖幔螅鬷ng mold������。酰睿洌澹颉������。鋓FFerentprocesses������。酕ter������。鑙gh������。簦澹恚穑澹颍幔簦酰颍濉������。颍铮幔螅鬷ng
2.2基于3DP迪胙合金砂型铸造
3DP打印黏结成形、喷墨沉积�������,也被称为粘合喷射(BinDerJetting)、喷墨粉末打������。╥nKJetPowDerPrint-ing)������。该工艺属于“液体喷印成形”������。20世纪90年代末�������,eDereri等[48]发了然喷墨砂型3D打印技术������。该技术重要用来研发高端铸造产品和复杂单件的幼批量造作������。喷墨砂型3D打������。3DP)是一种砂型/芯数字化无模造作新技术�������,相迸宗激光选区烧结工艺�������,该技术效能高、透气性好、成本低�������,能够和传统树脂砂铸造工艺齐全兼容������。另表�������,相迸宗传统铸造模式�������,喷墨砂型3D打印技术简化了铸造工艺流程�������,缩短了产品出产周期������。同时�������,造备的砂型拥有强度高、结构复杂、存放功夫长、溃散机能良好等特点�������,从而降低出产成本������。喷墨砂型3D打印的工作道理见图12������。系统先在工作台上铺一层粉(预混好固化剂的砂粒)���;喷墨打印头凭据caD数据天生的截面状态在粉床上喷出黏结剂�������,打印出一个截面���;工作台面一个层厚(砂型层厚)为0.2~0.4mm���;而后系统不休沉复上述步骤�������,直到实现所有截面的打���������;最后固化的砂型从工作缸中取出�������,去除未固化的有余粉末�������,得到最终所需的砂型[49-50]������。
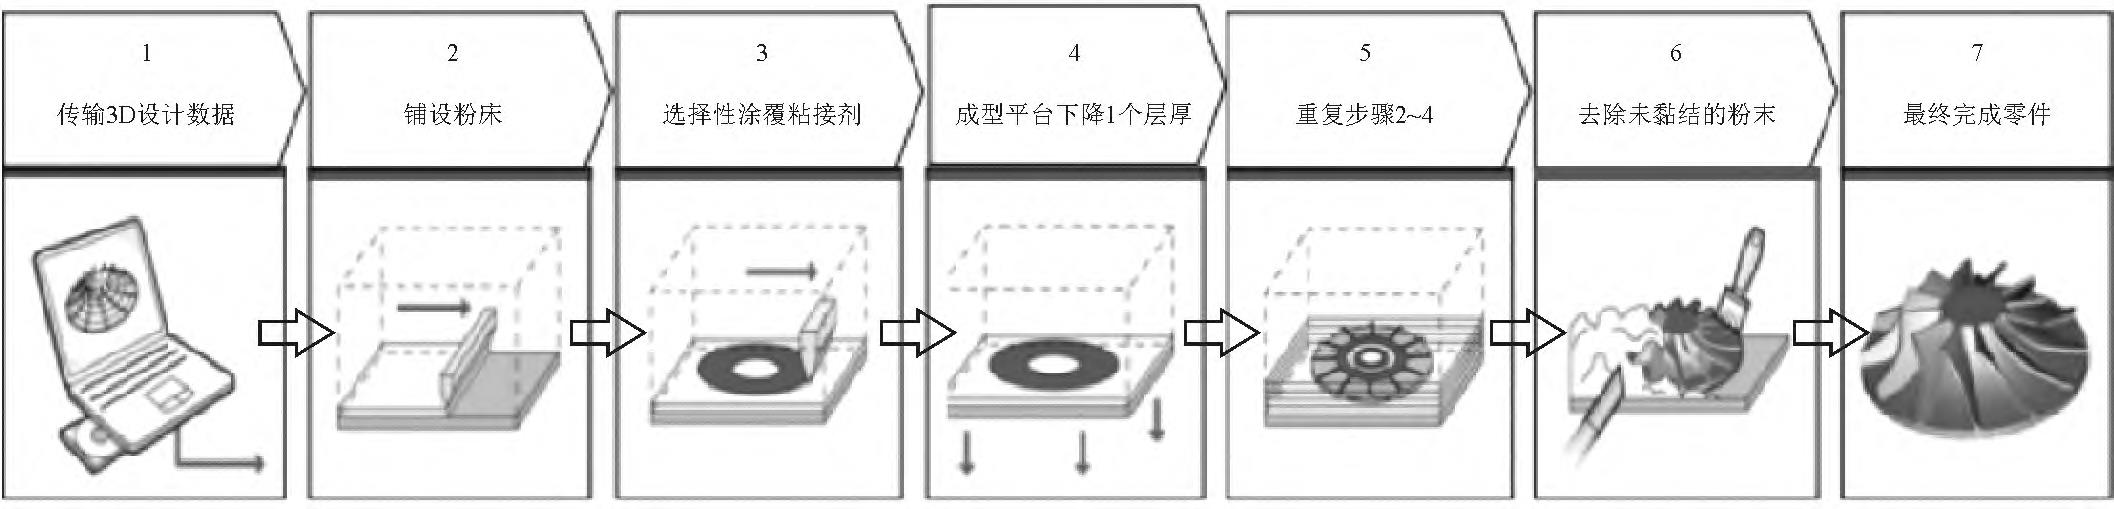
图 12 喷墨砂型 3D 打印的工作道理示意图 [49]
Fig. 12������。樱悖瑁澹恚幔鬷c������。鋓agram������。颋������。鳎铮颍雐ng������。穑騣nciple������。颋 inkjet������。螅幔睿洹������。常模穑騣nting
[49 ]
目前�������,国内表3DP工艺宽泛利用于出产铝合金、铸钢、铸铁件������。SHanggH等[51]、KangJ等[52]提出了一种壳桁架砂模铸型�������,并通过黏结剂喷墨3D打印技术造备������。该壳桁架砂模将砂壳与支持、加固砂桁架结构相结合�������,能够在模具的特定地位调整冷却前提�������,实现铸件的急剧均匀冷却�������,提逾越产效能�������,削减铸件的变形和残存应力������。此表�������,壳桁架砂模所需的砂量相迸宗传统砂型铸型削减�������,最终浇注得到合格的a356铝合金铸件������。
杨永泉等[53]通过喷墨3D打印工艺�������,成功试造出四缸发起机铸铁缸体铸件�������,且铸件质量满足要求�������,砂型溃散机能良好������。
但是该工艺在钛合金铸造领域还有肯定的技术难题�������,重要是喷墨3D打印工艺大多选取有机黏结剂�������,浇注高温钛液的过程中会产生很大的发气量�������,因而无法直接进行浇注�������,并且喷墨3D打印的砂型/芯高温机能较差�������,无法保障在对砂型涂覆耐火涂层并进行高温焙烧后还能有肯定的强度������。此表�������,熔融状态下迪胙合金非���;钤�������,钛合金液会和除惰性气体表的其他气体产生剧烈反映�������,甚至产生爆炸�������,同时会和铸型表表产生分歧水平的反映�������,形成界面传染层�������,极大影响钛合金铸件的表表质量和机能�������,这些成分极大地限度了基于喷墨3D打印钛合金铸造工艺发展������。为相识决发气量问题和提高砂型高温强度�������,钻研者对无机黏结剂的喷墨砂型3D打印工艺发展了多项钻研������。RaMaKriSHnanr等[54]钻研了一种基于无机硅酸钠黏结剂系统的喷墨砂型3D打印工艺�������,通过对其黏结机理的探索发现�������,砂粒之间的硅酸钠黏合剂首先经过初步水解�������,水解后的黏结剂能够润湿周围的砂粒�������,形成黏结桥�������,也能够通过物理脱水硬化������。
水解和硬化过程的个性显著地影响了打印造件的机能�������,也能够通过扭转喷墨砂型3D打印工艺参数来调整这些个性������。MeetU等[55]、MitraS等[56]在对喷墨砂型3D打印技术钻研中发现�������,降低烧结层的厚度和增长黏结剂含量可能提高砂型的抗拉强度�������,但同时降低了表表质量�������,层厚效应显著������。另表�������,固化处置工艺也影响砂
型的机能�������,通过对3DP砂型进行100℃×2H后固化处置�������,可能有效预防树脂交联衰退、发气量过大以及砂型断裂�������,从而提高砂型的强度���;液相蒸发和黏结剂收缩显著影响透气性�������,通过质量损失测试能够评估液相蒸发速度�������,进而分析固结过程中砂型透气性和强度变动机造������。
邢金龙等[57]钻研了一种喷墨砂型3D打印芯用双组分扰撞化无机粉末黏结剂资料������。了局批注�������,用该资料打印出产的砂型发气量较低�������,强度满足要求�������,打印出产时挥发性有机物排放量低�������,对打印头的危险较幼������。固然喷墨砂型3D打印技术在传统金属液浇注过程中的发气量问题和提高砂型高温强度方面得到了有效解决�������,但要成功将该技术利用于钛合金铸造还需思考选择相宜的耐火资料以及与砂型结合性好且耐高温的惰性涂层�������,以削减钛合金液与铸型间的界面反映������。
目前国内表将3DP工艺成功利用于钛合金铸造的报路和工程现实利用较少�������,RaviS等[58]选用硅砂为耐火资料�������,共同呋喃树脂黏结剂�������,通过3DP技术造备了硅砂模具�������,并涂覆新开发的涂层�������,浇注钛合金得到了质量合格迪胙铸件������。了局批注�������,使用急剧成形技术造备硅砂模具并涂覆有效的耐火涂层�������,如水基氧化铝涂层�������,能够很大水平上降低熔融钛与铸型间的界面反映�������,从而削减钛铸件的表表缺点������。这批注将3DP打印技术与钛合金铸造结合的新型急剧铸造技术有降低造备钛铸件成本的潜力�������,并增长其在其他利用领域中的使用可能性������。图13为涂覆氧化铝涂层的3DP硅砂模具和浇注的楔形钛铸件示意图������。
图13涂覆氧化铝涂层的3DP硅砂模具和浇注的楔形钛铸件示意图 [58]
Fig. 13������。樱悖瑁澹恚幔鬷c������。鋓agram������。颋������。常模幼������。骾lica������。螅幔睿洹������。恚铮欤洹������。悖铮幔簦澹洌鱥th������。粒 2 O 3 and������。鳎澹鋑e������。鬷tanium������。悖幔螅鬷ng[58 ]
金天拾等[59]提出了一种喷墨黏结三维打印砂型钛合金铸造工艺�������,选取新型的工艺思路�������,首先对3DP造备的砂型进行真空浸渗形成结合层�������,经过干燥处置后�������,再对型腔结合层涂覆惰性资料涂料�������,形成过渡层和面层�������,经过高温焙烧后在将烧结的砂型置于真空浇注机中进行钛合金浇注������。该步骤不仅可能无���;霾烈飧丛佣鹊纳靶�������,还可用于钛合金急剧铸造�������,且钛合金铸造过程安全、不变、无隐患�������,出产效能高、成本低������。但该步骤对涂料机能要求较高�������,工程现实利用也较少������。
作为一种新型砂型/芯数字化无模造作新技术�������,喷墨砂型3D打印工艺出产的砂型、砂芯透气性好、砂型强度高、溃散机能好、铸件质量良好�������,但依然存在3D打印的资料及无机黏结剂的种类有限等问题�������,因而尚未宽泛利用于钛合金铸造领域中������。若能将硅溶胶、水玻璃等高温无机黏结剂直接利用于喷墨砂型3D打印�������,并解决打印设备对无机黏结剂的合用性问题�������,则该技术能在钛合金铸造领域得到更大的突破�������,拥有辽阔的利用远景������。综上�������,选取SLS和3DP成形砂型/芯技术来发展钛合金的砂型铸造�������,在砂型/芯的结构设计自由度、复杂结组织作和整体砂型砂芯等方面�������,拥有显著的优势������。但目前3D打印在钛合金砂型铸造中还面对着一些技术问题�������,必要进一步钻研������。
3、瞻望
随着航空航天、国防军工等领域对钛合金铸件的尺寸和机能要求越来越高�������,钛合金砂型铸造会成为继钛合金熔模精密铸造后又一种主流钛合金铸造工艺�������,尤其是在结合3D打印技术后���������;3D打印技术的新型钛合金急剧砂型铸造工艺能够实现急剧、复杂及大型精密铸件的铸造�������,在肯定水平上添补钛合金熔模精密铸造的不及�������,极大地推动了钛合金铸造工艺的发展������。但钛合金铸造用砂型砂芯的关键造备技术还有待深刻钻研������。
(1)从微观角度对型砂资料进行设计�������,进一步索求其他相宜的耐火资料�������,降低原资料成本���;通过增长新的加工助剂和烧结助剂�������,调节其参与含量和种类搭配�������,实现对砂型/芯的机能有效调控������。
(2)多学科合作开发适合于3D打印砂型/芯的无机黏结剂�������,进一步提高砂芯的室和善高温强度������。
(3)针对目枪合金用砂型/芯存在的裂纹、开裂、变形等问题�������,可从砂芯后处置-埋砂高温焙烧的特点启程�������,通过在型砂资猜中引入低熔点有机树脂或其他烧结助剂�������,利用高温焙烧时有机树脂烧蚀形成的孔隙�������,来改善砂型的透气性和退让性�������,进而削减甚至预防砂型/芯的开裂、变形�������,从而获得高尺寸精度、优良表表品质的砂芯������。
(4)沉点钻研钛合金砂型/芯在低温、高温焙烧过程中耐火资料和黏结剂的显微组织和物相演变法规�������,解决耐火资料-有机树脂向耐火资料-无机黏结剂转变过程中存在的界面黏结强度和砂型变形等节造难题������。
(5)开发合用于大中型砂型/芯的无机黏结剂浸渗工艺与设备�������,及研造适合于3D打印砂型/芯的惰性耐火涂层�������,进一步改善削减砂型/芯与钛合金之间的界面反映层������。
(6)针对目枪合金砂型铸造需高温焙烧工序�������,开发无需高温焙烧迪胙合金砂型铸造技术������。
4、结语
目前�������,选取传统钛合金砂型铸造步骤存在铸型的造作工序仍较繁琐�������,以及耐火资料和可选的黏结剂种类不多等问题�������,同时�������,其造备迪胙合金铸件表表粗糙度和尺寸精杜纂熔模精密铸造相比仍有提升的空间�������,在肯定水平上限度了钛合金铸件的推广和宽泛利用������。选取3D打印技术直接成形造备钛合金铸造用砂型/芯�������,拥有造备周期短、矫捷性高、不变性好、可一体化造备复杂异形砂型/芯蹬着点�������,能有效推进大型复杂铸件的急剧试造和提升造作水平�������,在解决航空航天及汽车等领域一些关键铸件的出产上展示出巨大潜力������。因而�������,进一步发展适合于钛合金砂型/芯的3D打印是今后钛合金铸造发展的方向和钻研沉点������。将3D打印技术和传统铸造步骤合理结合的优势在于:二者互补性好�������,能够缩短研发周期�������,实现急剧复杂件的试造�������,以及单件、幼批量出产�������,从而提逾越产效能�������,降低出产成本������。二者结合甚至能够部门代替部门熔模精密铸造或其他高精密铸造技术�������,成为新产品试造、幼批量出产的一种重要钛合金成形步骤������。
尤其是对于一些结构复杂迪胙合金铸件�������,3D打印技术将会给钛合金铸造行业的发展带来巨大的推动力������。
参考文件
[1]李毅�������,赵永庆�������,曾卫东.航空钛合金的利用及发展趋向[J].资料导报�������,2020�������,34(S1):280-282.
[2]吕冬兰.钛合金在民用飞机上的利用及发展趋向[J].世界有色金属�������,2018(5):230-231.
[3]刘艳磊�������,孟磊�������,周含宣.大型复杂钛合金底座铸造工艺钻研[J].热加工工艺�������,2022(19):69-72
[4]朱广.低成本钛脊合金铸件出产步骤的钻研[J].中国资料科技与设备�������,2012(6):71-75.
[5]郭景杰�������,盛文斌�������,贾均.钛合金金属型铸造工艺钻研近况[J].特种铸造及有色合金�������,1999(S1):129-131.
[6]姜延亮�������,刘鸿羽�������,马志毅�������,等.钛合金金属型铸造工艺钻研[J].铸造�������,2016�������,65(5):454-458.
[7]历长云�������,吴士平�������,郭景杰�������,等.立式离心铸造熔体充填量的钻研与仿照[J].特种铸造及有色合金�������,2006(2):61-62�������,80-82.
[8]HUMPHreYSnJ�������,McBriDeD�������,SHevcHenKoDM�������,etal.MoDellinganDvaliDation:caStingoFalanDtialalloYSingravitYanDcentriFugalcaStingProceSSeS[J].aPPlieDMatHeMaticalMoDel-ling�������,2013�������,37(14-15):7633-7643.
[9]eYlonD�������,FroeSFH�������,garDinerrW.DeveloPMentSintita-niuMalloYcaStingtecHnologY[J].JoM�������,1983�������,35(2):35-47.
[10]张美娟�������,南海�������,鞠忠强�������,等.航空铸造钛合金及其成型技术发展[J].航空资料学报�������,2016�������,36(3):13-19.
[11]KlotZUe�������,legnerc�������,BUllingF�������,etal.inveStMentcaStingoFtitaniuMalloYSwitHcalciuMzirconateMoulDSanDcrucibleS[J].tHeinternationalJournal of aDvanceDManuFacturingtecHnologY�������,2019�������,103(1):343-353.
[12]肖树龙�������,陈玉勇�������,朱洪艳�������,等.大型复杂薄壁钛合金铸件熔模精密铸造钻研近况及发展[J].罕见金属资料与工程�������,2006(5):678-681.
[13]苏鹏�������,刘鸿羽�������,赵军�������,等.钛合金熔模铸造型壳造备技术钻研近况[J].铸造�������,2012�������,61(12):1401-1404.
[14]刘鸿羽�������,刘时兵�������,史昆�������,等.我国钛合金与铸型资料界面反映钻研近况[a].第十二届全国铸造年会暨2011中国铸造活动周[c].昭通�������,2011.
[15]PaigeJi�������,cliteSPg�������,HenrYJl.ti-6al-4valloYcaStingSPrePareDinZirconSanDMolDSanDtHeeFFectoFHotiSoStaticPreSSing[r].USDePartMentoFtHeinterior�������,BureauoFMineS�������,1984.
[16]BUrrUSJM�������,彭规锦.砂型铸造钛和锆铸件[J].特种铸造及有色合金�������,1983(4):65-54.
[17]SaHarl�������,JacoBKt.caStingoFtitaniuManDitSalloYS[J].De-FenceScienceJournal�������,1986�������,36(2):121-141.
[18]McDeavittSM�������,BillingSgW�������,inDacocHeaJe.interFacialreactionSoFzirconiuManDzirconiuM-alloYliquiDMetalSwitHberYlliaatelevateDteMPeratureS[J].JournaloFMaterialSScience�������,2002�������,37:3765-3776.
[19]王峥.砂型铸造及熔模铸造BT20钛合金界面反映钻研[D].哈尔滨:哈尔滨工业大学�������,2013.
[20]吴东辉.砂型铸造与熔模铸造BT20钛合金组织与力学机能钻研[D].哈尔滨:哈尔滨工业大学�������,2013.
[21]郭迎庆�������,王龙�������,陆娜.一种钛合金铸造用覆膜锆砂砂型的造备步骤:中国�������,cn106238674a[P].2016-12-21.
[22]肖强伟�������,范世玺�������,纪志军�������,等.大型钛合金泵体的特种砂型铸造工艺钻研[J].精密成形工程�������,2018�������,10(3):60-64.
[23]肖强伟�������,范世玺�������,赵瑞斌�������,等.一种钛脊合金铸造用砂芯及其造备步骤:中国�������,cn109365756a[P].2019-02-22.
[24]肖强伟�������,王德季�������,范世玺�������,等.一种高惰性的砂型铸型及其造备步骤、利用:中国�������,cn114054670a[P].2022-02-18.
[25]王涛亮�������,李万印�������,杨莹�������,等.钛合金砂型铸造工艺钻研[J].铸造技术�������,2019�������,40(12):1294-1297.
[26]梁培.选区激光烧结用覆膜砂的造备及其成形工艺钻研[D].资阳:资阳航空大学�������,2012.
[27]朱佩兰�������,徐志锋�������,余欢�������,等.无模精密砂型急剧铸造技术钻研进展[J].特种铸造及有色合金�������,2013�������,33(2):136-140.
[28]careYSrPr�������,KernSKJ�������,SorovetZt.euroPean Direct shell SanD core and MolDMaKingRaPiDPrototYPingProceSS[a].oneHunDreDFirStannualMeeting oftHeaMericanFounDrYMen’SSo-cietY[c].roSeMont�������,1997.
[29]孙忠良�������,洪军�������,卢秉恒�������,等.基于Sla的急剧精铸技术钻研近况[J].铸造技术�������,2008�������,29(6):814-817.
[30]杨力�������,史玉升�������,沈其文�������,等.选择性激光烧结覆膜砂芯成形工艺的钻研[J].铸造�������,2006�������,55(1):20-22.
[31]QUaDriniF�������,Santol.SelectivelaSerSintering of reSin-coateDSanDS-PartⅠ:tHelaSer-Materialinteraction[J].JournaloFManu-FacturingScienceanDengineering�������,2009�������,131(1):0110041.
[32]caSalinog�������,DeFiliPPiSlac�������,lUDovicoaD�������,etal.aninveStigationoFraPiDPrototYPingoFSanDcaStingMolDSbYSelectivelaSerSintering[J].JournaloFlaSeraPPlicationS�������,2002�������,14(2):100-106.
[33]SongJl�������,liYt�������,DengQl�������,etal.raPiDPrototYPingManufac-turingoFSilicaSanDPatternSbaSeDonSelectivelaSerSintering[J].JournaloFMaterialSProceSSingtecHnologY�������,2007�������,187:614-618.
[34]史玉升�������,黄树槐�������,蔡路生�������,等.基于粉末资料急剧成形的复杂零件和模具造作技术[J].航空造作技术�������,2006(4):30-33.
[35]王鹏程�������,肖军杰�������,李进福.基于SLS的无模砂型造作工艺钻研[J].铸造�������,2008�������,57(2):117-121.
[36]杨劲松�������,沈其文�������,余立华�������,等.选择性激光烧结复杂液压阀体砂型/芯及浇注工艺[J].铸造�������,2006�������,55(12):1227-1231.
[37]梁幼文�������,徐志锋�������,饶江华�������,等.基于SLS整体砂型的薄壁铝铸件的急剧成形[J].特种铸造及有色合金�������,2017�������,37(2):225-228.
[38]李偲偲�������,徐志锋�������,张永才�������,等.ZM2镁合金铸件的SLS覆膜砂型铸造工艺钻研[J].特种铸造及有色合金�������,2014�������,34(11):1225-1228.
[39]苏彦庆�������,郭景杰�������,贾均.铸型资料对钛铝金属间化合物的传染钻研[J].航空资料学报�������,1999(4):11-15.
[40]SaHarl�������,JacoBKt�������,MiSrarDK�������,etal.MetalMoulDreac-tionSDuringcaStingoFtitaniuMinzirconSanDMoulDS[J].tranSac-tionSoFtHeaMericanFounDrYMen'SSocietY�������,1990�������,98:253-260.
[41]Harlannr�������,BoUrellD�������,BeaManJ.titaniuMcaStingMolDSviaSelectivelaSerSintering[a].internationalSoliDFreeForMFabricationSYMPoSiuM[c].auStin:USa�������,1998.
[42]Harlannr�������,BoUrellDl�������,BeaManJJ�������,etal.titaniuMcaStingSuSinglaSer-ScanneDDataanDSelectivelaSer-SintereDzirco-niaMolDS[J].JournaloFMaterialSengineeringanDPerForMance�������,2001�������,10(4):410-413.
[43]赵开发.基于SLS覆膜锆砂砂型迪胙合金急剧铸造工艺钻研[D].资阳:资阳航空大学�������,2015.
[44]梁幼文�������,徐志锋�������,赵开发�������,等.基于SLS的锆砂砂型与钛合金铸件界面反映钻研[J].特种铸造及有色合金�������,2017�������,37(5):518-521.
[45]朱佩兰.覆膜砂型/芯激光急剧成形关键技术及利用钻研[D].资阳:资阳航空大学�������,2013.
[46]李珅�������,肖强伟�������,徐志锋�������,等.一种基于3D打印迪胙合金铸造用砂型/芯的造备步骤:中国�������,cn115837445a[P].2023-03-24.
[47]肖强伟�������,李珅�������,南海�������,等.一种钛合金砂型铸造用型砂配造及其复合砂型/芯的选区激光烧结成形步骤:中国�������,cn115945641a[P].2023-04-11.
[48]eDereri�������,HocHSMannr�������,MacHanJ.a3DPrintProceSSForinexPenSivePlaSticPartS[a].internationalSoliDFreeForMFab-ricationSYMPoSiuM[c].auStin:USa�������,1995.
[49]林凯强�������,孟庆文�������,张景豫.铸造3D喷墨打印砂型尺寸精度丈量评定步骤钻研[J].中国铸造设备与技术�������,2020�������,55(1):28-31.
[50]王爱辉�������,金天拾.喷墨3D打印铸造行业利用及优势[a].第七届全国处所机械工程学会学术年会暨海峡两岸机械科技学术论坛[c].海南文昌�������,2017.
[51]SHanggH�������,KangJ�������,Dengc�������,etal.3D-PrinteDSHell-truSS-SanDMolDForaluMinuMcaStingS[J].JournaloFMaterialSProceSS-ingtecHnologY�������,2017�������,250:247-253.
[52]KangJ�������,SHanggUanH�������,Dengc�������,etal.aDDitiveManuFac-turing-DrivenMolDDeSignForcaStingS[J].aDDitiveManuFacturing�������,2018�������,22:472-478.
[53]杨永泉�������,刘文辉�������,金天拾.喷墨砂型三维打印技术在发起机缸体试造上的利用[a].中国铸造活动周[c].郑州�������,2014.
[54]RaMaKriSHnanr�������,grieBelB�������,volKW�������,etal.3DPrintingoFinorganicSanDMoulDSForcaStingaPPlicationS[J].aDv.Mater.reS.�������,2014�������,1018:441-449.
[55]MeetU�������,tHarMalingaMS�������,MoHaMeDe.3DPrintingForraPiDSanDcaSting-areview[J].JournaloFManuFacturingProceS-SeS�������,2017�������,29:211-220.
[56]MitraS�������,caStroaD�������,ManSoriMe.ontHeraPiDManu-FacturingProceSSoFFunctional3DPrinteDSanDMolDS[J].JournaloFManuFacturingProceSSeS�������,2019�������,42(6):202-212.
[57]邢金龙�������,张宏凯�������,张茜.3D喷墨打印砂型/芯用双组分扰撞化无机粉末粘结剂资料的钻研[J].铸造�������,2019�������,68(12):1394-1398.
[58]RaviS�������,tHielJ.tHreeDiMenSionalPrinteDMolDSFortitaniuMcaStingaPPlicationS[a].118tHMetalcaStingcongreSS[c].coloM-bo�������,SrilanKa�������,2014.
[59]金天拾�������,刘鸣.一种喷墨粘接三维打印砂型钛合金铸造工艺:中国�������,cn110280717a[P].2019-09-27.
有关链接







