1、引言
目前国内表新兴的金属增材造作技术打印技术为新产品的造作带来了革命性的突破������,在很大水平上扭转了传统的思想方式和固有的研发流程������,实现了复杂产品构件设计造作的高质量急剧响应����。欧美等世界列国的高度器沉金属增材造作技术急剧发展����。尤其对该技术在航空航天领域的利用发展了大量钻研工作并将这一先进技术工程化����。美国航空航天局已于2012年底起头打印零件并用于下一代大推力火箭的测试����。2013年8月������,NASA对用3D打印技术造作出的火箭发起机喷射器进行了成功测试����。欧洲宇航防务集团创新工厂和欧洲光学学会使用直接金属激光烧结技术造作迪胙零件代替空客A320发起机舱的铸钢铰链支架����。在关键载荷地位优化金属结构安插������,削减了75%的原资料沉量����。
金属3D打印也叫金属增材造作���������;诟鄣姆绞椒制������,3D打印技术重要分为两大类:基于同步送粉激光熔覆技术发展起来的成型技术������,本项目选取的3D打印技术是目前成形最精密的SLM(精密选区溶解)技术������,基于急剧成形的最根基思想即逐层熔覆的增材造作方式������,凭据零件的三维模型����。将模型按肯定的厚度切片分层������,即将零件的三维状态信息转换成一系列二维概括信息������,随后在数控系统的节造下������,用激光通过阵镜节造来溶解金属粉末������,直接成形拥有特定几何状态的零件����。成形过程中金属粉末齐全溶解������,溶解的粉末造件产生优良的冶金结合����。由于SLM技术可直接获得险些肆意状态、拥有齐全冶金结合、高精度的近乎致密金属零件������,利用领域比力广������,重要是航空航天领域的超轻结构件、机械领域的工具及模具、生物医疗领域等����。它重要特点是:不去除资料的毛坯表表精度可达到Ra6.3μm������,与部门机加工方式精度相当�����;成形精度高������,可获得0.1mm的立方网格结构体�����;由于SLM光斑集中������,成形过程熔池大幼≤0.1mm������,沉积成形体资料内部组织极度藐幼、均匀������,晶粒尺寸达到微米级�����;致密度险些能达到100%����。零件机械机能与铸造工艺所得相当������,综合机能优异����。本项目需选取TC11高温钛合金资料实现航天高精度复杂零件SLM增材造作并利用目前在国内还较少������,需进行有关设计造作技术钻研����。
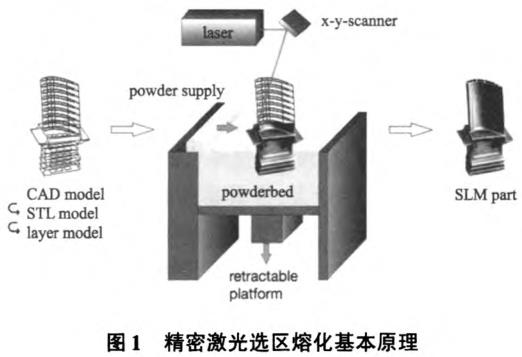
提高产品结构的功率质量比对航天产品意思极度沉大����。航天高温钛合金结构件复杂的产品造作过程可通过发展基于SLM技术的设计、造作钻研而高效、集约实现����。即首先通过有限元分析推算及专业软件实现基于SLM增材造作结构的轻量化、一体化设计:其次通过合理优化的工艺参数和后续热处置来实现SLM增材造作零件造备�����;之后利用技术钻研蕴含SLM增材造作高温钛合金难加工资料的切削机能钻延注SLM增材造作零件的精密机械加工技术钻延注基于SLM技术产品检测与试验步骤钻研等实现现实利用����。通过以上钻研解决了零件急剧成型问题������,减轻零件沉量������,改善切削加工机能������,提高产品质量������,缩短出产周期������,满足使用要求����。
2、产品特点
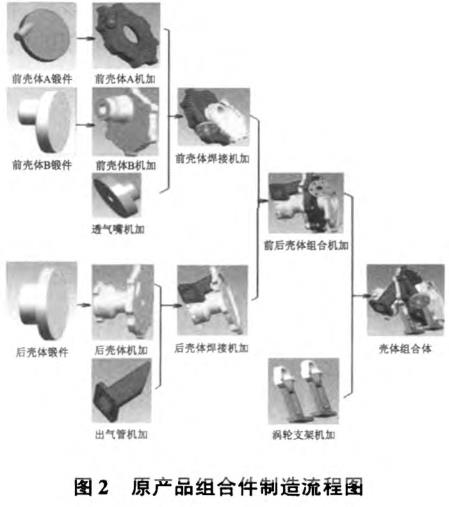
本课题产品工作环境恶劣������,工作工质为约1200℃的高温气体������,表表工作温度达(400~500)℃������,承载着高达几万转的工作转速的轮系����。为了满足恶劣环境和减沉设计要求������,对资料高温机能要求高������,且结构与造作过程复杂����。原产品由前壳体A、前壳体B、进气嘴、后壳体、排气管、左、右支架、压板共12个零件组成������,通过铸造、焊接、热处置、精密机加、组合机加、装配等工艺环节组装成壳体组合件������,重要造作过程见图2����。
产品造作过程中重要存在以下问题:①造作周期长����。产品从备料到产出需六个月功夫�����;②资料利用率低����。整体资料利用率为21.3%������,资料浪费严沉:③焊接难度大����。耐高温钛合金资料焊接必要�����;������,大厚度封关焊缝需多层焊接并容易产生裂纹�����;④加工难度大����。涡轮壳体尺寸加工要求高������,但由于屡次焊接、热处置造成壳体变形大������,另表壳体结构复杂������,必要较多的工装保障加工尺寸:⑤装配难度大����。涡轮壳体与支架装置处由于焊接变形和无法二次机加������,装配时与涡轮支架装配间隙大������,降低了结构刚度������,易造成装配过约束����。
3、基于SLM增材造作的职能最优一体化、轻量化设计
实现过程首先在于设计基于SLM技术优先关注职能的实现������,不思考造作工艺����。通过有限元分析推算及专业的金属3D打印模型设计、处置软件实现基于SLM技术的职能最优一体化、轻量化的设计技术����。
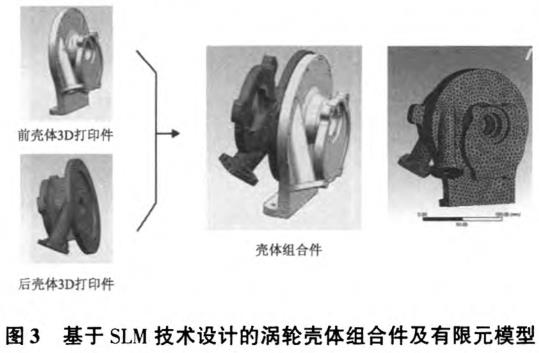
选取一体化设计:在满足现有产品机能和接口要求的前提下������,首先对涡轮壳体进行了结构一体化设计������,由原来12个零件缩减至两个零件����。通过仿真推算������,为壳体的3D打印提供凭据����。模型如图3所示����。
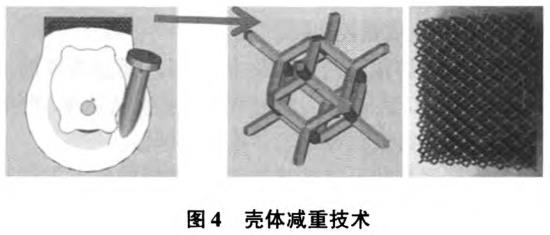
轻量化设计:通过专业软件对壳体非主承力部位进行镂空结构处置������,利用拓扑网状结构������,保障结构体刚度强度的情况下������,保障壁厚不变及避开装置孑L的情况下������,获得更大的减沉效能模型薄壁天堑与内部构建中空网格支持状态如图4����。
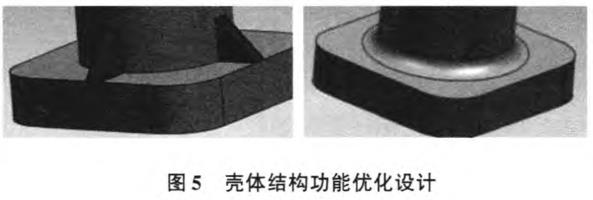
壳体结构职能优化设计:利用专业的金属3D打印模型设计处置软件对壳体结构进行职能化结构设计、优化处置������,使壳体构件越发趋于齐全职能化����。如采取新的结构设计对壳体构件筋条进行处置����。
4、SLM成形工艺技术
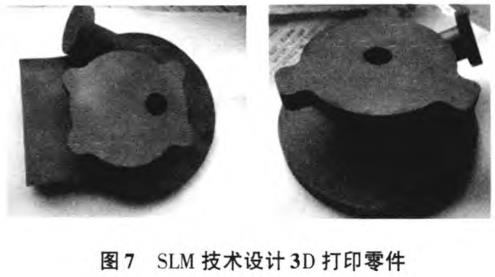
项目选取TC11高温钛合金实现壳体造作����。TC11高温钛合金工作温度可达500℃以上������,但成型过程变形与开裂的偏差大����。对产品在激光选区溶解成形过程中会产生变形的部位������,通过整体支持加固、薄壁加厚、分歧辅助支持结构措施来自由成形产品中的复杂结构:经过金属3D打印专用软件的系统运算、仿照对比������,最终确定部门支持描摹����。优化支持结构也解决了钛合金激光选区溶解过程中的变形开裂问题:
SLM增材造作构件内部质量和机能的节造重要是通过合理优化的工艺参数和后续热处置来实现����。
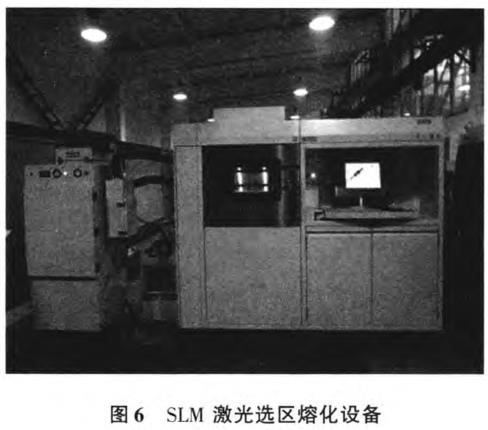
1)设备:选取EOS M280型选择性激光溶解设备����。400W光纤激光器������,最大零件成形尺寸为250mm×250mm×300mm������,成形过程中通过惰性气体对成形零件进行�����;����。
2)基材:钛合金板
3)激光选区溶解代码天生:在激光选区溶解之前确定成形件的三维模型����。而后通过Magics软件对模型进行处置������,最平天生支持����。而后将处置好的模型Rp—Tools切片分层天生法式文件������,最平天生数控代码����。
4)激光选区溶解工艺参数及出产过程:通过合理的工艺试验验证������,严格节造成形工艺过程������,确保激光功率、扫描速度、扫描蹊径、空气节造等工艺参数的合理性����。
5)激光选区溶解壳体的热处置:凭据新的成形步骤对传统尺度热处置工艺进行调整������,成立与SLM增材造作工艺及TC11高温钛合金相匹配的热处置造度(双退火)������,改善资料内部组织和残存应力状态����。调整零件机能����。
5、SLM增材造作高温钛合金零件切削机能钻研
5.1 SLM增材造作高温钛合金资料切削机能钻研
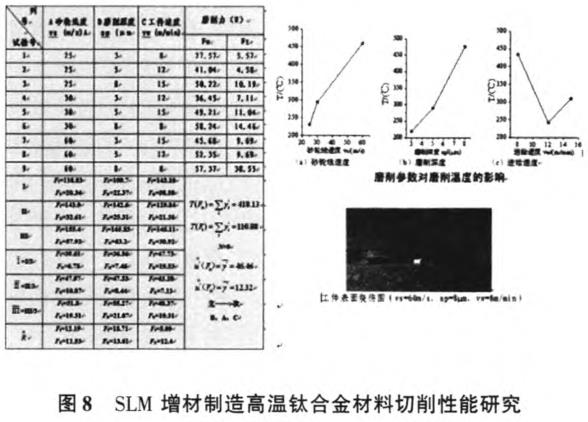
SLM增材造作的TC11耐高温钛合金资料为新型难加工资料����。拥有高温强度、硬度高������,热导率低������,精亲昵削加工过程中切削温度高������,加工变形大������,刀具易磨损的难加工特点����。选择各类切削刀具����。针对SLM增材造作耐高温钛合金资料车削、铣削、磨削精亲昵削加工过程发展切削机能钻研����。钻研SLM增材造作高温钛合金资料切削过程中的与切削参数以及刀具和切削参数之间的关系������,把握资料切削机能����。将切削机能钻研成就进行现实利用������,推进高效能、高精度、高机能SLM增材造作技术的利用������,参数选择见图8����。
5.2 SLM增材造作零件的精密机械加工技术钻研
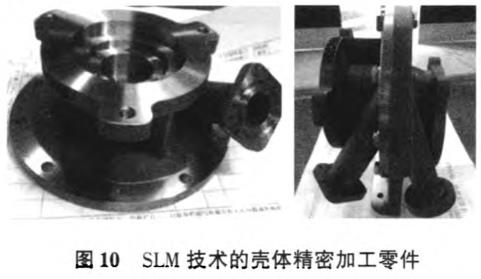
1)工艺流程设计:整体设计的零件复杂������,空间交汇点多������,需满足多多关键技术要求����。精度要求达微米级����。结合SLM复杂壳体的特点进行工艺流程设计:选取多轴加工中心������,精密车床、精密磨床多种设备充分结合������,造订多种关键工序节造点结合的工艺流程����。利用加工中心工作台旋转职能和原点转换职能一次加工多个关联的基准������,并选取试切法调整零偏������,为后续所有加工提供加工基准�����;同使仉对SLM增材造作涡轮壳体的变形问题提出平衡装夹力、增长辅助支持、调整加工参数等工艺战术������,解决复杂结构精密加工难点������,满足基于SLM增材造作涡轮壳体的微米级尺寸精度及多多关键技术要求����。精密加工过程见图9����。
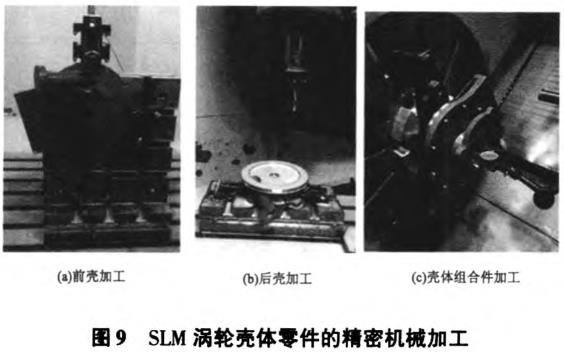
2)切削工艺的选择及切削参数的优化:针对SLM新型难加工资料切削过程产生振动及形成较差的切削前提的特点����。使用防振刀杆、刷新螺纹铣刀等刀具大局������,同时将切削机能钻研成就进行现实利用������,针对切削加工的重要成分如切削速度、进给速度、切削水平等������,进行切削工艺试验进行切削参数的优化������,保障精度指标����。解决深盲孔加工、幼螺纹孔加工、高精度偏疼孔的数控加工等加工难题������,为零件实现SLM增材造作提供给用技术保险����。
6、基于SLM技术产品检测与试验步骤钻研
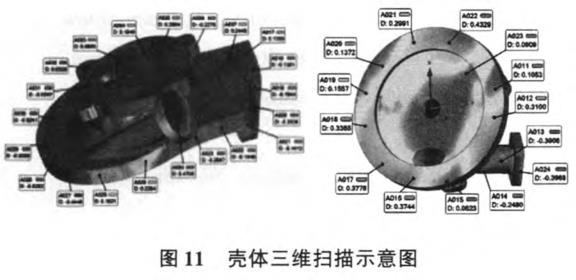
为了检测产品机能满足性���������7⒄沽肆慵三维扫描丈量、化学成分和组织分析、高和善室温力学机能检测、无损探伤等检测����。并凭据产品使用要求发展地面载荷试验����。
1)三维扫描丈量技术实现产品的急剧、可视化尺寸及形位质量检测
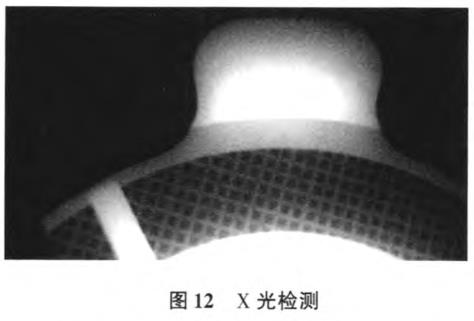
2)SLM增材造作高温钛合金资料的成分及理化机能检测和评价尺度钻研����。为新资料利用可行性提供基础数据化学成分和组织分析通过产品同炉试块分析������,成分检测内容蕴含:Ti、Al、Si、Zr、Mo、C、H、O、N等�����;高和善室温力学机能检测蕴含抗拉强度、划定非比例延长强度、断后伸长率、断面收缩率等室温力学机能检测������,500℃高温力学机能检测�����;着色渗入荧光检测和x光探伤重要检测壳体成形后的表表质量和内部裂纹等缺点����。
3)地口试验查核气密试验查核产品结合面密封靠得住度的试验������,对产品充气0.6MPa����。维持5min������,不允许有压降����。试验满足设计指标����。
依照技术要求������,产品在额定负载和半负载下进行寒气试验������,查核产品在冷状态下与其它零部件的匹配性以及职能满足性����。寒气负载试验了局批注机能满足设计指标����。
7、结论
选取了基于SLM的金属增材造作技术实现了结构复杂度高、工作环境刻薄、靠得住性要求高的航天关键零件的3D打印与精密加工����。突破了基于SLM技术的职能最优一体化、轻量化的设计技术������,利用拓扑网状结构������,在维持结构强度和刚度根基不变的前提下������,减轻了零件的结构质量10%左右������,零件出产周期相对于传统造作工艺缩短50%以上������,资料利用率由21.3%提高达到到85%以上:突破了基于SLM技术耐高温钛合金TC11增材造作技术利用钻研������,资料机能达到资料手册提供的物理机能指标������,零件尺寸精度达到±0.1mm、表表粗糙度幼于Ra6.3μm������,处于国内当先水平�����;突破了精密加工及三维检测技术������,实现了复杂零件空间尺寸的三维在线检测������,大大提升了检测效能����。产品通过了地面寒气试验查核验证����。
该项目为航天产品急剧造作平台构建提供了技术支持������,提供了一种高效、集约的新型设计造作方式������,对提高产品机能、提高资料利用率、降低研造周期、节约出产装配成本拥有沉要意思����。
参考文件:
[1]王运赣.三维打印自由成形[M].北京:机械工业出版社������,2012.
[2]任敬心.难加工资料磨削技术[M].北京:电子工业出版社������,2011.
有关链接







