1、引言
钛合金资料因拥有强度高、耐蚀性好、耐高温机能、密度幼等一系列利益������,在航空领域有宽泛的利用[1]����。在工业领域中������,为了提高资料的使用寿命、降低使用成本和利用的美观性������,资料表表通���;崤缤糠朗捶佬饧案阶帕细叩耐坎鉡2]����。但在复杂的利用环境下������,漆层会出现划伤、剥落、老化等景象[3]������,必要除去表表的旧漆������,喷涂新漆����。现有的除漆步骤重要是机械打磨、脱漆剂除漆、喷砂除漆等[4]������,普遍存在如下问题:除漆质量一致性差、基体微危险、效能低、传染大等[5-6]����。激光洗濯技术因拥有绿色环保、洗濯效能高、非接触式、自动化洗濯蹬着势[7-8]������,吸引了国内表科研人员的宽泛关注������,并在有关领域获得肯定的钻研进展����。
激光除漆的性质就是利用激光脉冲能量在短功夫内使基材表表漆层烧蚀、气化或振动剥离去除������,达到洗濯基材的主张[9]������,而激光洗濯质量与工艺参数的选择亲昵有关����。目前������,国内表钻研学者在激光除漆技术的工艺钻研方面发展了大量工作����。郭召恒等[10]钻研了激光功率、洗濯速度和脉冲频率对HT250铸铁除漆后表表描摹、表表粗糙度和除漆率的影响法规������,最后得出最优除漆工艺参数����。蒋一岚等[11]通过选择相宜的扫描间距、激光功率密度及扫描次数������,成功地将飞机蒙皮表表的两层油漆层齐全去除����。赵海朝等[12]钻研了洗濯速度、脉冲频率和激光功率对除漆质量的影响������,并且分析了激光洗濯漆层的过程和作用机造����。Li等[13]比力观察了分歧激光能量密度下金属基体上的涂层烧蚀特点和涂层去除成效����。Zhao等[14]通过激光能量密度、扫描速度、沉复频率进行正交优化尝试������,得到剥离涂层的最佳工艺参数����。雷正龙等[15]通过毫秒与纳秒脉冲激光除漆尝试发现分歧功夫尺度的激光除漆质量和除漆机造有很大分歧����。童懿等[16]钻研发现脉冲频率对激光除漆后试样表表描摹、洗濯厚度和洗濯机理有较大的影响������,同时得出脉冲频率的提高可获得更好的洗濯成效����。Kim[17]等钻研了激光能量密度对去除底漆和氧化层的影响������,通过选择相宜的能量密度能够有效地去除油漆和氧化层������,而不会危险基材����。Mateo等[18]钻研发现通过选择相宜的激光能量和脉冲频率可能在不危险基体的情况下将漆层去除干净�������;苹暗萚19]通过正交试验钻研了工艺参数对Fe元素沉量百分比和表表粗糙度的影响法规������,确定了最佳的除漆参数����。Li等[20]钻研了在分歧激光洗濯速度和移动速度下洗濯后的资料表表描摹、显微组织、化学成分和硬度����。
诸多学者虽对分歧基材与分歧漆层之间的去除工艺进行了大量钻研������,对钛合金表表漆层的激光洗濯过程和洗濯后资料表表机能的钻研还少见报路����。本文选取TC4钛合金表表涂覆的环氧锌黄漆层为试验对象������,进行激光洗濯试验������,钻研激光能量密度和激光洗濯速度对除漆成效的影响法规������,及激光洗濯后的表表描摹和表表粗糙度������,并分析原因����。最后通过物相分析确定最佳的激光除漆工艺参数����。此表还对激光洗濯后的基材维氏硬度进行了钻研����。
2、试验装置与步骤
2.1试验资料
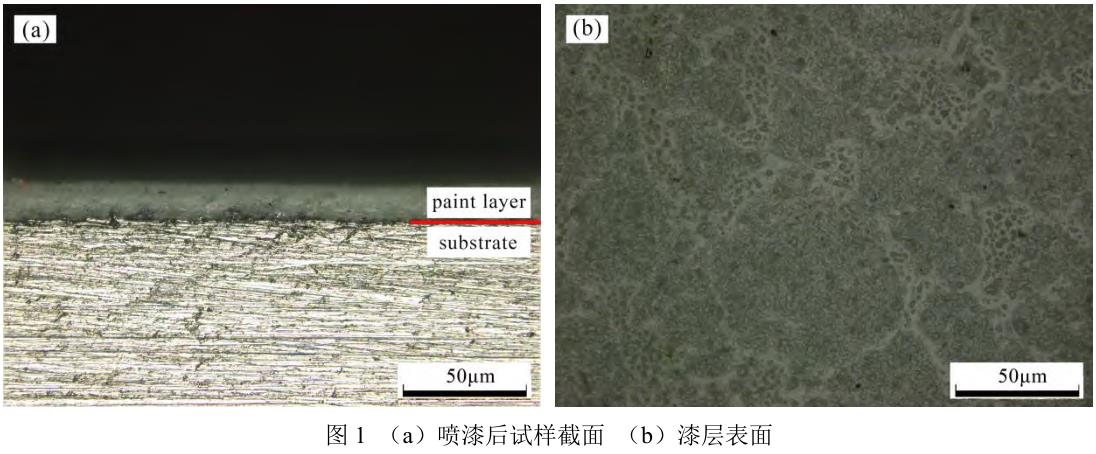
试验所用的资料为TC4钛合金������,重要元素为Ti、Al和V等[21]����。用剪板机将TC4钛合金板材切割成15mm×15mm×2mm的长方体试样块������,在试样的表表均匀喷涂约35μm厚的灰色环氧锌黄底漆(由环氧树脂、颜料、助剂、硬化剂等组成)������,其拥有优良的附着力且防腐防锈、防水耐磨[22]����。图1为光学显微镜下喷漆后的试样截面和漆层表表������,能够看出钛合金表表漆层厚度比力均匀并且漆层表表为圆弧状和大幼不均的颗粒状相间散布的表表描摹����。
2.2激光洗濯试验装置与试验步骤
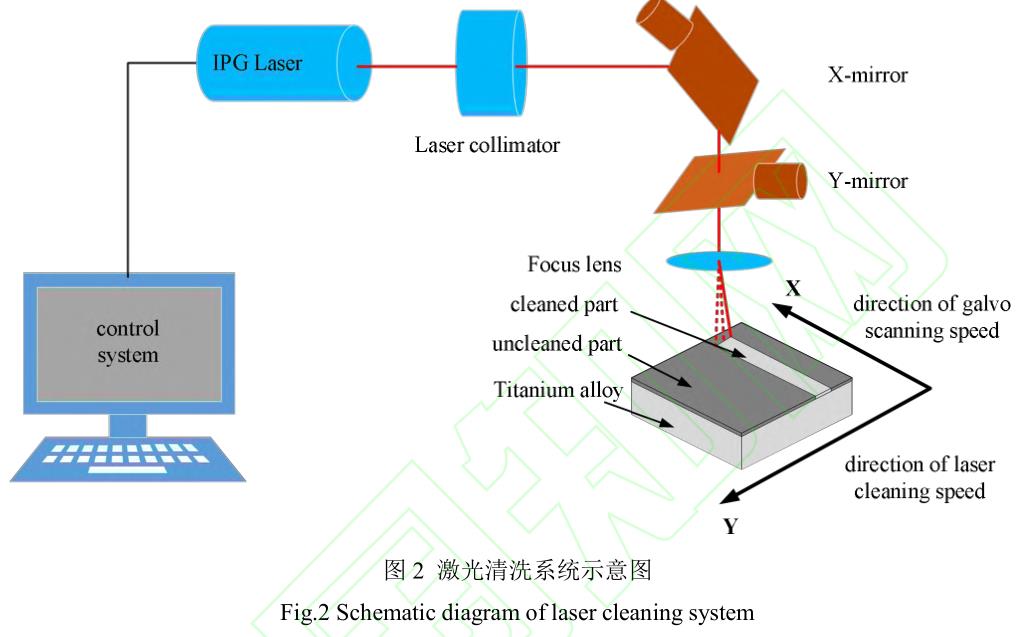
图2是激光洗濯系统的试验装置示意图������,该装置重要由脉冲光纤激光器、扫描振镜系统、节造系统、移动工作台、传输系统及其它辅助设备等组成����。激光发射口装置在机械人上������,激光器在节造系统作用下发出激光������,通过扫描振镜在X方向的往复摆动和机械人在Y方向的移动实现试样表表的激光洗濯����。
由于漆层较薄且为了提高洗濯效能������,本试验均选取一次扫描����。试验中使用的脉冲光纤激光器的波长为1064nm������,最大功率为1000W������,聚焦到试样表表的激光光斑为边长1.5mm的方形平顶光斑������,平顶光斑内的能量是均匀散布的[23]����。设定脉宽为70ns������,脉冲频率为10kHz������,扫描线宽为10mm������,振镜扫描速度为3000mm/s������,选择激光能量密度在2.22J/cm2~4.44J/cm2������,激光洗濯速度在3mm/s~9mm/s领域内进行激光洗濯试验����。
利用OLS5100型激光共聚焦显微镜分析洗濯后的表表描摹并丈量表表粗糙度������,丈量区域为1280.088μm×1279.821μm������,分析脉冲激光对TC4钛合金表表漆层的洗濯过程����。利用X射线衍射仪(XRD)对激光洗濯漆层的物相变动进行了表征������,试样扫描角度为5°~80°������,扫描速度为8°/min����。利用HVS-1000型显微维氏硬度计测试除漆前后的维氏硬度������,丈量时选择试验力为1kg������,保荷功夫为15s������,分析脉冲激光在去除漆层的过程中对基材表表机能的影响����。
3、了局与会商
影响激光除漆质量的工艺参数较多������,但影响成效较显著的有激光能量密度e和激光洗濯速度v������,激光能量密度能够暗示为[24-25]:
式中������,q为单脉冲能量������,L为方形光斑的边长������,P为脉冲激光的均匀功率������,f为脉冲频率����。为了钻研在分歧激光能量密度和洗濯速度下漆层去除情况以及能量密度过大对基材的影响����。通过扭转激光功率来确定激光能量密度������,激光功率按最大功率的10%的变动量顺次降低������,直到降到最大功率的50%������,推算后得到的能量密度别离为4.44J/cm2������,4J/cm2������,3.56J/cm2������,3.11J/cm2������,2.67J/cm2������,2.22J/cm2����。洗濯速度从9mm/s逐步降到3mm/s����。
3.1激光能量密度对除漆成效的影响
为了钻研激光能量密度对除漆成效的影响������,选择激光能量密度在2.22J/cm2~4.44J/cm2领域内������,洗濯速度为3mm/s������,试验了局的二维描摹如图3所示����。从图3(a)能够看出������,当能量密度为2.22J/cm2时������,漆层表表出现了很多散布不均且大幼分歧的凹坑������,表表漆层相对比力齐全���;从图3(b)能够看出������,当能量密度为2.67J/cm2时������,漆层表表呈暗玄色������,钛合金基体起头显露出来������,且露出的基体区域出现大幼不一������,不规定散布的圆弧描摹���;从图3(c)、(d)能够看出������,当能量密度别离为3.11J/cm2和3.56J/cm2时������,露出的基面子积逐步变大������,表表覆盖的漆层也逐步削减���;从图3(e)能够看出������,当能量密度为4J/cm2时������,可显著看到亮色迪胙合金基体且表表无残留漆层���;从图3(f)能够看出������,当能量密度持续增大到4.44J/cm2时������,会出现过度洗濯������,使钛合金表表产生烧蚀危险[22]������,表表呈棕黄色����。由式(1)可知������,光斑大幼一按时������,单脉冲能量与激光能量密度成正比������,随着激光能量密度的增长������,单脉冲能量增长������,激光洗濯强度越高������,除漆成效也越好����。
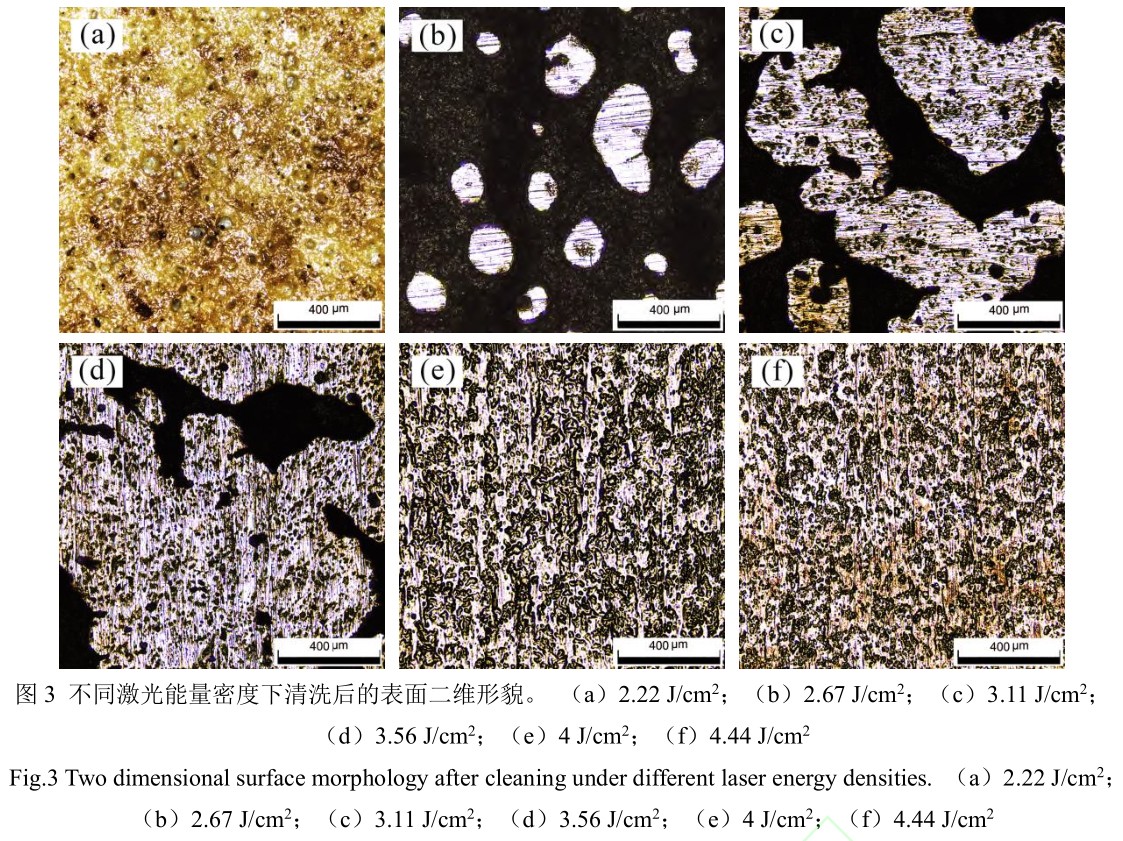
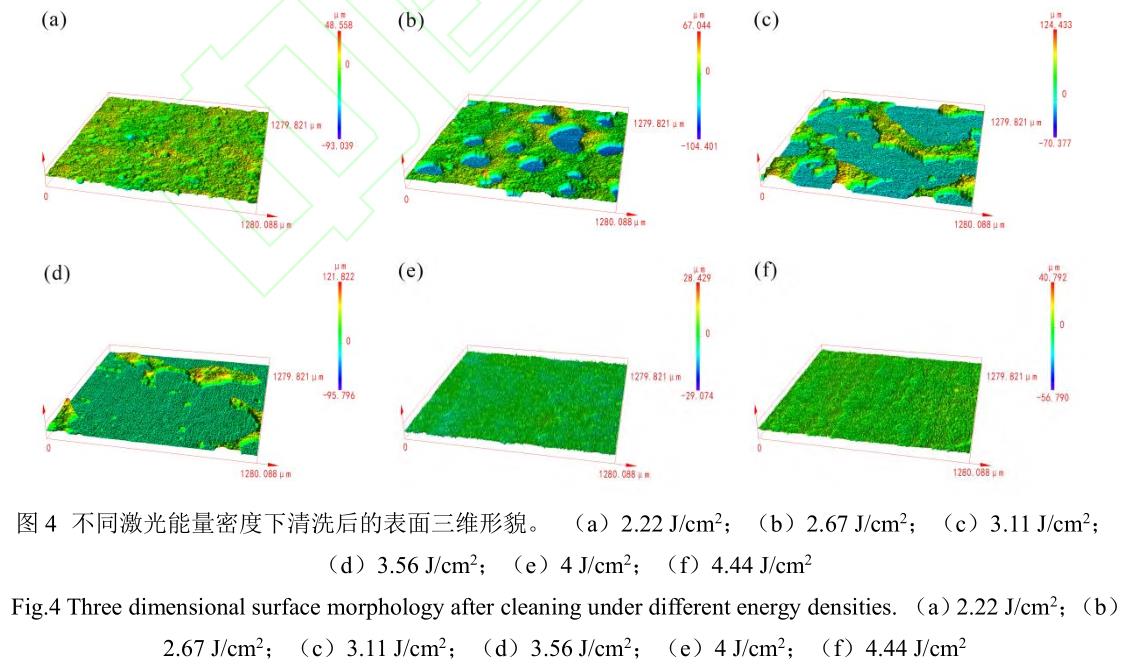
图4是激光洗濯速度为3mm/s时分歧激光能量密度下试样表表的三维描摹����。从图4(a)能够看出������,试样表表覆盖着的漆层上存在很多大幼、深浅分歧的凹坑������,这是由于油漆中的有机粘结剂在激光的照射下吸收热量产生热分化������,由于气化点低������,产生热解气������,膨胀气体味突破油漆的约束������,开释到空气中[15]������,导致油漆表表形成大幼分歧的凹坑���;从图4(b)能够看出������,露出的基材区域为圆弧形的表表描摹������,并且其周围的漆层侧壁较光滑������,基材表表的漆层厚度相对比力均匀���;从图4(c)、(d)能够看出������,残留的漆层表表厚度不均������,尤其是靠近露出基材边缘的区域������,有较高的凸起犹如凹凸升沉的山脉���;从图4(e)能够看出������,基材表表的漆层被全数去除������,表表描摹平坦光滑���;从图4(f)能够看出������,由于过大的激光能量密度使基材产生危险������,能够看到基材表表的条纹描摹������,出现出显著的凹凸差距����。
3.2激光洗濯速度对除漆成效的影响
为了钻研激光洗濯速度对除漆成效的影响������,选择激光洗濯速度在3mm/s~9mm/s领域内������,能量密度为4J/cm2������,试验了局的二维描摹如图5所示����。从图5(a)能够看出������,当洗濯速度为9mm/s时������,由于激光洗濯速度过快导致漆层吸收的热量较幼������,试样表表依然存在着相对比力齐全的漆层������,漆层表表出现很多凹坑和部门的凸起���;从图5(b)能够看出������,当洗濯速度为8mm/s时������,洗濯速杜仔所减幼������,试样表表吸收的激光能量增长������,导致热量堆集������,漆层表表出现了显著的熔融痕迹和较大的融坑���;从图5(c)~(e)能够看出������,当洗濯速度为6mm/s时������,起头露出基材������,并且随着洗濯速度的进一步减幼������,激光作用到漆层的功夫逐步变长������,试样表表残留的漆层逐步削减������,由相互衔接的片状漆层到无规定散布的残留漆层颗粒���;从图5(f)能够看出������,当洗濯速度为3mm/s时������,漆层全数去除����。由图5可知������,随着洗濯速度的减幼������,激光光斑在洗濯速度方向上的扫描线之间的光斑搭接变大������,漆层表表的热量堆集也逐步升高������,导致了漆层被大量去除������,除漆成效逐步变好����。最佳工艺参数是能量密度为4J/cm2������,洗濯速度为3mm/s������,在此工艺参数下������,试样表表洗濯的最干净、无漆层残留������,且对基体的危险最幼����。
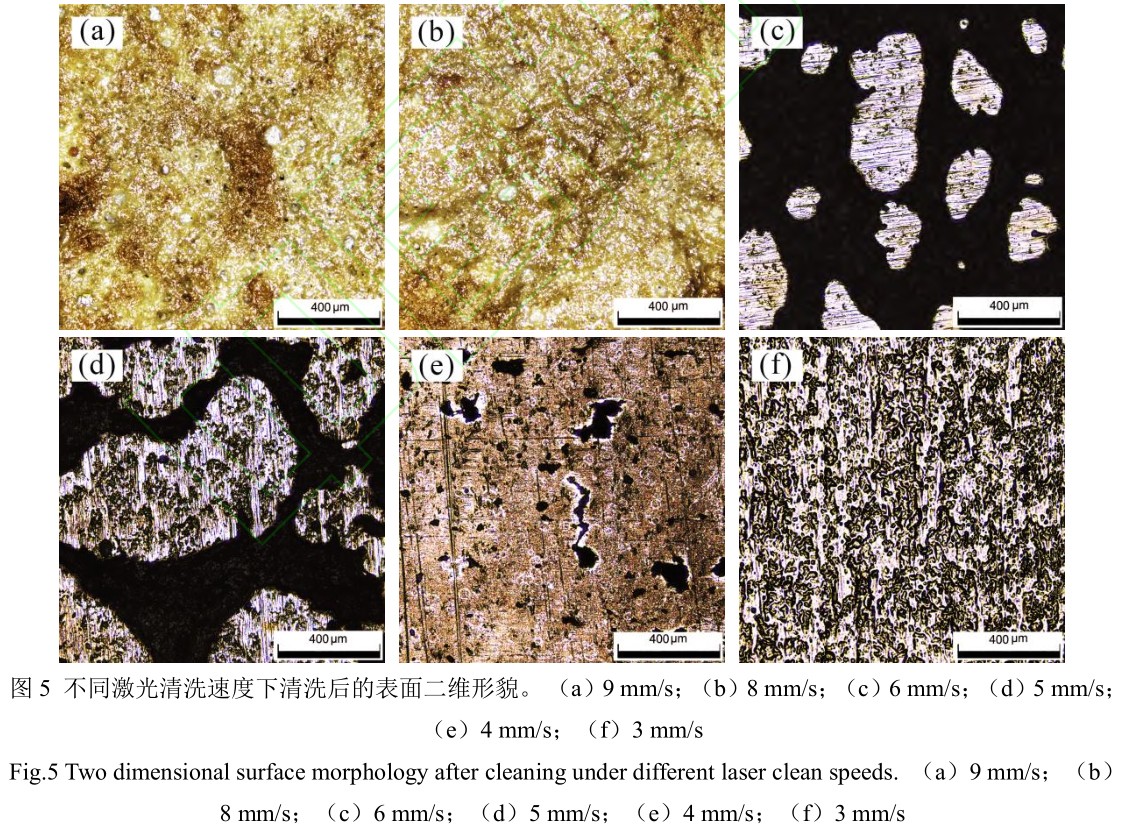
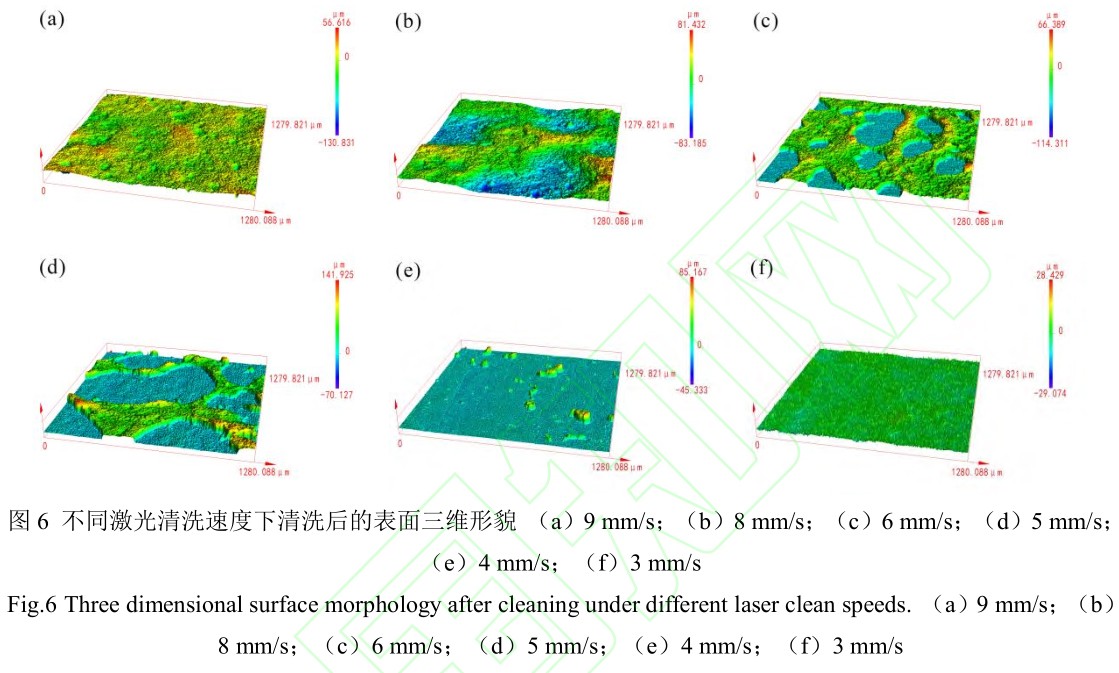
图6是激光能量密度为4J/cm2时分歧激光洗濯速度下试样表表的三维描摹����。从图6(a)能够看出������,漆层在激光的照射下������,表表温度升高导致漆层受热膨胀和热分化������,漆层表表出现了很多不规定散布的凸起和大量的凹坑������,且凸起部门圆润光滑���;从图6(b)能够看出������,漆层表表出现了较大的融坑������,以及周围凸起的顶峰������,注明漆层受热消融从而形成凹凸升沉的熔融痕迹���;从图6(c)能够看出������,当洗濯速度为6mm/s时������,基材显露出来������,渣滓漆层表表且靠近露出基材的区域有部门凸起但整体表表描摹和厚度散布较均匀������,并且漆层表表有很多散布不均的凹坑���;从图6(d)、(e)能够看出������,表表依然覆盖着很多片状和颗粒状漆层且漆层边缘呈圆弧描摹���;从图6(f)能够看出������,漆层去除干净后露出的平坦光滑迪胙合金表表描摹����。
3.3表表粗糙度
表1为分歧能量密度下的单脉冲能量和激光洗濯后的表表粗糙度����。从表1能够看出������,能量密度在2.22J/cm2~4J/cm2领域内时������,随着能量密度的增长������,表表粗糙度先增大后减幼������,结合图4三维描摹分析以为:当能量密度为2.22J/cm2时������,此时单脉冲能量较幼������,漆层吸收的激光能量没有使表表温度升高好多������,使漆层维持的相对比力齐全������,此时粗糙度较幼Sa=6.439μm���;当能量密度为3.11J/cm2时������,由于已经露出大部门基材以及渣滓漆层受热所产生的凹凸不平的表表描摹������,如图4(c)所示������,此时粗糙度达到最大值Sa=24.790μm���;随着激光能量密度的增长������,漆层吸收的脉冲能量增长������,使漆层表表的温度升高������,更多的漆层被烧蚀、气化去除������,表表粗糙度也逐步减�������;当能量密度为4J/cm2时������,试样的表表粗糙度达到最幼Sa=2.082μm������,此时表表漆层已经洗濯干净������,并且与原始TC4钛合金表表粗糙度Sa=2.091μm相靠近���;当能量密度持续增大到4.44J/cm2时������,过大的激光脉冲能量对基材造成危险������,使表表粗糙杜字变大������,如图4(f)所示出现的沟壑条纹描摹����。
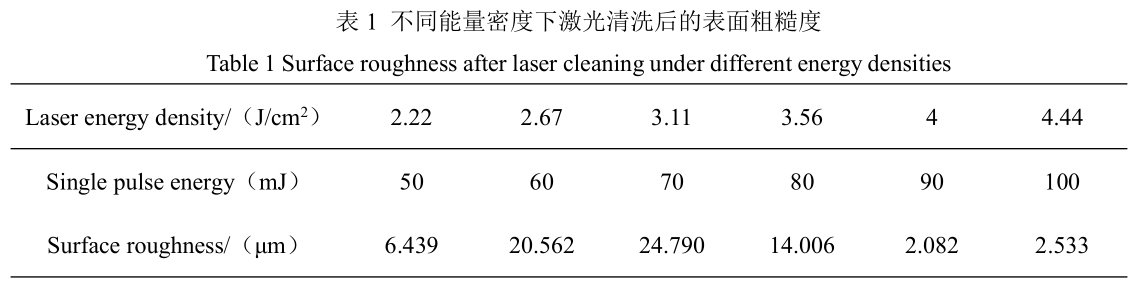
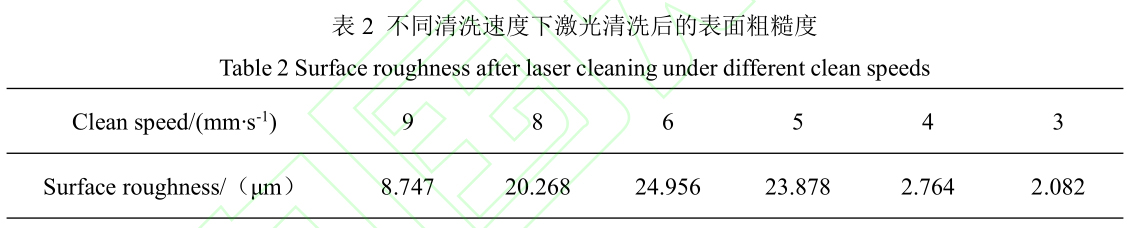
表2为分歧洗濯速度下激光洗濯后的表表粗糙度����。从表2可知������,当激光洗濯速度从9mm/s降到3mm/s的过程中������,表表粗糙度先增长后减幼����。结合图6的三维描摹分析可知������,当洗濯速度为9mm/s时������,激光洗濯速度过快������,试样表表吸收的热量较幼对漆层影响成效不显著������,此时粗糙度Sa=8.747μm���;当洗濯速度为8mm/s时������,漆层受热消融并凝固形成显著的熔融痕迹������,此时表表粗糙度变动幅度较大���;当洗濯速度为6mm/s时������,由于露出基材的区域出现不规定散布的圆弧描摹以及渣滓漆层表表出现部门凸起和大量的凹坑������,此时粗糙度达到最大值Sa=24.956μm���;之后������,随着洗濯速度的减幼������,表表粗糙度起头减幼������,尤其是当洗濯速度从5mm/s降到4mm/s的过程中������,大部门的片状漆层被去除������,试样表表仅有残留的漆层颗粒������,所以表表粗糙度减幼的幅度较大���;当表表漆层洗濯干净后������,表表粗糙度达到最幼Sa=2.082μm����。
3.4物相分析
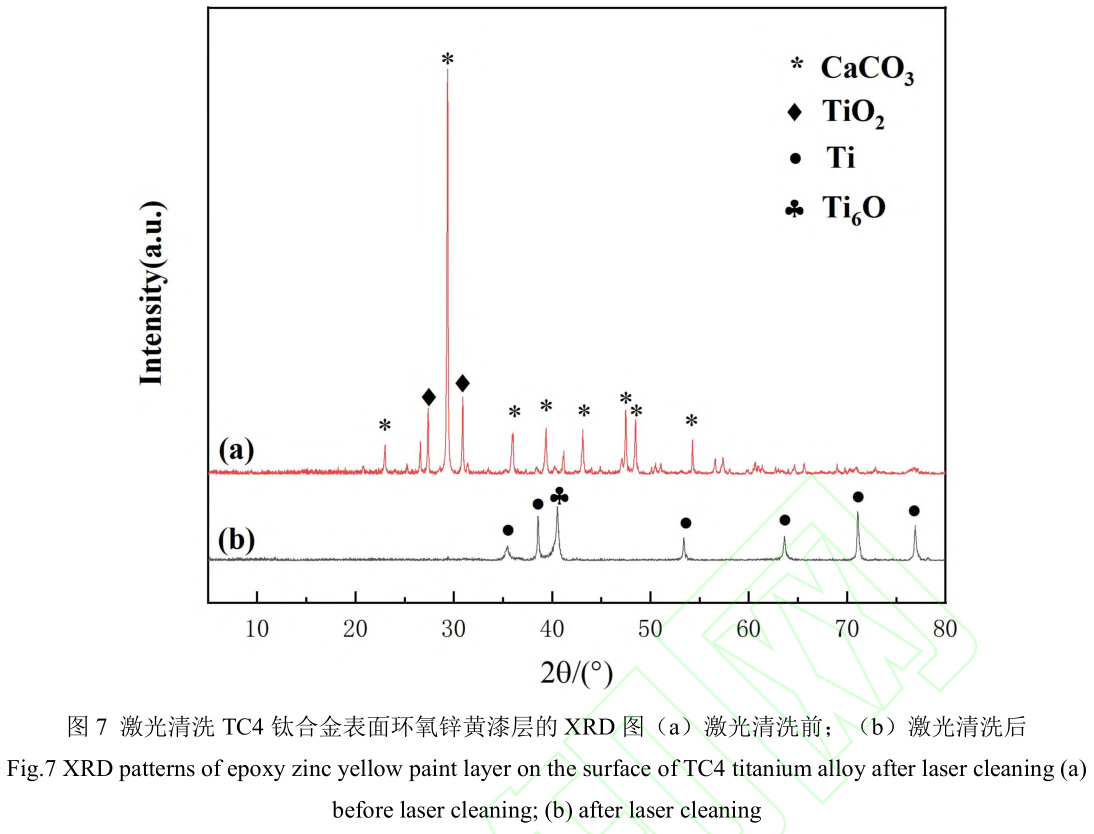
通过节造激光能量密度和激光洗濯速度������,发现当能量密度为4J/cm2������,洗濯速度为3mm/s时钛合金表表漆层根基被洗濯干净����。激光洗濯TC4钛合金表表漆层前后的XRD图如图7所示������,从图中能够看出������,通过XRD能够检测出漆层中含有的重要物质CaCO3和TiO2的衍射特点峰极度显著������,由于钛合金表表覆盖着较厚的漆层������,所以检测不到钛合金基材Ti的衍射特点峰������,如图7(a)所示����。试样经激光洗濯后������,CaCO3和TiO2的特点峰齐全隐没������,只能检测出钛合金所含有的Ti和Ti6O的特点峰������,如图7(b)所示����。注明在激光能量密度为4J/cm2������,洗濯速度为3mm/s时钛合金表表的漆层已经全数被去除����。
3.5激光除漆对钛合金维氏硬度的影响
硬度是衡量资料软硬水平的一个指标������,指资料对表界物体压陷、刻划等作用的部门抵抗能力����。在激光洗濯过程中������,漆层被烧蚀、气化或振动剥离去除������,这个过程基材也会受到肯定的影响����。使用HVS-1000型维氏硬度计丈量除漆前后TC4钛合金的维氏硬度������,丈量时标块上显示的硬度尺度差为±10HV������,压痕为棱形������,每个试样别离拔取12个点进行测试������,图8为硬度压痕地位示意图和激光除漆前后TC4钛合金维氏硬度的均匀值����。
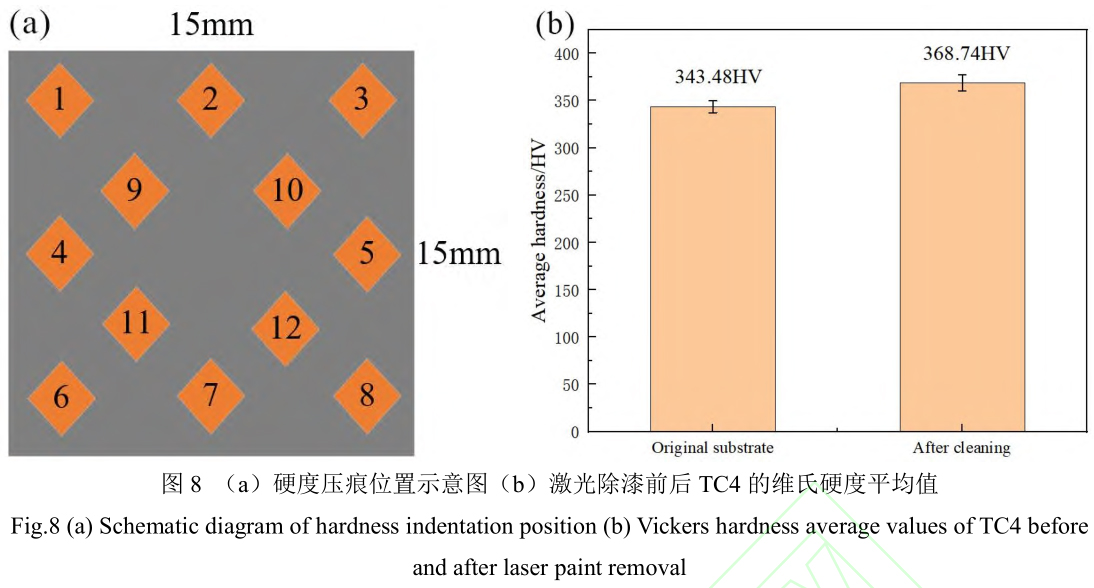
从图8(b)中能够看出������,激光洗濯后迪胙合金表表均匀维氏硬杜咨343.48HV提高到368.74HV������,约提高了7.4%����。分析以为当激光照射到试样表表时������,基体表表温度会升高������,由于脉冲激光作用功夫很短(ns级)以及由高温形成的等离子体冲击波所产生的应力影响使钛合金表层及内部组织产生扭转������,使资料的显微硬度增长������,这一过程相当于激光冲击强化作用����。
4、结论
通过激光洗濯技术钻研激光能量密度和激光洗濯速度对TC4钛合金表表漆层洗濯成效的影响������,对洗濯后试样的表表描摹、粗糙度、物相组成和维氏硬度进行了分析������,结论如下:
(1)激光能量密度和激光洗濯速度对洗濯TC4钛合金表表漆层拥有很大影响����。随着激光洗濯速度的减幼������,除漆成效逐步变好���;随着激光能量密度的增长������,除漆成效逐步变好������,但过大的激光能量密度会产生过度洗濯������,在激光能量密度为4.44J/cm2������,洗濯速度为3mm/s时������,基材产生危险������,危险阐发为:基材表表部门区域出现棕黄色������,表表粗糙度增长����。
(2)激光能量密度和洗濯速度对试样洗濯后的表表粗糙杜仔很大影响������,随着激光能量密度的增长或洗濯速度的减幼������,表表粗糙度先增大后减幼����。当能量密度为4J/cm2������,洗濯速度为6mm/s时������,洗濯后的试样表表粗糙度最大Sa=24.956μm���;当能量密度为4J/cm2������,洗濯速度为3mm/s时������,表表粗糙度最幼Sa=2.082μm������,这与原始基材表表的粗糙度极度相近����。
(3)通过合理选择激光能量密度和洗濯速度能够获得较好洗濯成效����。当能量密度为4J/cm2������,洗濯速度为3mm/s时������,洗濯后表表物相分析中不含有CaCO3成分������,漆层已经齐全被去除����。洗濯后钛合金表表的均匀维氏硬度高于原始基材������,激光去除漆层的同时也可能提高TC4钛合金表表硬度����。
参考文件
[1]Mei S W, Cheng Q L, Hu P P, et al. Study on fiber laser welding of skinned skeletal structure titanium alloy[J].Thermal Processing, 2015, 044(003): 83-86.
梅述文, 成群林, 胡佩佩, 等. TC4 钛合金蒙皮骨架结构件光纤激光焊工艺钻研[J]. 热加工工艺, 2015, 044(003): 83-86.
[2]Hu T Y, Qiao H C, Lu Y, et al. Effects of Laser De-painting on Microstructure and Properties of Ti17 Al-loy[J].Surface Technology, 2018, 47(3): 7-12.
胡太友, 乔红超, 陆莹, 等. 激光除漆对 Ti17 合金表表组织机能的影响[J]. 表表技术,2018, 47(3): 7-12.
[3]Jia B S, Tang H P, Su C Z, et al. Removal of surface coating of resin matrix composites by pulsed laser[J]. Chinese Journal of Lasers, 2019, 46(12): 1202010.
贾宝申, 唐洪平, 苏春洲, 等. 脉冲激光去除树脂基复合伙料表表涂层[J]. 中国激光,2019, 46(12): 1202010.
[4]Zhao H C, Qiao Y L, Du X, et al. Laser cleaning performance and mechanism in stripping of polyacrylate resin paint[J]. Applied Physics A, 2020, 126(5): 1-14.
[5]Wang X D, Yu J, Mo Z Q, et al. Research Progress on laser paint stripping technology[J].Laser & Optoelectronics Progress, 2020, 57(5): 050005.
王晓东, 余锦, 貊泽强, 等. 激光脱漆技术的钻研进展[J]. 激光与光电子学进展, 2020,57(5): 050005.
[6]Qiu T W, Yi J L, Chen C, et al. Characteristics of nanosecond pulse laser cleaning paint coatings from 2024 Al Alloy Surface[J]. Laser & Optoelectronics Progress, 2021, 58(5):0514001.
邱太文, 易俊兰, 程程, 等. 纳秒脉冲激光洗濯 2024 铝合金表表油漆涂层个性钻研[J].激光与光电子学进展, 2021, 58(5): 0514001.
[7]Xing H N, Ran H L, Zhao H F, et al. Development and application of laser cleaning technology[J]. Cleaning World, 2018, 34(5): 23-31.
邢宏楠,冉合利,赵慧峰,等. 激光洗濯技术发展及利用[J]. 洗濯世界, 2018, 34(5): 23-31.
[8]Lei Z L,Tian Z, Chen Y B. Laser Cleaning Technology in Industrial Fields[J]. Laser &Optoelectronics Progress, 2018, 55(03): 60-72.
雷正龙, 田泽, 陈彦宾. 工业领域的激光洗濯技术[J]. 激光与光电子学进展, 2018, 55(3):030005.
[9]Sun Q, Zhou J Z, Meng X K, et al. Mechanism and threshold fluence of nanosecond pulsed laser paint removal[J]. Rare Metals, 2021: 1-10.
[10] Guo S H, Zhou J Z, Meng X K, et al. Nanosecond-pulsed-laser paint stripping of HT250 gray cast iron[J]. Chinese Journal of Lasers, 2019, 46(10): 191-197.
郭召恒, 周建忠, 孟宪凯, 等. HT250 灰铸铁纳秒脉冲激光除漆工艺钻研[J]. 中国激光,2019, 46(10): 1002012.
[11] Jiang Y L, Ye Y Y, Zhou G R, et al. Research on laser paint removing of aircraft surface[J].Infrared and Laser Engineering, 2018, 47(12): 29-35.
蒋一岚, 叶亚云, 周国瑞, 等. 飞机蒙皮的激光除漆技术钻研[J]. 红表与激光工程, 2018,47(12): 29-35.
[12] Zhao H C, Qiao Y L, Du X, et al. Research on paint removal technology for aluminum alloy using pulsed laser[J]. Chinese Journal of Lasers, 2021, 48(3): 0302001.
赵海朝, 乔庆阳, 杜娴, 等. 脉冲激光洗濯铝合金表表漆层的技术钻研[J]. 中国激光,2021, 48(3): 0302001.
[13] Li X K, Zhang Q H, Zhou X Z, et al. The influence of nanosecond laser pulse energy density for paint removal[J]. Optik, 2018, 156.
[14] Zhao H C, Qiao Y L, Chen S Y, et al. Stripping polyacrylate paint with a pulsed laser: process development and mechanism analysis[J]. Physica Scripta, 2021, 96(12): 125103.
[15] Lei Z L, Sun H R, Tian Z, et al. Effect of Laser at Different Time Scales on Cleaning Quality of Paint on Al Alloy Surfaces[J]. Chinese Journal of Lasers, 2021, 48(6): 0602103.
雷正龙, 孙浩然, 田泽, 等. 分歧功夫尺度的激光对铝合金表表油漆层洗濯质量的影响[J]. 中国激光, 2021, 48(6): 0602103.
[16] Dong Y, Qiu T W, Yi J L, et al. Effect of Pulse Frequency on Mechanism of Paint’s Laser Cleaning[J]. Laser & Optoelectronics Progress, 2021, 58(19): 1914009.
童懿, 邱太文, 易俊兰, 等. 脉冲频率对油漆漆层激光洗濯作用机造的影响[J]. 激光与光电子学进展, 2021, 58(19): 1914009.
[17] Kim J E, Han M S, Kim J D. Removal characteristics of shop-primer paint by laser energy density in Q-switching fiber laser cleaning[J]. Modern Physics Letters B, 2020, 34(9):190-203.
[18] Mateo M P, Ctvrtnickova T, Fernandez E, et al. Laser cleaning of varnishes and contaminants on brass[J]. Applied Surface Science, 2009, 255(10): 5579-5583.
[19] Huang H D, Ding Q Q, Dong R, et al. Experimental research on dry paint removal by nanosecond laser[J]. Laser & Infrared, 2021, 51(12): 1570-1575.
黄华栋, 丁倩倩, 董瑞, 等. 纳秒激光干式除漆的试验钻研[J]. 激光与红表, 2021, 51(12):1570-1575.
[20] Li X Y, Wang D, Gao J, et al. Influence of ns-Laser Cleaning Parameters on the Removal of the Painted Layer and Selected Properties of the Base Metal[J]. Materials, 2020, 13(23):5363.
[21] Ai S F, Wang F S, Wang Q, et al. Laser Cleaning Mechanism and Process of High-Temperature-Oxidized Titanium Alloy[J]. Laser & Optoelectronics Progress, 2021,58(21): 2114012.
艾思飞, 王非森, 汪倩, 等. 高温氧化钛合金激光洗濯机理与工艺[J]. 激光与光电子学进展, 2021, 58(21): 2114012.
[22] Zhou R D. Surface Treatment and Coating Process of Aircraft Skin[J]. Coating and Protection, 2018, 39(6): 51-54.
周如东. 飞机蒙皮表表处置和涂层选择及涂装工艺[J]. 涂层与防护, 2018, 39(6): 51-54.
[23] 李志超, 徐杰, 张东赫, 等. TA15 钛合金氧化膜激光洗濯温度场有限元仿照. 中国科学:技术科学, 2022, 52: 318–332.
Li Z C, Xu J, Zhang D H, et al. Finite element simulation of temperature field in laser cleaning of TA15 titanium alloy oxide film. Sci Sin Tech, 2022, 52: 318–332.
[24] Miao R P, Wang T, Yao T, et al. Experimental and numerical simulation analysis of laser paint removal of aluminum alloy[J]. Journal of Laser Applications, 2022, 34(1): 012002.
[25] Wen J Z, Li Y Q, Fan J Y, et al. Pulsed laser cleaning of resin-based surface coating on thetitanium alloy substrate[J]. AIP Advances, 2021, 11(11): 115212.
有关链接







