引言
“一代资料, 一代飞机”, 是世界航空发展史的真实写照, 一百多年来, 资料与飞机在相互推动下不休发展����。 现阶段, 随着人们对飞机使用机能、 安全机能以及承载能力要求的不休提高, 飞机机体结构资料的选用也由最初的木、 布结构, 发展到铝合金、 钛合金及复合伙料蹬纂职能需要亲昵有关的相互推进、 优势互补的阶段����。 相较其它金属资料, 钛合金拥有密度低、 强度高、 耐凹凸和善耐侵蚀性强以及与复合伙料相容性好蹬着点, 拥有其它金属不成代替的作用����。 钛合金自 20 世纪 50 年代初次在飞机机身上利用以来, 其利用领域得到了极大发展, 在飞机及发起机上的用量不休增长[1-2]����。 现有资料批注, 选取钛合金包办铝合金可使飞行器表表耐热温杜咨 200℃提高到 350~400℃, 利用钛合金包办不锈钢能够使发起机沉量减轻 40~50%����。 因而, 钛合金已成为新一代飞机设计中的首选资料, 其用量已经成为衡量飞机用材先进性水平的沉要标志之一[3-4]����。
“一代资料, 一代工艺”, 随着钛合金等新资料的出现, 一方面资料机能及职能指标不休提高, 另一方面也给零部件的高质量造作带来了较大难度,必要多工艺、 多步骤的复合, 来获得单一工艺所无法达到的机能, 同时还要尽量做到节约能源、 降低成本����。 钛合金中尤其是难变形钛合金, 拥有伸长率低、 变形抗力大、 弹性模量幼、 室温变形能力差以及成形零件回弹大等弊端, 导致成形质量和尺寸精度难以保障[5-6]����。 为了提高钛合金的成形机能, 通常多选取引入肯定大局能量的辅助成形方式, 如引入温度场的热成形、 引入电场或磁场的电脉冲成形和电磁成形等方式[7-9]����。 其中, 热成形是钛合金重要成形步骤, 成形过程中将坯料加热到肯定温度,利用资料高温软化效应提高塑性变形能力, 并且可能有效削减回弹����。 现有资料显示, 在航空、 航天等领域中, 80%以上迪胙合金钣金零件均选取热成形造作, 如飞机的蒙皮、 隔热框、 整流罩以及发起机冷端部件等[10]����。
超声振动辅助成形是对被加工资料 (或模具)施加肯定方向、 肯定频率和能量的超声振动, 利用高频振动能量辅助实现各类塑性成形工艺����。 与传统成形相比, 超声振动辅助成形过程会产生两种特特效应, 一种是超声振动对试件内部应力产生影响的体积效应, 另一种是超声振动对模具与坯料之间摩擦产生影响的表表效应����。 利用超声振动的这两种特特效应, 不仅能够降低资料的成形力, 减幼模具与试件之间的摩擦因数, 同时还能够提高资料的成形机能和成形质量, 也是提高钛合金塑性变形能力的一种较好步骤[11-14]����。 如 ANDERHASTENM 等[15] 进行的 TC4 钛合金超声振动辅助拉伸尝试了局批注, 施加超声振动后资料的伸长率提高了 13%; 何玉石等[16]进行的 TA1 钛箔超声振动辅助拉伸尝试了局批注, 施 加 超 声 振 动 后 TA1 钛 箔 伸 长 率 提 高 了14. 13%����。 高铁军等[17] 对 TA2 钛合金薄壁圆筒件超声振动拉深工艺进行了钻研, 了局批注, 超声振动的施加能够有效抑造成形试件回弹, 从而有助于钛合金拉深件成形质量的提高����。
上述钻研显示, 通过温度和超声振动等能量大局均能够提高钛合金的塑性变形能力和成形质量,若是将这两种能场进行复合, 简称复合能场 (Com-pound Energy Field, CEF), 也就是说在肯定温度前提下施加超声振动, 将是进一步提高钛合金塑性变形能力和成形质量的有效蹊径����。 本文从温度/ 超声复合能场辅助对钛合金力学机能、 微观组织、 成形过程中界面摩擦以及典型零件成形影响等方面进行了简要介绍, 并对其发展远景进行了总结和瞻望����。
1、 复合能场成形道理及装置
图 1 为温度/ 超声复合能场辅助成形道理及装置简图����。 复合能场成形在传统热成形基础上, 通过调整模具结构、 增长超声振动辅助工装即可实现����。 成形装置重要由超声振动系统、 温度节造系统及成形模具 3 部门组成, 其中超声振动系统提供成形所需的分歧频率和功率的振动能场, 温度节造系统提供成形所需的温度场, 成形模具重要保障成形零件的质量和精度����。
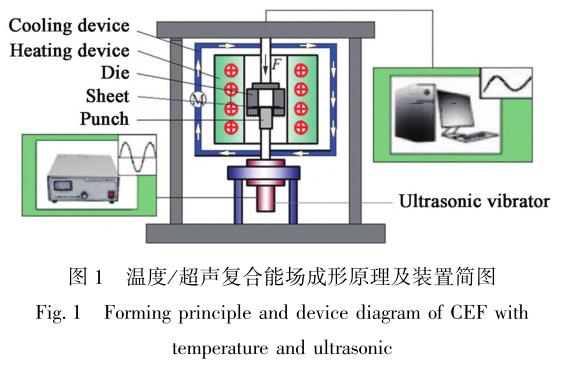
相比力而言, 该步骤拥有操作单一、 可实现性强蹬着点, 尤其是近年来随着超声产生器功率的不休提高, 可提供能量不休增大, 以及高温前提下可使资料软化成效加强, 这种步骤不仅可用于微/ 幼尺寸零件, 还可用于中/ 大尺寸零件的冲裁、 弯曲、 胀形及拉深等����。 若是对结构装置进行适当改进, 还可用于旋压、 渐进成形等过程[18-20]����。
2 、复合能场对钛合金力学机能的影响
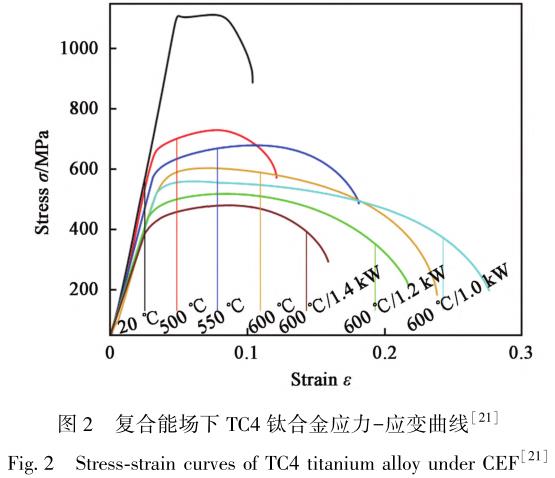
体积效应是超声振动辅助成形的典型特点, 宏观上阐发为资料的流动应力降低、 加工硬化减弱,这种景象与资料温度场下的软化成效根基一致, 因而与温度场复合其成效更好����。 图 2 为分歧温度/ 超声复合能场下 TC4 钛合金应力-应变曲线 (其中所选取的超声振动频率为 20kHz, 以下一样) [21]����。 由图可知, 当温度超过 500℃ 时钛合金流动应力降低,伸长率增大, 出现出显著的 “高温软化” 景象����。 从图 2 中还能够看出, 在一样温度前提下施加超声振动后, 资料的流动应力进一步降低, 同时在适当超声能量前提下资料的可变形能力增大����。 从而注明超声振动能场与温度场复合过程不仅加强了资料内部原子活性, 对资料内部及变形机造也有较大影响,因而在适当前提下 TC4 钛合金塑性变形能力所有提高����。
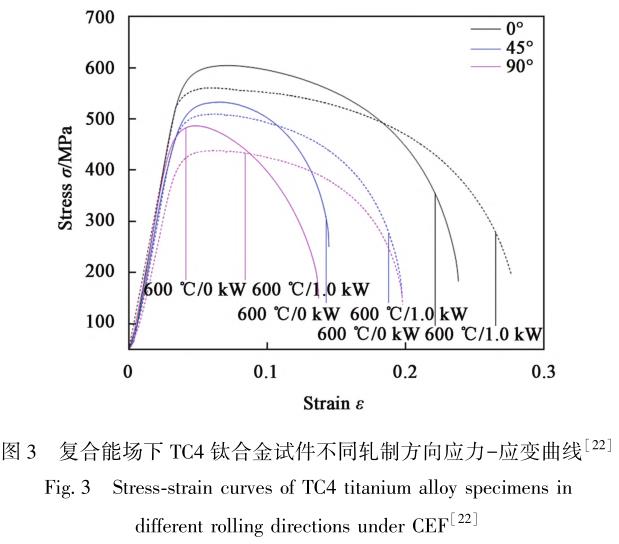
同时, 由于钛合金为密排六方晶格结构, 滑移系较少、 对称性较低, 板材轧造过程中拥有极大织构偏差, 导致板材在分歧轧造方向拥有很强的各向异性, 影响板材均匀变形能力和成形零件质量����。 图3 为复合能场下 TC4 钛合金分歧轧造方向下拉伸试件的应力-应变曲线����。 从图中能够看出, 沿分歧轧造方向的强度和变形能力相差较大, 其中 0°方向最好、 90°次之、 45°最差; 但当与超声振动能场复合后, 对于 45°和 90°拉伸试件, 在强度降低的同时,应变的提高幅度更为显著, 有效抑造了钛合金的各向异性, 从而也为复杂零件均匀性变形提供了肯定前提[22]����。
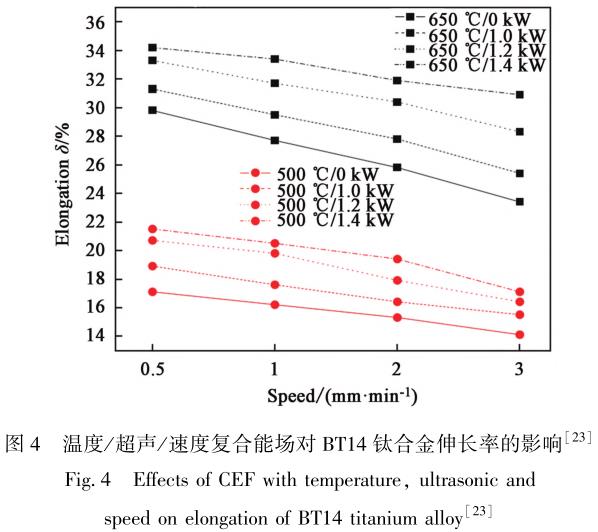
另表, 热成形过程加载速度也是影响钛合金板材成形机能的沉要成分之一����。 通过温度/ 超声/ 加载速度的对比钻研发现, 对于钛合金的塑性变形能力,在高温前提下, 相比力速度而言, 超声振动对伸长率的影响更大, 也就是说通过超声振动辅助能场能够实此刻较低拉伸速度前提下获得较大的伸长率,如图 4 所示[23]����。 另表对 TC1、 TC2 钛合金的钻研也有类 似 结 果[24]����。 此 表, 崔 子 扬[25] 对 高 温 条 件 下TC4 钛合金超声振动辅助应力松弛过程进行了钻研,了局批注超声振动应力叠加和超声软化效应可能显著加快应力松弛过程����。
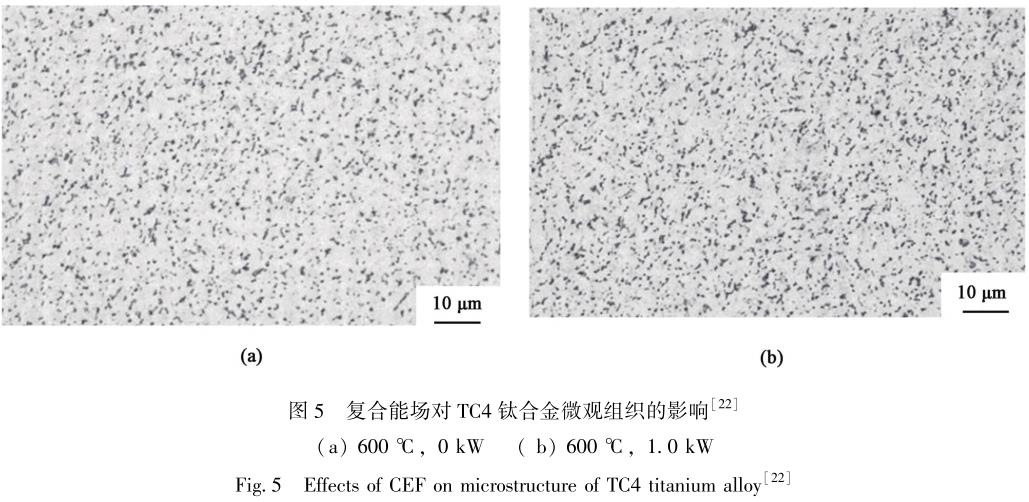
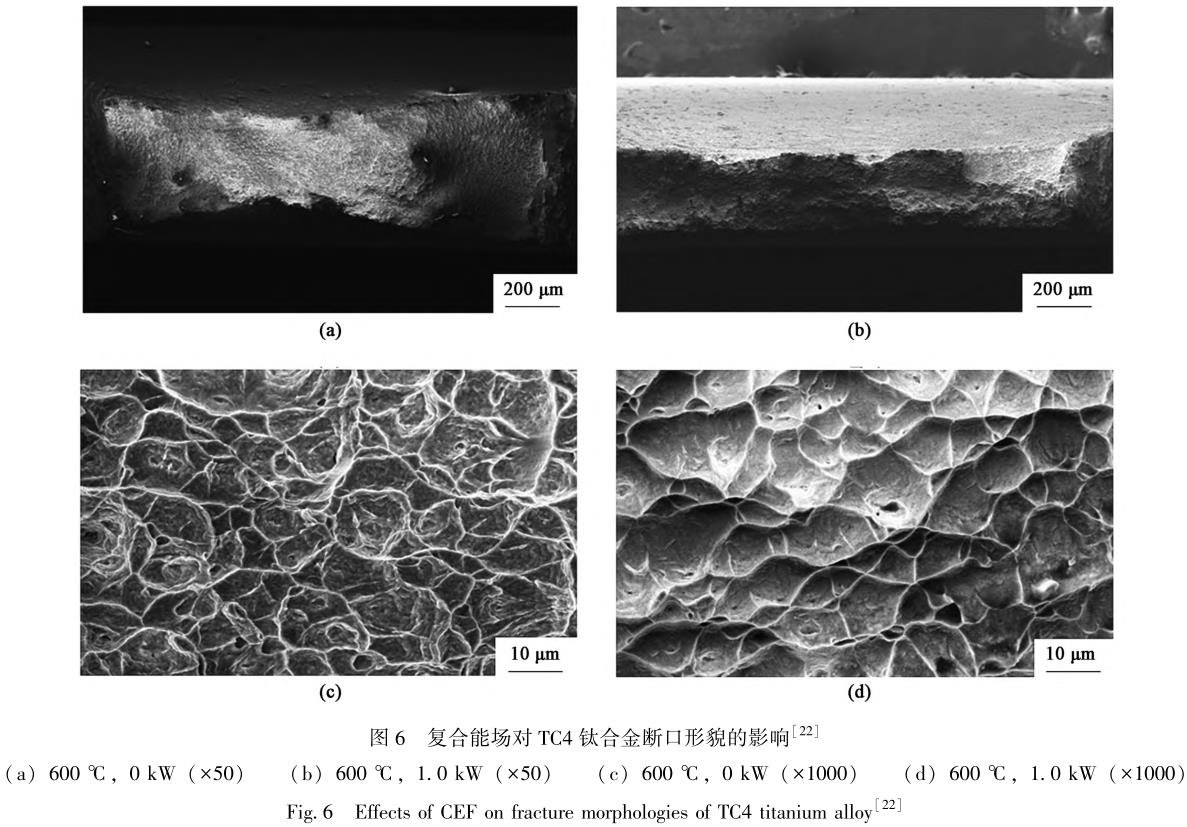
针对温度/ 超声复合能场成形过程的钻研, 还必要思考其对钛合金微观组织的影响, 若是变形过程中微观组织变动较大, 尤其是粗壮晶粒的产生将会影响试件的使用机能����。 图 5[22] 和图 6 别离为复合能场下 TC4 钛合金拉伸试件金相组织分析和断口扫描����。 从图 5 中能够看出, 与单一温度场相比力, 统一温度下的复合能场对 TC4 钛合金的微观组织影响不大����。 从图 6 中能够看出, 单一温度场前提下 TC4钛合金的断裂方式属于穿晶韧窝状断裂, 而复合能场前提下 TC4 钛合金断裂后的韧窝尺寸显著增大,深度也显著增长, 从而进一步说了然 “资料软化”景象的加强[22]����。
3 、复合能场对钛合金与模具间摩擦的影响
板材成形过程中由于坯料与模具表表的凹凸不平, 在接触压力作用下会产生摩擦, 不仅会使钣金件或模具表表出现划伤、 划痕甚至报废, 还会影响坯料应力散布、 变形法规以及工艺可行性����。 因而,摩擦与起皱、 分裂等一样是钣金成形过程中不成忽视的问题����。 大无数情况下, 通常是通过提高模具表表质量从而减幼坯料与模具之间的摩擦, 保障坯料在变形过程充分流动[26]����。
表表效应是超声振动辅助成形的另一典型特点,一方面超声振动辅助能场会使坯料与模具之间产生较大动能, 出现瞬间接触和分离, 使光滑介质更容易进入并贮存在接触界面中, 从而使摩擦因数和摩擦力降低; 另一方面, 超声振动还会引起坯料与模具之间的相对速度增长、 部门热效应加强, 减幼终局 部 粘 焊 现 象, 也 会 使 摩 擦 因 数 和 摩 擦 力 降低[27-28]����。 而在高温前提下, 一方面坯料与模具的强度和刚杜仔所降低, 接触面之间黏着磨损越发严沉,从而使摩擦因数和摩擦力增大; 另一方面坯料与模具城市产生热膨胀, 使二者之间的挤压力加强, 也会导致摩擦因数和摩擦力增大[29]����。 这与超声振动辅助能场产生的表表效应正好相反����。
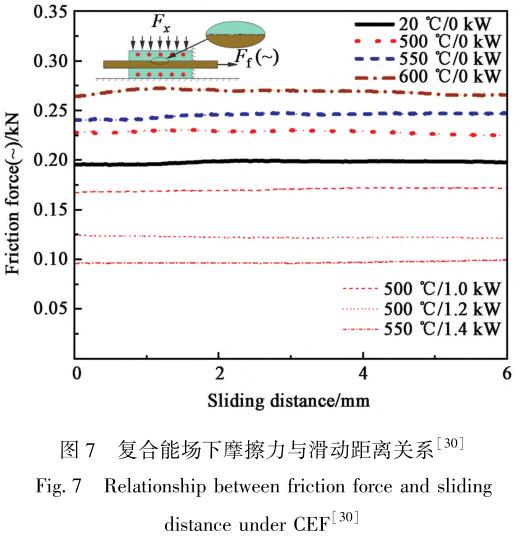
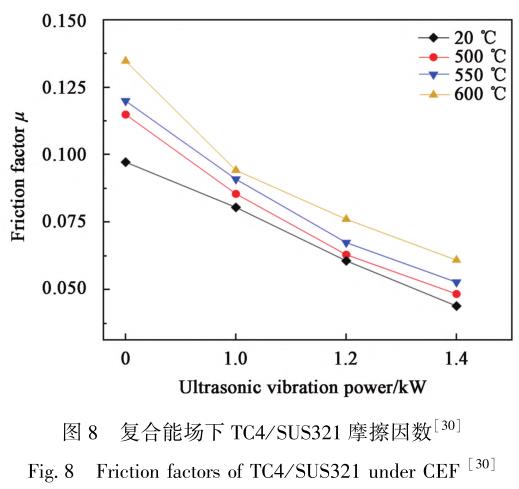
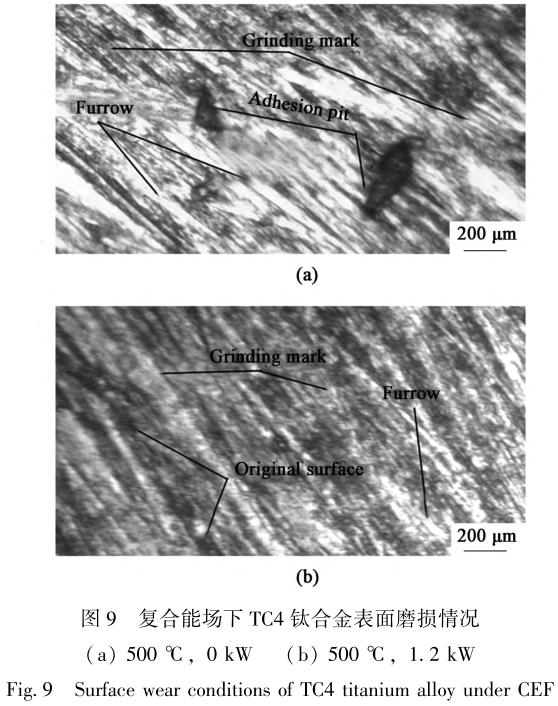
图 7 为基于滑动摩擦尝试得到的复合能场下TC4 钛合金与 SUS321 不锈钢之间的摩擦力与滑动距离关系[30]����。 从图中能够看出, 单一温度场前提下,随着温度的升高摩擦力增大; 而与超声能场复合后,随着超声振动能量的增大摩擦因数不休降低, 并且温度越高降低幅度越大 (图 8), 这与室温前提下资料表表效应根基吻合[30]����。 为了进一步确定高温前提下的表表效应的影响, 对 TC4 钛合金表表磨损情况进行了分析, 如图 9 所示����。 相较单一温度场, 复合能场前提下的试件表表磨损情况较轻, 磨痕和犁沟较浅并保留着大量原始表表����。
4、 复合能场辅助钛合金成形及利用
弯曲作为钣金类零件的沉要加工方式, 能够较为直观地反映成形零件的尺寸精度和状态不变性����。
图 10 为复合能场作用下弯曲力和凸模行程之间的关系曲线[24]����。 自由弯曲阶段 (图中实线), 由于复合能场使资料的高温软化成效加强以及坯料与模具之间的摩擦因数减幼, 从而使弯曲力降低, 并且降低幅杜纂超声能量成正比; 在校对弯曲阶段 (图中虚线), 施加超声振动后, 由于试件回弹量的减幼以及尺寸精度的提高, 提前进入校对阶段, 并且随着超声振动能量的增大, 校对阶段越提前����。
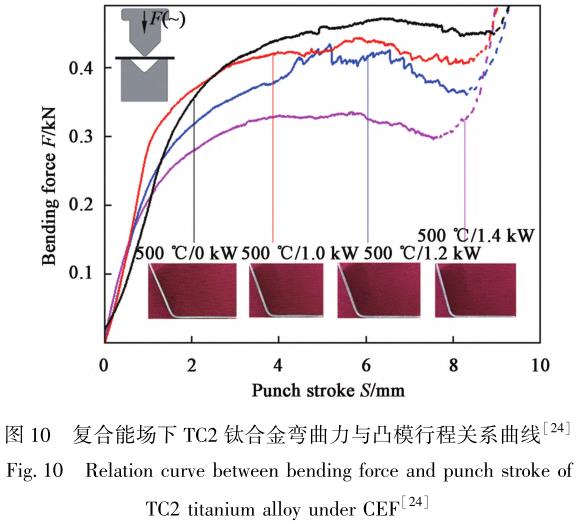
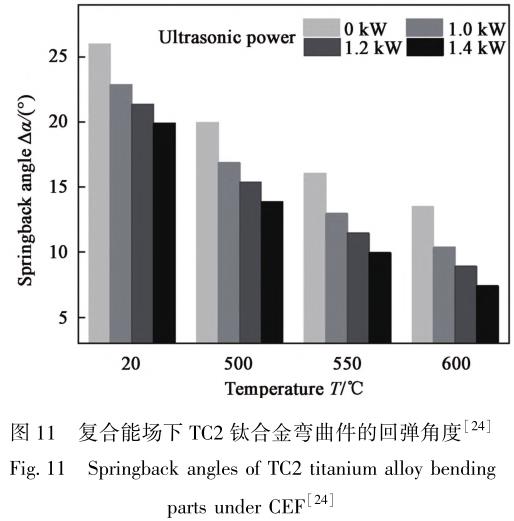
图 11 为复合能场下 TC2 弯曲试件的回弹量的对比[24], 随着温度的升高和超声振动能量的增大,弯曲件的回弹量不休减幼����。 通过数据对比可知, 温度为 500℃时, 复合功率为 1.0kW的超声振动后,对 TC2 弯曲回弹的抑造成效与 550℃ 单一温度场时的一致����。 经过温度为 550℃、 复合功率为 1. 0kW的超声振动后, 与 600℃ 单一温度场时的一致����。 即复合超声振动能场后, 在一样质量前提下能够降低温度场的温度, 从而有利于节能减排和出产成本的降低[24]����。 除此之表, 何东芳等[31] 的钻研了局批注,复合能场还能够减幼钛合金在塑性成形阶段和保压校对阶段的弯曲力����。
在航空造作领域, 弯边结构是飞机框肋类零件的重要结构特点, 拥有较强的代表性����。 成形过程依照弯边类型可划分为直线弯边、 凸曲线弯边及凹曲线弯边等����。 其中, 凸曲线弯边区域资料重要受压应力作用, 易产生起皱; 凹曲线弯边变形区资料重要受拉应力作用, 易产生翘曲; 若是零件资料为钛合金, 则起皱、 翘曲及回弹等质量问题会更严沉����。
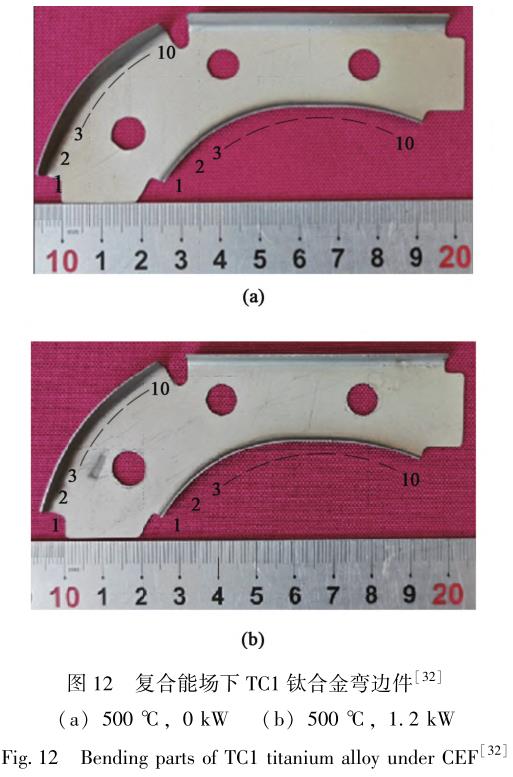
图 12[32]为分歧复合能场下的 TC1 钛合金复杂弯边件, 试件上半部门重要为直线和凸曲线弯边, 下半部门重要为凹曲线弯边, 为了便于分析拔取试件典型地位 1~10 进行丈量����。 图 13 为 TC1 弯边件典型地位丈量了局����。 从图 12 中能够看出, 由于试件弯边高度较幼, 凸曲线弯边部门没有出现显著起皱景象, 但存在翘曲、 回弹和变形不均匀景象����。
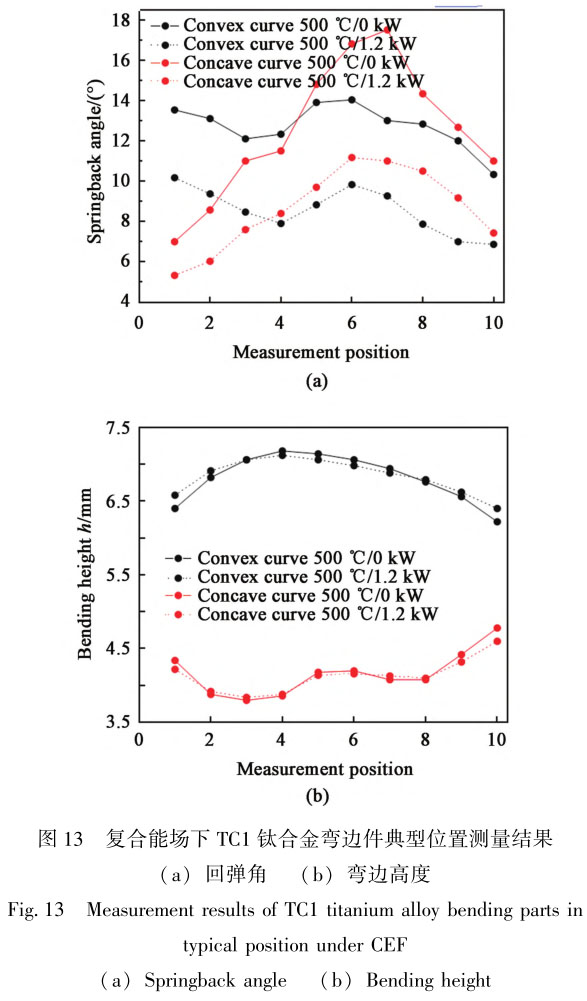
从图 13 中能够看出, 相比力单一温度场, 复合能场对抑造弯边件的回弹和提高弯边高度的均匀性的成效要好好多, 这重要与复合能场对资料机能 (含各向异性)、 微观组织、界面摩擦、 变形机理等方面产生的影响有关[32]����。
5 、结语及瞻望
超声振动辅助成形作为一项拥有特色的板材成形技术, 较通常塑性成形步骤, 前者可能有效降低资料所需的成形力, 提高板材变形能力, 改善试件表表质量, 同时还能够解除成形过程中产生的残存应力, 已在钢、 铝合金、 镁合金脊合金等钟注 幼、微尺寸零件的冲裁、 拉深、 弯曲和胀形等成形过程中得到了利用����。 除此之表, 还能够与温度、 激光、电场及磁场等其它能场复合, 作难变形、 复杂状态钣金件的高质量成形提供新蹊径����。 尤其是在与温度场复合过程中, 借助资料高温软化和超声振动的复合效应, 对钛合金成形机能、 成形质量等方面均有分歧水平的提升, 进一步凸显了特色优势����。 然而,在温杜纂超声能场的复合过程中, 还存在能场之间的匹配协调、 工艺参数的优化节造以及有关专用设备开发等问题, 还有待进一步深刻钻研����。
参考文件:
[1] 曹春晓.一代资料 技术,一代大型飞 机 [ J].航 空 学 报,2008,29 (3):701-706.
CAO Chunxiao. One generation of material technology, one gener- ation of large aircraft [J]. Acta Aeronautica et Astronautica Sini- ca, 2008, 29 (3): 701-706.
[2] 刘大响. 一代新资料, 一代新型发起机: 航空发起机的发展趋 势及其对资料的需要 [J]. 资料工程, 2017, 45 (10): 1-5.
LIU Daxiang. One generation of new material, one generation of new type engine: Development trend of aero-engine and its require- ments for materials [J]. Journal
of Materials Engineering, 2017, 45 (10): 1-5.
[3] 刘志成, 张利军, 薛祥义. 关于先进战斗机结组织作用钛概述 [J]. 航空造作技术, 2017, (6):
76-83.
LIU Zhicheng, ZHANG Lijun, XUE Xiangyi. Overview about ad- vanced fighter aircraft
structure made with titanium [J]. Aeronau- ticalManufacturing Technology, 2017, (6): 76-83.
[4] SINGH P, PUNGOTRA H, KALSI S. On the characteristics of ti- tanium alloys for
the aircraft applications [ J]. Materials Today: Proceedings, 2017, 4 (8): 8971-8982.
[5] 武永, 陈明和. 钛合金薄壁件热塑性成形工艺钻研进展 [J]. 航空造作技术, 2021, 64 (20):
78-87.
WU Yong, CHEN Minghe. Progress of hot metalplastic forming technology for titanium alloy
thin-walled parts [ J]. Aeronautical Manufacturing Technology, 2021, 64 (20): 78-87.
[6] 韩秀全. 典型先进航空钣金造作技术钻研进展 [ J]. 航空造作技术, 2013, 56 (18): 70-73.
HAN Xiuquan. Development of advanced manufacturing technology for aeronautic sheet
forming [ J ]. Aeronautical Manufacturing Technology,2013, 56 (18): 70-73.
[7] 王克环, 常澍芃, 丁锐, 等. 钛合金薄壁构件急剧加热冷模热 冲压成形技术进展 [J]. 塑性工程学报, 2024, 31 (1): 15- 25.
WANG Kehuan, CHANG Shupeng, DING Rui, et al. Progress on cold-die hot stamping with
rapid heating technology for thin-walled titanium alloy components [J]. Journal of Plasticity
Engineering, 2024, 31 (1): 15-25.
[8] FU S, YANG L, ZHANG H, et al.Analyses of effects of process parameters on laser bending of stiffened panels [J]. International Journal of Precision Engineering and Manufacturing, 2018,19: 593-604.
[9] 彭林法,
黄纪绘,
徐竹田,
等.
脉冲电流作用下金属资料的相
变行为 [J].
塑性工程学报,
2023,
30 (6):
111-124.
PENG
Linfa,
HUANG
Jihui,
XU
Zhutian,
et
al.
Electropulsing-
induced
phase
transformation
behavior
in
metal
materials [ J].
Journal
ofPlasticity
Engineering,
2023,
30 (6):
111-124.
[10]
郎利辉,
刘宝胜,
曾元松.
钛合金板材成形技术及其在航空领
域的利用 [J].
航空造作技术,
2009,
52 (10):
28-31.
LANG
Lihui,
LIU
Baosheng,
ZENG
Yuansong.
Titanium
alloy
plate
forming
technology
and
its
application
in
aviation
industry
[J].
Aeronautical
Manufacturing
Technology,
2009,
52 ( 10):
28-31.
[11]
赵升吨,
李泳峄,
范淑琴.
超声振动塑性加工技术的近况分析
[J].
中国机械工程,
2013,
24 (6):
835-840.
ZHAO
Shengdun,
LI
Yongyi,
FAN
Shuqin.
Status
analysis
of
plastic
processing
technology
with
ultrasonic
vibration [J].
China Mechanical
Engineering,
2013,
24 (6):
835-840.
[12]
刘艳雄,
华林.
高强度超声波辅助塑性加工成形钻研进展
[J].
塑性工程学报,
2015,
22 (4):
8-14.
LIU
Yanxiong,
HUA
Lin.
Review
of
study
on
high-intensity
ultra-
sonic
vibrations
assisted
plastic
deformation
process [ J].
Journal
of
Plasticity
Engineering,
2015,
22 (4):
8-14.
[13]
LIU
Y,
WANG
C,
GUO
B,
et
al.
Softening
effect
of
ultrasonic
vi-
bration
on
micro-blanking
deformation
behavior
of
titanium
foil
[J].
Micro
&
Nano
Letter,
2017,
12 (10):
808-812.
[14]
李双利,
赵亦希,
于忠奇.
声塑性机造及其在塑性加工中的应
用 [J].
塑性工程学报,
2023,
30 (8):
8-34.
LI
Shuangli,
ZHAO
Yixi,
YU
Zhongqi.
Acoustoplastic
mechanism
and
its
application
in
plastic
processing [J].
Journal
of
Plasticity Engineering,
2023,
30 (8):
8-34.
[15]
VANDERHASTEN
M,
RABET
L,
VERLINDEN
B.
Ti-6Al-4V:
Deformation
map
and
modelisation
of
tensile
behaviour [J].
Mate-
rials
&
Design,
2008,
29 (6):
1090-1098.
[16]
何玉石.
超声振动前提下钛箔塑性变形个性钻研 [D].
哈尔
滨:
哈尔滨工业大学,
2016.
HE
Yushi.
Characteristic
of
ultrasonic
vibration
on
plastic
deforma-
tion
of
TA1
foil [ D].
Haerbin:
Harbin
Institute
of
Technology,
2016.
[17]
高铁军,
王旭,
刘少青,
等.
TA2 钛合金圆筒件超声振动辅助
拉深工艺钻研 [ J].
刀兵资料科学与工程,
2021,
44 ( 1):
8-12.
GAO
Tiejun,
WANG
Xu,
LIU
Shaoqing,
et
al.
Ultrasonic
vibra-
tion-assisted
drawing
process
of
TA2
titanium
alloy
cylindrical
part
[J].
Ordnance
Material
Science
and
Engineering,
2021,
44
(1):
8-12.
[18]
曹秒艳,
田少杰,
胡晗,
等.
超声振动辅助铝合金板冲裁钻研
[J].
塑性工程学报,
2020,
27 (3):
1-9.
CAO
Miaoyan,
TIAN
Shaojie,
HU
Han,
et
al.
Research
on
ultra-
sonic
vibration
assisted
blanking
of
aluminum
alloy
sheet [ J]. Journal
of
Plasticity
Engineering,
2020,
27 (3):
1-9.
[19]
徐杰,
王春举,
汪鑫伟,
等.
特种能 场微成形技 术钻研进
[J].
天然杂志,
2020,
42 (3):
170-178.
XU
Jie,
WANG
Chunju,
WANG
Xinwei,
et
al.
Research
progress
on
nontraditional
energy
field
micro-forming [J].
Chinese
Journal
of Nature,
2020,
42 (3):
170-178.
[20]
郝用兴,
魏亚博,
高远浩,
等.
基于超声辅助对 TA1 板材渐进
成形机能的钻研 [J].
造作技术与机床,
2023,
(2):
46-51.
HAO
Yongxing,
WEI
Yabo,
GAO
Yuanhao,
et
al.
Study
on
the
increment
forming
properties
of
TA1
sheet
based
on
ultrasonic
as-
sistance [J].
Manufacturing
Technology
&
Machine
Tool,
2023,
(2):
46-51.
[21]
GAO
T,
JIAO
Z,
QI
L,
et
al.
Ultrasonic
vibration-assisted
tensile
process
of
TC4
titanium
alloy
sheet
under
thermal
conditions [J].
Rare
Metal
Materials
and
Engineering,
2020,
49 ( 9):
2930 -
2936.
[22]
高铁军,
矫志辉,
杨踊,
等.
温热前提下超声振动对 TC4 钛合
金板材各向异性的影响 [J].
塑性工程学报,
2020,
27 (3):
88-94.
GAO
Tiejun,
JIAO
Zhihui,
YANG
Yong,
et
al.
Effect
of
ultrason-
ic
vibration
on
anisotropy
of
TC4
titanium
alloy
sheet
under
thermal
conditions [ J ].
Journal
of
Plasticity
Engineering,
2020,
27
(3):
88-94.
[23]
凌志远.
温度/ 超声/ 速度复合能场下钛合金板材及弯曲机能
钻研 [D].
沈阳:
沈阳航空航天大学,
2022.
LING
Zhiyuan.
Research
on
titanium
alloy
sheets
and
bending
properties
under
the
compound
energy-field
with
temperature,
ul-
trasonic
vibration
and
speed [D].
Shenyang:
Shenyang
Aerospace
University,
2022.
[24]
GAO
T,
WANG
K,
LING
Z,
et
al.
Effect
of
a
compound
energy
field
with
temperature
and
ultrasonic
vibration
on
the
material
prop-
erties
and
bending
process
of
TC2
titanium
alloy [ J].
Journal
of
Wuhan
University
of
Technology ( Materials
Science),
2021,
14
(23):
7192.
[25]
崔子扬.
TC4 钛合金超声振动应力松弛本构关系钻研 [ D].
哈密:
燕山大学,
2023.
CUI
Ziyang.
Study
on
ultrasonic
vibration
stress
relaxation
constitu-
tive
relation
of
TC4
titanium
alloy [ D].
Qinhuangdao:
Yanshan
University,
2023.
[26]
高铁军,
刘少青,
王硕,
等.
超声振动对 TA2 钛合金板材与其
接触面摩擦系数的影响 [ J].
锻压技术,
2020,
45 ( 10):
151-155.
GAO
Tiejun,
LIU
Shaoqing,
WANG
Shuo,
et
al.
Influence
of
ul-
trasonic
vibration
on
friction
coefficient
between
TA2
titanium
alloy
sheet
and
its
contact
surface [J].
Forging
&
Stamping
Technolo-
gy,
2020,
45 (10):
151-155.
[27]
邓遇东.
超声振动辅助高强钢成形中的摩擦磨损机理钻研
[D].
福建:
华侨大学,
2022.
DENG
Yudong.
Research
on
friction
and
wear
mechanism
in
ultra-
sonic
vibration
assisted
forming
of
high
strength
steel [ D].
Fu-
jian:
Huaqiao
University,
2022.
[28]
徐斯诺,
冯英豪,
王春晖,
等.
超声振动辅助塑性成形声致效
应理论及利用钻研进展 [J].
塑性工程学报,
2023,
30 (6):
67-87.
XU
Sinuo,
FENG
Yinghao,
WANG
Chunhui,
et
al.
Theory
and
application
research
progress
of
acoustic
effect
in
ultrasonic
vibra- tion
assisted
plastic
forming [ J].
Journal
of
Plasticity
Engineer-
ing,
2023,
30 (6):
67-87.
[29]
刘彬,
李晟,
毛玉刚,
等.
航空 TA15 钛合金高温摩擦磨损性
能钻研 [J].
表表技术,
2023,
43 (8):
1-10.
LIU
Bin,
LI
Cheng,
MAO
Yugang,
et
al.
Study
on
tribological
properties
of
TA15
aviation
titanium
alloy
at
different
high
tempera-
tures [J].
Surface
Technology,
2023,
43 (8):
1-10.
[30]
常飞虎.
温度/ 超声复合能场对钛合金及其接触面摩擦机能的
影响 [D].
沈阳:
沈阳航空航天大学,
2023.
CHANG
Feihu.
The
method
and
applicationof
the
fracture
resisi-
tance
of
the
aluminum
alloy
sheet
based
on
local
reinforcement
[D].
Shenyang:
Shenyang
Aerospace
University,
2023.
[31]
何东芳,
温东旭,
吴和宝,
等.
钛合金超声振动辅助弯曲成形
的有限元分析及成形装置关键部件的强度校核 [ J].
中南大
学学报 (天然科学版),
2023,
54 (10): 3907-3914.
HE
Dongfang,
WEN
Dongxu,
WU
Hebao,
et
al.
Finite
element
a-
nalysis
for
ultrasonic
vibration-assisted
bending
of
titanium alloysand
strength
calibration
of
key
components
of
forming
equipment
[J].
Journal
of
Central
South
University
(Science
and Technolo-
gy),
2023,
54 (10):
3907-3914.
[32]
任成林.
钛合金变曲率弯边件温度超声复合能场弯曲工艺研
究 [D].
沈阳:
沈阳航空航天大学,
2023.
REN
Chenglin.
Research
on
bending
technology
of
titanium
alloy
with
variable
curvature
bending
parts
under
the
compound
energy
field
with
temperature
and
ultrasonic
vibration [ D].
Shenyang:
Shenyang
Aerospace
University,
2023.
有关链接







