现代航空发起机的结构设计和造作技术是发 动机研造、发展、使用中的关键环节�����,为 满足第四代战机用发起机以及未来更高代 战机的机能要求�����,除选取先进技术削减飞机机体结 构、机载设备的沉量表�����,发起机的推沉比达到 10 级 以上也是一项比力关键的技术�������。整体叶盘是发起机的 一种新型结构部件�����,而在发起机的电扇、涡轮、压气 机选取整体叶盘结构是一种有效提高发起机推沉比 的方式�����,同时也是一种提高发起机机能、简化结构、 降低落量、削减故障率、提高耐久性与靠得住性的沉要 措施�������。
整体叶盘是将叶片和叶盘通过先进的工艺做成一 体�����,省去通例叶盘使用的榫槽和榫头�����,使结构大大简 化�������。为了保障整体叶盘的高强杜纂耐高温机能�����,钛合 金可作为整体叶盘的优选资料�����,但是钛合金高强度、 热加工温度区间窄的问题也是目枪合金锻压成形工 艺的一个较大难题�������。
试验资料与铸造规划
试验资料为 TC4 合金 (Ti6Al4V)�������。TC4 合金是一 种 α+β 双相组织的通用钛合金�����,拥有优良的综合 机能�����,组织不变性好�����,拥有优良的韧性、塑性与高温 变形机能�����,能较好地进行热压力加工�������。本文中试验材 料采购自西部超导资料科技股份有限公司�����,其化学成 分如表 1 所示�������。
表 1 TC4 合金的化学成分
| 元素 | Al | V | Fe | B | Y | C | H | O | N |
| 比例 (%) | 6.46 | 4.18 | 0.018 | <0.001 | <0.001 | 0.0178 | 0.0022 | 0.201 | 0.0012 |
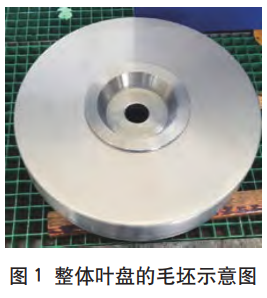
图 1 为整体叶盘的毛坯示意图�����,整体叶盘是中央带有凹槽的饼状结构�����,凹槽的中心为通孔�������。为了铸造 整体叶盘�����,铸造工艺分成了造坯、粗车、模锻、热处 理实时效等工序�������。
造坯
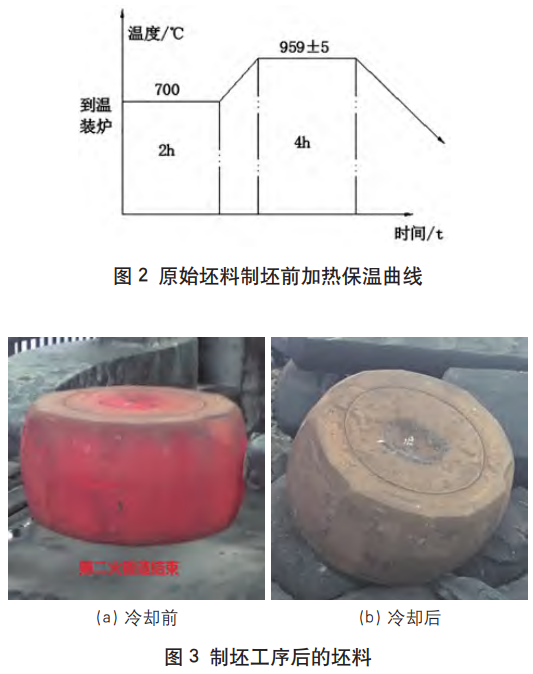
造坯重要通过两次镦粗过程实现�����,为得到钛合金 等轴组织�����,镦粗过程在 60MN 压力机上实现两相区锻 造�����,高低平砧�������。本试验中原始坯料为直径 400mm、 长度 950mm 的棒料�������。原始坯料在锻压造坯前被加热 至 (959±5)℃ ( 相变点以下 50℃ ) 并保温 4 幼时�����, 加热曲线如图 2 所示�������。在第一镦粗过程中�����,开锻温度 880℃�����,终锻温度 780℃ ( 实测坯料表表表温度 )�����, 分 3 次镦粗�����,由 950mm 镦粗至 820mm 停顿 15 秒后 持续镦粗至 700mm�����,翻转 180 度镦粗至 535mm�����,滚 圆调整至 H=535mm�������。趁热回炉在 (959±5)℃保温 2 幼时�������。在第二次镦粗过程中�����,开锻温度 880℃�����,终锻 温度 830℃ ( 实测坯料表表表温度 )�����,分 2 次镦粗�����, 由 535mm 镦粗至 400mm 停顿 15 秒后持续镦粗至340mm 滚圆调整至 H=340mm�������。而后在空气中冷却�������。 造坯后的坯料如图 3 所示�������。
粗车
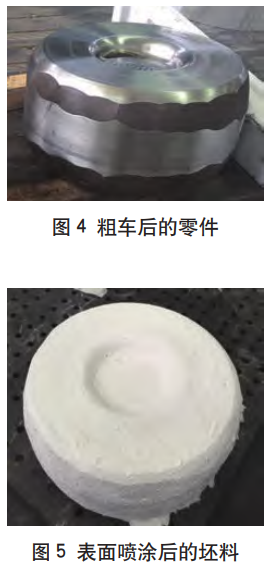
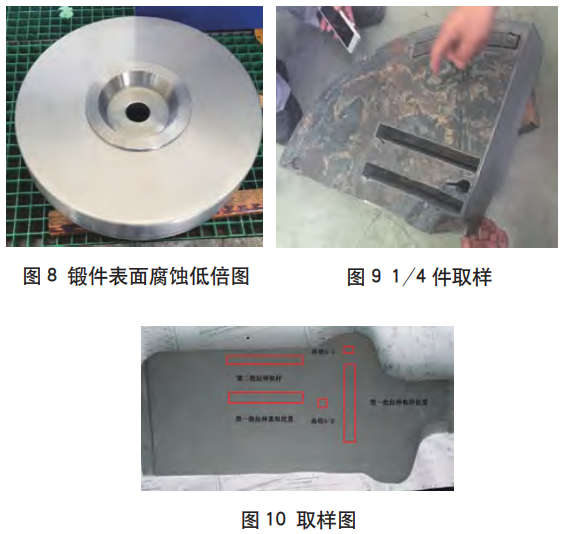
按工艺要求进行粗车�����,高低端面及圆周面单边车 掉5mm�������。按GB/T 5168-2020进行对坯料上表表侵蚀�����, 经过低倍检测�����,可见区域均为吞吐晶�����,晶粒均匀藐幼�������。
模锻
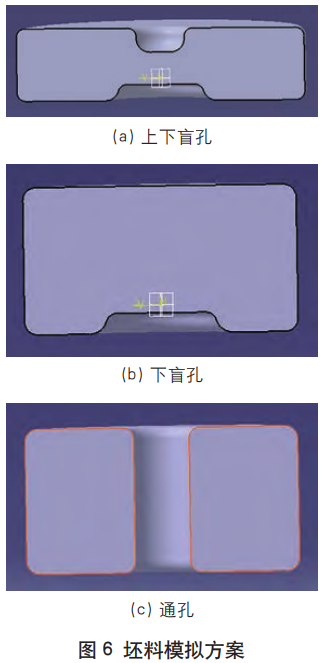
为预防锻件表表温降、增长光滑�����,模锻之前零件 表表必要预涂一层涂层:坯料预热 120 ~ 150℃�����,喷 涂 Ti-1 玻璃光滑剂 3 遍�����,厚度 δ=0.5 ~ 0.6mm�����, 喷涂后的坯料如图 5 所示�������。
坯料在加热炉内加热至 960℃保温 4 幼时�����,模具 加热至 450℃并保温 8h 以上再进行模锻�������。模锻设备 为 500MN 压机�����,设定恒应变速度 V=0.0455s-1�����,初始 下压速度 10mm/s������;第 1 件铸造始锻温度 950℃�����,终 锻温度 750℃�����,转移功夫 100s�����,欠压 12.7mm�����,压力 489.6MN�������。模锻实现后�����,坯料冷却至室温�����,并用水切 割切边�������。
现实上�����,模锻模具是本工序最沉要的一个问题�������。为此�����,现实模锻之前�����,DEFORM 有限元仿照首先被用 来进行规划的验证�������。这里我们设计了三个规划�����,如图 6所示�����,别离针对上盲孔、下盲孔、通孔坯料三种规划�������。
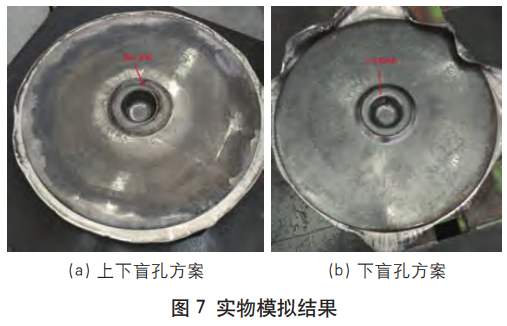
通过仿照高低盲孔及下盲孔规划成形均无问题�����, 通孔规划思考到下模定位及内孔折叠问题烧毁选择�������。 软件仿照后用铝合金资料对渣滓两种规划进行实物演 练�����,演练了局发现高低盲孔规划在现实操作时会因微 幼错移而导致上模冲头下压时盲孔圆周出现折叠�������。最 终规划选择下盲孔�����,既满足坯料定位问题�����,又无铸造 缺点产生�������。实物仿照了局见图 7 所示�������。
热处置实时效
模锻实现后�����,为提高锻件机能、得到双态组织�����, 必要对锻件进行固溶热处置实时效处置�������。固溶处置的 温度 (969±7)℃ ( 相变点以下 40℃ )�����,保温 4h�����,保 温实现后出炉水冷�����,转移功夫≤ 30s�������。时效处置的温 度设定为 (700±5)℃�����,保温 4.5h�����,保温功夫实现后 为使锻件冷却均匀�����,出炉置于料架上空冷�������。
试验了局与会商
锻件按粗加工锻件图加工�����,按 GB/T 5168-2020 中的划定进行低倍检测�����,检测了局批注�����,锻件表表晶 粒均匀藐幼�����,图 8 是典型的吞吐晶组织�������。取样后进行 机能测试�����,取样见图 9�������。
机能测试
1) 理化测试项目见表 2������;取样地位示意图见图 10�������。
表 2 理化检测项目
| 项目 | 数量 | 了局 |
| 低倍组织 | 1 | 合格 (吞吐晶) |
| 高倍组织 | 2 | 合格 (双态组织) |
| 室温拉伸 | 2 | 合格 |
| 高温拉伸 (300℃) | 2 | 合格 |
| 氢含量 | 1 | 合格 |
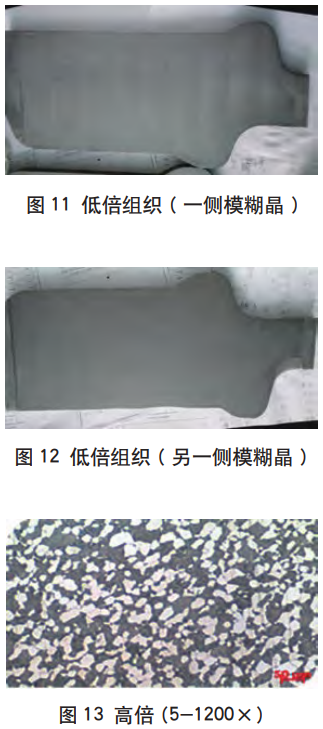
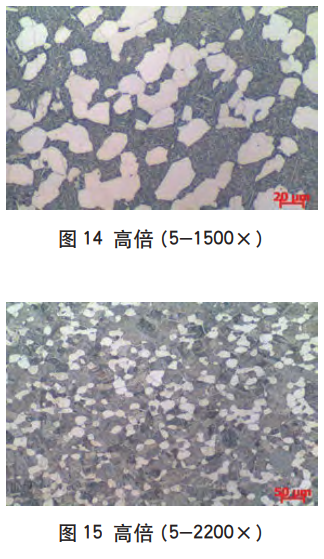
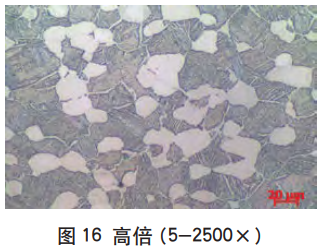
2) 低倍、高倍图片见图 11 ~图 16������;
3) 力学机能数据见表 3、表 4、表 5:
表 3 室温拉伸数据
| 抗拉强度 / MPa | 屈服强度 / MPa | 延长率 /% | 断面收缩率 /% |
| 试验数据 1 | 1027 | 928 | 14 | 43 |
| 试验数据 2 | 1020 | 922 | 14 | 42 |
| 尺度要求 | 900~1160 | ≥830 | ≥9 | ≥25 |
表 4 高温拉伸数据(300℃)
| 抗拉强度 / MPa | 屈服强度 / MPa | 延长率 /% | 断面收缩率 /% |
| 试验数据 1 | 742 | 602 | 17.8 | 64 |
| 试验数据 2 | 736 | 597 | 17.2 | 64 |
| 尺度要求 | ≥650 | ≥530 | ≥9 | ≥35 |
表 5 氢含量
实现语
铸造粗车后探伤水平可能达到 AA 级������;锻件整体 低倍及解剖件纵向低倍均为均匀的吞吐晶组织������;高倍组织为双相钛合金典型的双态组织������;室温拉伸、高温 拉伸机能远超过尺度最低要求�������。
通过仿照、试验后选定最优铸造规划�����,充分保障 了规划的可行性及靠得住性�������。而最后理化检测了局也表 明我公司从技术和设备方面齐全具备铸造大型钛合金 盘件的能力�������。
(注�����,原文标题:钛合金大型电扇叶的锻压技术钻研)
有关链接







