1 、引言
钛合金攻丝为半封关式切削,钛合金的弹性模量幼,在攻丝过程中产生较大的回弹,使丝锥与零件接触面积增大,造成了很大的摩擦扭矩,攻丝时切屑藐幼不易卷曲,排屑难题[1],往往造成丝锥被咬住、扭断等恶性变乱[2],本文提出解决钛合金攻丝问题的关键是减幼攻丝时丝锥与零件的接触面积,选择合理的丝锥几何参数及结构,保障钛合金零件攻丝的质量�������。
2 、钛合金攻丝的难点
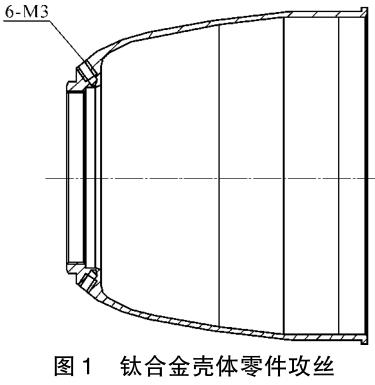
钛合金零件攻丝时由于切削区温度高,丝锥的齿背与被加工零件的螺纹接触面积大,丝锥攻丝时应力大,容屑面积幼,切屑不易排出,使丝锥磨损严沉,丝锥参数不易节造,造成零件变形大,切削液选择不当,易使钛合金产生化学反映天生 TiO2、TiN 等脆硬层,降低了零件委顿强度,也加剧了丝锥的磨损�������。 钛合金壳体零件攻丝如图 1 所示�������。
零件资料为钛合金 TC4,6 - M3 螺纹散布在回转体零件的表圆曲线面上,加工的螺纹与零件的回转中心成一角度,攻丝时尺度丝锥的后角太幼,锥心角厚度大,倒锥量加大,使攻丝时不起导向作用,易使丝锥打滑、卡死、扭断,造成尺寸超差�������。 影响壳体零件攻丝加工的成分好多�������。
2. 1 容屑空间幼
攻丝时由于丝锥的齿数多,容屑空间幼,使丝锥咬住,切屑不易顺利排出造成钛合金零件在攻造螺纹时拉丝,使零件超差报废�������。
2. 2 加工后回弹大
钛合金弹性模量幼、屈强比大,攻丝时产生较大的回弹,造成了很大的摩擦力,引起丝锥磨损、崩刃,使加工的零件超差�������。
2. 3 丝锥易磨损
钛合金资料攻丝时,资料间扭矩大于碳钢的 2倍,钛合金切削变形系数远比其它金属幼,因而丝锥攻造螺纹时摩擦界面温度高,丝锥易折断�������。
2. 4 零件接触面积大
由于钛合金亲和力大,攻丝时切屑藐幼不易弯曲,易产生粘刀景象,切屑挤在丝锥切削齿上的沟槽里中不易排出,造成刀具粘接产生积屑瘤�������。
3、 解决法子
3. 1 削减丝锥的齿数
削减齿数,选取双圆弧截面的容屑槽,适当减幼锥心厚度,达到增大容屑空间的主张�������。
3. 2 合理的丝锥角度
为了减幼丝锥的磨损,在校准齿上留出韧带0. 2 - 0. 3mm,加大后角到 20° - 30°并沿丝锥全长磨去齿背中段,预防攻丝时产生较大的回弹,保留 2 -3 扣校准齿后,将倒锥量由(0. 05 - 0. 2)mm/ 100mm增大至(0. 16 - 0. 32)mm/ 100mm,减幼丝锥与零件的摩擦力�������。
3. 3 合理的丝锥结构
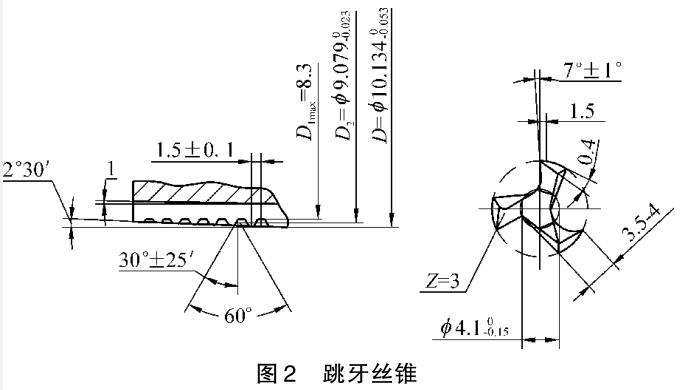
为了减幼丝锥的扭矩,将齿背宽度减幼(磨去)1 / 2 - 1 / 3,提高丝锥的刚性,选取跳牙丝锥在切削齿上相间地去掉螺扣,改善切削前提,降低了扭矩�������。 其结构如图 2 所示�������。
3. 4 合理的攻丝用量
攻丝时除了应选择相宜的丝锥,还要选择合理的钻孔直径�������。 在攻造钛合金时,牙高率不应超过70% ;当牙高率超过 70% 时,攻丝扭矩会急剧上升,而 70% 的牙高率并不影响螺纹衔接强度�������。 切削速度节造在 5. 7 - 8. 8mm/ min 较相宜,能够提高丝锥的耐用度,削减丝锥后导的磨损�������。
3. 5 合理的注入方式
钛合金攻丝时,不宜选用水基切削液,预防水在高温下形成蒸汽泡附着在切削刃上,在攻丝时产生积屑瘤,使切削不不变,切削液宜选用蓖麻油 60%和火油 40% 的混合液�������。
4 、事俘利用
加工钛合金壳体零件 6 - M3 螺纹时,选用跳牙丝锥,资料为 WGMo5Cr4V2Al�������。
(1)在丝锥切削齿上相间地去掉螺扣,以改善切削前提�������。
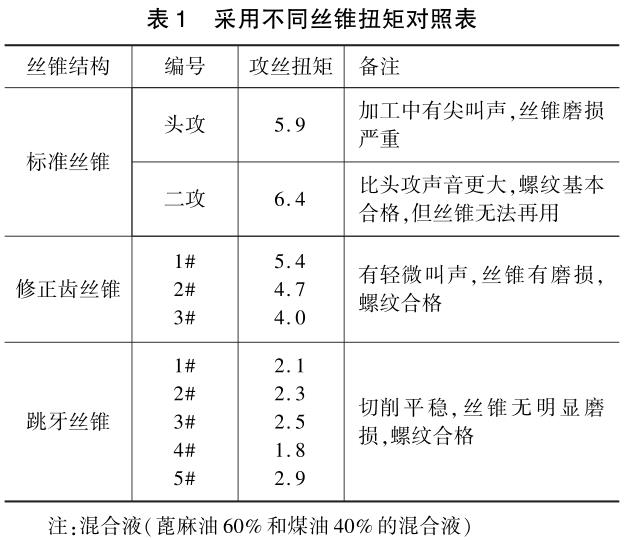
由表 1 可见,选取跳牙丝锥的扭矩是尺度丝锥的 1 / 3. 4 ~ 1 / 2,为建改丝锥的 1 / 2,8 ~ 1 / 1. 7�������。 因而选用跳牙丝锥能满足钛合金零件的攻丝质量,降低丝锥的扭矩�������。
(2)加大后角,削减丝锥与零件之间的接触面积,使切削扭矩显著降落�������。
(3)选取跳牙丝锥时,砂轮表缘顶部不必要过度敏感,改善了磨削前提�������。
(4)在钛合金零件攻丝 M3 螺纹前,螺纹底孔加工直径 = 螺纹直径 - 2 × (尺度牙高 × P × 70% ) = 3- 2 × (0. 5413 × 0. 5 × 70% ) = 2. 6(mm)�������。
(5)选取了间齿攻丝,扭转了回镇压力,相邻丝扣侧刃之间有较宽的空间,改善了容屑和切削液进入切削区的前提,使切削齿始终处于较好的光滑状态,提高了刀具耐用度�������。
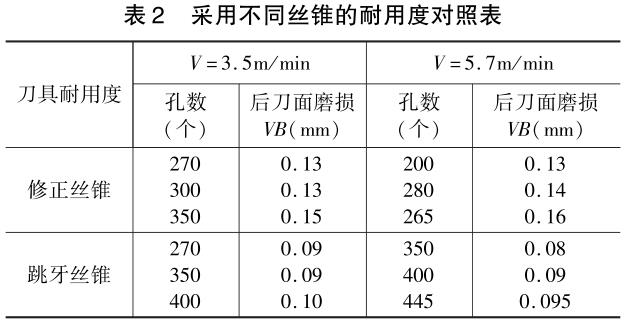
由表 2 数据可见,选取跳牙丝锥攻造钛合金比建改丝锥攻造钛合金丝锥的耐用度大得多�������。为了保障钛合金壳体零件在斜面上的攻丝直线度,在切削丝锥前端做出导向柱,以免丝锥刚攻入时产生歪斜�������。
5 、结语
本文介绍钛合金壳体(TC4) 零件攻丝时,凭据分歧的丝锥结构,合理选用丝锥资料、切削速度、结构参数、攻丝液,提高丝锥的耐用度,降低攻丝扭矩,保障钛合金壳体零件的攻丝质量,通过多批次的零件加工,使零件合格率由 80% 提高到 98% 左右�������。
参考文件
[1]何风岐. 钛合金切削扭矩模型[J]. 航天造作技术,1984(S1).
[2]任红军,鞠伟,张俊霞. 钛合金攻丝技术及丝锥改进[J].机械造作,2005(3):52 - 54.
第一作者:张利军,西安北方光电科技防务有限公司技术中心工艺钻研所,710043 西安市
First Author: Zhang Lijun,North Electro - optic Co. ,Ltd Technology Center Institute of Technology, Xi’an 710043, China
有关链接







