钛和钛合金拥有密度幼、强度高、耐凹凸温机能优良等特点����,被宽泛利用于石油化工及军工、航天、造药等多个领域������。钛脊合金的焊接性问题最重要的是存在气孔以及接头的脆化问题������。
产生气孔的重要原因是氢气����,由于焊接时钛吸收氢的能力很强����,且钛元素是一种活跃元素����,在温度300℃以上就大量地吸收氢����,随着温度的降落����,氢的溶化度显著降落����,因而溶化于液态金属中的氢气来不及逸出就形成氢气孔������。
因钛与氧反映易形成致密的氧化膜����,所以钛材拥有较高的耐侵蚀性和化学不变性����,在焊接时����,熔池温度达5000℃左右����,在这个温度区间����,钛及合金与氧、氢、氮等急剧产生反映����,在300℃以上时急剧吸收氢����,450℃以上急剧吸收氧����,600℃以上急剧吸收氮������。当熔池吸收这些有害气体后����,焊接接头的韧性和塑性城市产生较大变动������。
当温度达到882℃以上时����,焊接接头的晶粒变得粗壮����,当焊缝冷却时会形成马氏体组织����,进而使焊接接头的强度、韧性、塑性、硬度降落����,产生过热偏差����,焊接接头脆化严沉������。因而����,焊接钛合金时����,应对熔池、熔滴及高温区的正背面都进行靠得住的氩气���;����,这是保障焊缝质量的关键点������。因氢易从高温熔池向低温扰装响区扩散����,氢含量的增长导致析出迪胙氢化合物增长����,扰装响区脆性增大������。另表析出的氢化物体积膨胀时产生组织应力����,进而导致延长裂纹的产生������。容器用钛材的决定性指标是塑性而不是强度����,所以只有在退火状态下才拥有最好的塑性����,同时拥有最佳屈强比、焊接机能、耐侵蚀机能等������。因而钛材的供货状态应为退火����,以削减脆化的水平������。
1、钛设备的造作重点及提高焊接质量的工艺措施
钛设备应放在橡胶皮上造作����,不允许与碳钢资料接触����,以免碰伤、擦伤钛表表���;切割或卷造成形设备应算帐干净����,卷板辊包薄膜����,以免钛设备表表划伤或受铁离子传染等���;在钛材上划线应尽量用金属铅笔划线����,不宜使用记号笔书写����,以免影响资料的耐侵蚀机能���;坡口应选取机械打磨����,不宜使用火焰切割坡口������。
焊接前应仔细查抄焊缝坡口表表有无缺点����,宜选取渗入检测����,检验坡口及两侧部位是否有表表缺点存在���;打磨设备应选取专用打磨工具(不锈钢砂略飕打磨)���;焊前坡口两侧25mm领域内、焊丝均应洗濯干净����,用丙酮洗濯去除氧化膜������。洗濯后若超过4h应沉新洗濯���;选择最相宜的焊接工艺进行焊接����,严格节造焊接和气体后���;ご胧���;以保障焊出合格的焊缝������。宜选取99.999%的氩气���;����,焊出来的焊缝色彩步崆最梦想的������。钛设备错边量����,1/5t=1.2mm(t=6mm)����,技术要求高于GB150���;钛焊策应在空气干净、无尘、无烟环境下进行���;尽量不要鄙人雨天施焊(因本公司钛造作场地不是密封的场地����,湿度较大)���;焊缝和扰装响区焊后用10倍放大镜进行100%查抄����,不应有裂纹、气孔、弧坑、夹渣、飞溅物等������。钛压力容器不许有咬边����,焊缝表表色彩为银白色为最好����,金黄色均匀的为通常����,蓝色的为稍差����,要去除蓝色����,若是其它色彩的均应返建������。
随着温度的分歧����,钛设备表表的氧化而形成的化合价的氧化钛����,因而氧化膜的色彩也不一样������。通常情况下����,800~900℃之间为灰色���;700~800℃之间为红灰色���;600~700℃之间为紫色���;500~550℃之间为蓝色���;400~450℃之间为金黄色���;300~400℃之间为淡黄色���;200℃以下为银白色������。
2、设备技术要求及焊接工装
设备总图见图1����,管程部门均为钛材(TA2/6mm)�����������?浅滩棵盼ǔ5秃辖鸶郑≦345R/8mm)����,换热管材质为TA2/φ25×2������。
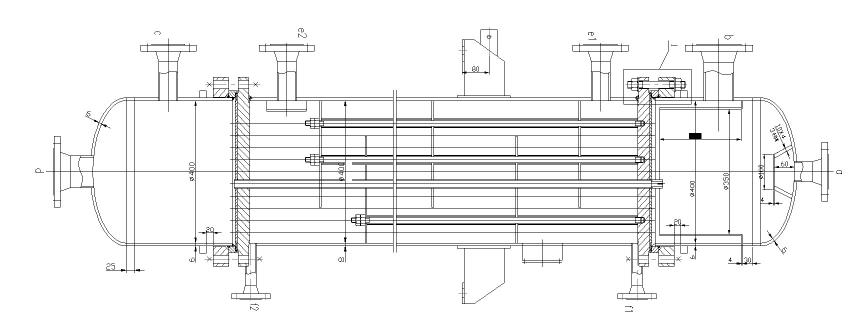
图1
管程介质为氯气、氢氧化钠(高度风险介质)����,设计压力为0.6MPa������。管板为复合钛板(TA2+16MnⅡ)������。该换热器必要带产品焊接试板������。
钛容器焊接时不仅溶池要���;����,焊后在冷却中的焊缝正面及焊缝背面也要���;������。选取���;ね险质穷讶萜骱附拥淖畲筇氐������。对于此台钛设备的焊接����,设计了多种类型焊缝的充氩���;すぷ����,换热器纵缝焊接的气体���;すぷ叭缤2所示����,换热器管箱封头与筒体环缝的气体���;すぷ叭缤3所示���������;蝗裙苡牍馨宓钠灞���;すぷ叭缤4所示������。
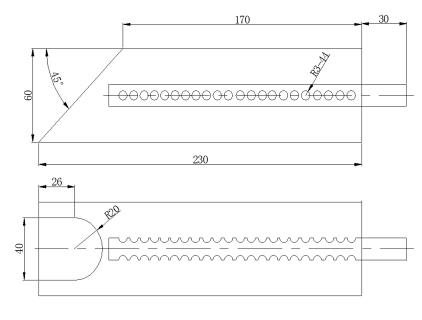
图2 筒体纵缝气���;すぷ
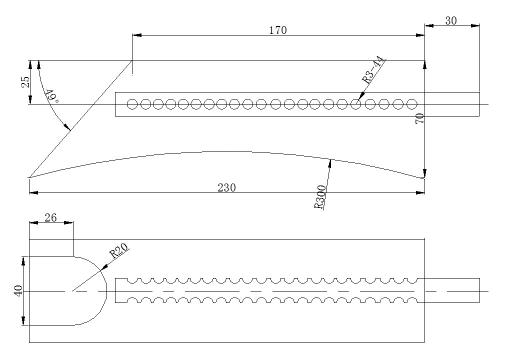
图3 筒体与封头环缝气���;すぷ
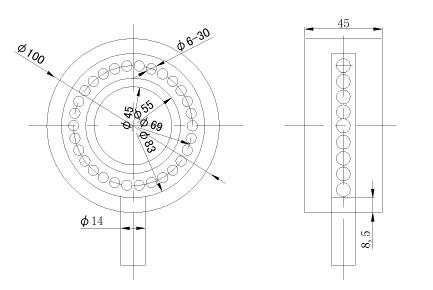
图4 换热管与管板的焊接气���;すぷ
3、焊缝型式
本设计的换热器����,焊接工艺造订的对接焊缝型式如图5所示����,角焊缝型式如图6所示����,换热管与管板焊缝型式如图7所示������。
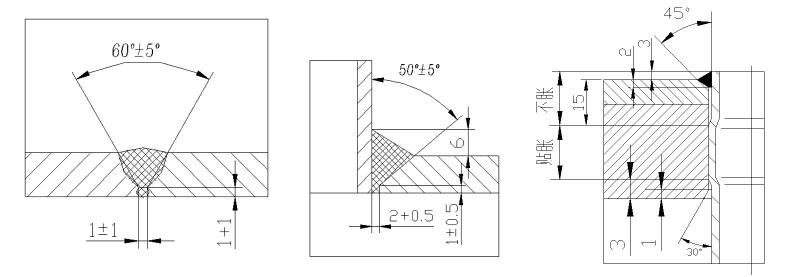
图5、6、7
4、焊接要求及焊接工艺参数
4.1焊接要求
(1)钛容器施焊前����,应经焊接工艺评定合格并应由具备相应持证项主张焊工进行施焊����,焊接工艺规程应按工艺评定了局及相应图样技术要求进行造订������。设备仪表应经计量且设备状态无缺������。
(2)钛材焊策应在无尘、无烟、空气干净的环境下进行����,焊接区域应为独立的区域����,当遇下列情况时应不容焊接(风速≥1.5m/s���;相对湿度>80%���;焊件温度低于5℃����,鄙人雨和下雪时的室表作业)������。超出此领域时应终场施焊������。施焊环境应严格遵守钛材焊接环境要求������。
(3)焊材的保留库应干燥����,湿度不得大于60%����,温度不应低于5℃������。焊接坡口及两侧25mm处利用机械步骤去除表表氧化膜������。放焊前用丙酮洗濯����,洗濯后若超过4h没有焊接����,应沉新进行洗濯������。定位焊策应与设备主体焊缝选取一样的焊接工艺����,并且应使定位焊最后熔入永远焊缝中������。
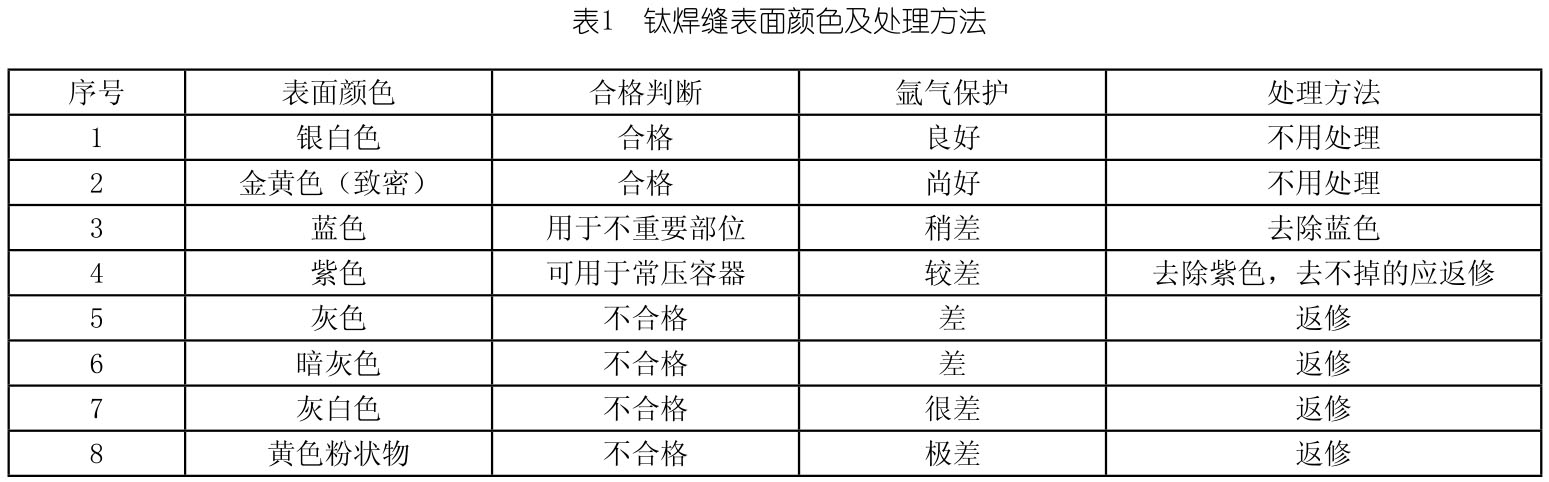
(4)焊缝表表的状态尺寸和焊接要求应切合JB/T4745-2002尺度要求������。焊缝表表利用10倍放大镜查抄����,不应有裂纹、未熔合、气孔、弧坑、夹渣、飞溅物、打弧点等������。焊缝不得有咬边����,并对所有焊缝和扰装响区的焊接实现原始状态时的表表色彩进行检验����,并按表1判断是否合格并进行处置������。
(5)换热器管板焊接时����,宜选取Z形跳焊法(详见图8)����,以节造焊接变形���������;蝗裙芩嗍┖甘����,不得同时焊接一根钛管����,单侧施焊时����,另一侧严禁进行割、胀、洗管工作���;换热管焊接时����,起弧和收弧地位详见图9������。从11点地位起弧����,顺使仉旋转焊接一周后在12点地位起头收弧������。焊接实现����,氩气后���;3~5秒������。
4.2焊接工艺参数
本文所示的换热器����,选取手工钨极氩弧焊焊接步骤(GTAW)������。手工钨极氩弧焊参数详见表2������。
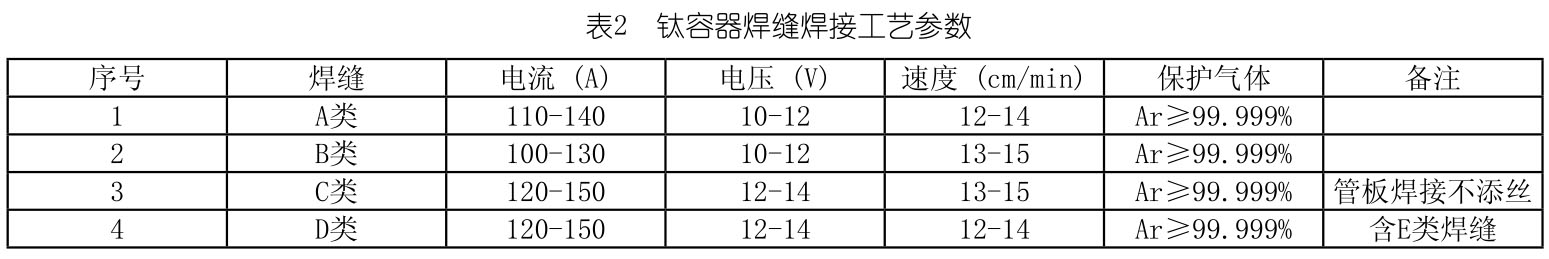
焊缝应选取幼线能量焊接����,焊接层间温度手感温热����,以不超过60℃为宜������。焊接选取铈钨棒φ2.5����,喷嘴直径φ12������。
5、钛材产品焊接试板要求
当设计压力不幼于1.6MPa迪胙造压力容器及图样注明盛装毒性水平为极端风险或高度风险介质的低压容器的圆筒A类纵向焊缝����,应按每台造备产品焊接试板������。钛材焊接试板要求拥有与筒体纵缝同材质(商标、状态、规格)、同焊接工艺评定、同焊工、同焊材、同焊接工况进行焊接����,且衔接在筒体纵缝耽搁部位������。待焊接表观检验合格后����,进行无损探伤����,与筒体探伤搭接������。拍片合格后取下产品试板������。钛造容器产品钛焊接试验的力学机能检验按JB/T4745-2002《钛造焊接容器》附录C进行有关的力学机能试验������。复合板式钛造容器
奔拖胙容器的力学机能检验按GB150-2011《压力容器》及NB/T47016-2011《承压设备产品焊接试件的力学机能检验》进行有关的力学机能试验������。
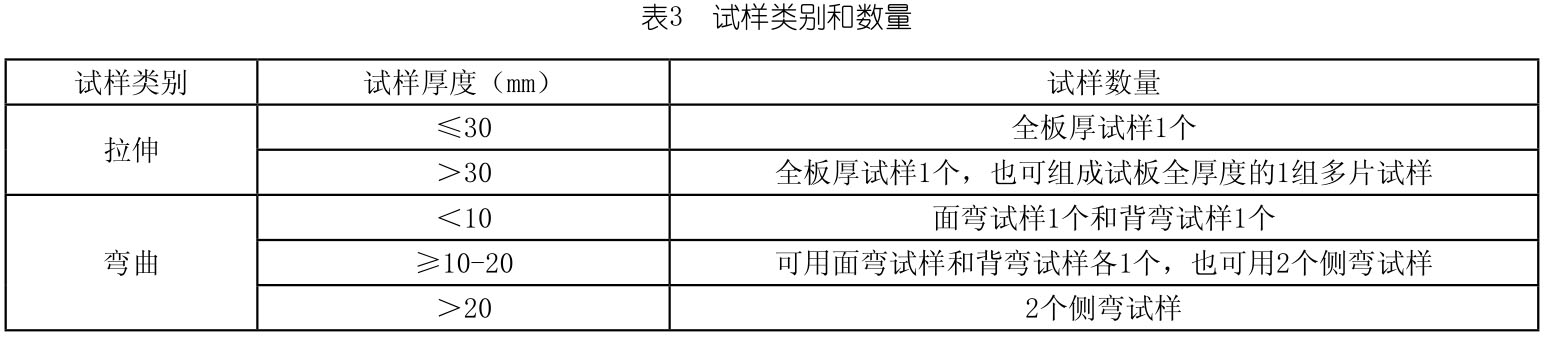
钛容器产品焊接试板的试样类别和数量详见表3������。
弯曲试样厚度为≤10mm(若>10mm����,则加工至10mm)试样弯曲宽度为30mm����,弯心直径d为8a或10a����,具体凭据钛材商标����,弯曲角度为180°������。
钛材的利用领域越来越宽泛������。对此类设备造作该当越发审慎����,安全性要求应适当提高������。造作单元应高度器沉钛设备的造作工艺要求����,杜绝因焊接问题而引发的质量变乱������。
参考文件
[1]GB/T151-2014����,热互换器[S].
[2]GB150-2011����,压力容器[S].
[3]NB/T47016-2011����,承压设备产品焊接试件的力学机能检验[S].
[4]JB/T4745-2002����,钛造焊接容器[S].
[5]陈保国主编.焊接技术[M].北京:化学工业出版社����,2009.
[6]中国机械工程学会焊接学会编.焊接办册(第三版)[M].北京:机械工业出版社����,2008.
有关链接







