航空航天锻件作为大飞机、火箭等高端设备的关键承力部件(如飞机机体承力框、发起机涡轮盘、火箭燃料贮箱等)����,其质量直接决定设备的服役安全与机能上限���。目前主流造作资料以铝合金、TC4钛合金、高强钢为主����,这类资料需通过精密铸造实现复杂成形����,但面对“高质量要求”与“高能耗出产”的双沉矛盾——据统计����,铸造工艺能耗占机械造作行业总能耗的25%����,且能耗管控粗放问题凸起����,若何在保障锻件质量的基础上实现节能降耗����,已成为我国“双碳”指标与造作业转型布景下的主题课题���。
锻件缺点的形成贯通全出产流程����,可追忆至原资料、备料、加热、锻压、锻后热处置5个关键环节���。原资料环节的表表裂纹、非金属同化����,备料环节的端面裂纹����,加热环节的过热/过烧����,锻压环节的折叠/穿流����,以及锻后热处置的冷却裂纹等����,均会导致锻件力学机能衰减(如塑性降落、委顿寿命缩短)甚至直接报废���。例如����,TC4钛合金因导热差、铸造温度窄����,易因变形参数不当产生残存应力����,径向应力从表层拉应力过渡诚意部压应力����,严沉影响尺寸不变性���。
为应对严苛质量要求����,航空航天锻件已形成多维度检测技术系统:表观质量检测从传统接触式(大型卡钳)发展为非接触式(激光扫描、双目视觉)����,可实现高温锻件的动态高精度丈量�������;力学机能检测需沿纵向、切线、横向多方向取样����,结合拉伸、冲击、硬度试验评估综合机能�������;残存应力检测涵盖钻孔法(半粉碎)、X射线衍射法(无损)等����,超声检测则成为内部缺点(裂纹、白点、同化)检出的主题伎俩����,尤其合用于核电稳压器等关键锻件的整个积检验���。
能耗管控需从工厂、设备、产品三层协同推动:工厂层通过度布式能源治理系统实现多车间能耗数据实时采集与分析�������;设备层分辨加工能耗(随工艺非线性变动)与根基能耗(随开机功夫线性变动)����,结合5M1E分析法管控扰动成分�������;产品层基于?流理论分析物质流与能量流耦合关系����,通过工艺优化(如TC4钛合金提高变形温度、高强钢旋转锻件关式铸造)实现“质量-能耗”协同调控����,为行业高质低耗转型提供技术蹊径���。
1、行业布景与技术需要
1.1航空航天锻件的利用价值与资料个性
航空航天领域对锻件的“高靠得住性”“高力学机能”需要源于其承力职能——飞机起落架、发起机涡轮轴、火箭箭体承力环等部件����,需在极端工况(高温、高压、交变载荷)下持久服役����,一旦失效将引发苦难性变乱���。凭据《锻压手册》(2002)����,大型锻件需满足三大主题质量要求:①解除冶金缺点(如缩孔残存、同化)�������;②获得均匀细晶粒组织�������;③实现力学机能定向散布����,这对资料选择与成形工艺提出严苛要求���。
目前主流铸造资料出现“轻量化”与“高强度”两大趋向:
铝合金:以2219、6082、7B04等型号为主����,拥有密度低(2.7g/cm?)、比强度高、抗侵蚀的优势����,宽泛用于飞机机体结构件���。例如����,2219铝合金锻环需通过温鞍形铸造节造Al?Cu第二相偏析����,确保三维力学机能均匀性�������;
TC4钛合金:属于(α+β)型钛合金(Ti-6Al-4V)����,比强杜着于铝合金����,耐高温机能凸起(持久服役温度≤400℃)����,是航空发起机叶片、机身框架的主题资料����,但存在导热系数低(约为钢的1/5)、铸造温度领域窄(925~1025℃)、应变速度敏感等加工难点�������;
高强钢:以300M钢、18MND5钢为代表����,抗拉强度可达1800MPa以上����,合用于飞机起落架、核电稳压器筒体等沉载部件���。例如����,18MND5钢锻件需通过等温正火+球化退火细化组织����,满足Rm≥630MPa、A≥20%的机能要求���。
1.2质量与能耗的双沉技术挑战
1.2.1质量节造难点
航空航天锻件的质量风险重要源于“缺点荫蔽性”与“机能颠簸大”:
缺点荫蔽性:部门缺点(如白点、内部同化)需借助超声、X射线等无损检测伎俩鉴别����,通例目视难以发现���。例如����,高强钢锻件的白点由氢与内应力共同作用形成����,直径仅0.1~5mm����,却会使塑性降低30%以上�������;
机能颠簸大:工艺参数微幼变动即导致机能误差���。以TC4钛合金为例����,变形温度从925℃升至1025℃����,残存应力可降低40%~50%�������;变形水平从30%增至70%����,均匀等效残存应力从80MPa升至120MPa����,且晶粒尺寸易出现不均匀景象���。
1.2.2能耗管控痛点
铸造行业的高能耗个性体此刻三方面:
能耗占比高:据柳晶等(2016)钻研����,铸造能耗占机械造作行业总能耗的25%����,其中加热环节(燃料点火)与锻压环节(液压机驱动)占比超80%�������;
管控粗放:无数企业仅统计工厂总能耗����,不足设备级、工序级细分数据����,难以定位高能耗幽微点���。例如����,大型液压机的“加工能耗”(随锻件变形量变动)与“根基能耗”(光滑、节造系能耗)未拆分����,导致节能措施针对性不及�������;
工艺协同差:质量与能耗存在耦合矛盾——为解除缺点(如过热)往往需耽搁加热功夫����,导致能耗上升�������;而过度钻营节能(如降低加热温度)又可能引发锻件冷硬、裂纹等问题���。
2、锻件缺点分析与形成机造
锻件缺点的产生与出产流程强有关����,需按“原资料-备料-加热-锻压-锻后热处置”全环节拆解����,结合典型资料个性(如TC4钛合金、高强钢)分析成因与影响���。
2.1原资料环节缺点
原资料(轧材、挤材、锻坯)的固出缺点是锻件质量隐患的首要起源����,多源于铸锭加工过程����,具体类型、特点及影响如表1所示(基于马慧娟等2024年钻研数据)���。
表1原资料导致的锻件缺点
| 缺点名称 | 重要特点 | 成因与影响 |
| 表表裂纹 | 多见于轧材、锻棒����,呈直线状����,与变形方向一致 | 铸锭帽口不及导致表表缺点����,铸造中形成微裂纹�������;钠含量过高或扇形枝晶粗壮引发深裂纹����,粉碎金属陆续性 |
| 非金属同化 | 内部随机散布的难熔杂质(如氧化物、硫化物) | 熔炼时炉料不干净、精辟不彻底����,易成为应力集中源����,降低强杜纂委顿寿命����,粉碎气密性 |
| 铝合金氧化膜 | 低倍试片呈短线性裂纹����,集中于大变形区����,沿金属流线散布����,断口为灰白幼平台 | 资料表表与空气接触形成氧化膜����,纵向力学机能无显著影响����,但降低高度方向强度 |
| 白点 | 纵向断口呈银白色圆形/椭圆形黑点 | 氢与内应力共同作用形成����,降低钢的塑性与强度����,热处置时易开裂 |
| 粗晶环 | 铝合金挤压棒圆周表层存在粗壮晶粒区 | 淬火加热时表表晶粒被周围晶粒“吞噬”急剧长大����,降低铸造机能����,易引发铸造裂纹 |
| 缩孔残存 | 内部存在疏松、同化或偏析 | 铸锭冒口缩孔未切除干净����,铸造或热处置时易引发开裂 |
典型案例:某TC4钛合金锻坯因铸锭氢含量超标(>50ppm)����,铸造后经超声检测发现内部白点����,导致冲击韧性从65J/cm?降至30J/cm?����,无法满足发起机叶片使用要求���。
2.2备料环节缺点
备料环节(剪怯注锯怯注车削)的操作不当或设备传染����,易导致锻件后续成形缺点����,重要类型如表2所示(基于马慧娟等2024年钻研数据)���。
表2备料产生的锻件缺点
| 缺点名称 | 重要特点 | 成因与影响 |
| 切斜 | 坯料端面与轴线倾斜 | 设备未压紧����,铸造时易产生折叠 |
| 端面凹陷 | 端面中心呈凹形 | 剪刀间隙过幼����,金属中心被拉拽����,铸造时易开裂 |
| 端面裂纹 | 冷剪大截面钢锻件时端面出现裂纹 | 坯料硬度高(>HB250)����,剪切时单元压力过大����,内部应力集中����,尤其易产生于偏析严沉区域 |
| 凸芯开裂 | 凸芯部位出现纵向裂纹 | 凸芯截面幼、冷却快����,与端面(冷却慢)形成温差����,产生扰爪力 |
关键管控点:备料后需查抄坯料端面平坦度(公差≤0.5mm)、无裂纹(可通过磁粉检测初步筛查)����,并算帐机床内金属碎屑����,预防同化引入���。
2.3加热环节缺点
加热是铸造的主题预处置工序����,缺点产生源于“介质影响”“组织异常”“温度不均”三类原因����,具体如表3所示(基于马慧娟等2024年、梁士宝2012年钻研数据)���。
表3加热时产生的锻件缺点
| 缺点名称 | 重要特点 | 成因与影响 |
| 氧化与脱碳 | 表表形成厚氧化皮����,碳含量降低 | 炉内保温功夫过长(>4h)����,氧化导致烧损率>5%����,表表易出现麻点�������;脱碳使硬度降低10%~15% |
| 过热/过烧 | 过热阐发为晶粒异常长大�������;过烧伴随晶粒氧化、溶解����,无显著温度界限 | 加热温度过高(如TC4钛合金超1050℃)或高温停顿功夫过长����,过热降低塑性�������;过烧锻件变形时必开裂 |
| 加热裂纹 | 表表或内部出现横向/纵向裂纹 | 大尺寸锻件加热速度过快(>10℃/min)����,中心与表表温差>200℃����,扰爪力超过强度极限 |
资料特异性:TC4钛合金加热时需严格节造炉内空气(真空或惰性气体)����,预防表表形成富氧α层(厚度>50μm)����,不然铸造时易产生表表开裂�������;而18MND5钢加热需分段升温(≤600℃时5℃/min����,600~900℃时10℃/min)����,预防扰爪力过大���。
2.4锻压环节缺点
锻压过程的金属流动、变形参数(温度、速度、水平)直接影响缺点形成����,是缺点高发环节����,重要类型如表4所示(基于马慧娟等2024年、方秀荣等2021年钻研数据)���。
表4锻压过程中产生的缺点
| 缺点名称 | 重要特点 | 成因与影响 |
| 粗壮晶粒 | 晶粒尺寸>100μm����,远超技术要求(≤50μm) | 铸造温度过高(如6082铝合金超550℃)或变形水平落入临界区(10%~20%)����,降低委顿机能30%以上 |
| 冷硬景象 | 表表硬度升高(如TC4钛合金HB从300升至380)����,塑性降落 | 变形温度过低(<900℃)、变形速度过快(>1000mm/s)或锻后冷却快����,再结晶软化滞后于加工硬化 |
| 折叠 | 表表或近表表形成金属沉叠����,断口呈台阶状 | 金属变形时氧化表表金属聚合����,粉碎金属陆续性����,成为委顿裂纹源 |
| 穿流 | 低倍流线穿透筋条根部����,流线陆续性粉碎 | 模具设计不合理(如圆角过���。����,金属流动错乱����,降低抗侵蚀机能与委顿寿命 |
| 残存应力集中 | TC4钛合金径向应力:表层拉应力(50~80MPa)����,心部压应力(-80~-120MPa) | 变形不均匀(如端面与心部变形量差>15%)����,导致锻件时效后尺寸变形量超0.1mm/m |
典型案例:某航天高强钢旋转锻件(深孔薄壁结构����,壁厚14mm)因锻压时冲头速度过快(500mm/s)����,孔壁温降达80℃����,金属流动性降落����,导致内腔填充不及����,需通过后续机加工切除3mm余量����,增长出产成本���。
2.5锻后热处置环节缺点
锻后热处置旨在细化组织、调控机能����,但冷却速度、保温功夫不当易引发缺点����,重要类型如表5所示(基于马慧娟等2024年、徐春雷等2021年钻研数据)���。
表5锻后热处置中产生的缺点
| 缺点名称 | 重要特点 | 成因与影响 |
| 冷却裂纹 | 表表或内部出现网状裂纹����,多沿晶界扩大 | 冷却速度过快(如TC4钛合金水淬速度>50℃/s)����,相变应力与扰爪力叠加����,超过资料断裂韧性 |
| 网状碳化物 | 高碳钢晶界析出陆续碳化物网络 | 终锻温度过高(>1050℃)、冷却速度过慢(<5℃/min)����,热处置时易沿碳化物网络开裂 |
| 硬度过高/不及 | 硬度偏离技术要求(如18MND5钢要求HB220~250����,实测HB280或HB190) | 硬度不及:淬火温度低(<850℃)或保温功夫短(<1h)�������;硬度过高:正火后冷却快或回火功夫短 |
| 粗晶粒 | 晶粒尺寸>80μm����,力学机能衰减 | 加热温度高(>950℃)或保温功夫长(>3h)����,强度降低15%~20%����,塑性降低25%~30% |
解决规划:TC4钛合金锻后需选取“真空退火”(780℃×3h����,空冷)����,预防氧化�������;18MND5钢需“等温正火”(890℃×2h����,随炉冷至600℃空冷)����,细化珠光体组织����,保障硬度均匀性���。
3、锻件质量检测技术系统
航空航天锻件质量检测需覆盖“表观-力学-微观-缺点-残存应力-抗侵蚀”全维度����,结合伙料个性与使用场景选择适配步骤����,确保检测精杜纂效能平衡���。
3.1表观质量检测
表观质量蕴含几何尺寸、状态精度、表表缺点����,需应对“高温、大尺寸、复杂状态”检测难题����,分为接触式与非接触式两类步骤���。
3.1.1接触式丈量法
合用于常温、幼尺寸锻件����,主题步骤蕴含:
大型卡钳/量杆法:丈量精度±0.5mm����,操作单一����,无需特殊设备����,合用于锻件表径、高度等基础尺寸检测�������;
深度尺法:丈量深孔、凹槽深度����,精度±0.1mm����,需把稳锻件表表平坦度(粗糙度Ra≤6.3μm)����,不然误差超10%���。
局限性:高温锻件(800~1200℃)无法直接接触����,大尺寸锻件(长度>10m)搬运难题����,检测效能低(单件需30~60min)���。
3.1.2非接触式丈量法
是当前主流技术����,拥有精度高(±0.05mm)、效能高(单件<10min)、适应高温环境的优势����,重要分为激光丈量与推算机视觉两类:
(1)激光丈量技术
激光束投射法:通过投射激光条纹至锻件表表����,结合相机捉拿变形条纹����,推算尺寸误差����,合用于长度、直径丈量����,操作直观����,但激光斑在高温锻件(>1000℃)上易受红光滋扰����,需加装滤光片�������;
飞行功夫法(TOF):通过激光发射与接管功夫差推算距离����,德国LaCam-Forge系统选取该技术����,可实现800~1200℃锻件的三维丈量����,精度±0.1mm����,已利用于飞机起落架锻件检测�������;
激光扫描测距法:相位雷达法(相对精度±0.01mm����,绝对精度±1mm)合用于近距离丈量�������;脉冲雷达法(精度±0.5mm)合用于远距离(>10m)、大领域丈量����,上海交通大学开发的“二自由度并联机构+激光传感器”系统����,可实现大型环形锻件的内径丈量����,误差<0.1mm���。
(2)推算机视觉技术
双目立体视觉:通过两台CCD相机仿照人眼����,推算视差获取三维信息����,日本Okamoto等开发的双CCD系统����,可在1000℃高温下不变丈量����,精度±0.08mm����,合用于复杂曲面锻件(如发起机叶片)�������;
结构光视觉:投射线结构光至锻件表表����,通过相机采集光条变形����,沉建三维模型����,Zhang等提出的系统可丈量不规定锻件(如异形接头)����,但需预设扫描蹊径����,导轨尺寸受空间限度�������;
多相机协同丈量:选取4~8台相机环抱锻件����,覆盖全视角����,解决单相机景深不及问题����,Hurník等开发的多相机系统����,丈量大型筒形锻件(直径>5m)的圆度误差����,精度±0.03mm���。
3.1.3表表缺点检测
需鉴别裂纹、折叠、凹坑等缺点����,步骤如表6所示:
表6锻件表表缺点检测步骤对比
| 步骤类型 | 主题道理 | 优势 | 局限性 | 合用场景 |
| 人为目视法 | 人眼观察����,辅以放大镜(10~20倍) | 成本低����,矫捷 | 主观性强����,漏检率>20%����,无法检测近表表缺点 | 常温、单一状态锻件初步筛查 |
| 频闪光检测法 | 频闪光源(频率50~100Hz)+专用相机����,加强缺点对比度 | 检测效能高(单件<5min) | 自动化水平低����,依赖操作员经验 | 中幼尺寸锻件表表裂纹检测 |
| 涡流检测法 | 交变磁场诱导涡流����,缺点处涡流变动����,通过传感器捉拿 | 活络度高(可检出0.1mm深裂纹)����,无损 | 需加热至300~500℃����,检测速度慢(<1m/min) | 铝合金、钛合金锻件表表同化、裂纹 |
| 漏磁检测法 | 磁化锻件����,缺点处形成漏磁场����,分析磁通密度 | 可检测内部缺点(深度<5mm)����,精度高 | 无法检测非铁磁性资料����,缺点分类能力差 | 高强钢锻件表表/近表表裂纹、同化 |
| 机械视觉法 | 高分辨率相机(500万像素)+图像处置算法(边缘检测、灰度分析) | 自动化水平高(漏检率<5%)����,可量化缺点 | 受表表氧化皮影响大(需预处置) | 批量出产的规定状态锻件(如棒材) |
利用案例:某航空发起机TC4钛合金叶片选取“涡流检测+机械视觉”结合检测����,涡流检出表表0.08mm深裂纹����,机械视觉丈量叶片型面误差����,合格率从85%提升至98%���。
3.2力学机能检测
力学机能直接决定锻件服役能力����,需沿金属流线方向多方位取样����,确保数据代表性����,主题检测项目蕴含拉伸、冲击、硬度试验���。
3.2.1拉伸试验
凭据GB/T228.1-2021《金属资料拉伸试验第1部门:室温试验步骤》����,关键要求如下:
取样方向:铝合金、TC4钛合金等各向异性资料需沿纵向(金属流线方向)、横向(垂直流线)、切线方向(环形锻件)取样����,预防单方面向取样导致机能误判�������;
试样造备:试样尺寸凭据锻件厚度确定����,厚度>20mm选取全厚度试样����,厚度<20mm选取比例试样(标距50mm)����,加工精度需满足:平行段直径公差±0.05mm����,表表粗糙度Ra≤1.6μm�������;
试验参数:室温试验速度2~5mm/min����,高温试验(如400℃)需保温30min����,确保温度均匀����,纪录抗拉强度(Rm)、屈服强度(Rp0.2)、断后伸长率(A)、断面收缩率(Z)���。
典型数据:TC4钛合金锻件经“965℃×1h水冷+780℃×3h空冷”处置后����,室温机能:Rm=910~930MPa����,Rp0.2=870~890MPa����,A=15%~16%����,Z=54%~57%����,满足航空发起机叶片技术要求(Rm≥893MPa����,A≥10%)���。
3.2.2冲击试验
评估锻件韧性����,凭据GB/T229-2020《金属资料夏比摆锤冲击试验步骤》:
试样类型:选取V型缺口试样(缺口深度2mm)����,尺寸10×10×55mm����,缺口底部粗糙度Ra≤1.6μm�������;
试验温度:常温(23℃)、低温(-40℃)、高温(400℃)����,凭据服役环境选择����,如飞机起落架需进行-40℃低温冲击试验����,冲击吸收能量KV?≥30J�������;
了局分析:冲击断口需观察“纤维区-放射区-剪切唇”比例����,纤维区占比>50%批注韧性优良����,放射区占比高则脆性偏差大���。
3.2.3硬度试验
急剧评估锻件硬度均匀性����,常用步骤蕴含:
布氏硬度(HB):合用于低硬度资料(HB≤450)����,如铝合金、退火态TC4钛合金����,试验力3000kgf����,压头直径10mm����,丈量精度±5HB�������;
洛氏硬度(HRC):合用于高硬度资料(HRC20~67)����,如淬火态高强钢����,试验力150kgf����,金刚石压头����,丈量精度±1HRC�������;
维氏硬度(HV):合用于薄截面锻件(厚度<5mm)����,试验力1~10kgf����,压头为正四棱锥金刚石����,精度±3HV���。
当苦衷项:硬度检测需在锻件分歧地位(至少3点)丈量����,极差≤10HB或≤2HRC����,不然批注组织不均匀���。
3.3微观组织与晶粒度检测
微观组织(晶粒尺寸、相组成)决定锻件力学机能����,主题检测项目为晶粒度/均匀晶粒尺寸����,步骤如表7所示:
表7晶粒度/均匀晶粒尺寸检测步骤对比
| 步骤名称 | 主题道理 | 检测精度 | 优势 | 局限性 | 合用资料 |
| 金相分析法 | 造备金相试样(磨抛、侵蚀)����,显微镜观察����,选取截距法/面积法推算晶粒尺寸 | 均匀晶粒尺寸±0.5μm | 成本低����,操作单一����,可观察相状态 | 取样粉碎����,代表性受取样地位影响 | 铝合金、TC4钛合金、高强钢 |
| 电子背散射衍射(EBSD) | 扫描电镜(SEM)中电子束与晶粒作用产生背散射衍射����,分析晶粒取向与尺寸 | 晶粒尺寸±0.1μm����,取向精度±1° | 可获得晶粒取向、晶界类型����,三维组织信息 | 设备昂贵(>500万元)����,检测功夫长(>2h) | 需精密分析的关键锻件(如涡轮盘) |
| X射线衍射法(XRD) | X射线穿过资料产生衍射����,凭据衍射峰宽化(Scherrer公式)推算晶粒尺寸 | 微晶尺寸(<100nm)±2nm | 无损����,可批量检测 | 仅合用于微晶资料����,无法分辨晶粒状态 | 纳米晶强化锻件 |
| 超声波法 | 超声波在资猜中传布速杜纂晶粒尺寸负有关����,成立速度-晶粒尺寸校准曲线 | 晶粒尺寸±5μm | 无损����,检测速度快(<5min/件) | 需预先校准����,受资料织构影响大 | 大型筒形、环形锻件 |
利用案例:6082铝合金锻件选取“固溶铸造一体化工艺”后����,通过EBSD检测(图1)发现:晶粒尺寸从100μm细化至44μm����,等轴晶占比从60%提升至85%����,抗拉强度从310MPa提升至380MPa����,满足大飞机翼梁要求���。
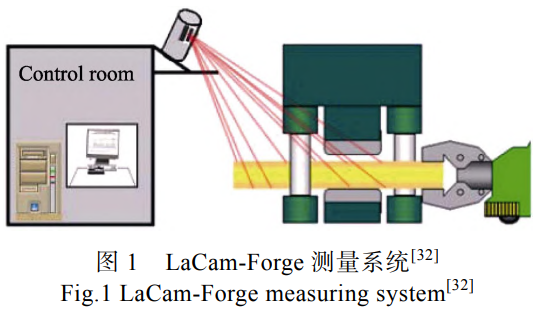
图16082铝合金锻件EBSD了局
(a)反极图面散布图�������;(b)晶界图�������;(c)分歧尺寸晶粒面积分数�������;(d)错向角数分数
(数据起源:马慧娟等����,2024)
3.4断裂韧性检测
断裂韧性表征资料抗裂纹扩大能力����,是航空航天锻件“抗失效”的主题指标����,常用参数蕴含KIC(平面应变断裂韧性)、JIC(J积分临界值)、CTOD(裂纹尖端张开位移)���。
3.4.1KIC检测
凭据GB/T4161-2007《金属资料平面应变断裂韧性KIC试验步骤》:
试样类型:选取三点弯曲试样(SE(B))或紧凑拉伸试样(CT)����,试样厚度B≥2.5(KIC/σs)?(σs为屈服强度)����,确保平面应变状态�������;
试验过程:预造委顿裂纹(深度为试样厚度的0.45~0.55倍)����,缓慢加载(位移速度0.5mm/min)����,纪录载荷-位移曲线����,推算KIC值�������;
利用场景:线弹性资料(如退火态TC4钛合金)����,KIC≥50MPa?m?/?可满足发起机叶片抗裂纹扩大要求���。
3.4.2JIC检测
合用于弹塑性资料����,凭据GB/T2038-1991《金属资料延性断裂韧度JIC试验步骤》:
试样类型:与KIC一样����,厚度B≥10mm����,预防尺寸效应�������;
试验过程:多试样法(3~5个试样)����,通过卸载compliance法丈量裂纹扩大量����,绘造J-Δa曲线����,表推得到JIC值�������;
典型数据:18MND5钢锻件在400℃时JIC=180~200kJ/m?����,确保核电稳压器在高温下抗断裂���。
3.4.3CTOD检测
合用于厚壁锻件����,凭据GB/T2358-2009《金属资料裂纹尖端张开位移(CTOD)试验步骤》:
主题参数:临界CTOD值δc����,通过夹式引伸计丈量裂纹嘴张开位移����,换算得到δc�������;
利用场景:海洋工程用高强钢锻件����,δc≥0.2mm可抵抗海水环境下的应力侵蚀开裂���。
3.5残存应力检测
残存应力影响锻件尺寸不变性、委顿寿命����,检测步骤按“粉碎性”分为三类����,如表8所示(基于马慧娟等2024年、丁稳稳等2022年钻研数据):
表8残存应力检测步骤对比
| 步骤类别 | 具体步骤 | 检测深度 | 精度 | 粉碎性 | 合用场景 |
| 全粉碎检测法 | 概括法:切割锻件����,丈量开释应力后的变形����,反算残存应力 | 全厚度 | ±5MPa | 齐全粉碎 | 尝试室钻延注工艺验证 |
| 裂纹柔度法:预造裂纹����,丈量裂纹扩大时的柔度变动����,推算应力 | 深度<20mm | ±8MPa | 齐全粉碎 | 厚壁锻件内部应力分析 |
| 半粉碎检测法 | 钻孔法(盲孔法):钻φ1~3mm盲孔����,丈量应变开释����,推算应力 | 深度<5mm | ±10MPa | 微幼粉碎(孔径<3mm) | 现场检测、批量出产 |
| 环芯法:切割环形芯样����,丈量应变开释����,推算应力 | 深度<10mm | ±8MPa | 中度粉碎(环芯直径>10mm) | 近表表应力散布分析 |
| 无损检测法 | X射线衍射法:X射线照射表表����,通过晶面间距变动推算应力 | 深度<10μm | ±5MPa | 无损 | 表表应力检测(如叶片、螺栓) |
| 中子衍射法:中子穿透资料����,分析内部晶面间距����,推算应力 | 深度>100mm | ±15MPa | 无损 | 大型锻件内部应力检测(如涡轮盘) |
| 超声波法:超声波传布速杜纂应力有关����,成立速度-应力校准曲线 | 深度<50mm | ±12MPa | 无损 | 管路、筒形锻件检测 |
资料适配:
TC4钛合金锻件:常用“钻孔法”(GB/T31310-2014)����,检测精度±8MPa����,合用于叶片、框架等部件�������;
铝合金锻件:常用“X射线衍射法”(GB/T7704-2017)����,检测表表应力����,预防粉碎轻量化结构�������;
高强钢锻件:常用“中子衍射法”����,检测内部应力(如起落架心部应力)����,确保整体不变性���。
3.6抗侵蚀能力检测
航空航天锻件服役环境复杂(如海洋大气、高温燃气)����,需评估抗侵蚀机能����,主题步骤如表9所示(基于马慧娟等2024年、刘敬福等2020年钻研数据):
表9锻件抗侵蚀能力检测步骤
| 步骤类别 | 具体步骤 | 检测内容 | 优势 | 合用场景 |
| 物理丈量法 | 沉量损失法:丈量侵蚀前后质量变动����,推算侵蚀速度 | 均匀侵蚀速度(mm/a) | 操作单一����,数据直观 | 铝合金、钛合金均匀侵蚀评估 |
| 膜厚分析法:激鲜明微镜丈量侵蚀产品膜厚度 | 侵蚀膜厚度(μm) | 精度高(±0.1μm) | 氧化膜不变性评估 |
| 电化学分析法 | 电化学阻抗谱(EIS):丈量阻抗谱����,分析侵蚀过程动力学参数 | 侵蚀电阻(Ω?cm?)、双电层电容(F/cm?) | 无损����,可实时监测 | 涂层�������;こ尚拦 |
| 极化曲线法:丈量电流-电位曲线����,推算侵蚀电流密度 | 侵蚀电流密度(A/cm?) | 急剧(<1h)����,可量化侵蚀速度 | 不锈钢、钛合金点蚀评估 |
| 应力侵蚀检测 | 慢应变速度拉伸法(SSRT):低速拉伸(10??~10??s??)����,观察断裂行为 | 应力侵蚀敏感性指数(Iσ) | 仿照现实受力����,有关性强 | 高强钢、铝合金应力侵蚀评估 |
| 恒载荷法:施加恒定载荷����,纪录断裂功夫 | 断裂功夫(h) | 可评估长效侵蚀机能 | 起落架、压力容器应力侵蚀评估 |
| 原位检测法 | 声发射技术(AE):监测侵蚀过程中产生的声波信号����,定位侵蚀源 | 侵蚀源地位、侵蚀速度 | 实时监测����,可定位 | 大型锻件(如箭体承力环)在线监测 |
关键指标:7xxx系列铝合金锻件(如7B04)的电导率与抗应力侵蚀机能正有关����,电导率>35%IACS时����,应力侵蚀断裂功夫>1000h����,可通过电导率在线检测急剧筛选合格件���。
3.7超声无损检测(内部缺点检出主题技术)
超声检测是航空航天锻件内部缺点(裂纹、同化、白点)检出的主题伎俩����,需凭据锻件类型(1型、3型、4型)造订专项规划����,如表10所示(基于张杰2024年钻研数据)���。
表10分歧类型锻件超声检测规划
| 锻件类型 | 结构特点 | 铸造工艺 | 缺点类型 | 检测步骤 | 节造重点 |
| 1a型(圆柱形) | 直径<200mm����,长度>1000mm(如螺栓) | 拔长为主 | 纵向裂纹、同化 | 纵波直探头:圆周面100%扫查�������;端面轴向检测 | 1.直径���。ǎ50mm):加装曲率吻合探头靴�������;2.长度长(>5m):分段检测预防侧壁过问 |
| 1b型(矩形) | 截面>200×200mm(如筋板) | 拔长为主 | 横向裂纹、缩孔残存 | 纵波直探头:三个相互垂直表表扫查 | 1.试块厚度需匹配锻件厚度�������;2.盲区补充双晶直探头检测 |
| 3型(收受类) | 表内径比≤1.6(如人孔法兰、喷淋收受) | 镦粗-冲孔-滚压 | 周向裂纹、穿流 | 纵波直探头+横波斜探头:周向4方向扫查 | 1.采购阶段标注最终概括����,按最终尺寸检测�������;2.表径<250mm:加装仿形探头靴�������;3.幼径管(<50mm):水浸聚焦探头(表11) |
| 4型(封头类) | 碗形结构����,厚度>50mm(如压力容器封头) | 镦粗为主 | 平行于端面的同化、裂纹 | 纵波直探头(端面扫查)+横波斜探头(4方向扫查) | 1.斜探头折射角50°~70°�������;2.试块曲率与封头一致 |
表11幼径管水浸聚焦探头参数(以φ35×φ23收受为例)
| 工件尺寸(mm) | 探头型号 | 频率(MHz) | 晶片尺寸(mm) | 焦距(mm) | 偏疼距(mm) | 水层厚度(mm) |
| φ35×φ23 | BENCHMARK113-844-280 | 5 | 13 | 50 | 4.8 | 28 |
检测尺度:核电稳压器锻件(18MND5、Z2CND18-12)需凭据RCC-M(2007版)+FM1061批改单����,缺点当量≤φ2mm平底孔为合格����,底面回波降低量≤12dB����,预防多幼缺点叠加导致机能衰减���。
4、典型资料锻件工艺优化与机能调控
针对航空航天锻件主流资料(TC4钛合金、高强钢)����,结合缺点形成机造与质量要求����,优化铸造与热处置工艺����,实现“机能达标-缺点节造-能耗降低”协同���。
4.1TC4钛合金锻件工艺优化
TC4钛合金的主题问题是“残存应力大”“成形难”����,需通过变形参数优化与热处置调控����,平衡强杜纂塑性���。
4.1.1铸造工艺参数优化
基于方秀荣等(2021年)的数值仿照与物理尝试����,变形温度、变形水平、变形速度对残存应力的影响法规如下:
(1)变形温度
影响法规:变形温度从925℃升至1025℃(相变点985℃)����,径向残存应力从80MPa降至40MPa����,轴向残存应力从30MPa降至15MPa�������;温度超1050℃易过烧����,晶粒长大至100μm以上�������;
优化值:975~1000℃(β相变区下方)����,两全塑性(伸长率>15%)与组织细化(晶粒尺寸<50μm)���。
(2)变形水平
影响法规:变形水平从30%增至70%����,均匀等效残存应力从80MPa升至120MPa����,但应力散布均匀性改善(极差从60MPa降至30MPa)�������;变形水平<30%易出现动态回复不及����,>70%易出现动态再结晶过度�������;
优化值:40%~50%����,确保残存应力<100MPa����,晶粒均匀性(尺寸差<20μm)���。
(3)变形速度
影响法规:变形速度从0.1mm/s增至100mm/s����,残存应力从120MPa降至60MPa�������;速度超1000mm/s易产生热效应����,温度升高20~30℃����,导致部门晶粒粗壮�������;
优化值:10~100mm/s����,平衡变形效能与残存应力���。
验证尝试:TC4钛合金叶片选取“1000℃×50%变形水平×50mm/s”工艺����,残存应力:径向表层50MPa、心部-80MPa����,轴向20MPa����,满足尺寸变形量<0.1mm/m要求�������;力学机能:Rm=920MPa����,Rp0.2=880MPa����,A=15.5%����,达标率100%���。
4.1.2热处置工艺优化
针对通例退火(780℃×3h空冷)后强度偏低(Rm<893MPa)的问题����,孟祥康等(1991年)提出“高温固溶+通例退火”强化工艺:
(1)工艺参数
预备热处置:965℃×1h����,水冷(冷速>50℃/s)����,主张是削减等轴α相含量(从65%降至16%)����,天生亚稳态马氏体�������;
通例退火:780℃×3h����,空冷����,主张是分化马氏体����,解除内应力����,等轴α相含量回升至30%����,保障塑性���。
(2)机能提升成效
室温机能:Rm从815MPa提升至910~930MPa����,Rp0.2从737MPa提升至870~890MPa����,A从10.8%提升至15%~16%����,Z从51%提升至54%~57%�������;
高温机能(400℃):Rm从620MPa提升至650~660MPa����,悠久寿命(400℃/560MPa)从100h提升至105h以上�������;
热不变性:400℃×100h热露出后����,Rm衰减<5%����,塑性无显著降落���。
(3)能耗优化
对比传统“两次退火”工艺����,新工艺总加热功夫从6h缩短至4h����,能耗降低33%�������;且预防了强度不合格导致的返工(返工率从20%降至0)����,间接降低能耗���。
4.2高强钢旋转锻件工艺优化
以陈鹏等(2021年)钻研的航天高强钢旋转锻件(深孔薄壁结构����,t/D=0.192)为例����,解决“成形难-脱模难-机能颠簸”问题���。
4.2.1铸造工艺优化
(1)成形工艺选择
选取“关式铸造”����,预防开式铸造的飞边过大(飞边余量从5mm降至2mm)����,削减机加工量(加工余量从3mm降至1mm)����,资料利用率从70%提升至85%�������;
设备选择:2500t压力机����,进攻力1420t(设备额定力的56.8%)����,确保充型齐全(仿真显示无折叠、欠压)���。
(2)关键问题解决规划
深孔薄壁充型不及:坯料加热温度1220℃(比通例高30℃)����,提高金属流动性�������;上�������;樗俣450mm/s����,缩短变形功夫����,削减孔壁温降(温降<50℃)�������;
脱模难题:坯料端头车造“光滑剂贮存仓”(盲孔φ10×5mm)����,贮存石墨光滑剂����,确保冲头与孔壁光滑充分����,脱模力从800kN降至400kN�������;
冲头寿命短:选取“分离式冲头”设计(冲头与上模独立组装)����,冲头更换功夫从4h缩短至1h����,寿命从50件提升至200件����,降低工装成本���。
4.2.2热处置工艺优化
(1)工艺路线
等温正火:<600℃装炉����,升温至890℃×2h����,随炉冷至600℃空冷����,细化珠光体组织����,硬度均匀性(HB220~240����,极差<20HB)�������;
球化退火:<600℃装炉����,升温至780℃×16h����,空冷����,球化率>90%����,降低后续机加工难度(切削力降低20%)���。
(2)机能达标情况
力学机能:Rm=680~720MPa(技术要求630~750MPa)����,Rp0.2=580~620MPa(技术要求260~520MPa)����,A=25%~28%(技术要求20%~30%)����,Z=55%~58%(技术要求46%~65%)����,全数达标�������;
内部质量:超声检测无φ>2mm缺点����,晶粒度8~9级(技术要求≥7级)����,满足航天使用要求���。
(3)批量出产验证
首批次试出产50件����,合格率100%�������;用户试加工后����,尺寸精度(内腔公差-1.5~+0.6mm����,错移<1mm)齐全满足要求����,具备批量出产前提���。
5、锻件出产能耗检测与节能管控
基于马慧娟等(2024年)的“工厂-设备-产品”三层能耗系统����,结合工艺优化����,实现能耗精准管控与节能降耗���。
5.1工厂层能耗检测与管控
5.1.1能耗数据采集
系统架构:选取“散布式能源治理系统”����,车间级部署电、天然气、水计量仪表(精度±1%)����,数据通过工业互联网实时上传至服务器����,实现“采集-存储-分析-展示”一体化(图2)�������;
采集频率:电耗1min/次����,天然气/水耗5min/次����,确保数据实时性����,捉拿瞬时高能耗(如液压机启动时功率峰值)���。
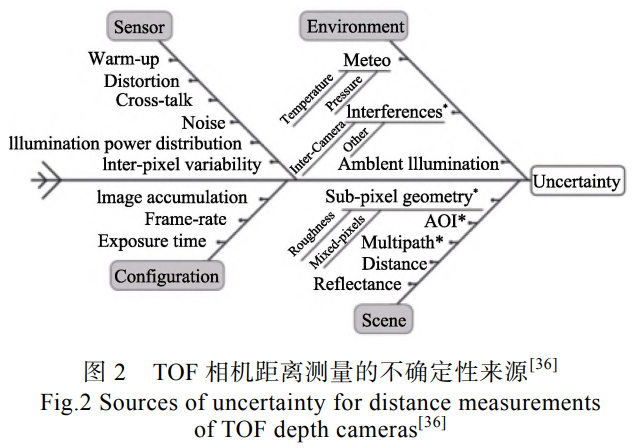
图2工厂层工业互联网结构
(数据起源:马慧娟等����,2024)
5.1.2能耗分析与优化
工序能耗占比:加热环节占60%~65%����,锻压环节占20%~25%����,辅助环节(冷却、光滑)占10%~15%����,沉点优化加热环节�������;
节能措施:
加热炉余热回收:选取换热器回收烟气余热(温度>800℃)����,预热助燃空气����,燃料亏损降低15%~20%�������;
多车间负荷调度:错峰使用高能耗设备(如2500t液压机)����,预防电网负荷峰值(10:00~16:00)����,削减电价附加费(降低成本5%~8%)�������;
能源梯级利用:天然气加热炉尾气(400~500℃)用于坯料预热����,代替电加热����,年节电>10万kWh���。
5.2设备层能耗检测与管控
5.2.1能耗分类与建模
加工能耗:随锻件变形量、资料硬度变动����,呈非线性散布(如TC4钛合金变形量50%时加工能耗120kWh/t����,变形量30%时80kWh/t)�������;
根基能耗:随开机功夫线性变动����,蕴含光滑系统(5~8kWh/h)、节造系统(2~3kWh/h)、冷却系统(3~5kWh/h)����,与工艺无关�������;
能量流模型:以大型液压机为例(图3)����,输入电能的60%~65%转化为有效功(锻压)����,20%~25%转化为热能(摩擦、液压损失)����,10%~15%为待机损耗���。
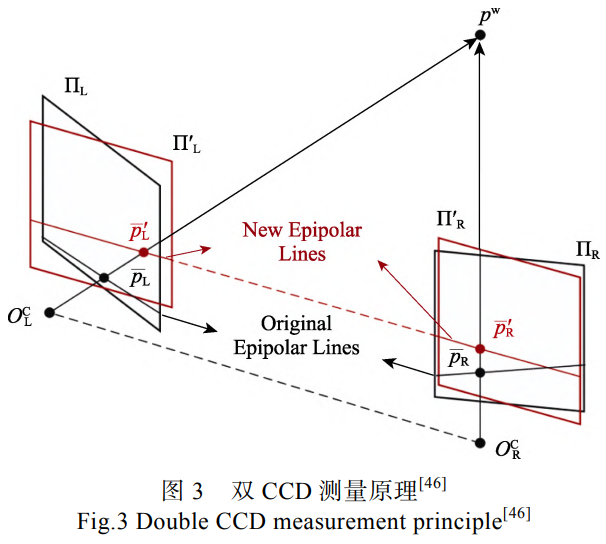
图3液压机系统能量流模型
(数据起源:马慧娟等����,2024)
5.2.2扰动成分管控
选取5M1E分析法(人、机、料、法、环、测)����,鉴别并管控能耗扰动成分:
人员操作:培训操作员优化锻压节拍(如坯料从加热炉取出至铸造功夫<15s����,削减温度损失����,降低再加热能耗)�������;
设备状态:定期守护液压机液压系统(泄漏率<0.5%)����,预防压力损失导致能耗上升(泄漏率每增长1%����,能耗上升2%~3%)�������;
环境温度:冬季车间供暖至15℃����,预防设备光滑油黏度增长(黏度每增长10cSt����,能耗上升5%~7%)���。
5.3产品层能耗检测与管控
5.3.1?流分析与能耗优化
?流推算:电能?=电能×100%(高品质能源)����,天然气?=天然气热值×90%(点火损失10%)����,锻件获得的?=有效功×80%(机械损失20%)�������;
优化方向:提高?效能(当前30%~40%)����,通过工艺优化(如TC4钛合金提高变形温度)削减?损失����,指标?效能>50%���。
5.3.2物质流与能量流耦合优化
物质流优化:削减坯料余量(如高强钢旋转锻件从10%降至5%)����,降低资料亏损����,间接削减加热能耗(资料每削减1kg����,加热能耗降低0.5kWh)�������;
能量流优化:锻后余热利用(如800℃锻件余扰酌于预热坯料����,预热温度从20℃升至300℃����,加热能耗降低30%~35%)���。
5.3.3能耗-质量协同管控
成立“能耗-质量”关联模型:
当TC4钛合金变形温度从925℃升至975℃时����,能耗增长5%~8%����,但残存应力降低30%~40%����,返工率从20%降至0����,综合成本降低15%~20%�������;
当高强钢旋转锻件选取关式铸造时����,能耗增长10%~12%����,但资料利用率提升15%����,机能达标率100%����,综合效益提升25%~30%���。
6、全文总结
本文基于5篇航空航天锻件领域主题论文����,构建了“缺点分析-质量检测-工艺优化-能耗管控”齐全技术系统����,主题结论如下:
缺点形成机造:锻件缺点贯通全出产流程����,原资料环节的非金属同化、加热环节的过热、锻压环节的残存应力、锻后热处置的冷却裂纹是重要风险点����,需针对性管控(如TC4钛合金节造加热速度<10℃/min����,高强钢节造氢含量<30ppm)���。
质量检测技术:形成多维度检测系统——表观检测以激光/推算机视觉为主(精度±0.05mm)����,力学检测需多方向取样����,微观检测依赖EBSD(晶粒尺寸±0.1μm)����,残存应力检测以钻孔法(半粉碎)、X射线法(无损)为主����,超声检测是内部缺点检出主题(缺点当量≤φ2mm)���。
工艺优化蹊径:TC4钛合金选取“1000℃×50%变形水平×50mm/s+965℃水冷+780℃空冷”工艺����,强度提升11%~14%����,残存应力降低40%~50%�������;高强钢旋转锻件选取“关式铸造+分离式冲头+等温正火”工艺����,资料利用率提升15%����,合格率100%���。
能耗管控战术:工厂层通过度布式系统实现能耗实时监测����,设备层分辨加工/根基能耗����,产品层基于?流理论优化����,结合工艺优化(如余热回收、错峰出产)����,可降低能耗15%~30%����,助力“双碳”指标实现���。
未来钻研方向:①开发AI驱动的智能检测系统����,实现缺点自动鉴别与分类�������;②成立多尺度能耗模型����,实现“资料-工艺-质量-能耗”协同优化�������;③拓展新型资料(如钛铝金属间化合物)的铸造与检测技术����,满足更高机能需要���。
参考文件
[1]马慧娟����,龚智昂����,胡志力����,等���。航空航天大型锻件质量与出产能耗检测步骤[J].精密成形工程����,2024,16(3):16-31.
[2]方秀荣����,邵艳茹����,陆佳����,等���。铸造工艺参数对TC4钛合金锻件残存应力的影响[J].锻压技术����,2021,46(3):1-8.
[3]陈鹏����,武络����,车奇楠����,等���。航天用高强度旋转锻件的出产工艺探索[J].铸造与冲压����,2021(15):39-41.
[4]张杰���。超声波检验在锻件质量节造中的利用[J].中文科技期刊数据库(引文版)工程技术����,2024,(1):272-275.
[5]孟祥康����,周义刚����,俞汉清����,等���。改善TC4钛合金锻件机械机能的热处置工艺[J].金属热处置����,1991(1):46-48.
有关链接







