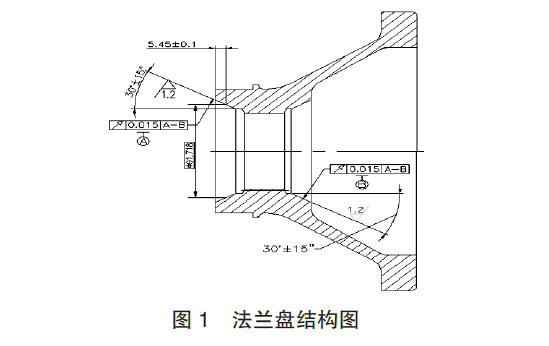
高精度准在机械加工中经����;嵊龅�����,尤其是轴类零件的共同面�����,资料大多为玄色金属�����,通常的加工步骤就是磨削加工�����,建磨砂轮或砂轮摆角度保障锥度��。某型号直升机减速器�����,其中有1 个衔接法兰盘(图1)�����,资料为钛合金�����,内腔两端各有一个30°的准�����,尺寸公差及表表光洁度要求较高��。
因其特殊的结构及有色金属偏软的内部组织�����,不适合磨削加工�����,只能选取车削的方式�����,使用专用夹具及合理的切削参数�����,达到零件的设计需要��。
1、技术难点分析
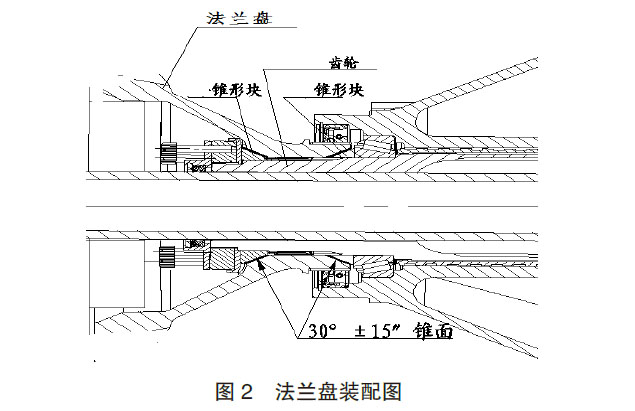
该零件两端的30°准在减速器装配时作为装置基准�����,与内、表锥形块缜密共同�����,并通过内、表锥形块作用于齿轮轴上�����,起旋转放心作用( 图2)��。其加工精度的曲直决定着内、
表锥形块与之配应时的接触面积�����,工作时影响内、表锥形块的使用寿命�����,进而影响整个传动系统的职能����;从图1 能够看出�����,准的角度公差为±15″�����,相当于Ⅰ级精度�����,其粗糙度为
Ra1.2�����,斜面长度为15mm 左右�����,准着色要求不少于85%��。
由于精度高、斜面短�����,无论是加工或计量都比力难题��。该零件为TC4 钛合金资料��。钛合金加工比力难题�����,重要表此刻:钛合金切变系数幼于或靠近于1�����,切削时加快刀具磨损����;钛合金切削时温度高�����,比45# 钢逾越一倍�����,散热性差�����,刀具易烧损����;单元面积上的切削力大�����,容易崩刃����;表表易产生硬质表层�����,切削时易危险刀具产生缺口、崩扔注剥落等景象����;
切削时�����,钛屑及被切表层易与刀具资料咬合�����,产生严沉的粘刀景象�����,引起剧烈的黏结磨损��。
因而�����,工艺上在加工钛合金零件时�����,通常选用钨钴类硬质合金专用刀具�����,与钛合金亲和力幼、导热性好、强度较高��。加工方式上通常采取车削和铣削的方式�����,不易采取磨削加工��。
2、工艺步骤
传统的加工钢造件准选取磨削的方式�����,对有色金属尤其钛合金零件接触少、相识不多、加工经验欠缺��。但总结以往的经验及通过摸索试验�����,将准的加工分为粗精加工�����,精
加工的余量为单边0.25mm������K伎嫉交导庸け湫蔚挠跋�����,将精加工作为最后一路机加工序��。
3、装夹方式
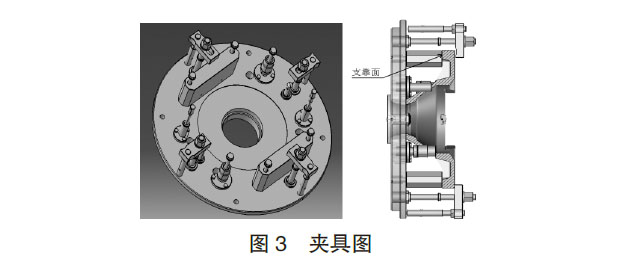
该零件圆周直径为Φ400mm 左右�����,依照其规格工艺铺排高精度的车铣复合加工(大型高精度数控车也能够满足要求)�����,要保障精度�����,两端准必须一次性加工�����,零件装夹一
定要不变��。必须选取专用数控夹具(图3)��。
4、切削参数及加工战术
零件资料为钛合金��。参考尺度�����,加工时选取钨钴类硬质合金专用刀具�����,为保障粗糙度要求�����,刀尖要尽量幼�����,但钛合金加工时刀尖极度容易磨损�����,刀尖半径又不能太幼�����,在此选用R0.4mm 刀片��。由于准角度公差极度幼为±15″�����,反映到线性尺寸为0.002mm�����, 也就是轴向或径向尺寸差0.002mm�����,角度就会偏15 秒�����,要保障此公差极度难题�����,因而�����,加工每个零件刀具长度值要维持不变�����,必须思考到刀具的磨损��。针对此零件的加工�����,主轴转速限造为150r/min�����,进给为0.15mm/r�����,最大切削量的加工余量为0.25mm��。
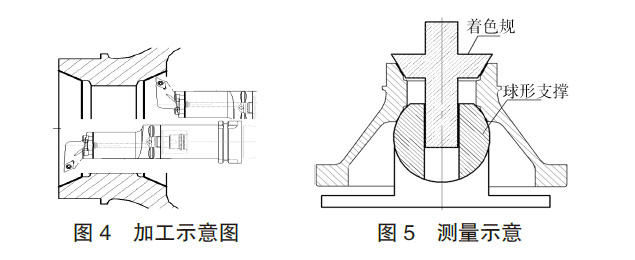
为保障两端准的一致性�����,两端准编程时选取统一方向加工�����,右端准刀具正向加工�����,左端准刀具旋转180°加工�����,加工示意图见图4��。
5、检测步骤
对锥角的检测步骤是选取三坐标进行丈量�����,因其型面太短�����,三坐标丈量通����;嵊泻艽笪蟛�����,必须大批几次�����,得到其均匀值����;另一种步骤就是着色查抄�����,着色查抄必须选取专用夹具�����,夹具的设计要求较高�����,但必必要奇妙�����,思考到两端准�����,选取球形支承�����,如图5 所示��。
6、结语
通过此种步骤的加工�����,准的锥角根基在其公差领域内�����,零件质量的不变性得到了很大改善�����,达到了预期主张��。在加工中得知零件的装夹找正及计量步骤对尺寸的精杜仔很大的
影响�����,所以在精加工锥刻下要精建有关基准��。对于零件的计量肯定要统一计量步骤�����,维持不变性��。另表�����,对于此类有色金属高精度准的加工�����,重要从若何解除零件变形方面思考�����,合理铺排工艺路线�����,使用功率大、刚性好的机床�����,合理选择切削刀具和切削参数��。对于形位精度要求高的有关尺寸和基准�����,尽量选取合理的工装夹具�����,通过一次装夹�����,一次加工的步骤来实现��。
参考文件:
[1] 薄宵. 机械加工工艺手册:第2 卷[M]. 北京:机械工业出版社
有关链接







