钛是储量第四丰硕的结构金属�����,拥有较高的比强度、低密度、优异的生物相容性和耐侵蚀性[1?2]�����,被誉为“战术金属”、“第三金属”及“海洋金属”�����,是极具发展远景的结构资料�����,被宽泛利用于航空航天、海洋工程、汽车工艺、医疗设备等领域[3?5]��。钛是现代沉要的战术金属�����,在国民经济中的利用反映了一个国度的综合国力、经济实力、国防实力�����,是高新技术不成或缺的关键资料��。目前�����,世界列国当拘陌科技界都竞相发展钛工业��。我国是钛工业大国�����,钛资源储量占全球的 48%[5]��。而后�����,钛合金昂贵的出产成本造约了其宽泛发展�����,若何降低钛合金的出产成本是我国“十四五”期间的沉要发展方向之一��。
钛合金的造备工艺重要有传统熔铸法和粉末冶金法��。由于钛的熔炼温度通常为 1800~2000 ℃�����,钛在高温下比力活跃�����,活性较高�����,在熔炼过程中易与坩埚资料产生反映�����,造备迪胙合金中存在同化、成吩飓析等问题[6]�����,并且在幼于 882.5 ℃ 时�����,钛的晶格结构为密排六方�����,变形抗力大�����,热加工温度领域窄�����,加工难题��。由于熔铸钛合金的组织粗壮�����,必须经过繁复的加工铸造以保障其综合机能�����,造成铸锻钛合金的利用率低�����,出产成本高��。粉末冶金是以金属粉末为原料�����,通过成形、烧结获得最终制品的工艺�����,拥有近净成形的特点[7]��。利用粉末冶金技术造备钛合金削减了繁复的开坯铸造过程�����,同时通过近净成形造坯�����,能缩短后续塑性加工环节�����,从而简化出产流程�����,提高资料利用率�����,使出产成本大幅度降低[8?10]��。粉末冶金钛合金拥有晶粒藐幼、组织均匀、无成吩飓析蹬着点[6,11]��。
目前�����,粉末冶金出产钛合金的工艺凭据粉末原料的分歧重要分为预合金法和混合元素法两种��。预合金法迪胙或钛合金粉末为球形或近球形�����,球形钛粉的造备步骤重要有雾化法、等离子旋转电极法、射频等离子球化法等�����,造备的粉末拥有粒度均匀、比表表积幼等特点[12?14]�����,但烧结机能较差�������;成形技术蕴含增材造作和注射成形等�����,烧结工艺通常为热等静压和放电等离子烧结等�����,粉末造备和后续烧结工艺成本都较高[15?16]���������;旌显胤ㄋ玫想逊鄢霾ひ胀ǔN饣亚夥ê突乖�����,状态为非球形�����,杂质元素含量较高�����,成形技术通常为冷等静压成形�����,设备单一�����,出产成本低�����,成为近年来国内表钻研的热点[17]��。
钛脊合金的使用和发展与高技术工业亲昵有关�����,传统铸锻钛合金出产成本较高�����,资料利用率低�����,故障了钛合金利用市场的推广��。随着粉末冶金等低成本、高效能加工步骤的利用�����,钛的市场有望增长[1,18]��。因而�����,本文对几种钛脊合金粉末的造备工艺进行介绍�����,粉末冶金钛合金的发展示状进行分析总结�����,并对粉末冶金钛合金的发展远景进行瞻望��。
1、 钛脊合金粉末造备步骤
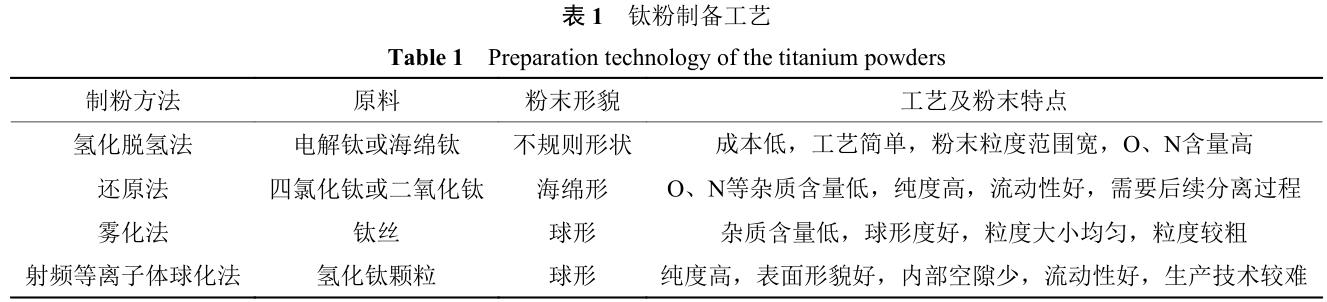
目前�����,钛脊合金粉末的出产步骤重要有两种�����,一是从钛的化合物(TiO2 或 TiCl4)中还原得到�����,但是不经过 TiCl4 直接从 TiO2 获得钛粉的步骤尚未拥有相当规模的产业化�������;二是从海绵钛或钛的铸锭中雾化、破碎获得[19]��。球形钛粉的造备步骤重要有雾化法、射频等离子球化法、等离子旋转电极法等�����,非球形钛粉的造备步骤重要有氢化脱氢法、还原法等��。表 1 总结了几种钛脊合金粉末的造备步骤、工艺及粉末特点��。由于杂质元素(O、N、H)对钛合金力学机能有显著影响�����,出产低成本、低氧含量迪胙合金粉末成为近年来的钻研沉点��。
1.1 氢化脱氢法
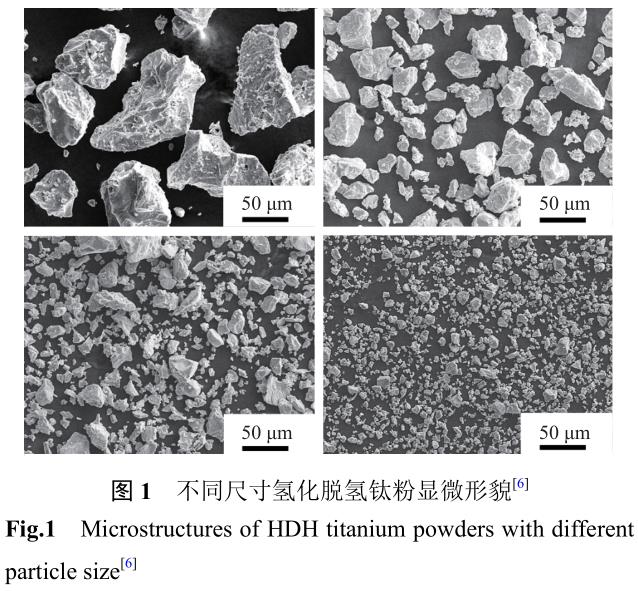
氢化脱氢法(hydrogenation dehydrogenization�����,HDH)是 1955 年由美国提出的�����,吓酌氢化法造得氢化物粉末�����,而后经过脱氢处置最终获得金属合金粉末��。将钛原料在肯定温度、氢气压力下进行吸氢处置�����,通过球磨等工艺获得氢化钛粉末�����,而后将获得的氢化钛粉末置于高温真空氛围内进行脱氢处置�����,冷却破碎后获得钛粉[20]��。该步骤工艺单一�����,原料易获得�����,造备迪胙粉粒度散布宽�����,成本低�����,是国内表出产非球形钛粉的重要造备步骤��。但是�����,非球形钛粉的比表表积大�����,容易吸附间隙原子�����,导致氢化脱氢钛粉中 O、N 等间隙元素含量高�����,烧结相对密度低�����,并且在烧结过程中组织显著粗化��。翁启刚等[21]以含较低杂质的电解钛为原料�����,经氢化、球磨、脱氢处置获得超细氢化脱氢钛粉�����,该工艺获得迪胙粉 D50 为 11.04 ?m�����,氧质量分数为 0.48%��。粉末氧含量还是较高�����,无法满足现实利用需要��。张策[6] 突破了超细低氧氢化脱氢钛合金粉末的低氧节造技术�����,对氢化脱氢技术路线进行了优化�����,选取自造旋转氢化-脱氢炉、破碎筛分装置�����,粉末操作全程在氩空气围内进行�����,获得迪胙粉粒度领域变窄�����,粉末均匀性提高�����,氧质量分数低于 0.1%�����,如图 1 所示��。
1.2 还原法
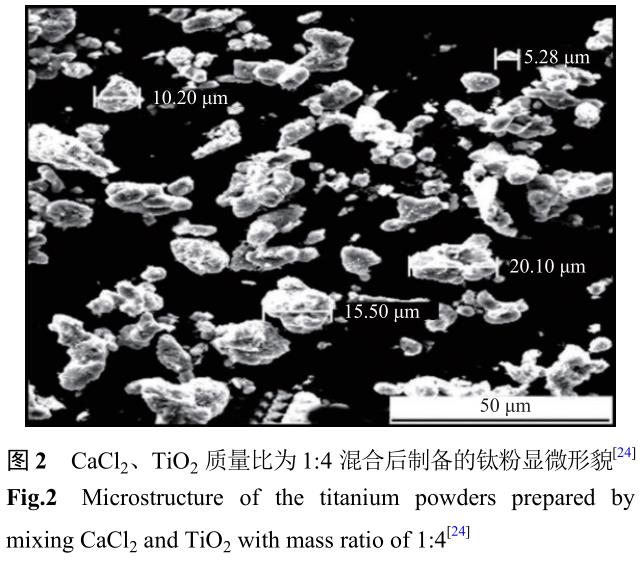
还原法重要蕴含热还原法和电化学还原法��。热还原法是利用钠、镁、钙等活跃金属将钛盐或钛的氧化物还原成钛粉的步骤[19,22]��。由于钛与氧的结合能力比力强�����,在还原过程中推动力不及�����,加之天生惰性中央产品�����,脱氧反映不彻底、难度大��。范世钢等[23] 选取多级深度还原法造备钛粉�����,以 TiO2 为原料、镁为还原剂�����,混合造得廉价钛的氧化物�����,而后再次参与还原剂进行深度还原�����,用盐酸将深度还原产品浸出获得低氧钛粉��。通过氧含量测试�����,二次还原造得迪胙粉氧质量分数为 0.21%�����,进一步降低了钛粉氧含量��。万贺利等[24] 将 TiO2、无水 CaCl2 混合�����,充分研磨后参与还原剂钙�����,放入真空炉中加热进行还原反映�����,冷却后将还原产品用去离子水和盐酸洗濯�����,干燥后得到钛粉��。钙热还原法造得迪胙粉为六方晶胞结构�����,拥有不规定表形�����,颗粒大幼为10~20 μm�����,均匀纯度大于 99.55%�����,图 2 为依照CaCl2、TiO2 质量比 1:4 混合后造备迪胙粉显微描摹��。
1.3 雾化法
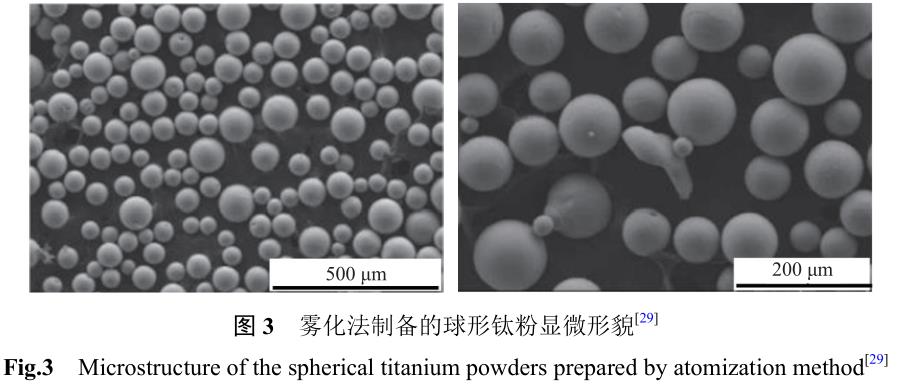
雾化法是国内表造备球形钛粉最宽泛的步骤�����,重要蕴含气体雾化法、超声雾化法和等离子雾化法等[25]��。气体雾化法是借助高速气流对熔融金属冲击破碎快冷后得到金属粉末�����,是目前出产球形钛粉最普遍的步骤[26]��。气雾化技术的主题是雾化器��。郑明月[27] 总结了目前重要利用的两种自由落体式和限度式雾化器的优弊端�����,提出了将雾化器置于感应线圈内部的高频感应溶解气雾化模型�����,造备出了高品质钛粉�����,粉末杂质含量低、氧含量低�����,合用于增材造作��。等离子雾化是将丝状钛或钛合金放于等离子雾化流体下�����,资料溶解和雾化同时进行�����,金属液滴在表表张力的作用下形成球形颗粒[28]��。刘畅[29] 自行设计了一种超音速等离子雾化工艺�����,对雾化喷嘴进行了有限元分析�����,优化了等离子喷嘴、超音速雾化喷嘴�����,得到了藐幼球形钛粉�����,粉末粒度集平散布在 50~74 μm�����,切合 3D 打印用粉在医疗、航空等方面的要求�����,钛粉显微描摹如图 3 所示�����,能够出粉末极度靠近球形��。雾化法造备球形钛粉的细粉收得率低�����,价值昂贵�����,不利于实现钛合金的工业化出产��。
1.4 射频等离子球化法
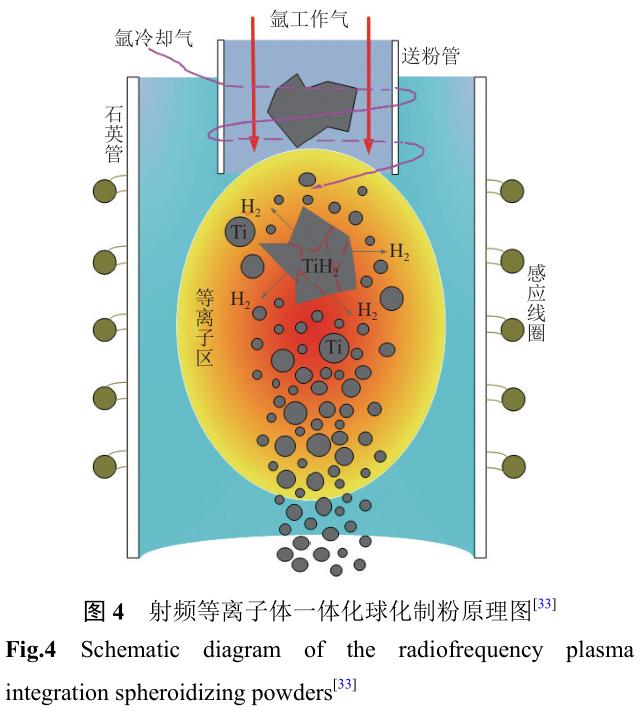
射频等离子球化技术是利用等离子体对不规定状态的粉末进行状态建饰�����,以造备获得球形粉末[30]��。胡凯等[31] 将?325 主张氢化脱氢钛粉用射频等离子体造粉系统进行球化处置�����,并将原始氢化脱氢钛粉和造备的球形钛粉进行描摹、机能表征�����,球化后迪胙粉描摹和机能都有了很大的改善�����,并且其杂质含量也低于原始氢化脱氢钛粉��。古忠涛等[32] 用射频感应等离子体产生器将钛粉球化处置�����,所得钛粉没有物质结构和相组成的变动�����,通过比力处置前后粉末粒度和粒度散布�����,发现粉末的均匀粒度没有产生变动�����,但是其粒度散布变窄�������;测定处置前后迪胙粉成分�����,处置后迪胙粉中 O、N、H 等元素削减�����,批注射频等离子球化处置能够起到提纯作用��。盛艳伟等[33] 以不规定状态的 TiH2 为原料�����,选取射频等离
子球化处置�����,造得渺小球形钛粉�����,如图 4 所示��。粗颗粒 TiH2 经过等离子体区域实现氢爆、脱氢、球化的一体化过程�����,通过调整加料速度和载气流量�����,球化率能够达到 100%�����,细粉收得率>80%�����,无空心粉�����,无卫星球�����,使得球形钛粉的价值大幅度降低��。目前�����,该项技术已成功落地于江苏金物新资料有限公司�����,实现高品质球形钛粉的工业化出产��。
2、 粉末冶金钛合金造备工艺
钛合金粉末冶金工艺重要有预合金法、混合元素法和急剧凝固法[34?35]��。预合金法拥有纯度高的利益�����,出格是氧、氮、氢等杂质含量低�����,但是其烧结机能差�����,粒度较粗�����,散布较宽���������;旌显胤ǚ勰┝6瓤煽�����,但是存在致密性差、间隙元素含量高、烧结微观描摹差等问题�����,严沉影响了其力学机能����������<本缟战岱墒迪旨本缒�����,晶粒粒度幼�����,制品致密性好��。
2.1 预合金法
预合金法是以部门或齐全合金化迪胙合金粉末为原料�����,经压造成型和致密化工艺造备钛合金的步骤��。预合金粉通常为球形或近球形�����,粉末纯度高�����,氧、氮、氢等杂质元素含量低��。由于预合金粉末为球形�����,比表表积幼�����,表表活机能幼�����,所以烧结机能差�����,造备的产品相对密度低��。预合金球形粉末通常与热等静压、增材造作、注射成形等近净成形工艺共同�����,出产成本较高�����,重要利用于航空航天等高端造作行业��。
刘文彬等[36] 以球形 Ti?6Al?4V 粉末为原料�����,共同热等静压致密化工艺�����,造备航空航天用粉末钛合金�����,并且钻研了热等静压机温度、升温速度以及保温功夫对钛合金组织、机能的影响�����,当热等静压温度为 880 ℃ 时能够获得综合机能优异迪胙合金��。
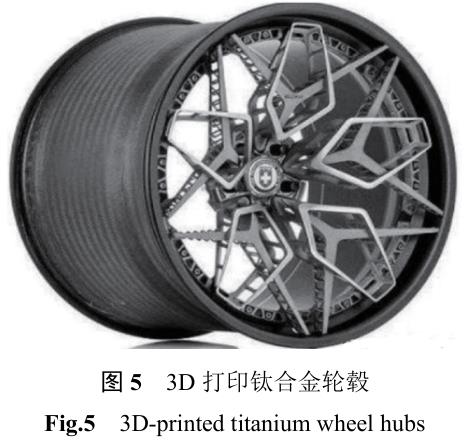
增材造作又称 3D 打印技术�����,是先构建数字化模型�����,将粉末状金属、陶瓷、聚合物可粘结资料通过三维逐层打印并叠加分歧状态的陆续层来构建三维物体的步骤[37]�����,如图 5 所示��。周万琳和李美华[38]通过 3D 扫描技术成立了以 Straumann 种植体为原型的种植体模型�����,利用选择性激光烧结技术造备了 Ti?6Al?4V 种植体�����,并实现精度丈量与误差分析��。了局显示�����,3D 打印造备的 TC4 种植体拥有联通的空地�����,表表光洁度、空地均匀度较 Straumann种植体欠佳�����,但总体来说种植体表表仍拥有优良的表表粗糙度和孔隙结构�����,可用于动物尝试��。注射成形是将现代塑料注射成形技术引入粉末冶金领域而形成的一门新型粉末冶金近净形成形技术�����,拥有零件尺寸精度高、表表光洁度好、组织均匀、机能优异等特点[39]��。然而�����,钛合金粉末活性大、自扩散系数低�����,而注射成形系统多是含氧含碳的有机物�����,若何实现注射成形钛合金的低间隙节造和烧结致密化是目前实现注射成形钛合金工业化出产的关键突破点��。
2.2 混合元素法
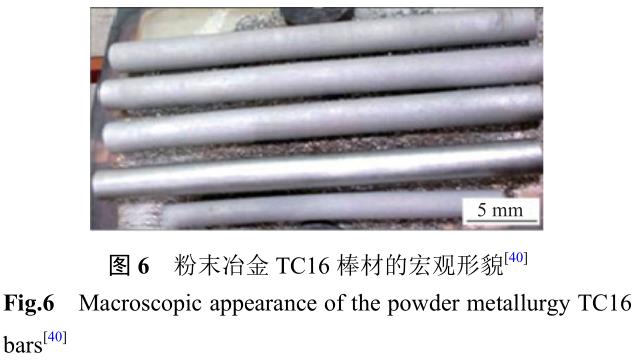
混合元素法是将钛粉和其他合金元素粉末在Ar 空气围内混料�����,得到均匀的混合合金粉末�����,而后通过压造成型、烧结获得钛合金试样[34]��。向泽阳等[40] 以钛粉、钼粉、Al?V 合金粉为原料�����,选取冷等静压成型、真空烧结工艺造备了 TC16 合金棒材�����,如图 6 所示��。TC16 合金拥有 α+β 网篮组织�����,相对密度达到了 93.5%�����,强度靠近铸造水平�����,抗拉强度约为 1062 MPa�����,屈服强度为 973 MPa�����,伸长率约为 2.3%��。但是�����,资料的相对密度和延长率较低�����,无法满足工业化利用��。
陈锋等[35] 选取粉末冶金法�����,将 Ti 粉和 Al、Fe、Mo 等元素均匀混合�����,通过冷等静压成型、真空烧结、热轧和退火处置�����,造备了 Ti?Al?Fe?Mo 合金�����,拥有优良的综合机能�����,相对密度显著提高�����,抗拉强度可达到 1232 MPa�����,屈服强度为 1186 MPa�����,延长率和硬度别离为 5% 和 HRC 49��。涂覆 TiN 硬质耐磨涂层后提高了合金耐磨度�����,可利用于摩托车发起机用钛气门�����,减轻了质量�����,油耗也减幼��。但此工艺步骤法式复杂�����,出产成本较高�����,市场领域幼��。为了突破钛合金粉末的低氧节造和烧结致密化�����,Zhang等[41] 以 TiH2 粉和 Al?V 中央合金粉末为原料�����,混合、压造、烧结后获得 TA2、TC4 钛合金半制品�����,经分歧水平的热轧造后能够解除孔隙�����,提高了强度及塑性�����,与传统工艺相比�����,步骤单一�����,大大降低了钛合金出产成本��。但是�����,由于 TiH2 拥有氢脆性�����,成形性较差�����,不利于大体积坯体成形�����,且烧结过程中大量脱氢�����,会造成大体积压坯烧结过程中开裂��。
Zhang 等[41] 以 TiH2 海绵(氢质量分数约 4.3%)�����,AlMo60 中央合金颗粒�����,高纯度 Al 粉(?200 目)�����,ZrH2 粉末(≤20 μm)为原料混合后�����,经冷压、感应烧结和热挤压后�����,出产出了靠近 α 钛合金的高密度 Ti–3Al–2Zr–2Mo 合金挤压棒�����,阐发出优异的拉伸强度和延展性组合�������;其极限抗拉强度比通常热轧铸锭冶金样品高约 130 MPa�����,在拉伸变形过程中没有缩颈�����,断裂伸长率仍与通常热轧铸锭冶金样品相当��。Li 等[42] 以氢化脱氢 Ti?6Al?4V 粉末为原料�����,选取表表蚀刻处置和流化床化学气相沉积两步工艺造备了核壳结构碳纳米管/非晶碳涂层 Ti?6Al?4V复合粉末�����,并选取放电等离子烧结对复合粉末进行固结�����,造备了一种新型界面/晶内加强钛基复合伙料��。与原始 Ti?6Al?4V 合金相比�����,增长质量分数0.25%C 可使其抗压屈服强度提高 500 MPa 以上�����,摩擦系数有效降低了 30% 以上��。
Froes 等[43] 和 Alexander 等[44] 在粉末冶金中使用氢作为一时合金元素�����,通过氢化脱氢步骤出产高质量粉末�����,选取旋转电极工艺造备的 Ti?6Al?4V粉末经加氢处置后�����,其压造性得到改善�����,在较低的温度下能够更好地烧结�����,降低了热等静压温度�����,对粉末冶金产品进行热处置后细化晶粒�����,提高机能��。
Fang 等[18] 利用氢作为中央或过渡合金元素�����,在烧结过程中通过扭转氢气压力来节造钛合金烧结态组织�����,最终达到细化晶粒的作用��。最终资料的氢质量分数可能低于 0.015%�����,相对密度在 99% 以上�����,烧结态 Ti?6Al?4V抗拉强度为 950~1000 MPa�����,屈服强度为 880~920 MPa�����,延长率 15% 以上��。但是�����,目前还没有实现工业化出产��。
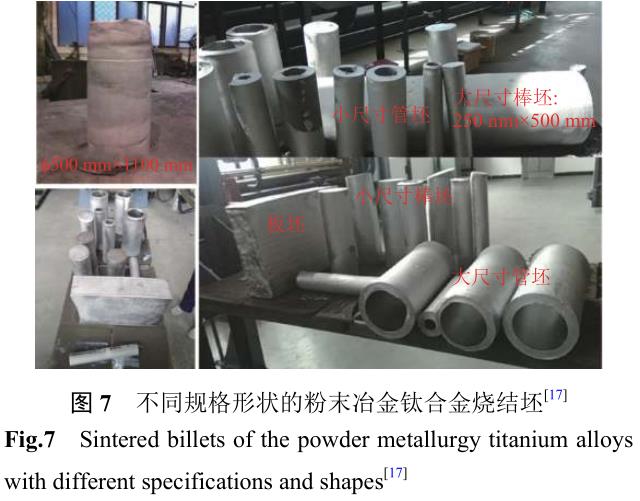
值得注明的是�����,北京科技大学郭志猛团队突破了超细低氧氢化脱氢钛合金粉末的低氧节造技术�����,造备出超细低氧钛合金粉末[17](粒径≤10 μm�����,O质量分数≤0.1%)�����,通过冷等静压、真空无压烧结造备出单件沉达 200~800 kg 的 Ti?6Al?4V 钛合金烧结件�����,如图 7 所示��。烧结件组织均匀藐幼�����,无成吩飓析��。烧结态 Ti?6Al?4V 的机能已达到传统铸锻钛合金的水平�����,其抗拉强度≥950 MPa�����,屈服强度≥850 MPa�����,延长率≥14%�����,O 质量分数≤0.2%�����,相对密度≥99%[8]�����,达到 ASTM 和 GB 尺度 [45?46]�����,并已实现高机能粉末冶金钛合金的低成本工业化出产��。这一突破必将对我们钛工业的发展起到巨大的推作为用��。
2.3 急剧凝固法
急剧凝固法是指在大于 105 K/s 冷却速度下使金属熔体急剧凝固的步骤[47]�����,通常是通过急剧定向凝固法、热力学深过冷法、动力学急冷法三种蹊径实现急剧凝固�����,合金在较大的过冷度下�����,晶粒来不及长大�����,从而能够显著细化晶粒�����,提高制品的相对密度[48?49]��。此工艺是在惰性气体氛围内�����,将海绵钛和金属锭造成钛合金�����,熔炼后利用基体资料的激冷作用急剧凝固获得晶粒藐幼、组织均匀迪胙合金��。Li 等[50] 选取急剧凝固技术造备了拥有细晶 β组织的 Ti?Zr?Nb?Sn 状态影象合金纤维�����,在特定测试温度下可复原应变超过 7.0%�����,与通例固溶处置合金块相比�����,初纺合金纤维拥有优异的超弹性和高拉伸强度的组合 ��。 Li 等 [51] 以 海 绵 钛 ( 纯 度99.99%)、海绵锆(纯度 99.95%、Hf<2%)、铌片(纯度 99.80%)和锡球(纯度 99.99%)熔铸迪胙锭为原料�����,在纯氩气空气下进行电弧熔炼�����,而后通过合金熔锭的急剧凝固�����,在钼轮边缘陆续产生Ti?18Zr?12.5Nb?2Sn 合金纤维�����,拥有显著的超弹性�����,屈服应力和滑移临界应力显著提高��。
急剧凝固技术拥有细化晶粒�����,改善组织状态�����,提高抗委顿机能�����,削减偏析�����,提高力学机能的利益[7]��。但是钛性质活跃�����,必要在惰性气体氛围内熔炼�����,设备复杂�����,效能低�����,无法实现工厂的大规模出产��。降低工艺的复杂水平�����,实现产业化是急剧凝固技术的钻研沉点��。
3、 发展趋向及瞻望
(1)粉末冶金钛脊合金的热等静压、增材造作、注射成形在航空航天、生物医疗领域拥有宽泛的利用远景��。所利用的粉末必要拥有优良的流动性�����,通常为球形粉末�����,传统的球形粉末造作工艺设备复杂、成本高�����,若何进一步降低球形钛合金粉末的成本是未来钻研沉点��。
(2)钛脊合金粉末是造备钛合金的原料�����,影响粉末冶金钛合金的质量��。降低粉末粒度�����,可获得细晶组织�����,改善钛合金的机能��。粉末杂质含量是影响粉末机能的沉要成分�����,出格是 O、N、H 等间隙元素对成形和烧结有很大影响��。因而�����,工业化出产低间隙元素含量迪胙脊合金合金粉末是未来发展热点之一��。
(3)针对钛合金难加工特点�����,钛合金的近净成形技术拥有巨大的发展远景�����,蕴含传统压造成形、凝胶注模成形、注射成形、冷模近终成形等��。在未来迪胙合金成形技术上�����,能够将多个成形技术结合起来�����,利用各成形技术的利益并结合粉末个性�����,解决钛合金近净成形过程中的问题��。
(4)钛合金作为结构资料�����,其板材、棒材蹬爪用宽泛��。传统钛合金造备步骤熔炼难题�����,难加工�����,粉末冶金技术可实现大尺寸压坯近净成形�����,绿色环保�����,可出产状态复杂的零件�����,拥有辽阔的利用远景��。
参 考 文 献
[1]Bolzoni L, Esteban P G, Ruiz-Navas E M, et al. Influence of powder characteristics on sintering behaviour and properties of PM Ti alloys produced from prealloyed powder and master alloy. Powder Metall,
2011, 54(4): 543
[2]Wang H Y, Guo Z M, Lu B X, et al. Industrialized production technology of powder metallurgy (PM) titanium and titanium alloy.Prog Titanium Ind, 2017, 34(1): 1
(王海英, 郭志猛, 芦博欣, 等. 钛合金粉末冶金工业化出产技术. 钛工业进展, 2017, 34(1): 1)
[3]Guo L, He W X, Zhou P, et al. Research status and development prospect of titanium and titanium alloy products in China. Hot Working Technol, 2020, 49(22): 22
(郭鲤, 何伟霞, 周鹏, 等. 我国钛脊合金产品的钻研近况及发展远景. 热加工工艺, 2020, 49(22): 22)
[4]Wu Y J, Liang Y R. Progress in titanium powder and titanium powder metallurgy products. Prog Mater Sci Eng, 2011, 30(6): 44
(吴引江, 梁永仁. 钛粉末及其粉末冶金制品的发展示状. 中国资料进展, 2011, 30(6): 44)
[5]Tan Z Q, Zhang Q, Guo X Y, et al. New development of powder metallurgy in automotive industry. J Cent South Univ, 2020, 27(6):1611
(谭兆强, 张青, 郭学益, 等. 粉末冶金技术在汽车工业的新进展 (英文). 中南大学学报 (英文版), 2020, 27(6): 1611)
[6]Zhang C. Study on Preparation of Low Gap Atomic Titanium Alloy Based on Reaction Synthesis of HDH Titanium Powder [Dissertation].Beijing: University of Science and Technology Beijing, 2019
(张策. 基于 HDH 钛粉反映合成造备低间隙原子钛合金技术钻研[ 学位论文 ]. 北京: 北京科技大学, 2019)
[7]Yang T Z. Progress of modern powder metallurgy materials and technology. China Met Bull, 2019(12): 10
(杨廷志. 现代粉末冶金资料与技术进展. 中国金属传递, 2019(12):10)
[8]Wang H Y, Yang F, Guo Z M, et al. Properties and microstructure of forged powder metallurgy Ti6Al4V alloy. Rare Met Mater Eng, 2020,49(8): 2855
(王海英, 杨芳, 郭志猛, 等. 铸造粉末冶金 Ti6Al4V 合金的机能和组织钻研. 罕见金属资料与工程, 2020, 49(8): 2855)
[9]Han F L. New development in powder forging of automobile engine connecting rod. Mod Compon, 2008(7): 71
(韩凤麟. 粉末铸造汽车发起机连杆新进展. 现代零部件, 2008(7):71)
[10]Wu S, Wang F, Ma S B, et al. Experimental study of wear characteristics of powder forging die and mechanism analysis. J Hefei Univ Technol Nat Sci, 2016, 39(2): 156
(吴松, 王峰, 马少波, 等. 粉末热锻模具磨损个性的尝试钻研与机理分析. 岳阳工业大学学报 (天然科学版), 2016, 39(2): 156)
[11]Li X. Preparation of Biomedical Titanium Alloy by Powder Metallurgy [Dissertation]. Harbin: Harbin Institute of Technology,2019
(李霞. 粉末冶金造备生物医用钛合金 [ 学位论文 ]. 哈尔滨: 哈尔滨工业大学, 2019)
[12]Shi Y H, Zheng H. Preparing methods and application of spherical particles. China Powder Sci Technol, 2015, 21(4): 71
(施阳和, �������;. 球形粉体的造备步骤及利用. 中国粉体技术, 2015,21(4): 71)
[13]Yang X, Xi Z P, Liu Y, et al. Characterization of TiAl powders prepared by plasma rotating electrode processing. Rare Met Mater Eng, 2010, 39(12): 2251
(杨鑫, 奚正平, 刘咏, 等. 等离子旋转电极法造备钛铝粉末机能表征. 罕见金属资料与工程, 2010, 39(12): 2251)
[14]Zhang Q L, Hao Z H, Li J, et al. Research progress on preparation of spherical metal powders by induction plasma spheroidization. Rare Met Mater Eng, 2020, 49(8): 2895
(张庆磊, 郝振华, 李静, 等. 感应等离子体球化法造备球形金属粉体的钻研进展. 罕见金属资料与工程, 2020, 49(8): 2895)
[15]Zeng G, Bai B L, Zhang P, et al. Research progress on producing spherical titanium powder. Prog Titanium Ind, 2015, 32(1): 7
(曾光, 白保良, 张鹏, 等. 球形钛粉造备技术的钻研进展. 钛工业进展, 2015, 32(1): 7)
[16]Li X, Gong Y, Liu S B, et al. Current development and prospects for titanium alloy powder metallurgy hot isostatic pressing technology.Foundry, 2020, 69(4): 335
(李欣, 龚燚, 刘时兵, 等. 钛合金粉末热等静压技术的发展示状及瞻望. 铸造, 2020, 69(4): 335)
[17]Guo Z M, Zhang C, Wang H Y, et al. Preparation of low-cost and high-performance titanium alloys based on HDH titanium powder.Prog Titanium Ind, 2019, 36(5): 41
(郭志猛, 张策, 王海英, 等. 基于氢化脱氢钛粉造备低成本高机能钛合金. 钛工业进展, 2019, 36(5): 41)
[18]Fang Z Z, Paramore J D, Sun P, et al. Powder metallurgy oftitanium—past, present, and future. Int Mater Rev, 2018, 63(7): 407
[19]Chen G, Lu X, Zhang L, et al. Research progress in powder production and near-net-shape manufacturing of titanium and its alloys. Mater Sci Technol, 2020, 28(3): 98
(陈刚, 路新, 章林, 等. 钛脊合金粉末造备与近净成形钻研进展.资料科学与工艺, 2020, 28(3): 98)
[20]Hong Y, Qu T, Shen H S, et al. Titanium production through hydrogenation and dehydrogenation process. Rare Met, 2007, 31(3):311
(洪艳, 曲涛, 沈化森, 等. 氢化脱氢法造备钛粉工艺钻研. 罕见金属,2007, 31(3): 311)
[21]Weng Q G, Qiu Z L, Yuan T C, et al. Preparation process of ultrafine high purity Ti powders fabricated by electrolysis titanium using hydrogenation-dehydrogenation method. Mater Sci Eng Powder Metall, 2015, 20(2): 325
(翁启刚, 邱子力, 袁铁锤, 等. 电解钛氢化脱氢造备超细高纯钛粉工艺. 粉末冶金资料科学与工程, 2015, 20(2): 325)
[22]Song J X, Xu B Q, Yang B, et al. Research of producing titanium by magnesiothermic reduction process. Light Met, 2009(12): 43
(宋建勋, 徐宝强, 杨斌, 等. 镁热还原法造取金属钛的尝试钻研. 轻金属, 2009(12): 43)
[23]Fan S G, Dou Z H, Zhang T A, et al. Direct preparation of titanium powder by multistage deep reduction. Rare Met Mater Eng, 2020,49(3): 1020
(范世钢, 豆志河, 张廷安, 等. 多级深度还原法直接造备钛粉. 罕见金属资料与工程, 2020, 49(3): 1020)
[24]Wan H L, Xu B Q, Dai Y N, et al. Research progress on preparation of titanium powders by calciothermic reduction. J Funct Mater, 2012,43(6): 700
(万贺利, 徐宝强, 戴永年, 等. 钙热还原法造备钛粉过程的钻研. 职能资料, 2012, 43(6): 700)
[25]Guo Z M, Lu B X, Yang F, et al. Advances in preparation of titanium alloy from powder metallurgy. Powder Metall Ind, 2020, 30(2): 1
(郭志猛, 芦博昕, 杨芳, 等. 粉末冶金钛合金造备技术钻研进展. 粉末冶金工业, 2020, 30(2): 1)
[26]Lu L L, Zhang S M, Xu J, et al. Review on advanced preparation technology of spherical titanium powders. Rare Met, 2017, 41(1): 94
(陆亮亮, 张少明, 徐骏, 等. 球形钛粉先进造备技术钻研进展. 罕见金属, 2017, 41(1): 94)
[27]Zheng M Y. Gas Atomization Technology Research of Titanium Alloy Powders for Additive Manufacturing [Dissertation].Beijing:University of Science and Technology Beijing, 2019
(郑明月. 气雾化法造备增材造作用钛合金粉末钻研 [ 学位论文 ].北京: 北京科技大学, 2019)
[28]Li B Q, Jin H C, Zhang Y C, et al. Research progress of preparation methods of spherical titanium powders for 3D printing. J Process Eng, 2017, 17(5): 911
(李保强, 金化成, 张延昌, 等. 3D 打印用球形钛粉造备技术钻研进展. 过程工程学报, 2017, 17(5): 911)
[29]Liu C. Research on Plasma Atomization Preparation Equipment and Technology of Titanium Alloy Powder [Dissertation]. Shenyang:Shenyang University of Technology, 2019
(刘畅. 钛合金粉体等离子雾化造备设备及工艺钻研 [ 学位论文 ].沈阳: 沈阳工业大学, 2019)
[30]Lu C, Xiao M Z, Qu Y B, et al. Research of parameters on the effect of CoCr alloys pherical powders produced by RF plasma. PowderMetall Ind, 2020, 30(6): 8
(路超, 肖梦智, 屈岳波, 等. 射频等离子球化造备球形钴铬合金粉末工艺钻研. 粉末冶金工业, 2020, 30(6): 8)
[31]Hu K, Zou L M, Mao X H, et al. Preparation of spherical titanium powder by RF plasma and its application in powder injection molding.Iron Steel Vanadium Titanium, 2020, 41(1): 36
(胡凯, 邹平明, 毛新华, 等. 射频等离子体造备球形钛粉及其在粉末注射成形中的利用. 钢铁饭, 2020, 41(1): 36)
[32]Gu Z T, Ye G Y, Jin Y P. Chemical compositions of spherical titanium powders prepared by RF induction plasma. High Power Laser Part Beams, 2012, 24(6): 1409
(古忠涛, 叶高英, 金玉萍. 射频感应等离子体造备球形钛粉的成分分析. 强激光与粒子束, 2012, 24(6): 1409)
[33]Sheng Y W, Guo Z M, Hao J J, et al. Preparation of micro-spherical titanium powder by RF plasma. Rare Met Mater Eng, 2013, 42(6):1291
(盛艳伟, 郭志猛, 郝好汉, 等. 射频等离子体造备球形钛粉. 罕见金属资料与工程, 2013, 42(6): 1291)
[34]Chen X W. Study on preparation process and mechanical properties of titanium alloy powder metallurgy. Metall Mater, 2020, 40(3): 1
(陈学文. 钛合金粉末冶金造备工艺及力学机能钻研. 冶金与资料,2020, 40(3): 1)
[35]Chen F, Yan Z Q, Xu R J, et Al. Preparation and property characterization of Ti?Al?Fe?Mo valves for motorcycle engines.Rare Met Mater Eng, 2019, 48(10): 3297
(陈峰, 闫志巧, 许荣君, 等. 摩托车发起机用 Ti?Al?Fe?Mo 气门的造备及机能表征. 罕见金属资料与工程, 2019, 48(10): 3297)
[36]Liu W B, Liang C, Chen W, et al. Determination of fluoride in praseodymium-neodymium alloy by ion selective electrode. Mater Res Appl, 2019, 13(3): 229
(刘文彬, 梁超, 陈伟, 等. 航空航天用粉末钛合金的热等静压工艺钻研. 资料钻研与利用, 2019, 13(3): 229)
[37]Zhang Y. A titanium alloy powder preparation used for 3d printing technology research. World Nonferrous Met, 2017(9): 50
(张艳. 一种用于 3D 打印迪胙合金粉末造备技术钻研. 世界有色金属, 2017(9): 50)
[38]Zhou W L, Li M H. Preparation of selective laser sintering 3D printed titanium alloy implants. J Harbin Med Univ, 2019, 53(6): 593
(周万琳, 李美华. 选择性激光烧结 3D 打印钛合金种植体的造备.哈尔滨医科大学学报, 2019, 53(6): 593)
[39]Guo L, Zhan H, You Y P, et al. Research progress on powder injection molding of titanium and titanium alloy. Mater Mech Eng,2018, 42(6): 15
(郭鲤, 詹浩, 游玉萍, 等. 钛脊合金粉末注射成形的钻研进展. 机械工程资料, 2018, 42(6): 15)
[40]Xiang Z Y, Xu R J, Liu B, et al. Preparation and mechanical property of powder metallurgy Ti?3Al?5Mo?4.5V (TC16) alloy. Mater SciEng Powder Metall, 2018, 23(5): 534
(向泽阳, 许荣君, 刘彬, 等. 粉末冶金 Ti?3Al?5Mo?4.5V(TC16) 合金的造备与力学机能. 粉末冶金资料科学与工程, 2018, 23(5): 534)
[41]Zhang H R, Niu H Z, Zang M C, et al. Microstructures and mechanical behavior of a near α titanium alloy prepared by TiH2-based powder metallurgy. Mater Sci Eng A, 2020, 770: 138570
[42]Li S, Yang Y, Misra R, et al. Interfacial/intragranular reinforcement of titanium-matrix composites produced by a novel process involving core-shell structured powder. Carbon, 2020, 164: 378
[43]Froes F H, Senkov O N, Qazi J I. Hydrogen as a temporary alloying element in titanium alloys: thermohydrogen processing. Int Mater Rev, 2004, 49(3-4): 227
[44]Alexander M, Tian J H, Zhang S S, et al. Powder metallurgy technology and properties of Ti and Ti?6Al?4V alloy prepared using titanium hydride powder. J Nanjing Univ Aeronaut Astronaut, 2018,50(1): 100
(Alexander M, 田长沙, 张莎莎, 等. 氢化钛粉造备钛及 Ti?6Al?4V钛合金粉末冶金工艺与机能钻研. 漯河航空航天大学学报, 2018,50(1): 100)
[45]American Society of Mechanical Engineers. ASTM B381-00 Specification for Titanium and Titanium Alloy Forgings. West Conshohocken: ASTM International, 2003
[46]General Administration of Quality Supervision, Inspection and Quarantine of the People’ s Republic of China, Standardization Administration of China. GB25137-2010 Titanium and Titanium Alloy Forgings. Beijing: Standards Press of China, 2010
(中华人民共和国国度质量监督检验检疫总局, 中国国度尺度化治理委员会. GB25137-2010 钛脊合金锻件. 北京: 中国尺度出版社,2010)
[47]Yu Y C. Research on Microstructure and Properties of Rapidly Solidified TiAl/Ti Based Alloy [Dissertation]. Ningxia: Ningxia University, 2019
(于永川. 急剧凝固 TiAl/Ti 基合金的组织及机能钻研 [ 学位论文 ].宁夏: 宁夏大学, 2019)
[48]Zhang Z Y, Yu H S, Wang S Q, et al. High strength ZK60 magnesium alloy produced by rapid solidification/powder metallurgy process. J Mater Eng, 2010(5): 72
(张振亚, 于化顺, 王少卿, 等. 急剧凝固/粉末冶金法造备 ZK60 高强镁合金. 资料工程, 2010(5): 72)
[49]Lou J. Study of Tensile Properties and Columnar Crystal Structure of Rapidly Solidified Titanium Alloy [Dissertation]. Shenyang: Shenyang University, 2012
(娄军. 急剧凝固钛合金的组织与机能钻研 [ 学位论文 ]. 沈阳: 沈阳大学, 2012)
[50]Li S, Kim Y, Nam T. Microstructure and superelastic behavior of rapidly solidified Ti?18Zr?12.5Nb?2Sn (at.%) alloy fibers. J Biomater Tissue Eng, 2018, 8(8): 1216
[51]Li S, Kim Y, Choi M, et al. Microstructure, mechanical and superelastic behaviors in Ni-free Ti?Zr?Nb?Sn shape memory alloy fibers prepared by rapid solidification processing. Mater Sci Eng A,2020, 782: 139283
有关链接







