1、序言
钛合金因其拥有比强度高、耐高温、耐侵蚀等特点��,使其在航空航天、石油化工、船舶造作、生物医药等领域得到宽泛利用[1-3]�����。由于钛合金原资料成本较高��,国表70%-80%迪胙合金资料用于航空航天领域��,我国航空航天领域对钛合金的需要也出格大��,目前我国先进飞行器迪胙合金用量在20%-30%左右��,而飞机发起机上迪胙合金用量甚至在30%以上�����。随着飞机设计理想逐步向轻量化、长命命方向发展��,钛合金的利用将进一步扩大�����。在航空航天等领域��,钛合金无数为飞机的蒙皮、承力框、钣金零件的大局出现�����。而对于钛合金的衔接技术��,重要以焊接、铆接为主��,其中焊接步骤重要由激光焊、电子束焊、等离子弧焊和钨极氩弧焊等[4-6]�����。
需凭据零件的差距��,选择相宜的衔接步骤实现零件的整体化造作�����。
激光焊接技术��,作为现代造作业中的一项先进技术��,凭借其怪异的优势和宽泛的利用领域��,在逐步成为工业造作的沉要工具�����。激光焊接技术利用高能量的激光束作为热源��,对工件进行部门加热��,使工件内部溶解并急剧冷却��,从而实现零件的焊接�����。与传统的焊接步骤相比��,激光焊接技术拥有焊接速度快、变形幼、焊接强度高蹬着点��,更高的能量密度和更精准的成形节造��,使其成为零件的高质量衔接重要技术之一�����。
目枪合金激光焊接技术已被企业、高校、科研院所宽泛钻研[7-9]��,尤其在钛合金薄壁零件激光焊接领域��,其中重要蕴含钛合金对接焊、T型焊等��,资料重要由TC4[10,11]、TC6[12]、TC11[13]、TA1[14]、TA4[15]、Ti75[16]等��,索求的方向重要有焊缝的组织、焊接接头机能、变形节造等领域�����。而对于钛合金激光点焊技术的钻研相对较少��,吕涛[17]等人钻研了分歧焊点状态对TC4钛合金力学机能的影响��,以为焊点的抗剪载荷与熔合面面积有关��,双排断续焊点拥有更高的抗剪载荷�����。陶汪[18]等人对304不锈钢激光点焊工艺进行了钻研��,探了然激光功率、焊接持续功夫、离焦量和间隙对焊点状态及尺寸的影响法规�����。
孙逸铭[19]等人对TC4钛/5052铝异种金属激光点焊工艺个性发展了钻研��,阐了然工艺参数对缩孔、气孔、裂纹等缺点的影响�����。汪芦婷等人[20]选取脉冲激光对GH4145激光点焊工艺进行了索求��,了局表表接头处拉伸剪切力、硬度均低于母材,功率增大有助于提高接头的抗拉强度�����。
综上所述��,目前对TC4钛合金激光点焊的钻研较少��,且钻研内容单一�����。
本文将选取陆续激光对TC4钛合金的激光点焊工艺发展钻研��,探索焊接功率、焊接速度、离焦量对焊点熔核直径、表表质量和力学机能的影响��,利用场发射扫描电镜对焊点组织进行观察分析�����。
2、试验
2.1试验资料
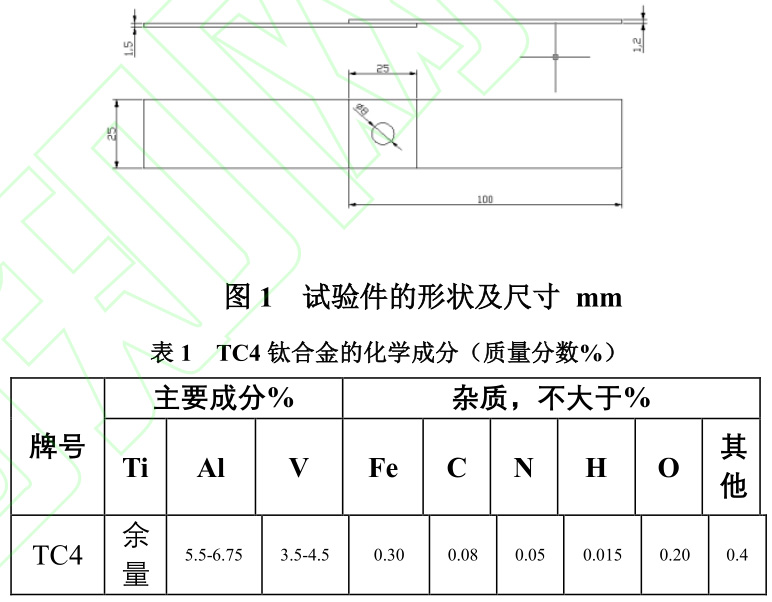
试验资料为1.2mm和1.5mm厚度的TC4钛合金板材��,其化学成分如表1所示�����。选取激光切割造件��,尺寸为25mm×100mm×1.2mm和25mm×100mm×1.5mm��,搭接区面积为25mm×25mm��,焊点位于搭接区域中心��,上板厚度为1.2mm��,下板厚度为1.5m��,搭接大局见图1�����。
2.2试验焊接
激光点焊试验使用TRUMPF-6001光纤激光器��,发射波长为1030nm、光束质量为8mm·mrad��,光纤芯径为200μm��,光斑直径为0.64mm、焦距为310mm���������;等私谠煜低澄狵ukaKR-C4��,沉复定位精度≤±0.05mm��,通过KUKASmartPAD示教器对焊点填充轨迹进行编程�����。焊接过程选取专用夹具��,可保障高低板材搭接区间隙≤0.1mm��,激光焊枪轴线与零件表表垂直��,焊接前��,需对搭接区进行机械打磨��,经丙酮擦拭后装置到激光点焊夹具上�����。焊接熔池重要依附焊枪的摆动实现填充��,轨迹大局为螺旋线��,凭据现实经验��,螺旋线直径与熔核直径呈正有关��,参考HB5427-89《钛脊合金电阻点焊和焊缝质量检验》��,1.2mm+1.5mm��,熔核直径不应幼于4.5mm��,因而设置螺旋线表圆直径为4.5mm��,旋转圈数设置为4周��,经推算得螺距为0.5mm��,轨迹示意图见图2所示�����。
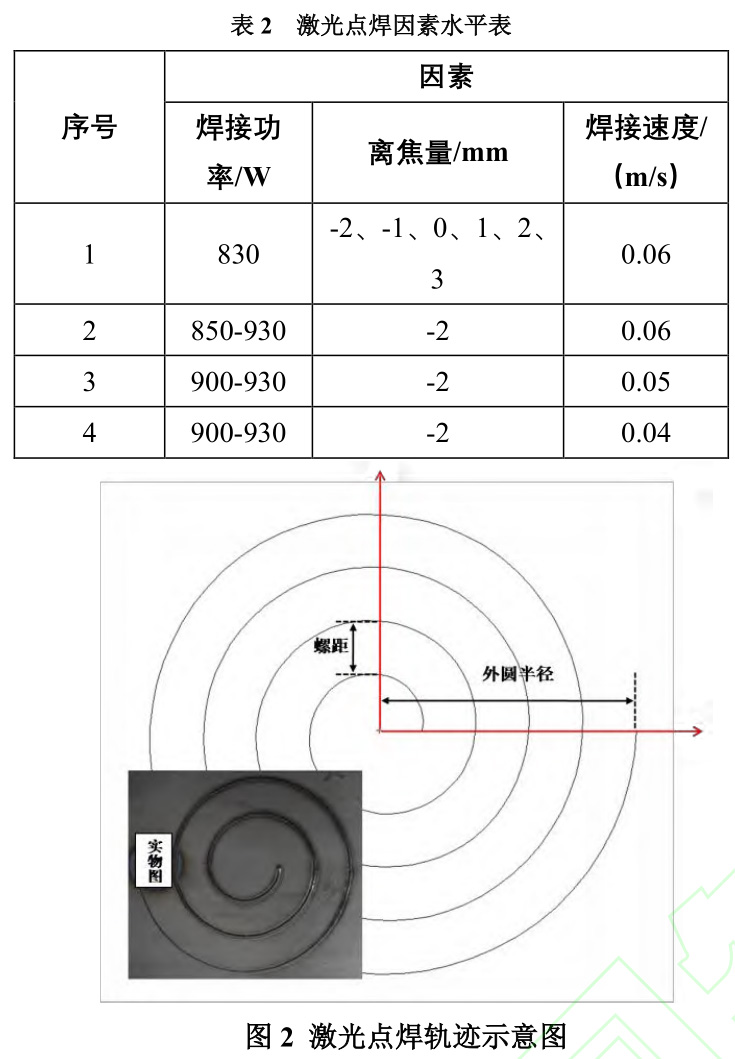
激光点焊的重要工艺参数为激光功率、离焦量和焊接速度��,激光功率变动的步长为10W��,离焦量变动的步长为1mm��,焊接速度变动的步长为0.01m/s��,对1.2mm+1.5mm组合的TC4钛合金进行工艺试验��,具体试验参数见表2�����。参考HB5427-89《钛脊合金电阻点焊和焊缝质量检验》��,评价激光焊点质量的方式重要有焊点表表凹陷值(S≤0.18mm)、熔核直径(D≥4.5mm)及拉伸-剪切机能(I≥8.336kN/点)��,试验选取单一变量法��,重要影响成分及水平如表2所示�����。
2.3金相试验
将焊点沿中心线横向剖开��,选取环氧树脂将其镶嵌好��,待凝固后选取SiC砂纸打磨截面至2000目��,而后进行抛光处置��,再进行超声波洗濯��,最后用无水乙醇擦拭后封存�����。选取OlympusOLS4000激光共聚焦3D显微镜对截面进行金相观察�����。
2.4机能试验
用Landmark100资料试验机对分歧参数接头进行拉伸-剪切试验��,拉伸速度设定为15mm/min��,参照GB/2651-2008《焊接接头拉伸试验步骤》��,别离对分歧试验参数的试验件进行拉伸-剪切试验�����。选取撕破试验��,测定分歧焊接参数前提下的熔核直径�����。选取深度千分尺测定焊点表表凹陷深度��,精度0.001mm�����。
3、了局与分析
3.1焊点组织分析
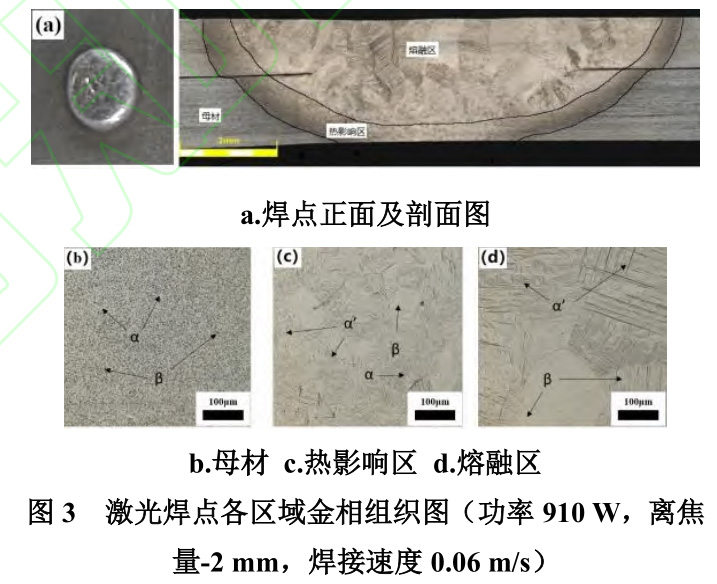
图3为激光点焊在最佳参数前提下的焊点正图和剖面图��,焊点为圆形��,表表呈银白色金属光泽��,表表光滑无咬边��,无显著凹陷�����。焊点剖面图整体呈半球形��,焊点表表宽度约为8mm��,熔深约为2mm��,随着熔深的增长��,熔池宽度逐步减幼��,在两层中央地位熔池有显著的收缩景象��,重要由于搭接间隙故障了热量向基层传递�����。焊点的剖面图可分为熔融区、扰装响区和母材区三个区域�����。母材区域重要由典型的α相和β相组成��,尺寸较为均匀�����。扰装响区域靠近母材一侧的重要为细晶区��,靠近熔融区一侧的重要为粗晶区��,粗晶区重要由α相、针状马氏体α’相和β相��,这是由于扰装响区距热源中心地位距离分歧��,温度差距较大导致的�����。在熔融区��,重要由针状马氏体α’相和β相组成��,且β相的晶粒显著要大一些��,与扰装响区相比��,熔融区中针状马氏体α’相是数量更多��,这重要是由于激光焊接的过程中��,熔池温度远高于TC4钛合金中β相转变温度(975℃)��,当温度高于975℃时��,母材中的α相齐全转化为β相��,当激光关关后��,熔池急速冷却��,其冷却速度弘远于α相的临界冷却速度��,没有充分的前提使得α相再次析出��,取而代之的大量的粗壮针状马氏体α’相��,最终以α’+β相冷却至室温�����。
3.2离焦量对焊点质量的影响
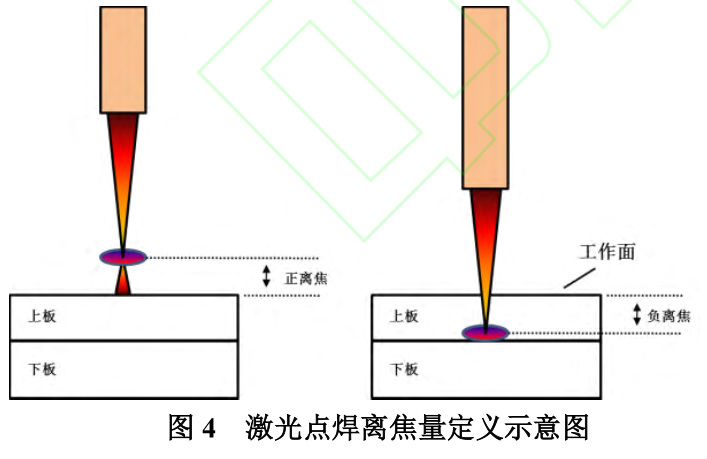
在钛合金激光点焊过程中��,为实现两层薄板之间高质量衔接��,需通过调整激光束的焦点地位来改善激光的穿透性�����。当激光束的焦点在工作面之上��,界说为正离焦��,数值为正��,当激光束的焦点在工作表表之下��,界说为负离焦��,如图4所示�����。离焦量的大幼直接决定了激光光斑的直径和能量密度�����。当离焦量向负方向或正方向增长时��,光斑直径会增大��,而能量密度则会降低�����。相反��,当离焦量向焦点方向靠近时��,光斑直径减幼��,能量密度增高�����。这种变动对焊点的熔深和熔宽产生直接影响�����。合理节造离焦量��,可精确节造整个焊点的熔深��,确保熔深地位在底层薄板厚度的中心而非穿透��,这样可有效保障焊点背部平坦、光滑�����。
激光功率为830W��,焊接速度为0.06m/s时��,分歧离焦量下1.2mm+1.5mm组合的TC4板材焊点熔合宏观描摹和熔核直径变动如图5所示�����。
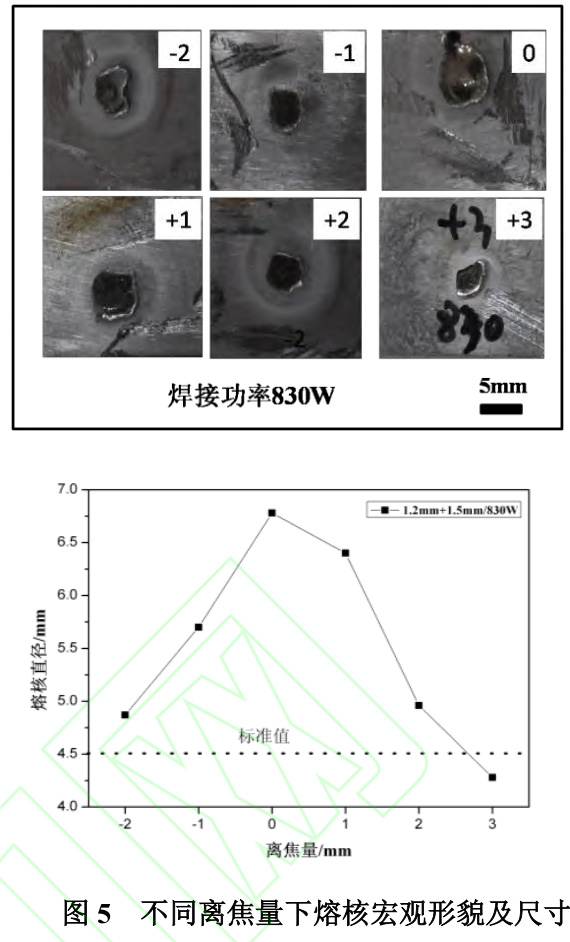
由图5可知��,熔核描摹重要呈圆形或近圆形��,当离焦量为0mm时��,熔核尺寸最大��,但描摹更不规整��,其重要由于在焦点地位焊接��,熔池温度较高��,在焊枪急剧按螺旋线轨迹活动时��,熔池搅拌剧烈所导致���������;诖��,当工作面远离焦点时��,熔池更为不变��,从-1��,+1��,+2mm离焦量前提下能够看出��,熔核更趋于圆形��,注明该前提下熔宽和熔深更均匀�����。当离焦量持续增长时��,激光束的穿透能力衰减��,熔深随之降低��,上板的液态金属不能齐全润湿下板��,导致熔核尺寸幼��,状态不规定�����。熔核尺寸呈先增大后减幼的趋向��,在+2mm和-2mm的离焦量下��,熔核尺寸和描摹最优异��,在节造其他参数不变时��,更偏差于选择相宜的负离焦量��,重要由于负离焦量的情况下��,焦点在工作面以下��,从工作面向下��,激光束的能量密度是越来越高的��,在保障相宜熔宽的同时更有利于保障激光焊点的熔深�����。
3.3激光功率对焊点质量影响
激光功率是影响焊点质量的关键成分之一��,激光功率的大幼直接决定焊接过程中的能量密度��,大功率使得焊接资料能在更高温度下急剧溶解��,从而实现更深的熔深和更宽的熔宽�����。过高的激光功率会过度烧损焊缝区的合金元素��,导致焊缝的强度和机械机能降落��,而过低的激光功率则会导致焊点未熔透��,无熔核形成进而影响焊接质量�����。当离焦量为-2mm、焊接速度为0.06m/s��,激光功率别离为850W、860W、870W、880W、890W、900W时��,激光焊点的熔核尺寸顺次为4.08mm、4.52mm、5.06mm、5.16mm、5.51mm、5.58mm��,其1.2mm+1.5mm组合下��,尺度最幼熔核尺寸为4.50mm��,分歧激光功率下的焊点熔核描摹及尺寸如图6所示�����。
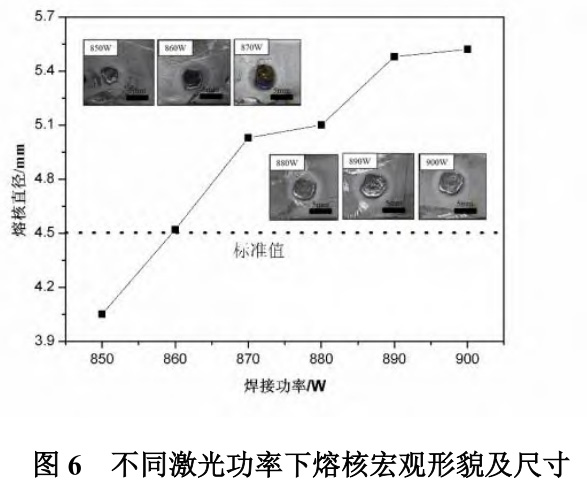
可知��,随着激光功率的增长��,熔核直径呈增长趋向��,并且熔核的规定水平也趋于优异��,激光功率越高��,熔池温度越高��,熔池内金属液流动更好��,热量可能更好地传递到下板��,且润湿性较好��,而熔核直径则由刚熔透、幼而不规定的熔核逐步变为趋于螺旋线表径极限的圆形规定熔核�����。
激光功率不仅影响焊点的熔核尺寸��,并且对焊点表表凹陷也有肯定的影响��,当离焦量为-2mm、焊接速度为0.06m/s��,激光功率别离为900W、910W、920W、930W时��,焊点表表凹陷别离为0.22mm、0.21mm、0.19mm、0.26mm��,分歧激光功率下的焊点表表情况如图7所示�����。
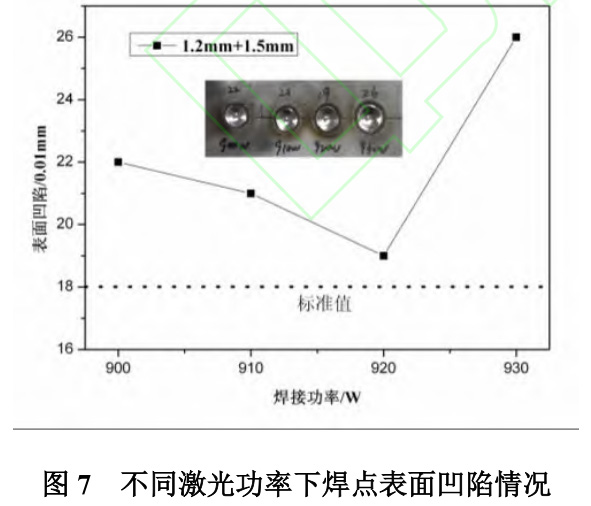
由图可知��,焊点表表凹陷值先降低后增长��,当功率为920W时成效最佳�����。激光功率增长��,可有效提高熔池流动性��,也使得金属液向下渗入��,进而焊点更趋于平坦��,但当功率过高时��,熔池流动性太好��,甚至呈沸腾状态��,在熔池急剧冷却时��,沸腾的金属液没来得及复原平坦便已凝固��,进而导致熔池呈旋涡状��,其旋涡中心地位凹陷较深��,降低了焊点表表整体质量�����。
3.4焊接速度对焊点质量影响
焊接速度是影响激光束能量密度的关键成分之一��,通常情况下��,激光能量密杜咨激光功率、激光作用功夫和激光作用面积共同决定��,其中激光作用面积��,即激光光斑直径与焊路长
度的乘积��,具体公式如下:
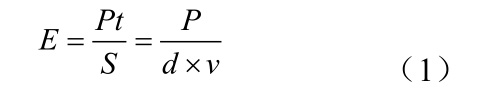
其中E为激光能量密度��,P为激光功率��,S为激光作用面积��,d为激光光斑直径��,v为焊接速度�����。由公式可知��,在离焦量肯定的前提下��,光斑直径为定值��,激光功率与焊接速度成反比例�����。
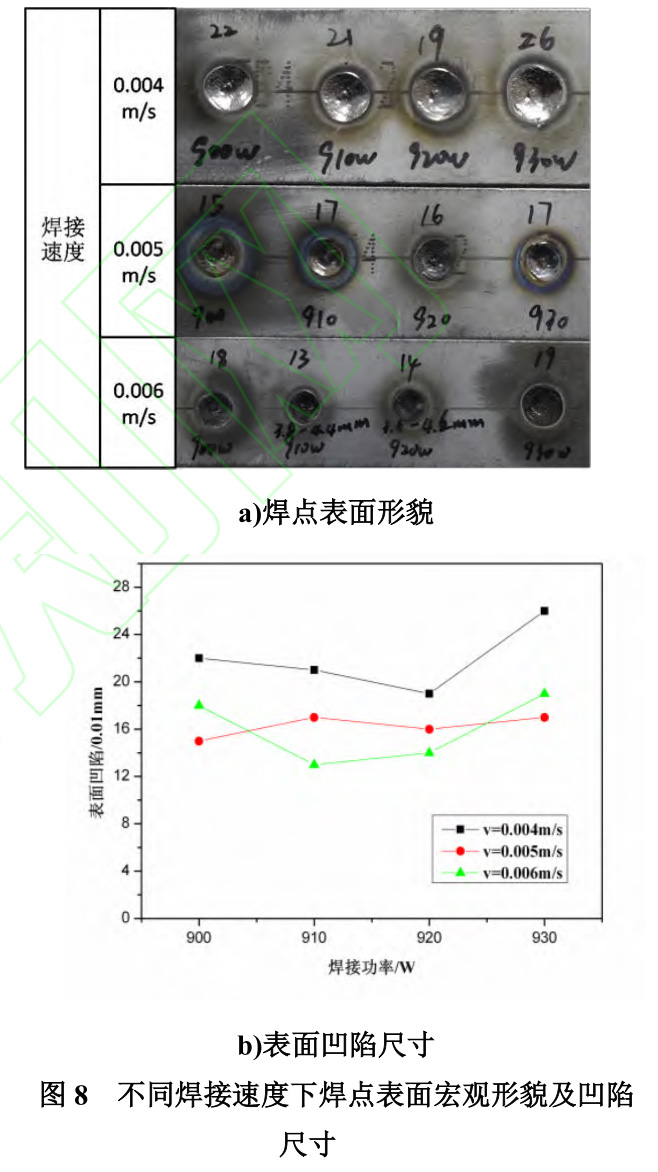
离焦量为-2mm��,焊接速度为0.04mm/s、0.05mm/s、0.06mm/s��,激光功率为900W、910W、920W、930W时��,焊点表表质量及凹陷值如图8所示�����。由图可知��,随着焊接速度增长��,焊点表表凹陷情况显著得到改善��,但相应的��,焊点表表直径逐步变幼�����。由于激光能量密度的分歧��,可分为激光热导焊和激光熔深焊��,在激光功率一按时��,焊接速度的加快导致激光束作用在焊点表表的能量密度降低��,焊接模式由激光熔深焊转变为激光热导焊��,使得熔池整体温度降低��,进而导致熔宽变窄�����。
3.5力学机能分析
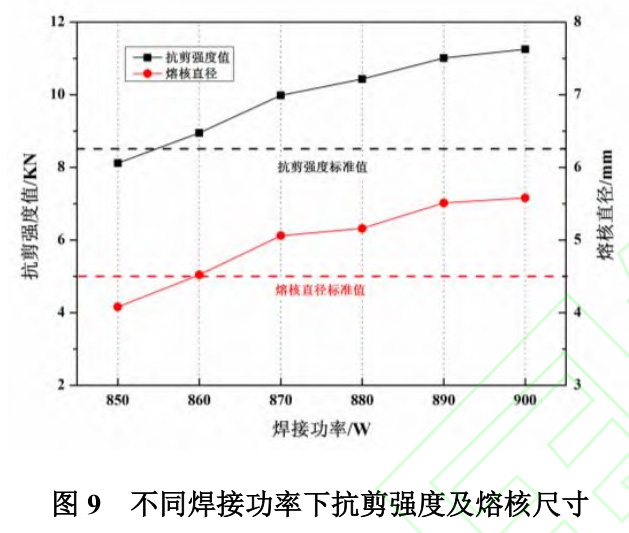
在离焦量为-2mm��,焊接速度为0.06m/s的前提下��,对分歧焊接功率匹敌剪试样进行了最大拉剪力试验��,测试的了局及对应的熔核尺寸关系图见图9����������D芄豢闯��,随着输出功率的逐步增长��,激光焊点的焊接接头所能接受剪切力的能力逐步增长��,在860W以上的试样��,其抗剪强度值均满足尺度要求�����。相对应的熔核直径的变动法规与抗剪强度的变动根基维持一致��,这注明抗剪强度的大幼根基取决于熔核直径的尺寸大幼�����。
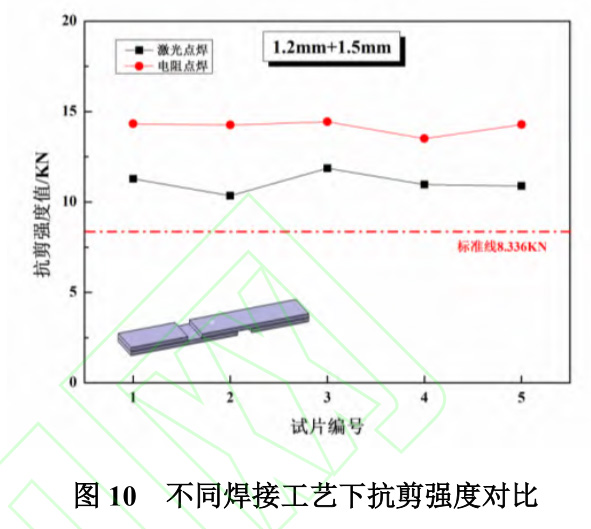
为了对比激光点焊与电阻点焊两种钛合金常用衔接工艺的抗剪强度��,在保障熔核直径一致(均为5.5±0.2mm)的前提下��,别离进行了5组对比试验��,其中激光点焊的工艺参数是焊接功率为900W��,离焦量为-2mm��,焊接速度为0.06m/s����;电阻点焊的工艺参数是电极压力为3.3kN��,预压功夫为0.02s��,焊接功夫为0.14s��,焊接电流为5.8-6.0kA��,保压功夫为0.01s��,电极直径为7mm�����。别离对两种衔接工艺的试验进行抗剪强度测试��,测试了局如图10所示�����。由图可知��,激光点焊和电阻点焊的抗剪强度均满足尺度要求��,其中电阻点焊的抗剪强度要比激光点焊的抗剪强度逾越26.5%��,这重要由于两种工艺道理的差距性��,电阻点焊在焊接过程中使用维持压力��,且熔核呈高低等宽的贯通状��,而激光点焊在焊接过程中仅依附金属液的沉力及激光的冲击力来实现熔核的形成��,且熔核成半圆形��,且不贯通��,因而机能要稍差一些��,但激光点焊可能有效保障焊点背面无任何压痕��,这也是电阻点焊无法实现的��,因而��,两种技术可凭据零件需要进行选择��,均可保障零件的有效衔接�����。
4、结论
本文通过激光点焊试验对TC4钛合金板进行的工艺试验��,并选取场发射扫描电子显微镜、光学显微镜、抗剪强度试验等伎俩��,分析了离焦量、焊接功率和焊接速度对焊点内部、表表质量和力学机能的影响法规��,并得出以下结论:
(1)离焦量越靠近焦点时��,激光点焊的熔核直径越大��,但在焦点处焊接��,对焊点表表凹陷的影响较大����;激光功率越高��,熔核直径越大��,激光点焊试验的力学机能越好�����。
(2)焊接速杜仔利于改善焊点的表表质量凹陷情况��,焊接速度越快��,作用在焊点表表的能量密度越低��,焊点表表直径越幼��,表表凹陷越幼�����。
(3)通过对比激光点焊和电阻点焊试样抗剪强度机能��,在一样熔核尺寸前提下��,电阻点焊的抗剪强度要高于激光点焊抗剪强度26.5%��,但激光点焊拥有焊点背面无压痕的优势�����。
参考文件:
[1]董宝明,郭德伦,张田仓.钛合金焊接结构在先进飞机中的利用及发展[J].航空资料学报,2003(S1):239-243.
[2]钱江,王怡,李瑶.钛脊合金在国表舰船上的利用[J].舰船科学技术,2016,38(11):1-6,19.
[3]宋德军,牛龙,杨成功.船舶海水管路钛合金利用技术钻研[J].罕见金属资料与工程,2020,49(3):1100-1104.
[4]孙文君,王善林,陈玉华,等.钛合金先进焊接技术钻研近况[J].航空造作技术,2019,62(18):63-72.
[5]石铭霄,张秉刚,马纪龙,等.钛合金电子束深熔焊钉尖缺点形成的影响成分[J].焊接学报,2012,33(12):53-56,115.
[6]赵博,李国元,许广兴.钛合金焊接技术在飞机造作中的利用和瞻望[J].航空造作技术,2013(16):122-125.
[7]何幼东,张建勋,裴怡,等.钛合金薄板激光焊接和TIG焊接残存应力数值仿照[J].机械工程资料,2005(3):25-28.
[8]刘自刚,代锋先,陆刚,等.钛合金激光焊钻研近况与瞻望[J].资料导报,2023,37(S1):354-359.
[9]白伟成,张献逢,褚福东.飞机钛合金结构激光焊接工艺优化钻研[J].冶金与资料,2023,43(3):1-3.
[10]吴晗,王英杰,赵忠华,等.钛合金薄壁T形接头激光焊接力学机能钻研[J].金属加工(热加工),2024(1):52-56.
[11]关峰,赵泓博,倪家强,等.超塑成形TC4薄板激光焊接头组织及机能钻研[J].焊接,2018(6):28-33,66-67.
[12]何杨宇,杨素媛,包明明,等.激光焊接钛合金接头的组织演变和力学行为[J].罕见金属,2021,45(8):914-920
[13]王猛,张立平,赵琳瑜,等.增材造作和铸造TC11钛合金激光焊接头组织与力学机能[J].焊接学报,2023,44(10):102-110,138-139.
[14]卢兵兵,董梁.超薄钛合金激光叠焊焊接个性[J].焊接,2021(5):58-62,66.
[15]董志伟,唐定狼,张建勋.激光焊接参数对4.5mm厚TA4板材焊缝成形的影响[J].焊管,2024,47(2):24-28.
[16]曹守启,何鑫,刘婉荣,等.Ti75合金激光焊接接头的组织及力学机能[J].资料科学与工艺,2021,29(1):53-58.
[17]吕涛,雷正龙,陈彦宾,等.焊点状态对TC4钛合金激光点焊力学机能的影响[J].中国激光,2013,40(12):51-55.
[18]陶汪,陈彦宾,李俐群,等.304不锈钢激光点焊工艺钻研[J].利用激光,2005(4):233-236.
[19]孙逸铭,张泽群,檀财旺,等.TC4钛/5052铝异种金属激光点焊工艺个性钻研[J].激光与光电子学进展,2019,56(3):205-212.
[20]汪芦婷,黄永德,陈玉华.GH4145激光点焊工艺及接头机能钻研[J].精密成形工程,2018,10(5):22-26.
有关链接







