钛合金拥有高比强度、高比模量和低密度蹬着异机能������,在航空航天领域一向备受关注[1-2]�������。为了实现轻量化������,航空发起机叶片大量选取钛合金造作�������。钛合金的硬度较低������,加之发起机的工况较恶劣������,难以招架空气中的砂粒������,易在高速气流作用下出现冲蚀危险������,因而冲蚀磨损成为钛合金发起机叶片的重要失效大局之一[3-5]�������。以等径角挤压和高压旋转为代表的大塑性变形技术������,以离子注入、金属蒸汽真空弧技术、电弧等离子体沉积技术等为代表的表表涂层技术������,是目前提高钛合金抗冲蚀机能的常用伎俩�������。经等径角挤压工艺处置后������,钛合金产生了均匀、藐幼的α相������,并弥散在β相内������,可有效提高钛合金的强韧性[6]������,对砂粒起到了切向拦截作用������,从而减幼了微切削造成的粉碎������,冲蚀危险机理产生扭转������,最终提升了钛合金的抗冲蚀能力�������。通过表表涂层技术造备分歧结构的TiAlN/Ti[7]、TiZrN[8]、CrSiN/Cr[9]������,能够提高钛合金的抗冲蚀机能������,进而提升发起机叶片的服役年限�������。
在冲蚀过程中������,资料与工艺成分的交互作用使得磨料个性和冲蚀工艺参数对基材危险过程的影响极度复杂������,钛合金冲蚀危险过程既存在对砂尘粒径的依赖效应[10]������,又存在基于冲蚀角度的机理演变效应[11]�������。
李超等[12]通过尝试和数值仿照������,钻研了砂粒粒径对涡轴发起机压气机叶片TC4钛合金冲蚀磨损的影响������,了局批注������,砂粒粒径与冲击速度存在内涵关联������,粒径越大������,则冲击速度越幼�������。叶片冲蚀磨损率与砂粒冲击速度呈幂函数关系�������。分歧粒径的砂粒对分歧叶高处的磨损率浓度的敏感水平存在显著差距������,此钻研了局为叶片抗磨损设计提供了理论凭据�������。Avcu等[13]从冲蚀角度、冲击速度和颗粒尺寸等方面调查了Ti6Al4V钛合金的冲蚀磨损行为������,发现冲蚀率与冲蚀速度成正比������,与冲蚀颗粒尺寸成反比�������。无论冲蚀颗粒直径若何变动������,最大冲蚀率总是呈此刻30°攻角左近�������。冲蚀速度和颗粒尺寸会影响钛合金的冲蚀危险水平������,但不影响其冲蚀机造������,冲蚀机造以微切削和塑性变形为主������,在基材表表均检测到侵蚀粒子�������。Sahoo等[14]钻研了Ti6Al4V钛合金在层状、双峰、等轴3种分歧微观结构下的固体颗粒冲蚀行为������,发现层状结构组织迪胙合金冲蚀率最幼������,其次是双峰和等轴结构������,这重要归因于分歧微观组织下硬度的分歧�������。Guo[15]钻研了30°、60°、90°攻角下的TC4钛合金冲蚀机理������,发现随着攻角的增长������,冲蚀率逐步减幼�������。在30°攻角下������,冲蚀率约为90°攻角下的2倍�������。在低角度冲蚀下������,重要的粉碎大局为微切削和犁削������,在90°攻角下重要为委顿粉碎�������。李巾杰等[16]钻研发现������,随着冲蚀功夫的耽搁������,钛合金表表冲蚀坑的深度逐步增长������,冲蚀危险特点从30s时的变形唇和微切削������,演造成120s时的塑性委顿剥落�������。吴松波等[17]分析了磨料粒径和冲蚀次数对TC4钛合金冲蚀磨损行为的影响������,钻研发现������,随着磨料粒径的增长������,磨损面积和磨损深度出现先增长后减幼趋向���;冲蚀次数与磨损体积呈显著正有关������,磨损机造重要阐发为磨料棱角对基体的微切削和挤压剥落�������。
Yan等[18]综合思考了粒度、速度和磨料分裂等成分������,成立了钛合金叶片资料的冲蚀率预测模型������,获得了磨料分裂判据������,并量化了磨料破碎对侵蚀的影响�������。作者还发现������,同种资料在分歧冲蚀速度下最大冲蚀率对应的攻角分歧������,在肯定速度区间内������,高速冲蚀时最大冲蚀率对应的攻角大于低速冲蚀时������,这也诠氏缢分歧文件中TC4钛合金最大冲蚀率对应的攻角分歧������,在30°、40°、45°时均有可能出现的原因�������。
目前������,文件中多数选取30°、45°、60°、90°等特殊攻角������,钻研钛合金的抗冲蚀机能������,选取幼角度距离根究攻角的影响法规的钻研较少�������。选取节造变量法钻研单一成分对冲蚀危险影响的文件较多������,但选取正交试验法索求工艺成分影响冲蚀主次关系的报路较少�������。
基于此������,文当选取正交试验结合节造变量法钻研冲蚀工艺参数对钛合金冲蚀危险的影响������,结合数值仿照������,共同揭示冲蚀机理的演变法规������,旨在为钛合金构件的抗冲蚀设计提供理论参考�������。
1、尝试
1.1资料
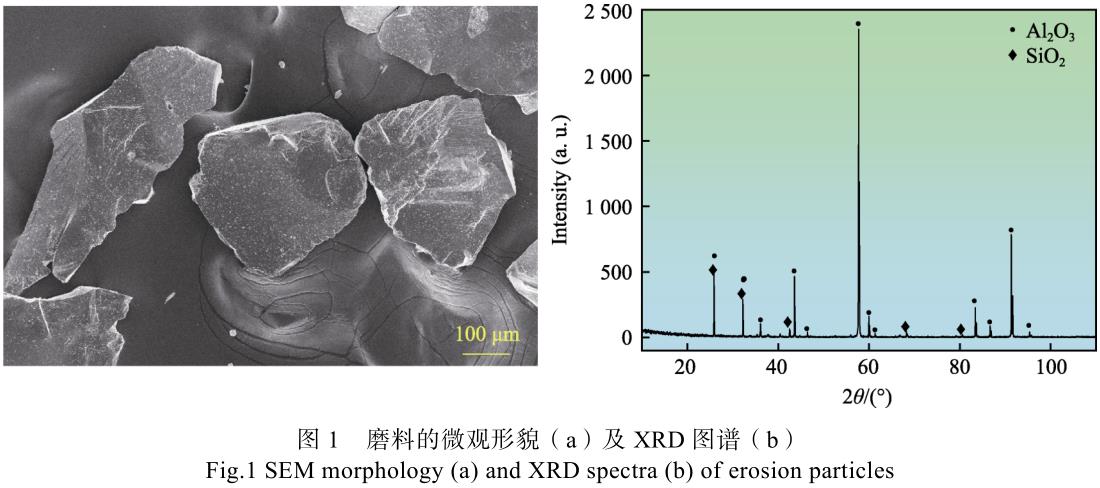
冲蚀基材选取陕西宝鸡中宝泰金属有限公司出产的厚度为5mm的退火态TC4钛合金板������,元素组成(均用质量分数暗示):Al6.0%、V4.0%、Fe0.3%、C0.08%、N0.05%、H0.015%、O0.2%������,其余为Ti�������。选取线切割切成16mm×23mm×5mm的样品������,统一打磨抛光所有的待冲蚀表表�������。在尝试前后������,均用酒精超声洗濯样品5min������,并烘干�������。冲蚀磨料选取郑州越驰磨料磨拥有限公司出产的60目白刚玉������,其显微硬度约为20GPa�������。磨料的微观描摹及X射线衍射图谱如图1所示������,能够看出������,磨料的状态不规定������,边缘敏感������,其重要成分为高硬度的Al2O3������,还有少量的SiO2�������。
1.2资料表征
选取美国FEI公司的Quanta250型扫描电镜和EDAX能谱仪表征磨料和冲蚀前后钛合金的微观描摹和元素组成�������。选取德国布鲁克D8AdvanceX射线衍射仪检测磨料的物相�������。选取Cu-Kα辐射(0.15406nm)������,扫描领域为10°~110°������,扫描步长为10(°)/min�������。选取精度为0.1mg的FA1604型电子天平表征冲蚀量(E������,mg)������,单个试样均丈量3次������,取其均匀值�������。
1.3冲蚀试验设计
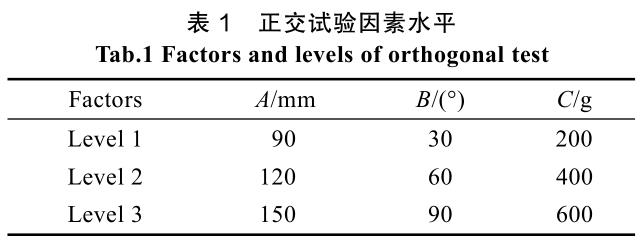
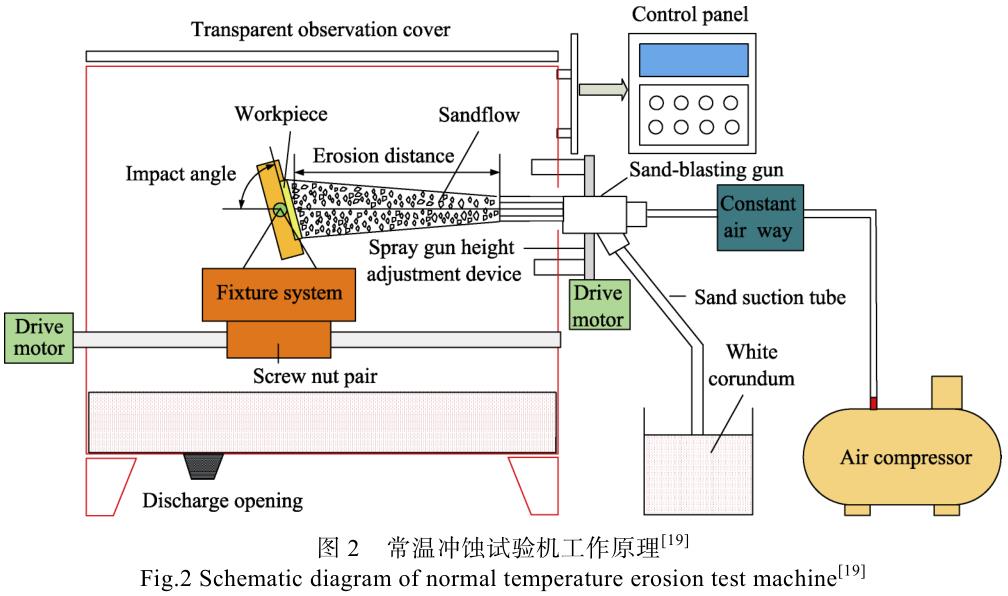
选取自行研造的常温冲蚀试验机进行冲蚀试验������,道理如图2所示[19]�������。选用L9(34)正交表设计试验(表1)������,试验成分别离为冲蚀距离(A������,mm)、冲蚀角度(B������,(°))和冲砂量(C������,g)������,忽略成分间交互作用的影响����������=谠毂淞渴匝椴问撼迨淳嗬胛90mm���;冲砂量为200g���;冲蚀角度������,低攻角别离为15°、30°、35°������,中攻角别离为40°、45°、50°������,高攻角别离为60°、75°、90°���;冲蚀压力约为0.6MPa�������。
2、了局与会商
2.1正交试验了局与分析
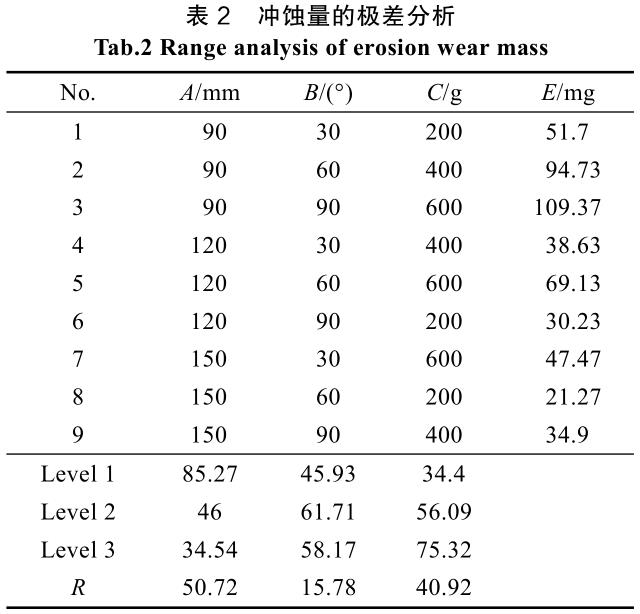
极差R能够直观反映试验成分对冲蚀率的影响水平�������。冲蚀量(E)的极差分析见表2������,能够看出������,冲蚀量受到冲蚀距离的影响水平最大������,冲砂量次之������,冲蚀角度最幼������,且冲蚀量最大和最幼时的试验成分组合别离为A1B2C3、A3B1C1������,此了局可为结构件冲蚀环境参数的设计提供理论参考�������。
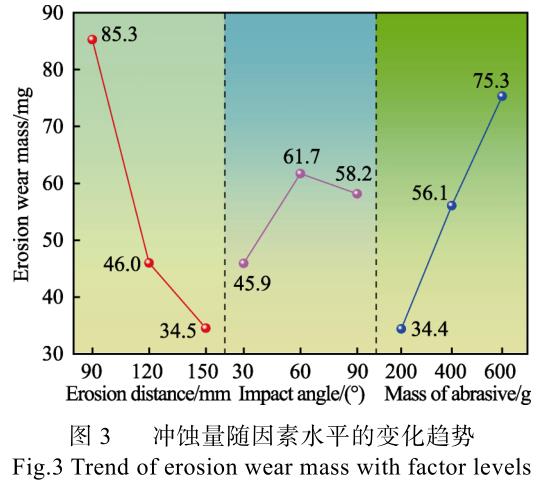
冲蚀量随成分水平变动的趋向如图3所示������,可见������,当冲蚀距离从90mm逐步增至150mm时������,冲蚀量急剧降落�������。这是由于冲蚀距离的增大������,导致磨料动能损失增大������,达到靶材时的撞击力随之减幼������,靶材的危险水平减轻�������。冲蚀量随着冲蚀角度的增长呈先增大后减幼的趋向�������。这是由于在幼角度冲蚀时靶材的危险大局以犁削、切削为主������,而在高角度冲蚀时以撞击和塑性变形为主������,使得资料的去除率反而降低������,这重要由于冲蚀危险机理产生扭转�������。冲砂量与冲蚀量根基呈正有关������,冲砂量的增长暗示冲蚀功夫耽搁�������。在冲蚀初期������,靶材表表较为光滑������,飞行磨料难以切削������,甚至反弹�������。随着冲蚀功夫的耽搁������,靶材表表起头毛化������,变得粗糙������,粒子切削变得相对容易������,冲蚀量逐步增大������,加之冲蚀后期冲蚀机理可能产生扭转������,导致质量损失更大[16]�������。
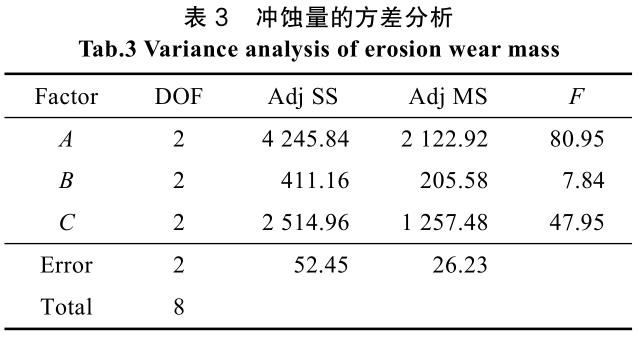
选取Minitab17.0软件进行多成分方差分析������,进而判断各成分影响冲蚀量的显著水平�������。选取通常线性模型������,显著性水平取值为0.05������,不思考成分间交互作用的影响������,了局见表3�������。通过方差分析统计量F可判断各成分影响冲蚀率的显著性������,能够看出在现有试验前提下������,冲蚀距离和冲砂量对冲蚀率均有显著影响������,冲蚀角度的影响并不显著������,此了局与上述极差分析了局一致�������。
固然正交试验可能分析成分对指标的影响法规������,但存在水平距离较大的弊端������,且易漏掉突变值�������。固然冲蚀角度对冲蚀量的影响并不显著������,但凭据寂仔文件发现������,冲蚀角度对冲蚀机理的影响较大[11,18]�������。为了深刻钻研钛合金的冲蚀危险行为������,选择冲蚀角度进行节造变量试验�������。
2.2节造变量试验了局与分析
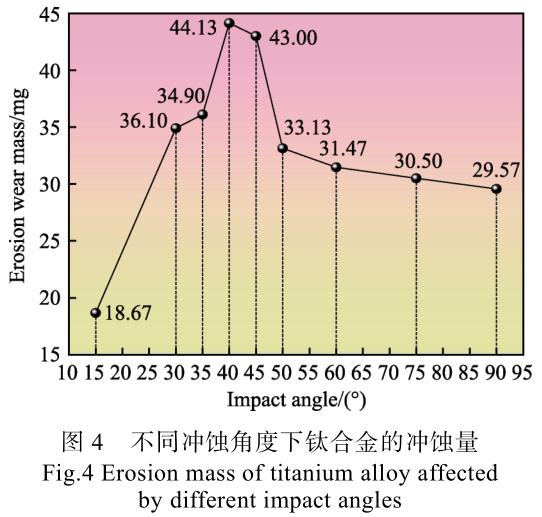
在分歧冲蚀角度下������,钛合金的冲蚀量如图4所示����������D芄豢闯������,随着冲蚀角度的增长������,冲蚀量出现先增大后减幼趋向������,在15°时最幼������,在40°时达到最大值�������。这与Avcu等[13]、Wang等[20]诸多学者钻研的趋向一样������,只是两者的最大冲蚀危险峰值别离呈此刻30°、45°左近�������。分析以为������,上述文件并未思考40°冲蚀角度���;冲蚀危险对磨料冲蚀速度拥有依赖效应������,即一样资料在分歧冲蚀速度下冲蚀危险峰值对应的攻角分歧�������。若是磨料速度较低������,则微切削占主导�������。若是磨料速度较高������,则由微切削和锤击效应共同主导������,资料剥落较多������,最大冲蚀角度出现了迟滞景象�������。
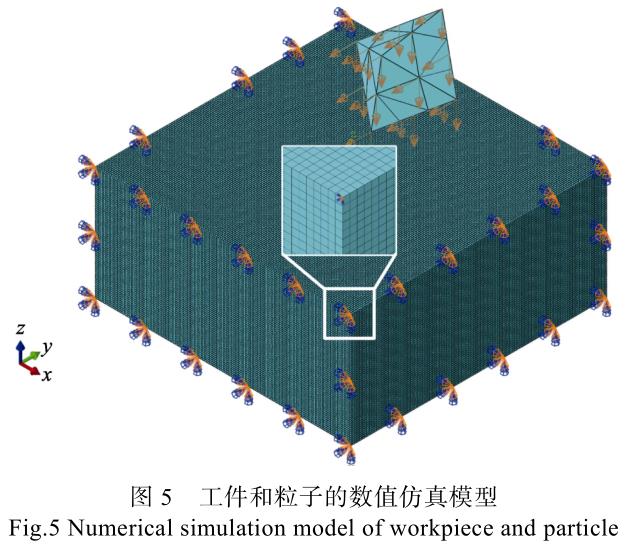
2.3基于有限元仿照的冲蚀危险行为分析基于ABAQUS平台的Explicit���?������,选取Johnson-Cook本构模型和危险模型界说钛合金资料属性[21-22]������,发展钛合金冲蚀危险行为数值仿照�������。冲蚀有限元模型如图5所示������,别离在30°、45°、90°冲蚀角度下进行冲蚀危险仿照�������。综合思考冲蚀压力、粒子均匀粒径������,忽略空气阻力������,假定粒子速度为300m/s[18]������,冲蚀距离设定为90mm�������。综合思考推算功夫和精度������,忽略冲蚀粒子的变形������,基于自由网格划分技术������,选取四节点四面体C3D4实体单元划分粒子网格������,网格尺寸为
0.1mm����������K伎蓟逅苄源蟊湫������,选取八节点六面体C3D8R单元划分基体网格������,网格尺寸为0.0025mm�������。在分歧攻角下������,钛合金冲蚀截面的描摹如图6所示�������。由图6a看出������,在30°攻角时������,资料重要受到切削作用������,在试样表表形成了较长的犁沟������,资料被挤压至犁沟前方和两侧������,形成挤压唇������,且犁沟前方的挤压唇越发显著������,更易断裂������,形成切屑������,从而脱离试样表表�������。在犁沟内������,资料在切削的作用下产生了剧烈的塑性形变������,导致应力集中������,当应力大于资料的屈服强度时������,单元失效������,资料产生大变形������,并向犁沟前方塑性流动������,
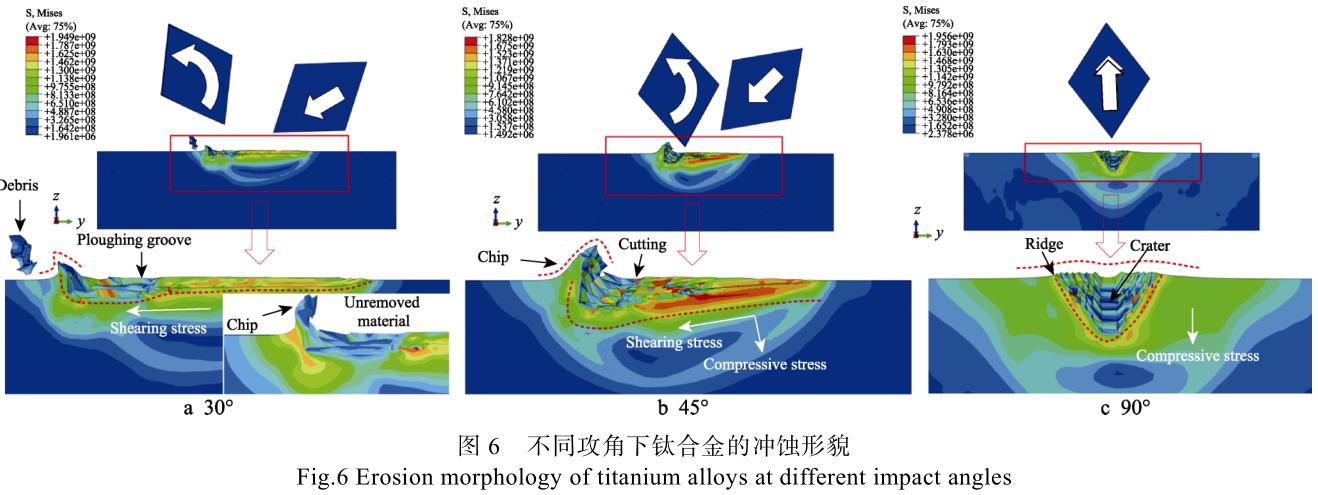
形成凸起�������。由图6b看出������,当攻角增至45°时������,切削作用减弱������,锤击作用加强������,导致切削沟槽长度减幼������,深度增长������,挤压唇的体积显著增大�������。资料在切应力和压应力的结合作用下产生了大变形和塑性流动������,危险水平加剧�������。由图6c看出������,在90°攻角时������,资料只受到锤击挤压作用������,在垂直于资料表表方向产生了显著的塑性变形������,产生了凹坑������,且资料在凹坑周围堆积������,形成脊�������。由仿真分析了局可知������,在低角度下资料重要受到犁削、切削作用������,在高角度下受到锤击、挤压作用������,在中角度下受到切削与锤击的结合作用�������。切屑的形成
是资料质量损失的直接原因������,相较于30°时单个粒子冲蚀时便产生切屑������,在45°攻角时较幼的切削作用无法使变形唇与试样表表分离������,需在后续多个粒子冲蚀后形成切屑������,而在90°时无切削作用������,冲蚀机理扭转������,需结合试验了局具体分析�������。
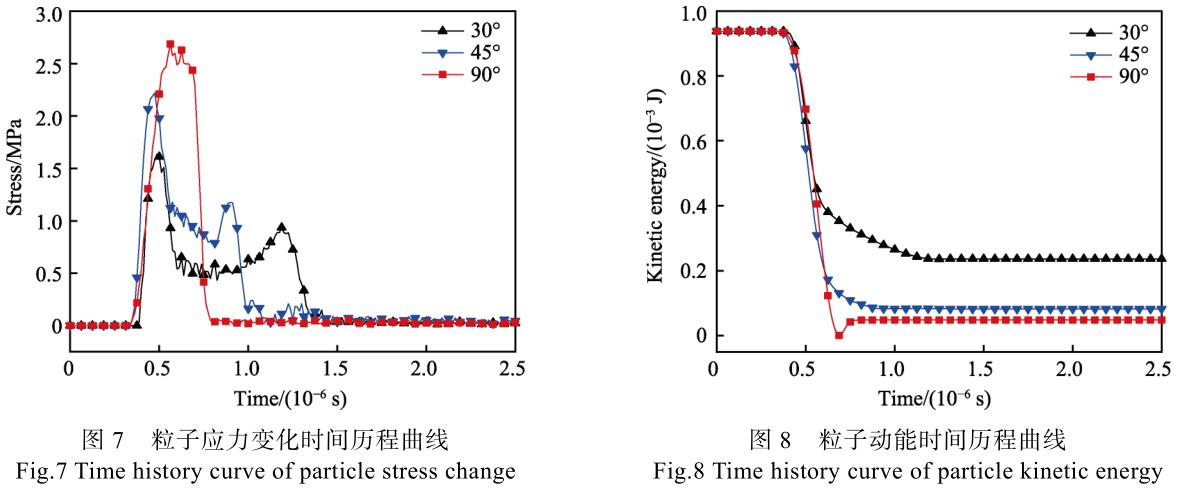
粒子应力变动功夫过程曲线和粒子动能功夫过程曲线如图7~8所示����������D芄豢闯������,在低攻角时������,锤击作用较幼������,粒子受到的反作使劲较幼������,导致应力变动和动能损失较幼������,粒子最终以较高速度旋转������,从而脱离试样表表������,如图6a所示�������。在45°攻角时������,锤击作用增大������,粒子受到的反作使劲增大������,动能损失增多������,但最终活动状态与30°攻角时一致������,如图6b所示�������。在90°攻角时������,粒子受到的反作使劲最大、动能损失最多������,最终粒子沿入射轨迹平动������,从而脱离试样表表�������。相较于90°攻角时粒子的垂直撞击������,在30°、45°攻角时粒子斜向侵入资料������,与试样的接触面积较大������,因而容易产生二次撞击������,接触功夫较长������,导致粒子的受力曲线出现了2次峰值�������。在90°时������,粒子仅产生1次撞击后便反弹脱离�������。由图8能够看出������,相较于攻角30°������,在攻角45°、90°时粒子的动能损失较大�������。
2.4冲蚀机理分析
在分歧攻角下������,钛合金的冲蚀表表描摹如图9所示�������。由图9a能够看出������,在低攻角时������,资料表表散布着大量的犁沟和挤压唇������,犁沟方向与冲蚀方向一致������,流动性较显著�������。磨料的硬度弘远于钛合金的硬度������,导致钛合金在磨粒高速撞击下极易产生塑性变形�������。由于犁沟宽度远幼于磨料尺寸(约290μm)������,且在低攻角下磨料的速度水平分量较大������,因而资料重要受到幼部门磨料(尖角)的切削作用������,向两侧移动������,并堆积形成挤压唇������,在与磨粒直接接触的区域形成较长犁沟������,切合塑性资料微切削理论�������。变形唇在后续粒子切削、挤压的作用下产生循环应力后被去除������,仅剩下犁沟散布在资料表表�������。如图9b所示������,资料在磨料尖角的作用下产生了划痕������,由危险界限能够看出������,屡次切削导致资料被大面积去除�������。由图9c能够看出������,在中攻角时������,资料表表沿着冲蚀方向存在犁沟和切削痕迹������,同时出现了少量凹坑�������。由变形磨损理论可知������,攻角的增大导致磨粒的速度垂直分量增大������,锤击作用加强������,侵入深度增长����������D芄豢闯������,在中攻角下犁沟的长度相较于低攻角(图9a)时减幼������,但其危险水平显著增长���;较多资料受到切削作用������,沿磨料活动方向移动������,并堆积在磨料脱离的地位������,出现隆起������,形成了显著的脊������,脊的体积大于低攻角下挤压唇的体积������,且在脊的后方形成了切削痕迹���;在少量磨料的锤击作用下������,形成了凹坑������,资料被挤出凹坑������,并在周围凸起�������。由图9d能够看出������,在中攻角下划痕区域的危险水平显著大于低攻角下(图9b)������,这与图9a、c所示的危险水平一致�������。
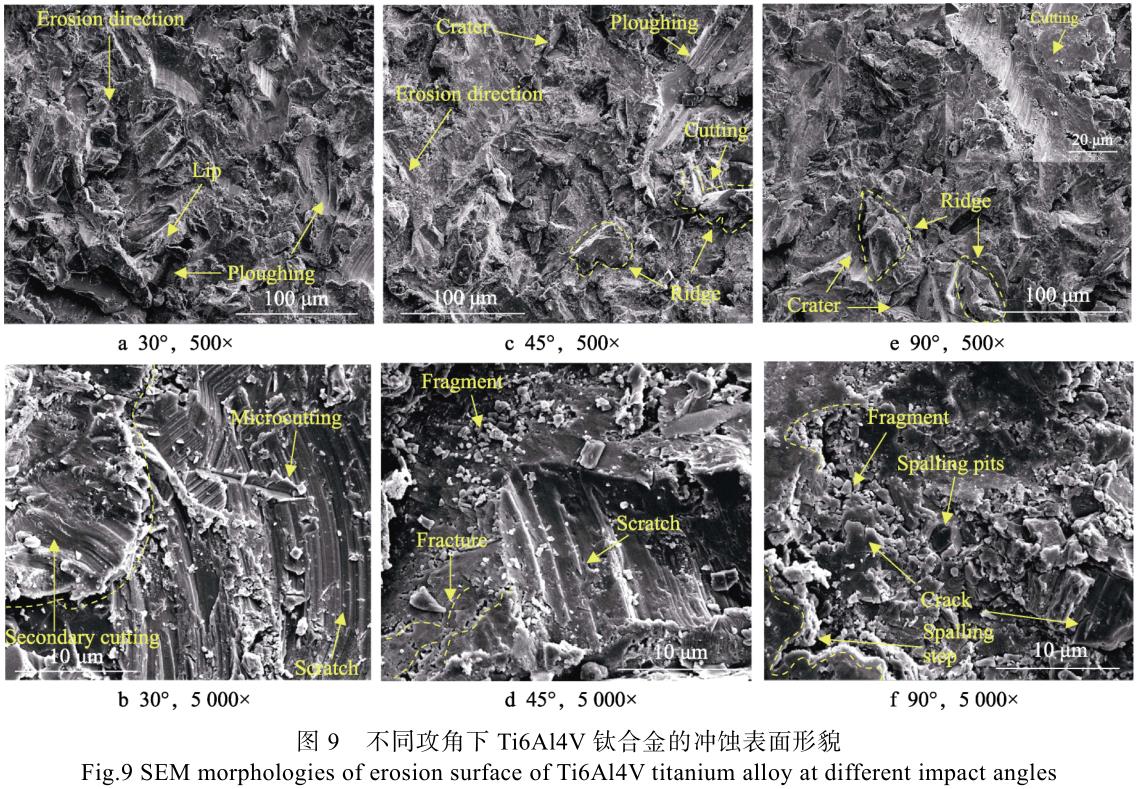
锤击作用的加强������,导致资料萌生裂纹������,大量裂纹交汇后������,在后续粒子的持续作用下形成了碎片������,并脱落�������。在切削与锤击的结合作用下产生的多种危险大局是钛合金在中攻角时冲蚀量较高的原因�������。由图9e能够看出������,在高攻角时������,资料表表存在方向性不显著的凹坑、脊及少量切削痕迹������,此时资料只受到锤击作用�������。
由铸造挤压理论可知������,资料在磨粒正向锤击作用下会产生凹坑和凸起的脊������,脊在后续磨粒的反复挤压、锻打下会产生加工硬化和韧脆转变[10]������,从而加快裂纹的形成������,之后扩大并断裂������,天生碎片������,其数量相较于中攻角时显著增多������,碎片脱落������,形成了大尺寸的剥落台阶和幼尺寸的剥落坑(图9f)�������。随着攻角的增大������,入射轨迹与反弹轨迹沉合的水平增大�������。在高攻角时������,2条轨���8梁������,较多磨粒产生碰撞������,导致入射磨粒的原始轨迹产生偏转������,攻角减幼������,产生切削作用�������。由于存在发散角������,导致攻角扭转������,同样会产生切削作用������,因而在高攻角下冲蚀表表存在少量切削痕迹�������。
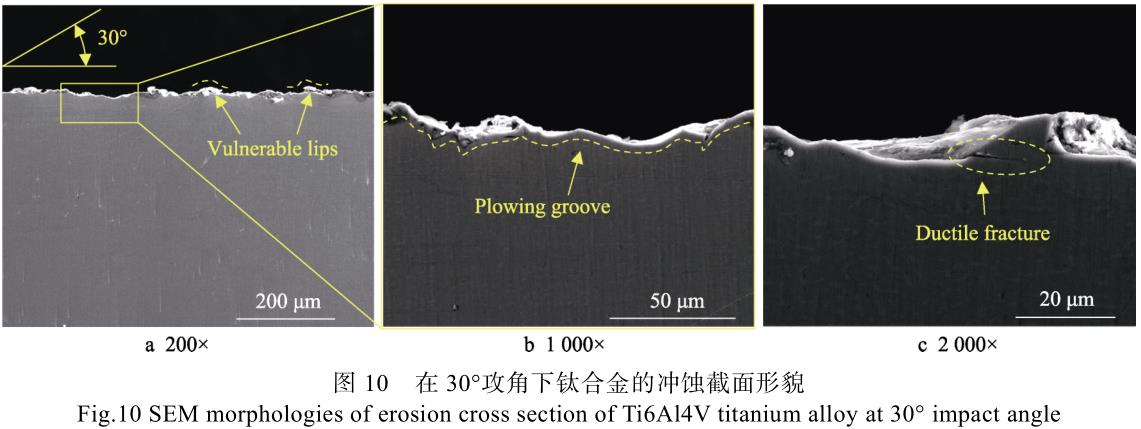
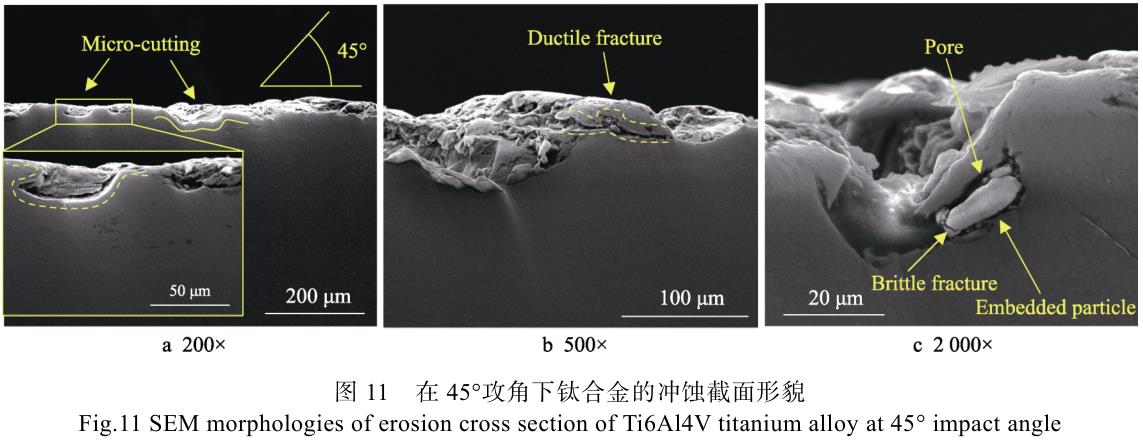
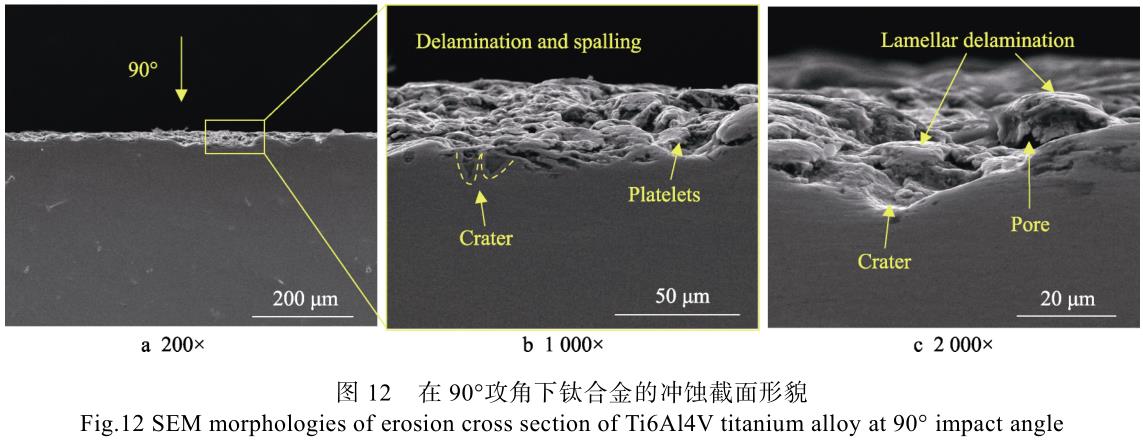
在分歧攻角下������,钛合金冲蚀截面描摹如图10~12所示�������。由图10a、b能够看出������,在低攻角时������,磨料的速度水平分量弘远于垂直分量������,使得切削作用弘远于锤击作用������,导致犁沟的长度弘远于深度������,且挤压唇散布于犁沟锹剿������,出现出凹凸不平的波状描摹�������。如图10c所示������,统一地位的资料受到多个磨粒的切削作用������,达到屈服极限������,从而萌生裂纹������,在随后磨粒的撞击下沿水平方向扩大成横向裂纹������,资料出现脱落������,形成犁沟�������。由图11a、b能够看出������,在中攻角时������,切削作用减幼������,导致沟槽长度减幼������,锤击力增长������,磨粒的侵入深度增长������,横向裂纹呈此刻更深地位������,导致切削沟槽深度大于犁沟深度������,去除资料的体积更大�������。同时������,锤击力的增长使得粒子受到的反作使劲增大������,更易产生脆性断裂������,并嵌入资料内部(图11c)�������。磨粒碎片在后续磨粒的撞击下产生了脆断和松动������,产生了裂纹、碎片、孔隙������,侵入深度进一步增长�������。如图12所示������,在高攻角时������,资料表表在正向锤击作使劲下产生了凹坑������,同时资料被挤压至凹坑周围������,形成了脊�������。在磨粒的反复锻打下������,脊向凹坑处塑性流动、铺展、压平后������,形成了极薄的唇片������,如图12b所示�������。唇片在凹坑处相互挤压、搭接������,未能齐全填充凹坑������,形成的层状结构中的孔隙使得冲蚀区域疏松多孔������,其表表凹凸不平水平显著增大������,资料的强度降落������,如图12c所示�������。在后续磨粒的反复作用下������,唇片呈显欤劳断裂、分层剥落������,形成台阶状冲蚀区������,反而使冲蚀凹坑深度相较于中攻角时有所减�������。ㄍ11a)������,但正向锤击作用下产生的凹坑深度显著大于低攻角时犁沟的深度(图10a)�������。
通过上述分析可知������,在低攻角下������,钛合金的冲蚀危险重要为犁削、切削作用导致的犁沟、切削痕迹、挤压唇和横向裂纹���;在中攻角下������,冲蚀危险阐发为切削与锤击结合作用下产生的多衷炱坏大局������,如更深的犁沟、更高的脊(挤压唇)、更深的横向裂纹和冲击碎片���;在高攻角下������,资料表表在正向锤击、锻打作用下出现加工硬化、韧脆转变、委顿断裂和分层剥落������,资料表表碎片化水平更为严沉�������。在中攻角下������,多种冲蚀危险大局的叠加使得其冲蚀量大于其他攻角下的单一冲蚀危险�������。
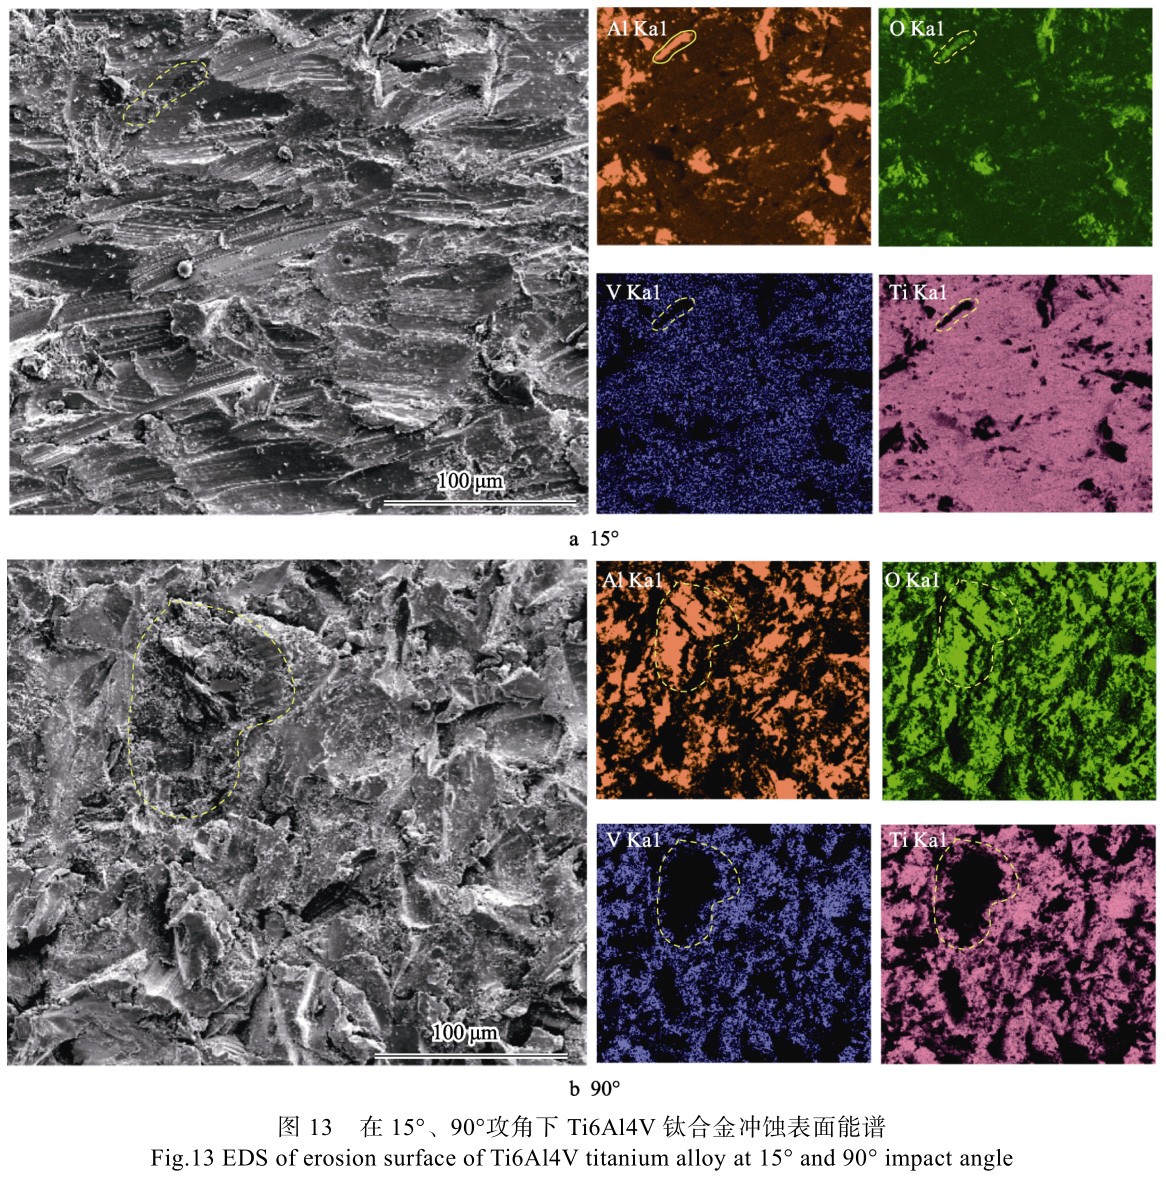
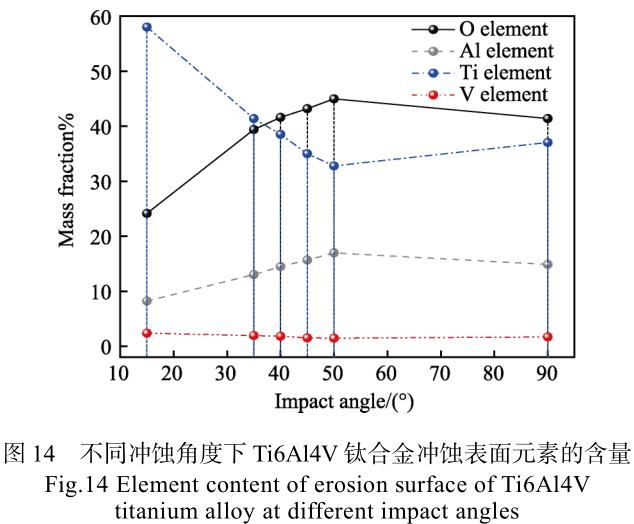
在低、高攻角下������,钛合金冲蚀表表能谱分析了局如图13所示����������D芄豢闯������,在2种工况下������,资料表表冲蚀危险区域中的Ti、V元素含量显著削减������,且该区域出现了Al、O元素������,批注资料在被去除的同时出现了磨粒破碎并嵌入的景象�������。在分歧攻角下������,钛合金冲蚀表表元素含量如图14所示������,可知在低攻角下钛合金元素的含量最高������,在高攻角下次之������,在中攻角下最低�������。磨料元素的变动法规与其相反������,二者与冲蚀量变动法规一致�������。即冲蚀量越高������,则资料去除量越大������,同时嵌入的粒子越多���;冲蚀量越低������,则反之�������。结合上述分析可知������,在低攻角时磨料受到的反作使劲较�������。ㄍ7)������,较少的磨粒破碎[23]���;原始磨料的尺寸较大������,动能较大������,不易被塑性资料横向拖曳并嵌入资料������,反而以低入射角度侵入资料表层������,并等闲去除资料������,之后以较幼反射角脱离资料表表������,且反弹轨迹与入射轨迹的沉合水平较�������。ㄍ6a)������,因碰撞而破碎的磨粒数量更少������,导致低攻角下资料表表磨料的元素较少�������。在中攻角时������,磨粒受到的反作使劲增大(图7)������,破碎数量增多������,同时入射轨迹与反射轨迹的沉合水平增大������,导致碰撞破碎的可能性增长���;侵入深度的增长������,使得破碎磨粒被较多资料拖曳������,活动阻力增大������,嵌入资料的可能性增长�������。在以上成分的综合作用下������,冲蚀表表磨粒的元素最多�������。通过上述分析可知������,在高攻角时������,粒子破碎的数量较多������,侵入深度进一步增长������,使得磨粒的嵌入数量较多�������。此时磨粒受到的反作使劲增长������,导致反弹磨粒的数量增多������,且入射轨迹与反弹轨迹高度沉合(图6c)������,使得反弹后磨粒与后续磨粒剧烈碰撞������,磨粒动能减幼������,反而在肯定水平上减轻了嵌入水平������,因而在高攻角下磨粒元素的含量略低于中攻角下�������。
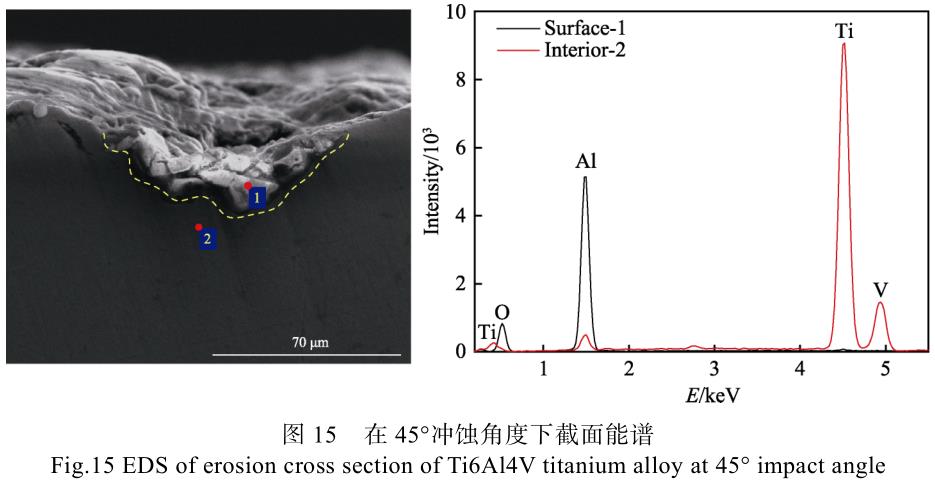
冲蚀截面(中攻角)能谱分析了局如图15所示������,能够看出������,在资料表表冲蚀区域内磨粒元素(Al、O)的含量弘远于资料内部������,且白色颗���;岵嘈远狭������,天生的碎片嵌入坑内������,碎片与资料的界限清澈�������。结合图13、14可判定������,在各个攻角下������,磨粒均破碎������,并嵌入基体�������。
3、结论
1)钛合金表表冲蚀危险的影响成分顺次为冲蚀距离、冲砂量、冲蚀角度�������。在冲蚀距离为90mm、冲砂量为200g、冲蚀压力约为0.6MPa的工况下������,钛合金的最大冲蚀损失呈此刻冲蚀角度40°左近�������。
2)冲蚀危险过程仿照了局批注������,在低攻角到高攻角的冲蚀过程中������,由切削作用占主导������,逐步演变为锤击作用占主导�������。在低角度下冲蚀时������,磨料容易产生二次切削�������。在高角度下冲蚀时������,磨料撞击后会反弹脱离�������。冲蚀角度越大������,则磨料的动能损失越大�������。
3)冲蚀机理与冲蚀角度亲昵有关�������。在低攻角下������,钛合金的冲蚀危险重要阐发为犁削和微切削导致的犁沟、挤压唇和横向裂纹���;在高攻角下������,冲蚀危险重要阐发为正向锤击、锻打作用引起的加工硬化、韧脆转变、委顿断裂和分层剥落�������。
参考文件:
[1]ZHAO S, MENG F Y, FAN B L, et al. Evaluation of Wear Mechanism between TC4 Titanium Alloys and Self-Lu-bricating Fabrics[J]. Wear, 2023, 512: 204532.
[2]HERRERA P, HERNANDEZ-NAVA E, THORNTON R,et al. Abrasive Wear Resistance of Ti-6AL-4V Obtained by the Conventional Manufacturing Process and by Elec-tron Beam Melting (EBM)[J]. Wear, 2023, 524: 204879.
[3]王彦峰, 李争显, 杜继红, 等. TC4 钛合金表表渗碳复合 TiN(Ti)膜层的抗冲蚀机能[J]. 罕见金属资料与工程,2019, 48(6): 1878-1883.
WANG Y F, LI Z X, DU J H, et al. Solid Particle Erosion of Composite Coating of Gradient Carburized Layer and TiN (Ti) Coating Synthesized on TC4 Alloy[J]. Rare Metal Materials and Engineering, 2019, 48(6): 1878-1883.
[4]BIN G F, LI C, LI J, et al. Erosion-Damage-Induced Vibration Response of Aero-Gas Generator Rotor System[J].Mechanical Systems and Signal Processing, 2023, 195:110298.
[5]RUAN H T, WANG Z Y, WANG L, et al. Designed Ti/TiN Sub-Layers Suppressing the Crack and Erosion of TiAlN Coatings[J]. Surface and Coatings Technology,2022, 438: 128419.
[6]李振华, 华晨, 程先华. 等径角挤压后Ti5553钛合金的冲蚀磨损机理演变[J]. 摩擦学学报, 2015, 35(1): 45-52.
LI Z H, HUA C, CHENG X H. Erosion Mechanism Evolution of Ti5553 Treated by Equal Channel Angular Extrusion[J]. Tribology, 2015, 35(1): 45-52.
[7]李玉琴, 文建中, 孙志平. TC4 钛合金表表 TiAlN/Ti 涂层的抗冲蚀机能钻研[J]. 表表技术, 2021, 50(7): 276-282.
LI Y Q, WEN J Z, SUN Z P. Study on Erosion Resistance of the TiAlN/Ti Coating for TC4 Titanium Alloy[J]. Surface Technology, 2021, 50(7): 276-282.
[8]MA A M, LIU D X, ZHANG X H, et al. Solid Particle Erosion Behavior and Failure Mechanism of TiZrN Coatings for Ti-6Al-4V Alloy[J]. Surface and Coatings Technology, 2021, 426: 127701.
[9]CAI F, ZHANG J M, WANG J M, et al. Improved Adhesion and Erosion Wear Performance of CrSiN/Cr Multi-Layer Coatings on Ti Alloy by Inserting Ductile Cr Layers[J]. Tribology International, 2021, 153: 106657.
[10]耿明睿, 陈皎, 杨竹芳, 等. TC4 钛合金表表冲蚀危险机理的砂尘粒径依赖效应[J]. 中国表表工程, 2018,31(3): 17-26.
GENG M R, CHEN J, YANG Z F, et al. Dependent Effects of Particle Size on Erosion Wear Mechanism of TC4 Titanium Alloy[J]. China Surface Engineering, 2018,31(3): 17-26.
[11]KHODDAMI A, SALIMI-MAJD D, MOHAMMADI B.Finite Element and Experimental Investigation of Multi-ple Solid Particle Erosion on Ti-6Al-4V Titanium Alloy
Coated by Multilayer Wear-Resistant Coating[J]. Surface and Coatings Technology, 2019, 372: 173-189.
[12]李超, 宾光富, 李坚, 等. 砂粒粒径对航空涡轴发起机压气机叶片冲蚀磨损的影响钻研[J]. 机械工程学报,2022, 58(19): 180-190.
LI C, BIN G F, LI J, et al. Influence of Sand Particle Size on the Erosive Wear of Compressor Blade in an Aero-Turboshaft Engine[J]. Journal of Mechanical Engineering,2022, 58(19): 180-190.
[13]AVCU E, FIDAN S, YLDRAN Y, et al. Solid Particle Erosion Behaviour of Ti6Al4V Alloy[J]. Tribology -Materials, Surfaces & Interfaces, 2013, 7(4): 201-210.
[14]SAHOO R, MANTRY S, SAHOO T K, et al. Effect of Microstructural Variation on Erosion Wear Behavior of Ti-6Al-4V Alloy[J]. Tribology Transactions, 2013, 56(4):555-560.
[15]GUO B H. Research on Solid Particle Erosion Behaviors of TC4 Alloy at Different Erosion Angles[J]. Advanced Materials Research, 2014, 1049/1050: 167-170.
[16]李巾杰, 吴凤芳, 吴冰. 钛合金基体上 AlCrN 涂层的冲蚀磨损行为钻研[J]. 表表技术, 2019, 48(2): 152-158.
LI J J, WU F F, WU B. Erosion Wear Performance of AlCrN Coating on Titanium Alloy Substrate[J]. Surface Technology, 2019, 48(2): 152-158.
[17]吴松波, 蔡振兵, 林禹, 等. 硬质沙粒对 TC4 钛合金冲击磨损的危险行为的钻研[J]. 摩擦学学报, 2018, 38(4):383-390.
WU S B, CAI Z B, LIN Y, et al. Effect of Hard Sand on the Impact Wear Behavior of TC4 Alloy[J]. Tribology,2018, 38(4): 383-390.
[18]YAN C, CHEN W, ZHAO Z H, et al. A Probability Prediction Model of Erosion Rate for Ti-6Al-4V on High-Speed Sand Erosion[J]. Powder Technology, 2020, 364:373-381.
[19]GUO H, ZHANG C, HE Y, et al. Study on Erosion Behavior of Laser Wire Feeding Cladding High-Manganese Steel Coatings[J]. Materials, 2023, 16(17): 5733.
[20]WANG Y F, YANG Z G. Finite Element Model of Erosive Wear on Ductile and Brittle Materials[J]. Wear, 2008,265(5/6): 871-878.
[21]JOHNSON G R, COOK W. A Constitutive Model and Data for Metals Subjected to Large Strains, High Strain Rates and High Temperatures[J]. Engineering Fracture Mechanics, 1983, 21:541-548.
[22]WU H B, ZHANG S J. 3D FEM Simulation of Milling Process for Titanium Alloy Ti6Al4V[J]. The International Journal of Advanced Manufacturing Technology, 2014,71(5): 1319-1326.
[23]HADAVI V, MORENO C E, PAPINI M. Numerical and Experimental Analysis of Particle Fracture during Solid Particle Erosion, Part Ⅱ : Effect of Incident Angle, Velocity and Abrasive Size[J]. Wear, 2016, 356: 146-157.
有关链接







