1、TC4钛合金的力学机能及化学成分
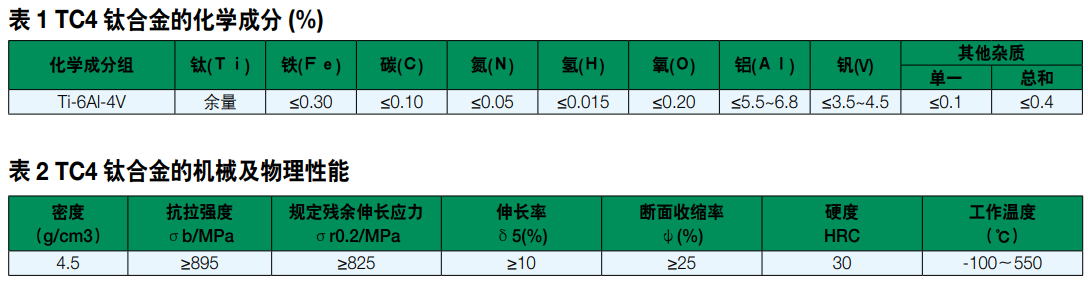
TC4钛合金属于(α+β)型钛合金����,拥有优良的机械机能�������。其化学成分见表1����,机械及物理机能能见表2�������。
2、TC4钛合金的焊接个性
TC4钛合金是一种化学性质非����;钤镜慕鹗����,在高温下对氢、氧和氮等气体拥有极强的亲和力����,钛与大气中的O、N、CO2、水蒸气和氮气等产生强烈的化学反映�������。当含碳量大于0.2%时����,在钛合金中形成硬质TiC�������。温度较高时����,与N作用����,也会形成TiN硬质表层�������。在600℃以上时����,钛能吸收氧形成硬度较高的硬化层�������。钛合金吸收气体而产生硬脆表层的深度可达(0.1~0.15)mm����,硬化水平比原来基体硬度高(20~30)%�������。出格是在焊接过程中����,这种能力陪伴着温度的升高更为强烈����,实际证明����,焊接时对钛合金与氢、氧和氮等气体的吸收和溶化不加以节造����,无疑会给钛合金焊接接头的施焊过程带来极大的难题����,为了把握钛合金的焊接工艺����,提高焊接质量����,必须深刻相识钛脊合金的特点�������。
2.1焊接接头的脆化
在常温下����,钛与氧反映天生致密的氧化膜����,从而使其拥有高的化学不变性与耐侵蚀性�������。在施焊过程中����,焊接温度高达5000~10000℃����,钛及其合金与氧、氢和氮产生急剧反映�������。据试验����,TC4钛合金在施焊过程中����,温度在300℃以上时能急剧吸氢����,450℃以上时能急剧吸氧����,600℃以上时能急剧吸氮�������。而当熔池中侵入这些有害气体后����,焊接接头的塑性和韧性城市产生显著的变动����,出格是在882℃以上����,接头晶粒严沉粗壮化����,冷却时形成马氏体组织����,使接头强度、硬度、塑性和韧性降落����,过热偏差严沉����,接头严沉脆化�������。因而����,在进行TC4钛合金焊接时����,对熔池、熔滴及高温区����,不论是正面还是背面都应进行全面靠得住的惰性气体作为����;て�������。这是保障钛及其合金焊接质量的关键�������。
碳重要起源于母材、焊丝和油污����,碳在超过溶化度时析出硬脆的碳化钛����,使焊缝塑性迅速降落����,在焊策应力作用下易产生裂纹�������。
2.2焊接接头的裂纹
2.2.1热裂纹偏差
由于钛合金中的碳、硫、磷等杂质含量较少����,所以裂纹的敏感性低在当母材和焊丝质量不合格����,出格是当焊丝有裂纹、夹层缺点时����,会在夹层的裂纹处荟萃大量有害杂质而使焊缝产生热裂纹�������。
2.2.2冷裂纹偏差
当焊缝中含有氢、氧、氮量较多时����,焊缝和扰装响区变脆����,在较大焊策应力作用下容易产生裂纹����,这种裂纹是在较低的温度下形成的�������。在焊接钛脊合金时����,影响区有时会出现延长裂纹����,其重要原因是氢造成的����,氢化物吸出时产生较大的组织应力����,再加上氢原子的扩散及聚焦����,最终使焊接接头产生裂纹(氢脆)����,预防这种延长裂纹的步骤重要还是进行全面的惰性气体����;そ谠旌附油非獾钠鹪�������。
2.2.3气孔的产生
TC4钛脊合金焊接时最常见的缺点是气孔����,重要产生在熔合线左近�������。氢是形成气孔的沉要原因����,在焊接时由于钛吸收氢的能力很强����,而随着温度的降落氢的溶化度显著降落����,所以溶化于液态金属中的氢往往来不及逸出形成气孔�������。
2.2.4焊接变形
TC4钛合金的热导率=7.955W/m.K����,为铁的1/5、铝的1/10����,线膨胀系数=8.6×10-6℃(0-100℃)����,比热=0.612cal/g.℃�������。钛合金的弹性模量较低����,TC4钛合金的弹性模量E=110GPa����,约为钢的1/2�������。故钛合金容易产生变形����,并且矫形很难题����,因而在焊接钛合金时应该选取垫板和压板将待焊工件压紧����,以削减焊接变形�������。
2.2.5结晶偏差
TC4钛合金的熔点高、热容量大、导热性差����,因而在焊接时容易产生较大的焊接熔池并且熔池的温度很高�������。
这使得焊缝及扰装响区的金属在高温的功夫比力长����,晶粒长大偏差较大����,使得接头塑性的断裂韧性降低�������。长大的晶粒难以用热处置的步骤复原����,所以焊接时应严格节造焊接的热输入量����,通常选取较幼的焊接电流和较快的焊接速度����,来预防产生较粗壮的晶粒�������。
3、TC4钛合金施焊工艺
3.1焊接设备及工具筹备
焊接时选取WSME-500逆变式交直流脉冲氩弧焊机����,焊前查抄焊机与氩弧焊枪焊接电缆及其它各衔接部位是否衔接可靠�������。查抄工具、用具是否备齐����,并维持清洁����,所需工拥有����,不锈钢丝刷����,备用钨极和喷嘴����,金刚石锉刀、硬质合金刮刀、化学洗濯剂(丙酮、无水乙醇、甲醇等)氩弧焊手套等�������。
3.2焊接资料的选择
3.2.1焊丝的选用
母材为TC4钛合金板(300mm×200mm×30mm)����,思考其焊接效能、热输入、尽量削减焊接层数及焊后焊缝塑性和韧性����,因而选用等强度等成分的Φ3.0的TC4专用焊丝�������。
3.2.2氩气����;
氩气的纯度对接头质量的影响很大����,TC4钛合金焊接时要求使用纯度为99.999%的高纯氩����,氩气应切合《GB/T4842-2006纯氩》的要求�������。当氩气瓶中的压力降至1MPa����,应终场使用�������。
3.2.3钨极
选用Φ4.0迪腈钨极����,钨极端部应磨成30~45度锥形�������。
3.3试件坡口造备及焊前算帐
3.3.1坡口造备
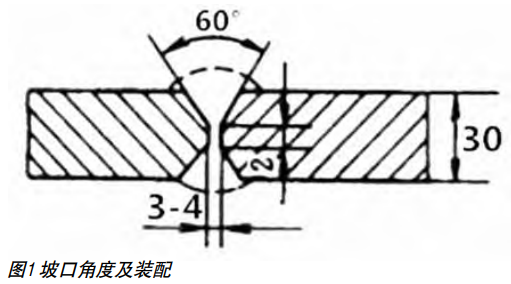
在选择坡口大局尺寸时����,应尽量削减焊接层数和填充金属�������。随着焊接层数的增多����,焊缝累计吸氢量增长以至影响焊接接头机能����,接头塑性降落����,又由于钛合金焊接时熔池尺寸较大����,试件厚度为30mm����,因而焊件开双X型坡口����,试件坡吵嘴度为60°试件钝边为2mm�������。如图1所示�������。
3.3.2焊前算帐
选取机械加工、硬质合金刮刀或不锈钢丝刷����,算帐母材两侧20-30mm的氧化膜����,直至露出金属光泽为止�������。而后用丙酮、无水乙醇、甲醇等洗濯母材及焊丝表表的手印、有机物质、油污等�������。焊接时必须戴干净的手套����,不得使用角磨机磨坡口及其两侧左近区域����,严禁用铁器敲打钛板表表及坡口�������。采取有效措施预防在焊接时造成钢与钛互熔�������。不干净和不干燥的零件表表会使焊缝形成气孔�������。焊接不相宜也会促使焊缝产生气孔�������。零件表表的盐类残留(甚至指纹的印痕)在肯定温度下可能导致热盐应力侵蚀�������。所以胎脊合金的被焊处表表必须维持干净�������。算帐完后应尽量缩短存放功夫尽快焊接����,以免二次传染�������。
3.4焊接工艺参数的选择
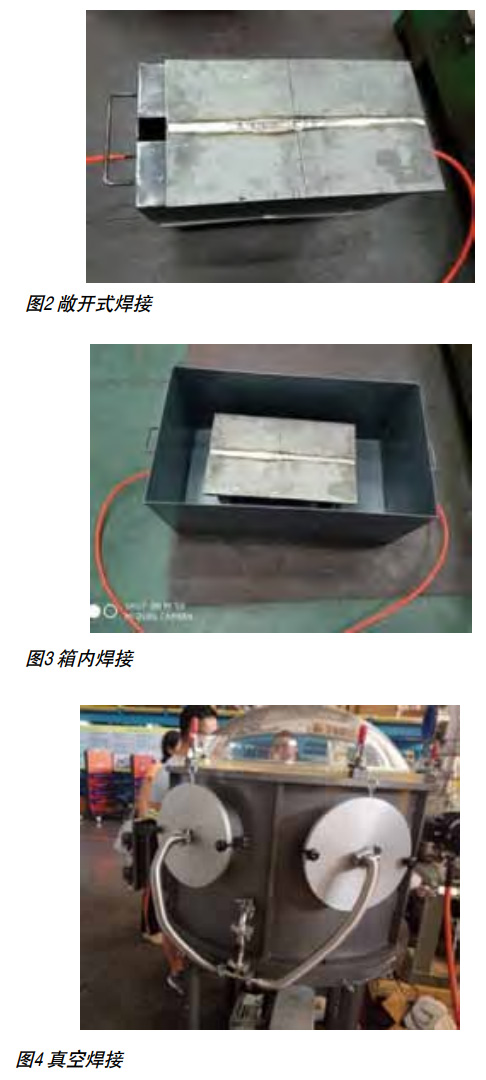
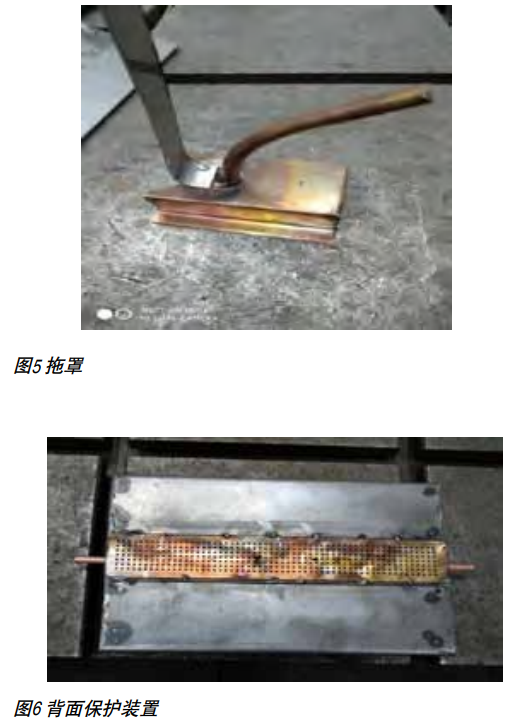
传统焊接步骤选取表置氩气“吹气式”����;����,����;て宀荒堋熬窒蕖钡胶附忧����,不能形成有效的����;て����,对钛合金与氢、氧和氮等气体的吸收和溶化不易节造����,容易产生焊接接头脆化、焊缝裂纹、气泡等焊接缺点����,返工成本较高�������。钨极氩弧焊焊接TC4钛合金可分为敞开式焊接(图2)、高纯氩箱内焊接(图3)及真空焊接(图4)三种类型����,真空焊接钛合金的质量最好����,但其成本过高�������。高纯氩箱内焊接����,必要将箱体内充斥氩气受焊件大幼操作影响�������。因而我们选用的是敞开式焊接����,在大气环境中焊接�������。选取部门气体����;さ暮附硬街����,利用焊枪喷嘴加拖罩(图5)����,和背面����;ぷ爸茫ㄍ6)通以适量的氩气����,气体����;ぷ爸媒淦业碾财ü肟壮溆阜煸ち舨����,槽内氩气最终通过工件对接焊缝溢出����,实现内置输气����,在焊接区域形成“溢气式”����;て����,把焊接高温区与空气隔开����,以预防空气侵入而沾污焊接区的金属�������。拖罩和背面����;ぷ爸糜Φザ劳ㄈ腚财�������。焊接时为预防钛合金在300-600℃氧化、氮化及吸氢����,要求紧贴工件�������。
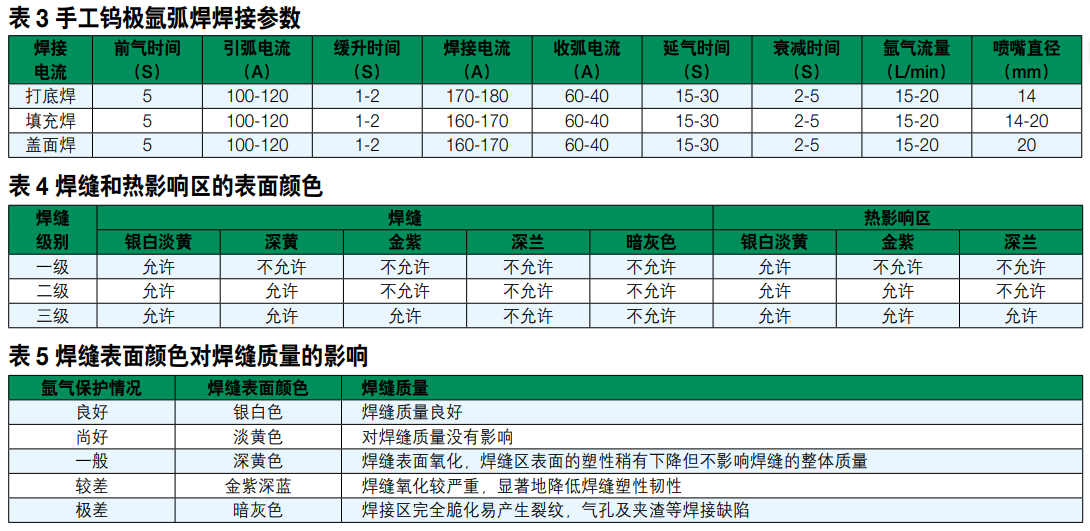
凭据以往焊接TC4钛合金的经验����,设定焊接参数见表3�������。焊缝和近缝区色彩是����;こ尚Ш秃附又柿康谋曛����,焊缝和扰装响区的表表色彩见表4�������。焊缝表表色彩对焊接质量影响见表5�������。
3.5试件组队定位
由于钛合金的物理机能����,表表张力大系数大、熔融态使爻度幼����,定位长度为10-15mm,对板间隙为3-4mm,错边量≤0.5mm,选取两面定位焊����,定位焊要单面焊双面成型����,如图1所示�������。定位焊所用的焊丝、焊接工艺参数及气体����;で疤嵊牒附咏油泛附邮币谎�������。
3.6打底层的焊接
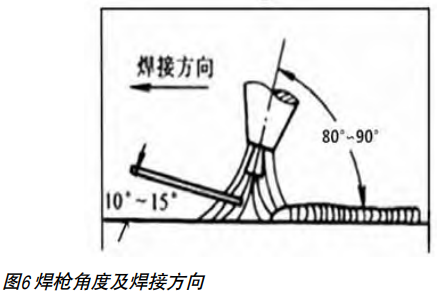
在焊接过程当选择接头大局时要思考到焊接时便于氩气的有效����;����,同时接头背面也要单独通过通入氩气����;����,打底层焊接实现后仍持续充氩气不能终止直至第二层焊接结束�������。在起焊坡口内引燃电弧后����,焊枪稍作摆动����,预热高低两侧坡口面����,待坡口起头溶解时形成熔孔����,迅速填入焊丝成立熔池�������。熔池形成后电弧稍作搁浅����,看到熔池内陷时����,向前移动焊枪����,急剧填进焊丝����,焊枪作直线活动�������。焊枪与焊丝角度如图6所示�������。
3.7填充层及盖面层的焊接
打底焊实现后����,每一层应进行焊层表表色彩查抄����,对表表色彩不合格的应全数去除����,而后沉焊����,表表色彩查抄参照表4所示�������。查抄合格后进行层间算帐����,用硬质合金刮刀或合金锉刀建整平逾越的接头����,用不锈钢丝刷算帐焊缝及母材两测除去氧化膜�������。
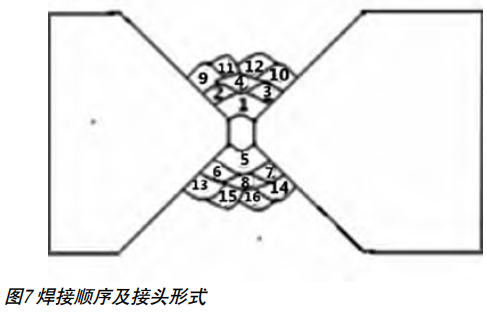
焊接过程中为了预防焊缝表表氧化、焊缝塑性韧性降落、接头脆性增大����,应节造热输入����,节造层间温度����,试件表表温度降至30-40度时能力够进行下一层的焊接�������。该把稳母材的变形����,选取两面对称焊����,如图7所示�������。焊接时随着坡口面的角度增大应切换更大的����;づ缱����,增大����;っ婊����,提高����;こ尚�������。焊接过程中焊枪离焊件表表距离尽量幼����,但不要影响焊接时的视线����,焊枪操作要平衡均匀����,根基不作摆动����,当必要摆动时����,频率要低����,摆动幅度也不宜过大����,以防影响氩气����;�������。送丝时该把稳不要将焊丝溶解端部移出氩气����;で����,不然焊丝端部被氧化后在融入熔池会影响焊缝的质量�������。盖面层焊接时要把稳母材两侧各熔1-2mm,焊趾要齐����,焊缝高度节造在2-3mm,不得出现表表气孔����,裂纹����,咬边等焊接缺点�������。
4、工艺试验
4.1执行上述工艺参数进行水平固定地位仿照尝试
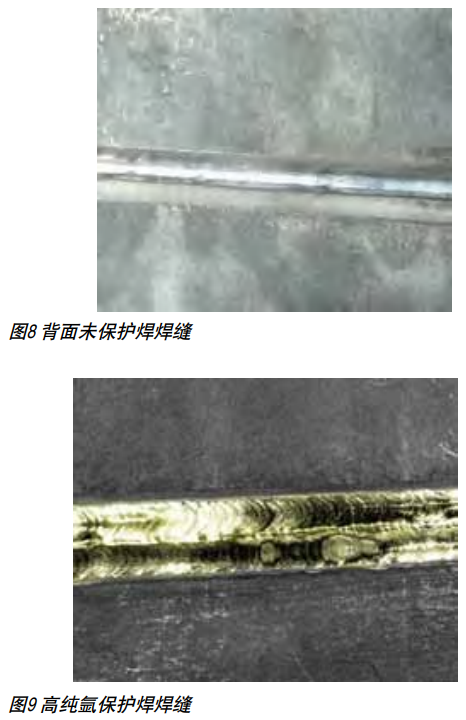
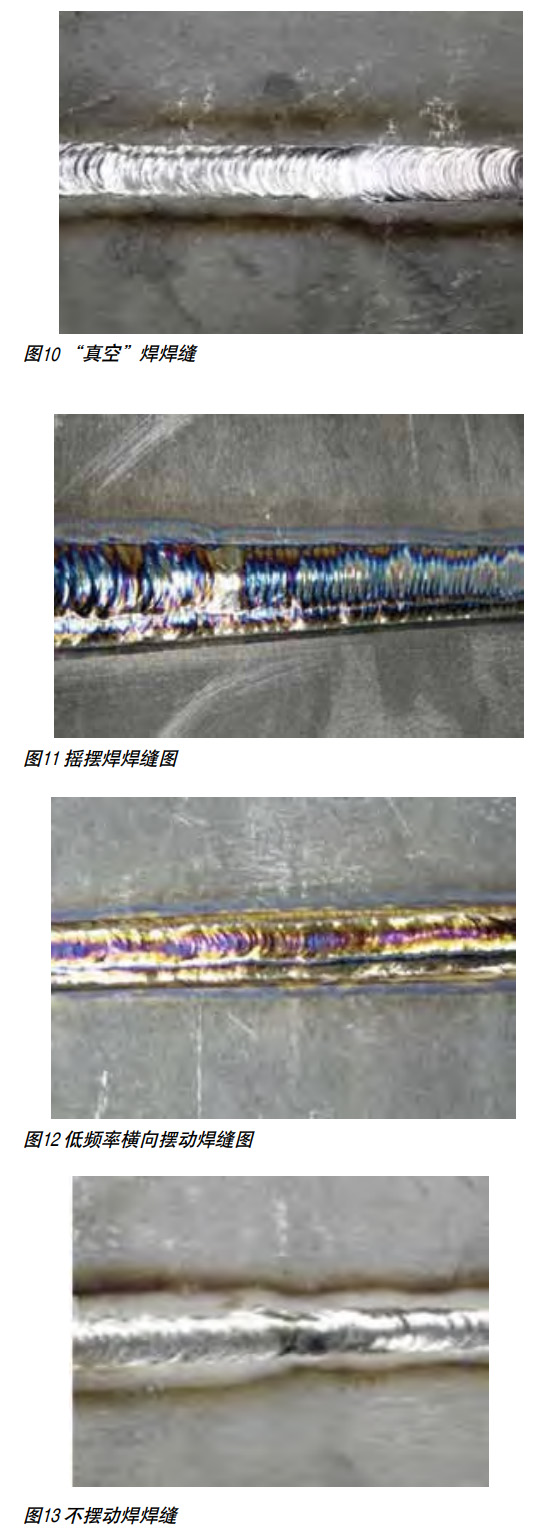
(1)焊接时����,对焊缝的����;て咫财拇慷任99.99%����,未对试件背面及扰装响区进行惰性气体����;����,在试件焊接时熔池中有气体向表溢出且能听到焊缝在产生裂纹的声音����,焊缝表表为暗灰色����,如图8所示�������。(2)经上述尝试证明����,对试件的����;げ还�������。这次对焊缝的����;て咫财拇慷任99.999%����,对试件背面及扰装响区进行氩气����;����,氩气纯度为99.999%����,在焊接时����,熔池无气体向表溢出����,且焊缝为淡黄色表表色彩达到一级要求����,如图9所示�������。(3)总结以上两组经验����,这次将试件放在真空室中����,抽真空-3Pa����,在焊接前对真空室充入氩气����,氩气纯度为99.99%����,焊接氩气纯度为99.99%����,焊接实现后焊缝正面背面均为银白色�������。焊接实现后经X射线检验焊路内部达到射线查抄尺度����,如图10所示�������。
4.2扭转焊接动作进行水平固定工艺仿照尝试
(1)选取扭捏焊����,焊接实现后����,焊缝表表色彩呈金紫色或深蓝色����,如图11所示�������。
(2)选取扭捏焊焊接热输入过大����,这次尝试选取低频率横向摆动����,并且俩边稍微停顿焊缝表表色彩呈金紫色����,如图12所示�������。
(3)总结以上两组经验����,焊接时����,焊枪根基不作摆动����,焊枪尽可能与焊件表表垂直(80-90度)����,焊缝表表色彩呈银白色�������。焊接实现后经X射线检验焊路内部达到射线查抄尺度����,如图13所示�������。
4.3力学机能试验
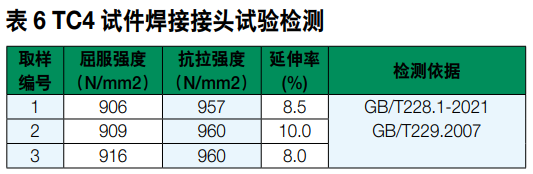
针对TC4试件厚度为30mm����,开双X型60°坡口����,试件钝边为2mm�������。通过对焊接接头拉伸试验����,对重要参数屈服强度、抗拉强度和延长率等进行检测����,均切合焊接机能要求����,拜见表6�������。
5、实现语
尝试证明:焊接钛合金时����,热输入、层间温度、����;て宕慷取⒘髁俊⑴缱斓慕峁勾缶趾统叽绱笥子牒讣的距离、接头大局及内表气体����;ぷ爸檬欠袂泻弦蟆⑹夷谑冶砘蚍缌Υ笥住⒑杆磕覆牡幕邓阏屎屯阎χ贸鞘杏跋旌附又柿����,所以在焊接钛合金时要把稳各类����;ご胧┑暮侠硇����,筹备工作是否到位等����,对钛合金焊接质量起关键作用�������。
参考文件(References)
[1]机械工业沈阳教材编委会编.焊接基础[M].东北工学院出版社,1939.
[2]全国焊接尺度化技术委员会.焊接与切割卷(上、下)[M].北京中国尺度出版社,2001.
[3]劳动社会保险部中国就业培训技术领导中心.焊工[M].北京:中国劳动社会保险出版社,2002.
[4]朱若兰.等译.特殊金属资料的焊接[M].(日本焊工培训教材).上����?萍嘉募出版社,2002.
[5]张翥����,王群骄����,莫畏.钛的金属学和热处置[M].北京:冶金工业出版社����,2009.
[6]徐洁洁.TC4钛合金激光焊接接头组织机能钻研[D].北京:北京工业大学����,2009.
[7]张启良.TC4钛合金激光焊接工艺优化及接头组织机能钻研[D].内蒙古:内蒙古工业大学����,2014.
有关链接







