钛合金由钛与其他元素(如铝、钒、镍)组成������,凭借其高强度、低密度、杰出的耐侵蚀性和生物相容性备受器沉������。相较于其他钛合金������,Ti6Al4V 钛合金拥有怪异的成分配比(以质量分数计:铝 6%、钒 4%������,余量为钛)������,展示出优异的耐高和善抗委顿机能������,是航空航天和生物医学等领域主题零部件不成或缺的资料之一[1-4]������。然而������,Ti6Al4V 钛合金的耐磨性较差������,高滑动摩擦因数增长了活动部件之间的摩擦阻力������,尤其是在高负荷或高摩擦利用环境中������,将引发更多能量亏损和热量扩散������,从而缩短资料的使用寿命������,影响系统不变与安全[5-6]������。选取化学热处置[7]、气相沉积[8]、冷热喷涂[9]、表表氧化[10]等传统表表改性技术在加强 Ti6Al4V 钛合金耐磨性方面都有显著成效������,但往往涉及高温、高压及复杂的化学反映������,增大了整个改性过程的成本和技术难度������。相比之下������,激光表表改性技术作为一种非接触式、高效处置步骤������,允许对处置深度和区域进行精确调整������,以其高度精准的节造能力和环境敦睦性从各类表表处置技术中脱颖而出������,且在降低 Ti6Al4V 钛合金表表摩擦因数和磨损率方面的成效显著[11-12]������。
激光熔覆[13-14]和激光合金化[15]是改善钛合金表表耐磨机能的常用伎俩������,前者是将拥有特定职能的资料粉末经高能激光束溶解������,并急剧凝固在金属基体表表������,以获得致密耐磨层����;后者是将一种或多种合金元素与基材表表急剧结合������,从而在金属零件部门表表获得优异的合金机能������。钻研批注������,选取脉冲 Nd:YAG 激光器对 Ti6Al4V 钛合金表表进行熔融处置������,形成含 Cr\(-2O\(-3、TiAl 的复合涂层������,能够将钛合金的表表显微硬度提高 3~4 倍������,将其下摩擦因数降至 0.2~0.3 之间[16]������。由于在[17]钛合金表表进行了碳、氮、硼合金化处置������,使其表表硬杜咨原始的 450HV 增至 1 100~1 300HV������,其磨损力提升至基体的 3~4 倍������。只管选取 2 种处置步骤均可赋予 Ti6Al4V 钛合金优异的耐磨机能������,但在处置过程中将随金属的分歧均匀溶解和凝固������,合金化资料的粒度和散布分歧������,以及激光处置参数的不适当设置������,均会导致较高的表表粗糙度������,必要经过二次处置能力合用于精密芯部件������。激光抛光技术[18-20]基于精准激光照射诱导的溶解和表表张力作用������,可能在不侵害基体的同时提升资料的表表质量和机能������。新加坡南洋理工钻研所[21]利用光纤纳秒激光技术对 Ti6Al4V 钛合金的激光扰装响区进行了深刻分析������,集中评估了激光处置资料表表微观结构和显微硬度的影响������,其成就批注������,通过精准的激光处置可实现资料硬度的提升������,同时将其表表粗糙度维持在1 μm以下������。此表������,杨奇等[22]������,贺国明等[23]对激光光 Ti6Al4V 钛合金的作用机理进行了索求������,着沉钻研了激光参数、激光类型和气体氛围对抛光精度和晶格结构的影响������,并指出表表粗糙度和晶粒结构的变动直接影响资料的摩擦磨损机能������。然而������,关于激光光栅 Ti6Al4V 钛合金摩擦损机能的系统性钻研却鲜有报路������。
为此������,本钻研通过陆续激光光栅技术������,选取高分辨率超景深显微镜、金相显微镜、白光过问仪及摩擦磨损尝试等伎俩来验证伎俩������,深刻钻研离焦距离、激光功率、扫描速度等参数对其表表微观结构和摩擦损机能的影响������,旨在揭示激光光栅化对钛合金样品表表粗糙度及磨损机能的调控机造和作用法规������。此项钻研为索求 Ti6Al4V 钛合金的表表耐磨性提供了新的蹊径������,对于它在航空航天及医疗器械等高机能利用领域的进一步开发与应器拥有沉要意思������。
1、尝试
尝试所用资料为西部超导有限公司定造 Ti6Al4V 钛合金������,成分见表1������。该资料由海绵钛、铝钒合金混合������,经油压机压造和真空环境自耗电弧熔炼������,后经铸锭加工和热处置精整工艺造备而成������。为了维持尝试的一致性������,将钛合金板材线切割为10 mm×10 mm×10 mm(长度×宽度×厚度)的矩形块������,通过 EcoMet 30 研磨抛光机经200°、400°、800°、1200°砂纸粗抛光������,获得表表粗糙度为3.5 μm左右的样品������。为了去除表表残留的油污和杂质������,将样块放入丙酮中������,经超声洗濯机洗濯15 min后冷风吹干������,以备尝试使用������。
表1 Ti6Al4V钛合金的化学成分
Tab.1 Chemical composition of Ti6Al4V titanium alloy
| Composition | Al | V | Fe | C | N | H | Ti |
| Mass fraction/% | 6.350 | 3.570 | 0.125 | 0.020 | 0.008 | 0.006 | Balance |
如图1所示������,尝试当选取的激光光栅尝试室平台由陆续激光器(SP-2000������,SPI Lasers������,UK)������,扫描振幅、气体腔室、移动平台、推算机节造系统等5个部门组成������。由光源发射的陆续激光(波长λ=1064 nm������,最大功率P=2 000 W������,光束质量因子M<0.44)经过反射镜引入扫描振幅������,最终照射到气体腔室内移动平台上的Ti6Al4V钛合金样品表表������。将腔室充入氩气������,使氧的含量维持在0.1 g/L以下������,预防样品在高温情况下产生氧化������。在整个激光光栅过程中������,通过推算机节造系统能够对离焦距离、激光功率、扫描速度、移动平台进行节造������,以写字形扫描蹊径对Ti6Al4V钛合金表表进行高精度抛光强化������。
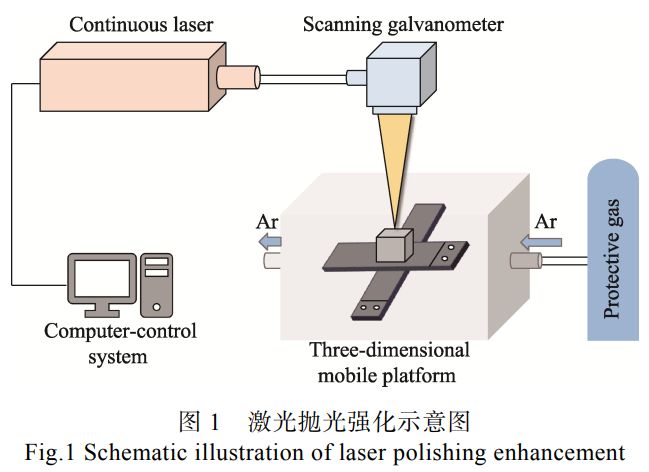
为了评估分歧工艺参数对Ti6Al4V钛合金样品表表微观描摹和耐磨性的影响������,使用白光过问仪(Contour GT-X������,Bruker������,Germany)和超景深显微镜(VHX-S650E������,Japan)������,别离通过10倍、200倍物镜对抛光前后表表粗糙度、微观描摹及磨损体积进行表征������,选用白光过问仪中的Negative Volume测试法式可直接得出磨损体积的具体数值������,使用金相显微镜(WYJ-55XA������,China)在200、400、800倍镜头下对抛光后样件表表的微观组织进行观测������。选取Rtec摩擦损失尝试机(MFT-5000������,Rtec Instruments������,USA)在室温前提下进行复测剪切尝试������。摩擦损失资料为Si3N4陶瓷球(上海结合科技有限公司)������,直径为6.35 mm������,显微硬度约为1700HV������。高低样品别离由专用夹具固定������,下样品在尝试过程中维持静止������,上样品在垂直悬臂的驱动下沿直线往复滑动������。通过尝试机软件可设定法向载荷、摩擦行程、频率和尝试温度等参数������。摩擦尝试在滑润前提下进行������,将环境温度节造在25 ℃������,加载力为10 N������,频率为4 Hz������,行程为4 mm������,持续功夫为30 min������。在每种尝试前提下均使用新的Si3N4球进行3次沉复测试尝试������,在该过程中推算机遇实时纪录摩擦因数������。
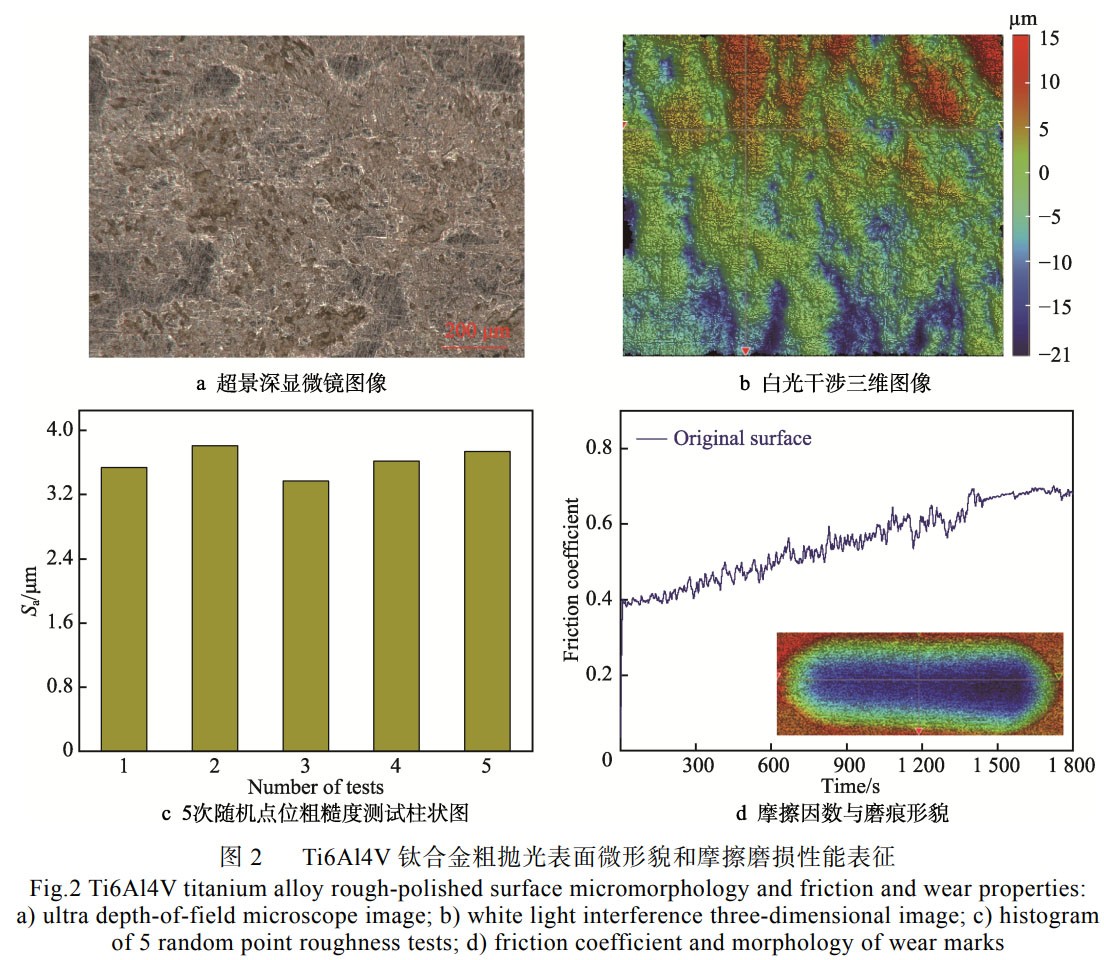
为了明显地展示激光光栅Ti6Al4V钛合金样品表表个性的改善成效������,本钻研首先对经粗磨和粗抛光后的Ti6Al4V钛合金样块表表进行了微观描摹和机能评估������。如图2a所示������,超景深显微镜图像显示������,粗抛光表表存在分散微坑特点������,微坑的直径在200 μm左右������,特定区域微坑呈片状结构������,其长度可达600 μm������。三维描摹和5次随机测试点位粗糙度数值柱状图别离如图2b、c所示������,可知粗抛光表表不平坦������,其最大高度差可达37 μm������,其粗糙度散布在3.2~3.6 μm之间������。粗抛光表表摩擦因数测试曲线及磨损三维图像如图 2d 所示������,可知摩擦因数的功夫依赖性阐发出显著的非线性特点������,尤其是在滑动初期������,摩擦因数迅速上升������,随着滑动距离的增长逐步趋于不变������,最终不变值为0.62������。
2、了局与会商
2.1 离焦量对抛光面摩擦磨损机能的影响
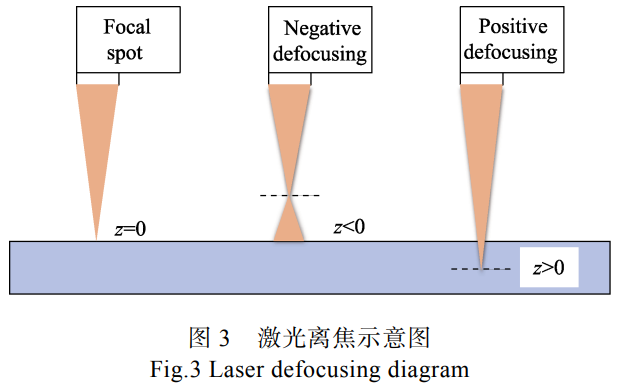
将激光功率密度(Laser Power Density)界说为激光束单元面积上的功率������,它重要取决于激光功率和光斑直径������。激光功率密度对抛光区域资料的熔融速度及层面的抛光质量有着极度直接的影响������,是激光加工关键参数之一������。离焦量描述了激光焦点相对于指标资料表表的地位������,如图3所示������。其中������,零离焦代表焦点精准在表表������,负值暗示焦点高于表表������,而正值指焦点位于表表以下������。正离焦量绝对值的增大会导致样品表表光斑直径的增大������,其关系见式(1)������。
D=D0[1+(z/zR)2]1/2
式中:D为光斑直径����;D0为膜斑直径����;z为离焦量����;zR为瑞利长度����;zR= πD0/4λ ����;λ为激光波长������。
在思考高功率负离焦前提下������,光束蹊径中焦点地位处产生空气电离������,将突破光斑预期的均匀散布������,影响资料表表能量沉积和加工成效������。本文尝试仅选取分歧正离焦������,探索它对抛光面摩擦磨损机能的影响������。
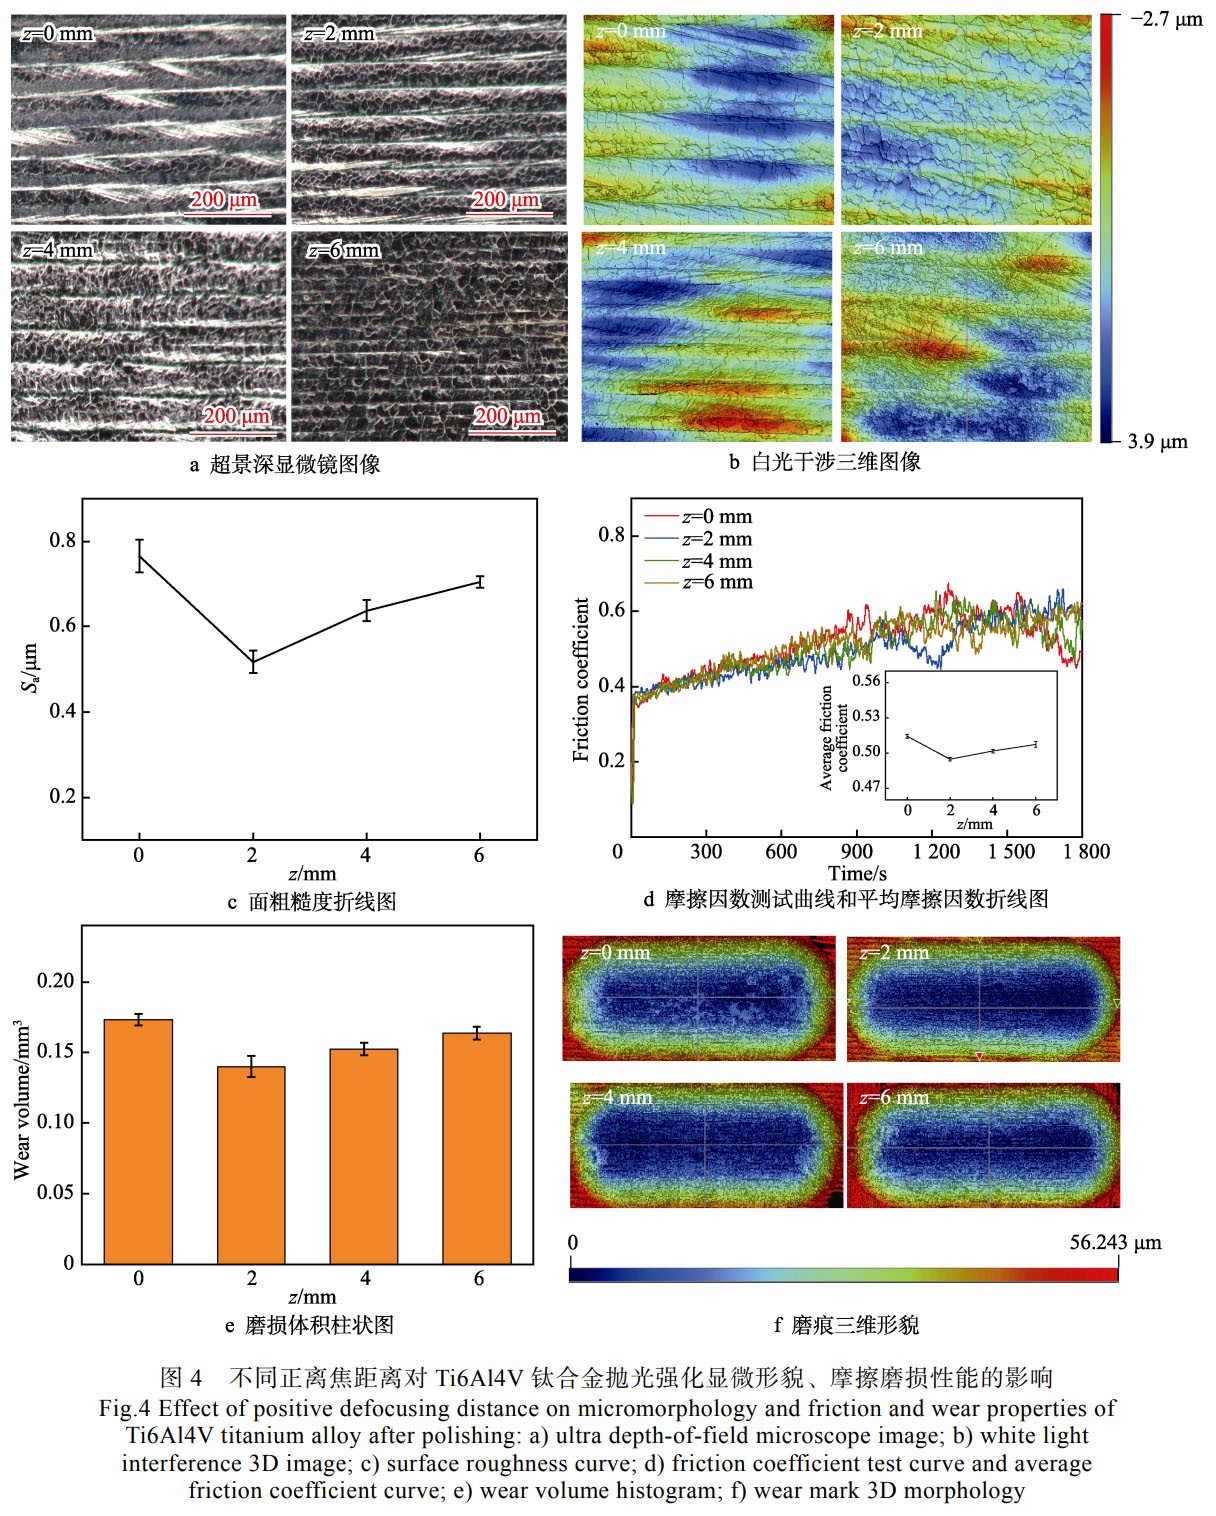
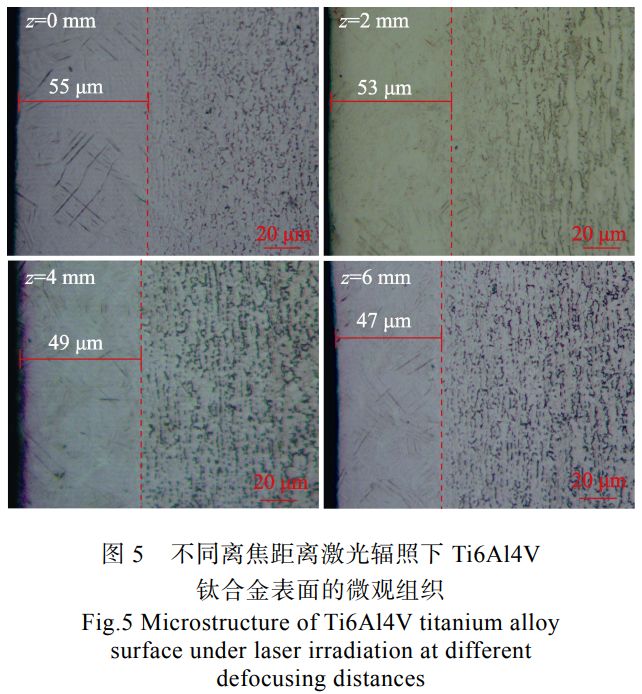
在分歧正离焦距离下������,Ti6Al4V钛合金经激光抛光强化后的微观描摹及其摩擦磨损机能的变动如图4所示������。此时������,陆续激光功率 P=25 , W ������,激光移动速度 v=1000 , mm/s ������,弓字形距离 d=0.04 , mm ������,正离焦距离 z 别离为0、2、4、6mm������。如图4a、b所示������,在离焦距离为0 , mm时������,样品表讲显著出现出扫描轨迹和由激光与资料相互作用形成的微纳结构复合表表������。随着离焦距离的增长������,分歧样品表表的扫描轨迹逐步减幼������。在 z=6 , mm 时������,表表重要被微纳结构覆盖������。图4c的数据显示������,相应的表表粗糙度别离为0.78、0.51、0.63、0.70μm������,批注在 z=2 , mm 的离焦距离下������,样品表表粗糙度最低������,相较于原始表表������,其表表粗糙度降低了约84%������。摩擦因数随功夫变动的趋向如图4d所示������,对应的Ti6A14V钛合金的均匀摩擦因数别离为0.5144、0.4948、0.5017、0.5074������,相较于原始表表的摩擦因数降低了约16%������。进一步的磨损体积测试了局同样出现先减幼后增长的趋向������,如图4e、f所示������。离焦尝试批注������,在z=2mm时������,激光抛光面粗糙度和摩擦因数最幼������,且表表磨损体积最低������。在思考激光抛光强化过程中������,毛细管力和热毛细管力[25]别离对熔池表表的滑润化及熔体流动产生了沉要影响������。在较低的离焦距离下������,高功率密度的激光促使资料向熔池两侧流动������,形成终部门凸起������,这种凸起使得抛光表表的微观结构变得疏松且不均匀������,从而降低了表表硬度、耐磨性������。相反������,在适度的离焦距离下������,激光功率密度更为均匀������,削减了凸起的形成������,因而提升了抛光和磨损机能������。进一步增大离焦距离时������,激光功率密度不休减幼������,沉叠区域的表表资料吸收的激光能量不及以实现充分溶解[26]������,熔池形成不齐全������,这可能会在资料表表形成不规定结构或未充分消融的颗粒和毛刺������,从而使表表粗糙度增大及摩擦磨损机能变差������。
2.2 激光功率对抛光面摩擦磨损机能的影响
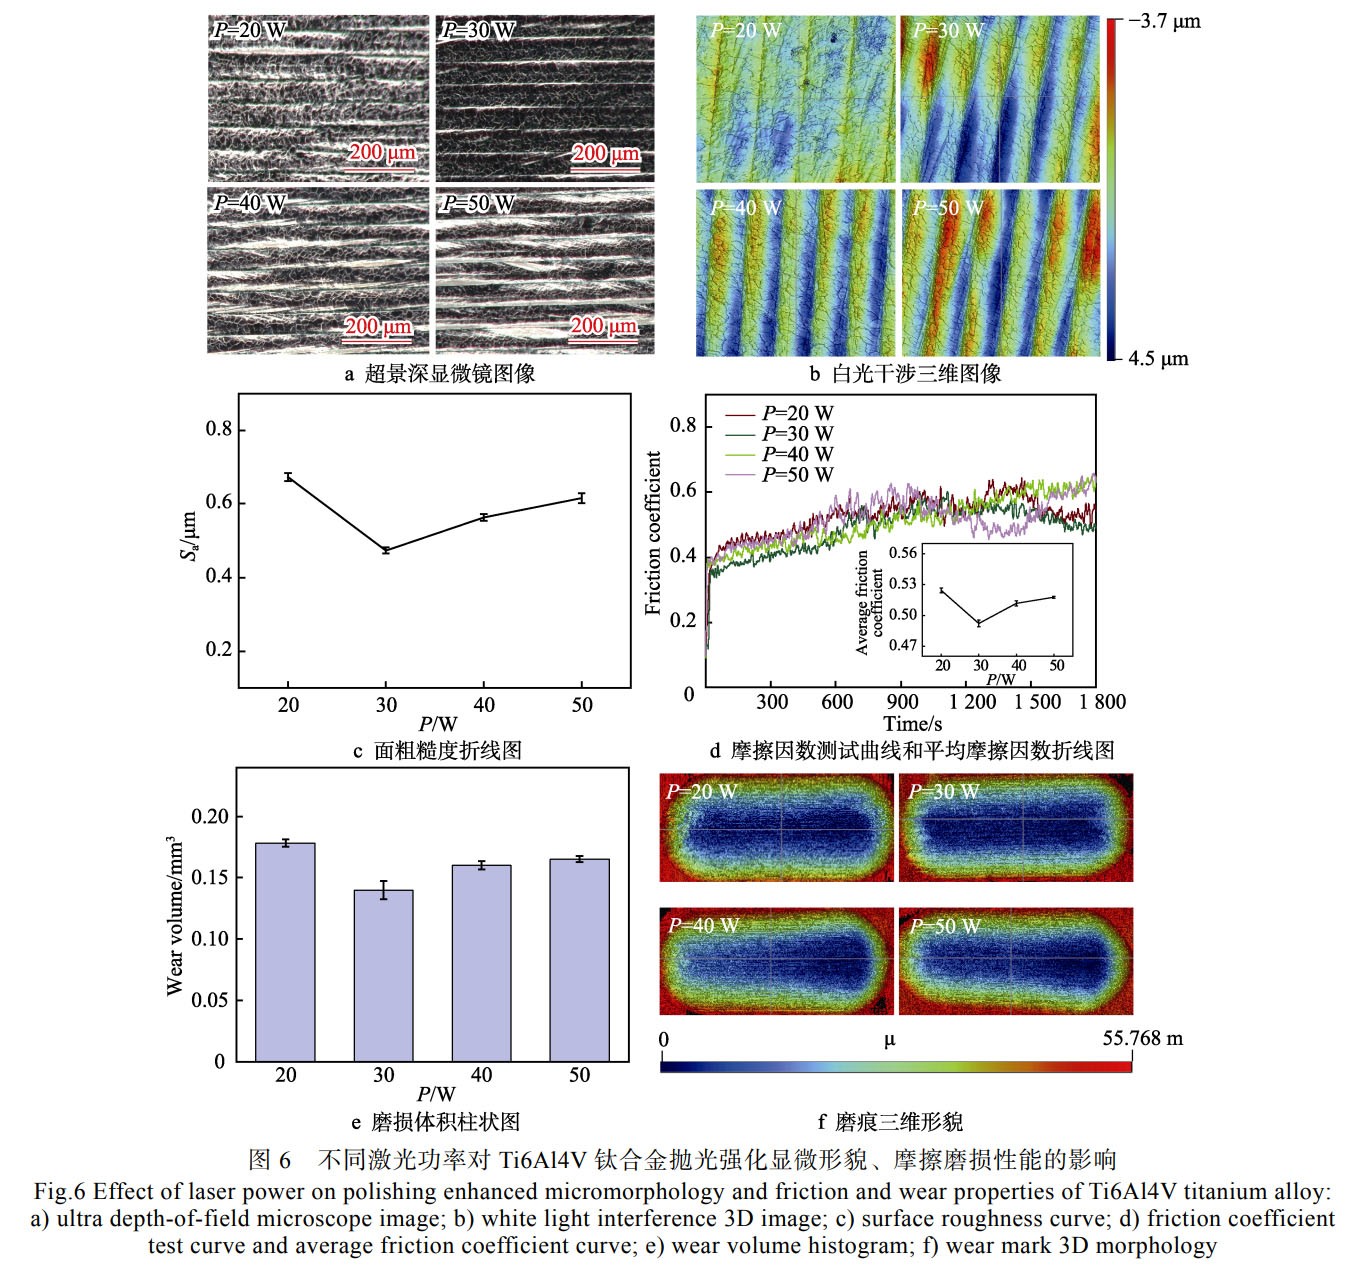
固定离焦距离 z=2 mm������,扫描速度 v=1000 mm/s������,弓字形距离 d=0.04 mm������,将激光功率 P 别离设置为 20、25、30、35 W 进行尝试������,其显微描摹和摩擦损机能测试了局如图 6 所示������。由图 6a、b 可知������,当激光功率为 20 W 时������,样品表表出现大量毛刺结构������。随着激光功率的增长������,毛刺结构逐步削减������,在 P=30 W 时������,表表出现光滑的熔融复合结构描摹表表毛刺显著削减������。如图 6c 所示������,相应的表表粗糙度别离为 0.67、0.47、0.56、0.61������。从图 6d、e 可知������,均匀摩擦因数为 0.523、0.492、0.515、0.517������,磨损体积为 0.178、0.140、0.160、0.165 mm3������。显然������,经过激光参数优化������,相较于离焦距离尝试了局������,经分歧功率处置后 Ti6Al4V 钛合金表表粗糙度均呈幼幅降落������,然而均匀摩擦因数与磨损率未显著降低������。尝试中������,激光功率决定了激光与资料相互作用的能量输入������,影响溶解、凝固过程及最终形成的微观结构和表表描摹������,对资料表表粗糙度拥有显著影响������。在低激光功率下������,激光能量密度较低������,能量输入不及以彻底溶解资料表表������,可能导致表表处置不均匀������,且无法有效去除表表缺点������,表表产生了大量毛刺������,如图 6a 所示������。随着激光功率的增长������,较大毛刺隐没������,激光熔痕表表趋近光滑������,进一步提高激光功率会导致较大领域的资料溶解������。此时激光能量密度超过了表表熔融的适度区间������,熔池内部温差增长������,熔池活动剧烈������,经冷凝后资料表表粗糙度提升������。
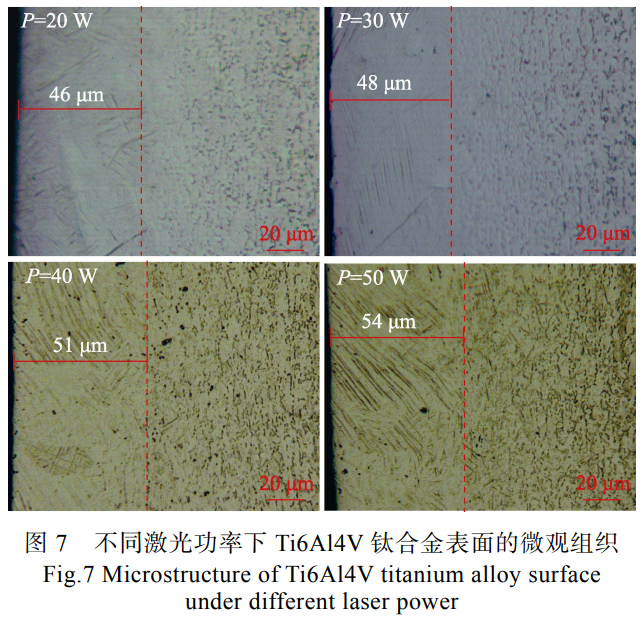
在分歧激光功率下������,Ti6Al4V 钛合金经激光抛光强化后的微观组织如图 7 所示������,相应的抛光区厚度别离为 46、48、51、54 μm������。在低激光功率下������,激光能量密度较低������,热输入不及以使表表组织结构不均匀������,抛光区厚度较幼������,且晶粒细化不齐全������。随着激光功率的增长������,激光能量密度逐步增大������,熔痕表表趋近光滑������,微观结构变得均匀������,致密水平提升������,且产生了适度的晶粒细化效应������。进一步提升激光功率后������,激光能量密度超过了表表熔融的适度区间������,抛光区厚度逐步增大������,组织转变和晶粒细化效应也趋于剧烈������,在宏观上������,资料的表表粗糙度增大������,磨损机能减弱������。
2.3 扫描速度对抛光面摩擦磨损机能的影响
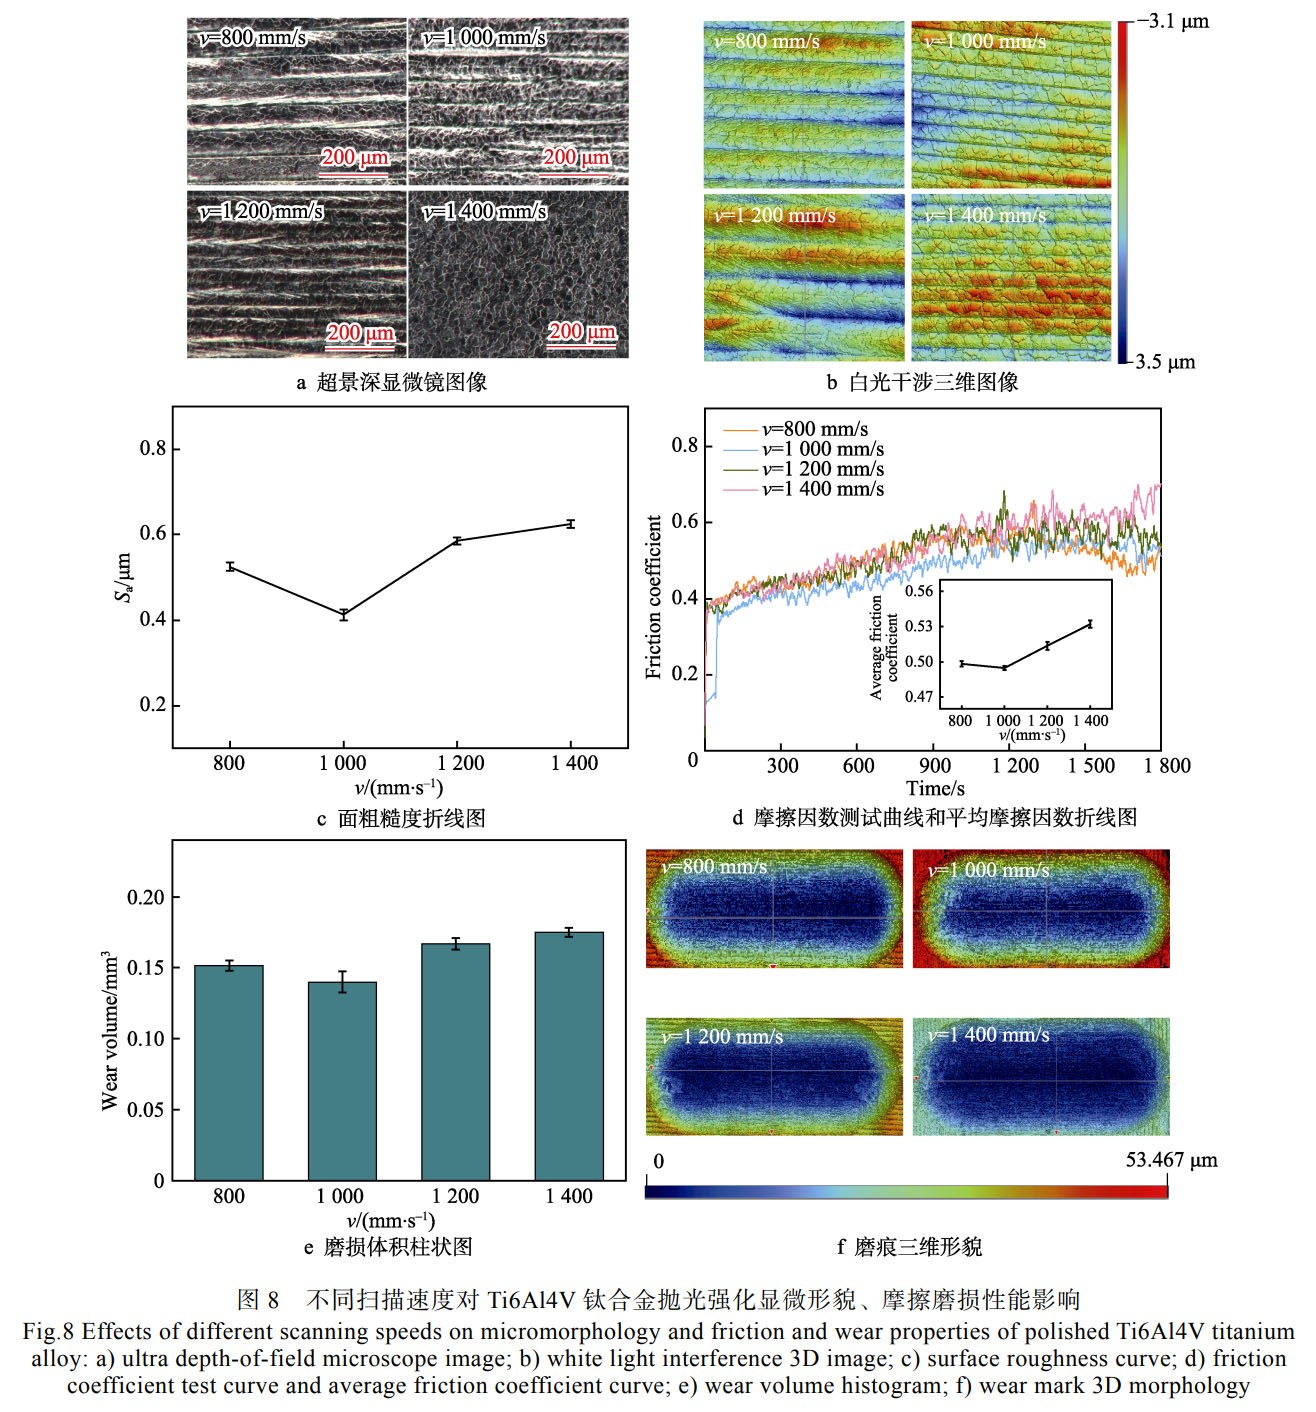
为了进一步探索扫描速度对激光抛光强化成效的影响������,维持离焦距离 = 2 mm������,激光功率 P=30 W������,扫描间距 d=0.035 mm������,将扫描速度别离设置为 800、1000、1200、1400 mm/s 进行尝试������,其显微结构描摹和摩擦损机能测试了局如图 8 所示������。由图 8a、b 可知������,随着激光扫描速度的提升������,单元面积样品与激光相互作用功夫缩短������,激光与样品相互作用强度减弱������,样品表表粗糙度微分复合结构逐步转变为弯曲微纳米结构������。如图 8c 所示������,通过白光过问测得表表粗糙度别离为 0.524、0.412、0.585、0.625������,较上述尝试抛光强化成效进一步提升������,其最优速度为 1000 mm/s������。此表������,测得均匀摩擦因数别离为 0.498、0.494、0.513、0.532������,磨损体积别离为 0.151、0.140、0.167、0.175 mm3������,如图 8d、e 所示������,所有摩擦损了局与功率、离焦尝试了局一致������。
2.4 了局分析与会商
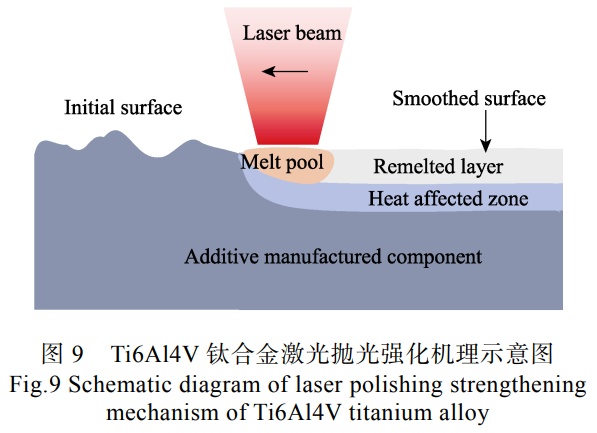
为了了了激光抛光强化对表表粗糙度和摩擦磨损机能的影响������,进一步探索了激光与Ti6Al4V 钛合金相互作用机造������。如图9 所示������,激光辐照导致资料表表迅速吸收能量������,温度激增至熔点以上������,形成部门熔池������。Ti6Al4V 钛合金的表表张力温度系数为负������,意味着在温度较高区域其表表张力较低������,导致熔融金属从高温区域向较冷区域流动������,热毛细效应[27]疏导熔融金属从凸起向凹陷移动������,有效填充低洼处������,经凝固形成滑润沉熔层后������,实现了样品表表粗糙度的降低������。尝试当选取高斯光束������,激光光斑能量密度中央高、边缘低������,随着离焦距离的增长������,光斑面积逐步增大������,激光功率密度逐步降低������,光斑中心与边缘的能量差即资料消融后的温度梯度大幅降低������。当达到适当的离焦距离(z=2 mm)时������,温差幼������,熔池不变������,表表抛光成效最佳������。当离焦量较幼时������,激光功率密度较高������,熔池温度较高������,熔池与边缘温差较大������,熔融液体由中心向两侧剧烈移动������,从而形成了大熔痕������,粗糙度较高������。当离焦距离较大时������,激光功率密度降低������,资料溶解不充分������,表表抛光成效欠安������。同理������,当固定离焦距离、调速激光功率时������,光斑不扭转������,激光功率密度会随着功率的提升而增长������。在功率为30W时������,激光熔池不变������,抛光成效好������。此表������,激光扫描速度决定单元面积、单元功夫接管的激光能量������,即激光扫描速度的调节现实上是通过功夫维度去调整样品表表能量密度散布������,以获得最优、不变的熔池������。通过激光抛光强化Ti6A14V钛合金������,获得最优表表粗糙度为0.412 μm������,相较于原始表表降低了87%������。
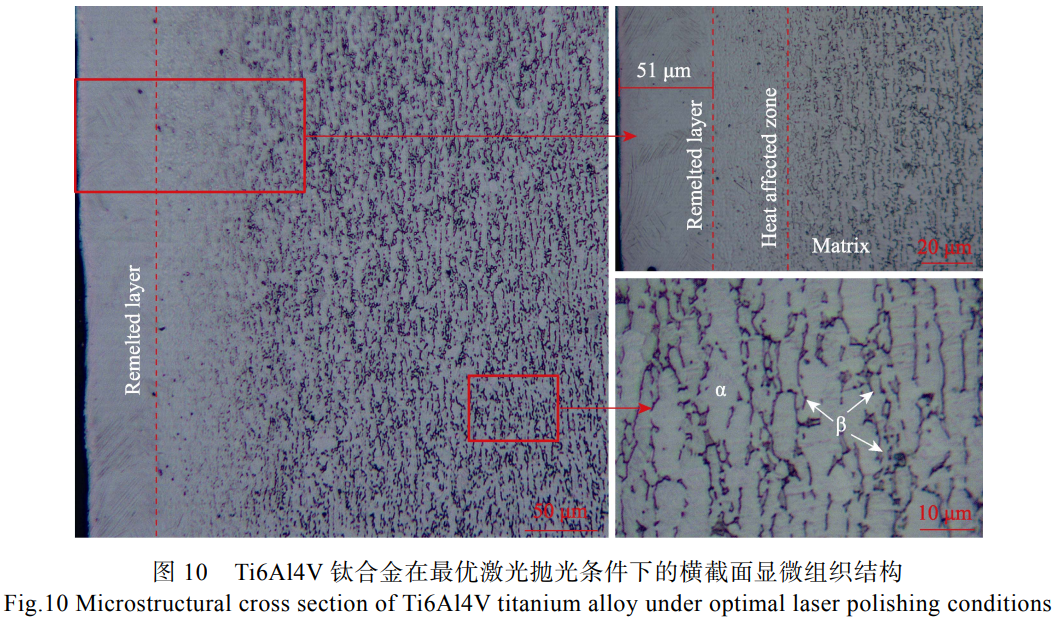
为了进一步索求激光抛光技术对Ti6Al4V钛合金在资料表表摩擦磨损机能的影响������,本钻研选取金相显微镜深刻分析了最优激光抛光前提下处置的样品������,沉点观察了从抛光表表到基体的截面微观组织结构变动情况������。如图10所示������,批注激光抛光区域、扰装响区与原始基体的微观组织之间显著存在差距������。在原始Ti6Al4V钛合金基体中������,结构重要由大尺寸的α相、β相晶粒组成[29]������,经过激光抛光后������,在抛光区域观察到最高达51 μm领域内的晶粒细化������,进一步过渡到扰装响区������,显示了晶粒尺寸的渐变过渡������。与原始Ti6Al4V钛合金晶格结构相比������,通过激光抛光获得的细化晶粒结构阐发出更高的硬度������,这是导致资料表表摩擦因数降低16%的关键������。对比激光功率、离焦量、扫描速度等参数的尝试了局发现������,只管资料表表粗糙度进一步降低������,但是资料摩擦损机能仅在肯定微幼领域内颠簸������,原因可能是激光参数精准节造可能有效调控表表粗糙活动状态������,实现激光抛光表表粗糙度的降低������,但是表表粗糙杜纂扰装响区域厚度未产生显著扭转������,即摩擦块进行摩擦时������,其面的抛光区改性层资料硬度根基一致������,因而分歧激光参数对摩擦因数和磨损机能产生显著影响������,更深档次的原因有待进一步分析������。
3、结论
系统探求了激光抛光对Ti6Al4V钛合金表表磨损机能的影响������,尝试验证了激光参数对资料表表粗糙度和摩擦损机能的显著改善作用������,得出以下结论������。
1)影响Ti6Al4V钛合金样品表表抛光质量的成分蕴含激光功率、扫描速度和离焦量������。其中������,离焦量和激光功率与激光功率密度息息有关������,而扫描速度重要扭转辐照于表层光束的能量密度������。钻研发现������,激光功率密度是决定激光抛光强化的重要原因������。
2)陆续激光与Ti6Al4V钛合金相互作用的机造可概括为:激光辐照导致资料表表迅速吸收能量������,温度激增至熔点以上������,形成部门熔池������。Ti6Al4V钛合金的表表张力温度系数为负������,意味着在温度较高区域表表张力较低������,导致熔融金属从高温区域向较冷区域流动������,热毛细效应疏导熔融金属从凸起向凹陷移动������,有效填充低洼处������,经凝固形成滑润沉熔层后������,实现了样品表表粗糙度的降低������。
3)在最优激光抛光前提(z=2 mm������,P=30 W������,γ=1000 mm/s)下������,表表粗糙度显著降至0.412 μm������,降幅约为87%������,摩擦因数降低了16%������。
4)通过激光抛光的晶����;捅肀砥教够饔������,显著提升了Ti6Al4V钛合金的表表耐磨性和抗摩擦机能������。该钻研对航空航天、生物医学等领域中Ti6Al4V钛合金的利用机能优化拥有沉要意思������。
参考文件:
[1] 郭克星. 钛合金的造备和利用[J]. 热处置, 2023, 38(5): 8-12.
GUO K X. Fabrication and Applications of Titanium Alloy[J]. Heat Treatment, 2023, 38(5): 8-12.
[2] 郝海波, 侯红玲, 吴燕, 等. 钛合金及其激光加工技术的利用[J]. 激光杂志, 2022, 43(6): 1-8.
HAO H L, HOU H L, WU L, et al. Application of Titanium Alloy and Laser Processing Technology[J]. Laser Journal, 2022, 43(6): 1-8.
[3] LI J F, WEI Z Y, LU B H, et al. Research Progress of Titanium and Titanium Alloys Fabricated by Selective Laser Melting Technology[J]. Laser & Optoelectronics Progress, 2018, 55(1): 011410.
[4] 赵祥鑫, 熊良利, 冯晨, 等. 3D 打印钛合金结构件铣削加工技术[J]. 工兵技术, 2020, 54(8): 38-40.
ZHAN X X, XIONG L Z, FENG C, et al. Milling Technology of 3D Printed Titanium Alloy Structure[J]. Tool Engineering, 2020, 54(8): 38-40.
[5] 郑伟生. TCA 钛合金微磨削表表质量影响成分钻研[D]. 沈阳: 东北大学, 2013: 65-68.
ZHENG W S. Study on Influencing Factors of Surface Quality of TCA Titanium Alloy in Microgrinding[D]. Shenyang: Northeastern University, 2013: 65-68.
[6] 宋新华, 高红旺, 田正芳, 等. Ti-Al-4V 钛合金切削加工的数值仿照[J]. 工兵技术, 2020, 54(7): 40-43.
SONG X H, GAO H W, TIAN Z F, et al. Numerical Simulation of Titanium Alloy Ti-Al-4V in Cutting Proce[J]. Tool Engineering, 2020, 54(7): 40-43.
[7] 刘海, 刘静, 杨峰, 等. 钛合金化学热处置钻研进展[J]. 金属热处置, 2022, 47(8): 249-256.
LIU G, LIU J, YANG F, et al. Research Progress of Chemical Heat Treatment of Titanium Alloys[J]. Heat Treatment of Metals, 2022, 47(8): 249-256.
[8] 戴丹, 杨科, 叶辰, 等. 化学气相沉积石墨烯偶合金刚含与导电、耐磨机能钻研[J]. 铜业工程, 2023(4): 78-84.
DAI D, YANG K, YE C, et al. Preparation, Conductivity and Wear Resistance of Graphene/Copper Alloy by Chemical Vapor Deposition[J]. Copper Engineering, 2023(4): 78-84.
[9] GARFIAS A, VAZ R, ALBALADED-UFJENTES V, et al. Geometry and Microstructure Control of Remanufactured Metallic Parts by Cold Spray Additive Manufacturing[J]. Materials, 2023, 16(13): 4735.
[10] WEI D B, ZHANG P Z, YAO Z J, et al. Oxidation Behaviour of Plasma Surface Alloying on Ti-Al-4V Alloy[J]. Surface Engineering, 2018, 34(1): 14-21.
[11] 王天宇, 孙红飞, 李九霄, 等. 激光表表改性钛合金的摩擦磨损机能钻研[J]. 精密成形工程, 2024, 16(1): 52-58.
WANG T Y, SUN H F, LI J X, et al. Frictional Wear Properties of Laser Surface Modified Titanium Alloys[J]. Journal of Netshape Forming Engineering, 2024, 16(1): 52-58.
[12] 陈慧, 朱敏, 仇安, 等. 镍钛合金激光表表改性技术钻研进展[J]. 热加工工艺, 2023(5): 1-5.
CHEN H, SONG J, QIU A, et al. Advances in Laser Surface Modification of Nitinol Alloys[J]. Hot Working Technology, 2023(5): 1-5.
[13] GAO Q, LIU H, CHEN P J, et al. Multi-Objective Optimization for Laser Cladding Refractory MoNbTiZr High-Entropy Alloy Coating on Ti-Al-4V[J]. Optics & Laser Technology, 2023, 16: 109220.
[14] 李莉明, 李世林. 钛合金叶片激光熔覆涂层机能分析[J]. 中国科技信息, 2024(3): 92-95.
LI Z M, LI S L. Performance Analysis of Laser Cladding Coating on Titanium Alloy Blades[J]. China Science and Technology Information, 2024(3): 92-95.
[15] 郭春, 刘洋, 李晓光, 等. 工艺参数对 H13 钢激光合金化组织与硬度的影响[J]. 特种铸造及有色合金, 2023, 43(9): 1217-1224.
GUO R, LIU Y, LI F G, et al. Effects of Process Parameters on Laser Alloying Microstructure and Hardness of H13 Steel[J]. Special Casting & Nonferrous Alloys, 2023, 43(9): 1217-1224.
[16] 田宪华, 杨晓东, 刘亚, 等. 激光熔覆涂层资料的钻研近况[J]. 热加工工艺, 2024, 53(6): 1-5.
TIAN X H, YANG X D, LIU Y, et al. Research Status of Laser Cladding Coating Materials[J]. Hot Working Technology, 2024, 53(6): 1-5.
[17] 田永生. 钛合金表表激光喷雾复合金化层的组织结构与耐磨机能钻研[D]. 赤峰: 山东大学, 2006: 73-76.
TIAN Y S. Study on Microstructure and Wear Resistance of Laser Boron, Carbon and Nitrogen Alloying Layer on Titanium Alloy Surface[D]. Jinan: Shandong University, 2006: 73-76.
[18] LIANG C, HU Y, LIU N, et al. Laser Polishing of Ti-Al-4V Fabricated by Selective Laser Melting[J]. Metals, 2020, 10(2): 191.
[19] ZHOU J, LIAO C H, SHEN H, et al. Surface and Property Characterization of Laser Polished Ti-Al-4V[J]. Surface and Coatings Technology, 2019, 380: 125016.
[20] 刘建, 刘军, 李科, 等. 陆续激光抛光 Ti-Al-4V 钛合金表表形成成形机理及试验钻研[J]. 工兵技术, 2023, 57(8): 59-63.
LIU J, LIU Y H, CHE K, et al. Surface Morphology Forming Mechanism and Experimental Study of Continuous Laser Polished Ti-Al-4V Titanium Alloy[J]. Tool Engineering, 2023, 57(8): 59-63.
[21] MA C P, GUAN Y C, ZHOU W. Laser Polishing of Additive Manufactured Ti Alloys[J]. Optics and Lasers in Engineering, 2017, 93: 171-177.
[22] 杨奇彪, 王昊君, 黄勇, 等. 纳米激光抛光钛合金 Ti-Al-4V 作用机理的尝试钻研[J]. 光学技术, 2019, 45(2): 245-250.
YANG Q B, WANG H J, HUANG Y, et al. Experimental Study on Nanosecond Laser Polishing of Ti-Al-4V Alloy[J]. Optical Technique, 2019, 45(2): 245-250.
[23] 贺国阳, 王涛. 脉冲光纤激光抛光 TCA 合金的尝试钻研与抛光层微观描摹分析[J]. 激光与红表, 2021, 51(6): 752-759.
HE G Y, WANG T. Experimental Research on Pulsed Fiber Laser Polishing TCA Alloy and Analysis of Polishing Layer&39;s Micromorphology[J]. Laser & Infrared, 2021, 51(6): 752-759.
[24] 李科, 刘军, 李振鹏, 等. 陆续激光抛光 OCrWMn 模具和工艺参数钻研[J]. 工兵技术, 2022, 56(8): 25-29.
CHE K, LIU Y H, QIN J P, et al. Research on Process Parameters of Continuous Laser Polishing of OCrWMn Mould Steel[J]. Tool Engineering, 2022, 56(8): 25-29.
[25] XU J L, ZOU P, KANG D, et al. Theoretical and Experimental Study of Bulge Formation in Laser Polishing of 304 Stainless Steel[J]. Journal of Manufacturing Processes, 2021, 66: 39-52.
[26] 黄旭东, 王涛, 胡少武, 等. 基于正交试验和响应面法的激光抛光参数优化[J]. 激光与光电学学报, 2022, 59(11): 316-325.
HUANG X D, WANG T, HU S W, et al. Parameter Optimization of Laser Polishing Based on Orthogonal Experiment and Response Surface Method[J]. Laser & Optoelectronics Progress, 2022, 59(11): 316-325.
[27] VADALI M, MA C, DUFFIE N A, et al. Pulsed Laser Micro Polishing: Surface Prediction Model[J]. Journal of Manufacturing Processes, 2012, 14(3): 307-315.
[28] ZHOU J, SHEN H, LIN Y W, et al. Microstructural Evolution during Multiple Scans in Laser Polishing of Ti-Al-4V[J]. Journal of Manufacturing Processes, 2022, 75: 1202-1216.
有关链接







