增材造作技术(additive manufacturing,AM)作为一种新型的净成形工艺�����,可能实现资料的结构-职能一
体化成形�����,相迸宗传统造作工艺�����,能够高效且低成本的造备出拥有复杂几何状态(如悬垂结构、薄壁结构、
复杂曲面、空间点阵)的构件[-2]���。镍基高温合金拥有良好的高温综合机能�����,在燃气轮机的点火室、核工程
的反映堆等极端高温服役环境下被宽泛应
用���。经过多年的优化和发展�����,镍基高温合金商标已相当成熟�����,它们适合于通常的传统成形工艺�����,但将其
利用到增材造作工艺时却阐发出较大的裂纹敏感性[3]���。在成形过程中形成的裂纹重要为凝固裂纹、液化裂
纹和固态裂纹3类[4]���。若是合金的凝固个性较差�����,在凝固末期B、M oN b等元素偏析形成了低熔点的液膜,或
者合金内形成大量的碳化物故障了熔体
补缩,那么在扰爪力下就极易形成凝固裂纹[5-8]���。在增材造作过程中�����,激光束等能量源会反复扫描粉层并
向沉积层传导热量�����,叠加的热循环效应极易使由于成吩飓析形成的低熔点相沉熔�����,从而形成液化裂纹[5]���。
此表�����,热循环还可能导致固态相变,诱发相提前析出�����,使资料的强度升高���。Young等[9]和Arkoosh等[10]钻研
批注,镍基高温合金的延展性会在某个中温区间忽然降落�����,那么在上述两个诱因的共同作用下就可能形成固
态裂纹���。
在增材造作成形过程中�����,传统镍基高温合金的开裂敏缸咴随γ'相含量增长而增大�����,而低γ'相镍基高温合金虽
然能实现无裂纹造备�����,但这些合金的强度和耐高温机能却无法满足高强度高温合金的需要���。为降低高γ'相含量
镍基高温合金的裂纹形成偏差�����,部门钻研者尝试了合金成分改性[1-13]、增长第二相[14或者工艺参数优化
[13,15-17]的步骤�����,而另一部门钻研者则尝试开发合用于增材造作的新高温合金成分���。Tang等[4]通过降低
凝固区间以及约束开裂指数(SCI、SA C 指标)�����,设计出了γ'相体积分数为20%~30%、伸长率高且抗裂机能优良
的ABD-900AM合金���。Murray等[18]通过密度泛函、相场位错以及热力学和动力学推算�����,别离对合金的强度�����,
位错剪切机造�����,相热不变性以及元素偏析进行了约束设计�����,最后利用等离子体沉积构建了成分数据库�����,急剧
筛选出偏析幼且抗裂能力好的SB-CoNi-10合金���。Sreera-magiri等[19]通过激光金属沉积(lasermetal
deposi-tion,LMD)造备了梯度资料,基于CALPHAD的凝固建模设计了WSU150合金���。目前�����,合用于增材造作技术
的镍基高温合金依然不足�����,进一步索求新资料设计步骤以及开发高强度的镍基高温合金将拥有沉要的工程应
用价值���。与传统的试错法相比�����,高通量设计、CALPHAD推算或机械进建(machine learn-ing�����,M L)等步骤
更适合增材造作技术的资料开发�����,因其能够从重大的资料空间中高效、正确地搜索到指标成分���。
本文在Thermo-Calc热力学推算的基础上�����,选取机械进建和抗裂因子筛选相结合的综合设政战术,开发了
一种合用于增材造作工艺的新型镍基高温合金���。为验证新型合金的抗裂机能�����,通过热力学推算比力了传统
CM247LC合金与新型合金的凝固个性�����,同时对选区激光溶解技术(SLM)造备的新型合金进行了尝试验证���。此表
�����,探索了热处置工艺对成状态试样的微观组织和力学机能的影响���。
1、尝试资料与步骤
1.1设政战术
针对镍基高温合金的机械机能、组织不变性、热处置温度窗口和抗裂机能进行了成分优化设计���。总结了
影响合金机械机能、组织不变性以及热处置温度窗口的4个关键热力学参数�����,别离为γ'相分数Vγ',TCP相分数Vtcp�����,γ'相固溶温度Tγ'和固相线温度Ts���。将Ni作为基体(质量分数大于50% )�����,选择Co、M o、C r、W 、V 为固溶强
化元素来提高合金的高温强度,选择Al、Ti、Ta、Nb为γ'相(Ni3(Al, Ti)或者γ"相(Ni3Nb)的形成元素,C
和B元素作为晶界强化元素来提高合金的高温蠕变机能���。凭据铸造合金的成分特点�����,适当扩大相应元素的成
分领域�����,并利用Python随机采样形成了57560组成分空间���。由于C、B、M o和Nb容易偏析于晶界并有助于凝固
裂纹和液化裂纹的形成�����,因而限度了这些元素的成分上限���。利用Thermo-Calc的TCNI9数据库批量推算了成分
空间内每组合金的4个有关热力学参数�����,而后以成分为输人�����,热力学参数为输出成立了BP神经网络模型�����,其
中训练集数据占70% �����,测试集数据占30%���。以R?为尺度(式1),调控神经网络中隐含层和神经元的数量�����,直到4
个热力学参数的R?都不变在0.9以上时,实现训练���。通过热力学参数约束(即0.4≤V(900℃)≤0.55,V rcp(900
℃)≤0.01,T≥1 120 ℃,Ts-T≥50℃),机械进建模型给出了第1批候选合金���。
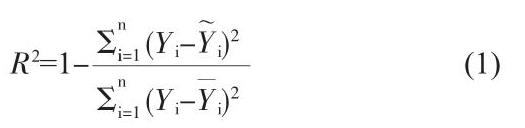
式中,Yi为第i个成分的真实值;Y为第i个成分的预测值������;Yi代表均匀值���。R?在0~1间颠簸,越靠近1�����,暗示模型的预测精度越高���。
在增材造作成形过程中�����,合金的裂纹抗性与合金成分、凝固个性以及强度有关���。在成分空间设计时�����,分
析了各类合金元素对裂纹的潜在影响�����,通过元素代替以及阈值限度以实现初步的成分优化���。合金凝固个性的
优化涉及4个抗裂因子�����,别离为合金的凝固温度区间TsI,反映合金在临界温度区间凝固速度的SCI[4.20],衡
量凝固末期合金凝固收缩总应变的ε[21]以及最大应变速度εmax[21]���。此表,Harrison等[12]的钻研批注�����,适当提
高合金强度会更有利于提高合金的裂纹抗性���。因而�����,将思考合金强度以及热膨胀系数的PI[2-26]因子也纳入
到合金优化中,进展设计合金占有更高的强度,更幼的热膨胀系数�����,即PI取最大值���。
利用Thermo-Calc再次推算了第1批候选合金的非平衡凝固�����,通过数据提获得到每组候选合金的5个抗裂
因子���。拔取TsI、SCI、ε和εmax处于低水平且PI处于高水平的候选合金作为最终指标合金�����,并且将其定名为
SCU-800AM���。
1.2资料造备与表征
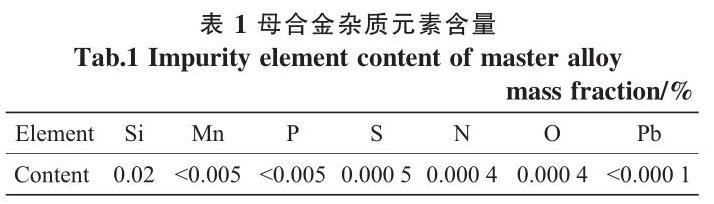
选取纯度为99.95% 以上的纯金属(Ni、Al、Ti、Ta、Nb、Cr、W 、Mo、Co、V 和B)�����,通过真空感
应熔炼工艺造备出了高纯度的母合金�����,其杂质含量如表1所示���。
随后利用气雾化造备了满足打印前提的合金球形粉末���。使用选区激光溶解技术(SLM)进行SCU-800AM合金
的样品造备�����,设备型号为HBD-80,用于组织观
察的样品为10mmx10mmx10mm的立方体�����,室温拉伸样品尺寸依照GB/T228.1-2010进行造备���。SLM造备的样品通
过线切割加工(WEDM)从基板上剥离�����,使用建设数字成像设备的金相显微镜(AxioOb-server3)对抗方体样品
的纵截面(平行于打印方向)和横截面(垂直于打印方向)进行金相观察�����,,SLM态合金的热处置尝试在马弗炉中
实现�����,首先在1120℃
去应力退火2h并炉冷�����,而后将样品别离在800、850、900和950℃下时效20h并空冷���。SLM态及其热处置试样都
经过尺度研磨和抛光�����,随后选取4gCuSO4+15mlHCl+100mlH2O溶液进行化学侵蚀�����,通过扫描电子显微镜
(SEM,JEOL,JSM-7900F�����,日本)对侵蚀后的样品进行组织表征���。利用Im-age-Pro plus6.0软件统计时效后γ'相
的体积分数和尺寸���。
2、了局与分析
2.1凝固个性分析
CM247LC是一种典型的镍基沉淀强化型合金�����,γ'相含量约60% �����,具备高强度、抗蠕变和抗委顿机能�����,被广
泛用于涡轮转子叶片或导向叶片等高温零件���。然而,该合金在增材造作工艺中抗裂机能较差�����,在成状态试样
的边缘及内部城市出现大量的裂纹27���。为进一步相识设计合金的抗裂机能�����,利用Themo-Calc热力学软件推算
了CM247LC合金[28]与SCU-800AM
合金的非平衡凝固曲线�����,比力了这两种合金的凝固个性���。上述合金的名义成分见表2,凝固个性推算了局见图
1���。图1(a)为两合金从液相逐步凝固的凝固蹊径,图1(b)为凝固过程中合金液相体积的变动量���。
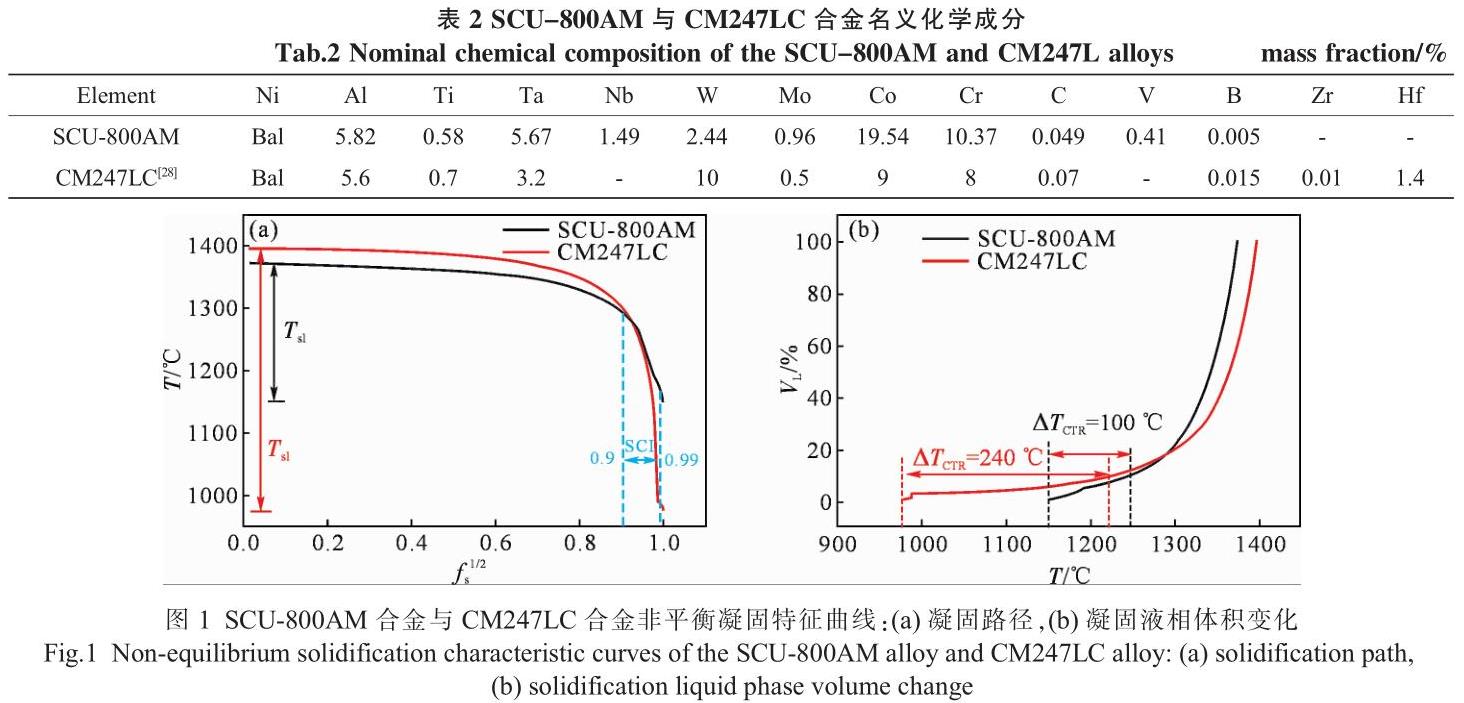
从图1(a)中可看出CM247LC合金比SCU-800AM合金的凝固温度区间大1倍�����,在低于1000℃时才齐全凝固���。
然而合金凝固温度区间跨度越大�����,凝固后期的液相补缩能力越差�����,这容易导致液相无法填充的枝晶封关区形
成微孔���。在受到扰爪力时,这些微孔极易演变为凝固裂纹���。此表�����,若是合金在较低温度下才齐全凝固�����,那么
熔体的流动性会随着温度降低而
变差,补缩作用也会变得更差���。在凝固末期�����,合金的固相分数很高�����,热裂纹一旦形成就很难通过液相进行建
复�����,若是合金在临界温度区间[29](△TcrR�����,文中f=0.90~0.99)停顿功夫过长�����,热裂纹出现的概率会更大�����,
且形成的早期热裂纹也会更容易扩大成长裂纹���。图1(b)中显示CM247LC合金的△TcTR达到240℃�����,而SCU-
800AM合金的△TcTR仅为100℃�����,
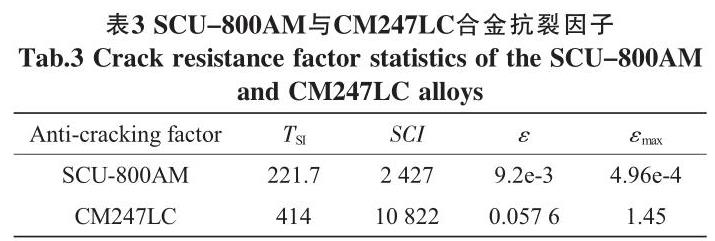
注明CM247LC合金在这个区间达到齐全凝固必要更长功夫�����,导致该合金更容易形成热裂纹���。表3别离统计了
SCU-800AM与CM247LC合金的4个抗裂因子�����,可看到SCU-800AM合金拥有更幼的凝固区间�����,可能更快的通过
△TcTR这个危险区�����,同时在危险区内还拥有较低的收缩应变和最大应变速度���。相迸宗传统CM247LC合金�����,
SCU-800AM合金阐发出更优的凝固个性�����,其抗裂纹能力更强���。
2.2抗裂机能及力学机能分析
本文开发的SCU-800AM合金通过气雾化技术造备了球形粉末�����,粉末状态和粒径散布如图2所示���。
整体上粉末球形度较好�����,含有少量的卫星粉�����,其中值粒径(Ds)为17.7 μm,Dio和Do别离为8.4 μm和36
μm�����,粉末质量满足SLM造备要求���。
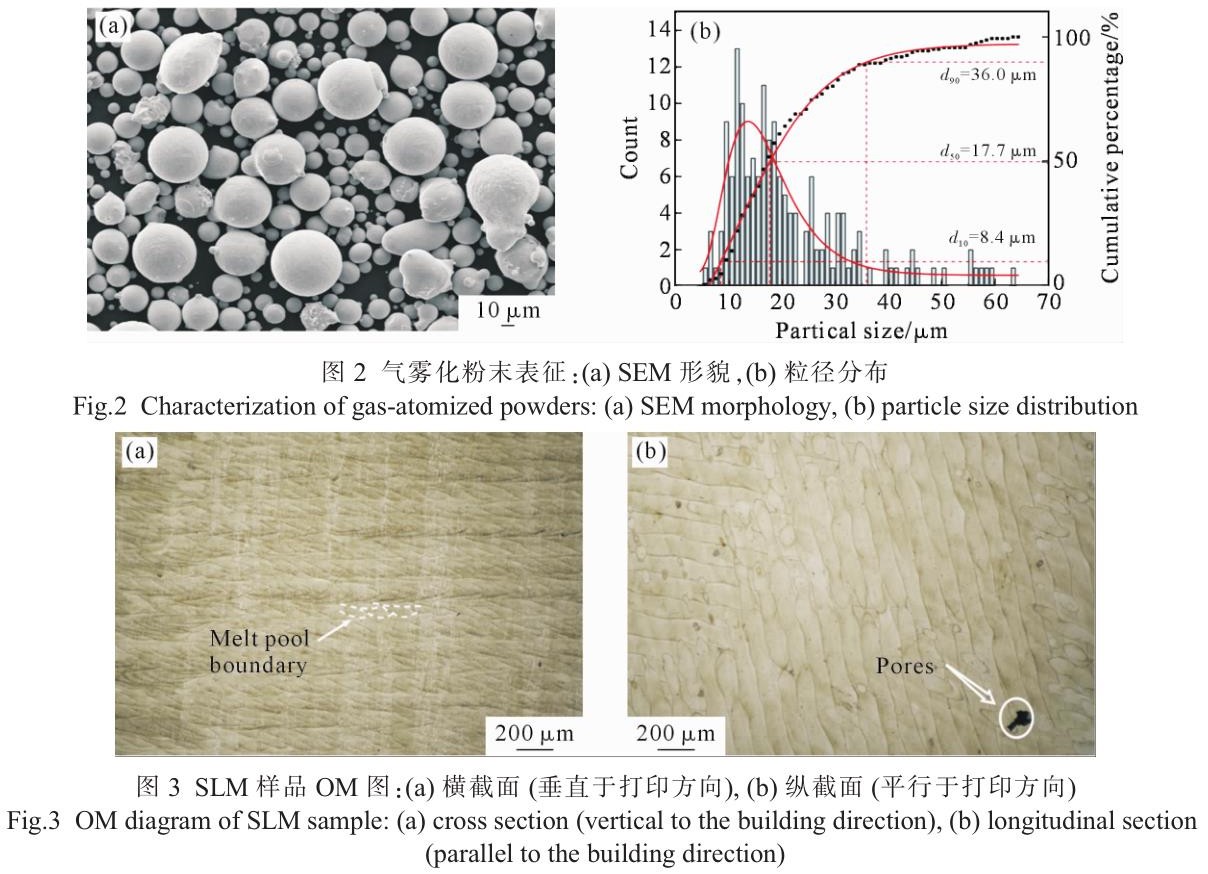
图3为SLM态样品的纵截面和横截面金相照片���。在图3(a)中可观察到相互搭接呈“鱼鳞”状的熔池结构�����,
熔池尺寸出现出浅且宽的特点�����,整体上没有显著的裂纹���。在图3(b)中可观察到相互平行或交叉的熔路�����,相邻
熔路间宽度一致且缜密搭接�����,显示出优良的冶金结合�����,视野内仅观察到极个别孔洞�����,也未发现显著的裂纹���。
以上了局批注�����,SCU-800AM合金在选区激光溶解工艺中裂纹抗性较好�����,内部仅存在少量的孔洞缺点�����,整体上
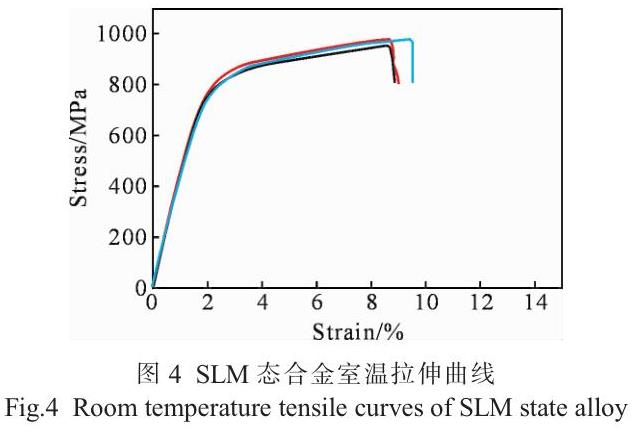
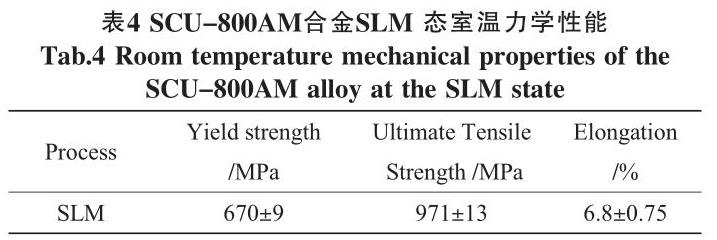
阐发出优异的抗裂机能���。图4为SLM态样品的室温拉伸曲线�����,曲线数据如表4所示���。从拉伸曲线能够看出�����,SLM
态合金没有屈服平台�����,直接由弹性变形过渡到塑性变形阶段���。合金室温抗拉强度为971MPa�����,屈服强度为
670MPa,而伸长率偏低�����,仅为6.8% ���。SLM态合金组织为齐全过鼓和固溶体�����,内部不存在相�����,随着后期热处置
组织的调控�����,合金的强度和伸长率会进一步提高���。
2.3热处置工艺探索
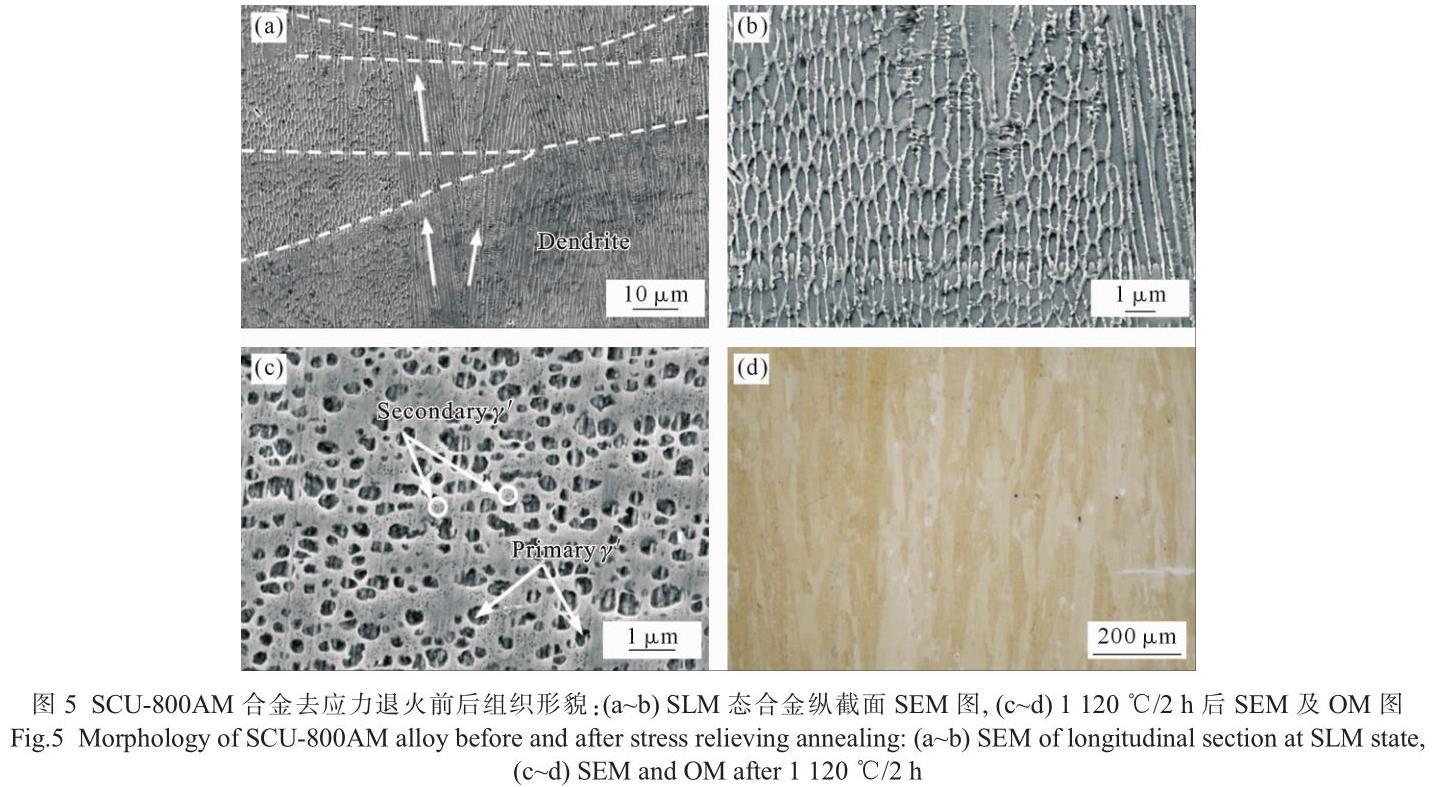
相迸宗铸态合金�����,SLM态合金凝固速度更快�����,合金内仅存在轻微的微观偏析���。图5(a)显示了SLM态合金的
纵截面组织�����,其中存在逾越多个熔池表延成长的柱状晶,出现出肯定的织构���。此表,图5(b)中显示组织内没有
提前析出相或低熔点相,SCU-800AM合金的液化裂纹和固态裂纹抗性显著提升���。凭据SLM组织�����,SCU-800AM合金
无需进行高温固溶(a)
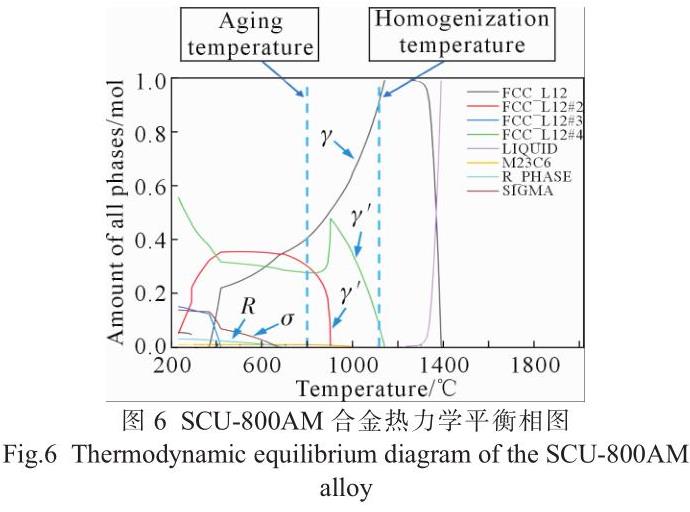
Aug.2023处置�����,仅需在较低温度下进行去应力退火即可���。图6为SCU-800AM合金热力学平衡图�����,经推算该合金
的固溶温度为1136℃�����,本文选择略低于固溶温度的1120℃作为去应力退火温度�����,保温功夫为2h并随后炉冷,
其组织如图5(c~d)所示���。在OM图中仍可观察到表延成长的柱晶�����,组织没有显著再结晶和晶粒粗化景象�����,在
SEM图中可观察到近圆形的一次相以及基体中未齐全析出的藐幼二次相���。
对于沉淀强化型高温合金�����,时效工艺是调控相状态、尺寸和数量的关键步骤�����,而相的散布对合金的高温
机能会产生显著影响���。SLM合金经去应力退火处置后�����,大部门相尺寸偏幼�����,部门相还未齐全析出���。为调控相
散布�����,在800、850、900和950℃别离进行了时效工艺探索�����,具体了局见图7���。
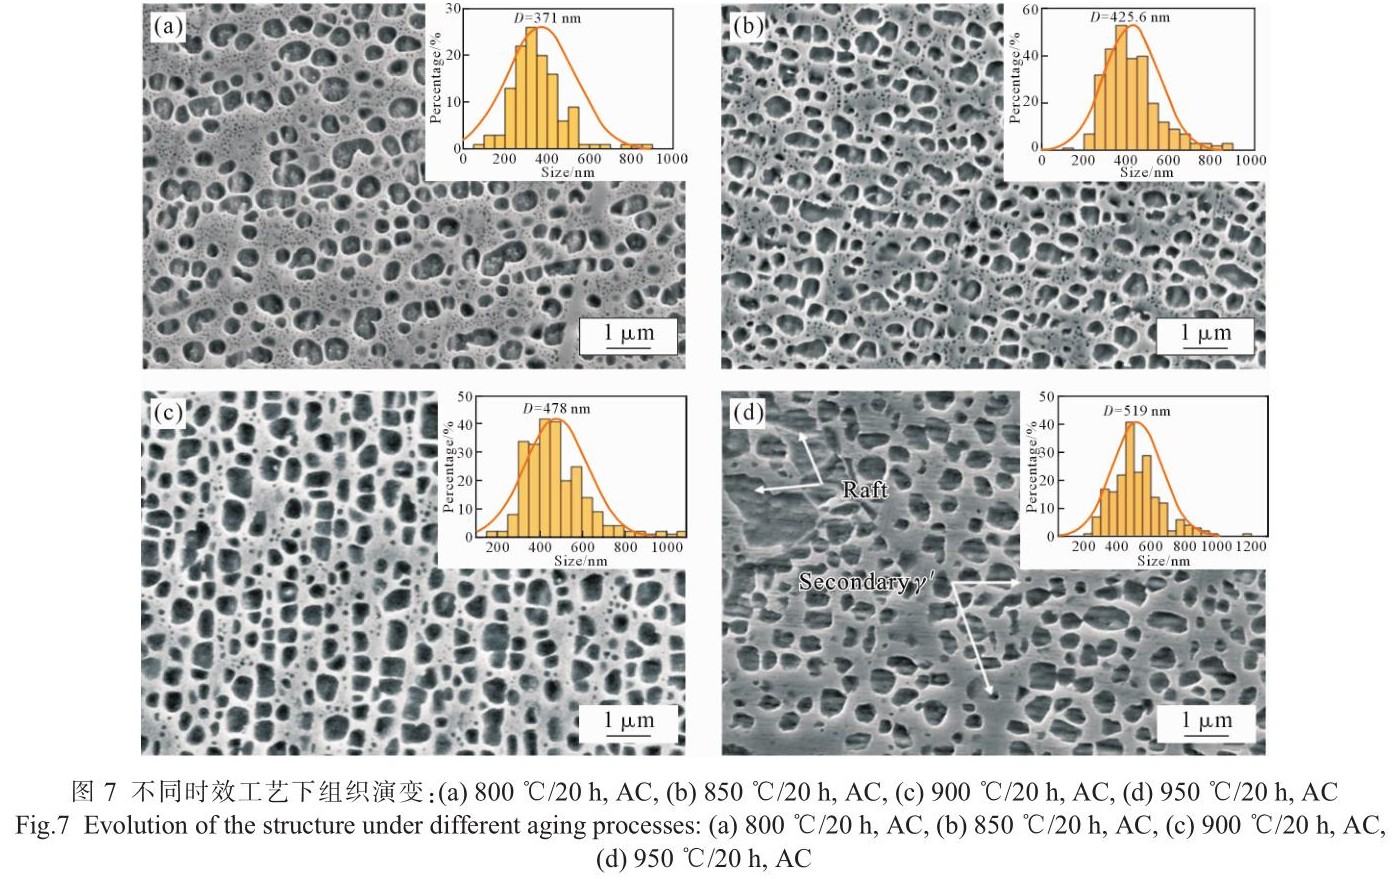
与去应力退火态组织相比�����,在800℃/20hAC工艺下�����,一次相的状态依然维持为圆形�����,均匀尺寸为371nm,
基体中析出了更多纳米级二次相���。随着时效温度升至850℃�����,一次相的均匀尺寸增大到425.5nm,状态变为不
规定圆形,基体中二次相的数量削减���。其时效温度升到900℃�����,一次相均匀尺寸增长到478nm�����,状态由不规定
圆形向立方状转变,此时基体中二次相的数量进一步降低���。其时效温度进一步升高到950℃�����,一次相尺寸再次
增长到519nm�����,其状态依然为不规定圆形�����,部门相邻相出现归并筏筱排化�����,尺寸达到2μm左右,此时基体中只
存在极少的二次相���。
上述时效处置了局批注�����,随着时效温度升高�����,相描摹逐步有由圆形转变为立方状的趋向�����,相均匀尺寸逐
渐增大�����,基体中二次相的数量逐步削减���。相尺寸与元素扩散有关�����,温度越高�����,各元素的扩散系数越大,Al、
Ti、Ta等元素更容易扩散到基体表形成相�����,使得残留于基体通路中的二次相的数量削减�����,一次相尺寸增大���。
相描摹受到应变能和表表能的影响,在去应力退火时,最先析出的一次相因保温功夫较短而尺寸较幼�����,此时/
基体间错配度和弹性应变能都很低�����,相描摹重要受到表表能的节造���。在所有状态中球形的表表能最低�����,为使
系统的能量最幼�����,相的描摹只能为球形���。随着时效温度增长�����,基体中的元素逐步向表部扩散�����,/基体间错配
度随之增大�����,此时弹性应变能成为节造相描摹的重要驱动力���。立方状比球形拥有更幼的应变能,因而相有由
球状向立方状转变的趋向[30] ���。
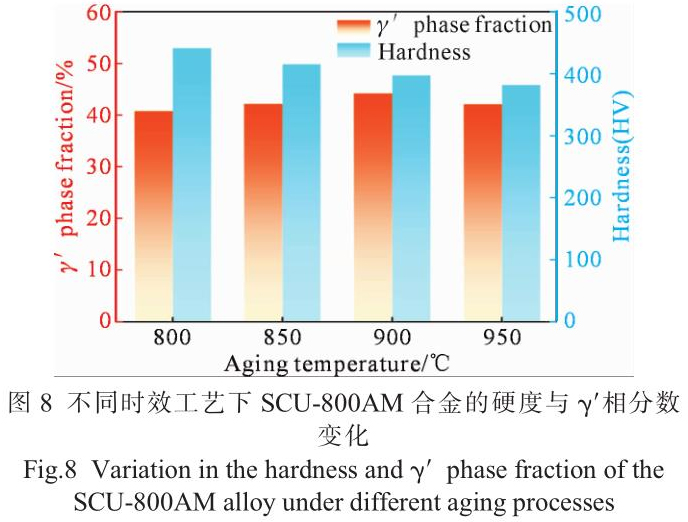
图8为分歧时效工艺下资料的硬杜纂相分数变动图���。随着时效温度升高�����,资料的硬度出现降落趋向�����,其
中800℃/20h工艺下的硬度最高�����,达到442.7HV,而950℃/20h工艺下的硬度最低�����,仅为383.6HV,二者间相差
60HV���。相分数出现先增长后降低的趋向�����,在900℃/20h工艺下达到最大值44.6%���。在整个时效过程中�����,相尺寸
是影响硬度变动的关键成分�����,随着时效温度升高�����,相的尺寸变动最显著�����,由371nm增长到了519nm�����,而相分数
相差不大�����,状态也都靠近于圆形�����,齐全没有产生立方化转变���。凭据弥散强化机理�����,强化相在数量和状态上相
差不大时�����,强化相尺寸越幼�����,资料的强度越高���。对于金属资料而言�����,硬杜纂强度间存在对应关系�����,可揣摩随
着时效温度升高�����,相尺寸逐步变大�����,资料的强度逐步降低,硬度也逐步降低���。凭据时效过程中相的组织散布
以及硬度变动趋向,SCU-800AM合金最佳的时效工艺为800℃/20hAC���。
3、结论
(1)相较于传统的CM247LC合金�����,新设计合金占有更窄的凝固区间�����,且在临界温度区间内还拥有更快的凝
固速度�����,更幼的收缩总应变及最大应变速度���。通过SLM造备的合金在纵截面和横截面内均未发现任何裂纹�����,
合金组织内也未析出可诱发固态裂纹的相和诱发液化裂纹的低熔点相���。新设计合金拥有优异的抗裂机能���。
(2)在去应力退火过程中�����,合金织构没被粉碎�����,内部析出了近圆形的一次相和纳米级二次相���。随着时效
温度增长�����,相状态有由圆形向立方状转变的趋向�����,其均匀尺寸由371nm增长到519nm�����,而相含量先增长后减幼
�����,在900℃/20h时效处置下达到最高值44.6% ���。
(3)新设计合金成状态的室温抗拉强度为971MPa�����,伸长率为6.8% ���。在800℃/20h的时效处置下�����,合金硬
度达到最大值442.7HV���。
参考文件:
[1]顾冬冬�����,张红梅�����,陈洪宇�����,等.航空航天高机能金属资料构件激光增材造作[J].中国激光,2020,47
(5):32-55.
GU D D, ZHANG H M, CHEN H Y, et al. Laser additive manufac-turing of high-performance
metallic aerospace components [J].Chinese Journal of Laser, 2020, 47(5): 32-55.
[2] 张红梅�����,顾冬冬.激光增材造作镍基高温合金构件形性调控及在航空航天中的利用[J].电加工与模
具�����,2020(6):1-10,24.
ZHANG H M, GU D D. Laser additive manufacturing of nick-el-based superalloys and its
structure-performance control andaerospace applications[J. Electromachining & Mould, 2020
(6): 1-10,24.
[3] 孙晓峰�����,宋巍�����,梁静静�����,等.激光增材造作高温合金资料与工艺钻研进展[J].金属学报,2021,57(11)
:1471-1483.
SUN X F, SONG W, LIANG J J, et al. Research and development in materials and processes of
superalloy fabricated by laser addi-tive manufacturing [J]. Acta Metallurgica Sinica, 2021, 57
(11):1471-1483.
[4] TANG Y B T, PANWISAWAS C, GHOUSSOUB J N, et al. Al-loys-by-design: Application to new
superalloys for additive manu-facturing[J]. Acta Materialia, 2021, 202: 417-436.
[5] KONTIS P, CHAUVET E, PENG Z R, et al. Atomic-scale grain boundary engineering to
overcome hot-cracking in additively-man-ufactured superalloys[J]. Acta Materialia, 2019, 177:
209-221.
[6] GUO B J, ZHANG Y S, YANG Z S, et al. Cracking mechanism of hastelloy X superalloy
during directed energy deposition additive manufacturing[J. Additive Manufacturing, 2022, 55:
102792.
[7]CHAUVET E, KONTIS P, JAGLE E A, et al. Hot cracking mecha-nism affecting a non-weldable
Ni-based superalloy produced by selective electron beam melting [J]. Acta Materialia, 2018,
142:82-94.
[8] 许建军.激光立体成形IN-738LC合金冶金开裂行为和强化机理[D].西安:西北工业大学2019.
XU J U. Metallurgical cracking behavior and strengthening mecha-nism of IN-738LC alloy
prepared by laser solid forming[DJ. Xi'an:Northwestern Polytechnical University, 2019.
[9] YOUNG G A, CAPOBIANCO T E, PENIK M A, et al. The mecha-nism of ductility dip cracking
in nickel-chromium alloys[J]j. Weld-ing Journal, 2008, 87(2): 31S-43S.
[10] ARKOOSH M A, FIORE N F. Elevated-temperature ductility min-imum in hastelloy alloy X
[9]J. Metallurgical Transactions, 1972, 3(8): 2235-2240.
[11] ZHOU W Z, TIAN Y S, TAN Q B, et al. Effect of carbon content on the microstructure,
tensile properties and cracking susceptibility of IN738 superalloy processed by laser powder
bed fusion [J]. Ad-ditive Manufacturing, 2022, 58: 103016.
[12] HARRISON N J, TODD I, MUMTAZ K. Reduction of mi-cro-cracking in nickel superalloys
processed by Selective LaserMelting: A fundamental alloy design approach[J]J. Acta
Materialia,2015,94: 59-68.
[13] ZHANG L, LI Y T, ZHANG S, et al. Selective laser melting of IN738 superalloy with a
low Mn+Si content: Effect of energy input on characteristics of molten pool, metallurgical
defects, mi-Aug. 2023
crostructures and mechanical properties[J]j. Materials Science and Engineering: A, 2021,
826: 141985.
[14] ZHOU W Z, ZHU G L, WANG R, et al. Inhibition of cracking by grain boundary
modification in a non-weldable nickel-based super-alloy processed by laser powder bed fusion
[J]. Materials Scienceand Engineering: A, 2020, 791: 139745.
[15] KANAGARAJAH P, BRENNE F, NIENDORF T, et al. Inconel939 processed by selective laser
melting: Effect of microstructureand temperature on the mechanical properties under static and
cyclicloading[J. Materials Science and Engineering: A, 2013, 588: 188-195.
[16] CARTER L N, ATTALLAH M M, REED R C. Laser powder bedfabrication of Nickel-base
superalloys: Influence of parameters;characterisation, quantification and mitigation of
cracking: Pro-ceedings of the 12th international symposium on superalloys[C].Chichester: John
Wiley & Sons, 2012. 577-586.
[17] PEREVOSHCHIKOVA N, RIGAUD J, SHA Y, et al. Optimisation of selective laser melting
parameters for the Ni-based superalloy IN-738 LC using doehlert's design [J. Rapid
Prototyping Journal,2017,23(5): 881-892.
[18] MURRAY S P, PUSCH K M, POLONSKY A T, et al. A defect-re-sistant Co-Ni superalloy for
3D printing [J]. Nature Communica-tions, 2020, 11(1): 4975.
[19] SREERAMAGIRI P, BHAGAVATAM A, RAMAKRISHNAN A,et al. Design and development of a
high-performance Ni-based su-peralloy WSU 150 for additive manufacturing[J]J. Journal
MaterialsScience & Technology, 2020, 47: 20-28.
[20] KOU S. A criterion for cracking during solidification [J]. Acta Materialia, 2015, 88:
366-374.
[21] SHUKLA A, SARKAR S, DURGA A, et al. Computational design of additively printable
nickel superalloys: Proceedings of the 14th international symposium on superalloys[CJ. Cham:
Springer Inter-national Publishing, 2020.1066-1074.
[22] PARK J U, JUN S Y, LEE B H, et al. Alloy design of Ni-based su-peralloy with high
' volume fraction suitable for additive manu-facturing and its deformation behavior[J].
Additive Manufacturing,2022,52: 102680.
[23] SABZI H E, MAENG S, LIANG X Z, et al. Controlling crack for-mation and porosity in
laser powder bed fusion: Alloy design and process optimisation[J.Additive Manufacturing,2020,
34: 101360.
[24] SABZI H E, RIVERA-DIAZ-DEL-CASTILLO P E J. Defect pre-vention in selective laser
melting components: Compositional and process effects[J]. Materials, 2019, 12(22): 3791.
[25] ROTH H A, DAVIS C L, THOMSON R C. Modeling solid solu-tion strengthening in nickel
alloys[J]j. Metallurgical and Materials Transactions A, 1997, 28(6): 1329-1335.
[26] GYPEN L A, DERUYTTERE A. Multi-component solid solution hardening: Part 1 Proposed
model[JJ. Journal of Materials Science,1977, 12(5): 1028-1033.
[27] DIVYA V D, MUNOZ-MORENO R, MESSE O M D M, et al. Mi-crostructure of selective laser
melted CM247LC nickel-based su-peralloy and its evolution through heat treatment [J].
MaterialsCharacterization, 2016, 114: 62-74.
28] ATTALLAH M M, JENNINGS R, WANG X Q, et al. Additive manufacturing of Ni-based
superalloys: The outstanding issues[J].MRS Bulletin, 2016, 41(10): 758-764.
[29] ZHANG J, SINGER R F. Hot tearing of nickel-based superalloysduring directional
solidification[J]. Acta Materialia, 2002, 50(7):1869-1879.
[30]夏鹏成�����,禹文芳�����,于金江�����,等.持久时效对DZ951合金相的影响[J].资料工程,2007(12):8-11.
XIA P C, YU W F, YU J J, et al. Influence of long-term thermal exposure on ' phase of
DZ951 alloy[J. Materials Engineering,2007(12): 8-11.
有关链接







