1、媒介
钛脊合金因其拥有比强度高、韧性强、耐侵蚀、无磁、可焊、良好的生物相容性以及杰出的凹凸温适应性等特点������,宽泛利用于航空、航天、航海、冶金、机械、石油化工以及医疗卫生等领域������,获得了“第三金属”的美称������,整个钛工业也一向维持不变增长的态势[1,2]�����。
随着科技的飞速进取������,尤其是航空航天领域对钛合金资料的要求不休提高������,若何进一步提升合金机能成为钛合金研发的沉要方向之一�����。近年来������,调控合金元素种类、含量及工艺参数等蹊径已成为改善钛合金机能的重要伎俩�����。然而������,随着合金元素种类的增长������,钛合金的成分与机能之间的映射关系变得愈加复杂������,传统的设计步骤������,如钼当量([Mo]Eq)[3]、d-电子合金理论[4,5]、价电子浓度[6,7]等理论������,已难以有效捉拿合金元素间复杂的交互作用及其对机能的影响������,从而导致新型钛合金的设计进展缓慢�����。因而������,亟需开发新的步骤领导钛合金的设计和开发������,以满足日益复杂和高机能的利用需要�����。
随着数据技术的急剧发展������,数据驱动的模式已成为新资料研发的沉要伎俩������,催生了资料信息学这一新兴领域�����。自2016年起������,我国通过推广和利用资料基因工程与技术������,推动了数据驱动的资料智能化研发模式的急剧鼓起������,为机械进建在资料研发领域的宽泛利用奠定了坚实的基础�����。随着资料信息学的不休发展������,资料领域堆集了丰硕的数据信息������,蕴含资料的热力学、声学、光学、电学以及相结构、晶体结构等数值型数据������,以及各类衍射谱图[8]、显微组织[9]等图像数据������,形成了多种多样的资料数据库�����。在已罕见据的基础上������,机械进建可能通过算法构建影响成分(资料特点)与指标量(如结构、组织、资料机能等)之间的映射关系������,从而实现对新资料结构、组织、机能的预测������,挖掘出资料数据中的隐含信息������,协助资料钻研人员更深刻地理解资料科学问题[10-12]�����。如图1所示������,机械进建模型构建的通常流程蕴含:数据获取与预处置、特点工程、模型训练、评估与利用[13]�����。具体来说������,针对特定的资料问题������,首先筹备相应的资料数据集������,并对原始数据进行预处置������;而后������,通过特点工程确定影响指标量的关键资料特点������,并将其输入到机械进建模型中������;训练多个机械进建模型������,利用交叉验证等步骤评估模型机能������,并选出阐发最好的机械进建模型������;最后������,利用训练好的机械进建模型预测未知资料的指标机能������,凭据预测了局设计尝试������,可能显著缩短资料研发周期������,降低研发成本�����。因而������,以机械进建为代表的数据挖掘步骤在资料领域得到了宽泛的利用������,获得了一批创新性的钻研成就�����。近年来钻研人员从分歧角度针对机械进建在资料领域的利用做了系统的综合和总结[14-21]�����。例如������,Xie等[19]以资料预测和优化设计为主线������,简述了资料特点构建与筛选������,总结了机械进建在资料结构、组织、机能、服役行为预测等方面的利用进展�����。Hart等[12]系统地论述了机械进建在高熵合金、状态影象合金、非晶合金、高温合金等合金研发中的典型利用�����。Choudhary等[16]在简述深度进建步骤的基础上������,具体味商了深度进建在原子仿照、资料图像处置、频谱分析和天然说话处置等方向的最新钻研进展�����。Su等[17]在资料基因工程思想框架下������,从资料数据库搭建、机械进建理论与步骤、关键技术与设备、资料研发的工程化利用、人才造就等方面������,综述了中国资料基因工程的钻研进展�����。Lookman等[20]则重要总结了贝叶斯优化与自动进建战术在加快新资料发现中的利用�����。
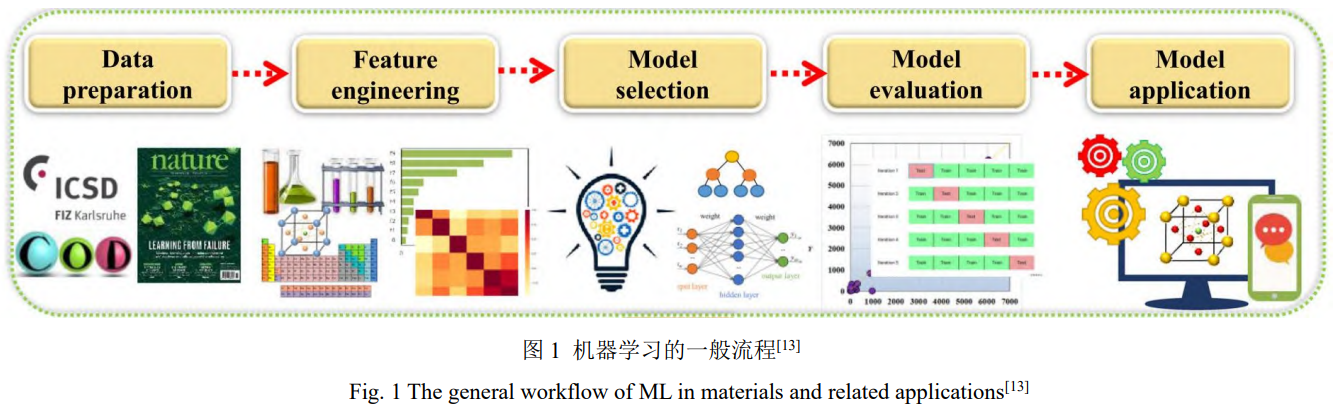
本文以机械进建辅助钛合金钻研利用的通常流程为主线������,综述了数据驱动的智能化研发方式在钛合金设计中的钻研进展�����。首先������,介绍了钛合金机械进建中数据获取与预处置以及特点工程技术�����������;谡庑┠谌������,进一步介绍了常用的机械进建模型与算法������,并从β转变温度、力学机能、热加工行为等方面论述了机械进建在钛合金预测中的具体利用�����。接着������,总结了机械进建融合优化算法在钛合金设计中的最新钻研进展�����。最后������,会商了机械进建在钛合金领域面对的发展机缘与挑战�����。
2、钛合金数据
2.1钛合金数据集
资料数据是利用机械进建进行资料设计和开发的基础������,钛合金数据重要起源于尝试表征和推算仿照�����。尝试数据固然获取周期长且成本高������,但通常拥有较高的质量�����。
通过正交设计步骤������,能够在统一尝试室内进行节造变量尝试������,得到高质量的尝试数据集�����。这些尝试数据集噪声幼������,仅通过少量尝试就能够成立有效的机械进建模型[22,23]�����。作者统计了近30篇使用钛合金尝试数据集进行机械进建的钻研工作[22-47]������,如图2所示������,其中超过一半的钻研使用的是统一尝试室实现的数据������,大部门样本数量幼于50�����。通过这些成功的钻研能够看出������,数据挖掘中的数据并不愿定必要“大”������,而是与数据质量亲昵有关�����。相比传统合金设计步骤必要大量试错尝试耗时耗力������,机械进建可能基于幼样本数据实现多组元合金在复杂工艺下的成分设计与工艺优化������,从而大大提高了钻研效能�����。
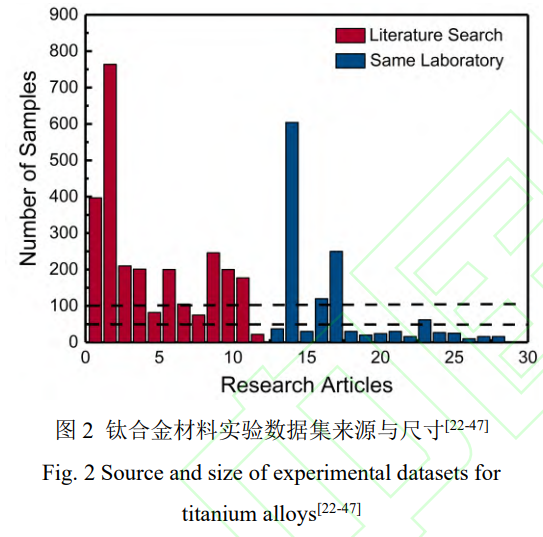
随着钛合金钻研的深刻������,科技文件中已经堆集了大量的尝试数据�����。只管文件数据较多������,但由于它们来自分歧的科研人员和尝试室������,数据中存在着不成预防的误差�����。
数据质量降落������,肯定水平上能够通过数量添补�����。从图1能够看出������,文件数据通常超过100个样本�����。为了有效利用这些已颁发数据������,能够借助天然说话处置技术������,从大量有关的科技文件中急剧提取有效的数据������,从而进一步提升数据集的规模和多样性������,为机械进建模型的训练提供更为丰硕的信息[48-50]�����。
另表������,通过高通量尝试可能在短功夫内覆盖多个资料组合和分歧的尝试前提������,获取大量样本数据������,为构建大数据集提供了坚实基础[51-53]�����。Chen等[54]利用反向分析法[55]从四元扩散偶的载荷-位移(L-D)曲线中提取杨氏模量和硬度�����。钻研批注������,单个扩散偶可能提供数10个分歧成分的机能数据�����。在Ti-Nb-Zr基扩散偶系列尝试中������,钻研者共获得了1290组钛合金的力学机能数据�����。
资料高机能仿照推算是钛合金数据的沉要起源之一������,常见的技术伎俩蕴含第一性道理推算[56-58]、相场仿照[59,60]、分子动力学仿照[61,62]以及蒙特卡洛仿照[63-65]等�����。通
过这些仿照步骤获取的资料数据������,再结合机械进建技术������,能够显著加快仿照过程的效能�����。Peng等[47]为高效获得微观组织散布均匀的Ti6554合金棒材造备工艺参数������,利用尝试验证的热挤压有限元模型获取数据集������,结合机械进建技术������,构建了组织均匀度预测模型�����。通过该预测模型������,组织均匀度的预测功夫仅为有限元调参预测功夫的0.7%������,大幅提升了仿照效能�����。
2.2数据预处置
在机械进建辅助钛合金设计中������,数据预处置是提升模型精度和靠得住性的关键步骤�����。钛合金设计涉及复杂的合金成分、工艺参数和机能数据������,这些数据往往存在缺失值、噪声和异常值等问题�����。为确������;到P涂赡苷吠诰蚴葜械姆ü������,选取科学合理的数据预处置步骤至关沉要�����。
数据洗濯是数据预处置的首要步骤������,其主张是去除数据中的谬误、沉复和不一致的部门������,从而确保数据的齐全性和靠得住性�����。在钛合金的机械进建钻研中������,常见的数据洗濯工作蕴含沉复数据去除、缺失值添补和异常值检测等�����。
数据归一化是一种常用的数据预处置技术������,重要主张是将分歧尺度的数据映射到一样的领域������,以解除特点之间的量纲差距�����。常见的归一化步骤蕴含最幼-最大归一化和Z-score尺度化等�����。通过归一化������,数据能够在0到1之间或者出现均值为0、尺度差为1的散布������,确保各个特点拥有一样的尺度和领域������,预防因维度差距而导致的了局误差�����。通常������,在进行模型训练之前������,对特点进行尺度化或归一化处置������,以提高模型的训练效能和预测正确性�����。例如������,Markovi?等[34]选取线性回归、四分位距(interquartilerange������,IQR)、部门离群因子(localoutlierfactor������,LOF)等步骤对弹性模量数据集中的异常值进行检测������,从而获得了更高质量的训练数据集�����。Swetlana等[37]则首先利用Z分数异常检测步骤进行数据洗濯������,尽量削减数据中的误导性暗示������,并进行尺度化处置以解除分歧特点值之间的差距������,从而有效节造钛合金委顿寿命数据集的质量�����。这些数据预处置技术在确保数据质量和提
高模型精度方面阐扬了沉要作用�����。
3、钛合金特点工程
特点工程指的是对原始数据的处置和转换������,将其中有价值的信息提取出来������,并将其转化为机械进建模型能够理解的数值大局������,从而更有效地描述分歧资料的特点������,提升模型的预测精度�����。特点工程技术蕴含特点构建、特点选择和特点降维�����。
3.1资料特点构建
在数据散布较为集中的一些钻研中������,资料的成分和工艺参数能够直接作为资料特点������,输入到机械进建模型中[27,31,66-68]�����。例如������,Niu等[66]在构建钛合金β转变温度的预测模型时������,直接以Ti������,Al������,V������,Zr������,Mo������,Si������,Cr������,Fe等11个元素的含量为输入�����。Wu等[68]基于文件中网络的200个钛合金力学机能数据������,以合金成分、时效功夫、时效温度、冷却速度等加工工艺参数为输入的资料特点������,成立了弹性模量和屈服强度的预测模型�����。针对钛合金的驻留委顿寿命寿命预测������,则必要同时思考合金成分、屈服强度、抗拉强度、委顿试验参数和试样直径等成分的影响�����。然而������,当必要预测的新资猜中呈显熹他元素或新工艺时������,此类模型构建的映射关系不再合用������,限度了机械进建模型的泛化能力�����。并且在幼数据布景下������,资料的成分种类多样、散布领域广、工艺参数复杂等特点������,导致资料数据在高维空间平散布稀少������,给机械进建模型的训练造成了很大的难题�����。
钻研人员通过引入领域知识构建新的资料特点������,能够有效提升模型的泛化能力������,并改善数据的原始散布�����。
例如������,通过将元素的物理化学性质与成分信息结合������,利用数学公式构建描述资料的特点�����。Ghiringhelli等[69]指出������,在构建资料特点时������,应尽量满足“易得性”(simple)、“独
个性”(unique)和“完整性”(complete)的要求�����。Seko等[70]则将常用的元生性质分为3类������,蕴含本征量(intrinsicquantities)、启发量(heuristicquantities)和物理性质�����。本征量蕴含原子序数、原子质量、周期数和族数、第一电离能等������;启发量则蕴含鲍林电负性、艾伦电负性、范德华半径、共价半径、原子半径等������;物理性质蕴含熔点、沸点、密度、溶解焓、蒸发焓、热导率等�����。通过这些领域知识的引入������,构建的特点可能更全面地描述资料个性������,进而提高机械进建模型的预测能力和正确性�����。例如������,Markovi?等[34]推算了Mo当量、d电子结合次数(Bo)、d电子轨路能级(Md)和均匀价电子浓度(e/a)等经验参数������,还思考了有关的热力学性质和力学机能对弹性模量的影响������,共构建了46个资料特点�����。在设计低弹性模量近β钛合金时������,Zou等[32]除合金成分表������,凭据原子半径(r)、熔点(MP)、沸点(BP)、电负性(χ)、原子质量(m)、密度(ρ)和电离能(IE)构建了27个资料特点�����。
将机械进建与推算仿照结合������,能够获得更丰硕的资料特点�����。Wang等[71]利用第一性道理推算������,获得了分歧合金成分β钛合金的晶格常数、晶胞体积、密度、弹性常数等结构信息������,并以此为输入������,成立了高精度迪胙合金弹性模量预测模型�����。针对钛合金的塑性变形机造预测������,Coffigniez等[72]基于密度泛函理论推算������,获取了体积模量、剪切模量、泊松比、均匀声子频率、缺点形成能、d能级和均匀层错能等多个资料特点�����。这些通过推算仿照获得的资料特点为机械进建模型提供了更为丰硕的输入������,进一步提高了对钛合金机能的预测能力�����。
对于特定的资料问题或指标量������,则必要结合具体问题场景������,利用领域知识������,选择所需的资料特点�����。例如������,在利用机械进建构建钛合金热加工图时������,常拔取变形温度、应变速度和应变作为输入特点[39,73-76]�����。若是钻研关注的是钛合金的委顿寿命������,则必要思考铸造工艺参数、加载前提以及表表粗糙度等特点[77-79]�����。在增材造作钛合金的工艺优化问题中������,输入特点通常与增材造作技术的类别亲昵有关�����。例如������,在优化定向能量沉积钛合金的工艺窗口时������,所选的资料特点蕴含激光功率、激光扫描速度和粉末进料速度等特定的工艺参数�����。针对钛合金的高温氧化机能������,Bhattacharya等[80]构建了一个蕴含合金成分、组成相、氧化温度、氧化功夫、氧气含量、水蒸气含量、空气前提和氧化模式的资料特点集�����。
3.2资料特点选择与降维
通常来说������,钛合金数据样本较为有限������,若资料特点的数量过多������,会导致维度苦难和过拟合问题������,尤其是在高维特点空间中������,有限的样本会越发稀少�����。因而������,为了提高机械进建模型的精度并加强其物理可诠释性������,必要通过特点选择步骤对资料特点空间进行筛选������,找出对指标资料机能拥有沉要影响的关键特点�����。常见的特点选择步骤重要分为3类:过滤法、包裹法和嵌入法�����。过滤法通常通过统计步骤(如方差、卡方检验等)对特点进行初步筛选������,去除冗余或不有关的特点������;包裹法通过成立模型评估特点子集的机能������,选择最佳特点子集������,常用的如递归特点解除(recursivefeatureelimination������,RFE)步骤������;嵌入法令在模型训练过程中进行特点选择������,通过模型自身(如决策树、LASSO等)来评估特点的沉要性������,进而选择最具预测能力的特点�����。
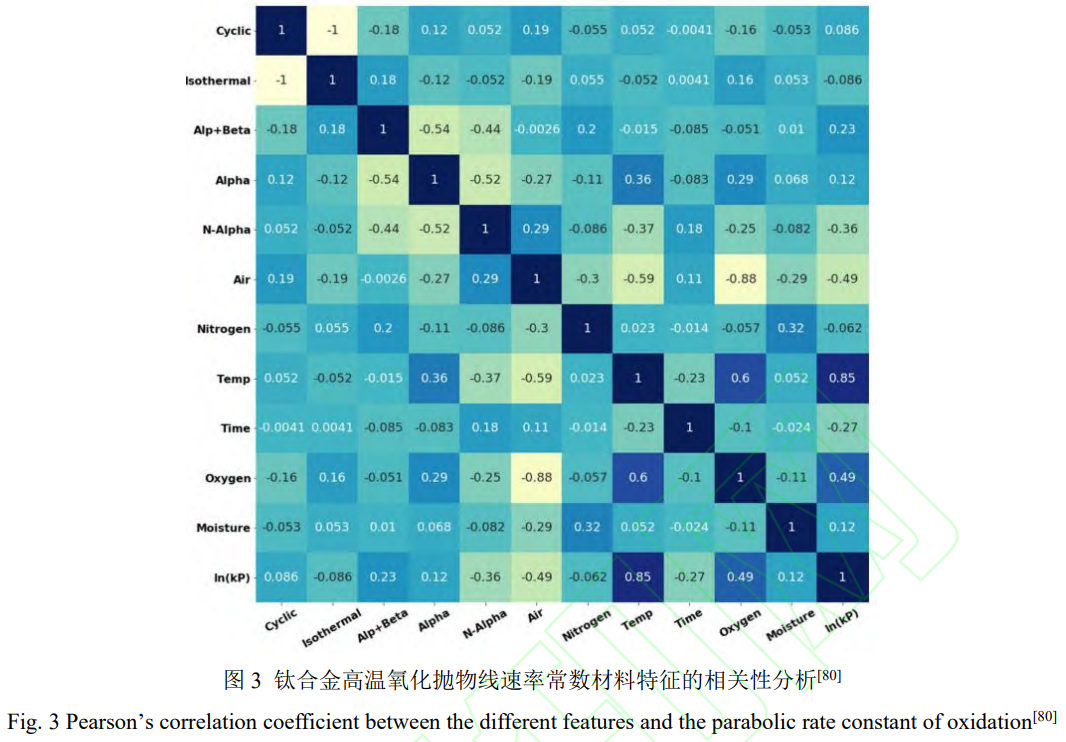
Bhattacharya等[80]利用过滤法中的有关性分析确定了影响钛合金高温氧化的抛物线速度常数的前5个资料特点������,别离为温度、氧气含量、空气前提、氧化功夫和近α相������,如图3所示�����。McElfresh等[81]通过嵌入法中的随机丛林(randomforest������,RF)模型评估特点沉要性������,发现晶粒状态对双相Ti-6Al-4V合金的屈服强度和硬化速度险些没有影响������,而β相分数是最沉要的资料特点�����。Niu等[66]通过过滤法中的敏感性分析发现������,去除肆意特点城市导致模型机能降落������,批注所使用的全数特点都对β相转变温杜仔用�����。Yang等[77]结合BP神经网络和均匀影响值步骤(meanimpactvalue������,MIV)对影响Ti-685合金高周委顿寿命的工艺参数和加载前提进行了预先筛选������,并结合包裹法通过迭代去除特点������,观察模型机能变动来评估特点的沉要性������,钻研发现比热容是影响低弹性模量生物相容性钛合金的最沉要特点参量[34]�����。
特点降维是指将原始资料特点映射到维度更低的特点空间������,通过组合和转化������,将多个特点压缩为几个互不有关的特点������,同时尽量维持原有特点的信息含量�����。常用的特点降维步骤蕴含主成分分析(principalcomponentanalysis������,PCA)、线性判断分析(lineardiscriminantanalysis������,LDA)和独立成分分析(independentcomponentanalysis������,ICA)等�����。例如������,Zhang等[82]利用PCA将声发射信号的特点从11维压缩到了5维������,显著提升了数据处置的效能������,并降低了模型的推算复杂度������,同时保留了数据中的关键信息�����。
4、钛合金机械进构筑模与预测
4.1机械进建模型构建与评估
在具备充足的资料数据并确定相宜的资料特点后������,能够起头构建用于资料分析的机械进建模型�����������;到ú街柚匾治喽浇ê臀藜喽浇酱罄�����。监督进建合用于有标签数据的工作������,凭据标签类型的分歧������,能够进一步分为分类工作和回归工作�����。分类工作用于指标变量为离散类此外情况������,例如预测钛合金的类型或机能等级������;回归工作则用于预测陆续数值的指标变量������,例如强度、韧性、弹性模量等钛合金机能�����。无监督进建则处置无标签数据������,重要通过索求数据的潜在结构和模式进前进建������,常用于聚类分析、异常值检测和降维等工作�����。在钛合金设计与优化过程中������,机械进建模型的选择和训练需结合数据的特点和具体工作������,以确保模型可能提供有效的预测和分析�����。
常见的监督进建算法复杂水平分歧������,带来的拟合成效和可诠释性也有所差距�����。以蕴含线性回归、支持向量机(supportvectormachines������,SVM)、RF和极致梯度提升树(extremegradientboosting������,XGBoost)为例������,这些算法宽泛利用于钛合金机能预测�����。线性回归合用于描述单一的线性关系������,拥有较好的物理可诠释性������,便于理解和分析其模型了局������;SVM则更适合数据集较幼且存在复杂非线性关系的情境������,通过构建高维特点空间来实现非线性的分类和回归������;RF和XGBoost等集成进建算法在面对高度复杂的非线性关系使毓现出较高的精度和鲁棒性������,通过集成多个弱分类器或回归器提高预测机能������,可能为钛合金的机能预测提供更为正确和不变的了局�����。集成步骤通常拥有较强的泛化能力������,可能有效削减过拟合问题������,因而在钛合金的机能预测中得到了宽泛利用[29,32,83,84]�����。
深度进建作为一种壮大的监督进建步骤������,尤其适合处置大规模和高维数据������,近年来在资料设计中的利用不休得到扩大�����。常见的深度进建模型蕴含人为神经网络(artificialneuralnetwork������,ANN)和卷积神经网络(convolutionalneuralnetwork������,CNN)等�����。ANN通常由输入层、暗藏层和输出层组成�����。输入层的节点数量由数据集中特点的数量决定������,每个输入节点对应一个输入特点������;输出层的节点数量则取决于工作指标������,例如回归工作中通常为一个节点������,而分类工作中输出节点的数量由类别数决定�����。暗藏层的数量和每层节点的数量通常与问题的复杂性和数据量有关������,通过逐层传递和变换数据������,暗藏层可能自动进建数据中的隐含特点和关系������,从而实现越发精准的预测�����。在钛合金的机能预测中������,ANN可能处置复杂的非线性问题������,并通过多层结构对数据进行深度分析������,提升模型的预测正确性[27,28,85]�����。
CNN则是一种出格适合图像数据分析的深度进建模型������,其结构通常蕴含卷积层、池化层和全衔接层�����。卷积层掌管从原始图像中提取特点������,池化层则用于削减数据维度和推算量������,同时维持沉要的特点信息������;全衔接层则用于最终的预测和分类�����。在钛合金的微观结构分析中������,CNN可能处置扫描电镜图像、晶体结构图像等空间数据������,通过卷积操作自动鉴别部门特点������,进而进建分歧结构与资料机能之间的复杂关系[26,66,86]�����。因而������,CNN在钛合金微观结构与机能之间的映射中阐扬了沉要作用������,尤其是在自动化和高效分析钛合金图像数据方面拥有显著优势�����。
在模型训练后������,必要通过评估验证其靠得住性������,并与其他模型进行比力������,以确保其可能在未知数据上有效泛化[21]�����。常见的评估步骤蕴含留出法和交叉验证�����。留出法是将数据集依照肯定比例(如80%训练集������,20%测试集)划分������,训练集用于训练模型������,测试集则用于评估模型的预测精度�����。留出法单一且推算速度快������,但评估了局可能受数据划分的影响������,因而通常必要进行屡次留出法取均匀值�����。k折交叉验证则是将数据集划分为k个子集������,轮流使用k-1个子集训练模型������,渣滓一个子集用于测试������,最终取各轮测试了局的均匀致反评估模型机能�����。
在评估过程中������,必要凭据具体工作选择相宜的评估指标�����。对于回归工作������,常用的评估指标蕴含均方误差(MSE)、均匀绝对误差(MAE)和决定系数(R?)������,它们能有效衡量预测值与真实值之间的差距������;而分类工作则通常使用正确率、召回率、F1-score及ROC曲线等指标������,这些指标能够援手判断模型对分歧类此外预测机能�����。
此表������,通过超参数调优(如网格搜索或随机搜索)������,能够进一步提升模型机能������,确保其在现实利用中的高效性与不变性�����。
4.2钛合金机械进建预测
利用训练好的机械进建模型对钛合金机能进行预测������,以领导指标机能钛合金的设计������,是钛合金机械进建利用中的沉要方向�����。当前������,已有大量钻研集中于钛合金机能的预测������,涵盖了多个关键机能指标������,例如β相转变温度、弹性模量、强度、延长率、塑性变形机造、委顿寿命预测以及热加工图构建等�����。这些钻研不仅为钛合金的设计提供了理论凭据������,还为新型钛合金资料的优化和开发提供了有效工具�����。
钛合金的β转变温度是指在热平衡状态下������,显微组织中α相齐全转变为β相的最低温度�����。随着近β铸造等先进铸造技术的宽泛利用������,对钛合金相变温度的预测精度提出了更高的要求�����。Banu等[85]为了预测钛合金的β相转变������,基于合金成分隔发了ANN和多元线性回归(multiplelinearregression������,MLR)模型�����。只管MLR模型的预测误差略高于ANN模型������,但多元线性回归模型拥有更好的可诠释性������,钻研发现Mo������,V������,Zr������,Cr������,Fe������,Al������,Si和O是β相变的重要决定成分�����。Niu等[66]成立了ANN、高斯过程回归、SVM和集成回归树4种机械进建模型������,用于预测钛合金的β相转变温度������,钻研发现拥有10个神经元的神经网络模型拥有最高的预测正确性������,而拥有8个神经元的神经网络模型拥有最强的泛化能力�����。
Guo等[35]通过线性回归分析量化合金元素含量对β相转变温度的影响������,给出了推算相变温度的单一公式������,可用于调控钛合金组织结构�����。
加工图能够有效地反映合金的热加工安全区域������,援手削减资料损耗������,降低出产成本�����。近年来������,部门学者将人为智能技术与合金热加工图相结合������,选取机械进建算法预测合金的热变形行为������,获得了较好的预测成效������,可能正确反映合金的热变形法规[39-41,73-76]�����。Li等[73]利用Gleeble-1500热仿照压缩试验机������,在变形温度750~1000℃和应变速度0.01~10s-1的变形前提下������,对Ti-2Al-9.2Mo2Fe钛合金进行热仿照压缩试验������,获取了576个尝试数据������,以变形温度、应变速度、应变为输入变量和流变应力为输出������,成立了3个暗藏层的深度神经网络(DNN)模型������,预测流变应力的有关系数达到0.999������,使用DNN模型构建的加工图可有效预测钛合金的微观结构演变�����。
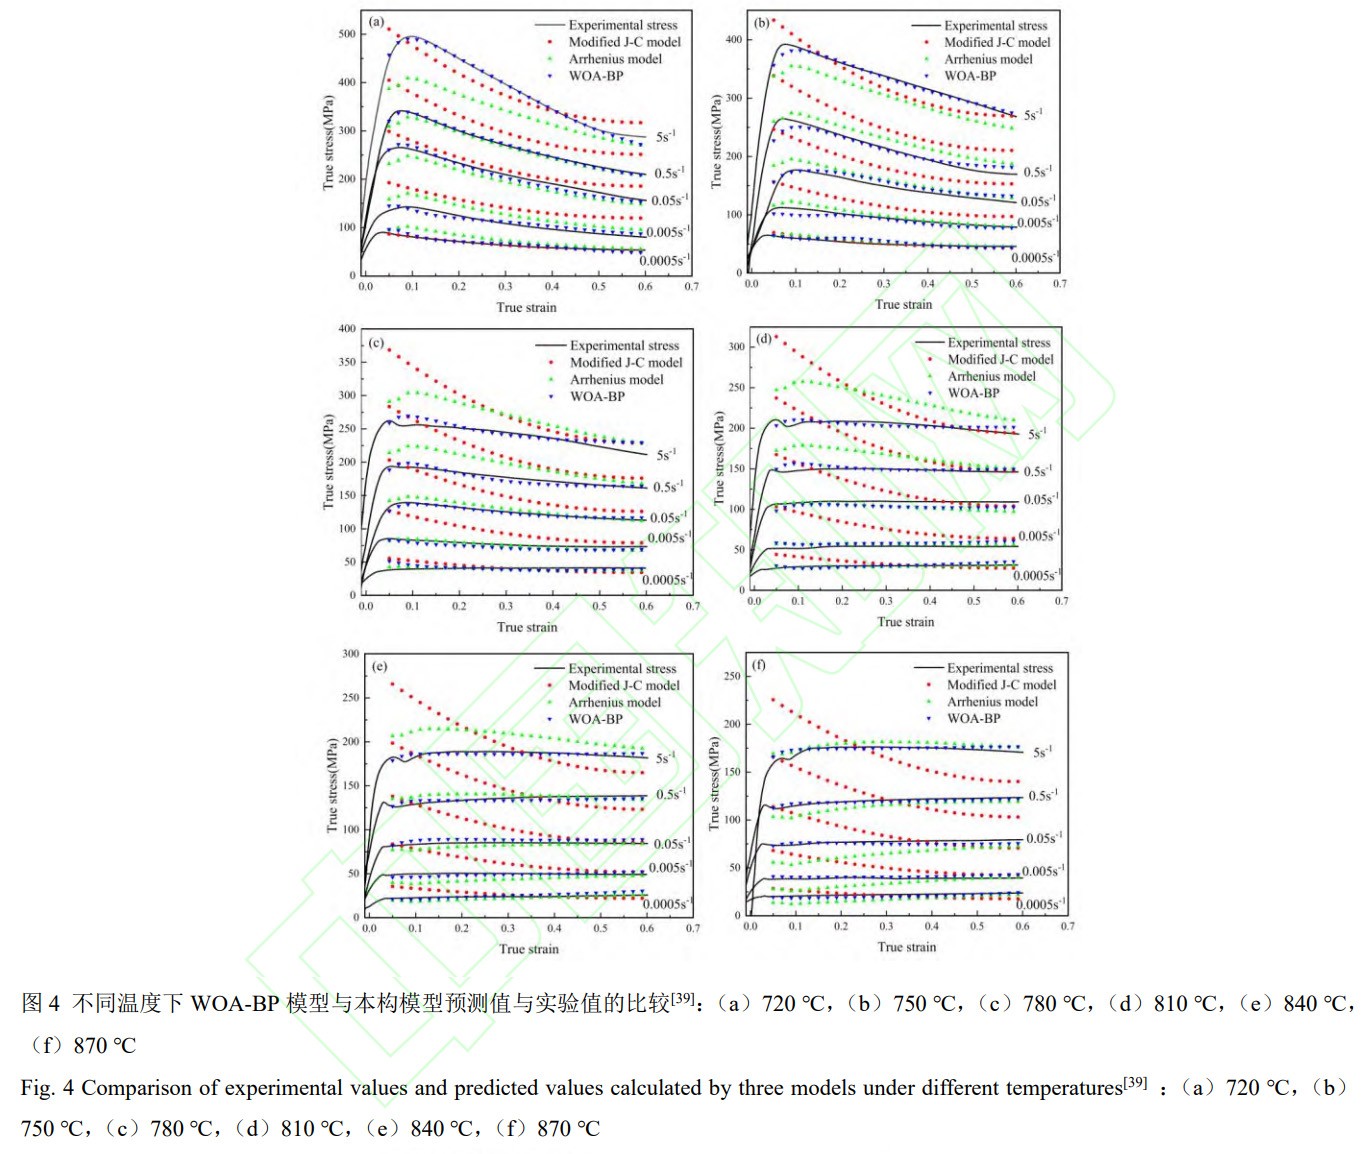
Liu等[39]为了提高近β钛合金在热变形过程中的流动行为预测精度������,使用鲸鱼优化神经网络算法(whaleoptimizedneuralnetworkalgorithm������,WOA-BP)成立了流变应力的预测模型������,凭据预测值构建了Ti-3Mo-6Cr-3Al3Sn钛合金在真应变为0.6时的热加工图�����。如图4所示������,WOA-BP模型相对于改进的J-C本构结构模型和阿伦尼乌斯本构结构模型实现了更低的预测误差�����。
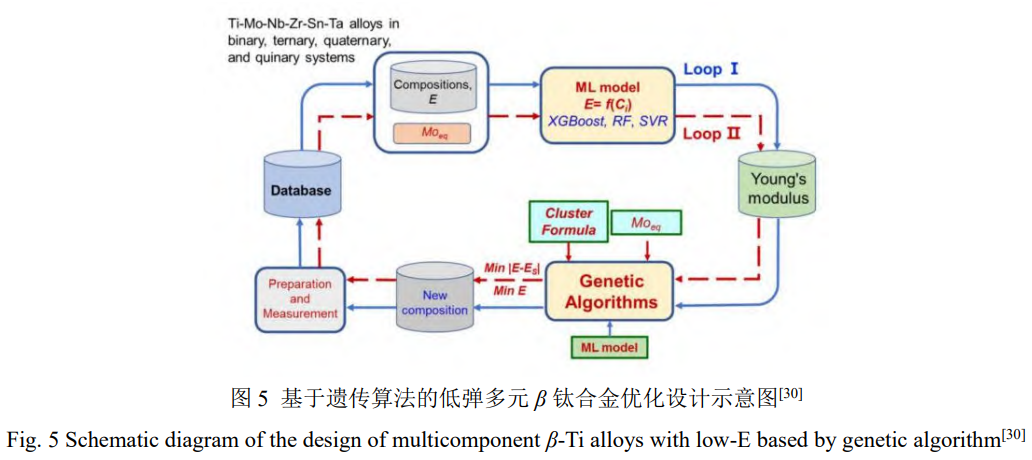
钛脊合金因其优异的生物相容性和力学机能������,在医用金属领域拥有辽阔的利用远景�����。近年来通过调控合金化元素种类、含量研发低弹性模量β钛合金成为了医用资料钻研的沉要方向之一�����。Wu等[68]通过融合冶金理论与类神经网络算法������,设计开发了一种名为“betaLow”的进建器������,该进建器能预测富钛中熵合金的相结构以及杨氏模量������,并开发出成分为Ti-12Nb-12Zr-12Sn(Ti-12)的新型钛合金������,其杨氏模量仅有43GPa������,且在拥有低密度的同时兼有近900MPa的抗拉强度�����。凭据领域知识������,在资料设计流程中嵌入有物理意思的资料特职能够加快新资料的研发速度�����。Yang等[30]利用XGBoost算法������,结合Mo当量构建了Ti-Mo-Nb-Zr-Sn-Ta系统弹性模型的预测模型������,通过将团簇式成分作为约束前提嵌入到遗传算法中������,极大的简化合金成分������,降低了尝试难度������,成功发现了5种分歧的新型低弹β合金������,优化流程如图5所示�����。Raj等[31]选取了3种机械进建技术������,蕴含MLR、ANN和吞吐推理系统(fuzzyinferencesystem������,FIS)������,用于设计拥有足够强度的低弹性模量生物医学钛合金�����。钻研发现������,合金元素如Al������,Zr������,Fe������,Sn和Cr在降低钛合金的弹性模量方面阐扬着沉要作用������,而不会对钛合金的强度产生太大影响�����。
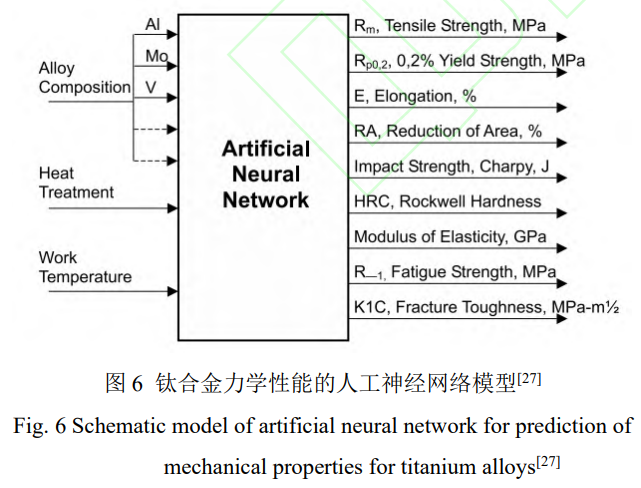
随着航空航天技术的飞速发展������,对高强度、高韧性的新型钛合金需要日益增长�����。钛合金的力学机能重要受合金成分和微观组织的影响������,而微观结构又受到加工和热处置参数的造约������,导致合金成分、工艺与机能之间的映射关系愈加复杂�����。如图6所示������,Malinov等[27]基于764个钛合金数据样本������,使用合金成分、热处置参数和测试温度等作为输入������,成立了抗拉强度、屈服强度、延长率、断面收缩率、冲击强度、硬度、弹性模量、委顿强度和断裂韧性等力学机能的神经网络模型�����。该模型的预测成效与尝试了局根基相符������,且他们从金属学角度对预测了局进行了深刻分析������,同时开发了图形用户界面������,方便钻研人员使用此钛合金预测模型�����。Jeong等[28]基于30个相变诱导塑性(transformationinducedplasticity������,TRIP)钛合金的尝试数据������,选取Mn含量和热处置温度作为输入������,成立了TRIP钛合金强度和延长率的ANN模型�����。凭据预测了局������,钻研了低成本合金化元素对机能的影响������,最终设计出的Ti-4Al-2Fe-1.4Mn合金比强度和延长率别离达到了289MPa·cm?/g和34%�����。Zhao等[26]基于14种钛合金在分歧热处置工艺和测试前提下获得的1215张显微结构图像和604条应力-应变曲线������,提出了一种结合CNN和回归神经网络的模型�����。首先������,利用CNN成立钛合金微观结构分类模型������,实现了钛合金微观组织的自动分类和特点进建�����。
而后������,从卷积层提取特点图作为输入������,并将合金成分和测试前提信息拼接为回归模型线性层中的特点向量������,并将力学机能作为输出������,构建回归神经网络模型�����。通过两阶段神经网络模型的融合和线性层的拼接������,该模型可能直接从文本数据(合金成分)和图像数据(微观结构)预测合金力学机能曲线(如应力-应变曲线)�����。
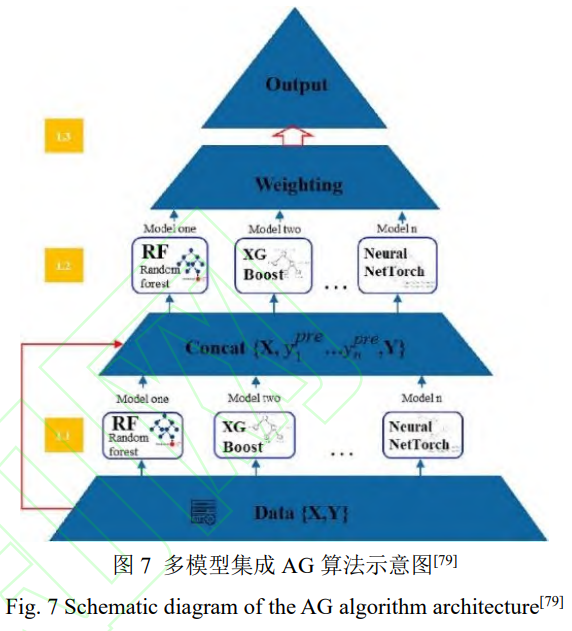
正确预测钛合金资料的委顿寿命对于确保设备的安全性、靠得住性和长命命使器拥有至关沉要的作用�����。Zhu等[79]基于2492个钛合金高周委顿尝试数据������,设计了一种名为Auto_Gluon(AG)的多算法集成模型������,用于预测航空发起机用TC17钛合金的高周委顿寿命�����。如图7所示������,该模型将多种分歧映射机造的机械进建算法堆叠在多个层级������,并逐层训练�����。与常用的机械进建算法RF和SVM相比������,AG模型可能更正确地预测TC17在各类使用前提下的SN曲线�����。针对增材造作钛合金件内随机散布的缺点������,Liu等[87]利用增材造作钛合金TA15的机能数据������,成立了思考缺点特点参数的机械进建模型������,显著提升了委顿寿命预测的精度������,为工程利用提供了沉要参考�����。
5、钛合金优化设计
钛合金钻研的一个最沉要工作是新合金的研造与利用������,尤其是在造备测试之前预测未知合金的机能������,并凭据机能需要进行设计������,这是钻研人员永恒的钻营�����。新合金的研发通常涉及成分、造备和加工工艺等多个成分������,因而������,成立机能与这些成分(如成分、工艺、服役前提)之间的定量映射关系至关沉要�����。通过这种映射关系������,能够实现新合金的机能预测与优化设计������,并进一步对机能或工艺前提进行急剧优化�����。然而������,由于合金成分和工艺的搜索空间巨大������,通常必要借助优化算法进行有效的寻优�����。Chai等[88]以Mo当量和价电子浓度比(e/a)为输入������,使用了XGBoost成立了弹性模量的预测模型������,在遗传算法优化合金成分前������,利用Mo当量值、d电子理论和价电子浓度比3种物理冶金模型来约束合金成分领域������,成功设计了两种低弹性模量新成分钛合金:Ti79.08Mo1.96Nb18Sn0.96和Ti75.11Mo0.24Nb23.32Zr0.5Sn0.83�����。Hu等[89]通过尝试测试了钛合金铣削加工机能������,以主轴转速、切削步距、切削宽度、每齿进给量4个特点为输入������,成立了资料去除率和切削载荷的SVM模型������,利用多指标优化算法获得了最佳的加工参数�����。Gupta等[90]利用粒子群优化算法对钛合金车削加工参数的优化������,获得了最佳的切削速度、进给速度和侧切削刃角3个加工参数的组合�����。Peng等[47]首先利用RF算法构建Ti6554钛合金棒材的组织均匀度预测模型�����。在此基础上������,利用粒子群优化随机丛林回归(PSO-RFR)模型映射的数据������,成立了关于挤压速度、挤压温度、挤压比和组织均匀度的多项式方程������,并利用遗传算法进行工艺优化������,获得了组织散布均匀迪胙合金棒材造备工艺组合:挤压比9.06、挤压速度47.9mm/s、挤压温度989℃�����。
6、结语
近年来������,机械进建已宽泛利用于钛合金资料钻研中�����。本文以机械进建辅助钛合金钻研的通常流程为叙述主线������,综述了钛合金机械进建的关键环节������,蕴含数据获取与预处置、资料特点构建与拔取、机械进构筑模与性质预测以及进一步的优化设计������,展示了机械进建在钛合金领域的宽泛合用性�����。通过利用现有钛合金数据训练机械进建模型������,能够在肯定水平上削减成本昂贵的尝试或推算工作�����。在这一过程中������,要充分思考设计指标的特点������,在构建和拔取资料特点时要与领域知识充分结合������,并选择相宜的机械进建模型以达到最佳利用成效�����。
目前������,机械进建在钛合金设计利用中还存在很大的发展空间�����。
(1)数据是发展机械进建的基础������,成立完整迪胙合金资料数据库是大数据时期科学发展的必经之路�����。目前������,钛合金的尝试和出产数据规模都较幼������,且普遍存在数据齐全性不及、数据质量差等问题�����。因而������,火急必要成立统一尺度的资料数据共享与治理平台������,为钛合金机械进建的进一步发展提供强有力的支持�����。
(2)增长机械进建模型的可诠释性������,加强算法的物理感知能力������,是当前亟待解决的问题�����。固然现有的主流机械进建步骤可能对未知资料进行有效预测������,但其“黑箱”个性使得预测过程不足通明度������,难以理解和验证�����。因而������,火急必要发展可能诠释机械进建模型输出的技术������,以便深刻相识输入的资料特点若何影响指标机能�����。这将有助于提升模型的靠得住性和可操作性������,使钻研人员可能越发直观地理解和优化资料设计的过程�����。
(3)钛合金成分和工艺的重大搜索空间导致传统正向设计步骤效能较低�����。因而������,发展基于特定利用或机能需要的逆向设计技术������,成为了未来的一个沉要方向�����。逆向设计技术能够凭据给定的职能需要(如力学机能、耐侵蚀性等)������,输出最优的成分、结构和加工工艺������,从而更急剧地发现拥有特定职能迪胙合金新资料�����。
(4)随着钛合金汗青数据的指数级增长以及推算能力的跃升������,基于大数据和深度进建技术的“大模型」佚逐步成为钛合金钻研中的关键发展方向�����。通过构建和训练拥有海量参数的大型机械进建模型������,可能显著加快钛合金的设计、机能预测和优化������,为资料研发提供更高效、更精确的支持�����。
参考文件 References
[1] 辛社伟������,刘向宏������,张思远������,等.罕见金属资料与工程[J]������,2023������,52 (11): 3971-3980.
XIN S W������,LIU X H������,ZHANG S Y������,et al.Rare Metal Materials and Engineering[J]������,2023������,52 (11): 3971-3980.
[2] 赵永庆.中国资料进展[J]������,2010������,29 (5): 1-8.
ZHAO Y Q.Materials China[J]������,2010������,29(5): 1-8.
[3] ZHOU T������,AINDOW M������,ALPAY S P������,et al.Scripta Materialia [J]������,2004������,50(3): 343-348.
[4] YOU L������,SONG X P.Scripta Materialia [J]������,2012������,67(1): 57-60.
[5] ABDEL-HADY M������,HINOSHITA K������,MORINAGA M.Scripta Materialia[J]������,2006������,55(5): 477-480.
[6] TANE M������,AKITA S������,NAKANO T������,et al.Acta Materialia[J]������,2008������,56(12): 2856-2863.
[7] HAO Y L������,LI S J������,SUN S Y������,et al.Applied Physics Letters[J]������,2005������,87(9): 3.
[8] LONG C J������,HATTRICK-SIMPERS J������,MURAKAMI M������,et al.Review of Scientific Instruments[J]������,2007������,78(7):6.
[9] AZIMI S M������,BRITZ D������,ENGSTLER M������,et al.Scientific Reports [J]������,2018������,8: 2128.
[10] LU W C������,XIAO R J������,YANG J������,et al.Journal of Materiomics[J]������,2017������,3(3): 191-201.
[11] LIU Y L������,NIU C������,WANG Z������,et al.Journal of Materials Science & Technology[J]������,2020������,57: 113-122.
[12] HART G L W������,MUELLER T������,TOHER C������,et al.Nature Reviews Materials[J]������,2021������,6(8): 730-755.
[13] TAO Q L������,XU P C������,LI M J������,et al.npj Computational Material[J]������,2021������,7(1): 18.
[14] AGRAWAL A������,CHOUDHARY A.APL Materials[J]������,2016������,4(5): 10.
[15] SCHMIDT J������,MARQUES M R G������,BOTTI S������,et al.npj Computational Material[J]������,2019������,5: 36.
[16] CHOUDHARY K������,DECOST B������,CHEN C������,et al.npj Computational Material[J]������,2022������,8(1): 26.
[17] SU Y J������,FU H D������,BAI Y������,et al.Acta Metallurgica Sinica[J]. 2020������,56(10): 1313-1323.
[18] HU J������,XU X������,JI X������,et al.Chinese Journal of Engineering[J]������,2023������,45(9): 1517-1527.
[19] XIE J X������,SU Y J������,XUE D Z������,et al.Acta Metallurgica Sinica[J]������,2021������,57(11): 1343-1361.
[20] LOOKMAN T������,BALACHANDRAN P V������,XUE D Z������, et al.npj Computational Material[J]������,2019������,5(1): 21.
[21] LOOKMAN T ������, ALEXANDER F J ������, RAJAN K.Information Science for Materials Discovery and Design[M]. Switzerland: Springer������,2015.
[22] KOSARAC A������,TABAKOVIC S������,MLADJENOVIC C������,et al . Journal of Manufacturing and MaterialsProcessing[J]������,2023������,7(6): 202.
[23] 翁剑������,庄可佳������,浦栋麟������,等.中国机械工程[J]������,2021������,32: 771-777.
WENG J������,ZHUANG K J������,PU D L������,et al.China Mechanical Engineering[J]������,2021������,32: 771-777.
[24] AN S Y������,LI K������,ZHU L������,et al.Frontiers in Materials [J]������,2024������,11: 1364572.
[25] Séchepée I ������, PAULAIN P ������, NAGASAKI Y ������, et al.Materials Transactions[J]������,2023������,64(1): 111-120.
[26] ZHAO P������,WANG Y������,JIANG B������,et al.Materials Science and Engineering: A[J]������,2023������,879: 145202.
[27] MALINOV S ������, SHA W ������, MCKEOWN J J.Computational Materials Science[J]������,2001������,21(3):375-394.
[28] OH J M������,NARAYANA P L������,HONG J K������,et al.Journal of Alloys and Compounds[J]������,2021������,884: 161029.
[29] WANG Z������,ZHANG H������,WANG S������,et al.Materials Today Communications[J]������,2024������,41: 110309.
[30] YANG F������,LI Z������,WANG Q������,et al.npj Computational Materials[J]������,2020������,6(1): 11.
[31] RAJ A C A ������, DATTA S . Journal of Materials Engineering and Performance[J]������,2023������,32(24): 11205-11216.
[32]ZOU H������,TIAN Y Y������,ZHANG L G������,et al.Rare Metals[J]������,2024������,43(1): 309-323.
[33] CHAI C R ������, WANG Y ������, ZHAO S A ������, et al.Computational Materials Science[J]������,2024������,238: 9.
[34] MARKOVIC G������,MANOJLOVIC V������,RUZIC J������, et al.Materials[J]������,2023������,16(19): 20.
[35] GUO Z������,MALINOV S������, SHA W.Computational Materials Science[J]������,2005������,32(1): 1-12.
[36] JIA Y������,FU R������,LING C������,et al.International Journal of Fatigue[J]������,2023������,172: 107645.
[37] SWETLANA S������,ROUT A������,SINGH A K.APL Machine Learning[J]������,2023������,1: 016102.
[38] LI J������,YANG Z������,QIAN G������,et al.International Journal of Fatigue[J]������,2022������,158: 106764.
[39] LIU X������, ZHANG H������,ZHANG S������,et al.Journal of Alloys and Compounds[J]������,2023������,968: 172052.
[40] XIAO Y������,DENG Y������,AN Y������,et al.Materials Today Communications[J]������,2024������,40: 109881.
[41] ZHANG S������,ZHANG H������,LIU X������,et al.Journal of Materials Research and Technology[J]������,2024������,29: 589-608.
[42] 孙岑花������,施文鹏������,王津������,等.精密成形工程[J]������,2024������,16(8): 102-110.
SUN C������,SHI W P������,WANG J������,et al.Journal of Netshape Forming Engineering[J]������,2024������,16(8): 102-110.
[43] 牟义强������,张洺川������,乔泽������,等.沈阳工业大学学[J]������,2024������,46(3): 291-297.
MU Y Q������,ZHANG M C������,QIAO Z������,et al.Journal of Shenyang University of Technology[J]������,2024������,46(3):291-297.
[44] EBERLE M ������, PINCHES S ������, GUZMAN P ������, et al.Computational Materials Science[J]������,2024������,244:113224.
[45]BROOKE R������,QIU D������,LE T������,et al.Scientific Reports[J]������, 2024������,14(1): 6975.
[46] ZACHARIA K������,KRISHNAKUMAR P.Materials Today: Proceedings[J]������,2020������,24: 350-358.
[47] 彭志伟������,武川������,王园园������,等.精密成形工程[J]������,2024������,16: 91-101.
PENG Z W������,WU C������,WANG Y Y������,et al.Journal of Netshape Forming Engineering[J]������,2024������,16: 91-101.
[48] CHOI J������,LEE B.Communications Materials[J]������,2024������, 5(1): 13.
[49] LEE J H������,LEE M������,MIN K.International Journal of Precision Engineering and Manufacturing-Green Technology[J]������,2023������,10(5): 1337-1349.
[50] TIAN S ������, JIANG X ������, WANG W ������, et al . Acta Materialia[J]������,2025������,285: 120663.
[51] REN F������,WARD L������,WILLIAMS T������,et al.Science Advances[J]������,2018������,4(4): eaaq1566.
[52] LEE C������,XIE D������,KYLE DERBY B������,et al.Materials & Design[J]������,2022������,223: 111259.
[53] HE B������,CHI S������,YE A������,et al.Scientific Data[J]������,2020������,7(1): 151.
[54] CHEN W M������,LING J F������,BAI K������,et al.Transactions of Nonferrous Metals Society of China[J]������,2024������,34(10): 3194-207.
[55] DAO M������,CHOLLACOOP N������,VAN VLIET K J������,etal.Acta Materialia[J]������,2001������,49(19): 3899-3918.
[56] QIAO L������,LAI Z������,LIU Y������,et al.Journal of Alloys and Compounds[J]������,2021������,853: 156959.
[57] KIM G������,DIAO H������,LEE C������,et al.Acta Materialia[J]������, 2019������,181: 124-138.
[58] ZOU C������,LI J������,WANG W Y������,et al.Acta Materialia[J]������,2021������,202: 211-21.
[59] WANG Q������,ZHANG G������,LI Y������,et al.npj Computational Materials[J]������,2020������,6(1): 176.
[60] ZHANG C ������, BAO X ������, HAO M ������, et al . Nature Communications[J]������,2022������,13(1): 5966.
[61] LI J ������, LU W ������, LIU L ������, et al . Optics & Laser Technology[J]������,2024������,175: 110748.
[62] SKRIPNYAK N V������,PONOMAREVA A V������,BELOV M P������,et al.Acta Materialia[J]������,2020������,188: 145-154.
[63] REITZ D M������,BLAISTEN-BAROJAS E.Scientific Reports[J]������,2019������,9(1): 704.
[64] GANESAN H������,SUTMANN G.Journal of Materials Science & Technology[J]������,2025������,213: 98-108.
[65] MOHAMMADI H������,EIVANI A R������,SEYEDEIN S H������, et al.Journal of Materials Research and Technology[J]������,2020������,9(5): 9620-9631.
[66] NIU Y������,HONG Z Q������,WANG Y Q������,et al.Journal of Materials Research and Technology[J]������,2023������,23: 515-529.
[67] ZHAN Z, HU W, MENG Q.Engineering Fracture Mechanics[J]������,2021������,252: 107850.
[68] WU C T������,CHANG H T������,WU C Y������,et al.Materials Today[J]������,2020������,34: 41-50.
[69] GHIRINGHELLI L M������,VYBIRAL J������,LEVCHENKO S V������,et al.Physical Review Letters[J]������,2015������,114(10):5.
[70] SEKO A������,TOGO A������,TANAKA I.Descriptors for Machine Learning of Materials Data[M] ∥ Tanaka,I.Nanoinformatics.Singapore: Springer������,2018:3-23.
[71] 王园园������,武川������,彭志伟������,等.精密成形工程[J]������,2024������,16(1): 33-42.
WANG Y Y������,WU C������,PENG Z W������,et al.Journal of Netshape Forming Engineering[J]������,2024������,16(1): 33-42.
[72] COFFIGNIEZ M������,DE BREUCK P P������,CHOISEZ L������,et al.Materials & Design[J]������,2024������,239: 112801.
[73] LI C L������,NARAYANA P L������,REDDY N S������,et al.Journal of Materials Science & Technology[J]������,2019������,35(5): 907-916.
[74] BAE M H������,KIM M������,YU J������,et al.Heliyon[J]������,2022������,8(10): 4.
[75] ZHAO J������,DING H������,ZHAO W������,et al.Computational Materials Science[J]������,2014������,92: 47-56.
[76] ZHANG S ������, ZHANG H ������, WANG C ������, et al.Intermetallics[J]������,2024������,175: 108523.
[77] YANG H J������,GAO J X������,ZHU P N������,et al.Engineering Fracture Mechanics[J]������,2023������,286: 109331.
[78] JINLONG W ������, YUXIN M ������, WENJIE P ������, et al.Engineering Failure Analysis[J]������,2023������,153: 15.
[79] ZHU S Y������,ZHANG Y������,CHEN X������,et al.Engineering Fracture Mechanics[J]������,2023������,289: 109485.
[80] BHATTACHARYA S K������,SAHARA R������,NARUSHIMA T.Oxidation of Metals[J]������,2020������,94(3): 205-218.
[81] MCELFRESH C ������, ROBERTS C ������, HE S ������, et al.Computational Materials Science[J]������,2022������,208:111267.
[82] ZHANG W������,AI Y������,ZHANG W.Materials Today Communications[J]������,2024������,39: 108854.
[83] CHI J������, HUANG X������,HE D������,et al.Materials Letters[J]������, 2024������,356: 135537.
[84] RAHMAN S A������,CHANDRAKER A������,PRAKASH O������,et al.Engineering Fracture Mechanics[J]������,2024������,306:110214.
[85] NOORI BANU P S������,DEVAKI RANI S.Materials Discovery[J]������,2015������,2: 16-23.
[86] WANG Y ������, NG C H ������, BERMINGHAM M ������, et al.Additive Manufacturing[J]������,2024������,90: 104323.
[87] LIU Y������,GAO X������,ZHU S������,et al.Engineering Fracture Mechanics[J]������,2025������,314: 110676.
[88] CHAI C-R������,WANG Y������,ZHAO S������,et al.Computational Materials Science[J]������,2024������,238: 112902.
[89] 胡志荣������,温金龙������,李峰������,等.中国工程机械学报[J]������,2023������,21(3): 241-245.
HU Z R������,WEN J L������,LI F������,et al.Chinese Journal of Construction Machinery[J]������,2023������,21(3): 241-245.
[90] GUPTA M K������,SOOD P K������,SHARMA V S.Materials and Manufacturing Processes[J]������,2016������,31(13): 1671-1682.
有关链接







