TC11合金作为一种典型的α+β双相钛合金����,拥有优异的高温不变性和综合力学机能����,可在500℃高温环境中阐发优良的热不变性����,宽泛用于航空发起机的压气机盘、叶片及关键结构件的造作[1-2]����。然而����,钛合金的机械加工机能较差����,属于典型的难切削资料����。目前切削刀具的资料以便质合金或高速钢为主����,但在高速切削时����,刀具磨损速度显著增长����,严沉影响了切削效能的提升[3-4]����。国内表好多学者从切削试验动手����,钻研工况前提下刀具在切削钛合金时磨损机理����,并肯定水平上表征了刀具磨损特点[5-7]����。但需指出的是����,磨损性质上是摩擦副在接触应力作用下的渐进失效过程����,其演变法规与资料的摩擦学个性亲昵有关[8]����。因而����,从刀具-工作摩擦副的相互作用机造启程����,深刻探索刀具磨损机理拥有沉要意思����。
相较于传统刀具资料����,陶瓷刀具拥有较低的摩擦因数、优良的耐磨性和抗粘结性蹬着点����,更合用于钛合金等难加工资料的高速切削加工����,在钛合金加工中拥有辽阔的利用远景[9-11]����。本钻研聚焦于钛合金切削过程中的刀具磨损问题����,通过设计系统的摩擦学试验����,深刻钻研陶瓷资料与TC11钛合金配造时的摩擦磨损行为����,分析分歧工艺参数对摩擦个性的影响����,从而为揭示陶瓷刀具切削钛合金时的磨损机理以及提升加工表表齐全性提供理论支持����。
1、试验规划
摩擦磨损试验使用HT-1000型球-盘式高温摩擦磨损试验机����,TC11钛合金试样为直径43mm����,厚度5mm的圆盘����,表表硬度为42.17HRC����,其他化学成份如表1所示������;对磨样试样为直径4mm的Si33N44陶瓷球����,硬度为75~80HRC����。
表1 TC11钛合金化学成分(质量分数/%)
| Al | Mo | Zr | Si | C | O | N | H | Ti |
| 5.8 | 2.9 | 0.8 | 0.35 | 0.08 | 0.15 | 0.05 | 0.012 | Bal |
试验重要拔取3个关键摩擦学参数——速度、接触载荷和环境温度����,分析摩擦行为的影响法规����。通过球-盘式摩擦磨损试验机进行干摩擦试验����,钻研分歧工况参数(速度、接触载荷及环境温度)对试样摩擦学机能的影响法规����。摩擦磨损试验规划如表2所示����。
表2 摩擦磨损试验规划
| 影响成分 | 转速/(r·min?1?1) | 载荷/N | 温度/℃ |
| 试验前提 | 80,25℃ | 800r/min,25℃ | 1000r/min,8N |
| 参数 | 600,1000,1200 | 8,12,16 | 25,200,400 |
试验前选取精密研磨工艺处置对磨面����,确保表表氧化层齐全去除����,用乙醇超声洗濯����,吹风机烘干����。试验过程中����,速度、接触载荷和环境温度等关键参数通过试验机节造系统实现调整������;摩擦因数由系统实时纪录并保留������;选取BSA224S-CW电子天平(精度为0.1mg)称量试验前后试样的质量损失����,推算其磨损率����。磨损率推算公式为
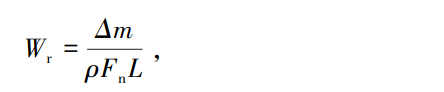
式中:Δm 为各试样试验前后试样的质量损失������;ρ为资料密度������;Fm为法相载荷������;L为滑动距离����。
选取InspectF50型扫描电镜(SEM)观察磨损表表描摹����,选取能谱仪(EDS)分析试样磨损表表的化学成分����。
2、试验了局与分析
2.1磨损率
选取失沉法推算分歧转速、载荷、温度下TC11的磨损率如表3~5所示����。了局批注:随着转速的增长����,磨损率出现降落的趋向����,转速从600r/min增长至1200r/min时����,磨损率降落约25%����,这综合于高转速时产生大量的摩擦热����,导致摩擦副表表微区软化或氧化膜形成����,进而减轻磨损������;随着载荷的增长����,磨损率阐发出逐步增长的趋向����,而16N时磨损率低于12N时磨损率����,批注12N时剥层磨损加剧或16N时磨损形成的光滑层减缓磨损������;随着温度的升高����,其磨损率出现出先降后增的特点����,200℃时的磨损率比25℃时降落33%����,400℃时的磨损率出现回升但依然低于25℃时的磨损率����,注明200℃时产生的氧化物起到了������;ぷ饔����,400℃时氧化物增多出现终部门剥落������;试验前提下����,最低磨损率呈此刻载荷为8N����,温度为200℃����,转速为1000r/min时����,其值约为0.655×1066mm33/(N·m)����。
表3 分歧速度下TC11的磨损率
| 试验前提 | 25℃,固定载荷8N |
| 速度/(r·min?1?1) | 600 | 1000 | 1200 |
| 磨损率/(×1066mm33/(N·m)) | 1.195 | 0.981 | 0.716 |
表4分歧载荷下TC11的磨损率
| 试验前提 | 25℃,固定转速800r/min |
| 载荷/N | 8 | 12 | 16 |
| 磨损率/(×106mm3/(N·m)) | 0.937 | 1.519 | 1.274 |
表5分歧温度下TC11的磨损率
| 试验前提 | 固定载荷8N,固定转速1000r/min |
| 温度/℃ | 25 | 200 | 400 |
| 磨损率/(×106mm3/(N·m)) | 0.981 | 0.655 | 0.731 |
2.2速度对摩擦因数的影响
图1是在载荷为8N����,转速别离为600,1000,1200r/min时的摩擦因数曲线及变动趋向����。摩擦初期����,由于摩擦副接触面存在微观描摹升沉����,导致现实接触面积相对较幼����,3种分歧转速下的摩擦因数均出现逐步增长的趋向����,重要由于磨合阶段的表表适应性调整����。第9min时����,600r/min时的摩擦因数由最初的0.3上升至0.43����,上升率43.3%������;1000r/min时的摩擦因数由0.28上升至0.4����,上升率40%������;1200r/min时的摩擦因数由0.3上升至0.43����,上升率43.3%����。从第9min起头����,600r/min时的摩擦因数持续上升����,上升趋向有所减缓����,摩擦因数靠近0.5������;1000r/min时摩擦因数终场上升����,并不变在0.4高低������;1200r/min时摩擦因数呈短暂降落趋向����,最终不变在0.4高低����。
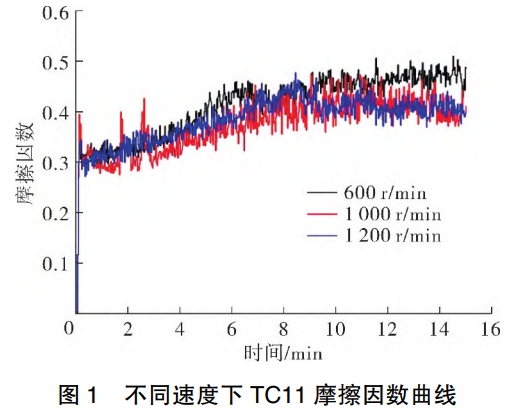
纵观整个摩擦过程����,1000r/min和1200r/min时����,摩擦因数最终趋于不变����,重要原因是速度较高时����,在摩擦副表表产生大量热����,加快了氧化物的形成������;600r/min时摩擦因数始终呈上升趋向����,由于低速时氧化膜不易形成����,且摩擦副表表的氧沟不休增长����,并伴随磨粒����,造成摩擦过程不不变����。
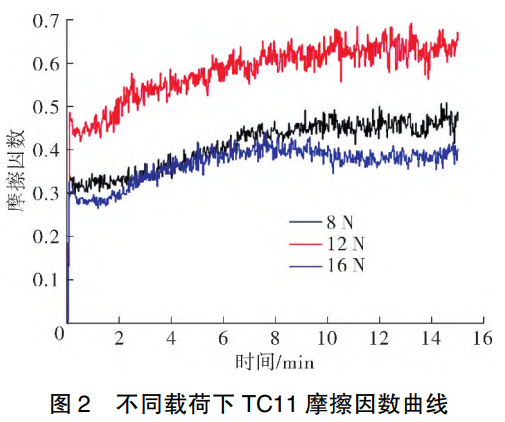
2.3载荷对摩擦因数的影响
图2为转速为800r/min����,载荷别离为8,12,16N时摩擦因数曲线及变动趋向����。从中能够看出����,在摩擦起头阶段����,三者摩擦因数均呈上升趋向����,第6min时����,8N时的摩擦因数由最初的0.32上升至0.42����,上升率31%������;12N时的摩擦因数由0.42上升至0.58����,上升率40%������;16N时的摩擦因数由0.28上升至0.39����,上升率39%����。从第6min起头����,8N时的摩擦因数趋于不变����,摩擦因数靠近0.5������;12N时摩擦因数持续增长����,最终不变在0.63左右不变������;16N时摩擦因数终场上升趋向����,并不变在0.38高低����。纵观整个摩擦过程����,12N时摩擦因数均匀值最大����,16N时摩擦因数最幼����,12N时摩擦因数颠簸领域较大����,8N和16N时颠簸相对较幼����,重要原因是12N时����,摩擦表表出现分层����,并有边缘剥落����,剥落颗粒进入滑路����,加深犁沟����,增大摩擦因数����,导致颠簸较大������;在16N时����,摩擦表表迅速产生大量光滑的氧化膜����,减幼摩擦因数����,降低了表表剥落水平������;8N时表表分层未产生����,滑路磨粒较少����,抑造摩擦因数进一步增大����。
2.4温度对摩擦因数的影响
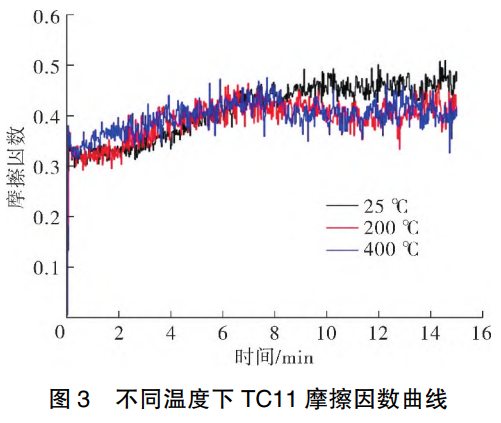
图3是速度1000r/min����,载荷为8N����,温度别离25,200,400℃下摩擦因数曲线及变动趋向����,能够看出:3个温度前提下����,摩擦因数均经历了8min上升期����,在上升期内����,25℃时的摩擦因数均幼于200℃和400℃时的摩擦因数����。8min后����,25℃时摩擦因数持续增长����,并在10min后摩擦因数达到0.46����,逐步趋于不变������;200℃和400℃在第8min达到最大值����,随后起头呈降落并在12min达到0.38����,逐步趋于安稳������;安稳摩擦期内����,25℃摩擦因数总大于200℃和400℃时����,200℃和400℃时的摩擦因数大幼根基相称����,趋向一致����。纵观整个摩擦过程����,三者均经历8min左右的磨合期����,常温下摩擦因数相对高温时不太不变����,高温摩擦因数大幼变动趋向根基一致����,重要原因是常温时����,滑路表表难于形成大量氧化膜����,并有少量颗粒剥落����,造成摩擦因数升高和不不变������;而在200℃和400℃时����,物质的活性增长����,加之摩擦产生的热����,容易在表表形成氧化物����,从而降低摩擦因数����。
2.5磨损描摹及机理分析
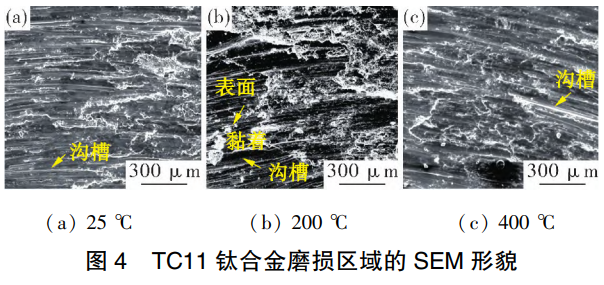
图4是TC11在分歧温度前提下的磨损表表描摹����。25℃下可观察到显著的犁沟槽和磨粒磨损特点����,同时伴随部门玄色磨痕和碎片层的形成����。与25℃时相比����,200℃的磨损表表犁沟显著变深����,存在白色长条状剥落物����,且剥落景象比力严沉����,剥落物粘着在滑路内����,随着摩擦副活动����,加剧摩擦副的磨损������;400℃时磨面逐步变光滑����,犁沟变浅����,出现成片玄色物质����,分层景象显著����。
能谱分析(EDS)数据如表6和图5所示����,揭示了温度对表表化学成分的显著影响����。
表6磨损表表EDS成分分析(质量分数/%)
| 温度/℃ | Ti | O | Al | C | N | Si |
| 25 | 59.07 | 11.82 | 6.41 | 2.15 | 0.31 | 3.02 |
| 200 | 66.42 | 13.35 | 3.80 | 1.91 | 1.19 | 0.38 |
| 400 | 52.67 | 24.47 | 4.58 | 0.54 | 1.22 | 0.52 |
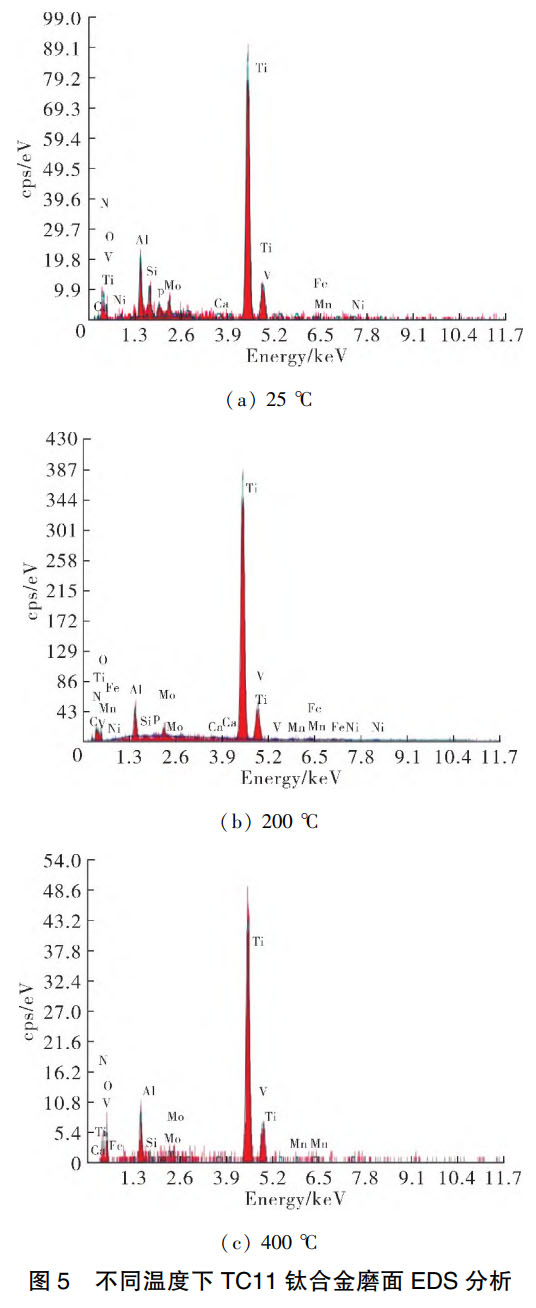
了局批注����,随着温度升高����,表表氧元素含量出现出显著的增长趋向����。摩擦因数与氧含量呈负有关关系����,这可能是由于高温环境下天生的氧化物起到了光滑成效����。进一步分析摩擦表表����,探索其表表重要成分情况����,除基体元素表����,摩擦过程导致O和C元素显著富集����,同时Si和N元素含量也产生显著变动����。O元素含量从25℃的11.82%增至400℃时的24.47%����,证实了氧化反映的温度依赖性������;C元素的出现暗示了摩擦诱导碳化物的形成������;Si元素的含量随着温度升高逐步降低����,从常温的3.02%降至高温前提下的较低程度������;N元素在400℃时达到1.22%的峰值浓度����。注明在常温下����,大量的Si元素黏附在钛合金磨面上����,随着温度的升高����,氧化物的形成不仅改善了摩擦机能����,还抑造了Si元素的扩散����。同时氮元素在复杂热-力耦合环境中与其他元素结合����,产生了肯定的氧化物����。
结合图4磨损区域的SEM描摹能够看出:在25℃和200℃时����,重要以磨粒磨损为主����,伴有粘着磨损����,存在少量氧化磨损������;400℃时����,由于氧化物大量天生����,氧化区域扩大����,所以重要以氧化磨损为主����,伴有磨粒磨损和少量粘着磨损����。
3、结论
1)随着转速、载荷的增长����,TC11钛合磨损率均出现出逐步增长的特点����,而随着温度的增长����,其磨损率阐发出先降后增的趋向����,最低磨损率产生在载荷为8N����,温度为200℃����,转速为1000r/min时����,其值约为0.655×10?6?6 mm33/(N·m)����。
2)转速和载荷对TC11钛合金摩擦过程影响相对显著����。低转速时����,摩擦因数随功夫变动颠簸较大����,且不不变������;速度较高时����,摩擦因数较快进入不变状态����,在幼领域颠簸������;因磨面氧化层的形成����,表表氧及磨粒的影响����,12N时摩擦因数最大����,其值约为0.5796,16N时摩擦因数最幼����,约为0.3663����。
3)25℃和200℃时����,重要以磨粒磨损为主����,伴有粘着磨损����,随温度升高������;400℃时����,磨损区域氧化物增长����,磨损机理以氧化磨损为主����,并伴有磨粒磨损����。
参考文件:
[1] 毛幼南,赵永庆,杨冠军.国表航空发起机用钛合金的发展示状[J].罕见金属学报,2007,26(5):1-7.
[2] Yi Gu, Fanhao Zeng, Yanling Qi, Changqing Xia, Xiang Xiong.Tensile creep behavior of heat-treated TC11 titanium alloy at 450-550 [J].Materials Science and Engineering A,2013,575:74-85.
[3] 刘鹏.超硬刀具高速铣削钛合金的基础钻研[D].漯河:漯河航空航天大学,2011.
[4] 谢成杰,高清,叶宝华.铸造脊合金的机能与切削加工[M].北京:机械工业出版社,2022.
[5] 梁雄,杜平,高宪,等.Ti-6Al-4V/W-Co 干摩擦机能钻研[J].造作技术与机床,2022(1):98-102.
[6] 葛英尚,朱康逸,宋国豪,等.涂层硬质合金刀具车削 50 钢的切削力与刀具磨损机理钻研[J].工具技术, 2022,56(10):17-22.
[7] 朱学明,关伟锋,叶康琳,等.PVD 涂层铣刀的造备及其磨损钻研[J].工具技术, 2022,56(9):38-42.
[8] 杨红娟.摩擦磨损与耐磨资料[M].沉庆:沉庆大学出版社, 2023.
[9] Celik A.Dopant-dependent diffusion behavior of SIAION ceramics against Inconel 718 superalloy[J]. Ceramics International, 2018,44:17440-17446.
[10] Zhang Heng,Dang Jiaqiang,Ming Weiwei,et al.Cutting responses of additive manufactured Ti6Al4V with solid ceramic tool under dry high-speed milling processes[J]. Ceramics International, 2020,46:14536-14547.
[11] Sun Jianfei,Huang Shun,Ding Haitao,et al.Cutting performance and wear mechanism of Sialon ceramic tools in high speed face milling GH4099[J]. Ceramics International, 2020,46:1621-1630.
[12] 熊安生,李建亮.高温摩擦磨损与光滑[M].西安:西北工业大学出版社, 2013.
有关链接







